Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-16 Origen: Sitio

La selección de herramientas dicta directamente la calidad del acabado superficial, la vida útil del husillo y la precisión dimensional en cualquier operación de mecanizado. El uso del cortador incorrecto compromete el proyecto incluso antes de que el husillo alcance las RPM óptimas. Un problema generalizado en el taller implica que los operadores utilicen los términos 'fresa fresadora' y 'fresa fresadora' indistintamente. Esta confusión conduce a cálculos incorrectos de avance y velocidad, fallas catastróficas de la herramienta durante los cortes de inmersión y graves desgarros de la pieza de trabajo. Los operadores a menudo suponen que una cortadora diseñada para perfilar bordes puede manejar cavidades agresivas, lo que resulta en mangos rotos y material arruinado. Elegir entre Las fresas cnc y las fresas tradicionales requieren una evaluación técnica estricta. Debe analizar la geometría de la herramienta, la composición del material, la rigidez de la máquina y operaciones de corte específicas como perfilado versus hundimiento. Comprender estas diferencias mecánicas evita costosos tiempos de inactividad y garantiza cortes predecibles y repetibles en diferentes materiales.
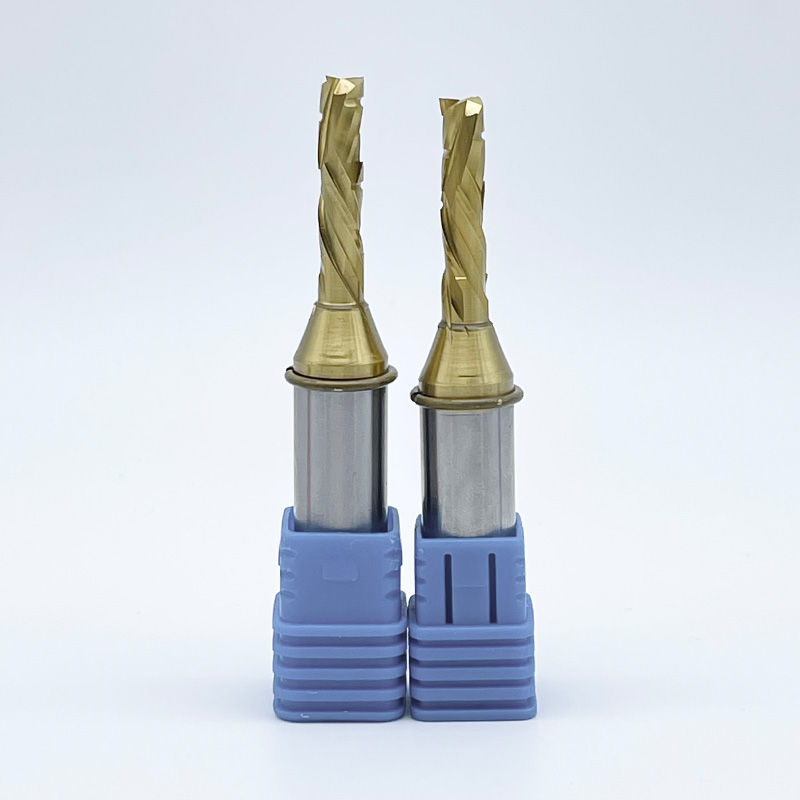
Una fresa de extremo presenta una construcción sólida y continua. Los fabricantes suelen pulir estas herramientas a partir de piezas en bruto de carburo sólido de micrograno. La estructura de micrograno evita fracturas microscópicas a lo largo del filo durante cargas pesadas de viruta. Las ranuras se envuelven continuamente alrededor del cuerpo de la herramienta y terminan en una geometría de punta de corte central. Esta anatomía estructural permite que la herramienta se acople al material de manera agresiva desde múltiples direcciones. La función principal implica el corte multidireccional, lo que significa que la herramienta puede moverse simultáneamente a lo largo de los ejes X, Y y Z. Esta capacidad lo convierte en la opción estándar para perfilado 3D, cavidades profundas y eliminación rápida de material. Cuando necesite limpiar una cavidad profunda en un bloque de aluminio 6061 o extraer material para una bandeja de madera, esta es la herramienta que puede montar en el eje.
Una broca enrutadora tradicional utiliza una construcción compuesta. Consiste en un cuerpo y un vástago de acero endurecido, con filos de corte de carburo soldados al acero. Estos insertos soldados pueden ser rectos o rectificados en perfiles complejos como curvas, chaflanes o redondeos. La función principal de una broca enrutadora estándar es el corte lateral 2D a lo largo de los ejes X e Y. Se destacan en la formación de bordes y en el revestimiento de spoilboards. Sin embargo, poseen una capacidad de inmersión en el eje Z limitada o nula porque el centro de la punta de la herramienta carece de geometría de corte. Si intenta clavar una broca recta estándar directamente en una hoja de madera contrachapada, el centro de la broca simplemente quemará y aplastará las fibras de la madera hasta que la herramienta se rompa.
La superposición de terminología crea una confusión significativa al comprar herramientas. Los catálogos de carpintería anuncian con frecuencia 'brocas para fresadoras en espiral' para la eliminación de materiales pesados. Estructural y geométricamente, estas brocas en espiral son idénticas a Fresas finales para enrutadores CNC . La distinción existe puramente en la nomenclatura de marketing. Los proveedores de herramientas utilizan el término 'broca fresadora en espiral' para atraer a los carpinteros tradicionales que hacen la transición a máquinas automatizadas. Desde el punto de vista de la ingeniería, si presenta una construcción de carburo sólido, ranuras helicoidales y una punta de corte central, es una fresa de extremo. Puede tomar una broca en espiral de un catálogo de carpintería y usarla para fresar aluminio si la geometría coincide, lo que demuestra que los nombres son intercambiables en el taller.
Auditar una biblioteca de herramientas requiere una identificación visual rápida. Puede distinguir una herramienta misteriosa inspeccionando áreas específicas. Siga este proceso para identificar cortadores desconocidos en su carro de herramientas:
La física de la geometría del fondo dicta cómo una herramienta ingresa al material. Las herramientas de corte central cuentan con bordes cortantes que se extienden hasta el eje central. Cuando el eje Z desciende, estos bordes cortan y evacuan el material directamente debajo de la herramienta, funcionando de manera muy similar a una broca. Esto permite realizar cortes de inmersión verticales agresivos sin perforación previa. Las brocas estándar carecen de esta geometría de corte central. Si hundes una broca que no corta en el centro hacia abajo, los bordes exteriores cortan un camino circular, pero el punto muerto simplemente aplasta contra la culata. Esto deja un núcleo de material sin cortar debajo de la herramienta. La fricción resultante provoca una acumulación extrema de calor, un rápido desgaste del carburo, graves marcas de quemaduras en la pieza de trabajo y, a menudo, rotura inmediata de la herramienta.
El carburo sólido ofrece una rigidez y resistencia al desgaste excepcionales. Esta rigidez evita que la herramienta se doble bajo cargas laterales pesadas, lo que garantiza tolerancias dimensionales estrictas durante el mecanizado de alta velocidad. Sin embargo, esta rigidez conlleva una compensación. El carburo sólido es inherentemente frágil. Los golpes repentinos, la vibración excesiva o dejar caer la herramienta sobre un piso de concreto pueden hacer que se rompa o se astille. Las brocas soldadas utilizan un cuerpo de acero que proporciona distintos beneficios de absorción de impactos. Al cortar madera natural con patrones de vetas o nudos inconsistentes, el cuerpo de acero absorbe el impacto de cortes pesados e interrumpidos. Los insertos de carburo soldados mantienen un borde afilado, mientras que el núcleo de acero se flexiona ligeramente para evitar roturas catastróficas. Esto hace que las brocas soldadas sean muy efectivas para operaciones de perfilado de gran diámetro donde el carburo sólido sería peligrosamente frágil.
Las geometrías de flauta helicoidal gestionan la evacuación de virutas y el acabado de los bordes. Las ranuras de corte hacia arriba empujan las virutas hacia arriba y las alejan de la zona de corte. Esto proporciona una excelente disipación del calor, pero puede provocar desgarros en la superficie superior del material. Las ranuras de corte descendente empujan las virutas hacia abajo, dejando un borde superior impecable pero empaquetando las virutas en el canal de corte. Este empaque requiere velocidades de alimentación más lentas para evitar el sobrecalentamiento. Las flautas de compresión combinan geometrías de corte ascendente y descendente en una sola herramienta. Tiran hacia arriba desde abajo y empujan hacia abajo desde arriba, dirigiendo todas las fuerzas de corte hacia el centro del material. Esta geometría específica evita la delaminación al cortar madera contrachapada o melamina chapada por ambas caras. Las brocas tradicionales de ranura recta simplemente cortan el material lateralmente. No expulsan activamente las virutas verticalmente, lo que las hace propensas a acumular calor en ranuras profundas.
Geometría de la flauta y guía de aplicación
| Tipo de flauta | Dirección de la viruta | Mejor aplicación | Calidad de acabado |
|---|---|---|---|
| corte ascendente | Hacia arriba | Cajeras profundas, fresado de aluminio | Fondo limpio, parte superior rugosa |
| corte descendente | Hacia abajo | Dados poco profundos, materiales delgados | Parte superior limpia, parte inferior áspera |
| Compresión | Hacia el centro | Laminados de doble cara, madera contrachapada | Limpiar arriba y abajo |
| Derecho | Neutral | Fresado general de bordes, plásticos | Promedio en ambos lados |
Calcular la carga de viruta constituye la base de un enrutamiento eficiente. La carga de viruta representa el espesor físico del material eliminado por un solo filo durante una revolución. El número de canales dicta directamente la velocidad de avance requerida a velocidades de husillo estándar, que normalmente oscilan entre 10 000 y 24 000 RPM. Una herramienta de dos canales requiere una velocidad de avance más rápida que una herramienta de un solo canal a las mismas RPM para mantener el espesor de viruta objetivo. Ejecutar velocidades de avance demasiado lentas presenta un riesgo enorme. Si la herramienta se mueve demasiado lento, el filo roza el material en lugar de cortarlo. Este roce genera una fricción extrema que provoca madera quemada, plástico derretido o metal endurecido. Las herramientas de carburo sólido funcionan eficientemente a velocidades y velocidades de avance más altas que las brocas tradicionales. Esta capacidad produce una tasa de eliminación de material (MRR) significativamente mayor, lo que reduce drásticamente los tiempos de ciclo y aumenta la eficiencia general de la producción.
Las fuerzas laterales generadas durante el fresado empujan naturalmente la herramienta fuera de la trayectoria de corte. Este fenómeno se conoce como desviación de la herramienta. Una deflexión excesiva provoca vibraciones, un acabado superficial deficiente e inexactitud dimensional. Una herramienta de carburo sólido resiste la deflexión mucho mejor que una broca soldada con vástago estándar de 1/4 de pulgada. La estructura continua de carburo mantiene la resistencia de la columna incluso bajo cargas laterales agresivas. Sin embargo, la rigidez de la herramienta no significa nada sin la rigidez de la máquina. La flexión del pórtico, el juego lineal de los rodamientos y el descentramiento del husillo determinan si se puede utilizar plenamente una cortadora de alto rendimiento. Si monta una herramienta de carburo sólido de primera calidad en una máquina de hobby liviana impulsada por correa, el marco de la máquina se flexionará antes de que la herramienta se desvíe. Esto introduce un fuerte ruido y, a menudo, rompe el frágil carburo. Las máquinas industriales de servicio pesado proporcionan la masa y la rigidez necesarias para llevar las herramientas de carburo sólido a su máximo MRR. Debe comprobar periódicamente el descentramiento del husillo con un indicador de cuadrante; cualquier valor superior a 0,001 pulgadas reducirá drásticamente la vida útil de una cortadora de carburo sólido.
La composición del material dicta la selección de herramientas en la carpintería. Los compuestos diseñados como MDF, tableros de partículas y madera contrachapada enchapada requieren un manejo especializado. Las geometrías en espiral, específicamente las ranuras de compresión, son obligatorias para cortes, cavidades y ranuras en estos materiales. Cortan limpiamente las colas abrasivas y evitan que la superficie se astille. Las brocas tradicionales siguen siendo muy relevantes para tareas específicas de carpintería. Cuando un proyecto requiere tratamientos de bordes como achaflanado, redondeado o perfiles cóncavos complejos, las brocas soldadas son la opción estándar. También son ideales para tallar texto en V o aplanar tableros de spoilers grandes, donde se necesitan diámetros de corte amplios pero no se requiere una inmersión profunda.
El transporte de plásticos plantea el desafío de la gestión del calor. Materiales como acrílico fundido, HDPE y policarbonato se derriten rápidamente si se acumula fricción en el canal de corte. Las geometrías de flauta única o de flauta O son absolutamente necesarias para estas aplicaciones. La geometría de canal abierto proporciona una enorme eliminación de virutas, lo que permite que la herramienta expulse el material antes de que se caliente y vuelva a soldar detrás del cortador. Las brocas estándar fallan constantemente en aplicaciones acrílicas. Sus diseños de flautas rectas o de flautas múltiples atrapan las virutas contra la pared cortada. La falta de evacuación vertical de virutas hace que el plástico se derrita, se enrolle alrededor del vástago de la herramienta y, en última instancia, rompa el cortador o arruine la pieza de trabajo.
Las brocas soldadas tradicionales no se pueden utilizar para cortar metales bajo ninguna circunstancia. La geometría de corte, los ángulos libres y las uniones soldadas no están diseñados para soportar las fuerzas de corte necesarias para cortar aluminio o latón. Intentar cortar metal con una broca estándar para trabajar la madera provocará la destrucción inmediata de la herramienta y posibles lesiones al operador debido a la metralla de carburo que sale volando. El mecanizado de metales no ferrosos requiere herramientas de corte de aluminio especialmente diseñadas. Estas herramientas presentan especificaciones específicas, que incluyen ángulos de hélice altos (a menudo de 35 a 45 grados) para evacuar rápidamente las virutas de aluminio pegajosas. Utilizan recubrimientos especializados como nitruro de circonio (ZrN) para evitar la adhesión del material y requieren la máxima rigidez de la herramienta para evitar la vibración y el endurecimiento por trabajo.
La evaluación de los costos de herramientas requiere mirar más allá del precio de compra inicial. Las herramientas de carburo sólido de primera calidad conllevan un costo inicial significativamente mayor en comparación con las brocas soldadas más baratas. Sin embargo, el carburo sólido mantiene un filo afilado por mucho más tiempo, especialmente en materiales abrasivos como MDF o fibra de vidrio. Los operadores deben calcular el costo por pie lineal de corte. Una herramienta de carburo sólido de primera calidad que corta limpiamente miles de pies lineales ofrece un mejor valor que una broca soldada más barata que opaca y quema el material después de unos cientos de pies. Tener en cuenta el desgaste de las herramientas, la frecuencia de reemplazo y el costo de mano de obra para cambiar las herramientas a menudo justifica la mayor inversión inicial en carburo sólido.
Las estrategias de mantenimiento de herramientas cambian según el volumen de producción. Las herramientas de carburo sólido tienen suficiente valor intrínseco para justificar un reafilado profesional. Enviar herramientas desafiladas para reafilarlas restaura el filo a una fracción del costo de comprar herramientas nuevas. Esta práctica reduce significativamente los gastos de herramientas a largo plazo para los talleres de producción de gran volumen. Por el contrario, las brocas soldadas estándar generalmente se tratan como consumibles desechables. El costo de envío y reafilado de una broca recta básica a menudo excede su valor de reemplazo. Para la creación de prototipos de bajo volumen o aplicaciones de aficionados, utilizar brocas desechables más baratas tiene sentido económico cuando la vida útil de la herramienta no es el principal cuello de botella.
de escalado de producción y economía de herramientas
| Función | Herramientas de carburo sólido | Brocas enrutadoras soldadas |
|---|---|---|
| Costo de Adquisición | Alto | Bajo a Medio |
| Reafilando la viabilidad | Altamente económico | Rara vez económico (desechable) |
| Escala de producción ideal | Fabricación de alto volumen | Creación de prototipos/perfilado de bordes |
| Esperanza de vida de la herramienta | Extendido (alta resistencia al desgaste) | Moderado (propenso a opacarse en composites) |
Las estrategias de entrada de herramientas dictan la supervivencia de la herramienta. Cuando utilice brocas que no sean de corte central, debe exigir rampa o interpolación helicoidal en su programación CAM. La rampa mueve la herramienta lateralmente y al mismo tiempo la baja hacia el corte, lo que permite que los bordes cortantes laterales limpien el material antes de que el punto muerto toque la culata. Esto evita la fuerza aplastante que rompe las brocas que no se hunden. Incluso con herramientas de corte central, las tasas de penetración deben controlarse cuidadosamente. Establezca tasas de alimentación vertical seguras basadas en la dureza del material. Hundirse demasiado agresivamente en maderas duras densas o aluminio sobrecarga las ranuras, lo que hace que las virutas se acumulen en el fondo del agujero y rompan la herramienta al instante.
El calor es el principal enemigo tanto de la herramienta como de la pieza de trabajo. Para evitar marcas de quemaduras en madera y endurecimiento por trabajo en metales es necesario optimizar la profundidad de corte y mantener velocidades de avance agresivas. Realizar cortes superficiales a altas RPM provoca que la herramienta roce. En su lugar, aumente la profundidad de corte para abarcar una mayor longitud de la ranura, lo que distribuye el calor en un área más grande del carburo. El uso de ráfagas de aire mitiga significativamente la acumulación de calor. Una corriente fuerte y continua de aire comprimido limpia las virutas de las bolsas profundas, evitando el recorte. En aplicaciones de metal, la limpieza de virutas impide inmediatamente que el material se suelde al cortador, lo que preserva la vida útil de la herramienta y garantiza un acabado superficial liso.
R: Sí, puede usar uno en una fresadora de madera manual o de mesa, siempre que el tamaño del collarín coincida con el vástago de la herramienta. Debido a que estas herramientas están diseñadas para máquinas rígidas, agarran el material de manera agresiva. Debe mantener un agarre firme del enrutador y realizar pases poco profundos para evitar contragolpes peligrosos.
R: No, las brocas tradicionales carecen de geometría de corte central. Si los hundes hacia abajo, queda un núcleo de material sin cortar, lo que provoca fricción extrema, quemaduras y posibles roturas de la herramienta. Para ingresar el material de manera segura con una broca estándar, debe programar una trayectoria de herramienta en rampa o usar interpolación helicoidal.
R: Estructural y geométricamente, sí. El término 'broca fresadora en espiral' es principalmente una etiqueta de marketing utilizada en la industria de la carpintería para describir herramientas de carburo sólido. Ambos cuentan con canales helicoidales y puntas de corte central diseñadas para corte multidireccional y evacuación eficiente de virutas.
R: Mira la punta y el cuerpo. Una herramienta de corte central tiene ranuras continuas que se encuentran en el punto muerto de la punta y el cuerpo está mecanizado a partir de una sola pieza de carburo sólido. Una broca tradicional tiene un espacio visible en el centro de la punta y presenta inserciones de carburo soldadas sobre un vástago de acero.
R: La mejor opción es una herramienta de carburo sólido, de uno o dos filos, rectificada específicamente para metales no ferrosos. Estas herramientas cuentan con ángulos de hélice altos (35-45 grados) para una rápida evacuación de virutas y, a menudo, utilizan recubrimientos especializados como nitruro de circonio (ZrN) para evitar que el aluminio se suelde al filo.
R: La velocidad de avance se calcula usando la fórmula: Velocidad de avance = RPM del husillo × Número de canales × Carga de viruta objetivo. Debe determinar la carga de viruta recomendada para su material específico y diámetro de herramienta, luego ajustar sus RPM y velocidad de avance para alcanzar ese objetivo sin exceder los límites de rigidez de su máquina.