Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-16 Origine: Sito

La selezione degli utensili determina direttamente la qualità della finitura superficiale, la durata del mandrino e la precisione dimensionale in qualsiasi operazione di lavorazione. L'utilizzo della fresa sbagliata compromette il progetto prima ancora che il mandrino raggiunga il numero di giri ottimale. Un problema diffuso in officina riguarda gli operatori che utilizzano i termini 'punta' e 'fresa' in modo intercambiabile. Questa confusione porta a calcoli errati di avanzamento e velocità, guasti catastrofici dell'utensile durante i tagli a tuffo e gravi strappi del pezzo. Gli operatori spesso presumono che una fresa progettata per la profilatura dei bordi sia in grado di gestire tasche aggressive, con conseguenti gambi rotti e materiale rovinato. Scegliere tra le frese CNC e le frese tradizionali richiedono una rigorosa valutazione tecnica. È necessario analizzare la geometria dell'utensile, la composizione del materiale, la rigidità della macchina e operazioni di taglio specifiche come la profilatura o l'immersione a tuffo. Comprendere queste differenze meccaniche previene costosi tempi di inattività e garantisce tagli prevedibili e ripetibili su materiali diversi.
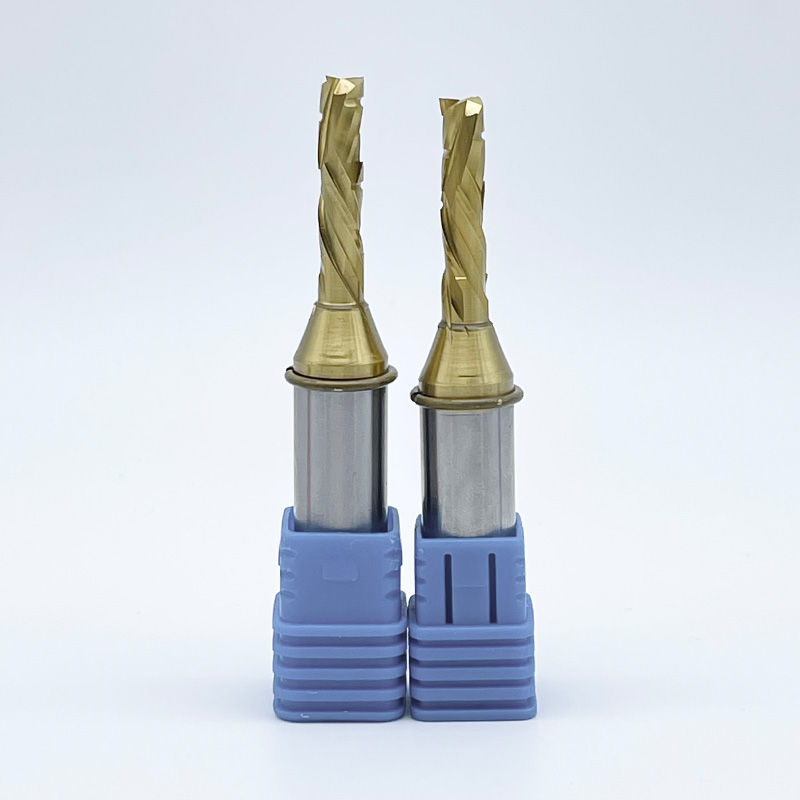
Una fresa presenta una struttura continua e solida. I produttori in genere rettificano questi utensili da grezzi solidi in metallo duro a micrograna. La struttura a micrograna previene fratture microscopiche lungo il tagliente durante carichi pesanti di truciolo. Le scanalature si avvolgono continuamente attorno al corpo dell'utensile, terminando con una geometria della punta a taglio centrale. Questa anatomia strutturale consente allo strumento di impegnare il materiale in modo aggressivo da più direzioni. La funzione principale prevede il taglio multidirezionale, ovvero l'utensile può muoversi simultaneamente lungo gli assi X, Y e Z. Questa funzionalità lo rende la scelta standard per la profilatura 3D, l'esecuzione di tasche profonde e la rimozione rapida di materiale. Quando è necessario liberare una tasca profonda in un blocco di alluminio 6061 o estrarre materiale per un vassoio di legno duro, questo è lo strumento da montare nel mandrino.
Una fresa tradizionale utilizza una costruzione composita. È costituito da uno stelo e un corpo in acciaio temprato, con taglienti in carburo brasati sull'acciaio. Questi inserti brasati possono essere diritti o rettificati in profili complessi come gole, smussi o arrotondamenti. La funzione principale di una punta per fresatrice standard è il taglio laterale 2D lungo gli assi X e Y. Eccellono nella formazione dei bordi e nel rivestimento dei pannelli rovinati. Tuttavia, possiedono una capacità di affondamento dell'asse Z limitata o nulla perché il centro della punta dell'utensile è privo di geometria di taglio. Se provi a inserire una punta dritta standard direttamente in un foglio di compensato, il centro della punta semplicemente brucerà e schiaccerà le fibre del legno finché lo strumento non si spezza.
La sovrapposizione della terminologia crea una notevole confusione al momento dell'acquisto degli strumenti. I cataloghi per la lavorazione del legno pubblicizzano spesso 'frese a spirale' per la rimozione di materiale pesante. Strutturalmente e geometricamente, queste punte a spirale sono identiche a frese per router CNC . La distinzione esiste esclusivamente nella nomenclatura di marketing. I fornitori di utensili utilizzano il termine 'punta a spirale' per attirare i tradizionali falegnami che passano alle macchine automatizzate. Da un punto di vista ingegneristico, se presenta una struttura in metallo duro solido, scanalature elicoidali e una punta a taglio centrale, è una fresa. Puoi prendere una punta a spirale da un catalogo di lavorazione del legno e usarla per fresare l'alluminio se la geometria corrisponde, dimostrando che i nomi sono intercambiabili in officina.
Il controllo di una libreria di strumenti richiede una rapida identificazione visiva. Puoi distinguere uno strumento misterioso ispezionando aree specifiche. Seguire questa procedura per identificare le frese sconosciute sul carrello degli attrezzi:
La fisica della geometria del fondo determina il modo in cui un utensile entra nel materiale. Gli utensili a taglio centrale sono dotati di taglienti che si estendono fino all'asse centrale. Quando l'asse Z si abbassa, questi bordi tagliano ed evacuano il materiale direttamente sotto l'utensile, funzionando in modo molto simile a una punta da trapano. Ciò consente tagli aggressivi e verticali senza preforatura. Le punte standard non hanno questa geometria di taglio centrale. Se immergi una punta da taglio non centrale verso il basso, i bordi esterni tagliano un percorso circolare, ma il punto morto si schiaccia semplicemente contro il calcio. Ciò lascia un nucleo di materiale non tagliato sotto lo strumento. L'attrito risultante provoca un eccessivo accumulo di calore, una rapida opacizzazione del carburo, gravi segni di bruciatura sul pezzo e, spesso, la rottura immediata dell'utensile.
Il metallo duro integrale offre rigidità e resistenza all'usura eccezionali. Questa rigidità impedisce all'utensile di piegarsi sotto carichi laterali pesanti, garantendo tolleranze dimensionali strette durante la lavorazione ad alta velocità. Tuttavia, questa rigidità comporta un compromesso. Il metallo duro integrale è intrinsecamente fragile. Urti improvvisi, vibrazioni eccessive o cadute dell'utensile su un pavimento di cemento possono provocarne la rottura o la scheggiatura. Le punte brasate utilizzano un corpo in acciaio che offre notevoli vantaggi di assorbimento degli urti. Quando si taglia legno naturale con venature o nodi incoerenti, il corpo in acciaio assorbe l'impatto di tagli pesanti e interrotti. Gli inserti in carburo brasato mantengono un bordo affilato, mentre l'anima in acciaio si flette leggermente per evitare rotture catastrofiche. Ciò rende le punte brasate estremamente efficaci per le operazioni di profilatura di grande diametro in cui il metallo duro sarebbe pericolosamente fragile.
Le geometrie della scanalatura elicoidale gestiscono l'evacuazione del truciolo e la finitura del tagliente. Le scanalature rialzate spingono i trucioli verso l'alto e lontano dalla zona di taglio. Ciò fornisce un'eccellente dissipazione del calore ma può causare strappi sulla superficie superiore del materiale. Le scanalature verso il basso spingono i trucioli verso il basso, lasciando un bordo superiore intatto ma concentrando i trucioli nel canale di taglio. Questo imballaggio richiede velocità di avanzamento più lente per evitare il surriscaldamento. Le scanalature di compressione combinano geometrie di taglio ascendente e discendente su un unico utensile. Si sollevano dal basso e spingono verso il basso dall'alto, dirigendo tutte le forze di taglio verso il centro del materiale. Questa geometria specifica impedisce la delaminazione durante il taglio di compensato impiallacciato bifacciale o melammina. Le tradizionali punte a scanalatura dritta tagliano semplicemente il materiale lateralmente. Non espellono attivamente i chip verticalmente, il che li rende soggetti all'accumulo di calore nelle fessure profonde.
Geometria della scanalatura e guida all'applicazione
| Tipo | di scanalatura Direzione del truciolo | Migliore applicazione | Qualità di finitura |
|---|---|---|---|
| Rialzo | Verso l'alto | Tasche profonde, fresatura dell'alluminio | Fondo pulito, parte superiore ruvida |
| Taglio verso il basso | Verso il basso | Dadi poco profondi, materiali sottili | Parte superiore pulita, fondo ruvido |
| Compressione | Verso il Centro | Laminati bifacciali, compensato | Pulisci la parte superiore e inferiore |
| Dritto | Neutro | Fresatura generale dei bordi, plastica | Nella media su entrambi i lati |
Il calcolo del carico del truciolo costituisce la base di un routing efficiente. Il carico truciolo rappresenta lo spessore fisico del materiale rimosso da un singolo tagliente durante un giro. Il numero di scanalature determina direttamente la velocità di avanzamento richiesta alle velocità del mandrino standard, che in genere vanno da 10.000 a 24.000 giri/min. Un utensile a due eliche richiede una velocità di avanzamento maggiore rispetto a un utensile a elica singola allo stesso numero di giri per mantenere lo spessore del truciolo target. L'esecuzione di velocità di alimentazione troppo lente presenta un rischio enorme. Se l'utensile si muove troppo lentamente, il tagliente sfrega contro il materiale invece di tranciarlo. Questo sfregamento genera un attrito estremo, che porta a legno bruciato, plastica fusa o metallo indurito. Gli utensili in metallo duro integrale funzionano in modo efficiente a velocità e avanzamenti più elevati rispetto alle punte tradizionali. Questa capacità produce un tasso di rimozione del materiale (MRR) significativamente più elevato, riducendo drasticamente i tempi di ciclo e aumentando l’efficienza complessiva della produzione.
Le forze laterali generate durante la fresatura spingono naturalmente l'utensile lontano dal percorso di taglio. Questo fenomeno è noto come deflessione dell'utensile. Una deflessione eccessiva provoca vibrazioni, scarsa finitura superficiale e imprecisioni dimensionali. Un utensile in metallo duro solido resiste alla deflessione molto meglio di una punta brasata con gambo standard da 1/4 di pollice. La struttura continua in carburo mantiene la resistenza della colonna anche sotto carichi laterali aggressivi. Tuttavia, la rigidità dell’utensile non significa nulla senza la rigidità della macchina. La flessibilità del gantry, il gioco del cuscinetto lineare e l'eccentricità del mandrino determinano se è possibile utilizzare appieno una taglierina ad alte prestazioni. Se monti un utensile in metallo duro integrale di alta qualità su una macchina per hobby leggera e con trasmissione a cinghia, il telaio della macchina si fletterà prima che l'utensile si defletta. Ciò introduce forti vibrazioni e spesso spezza il fragile carburo. Le macchine industriali per impieghi gravosi forniscono la massa e la rigidità necessarie per spingere gli utensili in metallo duro integrale al massimo MRR. Dovresti controllare regolarmente il runout del mandrino con un comparatore; qualsiasi cosa superiore a 0,001 pollici ridurrà drasticamente la durata di una fresa in metallo duro integrale.
La composizione del materiale determina la scelta degli utensili nella lavorazione del legno. I compositi ingegnerizzati come MDF, pannelli truciolari e compensato impiallacciato richiedono una manipolazione specializzata. Le geometrie a spirale, in particolare le scanalature di compressione, sono obbligatorie per i tagli passanti, le tasche e le scanalature in questi materiali. Tranciano in modo netto le colle abrasive ed evitano la scheggiatura della superficie. Le punte tradizionali rimangono molto importanti per compiti specifici di lavorazione del legno. Quando un progetto richiede trattamenti dei bordi come smussatura, arrotondamenti o profili di sgusce complessi, le punte brasate sono la scelta standard. Sono ideali anche per l'intaglio di testi a V o per appiattire pannelli di scarto di grandi dimensioni, dove sono necessari ampi diametri di taglio ma non è richiesta l'immersione profonda.
L'instradamento della plastica introduce la sfida della gestione del calore. Materiali come acrilico colato, HDPE e policarbonato si sciolgono rapidamente se si accumula attrito nel canale tagliato. Le geometrie a scanalatura singola o a scanalatura a O sono una necessità assoluta per queste applicazioni. La geometria della scanalatura aperta fornisce un'enorme rimozione dei trucioli, consentendo all'utensile di espellere il materiale prima che si surriscaldi e si risaldi dietro la fresa. Le punte standard falliscono costantemente nelle applicazioni acriliche. Le loro eliche diritte o il design multi-elica intrappolano i trucioli contro la parete tagliata. La mancanza di evacuazione verticale del truciolo fa sì che la plastica si sciolga, si avvolga attorno al gambo dell'utensile e, infine, spezzi la fresa o rovini il pezzo.
Le punte brasate tradizionali non possono essere utilizzate in nessun caso per il taglio dei metalli. La geometria di taglio, gli angoli di spoglia e i giunti brasati non sono progettati per resistere alle forze di taglio necessarie per tagliare l'alluminio o l'ottone. Il tentativo di tagliare il metallo con una punta standard per la lavorazione del legno comporterà la distruzione immediata dell'utensile e potenziali lesioni all'operatore dovute a schegge di carburo volanti. La lavorazione dei metalli non ferrosi richiede utensili per il taglio dell'alluminio appositamente realizzati. Questi strumenti presentano specifiche specifiche, inclusi angoli dell'elica elevati (spesso da 35 a 45 gradi) per evacuare rapidamente i trucioli di alluminio appiccicosi. Utilizzano rivestimenti specializzati come il nitruro di zirconio (ZrN) per prevenire l'adesione del materiale e richiedono la massima rigidità dell'utensile per evitare vibrazioni e incrudimento.
Per valutare i costi degli utensili è necessario guardare oltre il prezzo di acquisto iniziale. Gli utensili in metallo duro integrale di alta qualità comportano un costo iniziale significativamente più elevato rispetto alle punte brasate più economiche. Tuttavia, il metallo duro integrale mantiene un tagliente affilato molto più a lungo, soprattutto nei materiali abrasivi come MDF o fibra di vetro. Gli operatori devono calcolare il costo per piede lineare di taglio. Un utensile in metallo duro solido di alta qualità che taglia in modo netto per migliaia di piedi lineari offre un valore migliore rispetto a una punta brasata più economica che opacizza e brucia il materiale dopo poche centinaia di piedi. Considerare l'usura degli utensili, la frequenza di sostituzione e il costo della manodopera per cambiare gli utensili spesso giustifica il maggiore investimento iniziale in metallo duro integrale.
Le strategie di manutenzione degli strumenti cambiano a seconda del volume di produzione. Gli utensili in metallo duro integrale hanno un valore intrinseco sufficiente da giustificare una riaffilatura professionale. L'invio di utensili smussati per la riaffilatura ripristina il tagliente a una frazione del costo di acquisto di nuovi utensili. Questa pratica riduce significativamente le spese di attrezzaggio a lungo termine per le officine di produzione ad alto volume. Al contrario, le punte brasate standard sono generalmente trattate come materiali di consumo usa e getta. Il costo di spedizione e riaffilatura di una punta dritta di base spesso supera il suo valore di sostituzione. Per la prototipazione a basso volume o per le applicazioni hobbistiche, l'utilizzo di punte usa e getta più economiche ha senso dal punto di vista economico quando la durata dell'utensile non è il collo di bottiglia principale.
L'economia degli utensili e la scalabilità della produzione
| sono caratterizzati | per utensili in metallo duro integrale | da frese brasate |
|---|---|---|
| Costo di acquisizione | Alto | Da basso a medio |
| Riaffilatura della vitalità | Altamente economico | Raramente economico (usa e getta) |
| Scala di produzione ideale | Produzione ad alto volume | Prototipazione/Profilatura dei bordi |
| Aspettativa di vita dell'utensile | Esteso (elevata resistenza all'usura) | Moderato (incline all'opacizzazione nei compositi) |
Le strategie di immissione degli utensili determinano la sopravvivenza degli utensili. Quando si utilizzano punte a taglio non centrale, è necessario imporre l'interpolazione a rampa o elicoidale nella programmazione CAM. La rampa sposta l'utensile lateralmente e contemporaneamente lo abbassa nel taglio, consentendo ai taglienti laterali di liberare il materiale prima che il punto morto tocchi il grezzo. Ciò impedisce la forza di schiacciamento che rompe le punte non immergenti. Anche con gli utensili a taglio centrale, le velocità di tuffo devono essere attentamente controllate. Stabilire velocità di avanzamento verticale sicure in base alla durezza del materiale. Un'immersione troppo aggressiva in legni duri o alluminio sovraccarica le scanalature, causando l'accumulo di trucioli sul fondo del foro e la rottura istantanea dell'utensile.
Il calore è il nemico principale sia dell'utensile che del pezzo in lavorazione. Per evitare segni di bruciatura nel legno e incrudimenti nei metalli è necessario ottimizzare la profondità di taglio e mantenere velocità di avanzamento aggressive. Effettuare tagli superficiali ad alti regimi provoca lo sfregamento dell'utensile. Aumentare invece la profondità di taglio per coinvolgere una parte maggiore della lunghezza della scanalatura, che distribuisce il calore su un'area più ampia del carburo. L'utilizzo di getti d'aria riduce significativamente l'accumulo di calore. Un flusso forte e continuo di aria compressa elimina i trucioli dalle tasche profonde, impedendone il ritaglio. Nelle applicazioni su metallo, la rimozione dei trucioli impedisce immediatamente al materiale di saldarsi alla taglierina, preservando la durata dell'utensile e garantendo una finitura superficiale liscia.
R: Sì, puoi usarne uno in una fresatrice per legno portatile o montata su tavolo, a condizione che la dimensione della pinza corrisponda al gambo dell'utensile. Poiché questi strumenti sono progettati per macchine rigide, afferrano il materiale in modo aggressivo. È necessario mantenere una presa salda sulla fresatrice ed effettuare passaggi superficiali per evitare pericolosi contraccolpi.
R: No, le punte tradizionali non hanno una geometria a taglio centrale. Immergendoli verso il basso si lascia un nucleo di materiale non tagliato, causando attrito estremo, bruciature e potenziale rottura dell'utensile. Per inserire il materiale in modo sicuro con una punta standard, è necessario programmare un percorso utensile in rampa o utilizzare l'interpolazione elicoidale.
R: Strutturalmente e geometricamente sì. Il termine 'punta a spirale' è principalmente un'etichetta di marketing utilizzata nell'industria della lavorazione del legno per descrivere utensili in metallo duro integrale. Entrambi sono dotati di scanalature elicoidali e punte a taglio centrale progettate per il taglio multidirezionale e un'efficiente evacuazione del truciolo.
A: Guarda la punta e il corpo. Un utensile a taglio centrale ha scanalature continue che si incontrano nel punto morto della punta e il corpo è ricavato da un unico pezzo di metallo duro integrale. Una punta tradizionale ha uno spazio visibile al centro della punta e presenta inserti in carburo brasati su un gambo in acciaio.
R: La scelta migliore è un utensile in metallo duro integrale, a una o due taglienti, rettificato specificatamente per metalli non ferrosi. Questi utensili sono caratterizzati da angoli dell'elica elevati (35-45 gradi) per una rapida evacuazione dei trucioli e spesso utilizzano rivestimenti specializzati come il nitruro di zirconio (ZrN) per impedire la saldatura dell'alluminio sul tagliente.
R: La velocità di avanzamento viene calcolata utilizzando la formula: Velocità di avanzamento = Giri/min del mandrino × Numero di eliche × Carico truciolo target. È necessario determinare il carico di truciolo consigliato per il materiale specifico e il diametro dell'utensile, quindi regolare il numero di giri e la velocità di avanzamento per raggiungere tale obiettivo senza superare i limiti di rigidità della macchina.