Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-16 Origine : Site

La sélection des outils dicte directement la qualité de la finition de surface, la durée de vie de la broche et la précision dimensionnelle dans toute opération d'usinage. L’utilisation d’une mauvaise fraise compromet le projet avant même que la broche n’atteigne son régime optimal. Un problème répandu dans l'atelier implique que les opérateurs utilisent les termes « mèche de routeur » et « fraise en bout » de manière interchangeable. Cette confusion conduit à des calculs d'avance et de vitesse incorrects, à une défaillance catastrophique de l'outil lors des coupes en plongée et à de graves arrachements de la pièce. Les opérateurs supposent souvent qu'une fraise conçue pour le profilage des bords peut gérer des poches agressives, entraînant des tiges cassées et des pièces endommagées. Choisir entre Les fraises en bout de routeur CNC et les mèches de routeur traditionnelles nécessitent une évaluation technique stricte. Vous devez analyser la géométrie des outils, la composition des matériaux, la rigidité de la machine et les opérations de coupe spécifiques telles que le profilage ou la plongée. Comprendre ces différences mécaniques évite des temps d'arrêt coûteux et garantit des coupes prévisibles et reproductibles sur différents matériaux.
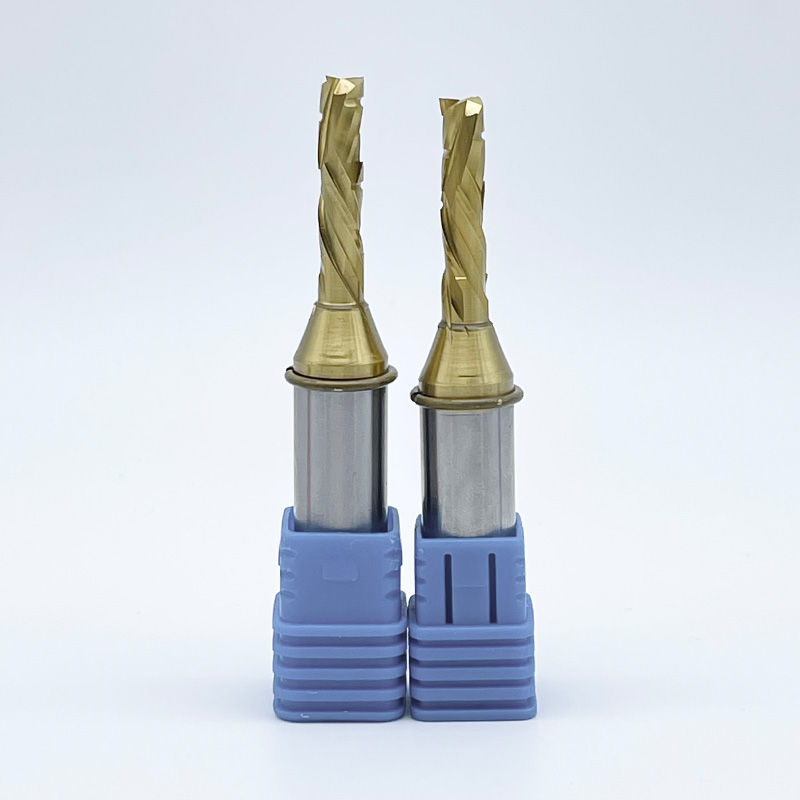
Une fraise en bout présente une construction continue et solide. Les fabricants meulent généralement ces outils à partir d’ébauches solides en carbure à micro-grains. La structure à micro-grains empêche les fractures microscopiques le long de l'arête de coupe lors de fortes charges de copeaux. Les cannelures s'enroulent continuellement autour du corps de l'outil, se terminant par une géométrie de pointe de coupe centrale. Cette anatomie structurelle permet à l'outil d'engager le matériau de manière agressive dans plusieurs directions. La fonction principale implique une coupe multidirectionnelle, ce qui signifie que l'outil peut se déplacer simultanément le long des axes X, Y et Z. Cette capacité en fait le choix standard pour le profilage 3D, les poches profondes et l'enlèvement rapide de matière. Lorsque vous avez besoin de vider une poche profonde dans un bloc d'aluminium 6061 ou de dégager un matériau pour un plateau en bois dur, c'est l'outil que vous montez dans la broche.
Une mèche de toupie traditionnelle utilise une construction composite. Il se compose d'une tige et d'un corps en acier trempé, avec des bords tranchants en carbure brasés sur l'acier. Ces inserts brasés peuvent être droits ou meulés dans des profils complexes comme des gorges, des chanfreins ou des arrondis. La fonction principale d’une fraise standard est la coupe latérale 2D le long des axes X et Y. Ils excellent dans la formation des bords et le surfaçage des spoilboards. Cependant, ils possèdent une capacité de plongée sur l'axe Z limitée, voire nulle, car le centre de la pointe de l'outil manque de géométrie de coupe. Si vous essayez d'enfoncer une mèche droite standard directement dans une feuille de contreplaqué, le centre de la mèche brûlera et écrasera simplement les fibres de bois jusqu'à ce que l'outil se casse.
Le chevauchement des terminologies crée une confusion importante lors de l’achat d’outillage. Les catalogues de menuiserie annoncent fréquemment des « mèches de toupie en spirale » pour l'enlèvement de matériaux lourds. Structurellement et géométriquement, ces mèches en spirale sont identiques à fraises en bout pour routeurs CNC . La distinction existe uniquement dans la nomenclature marketing. Les fournisseurs d'outillage utilisent le terme « mèche de toupie en spirale » pour attirer les menuisiers traditionnels en transition vers les machines automatisées. D'un point de vue technique, si elle présente une construction en carbure monobloc, des cannelures hélicoïdales et une pointe à coupe centrale, il s'agit d'une fraise en bout. Vous pouvez prendre une mèche en spirale dans un catalogue de menuiserie et l'utiliser pour fraiser de l'aluminium si la géométrie correspond, prouvant que les noms sont interchangeables dans l'atelier.
L’audit d’une bibliothèque d’outils nécessite une identification visuelle rapide. Vous pouvez distinguer un outil mystère en inspectant des zones spécifiques. Suivez ce processus pour identifier les fraises inconnues sur votre panier à outils :
La physique de la géométrie inférieure dicte la manière dont un outil pénètre dans le matériau. Les outils de coupe centrale comportent des arêtes de coupe qui s'étendent jusqu'à l'axe central. Lorsque l'axe Z s'abaisse, ces bords cisaillent et évacuent le matériau directement sous l'outil, fonctionnant un peu comme un foret. Cela permet des coupes plongeantes verticales agressives sans pré-perçage. Les embouts standard n'ont pas cette géométrie de coupe centrale. Si vous plongez un foret non centré vers le bas, les bords extérieurs coupent une trajectoire circulaire, mais le point mort s'écrase simplement contre le stock. Cela laisse un noyau de matériau non coupé sous l'outil. Le frottement qui en résulte provoque une accumulation de chaleur extrême, un émoussement rapide du carbure, de graves marques de brûlure sur la pièce à usiner et souvent une rupture immédiate de l'outil.
Le carbure monobloc offre une rigidité et une résistance à l'usure exceptionnelles. Cette rigidité empêche l'outil de se plier sous de lourdes charges latérales, garantissant ainsi des tolérances dimensionnelles serrées lors de l'usinage à grande vitesse. Cependant, cette rigidité s’accompagne d’un compromis. Le carbure monobloc est intrinsèquement fragile. Des chocs soudains, des vibrations excessives ou la chute de l'outil sur un sol en béton peuvent provoquer sa rupture ou son éclat. Les embouts brasés utilisent un corps en acier qui offre des avantages distincts en matière d'absorption des chocs. Lors de la coupe de bois naturel présentant des motifs de grain ou des nœuds incohérents, le corps en acier absorbe l'impact des coupes lourdes et interrompues. Les inserts en carbure brasé maintiennent un bord tranchant, tandis que le noyau en acier fléchit légèrement pour éviter un éclatement catastrophique. Cela rend les mèches brasées très efficaces pour les opérations de profilage de grand diamètre où le carbure monobloc serait dangereusement cassant.
Les géométries de goujures hélicoïdales gèrent l'évacuation des copeaux et la finition des bords. Les cannelures relevées tirent les copeaux vers le haut et les éloignent de la zone de coupe. Cela permet une excellente dissipation de la chaleur mais peut provoquer des déchirures sur la surface supérieure du matériau. Les cannelures descendantes poussent les copeaux vers le bas, laissant un bord supérieur immaculé mais regroupant les copeaux dans le canal coupé. Cette garniture nécessite des vitesses d'alimentation plus lentes pour éviter une surchauffe. Les cannelures de compression combinent des géométries ascendantes et descendantes sur un seul outil. Ils tirent vers le haut depuis le bas et poussent vers le bas, dirigeant toutes les forces de coupe vers le centre du matériau. Cette géométrie spécifique évite le délaminage lors de la découpe de contreplaqué plaqué double face ou de mélamine. Les mèches traditionnelles à cannelure droite coupent simplement le matériau latéralement. Ils n'éjectent pas activement les puces verticalement, ce qui les rend sujets à une accumulation de chaleur dans les fentes profondes.
Géométrie des cannelures et guide d'application
| Type de cannelure | Direction des copeaux | Meilleure | qualité de finition d'application |
|---|---|---|---|
| Coupe montante | Vers le haut | Poches profondes, fraisage de l'aluminium | Fond propre, dessus rugueux |
| Coupe descendante | Vers le bas | Dados peu profonds, matériaux fins | Dessus propre, dessous rugueux |
| Compression | Vers le centre | Stratifiés double face, contreplaqué | Nettoyer le haut et le bas |
| Droit | Neutre | Fraisage général des bords, plastiques | Moyenne des deux côtés |
Le calcul de la charge des copeaux constitue la base d'un routage efficace. La charge en copeaux représente l'épaisseur physique du matériau enlevé par un seul tranchant au cours d'un tour. Le nombre de cannelures dicte directement la vitesse d'avance requise aux vitesses de broche standard, qui varient généralement de 10 000 à 24 000 tr/min. Un outil à deux dents nécessite une vitesse d'avance plus rapide qu'un outil à une seule goujure au même régime pour maintenir l'épaisseur de copeau cible. Des avances trop lentes présentent un risque énorme. Si l’outil se déplace trop lentement, le tranchant frotte contre le matériau au lieu de le cisailler. Ce frottement génère une friction extrême, conduisant à du bois brûlé, du plastique fondu ou du métal écroui. Les outils en carbure monobloc fonctionnent efficacement à des vitesses et des avances plus élevées que les embouts traditionnels. Cette capacité permet d'obtenir un taux d'enlèvement de matière (MRR) nettement plus élevé, réduisant considérablement les temps de cycle et augmentant l'efficacité globale de la production.
Les forces latérales générées lors du fraisage éloignent naturellement l'outil de la trajectoire de coupe. Ce phénomène est connu sous le nom de déviation de l'outil. Une déflexion excessive provoque des vibrations, un mauvais état de surface et une imprécision dimensionnelle. Un outil en carbure monobloc résiste bien mieux à la déflexion qu’un foret brasé standard à tige de 1/4 de pouce. La structure continue en carbure maintient la résistance de sa colonne même sous des charges latérales agressives. Cependant, la rigidité des outils ne signifie rien sans la rigidité des machines. La flexibilité du portique, le jeu linéaire des roulements et le faux-rond de la broche déterminent si vous pouvez utiliser pleinement une fraise haute performance. Si vous montez un outil en carbure monobloc de qualité supérieure dans une machine de loisir légère à entraînement par courroie, le châssis de la machine fléchira avant que l'outil ne dévie. Cela introduit un broutage important et casse souvent le carbure cassant. Les machines industrielles robustes fournissent la masse et la rigidité nécessaires pour pousser les outils en carbure monobloc à leur MRR maximum. Vous devez régulièrement vérifier le faux-rond de votre broche avec un indicateur à cadran ; tout ce qui dépasse 0,001 pouce réduira considérablement la durée de vie d'une fraise en carbure monobloc.
La composition des matériaux dicte le choix des outils pour le travail du bois. Les composites techniques comme le MDF, les panneaux de particules et le contreplaqué plaqué nécessitent une manipulation spécialisée. Les géométries en spirale, en particulier les cannelures de compression, sont obligatoires pour les coupes traversantes, les poches et les fentes dans ces matériaux. Ils cisaillent proprement les colles abrasives et évitent les éclats de surface. Les mèches traditionnelles restent très pertinentes pour des tâches spécifiques de menuiserie. Lorsqu'un projet nécessite des traitements de bord comme un chanfreinage, des arrondis ou des profils de gorge complexes, les mèches brasées sont le choix standard. Ils sont également idéaux pour sculpter du texte en V ou aplatir de grands spoilboards, où de larges diamètres de coupe sont nécessaires mais une plongée profonde n'est pas nécessaire.
Le routage des plastiques introduit le défi de la gestion de la chaleur. Les matériaux comme l'acrylique coulé, le PEHD et le polycarbonate fondent rapidement si la friction s'accumule dans le canal découpé. Les géométries à une ou à deux cannelures sont des nécessités absolues pour ces applications. La géométrie ouverte des cannelures offre un dégagement massif des copeaux, permettant à l'outil d'éjecter le matériau avant qu'il ne chauffe et de ressouder derrière la fraise. Les embouts standard échouent systématiquement dans les applications acryliques. Leurs cannelures droites ou leurs conceptions à cannelures multiples emprisonnent les copeaux contre la paroi coupée. Le manque d'évacuation verticale des copeaux fait fondre le plastique, s'enroule autour de la tige de l'outil et finit par casser la fraise ou endommager la pièce.
Les mèches brasées traditionnelles ne peuvent en aucun cas être utilisées pour couper le métal. La géométrie de coupe, les angles de dépouille et les joints brasés ne sont pas conçus pour résister aux forces de cisaillement nécessaires pour couper l'aluminium ou le laiton. Tenter de couper du métal avec une mèche à bois standard entraînera la destruction immédiate de l'outil et des blessures potentielles de l'opérateur par des éclats d'obus en carbure volants. L'usinage de métaux non ferreux nécessite des outils de coupe d'aluminium spécialement conçus. Ces outils présentent des spécifications spécifiques, notamment des angles d’hélice élevés (souvent de 35 à 45 degrés) pour évacuer rapidement les copeaux d’aluminium collants. Ils utilisent des revêtements spécialisés comme le nitrure de zirconium (ZrN) pour empêcher l'adhésion du matériau et nécessitent une rigidité maximale de l'outil pour éviter le broutage et l'écrouissage.
L’évaluation des coûts d’outillage nécessite de regarder au-delà du prix d’achat initial. Les outils en carbure monobloc de qualité supérieure ont un coût initial nettement plus élevé que les forets brasés moins chers. Cependant, le carbure monobloc conserve son tranchant beaucoup plus longtemps, en particulier dans les matériaux abrasifs comme le MDF ou la fibre de verre. Les opérateurs doivent calculer le coût par pied linéaire de coupe. Un outil en carbure monobloc de qualité supérieure qui coupe proprement sur des milliers de pieds linéaires offre un meilleur rapport qualité-prix qu'un foret brasé moins cher qui émousse et brûle le matériau après quelques centaines de pieds. La prise en compte de l'usure des outils, de la fréquence de remplacement et du coût de la main-d'œuvre liée au changement d'outils justifie souvent l'investissement initial plus élevé dans le carbure monobloc.
Les stratégies de maintenance des outils changent en fonction du volume de production. Les outils en carbure monobloc ont suffisamment de valeur intrinsèque pour justifier un réaffûtage professionnel. L’envoi d’outils émoussés pour réaffûtage restaure le tranchant à une fraction du coût d’achat de nouveaux outils. Cette pratique réduit considérablement les dépenses d’outillage à long terme pour les ateliers de production à grand volume. À l’inverse, les embouts brasés standards sont généralement traités comme des consommables jetables. Le coût d’expédition et de réaffûtage d’une mèche droite de base dépasse souvent sa valeur de remplacement. Pour les applications de prototypage à faible volume ou les applications amateurs, l'utilisation d'embouts jetables moins chers est économiquement logique lorsque la durée de vie de l'outil n'est pas le principal goulot d'étranglement.
économiques de l'outillage et mise à l'échelle de la production
| Caractéristiques | de toupie brasées en carbure monobloc | Mèches |
|---|---|---|
| Coût d'acquisition | Haut | Faible à moyen |
| Viabilité du réaffûtage | Très économique | Rarement économique (jetable) |
| Échelle de production idéale | Fabrication en grand volume | Prototypage / Profilage des bords |
| Espérance de vie de l'outil | Étendu (haute résistance à l'usure) | Modéré (sujet au ternissement dans les composites) |
Les stratégies d’entrée des outils dictent la survie des outils. Lorsque vous utilisez des mèches à coupe non centrale, vous devez imposer une rampe ou une interpolation hélicoïdale dans votre programmation CAM. La rampe déplace l'outil latéralement tout en l'abaissant simultanément dans la coupe, permettant aux arêtes de coupe latérales de dégager le matériau avant que le point mort ne touche la matière. Cela évite la force d’écrasement qui brise les mèches non plongeantes. Même avec des outils de coupe centrale, les vitesses de plongée doivent être soigneusement contrôlées. Établissez des vitesses d'avance verticales sûres en fonction de la dureté du matériau. Plonger de manière trop agressive dans des bois durs denses ou dans de l'aluminium surcharge les flûtes, provoquant l'accumulation de copeaux au fond du trou et cassant instantanément l'outil.
La chaleur est le principal ennemi de l’outil et de la pièce. Éviter les traces de brûlure sur le bois et l’écrouissage des métaux nécessite d’optimiser la profondeur de coupe et de maintenir des avances agressives. Effectuer des coupes peu profondes à des régimes élevés provoque le frottement de l'outil. Au lieu de cela, augmentez la profondeur de coupe pour engager une plus grande partie de la longueur de la flûte, ce qui répartit la chaleur sur une plus grande surface du carbure. L’utilisation de jets d’air atténue considérablement l’accumulation de chaleur. Un flux d'air comprimé puissant et continu élimine les copeaux des poches profondes, empêchant ainsi la redécoupe. Dans les applications métalliques, l'élimination des copeaux empêche immédiatement le matériau de se souder à la fraise, préservant ainsi la durée de vie de l'outil et garantissant une finition de surface lisse.
R : Oui, vous pouvez en utiliser un dans une toupie à bois portative ou montée sur table, à condition que la taille de la pince corresponde à la tige de l'outil. Parce que ces outils sont conçus pour des machines rigides, ils saisissent le matériau de manière agressive. Vous devez maintenir une prise ferme sur la toupie et effectuer des passes peu profondes pour éviter un rebond dangereux.
R : Non, les embouts traditionnels n'ont pas de géométrie de coupe centrale. Les plonger vers le bas laisse un noyau de matériau non coupé, provoquant une friction extrême, des brûlures et une casse potentielle de l'outil. Pour entrer dans la matière en toute sécurité avec un foret standard, vous devez programmer un parcours d'outil en rampe ou utiliser une interpolation hélicoïdale.
R : Structurellement et géométriquement, oui. Le terme « fraise en spirale » est principalement une étiquette marketing utilisée dans l'industrie du bois pour décrire les outils en carbure monobloc. Les deux comportent des cannelures hélicoïdales et des pointes de coupe centrales conçues pour une coupe multidirectionnelle et une évacuation efficace des copeaux.
R : Regardez la pointe et le corps. Un outil de coupe centrale comporte des cannelures continues qui se rejoignent au point mort de la pointe, et le corps est usiné à partir d'une seule pièce de carbure monobloc. Un foret traditionnel présente un espace visible au centre de la pointe et comporte des inserts en carbure brasés sur une tige en acier.
R : Le meilleur choix est un outil en carbure monobloc, à une ou deux dents, spécialement affûté pour les métaux non ferreux. Ces outils présentent des angles d'hélice élevés (35 à 45 degrés) pour une évacuation rapide des copeaux et utilisent souvent des revêtements spécialisés comme le nitrure de zirconium (ZrN) pour empêcher l'aluminium de se souder au bord de coupe.
R : La vitesse d'avance est calculée à l'aide de la formule : Vitesse d'avance = RPM de broche × Nombre de cannelures × Charge de copeaux cible. Vous devez déterminer la charge de copeaux recommandée pour votre matériau spécifique et le diamètre de votre outil, puis ajuster votre régime et votre vitesse d'avance pour atteindre cet objectif sans dépasser les limites de rigidité de votre machine.