Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-16 Pochodzenie: Strona

Wybór oprzyrządowania bezpośrednio wpływa na jakość wykończenia powierzchni, żywotność wrzeciona i dokładność wymiarową w dowolnej operacji obróbki. Użycie niewłaściwego frezu zagraża projektowi, zanim wrzeciono osiągnie optymalne obroty. Powszechnym problemem w całej hali produkcyjnej jest to, że operatorzy używają zamiennie terminów „frez” i „frez trzpieniowy”. To zamieszanie prowadzi do błędnych obliczeń posuwu i prędkości, katastrofalnej awarii narzędzia podczas cięć wgłębnych i poważnego wyrwania przedmiotu obrabianego. Operatorzy często zakładają, że frez przeznaczony do profilowania krawędzi poradzi sobie z agresywnym tworzeniem kieszeni, co powoduje złamanie chwytów i zniszczenie materiału. Wybór pomiędzy Frezy trzpieniowe cnc i tradycyjne frezy wymagają ścisłej oceny technicznej. Należy przeanalizować geometrię narzędzia, skład materiału, sztywność maszyny i specyficzne operacje skrawania, takie jak profilowanie czy zagłębianie. Zrozumienie tych różnic mechanicznych pozwala uniknąć kosztownych przestojów i zapewnia przewidywalne, powtarzalne cięcia różnych materiałów.
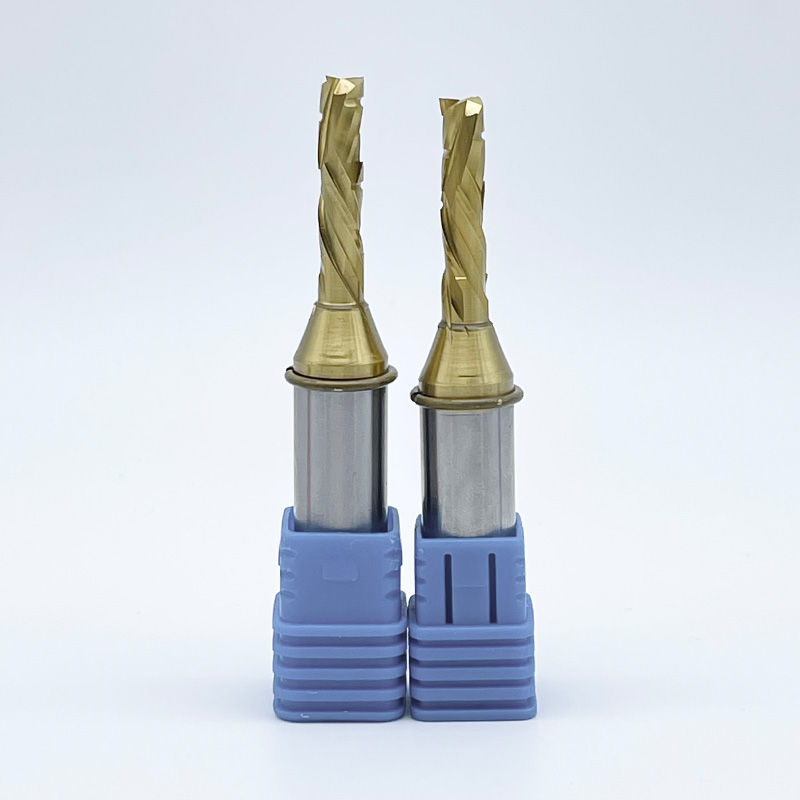
Frez palcowy ma ciągłą, solidną konstrukcję. Producenci zazwyczaj szlifują te narzędzia z pełnych półfabrykatów węglika drobnoziarnistego. Struktura mikroziarnista zapobiega mikroskopijnym pęknięciom wzdłuż krawędzi skrawającej podczas dużych obciążeń wiórowych. Rowki owijają się w sposób ciągły wokół korpusu narzędzia, kończąc się na geometrii końcówki tnącej. Ta anatomia strukturalna pozwala narzędziu agresywnie angażować materiał z wielu kierunków. Podstawową funkcją jest cięcie wielokierunkowe, co oznacza, że narzędzie może poruszać się jednocześnie wzdłuż osi X, Y i Z. Dzięki tej możliwości jest to standardowy wybór do profilowania 3D, głębokiego wykonywania kieszeni i szybkiego usuwania materiału. Jeśli chcesz wyczyścić głęboką kieszeń w bloku aluminium 6061 lub wyciąć materiał na tacę z twardego drewna, jest to narzędzie, które montujesz na wrzecionie.
Tradycyjny frez ma konstrukcję kompozytową. Składa się z trzpienia i korpusu ze stali hartowanej, z krawędziami tnącymi z węglika lutowanymi na stali. Te lutowane wkładki mogą być proste lub szlifowane w złożone profile, takie jak wgłębienia, fazowania lub zaokrąglenia. Podstawową funkcją standardowego frezu jest cięcie boczne 2D wzdłuż osi X i Y. Doskonale nadają się do formowania krawędzi i napawania spoilerów. Mają jednak ograniczoną lub zerową zdolność zagłębiania się w osi Z, ponieważ środek końcówki narzędzia nie ma geometrii skrawania. Jeśli spróbujesz wbić standardowy prosty wiertło bezpośrednio w arkusz sklejki, środek wiertła po prostu spali się i zmiażdży włókna drewna, aż narzędzie pęknie.
Nakładanie się terminologii powoduje znaczne zamieszanie przy zakupie oprzyrządowania. Katalogi obróbki drewna często reklamują „frezniki spiralne” do usuwania ciężkiego materiału. Strukturalnie i geometrycznie te spiralne bity są identyczne frezy trzpieniowe do routerów CNC . Rozróżnienie to istnieje wyłącznie w nomenklaturze marketingowej. Dostawcy narzędzi używają terminu „frez spiralny”, aby przyciągnąć uwagę tradycyjnych stolarzy przechodzących na maszyny zautomatyzowane. Z inżynierskiego punktu widzenia, jeśli ma konstrukcję z węglika spiekanego, spiralne rowki i centralną końcówkę, jest to frez palcowy. Możesz wziąć spiralny wiertło z katalogu obróbki drewna i użyć go do frezowania aluminium, jeśli geometria pasuje, udowadniając, że nazwy są wymienne w warsztacie.
Audyt biblioteki narzędzi wymaga szybkiej identyfikacji wizualnej. Możesz rozróżnić tajemnicze narzędzie, sprawdzając określone obszary. Wykonaj ten proces, aby zidentyfikować nieznane frezy na wózku narzędziowym:
Fizyka dolnej geometrii określa, w jaki sposób narzędzie wchodzi w materiał. Narzędzia skrawające centralnie mają krawędzie tnące sięgające aż do osi środkowej. Kiedy oś Z obniża się, krawędzie te ścinają i odprowadzają materiał bezpośrednio pod narzędziem, działając podobnie jak wiertło. Pozwala to na agresywne, pionowe cięcia wgłębne bez wstępnego nawiercania. Standardowym bitom brakuje centralnej geometrii ostrza. Jeśli zagłębisz wiertło niecentryczne prosto w dół, zewnętrzne krawędzie wytną kołową ścieżkę, ale martwy punkt po prostu zmiażdży materiał. Pozostawia to rdzeń nieobrobionego materiału pod narzędziem. Powstałe tarcie powoduje nadmierne nagrzewanie się, szybkie stępienie węglika, poważne ślady przypaleń na przedmiocie obrabianym i często natychmiastowe uszkodzenie narzędzia.
Węglik spiekany zapewnia wyjątkową sztywność i odporność na zużycie. Ta sztywność zapobiega uginaniu się narzędzia pod dużymi obciążeniami bocznymi, zapewniając wąskie tolerancje wymiarowe podczas obróbki z dużymi prędkościami. Jednak ta sztywność wiąże się z kompromisem. Węglik spiekany jest z natury kruchy. Nagłe wstrząsy, nadmierne wibracje lub upuszczenie narzędzia na betonową podłogę mogą spowodować jego pęknięcie lub odpryski. Bity lutowane wykorzystują stalowy korpus, który zapewnia wyraźne korzyści w zakresie pochłaniania wstrząsów. Podczas cięcia naturalnego drewna o nieregularnych słojach lub sękach stalowy korpus absorbuje uderzenia ciężkich, przerywanych cięć. Wkładki z lutowanego węglika utrzymują ostrą krawędź, podczas gdy stalowy rdzeń lekko się wygina, aby zapobiec katastrofalnemu rozbiciu. Dzięki temu wiertła lutowane są bardzo skuteczne w operacjach profilowania o dużej średnicy, gdzie węglik spiekany byłby niebezpiecznie kruchy.
Geometria spiralnych rowków zapewnia odprowadzanie wiórów i wykończenie krawędzi. Rowki wznoszące wyciągają wióry do góry i od strefy cięcia. Zapewnia to doskonałe odprowadzanie ciepła, ale może powodować rozdarcie górnej powierzchni materiału. Rowki dolne spychają wióry w dół, pozostawiając nieskazitelną górną krawędź, ale gromadząc wióry w kanale cięcia. To uszczelnienie wymaga mniejszych szybkości podawania, aby zapobiec przegrzaniu. Rowki kompresyjne łączą geometrię wcinającą i wcinającą w jednym narzędziu. Podciągają się od dołu i dociskają od góry, kierując wszystkie siły tnące w stronę środka materiału. Ta specyficzna geometria zapobiega rozwarstwianiu się podczas cięcia dwustronnie fornirowanej sklejki lub melaminy. Tradycyjne wiertła z prostymi rowkami po prostu przecinają materiał z boku. Nie wyrzucają aktywnie wiórów w pionie, przez co są podatne na gromadzenie się ciepła w głębokich szczelinach.
Przewodnik po geometrii i zastosowaniu
| rowka Typ | rowka Kierunek wióra Najlepsza | aplikacji | jakość wykończenia |
|---|---|---|---|
| Podcięcie | W górę | Głębokie kieszeniowanie, frezowanie aluminium | Czyste dno, szorstka góra |
| Obcięcie | Zniżkowy | Płytkie Dado, cienkie materiały | Czysta góra, szorstki dół |
| Kompresja | W stronę centrum | Laminaty dwustronne, sklejka | Wyczyść górę i dół |
| Prosty | Neutralny | Ogólne frezowanie krawędzi, tworzywa sztuczne | Średnio z obu stron |
Obliczanie obciążenia wiórów stanowi podstawę wydajnego trasowania. Obciążenie wiórami reprezentuje fizyczną grubość materiału usuwanego przez pojedynczą krawędź skrawającą podczas jednego obrotu. Liczba rowków bezpośrednio określa wymaganą prędkość posuwu przy standardowych prędkościach wrzeciona, które zazwyczaj mieszczą się w zakresie od 10 000 do 24 000 obr./min. Narzędzie z dwoma rowkami wymaga większego posuwu niż narzędzie z jednym rowkiem przy tej samej prędkości obrotowej, aby utrzymać docelową grubość wióra. Zbyt wolne tempo podawania stwarza ogromne ryzyko. Jeśli narzędzie porusza się zbyt wolno, krawędź tnąca zamiast go ścinać, ociera się o materiał. To tarcie generuje ekstremalne tarcie, które prowadzi do spalonego drewna, stopionego plastiku lub utwardzonego metalu. Narzędzia pełnowęglikowe działają wydajnie przy wyższych prędkościach i posuwach niż tradycyjne wiertła. Ta zdolność zapewnia znacznie wyższy współczynnik usuwania materiału (MRR), drastycznie skracając czas cykli i zwiększając ogólną wydajność produkcji.
Siły boczne powstające podczas frezowania w naturalny sposób odpychają narzędzie od ścieżki cięcia. Zjawisko to znane jest jako ugięcie narzędzia. Nadmierne ugięcie powoduje drgania, złe wykończenie powierzchni i niedokładność wymiarową. Narzędzie z węglika spiekanego jest znacznie lepiej odporne na odkształcenia niż standardowe wiertło lutowane z chwytem 1/4 cala. Ciągła struktura węglika utrzymuje wytrzymałość kolumny nawet przy agresywnych obciążeniach bocznych. Jednak sztywność narzędzia nic nie znaczy bez sztywności maszyny. Elastyczność suwnicy, luz łożyska liniowego i bicie wrzeciona decydują o tym, czy można w pełni wykorzystać wysokowydajny frez. Jeśli zamontujesz wysokiej jakości narzędzie pełnowęglikowe w lekkiej maszynie hobbystycznej napędzanej paskiem, rama maszyny ugnie się, zanim narzędzie ulegnie odkształceniu. Powoduje to silne drgania i często powoduje pękanie kruchego węglika. Wytrzymałe maszyny przemysłowe zapewniają masę i sztywność wymaganą do wypchnięcia narzędzi pełnowęglikowych do maksymalnego MRR. Należy regularnie sprawdzać bicie wrzeciona za pomocą czujnika zegarowego; cokolwiek powyżej 0,001 cala drastycznie skróci żywotność frezu pełnowęglikowego.
Skład materiału dyktuje wybór narzędzia w obróbce drewna. Zaprojektowane kompozyty, takie jak płyta MDF, płyta wiórowa i sklejka fornirowana, wymagają specjalistycznej obsługi. Geometrie spiralne, w szczególności rowki ściskane, są obowiązkowe w przypadku cięć przelotowych, tworzenia kieszeni i szczelin w tych materiałach. Czysto ścinają kleje ścierne i zapobiegają odpryskom powierzchni. Tradycyjne wiertła pozostają bardzo przydatne w przypadku określonych zadań związanych z obróbką drewna. Gdy projekt wymaga obróbki krawędzi, takiej jak fazowanie, zaokrąglanie lub złożone profile wgłębień, standardowym wyborem są końcówki lutowane. Nadają się również idealnie do rzeźbienia tekstu w kształcie litery V lub spłaszczania dużych tablic łupkowych, gdzie konieczne są duże średnice cięcia, ale nie jest wymagane głębokie zagłębianie.
Trasowanie tworzyw sztucznych stwarza wyzwanie w zakresie zarządzania ciepłem. Materiały takie jak akryl, HDPE i poliwęglan szybko się topią, jeśli w wyciętym kanale narasta tarcie. Geometria z jednym rowkiem lub O-rowkiem jest absolutną koniecznością w tych zastosowaniach. Geometria otwartego rowka zapewnia duży prześwit wiórów, umożliwiając narzędziu wyrzucanie materiału przed jego nagrzaniem i ponownym spawaniem za frezem. Standardowe bity zawodzą konsekwentnie w zastosowaniach akrylowych. Ich proste lub wieloostrzowe konstrukcje zatrzymują wióry na ciętej ścianie. Brak pionowego odprowadzania wiórów powoduje topienie tworzywa sztucznego, owijanie się wokół chwytu narzędzia, a w efekcie złamanie ostrza lub zniszczenie przedmiotu obrabianego.
Tradycyjnych wierteł lutowanych w żadnym wypadku nie można używać do cięcia metalu. Geometria cięcia, kąty przyłożenia i połączenia lutowane nie zostały zaprojektowane tak, aby wytrzymywały siły ścinające wymagane do cięcia aluminium lub mosiądzu. Próba cięcia metalu standardowym wiertłem do drewna spowoduje natychmiastowe zniszczenie narzędzia i potencjalne obrażenia operatora w wyniku wylatujących odłamków węglika. Obróbka metali nieżelaznych wymaga specjalnie zaprojektowanych narzędzi do cięcia aluminium. Narzędzia te charakteryzują się specyficznymi specyfikacjami, takimi jak duże kąty pochylenia linii śrubowej (często od 35 do 45 stopni), umożliwiające szybkie usuwanie lepkich wiórów aluminiowych. Wykorzystują specjalistyczne powłoki, takie jak azotek cyrkonu (ZrN), aby zapobiec przyleganiu materiału i wymagają maksymalnej sztywności narzędzia, aby zapobiec drganiom i hartowaniu.
Ocena kosztów oprzyrządowania wymaga spojrzenia poza początkową cenę zakupu. Narzędzia pełnowęglikowe klasy premium wiążą się ze znacznie wyższymi kosztami początkowymi w porównaniu z tańszymi bitami lutowanymi. Jednakże węglik spiekany znacznie dłużej utrzymuje ostrą krawędź skrawającą, szczególnie w przypadku materiałów ściernych, takich jak MDF lub włókno szklane. Operatorzy muszą obliczyć koszt na stopę liniową cięcia. Wysokiej jakości narzędzie z węglika spiekanego, które tnie czysto na długości tysięcy stóp liniowych, zapewnia lepszą wartość niż tańsze wiertło lutowane, które tępi i spala materiał po kilkuset metrach. Uwzględnienie zużycia narzędzia, częstotliwości jego wymiany i kosztów pracy związanych z wymianą narzędzi często uzasadnia wyższą inwestycję początkową w węglik spiekany.
Strategie konserwacji narzędzi zmieniają się w zależności od wielkości produkcji. Narzędzia pełnowęglikowe mają wystarczającą wartość, aby uzasadnić profesjonalne ponowne szlifowanie. Wysyłanie stępionych narzędzi do ponownego naostrzenia umożliwia przywrócenie krawędzi skrawającej za ułamek kosztów zakupu nowych narzędzi. Praktyka ta znacznie obniża długoterminowe wydatki na narzędzia w warsztatach produkcyjnych na dużą skalę. I odwrotnie, standardowe bity lutowane są ogólnie traktowane jako materiały eksploatacyjne jednorazowego użytku. Koszt transportu i ponownego szlifowania podstawowego bitu prostego często przekracza jego wartość zamienną. W przypadku prototypowania na małą skalę lub zastosowań hobbystycznych użycie tańszych bitów jednorazowego użytku ma sens ekonomiczny, gdy trwałość narzędzia nie jest głównym wąskim gardłem.
Ekonomika oprzyrządowania i skalowanie produkcji
| Funkcja | Narzędzia z węglika spiekanego, | lutowane frezy |
|---|---|---|
| Koszt nabycia | Wysoki | Niski do średniego |
| Wyostrzanie żywotności | Wysoce ekonomiczny | Rzadko ekonomiczne (jednorazowe) |
| Idealna skala produkcji | Produkcja wielkoseryjna | Prototypowanie / profilowanie krawędzi |
| Oczekiwana żywotność narzędzia | Rozszerzony (wysoka odporność na zużycie) | Umiarkowany (skłonny do matowienia w kompozytach) |
Strategie wprowadzania narzędzi decydują o przetrwaniu narzędzia. W przypadku używania bitów skrawających niecentralnych należy w programie CAM wprowadzić interpolację skośną lub śrubową. Ramping przesuwa narzędzie w bok, jednocześnie opuszczając je w miejsce cięcia, umożliwiając bocznym krawędziom skrawającym oczyszczenie materiału, zanim martwy punkt dotknie materiału. Zapobiega to sile zgniatania, która łamie niezagłębiające się bity. Nawet w przypadku narzędzi skrawających centralnie należy dokładnie kontrolować prędkość zagłębiania. Ustal bezpieczne posuwy pionowe w oparciu o twardość materiału. Zbyt agresywne zagłębianie się w gęste, twarde drewno lub aluminium powoduje przeciążenie rowków, powodując gromadzenie się wiórów na dnie otworu i natychmiastowe pękanie narzędzia.
Ciepło jest głównym wrogiem zarówno narzędzia, jak i przedmiotu obrabianego. Unikanie śladów przypaleń w drewnie i utwardzania przez zgniot w metalach wymaga optymalizacji głębokości skrawania i utrzymywania agresywnych posuwów. Wykonywanie płytkich cięć przy wysokich obrotach powoduje tarcie narzędzia. Zamiast tego zwiększ głębokość skrawania, aby zaangażować większą część rowka, co rozprowadza ciepło na większej powierzchni węglika. Stosowanie podmuchów powietrza znacznie ogranicza gromadzenie się ciepła. Silny, ciągły strumień sprężonego powietrza usuwa wióry z głębokich kieszeni, zapobiegając ponownemu cięciu. W zastosowaniach metalowych usuwanie wiórów natychmiast zatrzymuje spawanie materiału z frezem, oszczędzając żywotność narzędzia i zapewniając gładkie wykończenie powierzchni.
Odp.: Tak, można go używać w ręcznej lub montowanej na stole frezarce do drewna, pod warunkiem, że rozmiar tulei zaciskowej odpowiada trzpieniu narzędzia. Ponieważ narzędzia te są przeznaczone do maszyn sztywnych, chwytają materiał agresywnie. Należy mocno trzymać frezarkę i wykonywać płytkie przejścia, aby zapobiec niebezpiecznemu odbiciu.
Odp.: Nie, tradycyjnym bitom brakuje geometrii centralnego cięcia. Zanurzanie ich prosto w dół pozostawia rdzeń z nieobrobionego materiału, powodując ekstremalne tarcie, spalanie i potencjalne uszkodzenie narzędzia. Aby bezpiecznie wprowadzić materiał za pomocą bitu standardowego, należy zaprogramować ścieżkę narzędzia z rampą lub zastosować interpolację śrubową.
Odp.: Strukturalnie i geometrycznie tak. Termin „frez spiralny” to przede wszystkim etykieta marketingowa używana w przemyśle drzewnym do opisu narzędzi pełnowęglikowych. Obydwa posiadają spiralne rowki i ostrza centralnie tnące, zaprojektowane z myślą o wielokierunkowym skrawaniu i efektywnym odprowadzaniu wiórów.
Odp.: spójrz na końcówkę i korpus. Narzędzie do cięcia centralnego ma ciągłe rowki, które spotykają się w martwym punkcie końcówki, a korpus jest wykonany z jednego kawałka pełnego węglika. Tradycyjny bit ma widoczną szczelinę pośrodku końcówki i zawiera wkładki z węglika lutowane na stalowym trzonku.
Odp.: Najlepszym wyborem jest narzędzie pełnowęglikowe, jedno- lub dwuostrzowe, specjalnie szlifowane do metali nieżelaznych. Narzędzia te charakteryzują się dużymi kątami pochylenia linii śrubowej (35–45 stopni), co zapewnia szybkie odprowadzanie wiórów i często wykorzystują specjalistyczne powłoki, takie jak azotek cyrkonu (ZrN), aby zapobiec przyspawaniu aluminium do krawędzi skrawającej.
Odp.: Szybkość posuwu oblicza się ze wzoru: Szybkość posuwu = obroty wrzeciona × liczba rowków × docelowe obciążenie wiórów. Musisz określić zalecane obciążenie wiórów dla konkretnego materiału i średnicy narzędzia, a następnie dostosować prędkość obrotową i posuw, aby osiągnąć ten cel bez przekraczania limitów sztywności maszyny.