
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-03 Origen: Sitio

La consistencia del borde de la fresa es uno de los factores de calidad más importantes en la fabricación de herramientas de carburo. Incluso cuando dos herramientas tienen el mismo diámetro, recubrimiento y número de ranuras, pueden funcionar de manera diferente si sus filos de corte no se controlan de la misma manera. Una herramienta puede cortar libremente pero astillarse antes. Otro puede tener un borde demasiado redondeado que genera calor, aumenta la fuerza de corte o reduce la calidad del acabado de la superficie.
Para un fabricante de herramientas de fresado, la consistencia de los bordes no se controla únicamente mediante la inspección final. Depende del proceso completo de fabricación de la fresa, incluido el diseño de la herramienta, la calidad de la pieza en bruto de carburo, el rectificado CNC, el estado de la muela abrasiva, el control del refrigerante, la preparación de los bordes, el pulido de las ranuras, la preparación del recubrimiento, la inspección y la trazabilidad del lote.
Para compradores que comparan En las herramientas de fresado , la consistencia de los bordes es un factor de calidad importante porque afecta la estabilidad del corte, el astillado de los bordes, la vida útil de la herramienta y el rendimiento de los pedidos repetidos.
Este artículo explica cómo los fabricantes pueden controlar la consistencia del borde de las fresas y qué deben comprobar los compradores al evaluar la calidad de las fresas de carburo.
Un fabricante de herramientas de fresado controla la consistencia del borde de la fresa gestionando cada proceso que afecta el filo.
Los puntos clave incluyen:
La consistencia del borde es más que la nitidez del borde.
El borde correcto depende del material, la operación de mecanizado y el diseño de la herramienta.
El rectificado CNC debe controlar la forma de la flauta, el relieve, la forma de las esquinas y la calidad de la superficie.
El estado de la muela afecta las rebabas, la forma de los bordes y la repetibilidad.
La preparación de los bordes elimina rebabas y microdefectos.
El bruñido excesivo puede reducir la eficiencia del corte.
El pulido de canales favorece la evacuación de virutas y la calidad de los bordes.
La preparación del recubrimiento depende de que el borde esté limpio y estable.
La inspección con gran aumento ayuda a identificar microchips.
La trazabilidad de lotes ayuda a respaldar la coherencia de los pedidos repetidos.
El borde derecho no siempre es el más afilado. Es la forma del borde la que coincide con el material, el funcionamiento y el equilibrio requerido entre filo y resistencia.
Un proceso práctico se puede mostrar como:
Diseño de herramientas → Piezas en bruto de carburo → Rectificado CNC → Preparación de bordes → Preparación de recubrimiento → Inspección → Trazabilidad de lotes
La consistencia del filo de la fresa significa que los filos de corte de la herramienta se controlan de acuerdo con el diseño previsto. Incluye el filo del borde, el radio del borde, la eliminación de rebabas, el estado de las esquinas, la superficie de la flauta, el control del microdesportillado y la consistencia entre herramientas en el mismo lote.
No basta con que una fresa parezca correcta desde lejos. El filo debe ser adecuado para el material de la pieza y la operación de mecanizado. El mecanizado de aluminio puede necesitar un borde más afilado y suave para una formación limpia de viruta. Las aplicaciones de acero endurecido o de desbaste pueden necesitar una preparación de bordes más fuerte para resistir el astillado.
| del elemento de coherencia de bordes | Significado |
|---|---|
| Nitidez de los bordes | Si la herramienta corta libremente o roza |
| Radio del borde | Si se controla el pulido de bordes |
| Condición de la esquina | Si las esquinas resisten el desconchado |
| eliminación de rebabas | Si se eliminan las rebabas abrasivas |
| Control de microchips | Si se evitan los defectos en los bordes |
| Superficie de la flauta | Si la evacuación de viruta se mantiene estable |
| Preparación de bordes | Si cada herramienta recibe un tratamiento consistente |
| Consistencia del lote | Si las herramientas repetidas funcionan de manera similar |
Un buen fabricante de herramientas de fresado debe definir la consistencia de los filos según el tipo de herramienta, la aplicación del material y los requisitos del cliente.
La consistencia del borde de la fresa afecta la vida útil de la herramienta, el acabado de la superficie, la evacuación de viruta y la fuerza de corte. Si el filo es demasiado afilado para una operación con carga pesada, puede astillarse antes de tiempo. Si el borde es demasiado redondeado para una operación de acabado, puede rozar, generar calor y reducir la calidad de la superficie.
La mala consistencia de los bordes puede causar:
vida útil inestable de la herramienta;
astillado de bordes;
acabado superficial deficiente;
mayor fuerza de corte;
evacuación de virutas inconsistente;
defectos de revestimiento cerca del borde;
diferentes resultados entre herramientas en un lote;
variación del rendimiento de la orden repetida;
Fallo prematuro de la herramienta.
Si una fresa tiene un borde afilado pero frágil y otra tiene un borde demasiado afilado, es posible que se comporten de manera diferente incluso si su diámetro y revestimiento son los mismos. Esta es la razón por la que el control de calidad de las fresas espigadoras debe incluir el estado de los bordes, no sólo las dimensiones de la herramienta.
La consistencia de los bordes comienza con el diseño de la herramienta. Antes de la producción, el fabricante debe definir la geometría de la flauta prevista, la forma del filo, el radio de la esquina, la estructura en relieve, el objetivo de preparación del borde y los requisitos de recubrimiento.
Los estándares de diseño de herramientas pueden incluir:
diámetro de la herramienta;
número de flauta;
perfil de flauta;
ángulo de hélice;
forma de rastrillo y relieve;
radio de esquina o chaflán;
perfil de punta esférica;
perfil de desbaste;
objetivo de preparación de bordes;
requisito de recubrimiento;
criterios de inspección.
Sin un estándar de diseño claro, la coherencia de los bordes resulta difícil de controlar. Los operadores pueden amolar correctamente según una interpretación, pero producir bordes inconsistentes en diferentes lotes de producción.
Para herramientas personalizadas, los requisitos de dibujo y aplicación deben definir claramente las características críticas de los bordes antes de que comience la producción.
La calidad de la pieza en bruto de carburo también afecta la estabilidad del borde. Incluso con un rectificado preciso, una mala calidad de la pieza en bruto puede provocar una resistencia inestable del filo, un comportamiento de rectificado inconsistente o astillado inesperado.
Los factores importantes relacionados con el espacio en blanco incluyen:
grado de carburo;
tamaño de grano;
dureza;
resistencia a la rotura transversal;
consistencia del diámetro del blanco;
rectitud en blanco;
consistencia del lote de material;
control de calidad de proveedores.
Un fabricante de herramientas de fresado debe seleccionar piezas en bruto de carburo según la aplicación prevista. Una herramienta para acabado de aluminio puede requerir un equilibrio diferente entre filo y dureza que una herramienta para acero endurecido, acero inoxidable o desbaste.
La calidad estable de la pieza en bruto de carburo respalda una preparación de bordes estable y un rendimiento de lotes repetible.
El rectificado CNC es uno de los pasos más importantes para controlar la consistencia de los bordes de las fresas. El proceso de rectificado forma la flauta, el relieve, el filo, la estructura de las esquinas y el perfil de la herramienta.
Los controles de molienda clave incluyen:
programa de molienda estable;
selección correcta de la muela abrasiva;
condición del acabado de las ruedas;
control de temperatura y flujo de refrigerante;
control del calor de molienda;
consistencia del perfil de la flauta;
consistencia del ángulo de relieve;
control del radio de las esquinas;
control del perfil de punta esférica;
consistencia del perfil de desbaste;
confirmación de configuración del operador;
inspección en proceso.
El estado de la muela es especialmente importante. Una rueda desgastada o mal revestida puede crear rebabas, un acabado deficiente de las ranuras, defectos en los bordes o una calidad superficial inconsistente. El calor excesivo del rectificado también puede dañar el filo y reducir el rendimiento.
Un fabricante confiable de fresas de carburo debe controlar el rectificado como un proceso repetible, no como un ajuste manual único.
La preparación del borde de la fresa se utiliza para eliminar rebabas, reducir microdefectos y crear una forma de borde controlada. Después del pulido, el filo puede tener rebabas, pequeñas virutas o puntos débiles afilados. Si estos defectos persisten, la herramienta puede astillarse prematuramente o desgastarse de manera desigual.
Los métodos comunes de preparación de bordes pueden incluir:
desbarbado;
bruñido;
cepillado;
pulido;
pasivación del borde de la herramienta;
redondeo de bordes controlado;
eliminación de microdefectos.
El objetivo no es simplemente embotar el borde. El objetivo es crear el equilibrio correcto entre el filo y la resistencia del filo.
Los riesgos comunes de la preparación de bordes incluyen:
eliminación insuficiente de rebabas;
radio de borde desigual;
filo demasiado afilado;
mala protección de las esquinas;
preparación de bordes inconsistente entre herramientas;
Daños superficiales por procesamiento incontrolado.
La preparación del borde objetivo debe coincidir con el material de la herramienta, el material de la pieza de trabajo, el tipo de operación y el equilibrio requerido entre el filo y la resistencia del borde.
El pulido de flautas puede mejorar la evacuación de virutas y reducir la fricción durante el corte. Una superficie rugosa de la ranura puede retener virutas, aumentar el calor de corte y reducir la estabilidad del mecanizado. Una superficie de flauta más suave puede ayudar a que las virutas salgan de la zona de corte de manera más eficiente.
El estado de la superficie de la flauta afecta:
flujo de virutas;
acumulación de calor;
fuerza de corte;
apariencia del revestimiento;
limpieza de herramientas antes del recubrimiento;
acabado superficial de la pieza de trabajo;
Consistencia de la vida útil de la herramienta.
Para el mecanizado de aluminio, el pulido de las flautas puede ser especialmente importante porque puede ocurrir adhesión de virutas si la superficie de las flautas no es lo suficientemente lisa. Para acero inoxidable o materiales pegajosos, la calidad de la flauta también afecta la evacuación de virutas y el riesgo de acumulación de bordes.
Un fabricante debe controlar el acabado de las ranuras junto con la preparación de los bordes porque ambos influyen en el comportamiento de corte.
El rendimiento del recubrimiento depende de la condición de la superficie de la herramienta antes del recubrimiento. Las rebabas, las microastillas, las marcas de esmerilado o la preparación inestable de los bordes pueden afectar la apariencia del recubrimiento, la adhesión y el rendimiento de los bordes.
Antes del recubrimiento, el fabricante de herramientas de fresado debe revisar:
limpieza de bordes;
acabado superficial;
eliminación de rebabas;
condición de flauta;
superficie lista para recubrir;
defectos de borde;
condición de esquina;
Limpieza en el manejo de herramientas.
El recubrimiento debe soportar el filo, no ocultar los problemas del filo. Si un borde tiene defectos antes del recubrimiento, la herramienta recubierta aún puede fallar temprano durante el mecanizado.
Para las fresas de mango de carburo recubiertas, la consistencia del borde y la preparación del recubrimiento se deben revisar juntas. Una forma de borde estable ayuda a que el rendimiento del recubrimiento sea más consistente de una herramienta a otra.
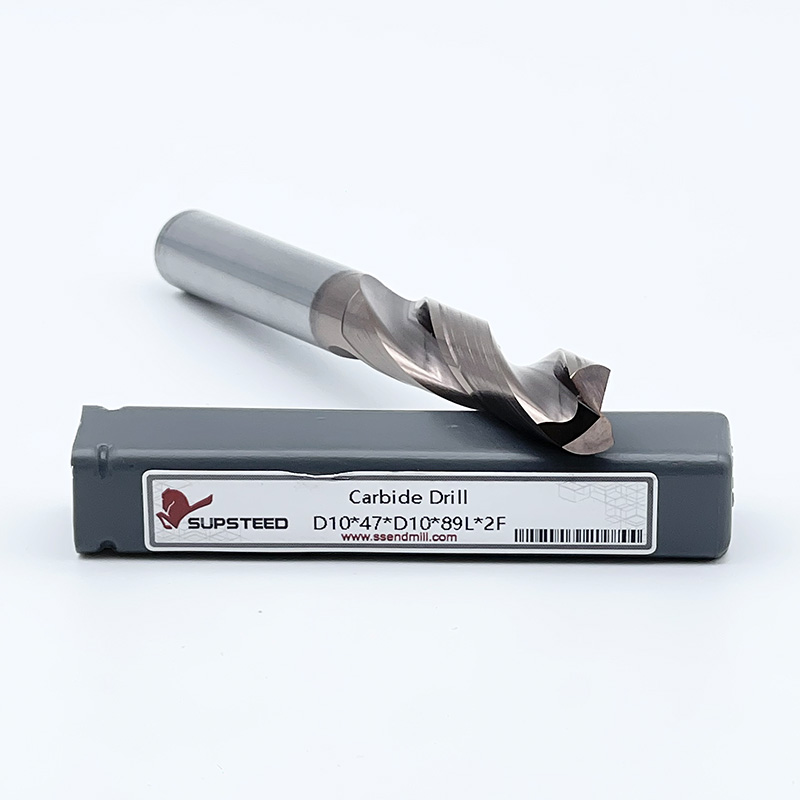
| Factor de control | Por qué es importante |
|---|---|
| Estándar de diseño y dibujo de herramientas. | Define la forma del borde prevista. |
| Calidad en blanco de carburo | Apoya la resistencia de los bordes y la estabilidad del rectificado. |
| Estado de la muela abrasiva | Afecta el perfil del borde y la calidad de la superficie. |
| Parámetros de rectificado CNC | Controla la consistencia de la flauta, el relieve y las esquinas. |
| Refrigerante durante el rectificado | Reduce el riesgo de daño térmico. |
| Método de preparación de bordes | Controla la eliminación de rebabas y el radio del borde. |
| Pulido de flauta | Mejora la evacuación de viruta y el acabado superficial. |
| Preparación del recubrimiento | Apoya la adhesión y apariencia del recubrimiento. |
| Método de inspección | Confirma la condición del borde antes del envío. |
| Trazabilidad de lotes | Admite la coherencia de los pedidos repetidos |
Estos factores muestran por qué la consistencia de los bordes es un resultado del proceso. No se puede crear únicamente comprobando la herramienta terminada.
La inspección ayuda a verificar si el proceso de fabricación ha producido un borde estable. El método de inspección debe coincidir con el tipo de herramienta y el nivel de precisión.
Los métodos de inspección útiles incluyen:
| Método de inspección | Qué verifica |
|---|---|
| Inspección visual | Rebabas, astillas y defectos de revestimiento. |
| Inspección con gran aumento | Microchips y estado de los bordes |
| Medición óptica | Perfil de borde y geometría de herramienta. |
| Inspección de diámetro | Consistencia del tamaño de la herramienta |
| Inspección de descentramiento | Consistencia de rotación de herramientas |
| Inspección de perfil | Nariz esférica, radio de esquina o perfil de desbaste |
| Inspección del primer artículo. | Aprobación de herramientas personalizadas antes de la producción por lotes |
| Comparación de lotes | Repita la coherencia entre herramientas. |
La inspección con gran aumento es especialmente útil para comprobar las microastillas, la consistencia del radio del borde y la eliminación de rebabas. Para herramientas personalizadas, la inspección del primer artículo ayuda a confirmar que la herramienta de muestra coincide con el dibujo y el objetivo de aplicación antes de la producción en masa.
| Problema de bordes | Causa posible | Control del fabricante |
|---|---|---|
| Rebabas en el filo | Residuos de pulido o mal estado de la muela | Desbarbado e inspección de bordes. |
| microchip | Tensión de pulido excesiva o borde débil | Lijado controlado y preparación de bordes |
| Borde demasiado afilado | Redondeo excesivo de los bordes | Tiempo de pasivación e inspección controlados. |
| Radio de borde desigual | Proceso de preparación inconsistente | Parámetros de preparación de bordes estandarizados |
| astillado de esquina | Protección de esquina débil | Control de radio de esquina o chaflán |
| Mal acabado de la flauta | Marcas de pulido o superficie rugosa de la flauta | Pulido de flautas e inspección visual. |
| Defectos de revestimiento cerca del borde | Mala preparación de la superficie | Inspección de bordes y revestimientos limpios |
| Variación del rendimiento del lote | Deriva del proceso | Controles y trazabilidad durante el proceso |
Esta tabla ayuda a los compradores a comprender que los problemas de consistencia de los bordes pueden surgir de varias etapas de fabricación. Un fabricante profesional debería poder analizar cómo se controla cada etapa.
La trazabilidad de lotes ayuda a conectar cada herramienta terminada con información de producción, resultados de inspección y registros de envío. Es útil cuando los compradores necesitan repetir la coherencia de los pedidos o cuando es necesario investigar un problema de rendimiento de la herramienta.
La trazabilidad de lotes puede incluir:
lote de producción;
lote en blanco de carburo;
referencia del programa de molienda;
lote de recubrimiento;
fecha de inspección;
modelo de herramienta;
número de orden;
referencia del operador o del proceso;
estado de aprobación final.
La trazabilidad no garantiza automáticamente la calidad de las herramientas, pero ayuda a los fabricantes y compradores a comparar lotes. Si un pedido repetido tiene un rendimiento diferente, la trazabilidad le brinda al fabricante una forma de revisar los cambios en el proceso, los lotes de materiales, los lotes de recubrimiento o el historial de inspección.
Para los compradores con programas de producción a largo plazo, la consistencia del lote suele ser tan importante como la calidad de la muestra.
Los compradores deben hacer preguntas prácticas al evaluar el control de calidad de las fresas. El objetivo no es exigir todos los documentos posibles, sino confirmar si el fabricante tiene un proceso controlado.
| Pregunta del comprador: | ¿Por qué ayuda? |
|---|---|
| ¿Cómo se define la consistencia de los bordes? | Confirma si el proveedor tiene un estándar. |
| ¿Inspecciona el estado de los bordes con lupa? | Comprueba el control de microdefectos. |
| ¿Cómo se controla la preparación de los bordes? | Confirma la repetibilidad del proceso. |
| ¿Se puede ajustar la preparación de los bordes según el material? | Admite herramientas específicas de la aplicación |
| ¿Registra los resultados del primer artículo? | Importante para herramientas personalizadas |
| ¿Puedes comparar la consistencia de los lotes? | Importante para pedidos repetidos |
| ¿Cómo se previenen los defectos del recubrimiento cerca del borde? | Confirma el control de preparación del recubrimiento. |
| ¿Puede proporcionar fotografías de inspección si es necesario? | Ayuda a la aprobación remota del comprador |
Para materiales especiales, perfiles no estándar o requisitos de bordes específicos de la aplicación, Las fresas de carburo personalizadas deben revisarse con objetivos claros de preparación de bordes, aprobación del primer artículo y criterios de inspección.
SUPSTEED respalda la fabricación de fresas de carburo, el desarrollo de herramientas personalizadas, el control del rectificado, la revisión de la preparación de bordes, la discusión sobre inspecciones y las necesidades de consistencia de lotes para compradores B2B.
Cuando los compradores necesitan resultados de corte estables, la discusión puede comenzar con:
dibujo de herramientas;
material de la pieza de trabajo;
operación de mecanizado;
diámetro de la herramienta;
número de flauta;
requisito de recubrimiento;
forma de esquina;
objetivo de preparación de bordes;
requisito de acabado superficial;
objetivo de vida útil de la herramienta;
solicitud de inspección;
aprobación de muestra;
Necesidades de repetir el pedido.
Para fresas de carburo personalizadas, SUPSTEED puede ayudar a confirmar la forma del borde, la protección de las esquinas, el acabado de las ranuras, la preparación del recubrimiento, la inspección del primer artículo y los requisitos de repetición de producción antes de la fabricación a granel.
Un plan de control de bordes adecuado debe adaptarse a la aplicación. El desbaste, el acabado, el mecanizado de aluminio, el mecanizado de acero endurecido, el mecanizado de acero inoxidable y el micromecanizado pueden requerir diferentes estrategias de preparación de bordes.
Un fabricante de herramientas de fresado controla la consistencia de los bordes de las fresas mediante un diseño estandarizado de herramientas, selección de piezas en bruto de carburo, rectificado CNC estable, rectificado de muelas, control de refrigerante, preparación de bordes, pulido de canales, preparación de recubrimientos, inspección con gran aumento y trazabilidad de lotes. El objetivo no es simplemente hacer que cada borde sea más nítido. El objetivo es mantener la forma del borde, el radio del borde, la eliminación de rebabas, la protección de las esquinas y el rendimiento del lote consistentes con la aplicación de mecanizado prevista.
Para los compradores B2B, la consistencia de los bordes es importante porque afecta la vida útil de la herramienta, el astillado de los bordes, la estabilidad del corte, el acabado de la superficie, el rendimiento del recubrimiento y la confiabilidad de los pedidos repetidos. Los compradores deben revisar cómo el fabricante controla el borde desde el diseño hasta la inspección final, especialmente para herramientas personalizadas y producción a granel.
¿Necesita ayuda para revisar los requisitos de calidad de los bordes de muestras, herramientas personalizadas o pedidos repetidos? Comuníquese con SUPSTEED para revisar la consistencia del borde de la fresa con su dibujo, material, operación de mecanizado, requisitos de borde, solicitud de inspección y cantidad del pedido.
La consistencia del borde de la fresa significa que los bordes de corte se controlan de acuerdo con el diseño previsto, incluido el filo del borde, el radio del borde, la eliminación de rebabas, la condición de las esquinas, el acabado de la ranura y la repetibilidad del lote.
Afecta la estabilidad del corte, la vida útil de la herramienta, el astillado de los bordes, el acabado de la superficie, la evacuación de la viruta, el rendimiento del recubrimiento y la consistencia de los pedidos repetidos.
No. El borde derecho depende del material y del funcionamiento. Algunas aplicaciones necesitan un borde más afilado, mientras que otras necesitan una preparación de borde más fuerte para resistir el astillado.
El rectificado CNC forma la flauta, el relieve, el filo, la estructura de esquina y el perfil. Los parámetros de rectificado estables y el estado de la muela ayudan a controlar la repetibilidad de los bordes.
La preparación del borde de la fresa es el proceso de eliminar rebabas, reducir los microdefectos y crear una forma de borde controlada mediante métodos como bruñido, cepillado, pulido o pasivación.
Los fabricantes pueden controlar las rebabas y las microastillas mediante el correcto estado de la muela abrasiva, el control del refrigerante, el desbarbado, la preparación de los bordes y la inspección con gran aumento.
Sí. La calidad del recubrimiento puede verse afectada por rebabas, marcas de esmerilado, microdescantillados y una mala preparación de la superficie cerca del filo.
La inspección del primer artículo confirma que la herramienta coincide con el dibujo, las dimensiones críticas y los requisitos de los bordes antes de que comience la producción a granel.
La trazabilidad de lotes conecta herramientas con lotes de producción, lotes de materiales, lotes de recubrimiento y resultados de inspección, lo que ayuda a comparar pedidos repetidos e investigar problemas de calidad.
Sí. SUPSTEED puede revisar dibujos, materiales de piezas de trabajo, operaciones de mecanizado, objetivos de preparación de bordes, requisitos de inspección y necesidades de consistencia de lotes para fresas de carburo personalizadas.


