
Visualizações: 0 Autor: Editor do site Horário de publicação: 03/08/2026 Origem: Site

A consistência da aresta da fresa de topo é um dos fatores de qualidade mais importantes na fabricação de ferramentas de metal duro. Mesmo quando duas ferramentas têm o mesmo diâmetro, revestimento e número de canais, elas podem ter desempenho diferente se suas arestas de corte não forem controladas da mesma maneira. Uma ferramenta pode cortar livremente, mas lascar precocemente. Outro pode ter uma borda arredondada que gera calor, aumenta a força de corte ou reduz a qualidade do acabamento superficial.
Para um fabricante de ferramentas de fresamento, a consistência da aresta não é controlada apenas pela inspeção final. Depende do processo completo de fabricação da fresa de topo, incluindo design da ferramenta, qualidade da peça bruta de metal duro, retificação CNC, condição do rebolo, controle do líquido refrigerante, preparação da borda, polimento do canal, preparação do revestimento, inspeção e rastreabilidade do lote.
Para compradores comparando Ferramentas de fresamento , a consistência da aresta é um fator de qualidade importante porque afeta a estabilidade do corte, o lascamento da aresta, a vida útil da ferramenta e o desempenho do pedido repetido.
Este artigo explica como os fabricantes podem controlar a consistência da aresta da fresa de topo e o que os compradores devem verificar ao avaliar a qualidade da fresa de topo de metal duro.
Um fabricante de ferramentas de fresamento controla a consistência da aresta de fresagem gerenciando todos os processos que afetam a aresta de corte.
Os pontos principais incluem:
A consistência das bordas é mais do que a nitidez das bordas.
A aresta correta depende do material, da operação de usinagem e do design da ferramenta.
A retificação CNC deve controlar o formato do canal, o relevo, o formato do canto e a qualidade da superfície.
A condição do rebolo afeta as rebarbas, o formato da aresta e a repetibilidade.
A preparação das bordas remove rebarbas e microdefeitos.
O brunimento excessivo pode reduzir a eficiência do corte.
O polimento do canal suporta o escoamento de cavacos e a qualidade da aresta.
A preparação do revestimento depende de uma condição de borda limpa e estável.
A inspeção de alta ampliação ajuda a identificar microchips.
A rastreabilidade do lote ajuda a manter a consistência dos pedidos repetidos.
A borda direita nem sempre é a borda mais nítida. É o formato da borda que combina com o material, a operação e o equilíbrio necessário entre nitidez e resistência.
Um processo prático pode ser mostrado como:
Projeto de ferramenta → Placa de metal duro → Retificação CNC → Preparação de borda → Preparação de revestimento → Inspeção → Rastreabilidade de lote
A consistência da aresta da fresa de topo significa que as arestas de corte da ferramenta são controladas de acordo com o projeto pretendido. Inclui nitidez da aresta, raio da aresta, remoção de rebarbas, condição do canto, superfície do canal, controle de microlascamento e consistência entre ferramentas no mesmo lote.
Não é suficiente que uma fresa de topo pareça correta à distância. A aresta de corte deve ser adequada ao material da peça e à operação de usinagem. A usinagem de alumínio pode precisar de uma aresta mais afiada e lisa para uma formação de cavacos limpa. Aplicações de aço endurecido ou de desbaste podem precisar de uma preparação de aresta mais forte para resistir ao lascamento.
| do item de consistência de borda | Significado |
|---|---|
| Nitidez das bordas | Se a ferramenta corta livremente ou esfrega |
| Raio da borda | Se o aprimoramento da borda é controlado |
| Condição de canto | Se os cantos resistem a lascas |
| Remoção de rebarbas | Se as rebarbas de moagem são removidas |
| Controle de microchip | Se os defeitos nas bordas são evitados |
| Superfície da flauta | Se o escoamento de cavacos permanece estável |
| Preparação de borda | Se cada ferramenta recebe tratamento consistente |
| Consistência do lote | Se as ferramentas de repetição têm desempenho semelhante |
Um bom fabricante de ferramentas de fresamento deve definir a consistência da aresta de acordo com o tipo de ferramenta, aplicação de material e requisitos do cliente.
A consistência da aresta da fresa de topo afeta a vida útil da ferramenta, o acabamento superficial, o escoamento de cavacos e a força de corte. Se a aresta de corte for muito afiada para uma operação com carga pesada, ela poderá lascar precocemente. Se a borda for muito arredondada para uma operação de acabamento, poderá esfregar, gerar calor e reduzir a qualidade da superfície.
A má consistência das bordas pode causar:
vida útil instável da ferramenta;
lascamento de bordas;
mau acabamento superficial;
maior força de corte;
evacuação inconsistente de cavacos;
defeitos de revestimento próximos à borda;
resultados diferentes entre ferramentas em um lote;
variação repetida no desempenho do pedido;
falha prematura da ferramenta.
Se uma fresa de topo tiver uma aresta afiada, mas frágil, e outra tiver uma aresta superafiada, elas poderão se comportar de maneira diferente, mesmo que seu diâmetro e revestimento sejam iguais. É por isso que o controle de qualidade da fresa de topo deve incluir a condição da aresta e não apenas as dimensões da ferramenta.
A consistência das arestas começa com o design da ferramenta. Antes da produção, o fabricante deve definir a geometria pretendida do canal, a forma da aresta de corte, o raio do canto, a estrutura do relevo, o alvo de preparação da aresta e os requisitos de revestimento.
Os padrões de design de ferramentas podem incluir:
diâmetro da ferramenta;
número da flauta;
perfil de flauta;
ângulo de hélice;
ancinho e forma de relevo;
raio de canto ou chanfro;
perfil de nariz esférico;
perfil de desbaste;
alvo de preparação de borda;
exigência de revestimento;
critérios de inspeção.
Sem um padrão de design claro, a consistência das bordas torna-se difícil de controlar. Os operadores podem retificar corretamente de acordo com uma interpretação, mas produzir arestas inconsistentes em diferentes lotes de produção.
Para ferramentas personalizadas, os requisitos de desenho e aplicação devem definir claramente os recursos críticos da borda antes do início da produção.
A qualidade da peça bruta de metal duro também afeta a estabilidade da aresta. Mesmo com retificação precisa, a má qualidade da peça bruta pode levar a resistência instável da aresta de corte, comportamento de retificação inconsistente ou lascamento inesperado.
Fatores importantes relacionados ao branco incluem:
classe de metal duro;
tamanho de grão;
dureza;
resistência à ruptura transversal;
consistência do diâmetro do branco;
retidão em branco;
consistência do lote de material;
controle de qualidade do fornecedor.
Um fabricante de ferramentas de fresamento deve selecionar peças brutas de metal duro de acordo com a aplicação pretendida. Uma ferramenta para acabamento de alumínio pode exigir um equilíbrio diferente entre afiação e tenacidade do que uma ferramenta para aço temperado, aço inoxidável ou desbaste.
A qualidade estável do blank de metal duro suporta preparação estável de arestas e desempenho de lote repetível.
A retificação CNC é uma das etapas mais importantes no controle da consistência da aresta da fresa de topo. O processo de retificação forma o canal, o relevo, a aresta de corte, a estrutura do canto e o perfil da ferramenta.
Os principais controles de moagem incluem:
programa de moagem estável;
seleção correta do rebolo;
condição de revestimento das rodas;
fluxo de refrigerante e controle de temperatura;
controle de calor de moagem;
consistência do perfil da flauta;
consistência do ângulo de relevo;
controle de raio de canto;
controle de perfil de nariz esférico;
consistência do perfil de desbaste;
confirmação de configuração do operador;
inspeção em processo.
A condição do rebolo é especialmente importante. Um rebolo desgastado ou mal preparado pode criar rebarbas, mau acabamento do canal, defeitos nas arestas ou qualidade de superfície inconsistente. O calor excessivo de retificação também pode danificar a aresta de corte e reduzir o desempenho.
Um fabricante confiável de fresas de topo de metal duro deve controlar a retificação como um processo repetível, e não como um ajuste manual único.
A preparação da borda da fresa de topo é usada para remover rebarbas, reduzir microdefeitos e criar uma forma controlada da borda. Após o desbaste, a aresta de corte pode apresentar rebarbas, pequenas lascas ou pontos fracos afiados. Se esses defeitos persistirem, a ferramenta poderá lascar prematuramente ou sofrer desgaste irregular.
Os métodos comuns de preparação de bordas podem incluir:
rebarbação;
afiação;
escovação;
polimento;
passivação da borda da ferramenta;
arredondamento controlado de bordas;
remoção de microdefeitos.
O objetivo não é simplesmente tornar a borda mais opaca. O objetivo é criar o equilíbrio correto entre nitidez e resistência da borda.
Os riscos comuns de preparação de bordas incluem:
remoção insuficiente de rebarbas;
raio de borda irregular;
aresta de corte superafiada;
má proteção de cantos;
preparação inconsistente de arestas entre ferramentas;
danos à superfície devido ao processamento descontrolado.
A preparação da aresta alvo deve corresponder ao material da ferramenta, material da peça, tipo de operação e equilíbrio necessário entre afiação e resistência da aresta.
O polimento do canal pode melhorar a evacuação dos cavacos e reduzir o atrito durante o corte. Uma superfície áspera do canal pode reter cavacos, aumentar o calor de corte e reduzir a estabilidade da usinagem. Uma superfície mais lisa do canal pode ajudar os cavacos a saírem da zona de corte com mais eficiência.
A condição da superfície da flauta afeta:
fluxo de cavacos;
acúmulo de calor;
força de corte;
aparência do revestimento;
limpeza de ferramentas antes do revestimento;
acabamento superficial da peça;
consistência da vida útil da ferramenta.
Para usinagem de alumínio, o polimento do canal pode ser especialmente importante porque pode ocorrer adesão de cavacos se a superfície do canal não for suficientemente lisa. Para aço inoxidável ou materiais pegajosos, a qualidade do canal também afeta o escoamento de cavacos e o risco de aresta postiça.
Um fabricante deve controlar o acabamento do canal juntamente com a preparação da aresta porque ambos influenciam o comportamento de corte.
O desempenho do revestimento depende da condição da superfície da ferramenta antes do revestimento. Rebarbas, microlascas, marcas de desbaste ou preparação instável da borda podem afetar a aparência do revestimento, a adesão e o desempenho da borda.
Antes do revestimento, um fabricante de ferramentas de fresamento deve revisar:
limpeza das bordas;
acabamento superficial;
remoção de rebarbas;
condição da flauta;
superfície pronta para revestimento;
defeitos de borda;
condição de canto;
limpeza no manuseio de ferramentas.
O revestimento deve apoiar a aresta de corte e não ocultar problemas nas arestas. Se uma aresta apresentar defeitos antes do revestimento, a ferramenta revestida ainda poderá falhar precocemente durante a usinagem.
Para fresas de topo de metal duro revestidas, a consistência da aresta e a preparação do revestimento devem ser revisadas em conjunto. Um formato de borda estável ajuda o desempenho do revestimento a permanecer mais consistente de ferramenta para ferramenta.
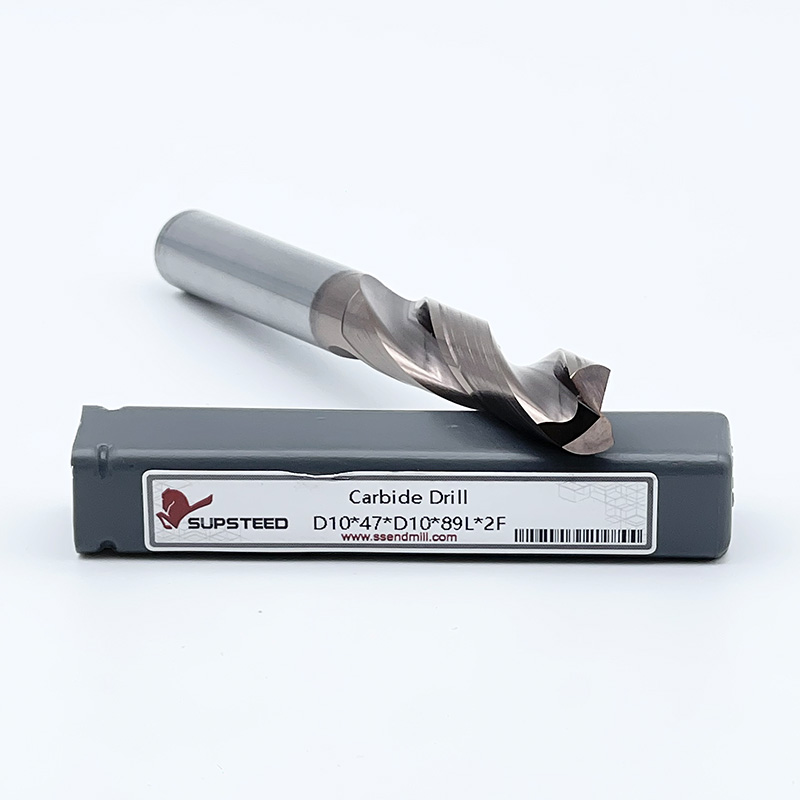
| Fator de controle | Por que é importante |
|---|---|
| Desenho de ferramenta e padrão de projeto | Define a forma pretendida da borda |
| Qualidade em branco de metal duro | Suporta resistência de borda e estabilidade de desbaste |
| Condição do rebolo | Afeta o perfil da borda e a qualidade da superfície |
| Parâmetros de retificação CNC | Controla a flauta, o relevo e a consistência dos cantos |
| Líquido refrigerante durante a retificação | Reduz o risco de danos térmicos |
| Método de preparação de borda | Controla a remoção de rebarbas e o raio da borda |
| Polimento de flauta | Melhora o escoamento de cavacos e o acabamento superficial |
| Preparação de revestimento | Suporta adesão e aparência do revestimento |
| Método de inspeção | Confirma a condição da borda antes do envio |
| Rastreabilidade de lote | Suporta consistência de pedidos repetidos |
Esses fatores mostram por que a consistência das bordas é um resultado do processo. Não pode ser criado apenas verificando a ferramenta finalizada.
A inspeção ajuda a verificar se o processo de fabricação produziu uma aresta estável. O método de inspeção deve corresponder ao tipo de ferramenta e ao nível de precisão.
Os métodos de inspeção úteis incluem:
| Método de inspeção | O que verifica |
|---|---|
| Inspeção visual | Rebarbas, lascas e defeitos de revestimento |
| Inspeção de alta ampliação | Microlascamento e condição da borda |
| Medição óptica | Perfil da aresta e geometria da ferramenta |
| Inspeção de diâmetro | Consistência do tamanho da ferramenta |
| Inspeção de desgaste | Consistência de rotação da ferramenta |
| Inspeção de perfil | Ponta esférica, raio de canto ou perfil de desbaste |
| Inspeção do primeiro artigo | Aprovação de ferramentas personalizadas antes da produção em lote |
| Comparação de lote | Repita a consistência entre as ferramentas |
A inspeção de alta ampliação é especialmente útil ao verificar microlascamento, consistência do raio da borda e remoção de rebarbas. Para ferramentas personalizadas, a inspeção do primeiro artigo ajuda a confirmar se a ferramenta de amostra corresponde ao desenho e ao objetivo da aplicação antes da produção em massa.
| Problema de borda | Possível causa | Controle do fabricante |
|---|---|---|
| Rebarbas na ponta | Resíduos de esmerilhamento ou mau estado do rebolo | Rebarbação e inspeção de bordas |
| Microchip | Tensão excessiva de retificação ou aresta fraca | Desbaste controlado e preparação de bordas |
| Borda superafiada | Arredondamento excessivo das bordas | Tempo de passivação controlado e inspeção |
| Raio de borda irregular | Processo de preparação inconsistente | Parâmetros padronizados de preparação de bordas |
| Lascas de canto | Proteção de canto fraca | Raio de canto ou controle de chanfro |
| Mau acabamento da flauta | Marcas de esmerilhamento ou superfície áspera do canal | Polimento de flauta e inspeção visual |
| Defeitos de revestimento próximos à borda | Má preparação da superfície | Inspeção de borda limpa e revestimento |
| Variação de desempenho em lote | Desvio do processo | Verificações e rastreabilidade em processo |
Esta tabela ajuda os compradores a compreender que os problemas de consistência das bordas podem surgir de vários estágios de fabricação. Um fabricante profissional deve ser capaz de discutir como cada estágio é controlado.
A rastreabilidade do lote ajuda a conectar cada ferramenta acabada com informações de produção, resultados de inspeção e registros de remessa. É útil quando os compradores precisam repetir a consistência dos pedidos ou quando um problema de desempenho da ferramenta precisa ser investigado.
A rastreabilidade do lote pode incluir:
lote de produção;
lote em branco de carboneto;
referência do programa de moagem;
lote de revestimento;
data da inspeção;
modelo de ferramenta;
número do pedido;
referência de operador ou processo;
status de aprovação final.
A rastreabilidade não garante automaticamente a qualidade da ferramenta, mas ajuda fabricantes e compradores a comparar lotes. Se um pedido repetido tiver um desempenho diferente, a rastreabilidade dá ao fabricante uma maneira de revisar alterações no processo, lotes de materiais, lotes de revestimento ou histórico de inspeção.
Para compradores com programas de produção de longo prazo, a consistência do lote costuma ser tão importante quanto a qualidade da amostra.
Os compradores devem fazer perguntas práticas ao avaliar o controle de qualidade da fresa de topo. O objetivo não é exigir todos os documentos possíveis, mas sim confirmar se o fabricante possui um processo controlado.
| Pergunta do comprador: | por que isso ajuda |
|---|---|
| Como você define a consistência das bordas? | Confirma se o fornecedor tem um padrão |
| Você inspeciona a condição da borda sob ampliação? | Verifica o controle de microdefeitos |
| Como você controla a preparação das bordas? | Confirma a repetibilidade do processo |
| A preparação das bordas pode ser ajustada por material? | Suporta ferramentas específicas de aplicativos |
| Você registra os resultados do primeiro artigo? | Importante para ferramentas personalizadas |
| Você pode comparar a consistência do lote? | Importante para pedidos repetidos |
| Como você evita defeitos de revestimento próximos às bordas? | Confirma o controle de preparação do revestimento |
| Você pode fornecer fotos de inspeção, se necessário? | Ajuda na aprovação remota do comprador |
Para materiais especiais, perfis não padronizados ou requisitos de borda específicos da aplicação, As fresas de topo de metal duro personalizadas devem ser revisadas com metas claras de preparação de arestas, aprovação do primeiro artigo e critérios de inspeção.
SUPSTEED oferece suporte à fabricação de fresas de topo de metal duro, desenvolvimento de ferramentas personalizadas, controle de retificação, revisão de preparação de arestas, discussão de inspeção e necessidades de consistência de lote para compradores B2B.
Quando os compradores precisam de resultados de corte estáveis, a discussão pode começar com:
desenho de ferramentas;
material da peça;
operação de usinagem;
diâmetro da ferramenta;
número da flauta;
exigência de revestimento;
forma de canto;
alvo de preparação de borda;
exigência de acabamento superficial;
meta de vida útil da ferramenta;
solicitação de fiscalização;
aprovação de amostra;
necessidades de pedidos repetidos.
Para fresas de topo de metal duro personalizadas, a SUPSTEED pode ajudar a confirmar o formato da aresta, a proteção dos cantos, o acabamento do canal, a preparação do revestimento, a inspeção do primeiro artigo e a repetição dos requisitos de produção antes da fabricação em massa.
Um plano de controle de borda adequado deve corresponder à aplicação. Desbaste, acabamento, usinagem de alumínio, usinagem de aço endurecido, usinagem de aço inoxidável e microusinagem podem exigir diferentes estratégias de preparação de arestas.
Um fabricante de ferramentas de fresamento controla a consistência da aresta da fresa de topo por meio de design de ferramenta padronizado, seleção de peças brutas de metal duro, retificação CNC estável, dressagem de rebolo, controle de refrigeração, preparação de aresta, polimento de canal, preparação de revestimento, inspeção de alta ampliação e rastreabilidade de lote. O objetivo não é tornar cada aresta simplesmente mais nítida. O objetivo é manter a forma e o raio da aresta, a remoção de rebarbas, a proteção de cantos e o desempenho do lote consistentes com a aplicação de usinagem pretendida.
Para compradores B2B, a consistência da aresta é importante porque afeta a vida útil da ferramenta, o lascamento da aresta, a estabilidade do corte, o acabamento superficial, o desempenho do revestimento e a confiabilidade do pedido repetido. Os compradores devem analisar como o fabricante controla a vantagem desde o projeto até a inspeção final, especialmente para ferramentas personalizadas e produção em massa.
Precisa de ajuda para revisar os requisitos de qualidade de borda para amostras, ferramentas personalizadas ou pedidos repetidos? Entre em contato com a SUPSTEED para obter uma revisão da consistência da borda da fresa de topo com seu desenho, material, operação de usinagem, requisitos de borda, solicitação de inspeção e quantidade do pedido.
A consistência da aresta da fresa de topo significa que as arestas de corte são controladas de acordo com o projeto pretendido, incluindo nitidez da aresta, raio da aresta, remoção de rebarbas, condição do canto, acabamento do canal e repetibilidade do lote.
Afeta a estabilidade do corte, a vida útil da ferramenta, o lascamento da aresta, o acabamento superficial, o escoamento de cavacos, o desempenho do revestimento e a consistência do pedido repetido.
Não. A borda direita depende do material e da operação. Algumas aplicações necessitam de uma aresta mais afiada, enquanto outras necessitam de uma preparação de aresta mais forte para resistir ao lascamento.
A retificação CNC forma o canal, o relevo, a aresta de corte, a estrutura do canto e o perfil. Parâmetros de retificação estáveis e condições do rebolo ajudam a controlar a repetibilidade da aresta.
A preparação da borda da fresa de topo é o processo de remoção de rebarbas, redução de microdefeitos e criação de uma forma controlada da borda por meio de métodos como brunimento, escovação, polimento ou passivação.
Os fabricantes podem controlar rebarbas e microlascas por meio da condição adequada do rebolo, controle do líquido refrigerante, rebarbação, preparação de arestas e inspeção de alta ampliação.
Sim. A qualidade do revestimento pode ser afetada por rebarbas, marcas de desbaste, microlascas e má preparação da superfície perto da aresta de corte.
A primeira inspeção do artigo confirma que a ferramenta corresponde ao desenho, às dimensões críticas e aos requisitos de aresta antes do início da produção em massa.
A rastreabilidade de lotes conecta ferramentas com lotes de produção, lotes de materiais, lotes de revestimento e resultados de inspeção, ajudando a comparar pedidos repetidos e investigar problemas de qualidade.
Sim. SUPSTEED pode revisar desenhos, materiais de peças, operações de usinagem, metas de preparação de arestas, requisitos de inspeção e necessidades de consistência de lote para fresas de topo de metal duro personalizadas.


