
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site

La régularité des bords des fraises est l’un des facteurs de qualité les plus importants dans la fabrication d’outils en carbure. Même lorsque deux outils ont le même diamètre, le même revêtement et le même nombre de dents, ils peuvent fonctionner différemment si leurs arêtes de coupe ne sont pas contrôlées de la même manière. Un outil peut couper librement mais s'écailler prématurément. Un autre peut avoir un bord trop arrondi qui génère de la chaleur, augmente la force de coupe ou réduit la qualité de la finition de surface.
Pour un fabricant d’outils de fraisage, la cohérence des bords n’est pas contrôlée uniquement par l’inspection finale. Cela dépend du processus complet de fabrication de la fraise en bout, y compris la conception de l'outil, la qualité des ébauches en carbure, le meulage CNC, l'état de la meule, le contrôle du liquide de refroidissement, la préparation des bords, le polissage des flûtes, la préparation du revêtement, l'inspection et la traçabilité des lots.
Pour les acheteurs comparant Outils de fraisage , la cohérence des bords est un facteur de qualité important car elle affecte la stabilité de coupe, l'écaillage des bords, la durée de vie de l'outil et les performances des commandes répétées.
Cet article explique comment les fabricants peuvent contrôler la cohérence des bords des fraises et ce que les acheteurs doivent vérifier lors de l'évaluation de la qualité des fraises en carbure.
Un fabricant d’outils de fraisage contrôle la cohérence des arêtes de fraise en gérant chaque processus qui affecte l’arête de coupe.
Les points clés comprennent :
La cohérence des bords est bien plus que la netteté des bords.
Le bord correct dépend du matériau, de l’opération d’usinage et de la conception de l’outil.
Le meulage CNC doit contrôler la forme des flûtes, le relief, la forme des coins et la qualité de la surface.
L’état de la meule affecte les bavures, la forme des bords et la répétabilité.
La préparation des bords élimine les bavures et les micro-défauts.
Un affûtage excessif peut réduire l’efficacité de la coupe.
Le polissage des flûtes favorise l'évacuation des copeaux et la qualité des bords.
La préparation du revêtement dépend d’un état des bords propre et stable.
L’inspection à fort grossissement permet d’identifier les micro-écailles.
La traçabilité des lots contribue à assurer la cohérence des commandes répétées.
Le bord droit n’est pas toujours le bord le plus tranchant. C'est la forme du bord qui correspond au matériau, au fonctionnement et à l'équilibre requis entre netteté et résistance.
Un processus pratique peut être illustré comme suit :
Conception d'outils → Ébauche en carbure → Rectification CNC → Préparation des bords → Préparation du revêtement → Inspection → Traçabilité des lots
La cohérence des bords de la fraise signifie que les arêtes de coupe de l'outil sont contrôlées en fonction de la conception prévue. Il comprend la netteté des bords, le rayon des bords, l'élimination des bavures, l'état des coins, la surface des cannelures, le contrôle des micro-écailles et la cohérence entre les outils d'un même lot.
Il ne suffit pas qu'une fraise en bout ait l'air correcte de loin. Le tranchant doit être adapté au matériau de la pièce à usiner et à l'opération d'usinage. L'usinage de l'aluminium peut nécessiter un bord plus tranchant et plus lisse pour une formation nette des copeaux. Les applications d'acier trempé ou d'ébauche peuvent nécessiter une préparation de bord plus solide pour résister à l'écaillage.
| Cohérence des bords Élément | Signification |
|---|---|
| Netteté des bords | Que l'outil coupe librement ou frotte |
| Rayon du bord | Si l'affûtage des bords est contrôlé |
| État du coin | Les coins résistent-ils à l'écaillage |
| Élimination des bavures | Si les bavures de meulage sont enlevées |
| Contrôle des micropuces | Si les défauts de bord sont évités |
| Surface de la flûte | Si l'évacuation des copeaux reste stable |
| Préparation des bords | Si chaque outil reçoit un traitement cohérent |
| Cohérence des lots | Si les outils de répétition fonctionnent de la même manière |
Un bon fabricant d'outils de fraisage doit définir la cohérence des bords en fonction du type d'outil, de l'application du matériau et des exigences du client.
La cohérence des bords de la fraise affecte la durée de vie de l'outil, la finition de surface, l'évacuation des copeaux et la force de coupe. Si le tranchant est trop tranchant pour une opération à forte charge, il risque de s'écailler prématurément. Si le bord est trop arrondi pour une opération de finition, il peut frotter, générer de la chaleur et réduire la qualité de la surface.
Une mauvaise cohérence des bords peut entraîner :
durée de vie de l'outil instable ;
écaillage des bords ;
mauvais état de surface ;
force de coupe plus élevée ;
évacuation incohérente des copeaux ;
défauts de revêtement près du bord ;
résultats différents entre les outils dans un même lot ;
variation des performances des commandes répétées ;
défaillance prématurée de l'outil.
Si une fraise a un bord tranchant mais fragile et une autre un bord trop affûté, elles peuvent se comporter différemment même si leur diamètre et leur revêtement sont les mêmes. C'est pourquoi le contrôle qualité des fraises en bout doit inclure l'état des bords, et pas seulement les dimensions de l'outil.
La cohérence des bords commence dès la conception des outils. Avant la production, le fabricant doit définir la géométrie des goujures prévue, la forme de l'arête de coupe, le rayon du coin, la structure en relief, la cible de préparation des bords et les exigences en matière de revêtement.
Les normes de conception d’outils peuvent inclure :
diamètre de l'outil ;
numéro de flûte;
profil de flûte;
angle d'hélice ;
forme de râteau et de relief ;
rayon de coin ou chanfrein ;
profil à nez sphérique ;
profil d'ébauche;
cible de préparation des bords ;
exigence de revêtement ;
critères de contrôle.
Sans une norme de conception claire, la cohérence des bords devient difficile à contrôler. Les opérateurs peuvent meuler correctement selon une interprétation, mais produire des bords incohérents selon les différents lots de production.
Pour les outils personnalisés, les exigences de dessin et d’application doivent clairement définir les caractéristiques critiques avant le début de la production.
La qualité du brut en carbure affecte également la stabilité des bords. Même avec une rectification précise, une ébauche de mauvaise qualité peut entraîner une résistance instable des arêtes de coupe, un comportement de rectification incohérent ou un écaillage inattendu.
Les facteurs importants liés au blanc comprennent :
qualité carbure ;
taille des grains;
dureté;
résistance à la rupture transversale ;
consistance du diamètre du flan ;
rectitude vierge;
cohérence des lots de matériaux ;
contrôle qualité des fournisseurs.
Un fabricant d'outils de fraisage doit sélectionner les ébauches en carbure en fonction de l'application prévue. Un outil pour la finition de l'aluminium peut nécessiter un équilibre différent entre tranchant et ténacité par rapport à un outil pour l'acier trempé, l'acier inoxydable ou l'ébauche.
La qualité stable des ébauches en carbure permet une préparation stable des bords et des performances de lots reproductibles.
La rectification CNC est l’une des étapes les plus importantes dans le contrôle de la cohérence des bords des fraises. Le processus de meulage forme la cannelure, le relief, l'arête de coupe, la structure d'angle et le profil de l'outil.
Les principales commandes de broyage comprennent :
programme de broyage stable ;
sélection correcte de la meule ;
état du dressage des roues ;
contrôle du débit et de la température du liquide de refroidissement ;
contrôle de la chaleur de broyage ;
cohérence du profil des flûtes ;
cohérence des angles de dépouille ;
contrôle du rayon de coin ;
contrôle du profil du nez sphérique ;
cohérence du profil d'ébauche ;
confirmation de configuration de l'opérateur ;
inspection en cours de fabrication.
L’état de la meule est particulièrement important. Une meule usée ou mal dressée peut créer des bavures, une mauvaise finition des cannelures, des défauts de bord ou une qualité de surface incohérente. Une chaleur de meulage excessive peut également endommager le tranchant et réduire les performances.
Un fabricant fiable de fraises en carbure doit contrôler le meulage comme un processus reproductible et non comme un réglage manuel unique.
La préparation des bords des fraises en bout est utilisée pour éliminer les bavures, réduire les micro-défauts et créer une forme de bord contrôlée. Après le meulage, le tranchant peut présenter des bavures, de minuscules éclats ou des points faibles pointus. Si ces défauts persistent, l'outil peut s'écailler prématurément ou s'user de manière inégale.
Les méthodes courantes de préparation des bords peuvent inclure :
ébavurage;
honing;
brossage;
polissage;
passivation du bord de l'outil ;
arrondi contrôlé des bords ;
élimination des micro-défauts.
Le but n’est pas simplement de rendre le bord plus mat. Le but est de créer le bon équilibre entre la netteté et la résistance des bords.
Les risques courants liés à la préparation des bords incluent :
élimination insuffisante des bavures ;
rayon de bord irrégulier ;
tranchant sur-affûté ;
mauvaise protection des coins;
préparation des bords incohérente entre les outils ;
dommages superficiels dus à un traitement incontrôlé.
La préparation du bord cible doit correspondre au matériau de l'outil, au matériau de la pièce à usiner, au type d'opération et à l'équilibre requis entre le tranchant et la résistance du bord.
Le polissage des flûtes peut améliorer l’évacuation des copeaux et réduire la friction pendant la coupe. Une surface rugueuse des cannelures peut retenir les copeaux, augmenter la chaleur de coupe et réduire la stabilité de l'usinage. Une surface de cannelure plus lisse peut aider les copeaux à quitter la zone de coupe plus efficacement.
L’état de la surface des flûtes affecte :
flux de copeaux ;
accumulation de chaleur ;
force de coupe ;
aspect du revêtement ;
nettoyage des outils avant revêtement ;
état de surface de la pièce à usiner ;
cohérence de la durée de vie des outils.
Pour l'usinage de l'aluminium, le polissage des cannelures peut être particulièrement important car l'adhérence des copeaux peut se produire si la surface des cannelures n'est pas suffisamment lisse. Pour l'acier inoxydable ou les matériaux collants, la qualité des goujures affecte également l'évacuation des copeaux et le risque d'accumulation de bords.
Un fabricant doit contrôler la finition des cannelures ainsi que la préparation des bords, car les deux influencent le comportement de coupe.
Les performances du revêtement dépendent de l’état de la surface de l’outil avant le revêtement. Les bavures, les micro-écailles, les marques de meulage ou la préparation instable des bords peuvent affecter l'apparence, l'adhérence et les performances des bords du revêtement.
Avant le revêtement, un fabricant d’outils de fraisage doit examiner :
propreté des bords ;
état de surface ;
élimination des bavures ;
état de la flûte ;
surface prête à être enduite ;
défauts de bord ;
état des coins ;
propreté de la manipulation des outils.
Le revêtement doit soutenir le tranchant et non masquer les problèmes de bord. Si un bord présente des défauts avant le revêtement, l'outil revêtu peut encore échouer prématurément pendant l'usinage.
Pour les fraises en carbure revêtues, la consistance des bords et la préparation du revêtement doivent être examinées ensemble. Une forme de bord stable permet aux performances du revêtement de rester plus cohérentes d'un outil à l'autre.
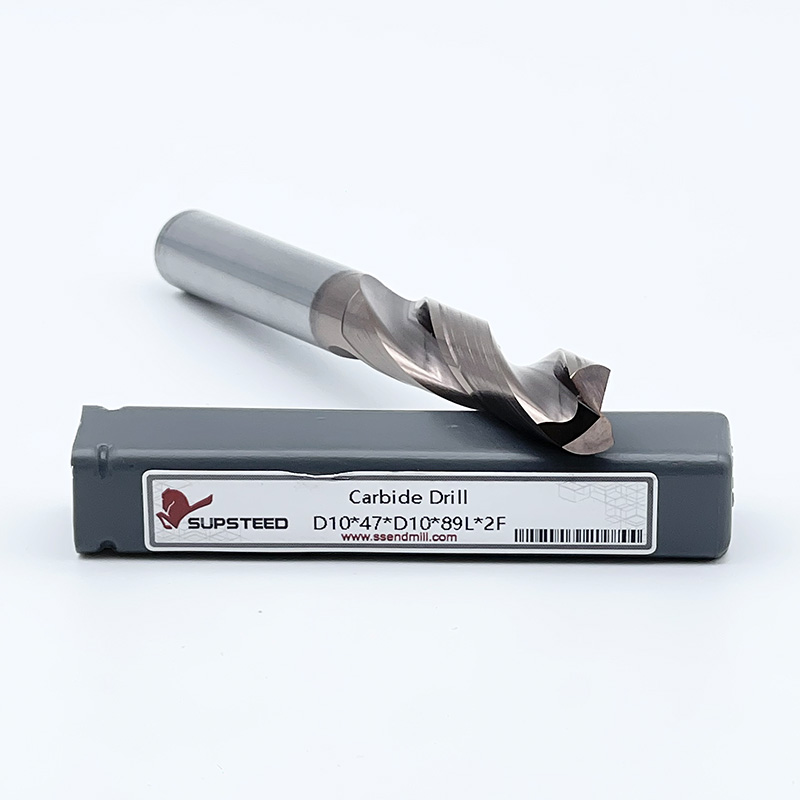
| Facteur de contrôle | Pourquoi c’est important |
|---|---|
| Norme de dessin et de conception d'outils | Définit la forme du bord prévue |
| Qualité des ébauches en carbure | Prend en charge la résistance des bords et la stabilité du meulage |
| État de la meule | Affecte le profil des bords et la qualité de la surface |
| Paramètres de meulage CNC | Contrôle la cohérence des cannelures, du relief et des coins |
| Liquide de refroidissement pendant le meulage | Réduit le risque de dommages thermiques |
| Méthode de préparation des bords | Contrôle l'élimination des bavures et le rayon du bord |
| Polissage des flûtes | Améliore l'évacuation des copeaux et la finition de surface |
| Préparation du revêtement | Favorise l’adhérence et l’apparence du revêtement |
| Méthode de contrôle | Confirme l'état des bords avant expédition |
| Traçabilité des lots | Prend en charge la cohérence des commandes répétées |
Ces facteurs montrent pourquoi la cohérence des bords est le résultat d’un processus. Il ne peut pas être créé uniquement en vérifiant l'outil fini.
L'inspection permet de vérifier si le processus de fabrication a produit un bord stable. La méthode d'inspection doit correspondre au type d'outil et au niveau de précision.
Les méthodes d'inspection utiles comprennent :
| Méthode d'inspection | Ce qu'elle vérifie |
|---|---|
| Inspection visuelle | Bavures, éclats et défauts de revêtement |
| Inspection à fort grossissement | Micro-écailles et état des bords |
| Mesure optique | Profil de bord et géométrie de l'outil |
| Contrôle du diamètre | Cohérence de la taille de l'outil |
| Inspection du faux-rond | Cohérence de la rotation des outils |
| Contrôle du profil | Nez sphérique, rayon d'angle ou profil d'ébauche |
| Inspection du premier article | Approbation des outils personnalisés avant la production par lots |
| Comparaison par lots | Répéter la cohérence entre les outils |
L'inspection à fort grossissement est particulièrement utile pour vérifier les micro-écailles, la cohérence du rayon des bords et l'élimination des bavures. Pour les outils personnalisés, l’inspection du premier article permet de confirmer que l’échantillon d’outil correspond au dessin et à la cible d’application avant la production en masse.
| Problème Edge | Cause possible | Contrôle du fabricant |
|---|---|---|
| Bavures sur le tranchant | Résidu de meulage ou mauvais état de la meule | Ébavurage et contrôle des bords |
| Micropuce | Contrainte de meulage excessive ou bord faible | Meulage et préparation des bords contrôlés |
| Bord trop aiguisé | Arrondi excessif des bords | Temps de passivation et inspection contrôlés |
| Rayon de bord irrégulier | Processus de préparation incohérent | Paramètres de préparation des bords standardisés |
| Écaillage des coins | Faible protection des coins | Contrôle du rayon de coin ou du chanfrein |
| Mauvaise finition de la flûte | Marques de meulage ou surface rugueuse des flûtes | Polissage des flûtes et inspection visuelle |
| Défauts de revêtement près du bord | Mauvaise préparation de la surface | Inspection des bords et du revêtement propres |
| Variation des performances des lots | Dérive du processus | Contrôles en cours et traçabilité |
Ce tableau aide les acheteurs à comprendre que les problèmes de cohérence des bords peuvent provenir de plusieurs étapes de fabrication. Un fabricant professionnel devrait être en mesure de discuter de la manière dont chaque étape est contrôlée.
La traçabilité des lots permet de connecter chaque outil fini aux informations de production, aux résultats d'inspection et aux enregistrements d'expédition. Cela s'avère utile lorsque les acheteurs ont besoin de répéter leurs commandes ou lorsqu'un problème de performances d'un outil nécessite une enquête.
La traçabilité des lots peut inclure :
lot de production ;
lot vierge de carbure ;
référence du programme de meulage ;
lot de revêtement ;
date de contrôle ;
modèle d'outil ;
numéro de commande ;
référence de l'opérateur ou du processus ;
statut d'approbation finale.
La traçabilité ne garantit pas automatiquement la qualité des outils, mais elle aide les fabricants et les acheteurs à comparer les lots. Si une commande répétée fonctionne différemment, la traçabilité donne au fabricant un moyen d'examiner les modifications apportées aux processus, les lots de matériaux, les lots de revêtement ou l'historique des inspections.
Pour les acheteurs ayant des programmes de production à long terme, la cohérence des lots est souvent aussi importante que la qualité des échantillons.
Les acheteurs doivent poser des questions pratiques lors de l’évaluation du contrôle qualité des fraises en bout. L’objectif n’est pas d’exiger tous les documents possibles, mais de confirmer si le fabricant dispose d’un processus contrôlé.
| Question de l'acheteur | Pourquoi cela aide |
|---|---|
| Comment définissez-vous la cohérence des bords ? | Confirme si le fournisseur a une norme |
| Inspectez-vous l’état des bords sous grossissement ? | Vérifie le contrôle des micro-défauts |
| Comment contrôler la préparation des bords ? | Confirme la répétabilité du processus |
| La préparation des bords peut-elle être ajustée en fonction du matériau ? | Prend en charge les outils spécifiques à l'application |
| Enregistrez-vous les résultats du premier article ? | Important pour les outils personnalisés |
| Pouvez-vous comparer la cohérence des lots ? | Important pour les commandes répétées |
| Comment éviter les défauts de revêtement près du bord ? | Confirme le contrôle de la préparation du revêtement |
| Pouvez-vous fournir des photos d’inspection si nécessaire ? | Aide à l'approbation de l'acheteur à distance |
Pour les matériaux spéciaux, les profils non standard ou les exigences de bords spécifiques à l'application, Les fraises en carbure personnalisées doivent être examinées avec des objectifs de préparation des bords clairs, des critères d'approbation du premier article et d'inspection.
SUPSTEED prend en charge la fabrication de fraises en carbure, le développement d'outils personnalisés, le contrôle du meulage, l'examen de la préparation des bords, les discussions sur l'inspection et les besoins de cohérence des lots pour les acheteurs B2B.
Lorsque les acheteurs ont besoin de résultats de coupe stables, la discussion peut commencer par :
dessin d'outils;
matériau de la pièce à usiner ;
opération d'usinage;
diamètre de l'outil ;
numéro de flûte;
exigence de revêtement ;
forme de coin;
cible de préparation des bords ;
exigence de finition de surface ;
objectif de durée de vie de l'outil ;
demande d'inspection;
approbation de l'échantillon ;
besoins de commande répétée.
Pour les fraises en carbure personnalisées, SUPSTEED peut aider à confirmer la forme des bords, la protection des coins, la finition des cannelures, la préparation du revêtement, l'inspection du premier article et les exigences de production répétées avant la fabrication en vrac.
Un plan de contrôle des bords approprié doit correspondre à l'application. L'ébauche, la finition, l'usinage de l'aluminium, l'usinage de l'acier trempé, l'usinage de l'acier inoxydable et le micro-usinage peuvent nécessiter différentes stratégies de préparation des bords.
Un fabricant d'outils de fraisage contrôle la cohérence des bords des fraises grâce à une conception d'outils standardisée, une sélection d'ébauches en carbure, un meulage CNC stable, un dressage de meules, un contrôle du liquide de refroidissement, une préparation des bords, un polissage des flûtes, une préparation du revêtement, une inspection à fort grossissement et une traçabilité des lots. L’objectif n’est pas simplement de rendre chaque bord plus net. L'objectif est de maintenir la forme des bords, le rayon des bords, l'élimination des bavures, la protection des coins et les performances du lot cohérents avec l'application d'usinage prévue.
Pour les acheteurs B2B, la cohérence des bords est importante car elle affecte la durée de vie de l'outil, l'écaillage des bords, la stabilité de coupe, la finition de surface, les performances du revêtement et la fiabilité des commandes répétées. Les acheteurs doivent examiner la manière dont le fabricant contrôle l'avantage, de la conception à l'inspection finale, en particulier pour les outils personnalisés et la production en vrac.
Besoin d'aide pour examiner les exigences de qualité des bords pour les échantillons, les outils personnalisés ou les commandes répétées ? Contactez SUPSTEED pour un examen de la cohérence des bords de la fraise en bout avec votre dessin, votre matériau, votre opération d'usinage, vos exigences en matière de bord, votre demande d'inspection et la quantité commandée.
La cohérence des bords des fraises signifie que les bords de coupe sont contrôlés en fonction de la conception prévue, y compris la netteté des bords, le rayon des bords, l'élimination des bavures, l'état des coins, la finition des cannelures et la répétabilité des lots.
Cela affecte la stabilité de coupe, la durée de vie de l'outil, l'écaillage des bords, la finition de surface, l'évacuation des copeaux, les performances du revêtement et la cohérence des commandes répétées.
Non. Le bord droit dépend du matériau et du fonctionnement. Certaines applications nécessitent un bord plus tranchant, tandis que d'autres nécessitent une préparation des bords plus solide pour résister à l'écaillage.
Le meulage CNC forme la cannelure, le relief, le tranchant, la structure d'angle et le profil. Des paramètres de meulage stables et l’état de la meule aident à contrôler la répétabilité des bords.
La préparation des bords des fraises est le processus d'élimination des bavures, de réduction des micro-défauts et de création d'une forme de bord contrôlée grâce à des méthodes telles que l'affûtage, le brossage, le polissage ou la passivation.
Les fabricants peuvent contrôler les bavures et les micro-écailles grâce au bon état des meules, au contrôle du liquide de refroidissement, à l'ébavurage, à la préparation des bords et à l'inspection à fort grossissement.
Oui. La qualité du revêtement peut être affectée par des bavures, des marques de meulage, des micro-écailles et une mauvaise préparation de la surface à proximité du bord de coupe.
L'inspection du premier article confirme que l'outil correspond au dessin, aux dimensions critiques et aux exigences en matière de bords avant le début de la production en vrac.
La traçabilité des lots relie les outils aux lots de production, aux lots de matériaux, aux lots de revêtement et aux résultats d'inspection, permettant ainsi de comparer les commandes répétées et d'enquêter sur les problèmes de qualité.
Oui. SUPSTEED peut examiner les dessins, les matériaux des pièces, les opérations d'usinage, les cibles de préparation des bords, les exigences d'inspection et les besoins de cohérence des lots pour les fraises en carbure personnalisées.


