Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-22 Origen: Sitio
El uso incorrecto de herramientas en la carpintería CNC conlleva una enorme sanción económica. Los operadores frecuentemente arruinan costosas piezas de madera dura, enfrentan severos desgarros de chapa o rompen brocas a mitad del corte simplemente porque seleccionaron la geometría de corte incorrecta. El desafío técnico principal en el fresado de madera implica equilibrar la eliminación agresiva de material con requisitos de acabado superficial impecable en todas las vetas de madera de densidad variable. La madera transfiere mal el calor. La herramienta y el chip deben gestionar toda la energía térmica generada durante el corte. Si falla la evacuación de virutas, aparece la fricción, lo que provoca que se quemen los bordes y se destruyan las herramientas.
Necesita un marco de evaluación sistemático para seleccionar Fresas para trabajar la madera . La selección de herramientas debe centrarse estrictamente en la anatomía de la herramienta, las matemáticas del recuento de canales, la física de la dirección de corte y las estrategias de herramientas específicas del material. Al comprender cómo interactúan los valles de las flautas con las velocidades de avance y cómo los ángulos de corte dictan la calidad del borde, se eliminan los desgarros y se maximiza la longevidad de la herramienta.
Comprender la mecánica física del corte de madera es el primer paso para seleccionar la herramienta adecuada. La madera se comporta de manera completamente diferente que el metal bajo un filo. Presenta una estructura de grano fibroso y direccional que requiere acciones de corte específicas para cortar limpiamente sin astillarse. No se pueden aplicar avances, velocidades o geometrías de herramientas para trabajar metales a la madera y esperar resultados aceptables.
La carga de viruta representa el espesor físico del material eliminado por un solo filo durante una revolución completa de la herramienta. En la carpintería, la carga de virutas es el principal mecanismo de disipación del calor. La madera actúa como aislante. No absorbe calor del proceso de corte. Por lo tanto, el calor generado por la fricción debe transferirse a la astilla de madera y evacuar inmediatamente el canal de corte. La madera requiere una carga de virutas significativamente mayor que el aluminio o el acero.
Si la carga de astillas es demasiado pequeña, el filo roza las fibras de la madera en lugar de cortarlas. Este roce genera una fricción extrema, quemando rápidamente la madera y destruyendo el temple de la herramienta de corte. La carga de viruta se calcula utilizando una fórmula estándar: velocidad de avance dividida por el producto de las RPM del husillo y el número de ranuras. Para aumentar la carga de virutas, debe aumentar la velocidad de avance, disminuir la velocidad del husillo o utilizar una herramienta con menos ranuras.
Cada herramienta de corte representa un compromiso físico entre la capacidad de eliminación de virutas y la rigidez estructural. El valle de la flauta es el espacio vacío entre los bordes cortantes. Este espacio es necesario para canalizar las astillas de madera hacia arriba y fuera del corte. Sin embargo, crear un valle de flauta más grande requiere eliminar material de la masa central sólida de la herramienta, conocida como diámetro del núcleo.
Aquí existe una relación inversa. Una herramienta con valles de flauta enormes limpia las virutas de manera brillante, pero adolece de un núcleo delgado y débil. Una herramienta con un núcleo grueso y robusto resiste las fuerzas de flexión pero presenta valles de flauta poco profundos que se llenan fácilmente de virutas. La carpintería generalmente da prioridad a los valles de flauta más grandes porque las astillas de madera son voluminosas y se expanden al retirarlas. Si el valle de la flauta está lleno de virutas, la herramienta se romperá instantáneamente.
Comparación del diámetro del núcleo y el espacio libre de virutas
| Número de canales | Diámetro del núcleo Porcentaje de | espacio libre de virutas Capacidad | Rigidez estructural |
|---|---|---|---|
| 1 flauta | Bajo (~30-40%) | Máximo | Bajo (propenso a deformarse bajo cargas pesadas) |
| 2 flautas | Medio (~50-60%) | Alto | Moderado (estándar para la mayoría de las rutas) |
| 3+ flautas | Alto (~70%+) | Bajo (Alto riesgo de embalaje en madera) | Alto (Excelente para pasadas de acabado rígidas) |
Las operaciones de carpintería CNC dependen en gran medida de geometrías de corte central. Una herramienta de corte central presenta bordes cortantes que se extienden hasta el centro exacto de la cara de la herramienta. Esta geometría específica permite que la máquina se sumerja directamente en el material, exactamente como una broca. Las herramientas de corte no centradas dejan un pequeño vacío en el medio de la cara de corte. No pueden hundirse hacia abajo porque el centro que no corta simplemente chocaría contra el material, provocando un incendio o rompiendo la broca.
Debido a que el trabajo de la madera implica operaciones complejas de encajado, encajado y ranurado que se inician desde arriba de la pieza de trabajo, la funcionalidad de corte central es obligatoria para evitar la perforación previa de los orificios de entrada. Si debe utilizar una herramienta de corte que no sea central, se verá obligado a programar una trayectoria de herramienta en rampa, donde la broca ingresa al material en un ángulo poco profundo mientras se mueve lateralmente.
La rigidez de la herramienta dicta la precisión dimensional de su pieza final. La deflexión de la herramienta ocurre cuando las fuerzas laterales del corte empujan la broca fuera de su verdadero eje vertical. Esta flexión provoca vibraciones, malas tolerancias en los bordes y rotura prematura de la herramienta. Una regla crítica rige la rigidez de la herramienta: seleccionar una broca con una longitud de corte excesiva más allá de la profundidad de corte axial requerida aumenta exponencialmente la deflexión.
Piense en la fresa como una palanca. La pinza es el punto de apoyo. Cuanto más largo sea el saliente, menos fuerza se necesitará para doblar la punta. Si solo necesita cortar madera contrachapada de media pulgada, usar una herramienta con dos pulgadas de longitud de corte introduce un apalancamiento masivo e innecesario contra el vástago de la herramienta. Seleccione siempre la longitud de flauta más corta absoluta capaz de completar la profundidad de corte requerida. Una herramienta más corta funciona más silenciosamente, deja un acabado más limpio y dura mucho más.
El recuento de canales determina directamente cuánto espacio vacío existe en la herramienta para la evacuación de virutas. También dicta la relación matemática entre la velocidad del husillo y la velocidad de avance lineal de su máquina. Seleccionar el número de flautas incorrecto lo obliga a hacer funcionar su máquina fuera de su límite de rendimiento óptimo.
Las herramientas de un solo canal ofrecen el máximo volumen de valle del canal posible. Cuentan con un filo de corte continuo y un vacío masivo para la evacuación de virutas. Estas herramientas destacan en aplicaciones de fresado de alta velocidad que involucran maderas blandas o plásticos. En estos materiales, la rápida evacuación de virutas es el principal cuello de botella operativo.
Las maderas blandas generan astillas grandes y fibrosas, mientras que los plásticos se derriten instantáneamente si las astillas llenan el canal cortado. El valle de la flauta excepcionalmente grande evita por completo el empaquetado de virutas. Sin embargo, debido a que solo hay un filo que golpea el material por revolución, las herramientas de un solo filo requieren velocidades de husillo significativamente más altas para mantener un acabado superficial aceptable y evitar un borde ondulado. Debe empujar la máquina más rápido para mantener la carga de viruta correcta.
Las herramientas de dos flautas representan el estándar básico para la gran mayoría de las operaciones de carpintería CNC. Proporcionan un equilibrio óptimo y muy versátil. Se obtiene una resistencia estructural adecuada de la herramienta gracias a un diámetro de núcleo más grueso, lo que evita la deflexión durante el perfilado pesado. Al mismo tiempo, los dos valles de las flautas proporcionan suficiente volumen para una rápida eliminación de virutas en la mayoría de las aplicaciones de madera dura y contrachapada.
Las herramientas de dos flautas son la opción principal para operaciones de inmersión de corte central, ranurado estándar y rutinas generales de corte de piezas. Permiten velocidades de husillo moderadas y velocidades de avance agresivas, lo que las convierte en la opción más eficiente para la ebanistería y la producción de muebles estándar.
Las herramientas con tres o más flautas enfrentan limitaciones estrictas en la carpintería. Agregar más flautas reduce drásticamente el tamaño de los valles de las flautas. En la madera, esto genera un alto riesgo de quemaduras y de acumulación catastrófica de astillas. Las voluminosas astillas de madera simplemente no pueden escapar lo suficientemente rápido de los estrechos valles.
Las herramientas de flauta alta sirven para aplicaciones específicas. Destacan durante las pasadas finales de acabado en maderas duras densas y exóticas como ipe o wengué. En estos escenarios, se elimina una cantidad microscópica de material, por lo que el volumen de viruta es insignificante. El mayor número de canales proporciona más cortes por pulgada, lo que produce un acabado de superficie suave como el vidrio, siempre que usted controle con precisión sus velocidades de avance y tenga un pórtico CNC altamente rígido.
Matriz de ajuste de velocidad de avance y velocidad del
| husillo Conteo de canales | Material primario Enfoque | Requisito de velocidad del husillo | Capacidad de velocidad de alimentación | Clasificación de evacuación de virutas |
|---|---|---|---|---|
| 1 flauta | Plásticos, Maderas blandas, MDF | Alto (más de 18.000 RPM) | Moderado a rápido | Excelente |
| 2 flautas | Maderas nobles, Contrachapado, Melamina | Moderado (12.000 - 18.000 RPM) | Rápido | Muy bien |
| 3+ flautas | Acabado de madera dura densa | Bajo a moderado (10.000 - 14.000 RPM) | Muy Rápido (Requiere máquina rígida) | Pobre (alto riesgo de embalaje) |
La dirección de la cizalla de corte dicta qué cara de su material recibe un borde limpio y qué cara sufre desgarros. evaluando Las fresas de corte ascendente o descendente son la decisión más crítica para la calidad del acabado superficial. Debe hacer coincidir la dirección de corte con la configuración específica de su sujeción y la ubicación de sus delicadas carillas.
Las herramientas de corte ascendente presentan una geometría en espiral que crea una acción de corte hacia arriba. A medida que la herramienta gira, tira activamente las astillas de madera hacia arriba y hacia afuera del canal de corte, de manera muy similar a una broca estándar. Esta extracción hacia arriba los convierte en la mejor opción para ranurado profundo, cavidades pesadas y eliminación de grandes volúmenes de material. Las virutas se evacuan instantáneamente, manteniendo fría la herramienta.
Esta acción de tracción hacia arriba rasga las fibras de madera en la superficie superior del material, provocando bordes ásperos y astillados. Las herramientas de corte ascendente son ideales cuando el corte del borde superior es aceptable o se mecanizará más adelante. El principal riesgo de implementación es el levantamiento de la pieza de trabajo. La fuerza ascendente puede sacar físicamente el material de la bancada de la máquina. Debe utilizar una sujeción robusta, como un fuerte sistema de sujeción por vacío o una sujeción mecánica pesada, para contrarrestar las fuerzas de elevación generadas por una broca agresiva.
Las herramientas de corte hacia abajo invierten la geometría en espiral, creando una acción de corte hacia abajo. Los bordes cortantes empujan las fibras de la madera hacia el cuerpo del material a medida que se cortan. Esta presión hacia abajo evita que se astille, dejando un borde superior impecable y afilado. Las herramientas de corte vertical son la opción principal para cavidades poco profundas, corte de ranuras y piezas de perfilado donde el acabado de la superficie superior es fundamental.
La acción descendente fuerza todas las astillas de madera hacia el fondo de la zanja cortada. Esto crea un grave riesgo de implementación. La herramienta vuelve a cortar constantemente las virutas empaquetadas en el fondo de la zanja, lo que provoca una acumulación masiva de calor, fricción extrema y posibles riesgos de incendio si se empuja demasiado profundo. Las herramientas de corte nunca deben usarse para ranurado profundo de una sola pasada. También empujan el material firmemente contra el tablero, lo que ayuda a sujetar el trabajo pero requiere un control cuidadoso de la generación de calor.
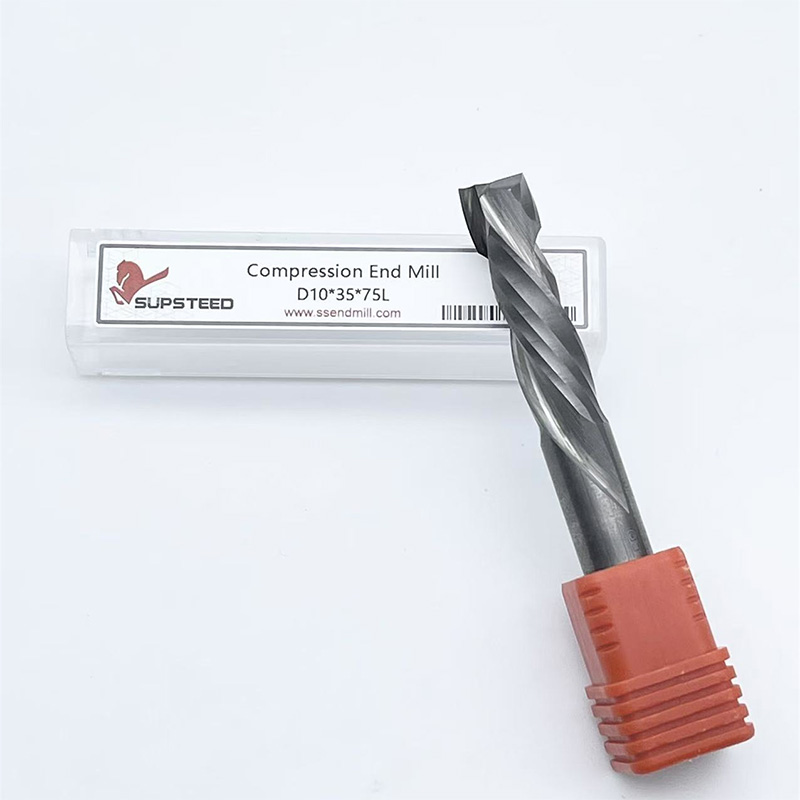
Las brocas de compresión combinan ambas geometrías en una sola herramienta. Cuentan con una sección de corte ascendente en la punta de la broca y una sección de corte descendente a lo largo del resto del vástago. Esto fuerza a las virutas hacia el centro del material. La punta cortada hacia arriba levanta las fibras inferiores, evitando que se rompan. El vástago cortado hacia abajo empuja las fibras superiores hacia abajo, evitando que se rompa la parte superior.
Las herramientas de compresión son la elección obligatoria para cortar melamina, madera contrachapada y laminados de doble cara en una sola pasada. El requisito crítico de implementación es la profundidad. Su primera pasada de corte debe ser lo suficientemente profunda como para enganchar completamente la parte de corte descendente de la broca. Si corta demasiado superficialmente, solo la punta de corte hacia arriba se engancha con el material y la herramienta funciona únicamente como una broca de corte hacia arriba, lo que provoca un desgarro severo del borde superior. Para ranuras poco profundas en material enchapado, los operadores utilizan brocas especializadas de 'compresión de mortaja', que cuentan con una sección de corte hacia arriba mucho más corta en la punta.
Diferentes productos de madera requieren estrategias de herramientas completamente diferentes. Debe adaptar su selección de fresa a la densidad, estructura del grano y composición química de la pieza de trabajo. Una broca que corta perfectamente en MDF tendrá grandes dificultades en roble blanco macizo.
Las maderas duras macizas presentan estructuras de vetas densas e impredecibles que cambian de dirección con frecuencia. Estos materiales requieren herramientas rígidas que puedan cortar fibras duras sin deformarse. Para pasadas de desbaste donde la eliminación de material es la prioridad, utilice una herramienta de corte ascendente de 2 canales para eliminar las virutas rápidamente y evitar la acumulación de calor.
Para pasadas de perfilado finales donde la calidad del borde es más importante, cambie a una herramienta de corte descendente de 2 flautas. Esta estrategia de dos herramientas garantiza tiempos de ciclo rápidos sin sacrificar el acabado de la superficie superior. Preste mucha atención a la dirección de la fibra. El fresado ascendente (donde la herramienta avanza en la dirección de rotación) a menudo produce un acabado más limpio en maderas duras labradas al reducir la fuerza de elevación sobre la fibra, aunque requiere una máquina CNC muy rígida para evitar la vibración.
Las maderas blandas presentan un desafío único debido a su naturaleza fibrosa y resinosa. Las fibras suaves tienden a aplastarse y pelarse en lugar de cortarse limpiamente. Los plásticos presentan un riesgo de fusión debido a la generación de calor. Ambos materiales requieren un filo extremo y una gran eliminación de virutas.
Utilice brocas de corte hacia arriba de 1 a 2 flautas con bordes afilados. Los diseños de flauta O destacan aquí. La geometría de flauta O proporciona un valle de flauta curvado y altamente pulido que riza el chip de manera eficiente y corta las fibras suaves limpiamente sin generar fricción excesiva. La flauta pulida evita que las resinas blandas y los plásticos derretidos se adhieran al cuerpo de la herramienta.
Las maderas diseñadas consisten en partículas de madera o enchapados unidos por pegamentos químicos abrasivos. Estos adhesivos destruyen rápidamente los bordes cortantes. Además, las frágiles chapas de madera contrachapada y melamina se astillan instantáneamente si se cortan incorrectamente. Debes gestionar tanto las colas abrasivas como las superficies frágiles.
Implemente brocas de compresión para todos los cortes en paneles diseñados para proteger las caras superior e inferior. Para combatir el rápido desgaste de los bordes causado por los adhesivos, utilice herramientas con recubrimientos duros especializados como DLC (carbono similar al diamante) o AlTiN (nitruro de aluminio y titanio). Estos recubrimientos extienden drásticamente la vida útil de la herramienta en ambientes abrasivos, manteniendo la geometría del borde mucho después de que una broca sin recubrimiento se hubiera desafilado.
Proteger su inversión en herramientas requiere comprender los factores ambientales que degradan los filos de corte durante la operación. El fallo de la herramienta rara vez se debe a un defecto del carburo; Casi siempre se trata de un error operativo relacionado con la gestión del calor o el mantenimiento.
La madera contiene naturalmente resinas y brea. Cuando una herramienta genera fricción, estas resinas se funden y se adhieren directamente a los bordes cortantes calientes. Esta acumulación de tono altera la geometría de corte, llena el valle de la flauta y aumenta drásticamente la fricción, creando un ciclo destructivo.
Debe mitigar esto mediante un cálculo adecuado de la carga del chip. Asegúrese de que la viruta sea lo suficientemente gruesa como para alejar el calor de la herramienta. Establezca un programa de limpieza química de rutina. Remoje sus pinzas y brocas en solventes específicos para disolver resina para eliminar la acumulación de brea antes de que se fije permanentemente en el carburo. Una pinza sucia pierde su fuerza de agarre, lo que provoca el deslizamiento de la herramienta y un descentramiento grave.
El material de la herramienta afecta directamente el rendimiento. El carburo sólido de micrograno es el estándar absoluto para el procesamiento de madera CNC. Proporciona una retención de bordes y una rigidez muy superiores en comparación con el acero de alta velocidad (HSS) o las alternativas con punta de carburo.
La carpintería requiere una geometría de borde específica. Las herramientas deben presentar ángulos de inclinación altos para crear bordes afilados capaces de cortar materiales fibrosos limpiamente. Esto contrasta fuertemente con las herramientas para trabajar metales, que utilizan geometrías de bordes más desafilados para soportar fuertes fuerzas de impacto. Nunca utilice fresas de extremo romas para trabajar metales para pasadas de acabado en madera. Golpearán las fibras en lugar de cortarlas, dejando un borde quemado y aplastado.
Los recubrimientos para herramientas ofrecen ventajas significativas en materiales específicos, pero dificultan el rendimiento en otros. Las herramientas recubiertas brindan un excelente retorno de la inversión al cortar maderas altamente abrasivas como MDF o plásticos reforzados con fibra de vidrio. El recubrimiento actúa como una barrera térmica y física contra el desgaste abrasivo.
Las flautas sin recubrimiento y muy pulidas suelen funcionar mejor en madera maciza en bruto. La superficie pulida evita que la resina de madera natural se adhiera a la herramienta, manteniendo el filo más afilado posible y asegurando un corte más limpio en las fibras naturales. Recubrimientos ligeramente redondeados sobre el borde de corte microscópico, lo cual es aceptable en MDF abrasivo pero perjudicial cuando se intenta cortar limpiamente fibras suaves de pino.
Solución de problemas Defectos comunes de enrutamiento CNC
| Defecto observado | Causa probable | Solución de herramientas |
|---|---|---|
| Marcas de quemaduras en el borde cortado | Fricción por baja carga de viruta | Aumente la velocidad de alimentación, disminuya las RPM o utilice menos canales. |
| Arranque de la chapa del borde superior | Fibras de elevación por cizallamiento hacia arriba | Cambie a una fresa de corte descendente o de compresión. |
| Desgarro del borde inferior | Corte hacia abajo que empuja las fibras hacia afuera | Cambie a una fresa de corte ascendente o de compresión. |
| Herramienta que se rompe a mitad de corte | Empaquetamiento de virutas o deflexión excesiva | Reduzca la longitud de la ranura, elimine las virutas con un chorro de aire y compruebe el agarre de la pinza. |
| Marcas de vibración en el pase final | Deflexión de la herramienta o vibración de la máquina. | Utilice una herramienta más corta, aumente el diámetro del núcleo y compruebe el recorrido del husillo. |
R: Una fresa de extremo de 2 flautas es la mejor opción para cortar madera. Proporciona un equilibrio óptimo entre la resistencia estructural del núcleo y un volumen suficiente del valle de la flauta para una rápida evacuación de la viruta. Las herramientas de un solo filo son mejores para el fresado de plástico a alta velocidad, mientras que las herramientas de tres filos deben limitarse a pasadas de acabado muy ligeras en maderas duras densas.
R: Utilice fresas de corte ascendente para ranurado profundo, cavidades y eliminación rápida de material donde la evacuación de viruta es crítica, reconociendo que puede astillar el borde superior. Utilice fresas de extremo de corte descendente para cavidades, ranuras y perfilados poco profundos donde se requiere un acabado de superficie superior impecable y sin rasgaduras, pero evite empujarlas demasiado profundamente.
R: Si bien cortan madera físicamente, las fresas para trabajar metales no se recomiendan para trabajar la madera. Presentan geometrías de bordes más romos diseñadas para resistir impactos contra el acero. La madera requiere ángulos de inclinación elevados y bordes afilados para cortar las fibras de forma limpia. Las herramientas para trabajar metales a menudo causan roce, fricción y quemaduras en la madera.
R: La quema ocurre debido a una fricción extrema causada por una carga inadecuada de viruta. Si la velocidad del husillo es demasiado alta o la velocidad de avance lineal es demasiado lenta, la herramienta frota la madera en lugar de cortarla. Esto atrapa el calor en el canal cortado. Aumente la velocidad de avance o disminuya la velocidad del husillo.
R: Una fresa de mango de compresión presenta una geometría de corte ascendente en la punta y una geometría de corte descendente en el vástago. Empuja las virutas hacia el centro del material. Es absolutamente necesario al cortar materiales de doble cara como melamina o madera contrachapada enchapada para evitar que se rompan las caras superior e inferior simultáneamente.
R: El uso de una herramienta con una longitud de flauta significativamente mayor que la profundidad de corte axial requerida crea un efecto de palanca. Las fuerzas de corte laterales empujan contra este exceso de longitud, haciendo que la herramienta se doble fuera de su eje vertical. Esta deflexión provoca vibraciones, mala precisión dimensional y eventual rotura de la herramienta.
R: Para evitar que se rompa la madera contrachapada enchapada, utilice una fresa de compresión y asegúrese de que su primera pasada de corte se sumerja lo suficiente como para enganchar completamente la parte cortada hacia abajo de la herramienta. Como alternativa, utilice una broca de corte descendente para realizar una pasada superficial en el revestimiento superior antes de cambiar a una broca de corte ascendente para limpiar el material restante.