Visualizações: 0 Autor: Editor do site Horário de publicação: 22/08/2026 Origem: Site
Ferramentas incorretas em marcenaria CNC acarretam uma enorme penalidade financeira. Os operadores frequentemente estragam peças caras de madeira dura, lidam com severos rasgos do folheado ou quebram pedaços no meio do corte simplesmente porque selecionaram a geometria errada da fresa. O principal desafio técnico no fresamento de madeira envolve equilibrar a remoção agressiva de material com requisitos de acabamento superficial impecável em grãos de madeira de densidade variável. A madeira não transfere bem o calor. A ferramenta e o cavaco devem administrar toda a energia térmica gerada durante o corte. Se o escoamento dos cavacos falhar, o atrito assume o controle, causando bordas queimadas e ferramentas destruídas.
Você precisa de uma estrutura de avaliação sistemática para selecionar fresas de topo para marcenaria . A seleção de ferramentas deve se concentrar estritamente na anatomia da ferramenta, na matemática da contagem de canais, na física da direção de corte e nas estratégias de ferramentas específicas do material. Ao compreender como os vales dos canais interagem com as taxas de avanço e como os ângulos de cisalhamento determinam a qualidade da aresta, você elimina rasgos e maximiza a longevidade da ferramenta.
Compreender a mecânica física do corte de madeira é o primeiro passo para a seleção adequada da ferramenta. A madeira se comporta de maneira totalmente diferente do metal sob uma lâmina cortante. Possui uma estrutura de grão fibrosa e direcional que requer ações de cisalhamento específicas para cortar de forma limpa e sem lascas. Você não pode aplicar avanços, velocidades ou geometrias de ferramentas de metalurgia à madeira e esperar resultados aceitáveis.
A carga de cavacos representa a espessura física do material removido por uma única aresta de corte durante uma revolução completa da ferramenta. Na marcenaria, a carga de cavacos é o principal mecanismo de dissipação de calor. A madeira atua como isolante. Não absorve calor do processo de corte. Portanto, o calor gerado pela fricção deve ser transferido para o cavaco de madeira e evacuar imediatamente o canal de corte. A madeira requer uma carga de cavacos significativamente maior do que o alumínio ou o aço.
Se a carga de cavacos for muito pequena, a aresta de corte roça nas fibras da madeira em vez de cortá-las. Essa fricção gera atrito extremo, queimando rapidamente a madeira e destruindo a têmpera da ferramenta de corte. Você calcula a carga de cavacos usando uma fórmula padrão: taxa de avanço dividida pelo produto da rotação do fuso e o número de canais. Para aumentar a carga de cavacos, você deve aumentar a taxa de avanço, diminuir a velocidade do fuso ou usar uma ferramenta com menos canais.
Cada ferramenta de corte representa um compromisso físico entre a capacidade de eliminação de cavacos e a rigidez estrutural. O vale da flauta é o espaço vazio entre as arestas de corte. Este espaço é necessário para canalizar os cavacos de madeira para cima e para fora do corte. No entanto, a criação de um vale de canal maior requer a remoção de material da massa central sólida da ferramenta, conhecida como diâmetro do núcleo.
Existe aqui uma relação inversa. Uma ferramenta com canais maciços limpa cavacos de maneira brilhante, mas apresenta um núcleo fraco e fino. Uma ferramenta com um núcleo espesso e robusto resiste às forças de flexão, mas apresenta canais rasos que facilmente acumulam cavacos. A marcenaria geralmente prioriza vales de flauta maiores porque os cavacos de madeira são volumosos e se expandem após a remoção. Se o vale da flauta estiver cheio de lascas, a ferramenta quebrará instantaneamente.
Diâmetro do núcleo e comparação de folga de chip
| Contagem de flauta | Diâmetro do núcleo Porcentagem | Capacidade de folga de chip | Rigidez estrutural |
|---|---|---|---|
| 1 Flauta | Baixo (~30-40%) | Máximo | Baixo (Propenso a deflexão sob cargas pesadas) |
| 2 flautas | Médio (~50-60%) | Alto | Moderado (padrão para a maioria dos roteamentos) |
| 3+ Flautas | Alto (~70%+) | Baixo (alto risco de embalagem em madeira) | Alto (Excelente para passes de acabamento rígidos) |
As operações de marcenaria CNC dependem fortemente de geometrias de corte central. Uma ferramenta de corte central apresenta arestas de corte que se estendem até o centro exato da face da ferramenta. Esta geometria específica permite que a máquina mergulhe diretamente no material, exatamente como uma broca. Ferramentas de corte não centralizadas deixam um pequeno vazio no meio da face de corte. Eles não podem mergulhar diretamente para baixo porque o centro não cortante simplesmente colidiria com o material, causando um incêndio ou quebrando a broca.
Como o trabalho em madeira envolve operações complexas de abertura de bolsões, encaixes e ranhuras que iniciam na parte superior da peça de trabalho, a funcionalidade de corte central é obrigatória para evitar furos de entrada pré-perfurados. Se você precisar usar uma ferramenta de corte não central, será forçado a programar um percurso de ferramenta em rampa, onde a broca entra no material em um ângulo raso enquanto se move lateralmente.
A rigidez da ferramenta determina a precisão dimensional da sua peça final. A deflexão da ferramenta ocorre quando as forças laterais de corte empurram a broca para fora do seu verdadeiro eixo vertical. Essa flexão causa trepidação, tolerâncias de aresta ruins e quebra prematura da ferramenta. Uma regra crítica rege a rigidez da ferramenta: selecionar uma broca com comprimento de corte excessivo além da profundidade de corte axial necessária aumenta exponencialmente a deflexão.
Pense na fresa final como uma alavanca. A pinça é o fulcro. Quanto mais longo for o stick-out, menos força será necessária para dobrar a ponta. Se você só precisa cortar madeira compensada de meia polegada, usar uma ferramenta com duas polegadas de comprimento de corte introduz uma alavanca enorme e desnecessária contra a haste da ferramenta. Sempre selecione o menor comprimento de canal capaz de completar a profundidade de corte necessária. Uma ferramenta mais curta funciona de forma mais silenciosa, deixa um acabamento mais limpo e dura significativamente mais.
A contagem de canais determina diretamente quanto espaço vazio existe na ferramenta para evacuação de cavacos. Ele também determina a relação matemática entre a velocidade do fuso e a taxa de avanço linear da máquina. Selecionar a contagem de canais errada força você a operar sua máquina fora do seu envelope de desempenho ideal.
As ferramentas de canal único oferecem o máximo volume possível de vale de canal. Eles apresentam uma aresta de corte contínua e um grande espaço vazio para evacuação de cavacos. Essas ferramentas são excelentes em aplicações de roteamento de alta velocidade envolvendo madeiras macias ou plásticos. Nestes materiais, o rápido escoamento de cavacos é o principal gargalo operacional.
As madeiras macias geram cavacos grandes e fibrosos, enquanto os plásticos derretem instantaneamente se os cavacos acumularem no canal de corte. O vale do canal excepcionalmente grande evita totalmente o empacotamento de cavacos. No entanto, como há apenas uma aresta de corte atingindo o material por revolução, as ferramentas de canal único exigem velocidades de fuso significativamente mais altas para manter um acabamento superficial aceitável e evitar arestas onduladas. Você deve empurrar a máquina mais rápido para manter a carga correta de cavacos.
As ferramentas de dois canais representam o padrão básico para a grande maioria das operações de marcenaria CNC. Eles fornecem um equilíbrio ideal e altamente versátil. Você ganha resistência estrutural adequada da ferramenta com um diâmetro de núcleo mais espesso, o que evita a deflexão durante perfis pesados. Simultaneamente, os dois vales de canal fornecem volume suficiente para rápida remoção de cavacos na maioria das aplicações de madeira nobre e compensado.
As ferramentas de dois canais são a escolha principal para operações de mergulho com corte central, abertura de canais padrão e rotinas gerais de corte de peças. Eles permitem velocidades moderadas do fuso e taxas de avanço agressivas, tornando-os a escolha mais eficiente para fabricação de gabinetes padrão e produção de móveis.
Ferramentas com três ou mais canais enfrentam limitações estritas no trabalho em madeira. Adicionar mais flautas reduz drasticamente o tamanho dos vales das flautas. Na madeira, isso cria um alto risco de queima e acúmulo catastrófico de cavacos. As volumosas lascas de madeira simplesmente não conseguem escapar dos vales restritos com rapidez suficiente.
Ferramentas de flauta alta atendem a nichos de aplicação específicos. Eles se destacam nas passagens de acabamento final em madeiras nobres densas e exóticas como ipê ou wengué. Nesses cenários, você remove uma quantidade microscópica de material, de modo que o volume de cavacos é insignificante. A contagem mais alta de canais proporciona mais cortes por polegada, produzindo um acabamento superficial liso como vidro, desde que você controle com precisão suas taxas de avanço e tenha um pórtico CNC altamente rígido.
Taxa de alimentação e ajuste de velocidade do fuso Matriz
| Contagem de canais | Foco no material primário | Requisito de velocidade do fuso | Capacidade de taxa de alimentação | Classificação de evacuação de cavacos |
|---|---|---|---|---|
| 1 Flauta | Plásticos, Madeiras Macias, MDF | Alto (mais de 18.000 RPM) | Moderado a rápido | Excelente |
| 2 flautas | Madeiras nobres, compensados, melamina | Moderado (12.000 - 18.000 RPM) | Rápido | Muito bom |
| 3+ Flautas | Acabamento em madeira densa | Baixo a moderado (10.000 - 14.000 RPM) | Muito rápido (requer máquina rígida) | Ruim (alto risco de embalagem) |
A direção do cisalhamento determina qual face do seu material recebe uma borda limpa e qual face sofre rasgo. Avaliando Fresas de topo com corte ascendente versus corte descendente são a decisão mais crítica para a qualidade do acabamento superficial. Você deve combinar a direção do cisalhamento com sua configuração específica de fixação e a localização de suas facetas delicadas.
As ferramentas Upcut apresentam uma geometria espiral que cria uma ação de corte ascendente. À medida que a ferramenta gira, ela puxa ativamente os cavacos de madeira para cima e para fora do canal de corte, como uma broca padrão. Essa extração ascendente os torna a escolha superior para ranhuras profundas, bolsões pesados e remoção de material de alto volume. Os cavacos evacuam instantaneamente, mantendo a ferramenta fria.
Essa ação de puxar para cima rasga as fibras de madeira na superfície superior do material, causando arestas e lascas. As ferramentas Upcut são ideais quando o rasgo da borda superior é aceitável ou será usinado posteriormente. O principal risco de implementação é o levantamento da peça. A força ascendente pode puxar fisicamente o material para fora da base da máquina. Você deve utilizar um suporte de trabalho robusto, como um forte sistema de fixação a vácuo ou fixação mecânica pesada, para neutralizar as forças de elevação geradas por uma broca agressiva de corte ascendente.
As ferramentas de corte descendente invertem a geometria espiral, criando uma ação de corte descendente. As arestas de corte empurram as fibras de madeira para dentro do corpo do material à medida que cortam. Essa pressão para baixo evita lascas, deixando uma borda superior nítida e nítida. As ferramentas de corte descendente são a principal escolha para bolsões rasos, dados de corte e perfilamento de peças onde o acabamento da superfície superior é crítico.
A ação descendente força todos os cavacos de madeira para o fundo da vala cortada. Isto cria um grave risco de implementação. A ferramenta recorta constantemente cavacos compactados no fundo da vala, levando a um enorme acúmulo de calor, atrito extremo e riscos potenciais de incêndio se for empurrada muito fundo. Ferramentas de corte descendente nunca devem ser usadas para canais profundos e de passagem única. Eles também empurram o material firmemente contra o spoiler, o que ajuda na fixação, mas requer um monitoramento cuidadoso da geração de calor.
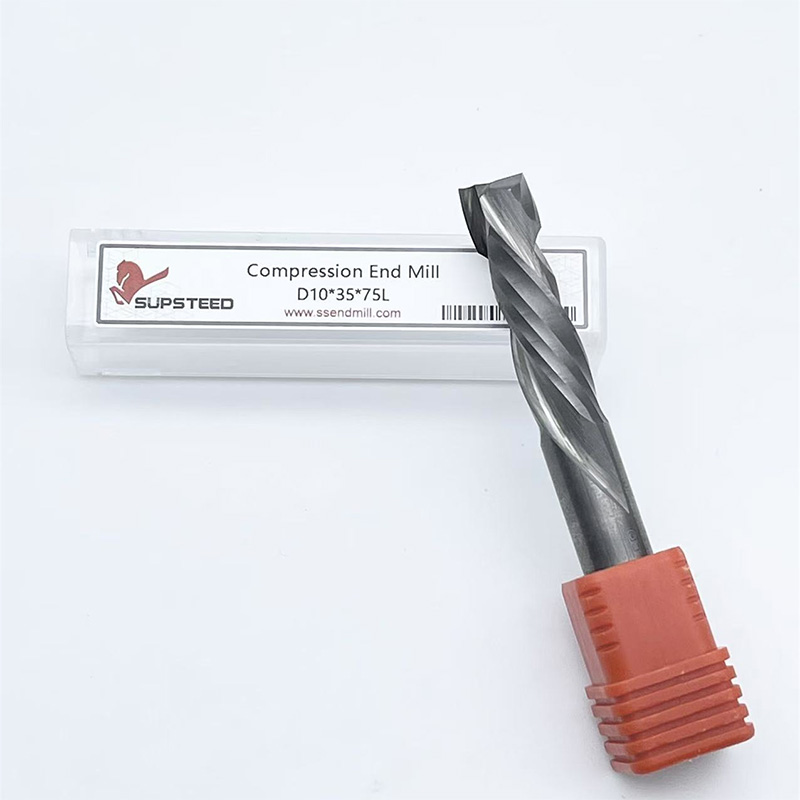
Os bits de compressão combinam ambas as geometrias em uma única ferramenta. Eles apresentam uma seção de corte ascendente na ponta da broca e uma seção de corte descendente ao longo do resto da haste. Isto força os cavacos em direção ao centro do material. A ponta cortada puxa as fibras inferiores para cima, evitando que a parte inferior se rasgue. A haste cortada empurra as fibras superiores para baixo, evitando o rasgo superior.
As ferramentas de compressão são a escolha obrigatória para cortar melamina, compensados folheados e laminados dupla-face em uma única passagem. O requisito crítico de implementação é a profundidade. Sua primeira passagem de corte deve ser profunda o suficiente para encaixar totalmente a parte de corte inferior da broca. Se você cortar muito superficialmente, apenas a ponta de corte ascendente envolverá o material e a ferramenta funcionará apenas como uma broca de corte ascendente, causando rasgos severos na borda superior. Para dados rasos em material folheado, os operadores usam bits especializados de 'compressão de encaixe', que apresentam uma seção de corte ascendente muito mais curta na ponta.
Diferentes produtos de madeira requerem estratégias de ferramentas totalmente diferentes. Você deve adaptar sua seleção de fresa à densidade, estrutura do grão e composição química da peça de trabalho. Uma broca que corta perfeitamente em MDF terá dificuldades em carvalho branco maciço.
As madeiras sólidas apresentam estruturas de grãos densas e imprevisíveis que mudam de direção com frequência. Esses materiais requerem ferramentas rígidas que possam cortar fibras duras sem desviar. Para passes de desbaste onde a remoção de material é a prioridade, utilize uma ferramenta de corte ascendente de 2 canais para limpar os cavacos rapidamente e evitar o acúmulo de calor.
Para passes finais de perfil onde a qualidade da aresta é mais importante, mude para uma ferramenta de corte descendente de 2 canais. Esta estratégia de duas ferramentas garante tempos de ciclo rápidos sem sacrificar o acabamento superficial superior. Preste muita atenção à direção das fibras. O fresamento ascendente (onde a ferramenta avança na direção de rotação) geralmente produz um acabamento mais limpo em madeiras nobres figuradas, reduzindo a força de elevação no grão, embora exija uma máquina CNC altamente rígida para evitar trepidação.
As madeiras macias apresentam um desafio único devido à sua natureza fibrosa e resinosa. As fibras macias tendem a esmagar e embaçar em vez de cisalhar de forma limpa. Os plásticos apresentam risco de derretimento devido à geração de calor. Ambos os materiais exigem extrema nitidez e grande eliminação de cavacos.
Utilize bits de corte ascendente de 1 a 2 flautas com bordas afiadas. Os designs de flauta O são excelentes aqui. A geometria do canal O fornece um vale de canal curvo e altamente polido que enrola o cavaco com eficiência e corta as fibras macias de maneira limpa, sem gerar atrito excessivo. O canal polido evita que resinas macias e plásticos derretidos adiram ao corpo da ferramenta.
As madeiras projetadas consistem em partículas de madeira ou folheados unidos por colas químicas abrasivas. Esses adesivos destroem as arestas de corte rapidamente. Além disso, os folheados quebradiços do compensado e da melamina lascam instantaneamente se cortados incorretamente. Você deve gerenciar tanto as colas abrasivas quanto as superfícies frágeis.
Implemente bits de compressão em todos os cortes em painéis projetados para proteger as faces superior e inferior. Para combater o rápido desgaste das bordas causado pelos adesivos, utilize ferramentas com revestimentos duros especializados, como DLC (carbono semelhante a diamante) ou AlTiN (nitreto de alumínio e titânio). Esses revestimentos prolongam drasticamente a vida útil da ferramenta em ambientes abrasivos, mantendo a geometria da aresta muito depois de uma broca não revestida ter ficado cega.
Proteger seu investimento em ferramentas requer a compreensão dos fatores ambientais que degradam as arestas de corte durante a operação. A falha da ferramenta raramente é um defeito do metal duro; quase sempre é um erro operacional relacionado ao gerenciamento ou manutenção do calor.
A madeira contém naturalmente resinas e piche. Quando uma ferramenta gera atrito, essas resinas derretem e aderem diretamente às arestas de corte quentes. Este acúmulo de passo altera a geometria de corte, preenche o vale do canal e aumenta drasticamente o atrito, criando um ciclo destrutivo.
Você deve mitigar isso através do cálculo adequado da carga do chip. Certifique-se de que o chip seja grosso o suficiente para afastar o calor da ferramenta. Estabeleça um cronograma de limpeza química de rotina. Mergulhe suas pinças e brocas em solventes dedicados para dissolução de resina para remover o acúmulo de piche antes que ele asse permanentemente no metal duro. Uma pinça suja perde sua força de preensão, causando deslizamento da ferramenta e desvio severo.
O material da ferramenta impacta diretamente o desempenho. O metal duro sólido de microgrãos é o padrão absoluto para marcenaria CNC. Ele fornece retenção e rigidez de aresta muito superiores em comparação com aço rápido (HSS) ou alternativas com ponta de metal duro.
O trabalho em madeira requer geometria de borda específica. As ferramentas devem apresentar ângulos de inclinação elevados para criar bordas afiadas, capazes de cortar materiais fibrosos de maneira limpa. Isso contrasta fortemente com as ferramentas de usinagem, que utilizam geometrias de arestas mais rombas para suportar fortes forças de impacto. Nunca use fresas de topo rombas para metalurgia para passes de acabamento em madeira. Eles vão bater nas fibras em vez de cortá-las, deixando uma borda esmagada e queimada.
Os revestimentos de ferramentas oferecem vantagens significativas em materiais específicos, mas prejudicam o desempenho em outros. As ferramentas revestidas proporcionam excelente retorno do investimento ao cortar madeiras projetadas altamente abrasivas, como MDF ou plásticos reforçados com fibra de vidro. O revestimento atua como barreira térmica e física contra o desgaste abrasivo.
Flautas não revestidas e altamente polidas geralmente funcionam melhor em madeira maciça crua. A superfície polida evita que a resina natural da madeira adira à ferramenta, mantendo o fio de corte mais afiado possível e garantindo um cisalhamento mais limpo nas fibras naturais. Os revestimentos são ligeiramente arredondados na borda microscópica, o que é aceitável em MDF abrasivo, mas prejudicial ao tentar cortar fibras macias de pinho de maneira limpa.
Solução de problemas de defeitos comuns de roteamento CNC
| Defeito observado | Causa provável | Solução de ferramentas |
|---|---|---|
| Marcas de queimadura na borda cortada | Fricção devido à baixa carga de cavacos | Aumente a taxa de alimentação, diminua as RPM ou use menos canais. |
| Destacamento do folheado da borda superior | Fibras de levantamento de cisalhamento ascendente | Mude para uma fresa de corte descendente ou de compressão. |
| Rasgo da borda inferior | Cisalhamento descendente empurrando as fibras para fora | Mude para uma fresa de corte ascendente ou de compressão. |
| Ferramenta de encaixe no meio do corte | Embalagem de cavacos ou deflexão excessiva | Reduza o comprimento do canal, limpe os cavacos com jato de ar e verifique o aperto da pinça. |
| Marcas de vibração na passagem final | Deflexão da ferramenta ou vibração da máquina | Use uma ferramenta mais curta, aumente o diâmetro do núcleo, verifique o eixo do fuso. |
R: Uma fresa de topo de 2 canais é a melhor escolha geral para cortar madeira. Ele fornece um equilíbrio ideal entre a resistência do núcleo estrutural e o volume suficiente do vale do canal para um rápido escoamento de cavacos. Ferramentas de canal único são melhores para fresagem de plástico em alta velocidade, enquanto ferramentas de 3 canais devem ser restritas a passes de acabamento muito leves em madeiras densas.
R: Use fresas de topo com corte ascendente para ranhuras profundas, embolsamento e remoção rápida de material onde o escoamento de cavacos é crítico, reconhecendo que isso pode lascar a borda superior. Use fresas de topo com corte descendente para bolsões rasos, dados e perfis onde é necessário um acabamento de superfície superior impecável e sem rasgos, mas evite empurrá-los muito fundo.
R: Embora cortem madeira fisicamente, as fresas de topo para metalurgia não são recomendadas para marcenaria. Eles apresentam geometrias de borda mais cegas projetadas para resistência ao impacto contra aço. A madeira requer ângulos de inclinação elevados e bordas afiadas para cortar as fibras de maneira limpa. Ferramentas de usinagem geralmente causam fricção, fricção e queimaduras na madeira.
R: A queima ocorre devido ao atrito extremo causado por uma carga inadequada de cavacos. Se a velocidade do fuso for muito alta ou a taxa de avanço linear for muito lenta, a ferramenta esfrega a madeira em vez de cortá-la. Isso retém o calor no canal de corte. Aumente a taxa de avanço ou diminua a velocidade do fuso.
R: Uma fresa de topo de compressão apresenta uma geometria de corte ascendente na ponta e uma geometria de corte descendente na haste. Ele empurra os cavacos em direção ao centro do material. É absolutamente necessário ao cortar materiais de dupla face, como melamina ou compensado folheado, para evitar rasgos nas faces superior e inferior simultaneamente.
R: Usar uma ferramenta com um comprimento de canal significativamente maior que a profundidade de corte axial necessária cria um efeito de alavanca. As forças de corte laterais empurram esse excesso de comprimento, fazendo com que a ferramenta se desvie do seu eixo vertical. Essa deflexão causa trepidação, baixa precisão dimensional e eventual quebra da ferramenta.
R: Para evitar rasgos em compensado folheado, use uma fresa de topo de compressão e certifique-se de que sua primeira passagem de corte mergulhe fundo o suficiente para engatar totalmente a parte de corte inferior da ferramenta. Alternativamente, use uma broca de corte para baixo para uma passagem rasa no folheado superior antes de mudar para uma broca de corte para cima para limpar o material restante.