Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-22 Origine : Site
Un outillage incorrect dans le travail du bois CNC entraîne une pénalité financière massive. Les opérateurs ruinent souvent des ébauches de bois dur coûteuses, font face à de graves arrachements de placage ou cassent des mèches à mi-coupe simplement parce qu'ils ont sélectionné la mauvaise géométrie de coupe. Le principal défi technique du routage du bois consiste à équilibrer l’enlèvement agressif de matériaux avec les exigences de finition de surface impeccable sur le grain du bois à densité variable. Le bois transmet mal la chaleur. L'outil et la puce doivent gérer toute l'énergie thermique générée lors de la coupe. Si l'évacuation des copeaux échoue, la friction prend le dessus, entraînant des bords brûlés et des outils détruits.
Vous avez besoin d’un cadre d’évaluation systématique pour sélectionner fraises en bout pour le travail du bois . La sélection des outils doit se concentrer strictement sur l'anatomie de l'outil, les mathématiques du nombre de flûtes, la physique de la direction de coupe et les stratégies d'outillage spécifiques au matériau. En comprenant comment les vallées de goujures interagissent avec les vitesses d'avance et comment les angles de cisaillement déterminent la qualité des bords, vous éliminez l'arrachement et maximisez la longévité de l'outil.
Comprendre la mécanique physique de la coupe du bois est la première étape d’une sélection appropriée d’outils. Le bois se comporte complètement différemment du métal sous un tranchant. Il présente une structure de grain fibreuse et directionnelle qui nécessite des actions de cisaillement spécifiques pour couper proprement sans éclats. Vous ne pouvez pas appliquer des avances, des vitesses ou des géométries d'outils pour le travail des métaux au bois et vous attendre à des résultats acceptables.
La charge en copeaux représente l'épaisseur physique du matériau enlevé par un seul tranchant pendant un tour complet de l'outil. Dans le travail du bois, la charge de copeaux est le principal mécanisme de dissipation de la chaleur. Le bois joue le rôle d'isolant. Il n'absorbe pas la chaleur du processus de découpe. La chaleur générée par la friction doit donc se transférer dans les copeaux de bois et évacuer immédiatement le canal de coupe. Le bois nécessite une charge de copeaux beaucoup plus importante que l'aluminium ou l'acier.
Si votre charge de copeaux est trop faible, le tranchant frotte contre les fibres du bois au lieu de les trancher. Ce frottement génère une friction extrême, brûlant rapidement le bois et détruisant la trempe de l'outil de coupe. Vous calculez la charge de copeaux à l'aide d'une formule standard : vitesse d'avance divisée par le produit du régime de broche et du nombre de cannelures. Pour augmenter votre charge de copeaux, vous devez soit augmenter votre vitesse d'avance, diminuer la vitesse de votre broche ou utiliser un outil avec moins de cannelures.
Chaque outil de coupe représente un compromis physique entre la capacité de dégagement des copeaux et la rigidité structurelle. La vallée des flûtes est l'espace vide entre les arêtes de coupe. Cet espace est nécessaire pour canaliser les copeaux de bois vers le haut et hors de la coupe. Cependant, pour créer une vallée de cannelure plus grande, il faut retirer de la matière de la masse centrale solide de l'outil, connue sous le nom de diamètre du noyau.
Une relation inverse existe ici. Un outil doté de vallées de cannelures massives élimine brillamment les copeaux mais souffre d'un noyau faible et mince. Un outil doté d'un noyau épais et robuste résiste aux forces de flexion mais présente des vallées de cannelures peu profondes qui se remplissent facilement de copeaux. Le travail du bois donne généralement la priorité aux vallées de cannelures plus grandes, car les copeaux de bois sont volumineux et se dilatent lors de leur retrait. Si la vallée de la flûte est remplie de copeaux, l'outil se cassera instantanément.
Comparaison du diamètre du noyau et du dégagement des copeaux
| Nombre de cannelures | Diamètre du noyau Pourcentage | de capacité de dégagement des copeaux | Rigidité structurelle |
|---|---|---|---|
| 1 flûte | Faible (~30-40%) | Maximum | Faible (sujet à la déviation sous de lourdes charges) |
| 2 flûtes | Moyen (~50-60%) | Haut | Modéré (standard pour la plupart des routages) |
| 3+ flûtes | Élevé (~70 %+) | Faible (risque élevé d'emballage dans le bois) | Élevé (Excellent pour les passes de finition rigides) |
Les opérations de travail du bois CNC reposent fortement sur des géométries de coupe centrale. Un outil de coupe centrale présente des arêtes de coupe qui s'étendent jusqu'au centre exact de la face de l'outil. Cette géométrie spécifique permet à la machine de plonger directement dans la matière, exactement comme un foret. Les outils de coupe non centrés laissent un petit vide au milieu de la face de coupe. Ils ne peuvent pas plonger directement car la pointe non coupante s'écraserait simplement sur le matériau, provoquant un incendie ou cassant la mèche.
Étant donné que le travail du bois implique des opérations complexes de poche, d'imbrication et de rainurage qui démarrent au-dessus de la pièce, la fonctionnalité de coupe centrale est obligatoire pour éviter de pré-percer des trous d'entrée. Si vous devez utiliser un outil de coupe non centré, vous êtes obligé de programmer un parcours d'outil en rampe, où le foret pénètre dans le matériau selon un angle faible tout en se déplaçant latéralement.
La rigidité de l'outil dicte la précision dimensionnelle de votre pièce finale. La déviation de l'outil se produit lorsque les forces latérales de coupe poussent le foret hors de son véritable axe vertical. Cette flexion provoque des vibrations, de mauvaises tolérances des bords et une casse prématurée de l'outil. Une règle essentielle régit la rigidité de l'outil : la sélection d'un foret avec une longueur de coupe excessive au-delà de la profondeur de coupe axiale requise augmente de façon exponentielle la déflexion.
Considérez la fraise comme un levier. La pince est le point d'appui. Plus le dépassement est long, moins il faut de force pour plier la pointe. Si vous n'avez besoin que de couper du contreplaqué d'un demi-pouce, l'utilisation d'un outil d'une longueur de coupe de deux pouces introduit un effet de levier massif et inutile contre la tige de l'outil. Sélectionnez toujours la longueur de flûte la plus courte absolue capable de compléter la profondeur de coupe requise. Un outil plus court est plus silencieux, laisse une finition plus propre et dure beaucoup plus longtemps.
Le nombre de cannelures détermine directement la quantité d'espace vide existant sur l'outil pour l'évacuation des copeaux. Il dicte également la relation mathématique entre la vitesse de votre broche et la vitesse d'avance linéaire de votre machine. La sélection d'un mauvais nombre de flûtes vous oblige à faire fonctionner votre machine en dehors de son enveloppe de performances optimale.
Les outils à une seule cannelure offrent le volume de vallée de cannelure maximum absolu possible. Ils comportent un bord de coupe continu et un vide massif pour l'évacuation des copeaux. Ces outils excellent dans les applications de fraisage à grande vitesse impliquant des résineux ou des plastiques. Dans ces matériaux, l’évacuation rapide des copeaux constitue le principal goulot d’étranglement opérationnel.
Les résineux génèrent de gros copeaux filandreux, tandis que les plastiques fondent instantanément si les copeaux remplissent le canal coupé. La vallée de cannelure exceptionnellement grande empêche complètement l'accumulation de copeaux. Cependant, comme il n'y a qu'un seul tranchant frappant le matériau par tour, les outils à une seule goujure nécessitent des vitesses de broche nettement plus élevées pour maintenir une finition de surface acceptable et éviter un bord ondulé. Vous devez pousser la machine plus rapidement pour maintenir la charge de copeaux correcte.
Les outils à deux cannelures représentent la norme de base pour la grande majorité des opérations de travail du bois CNC. Ils offrent un équilibre optimal et très polyvalent. Vous obtenez une résistance structurelle adéquate de l'outil grâce à un diamètre de noyau plus épais, ce qui empêche la déformation lors d'un profilage lourd. Simultanément, les deux vallées de cannelures fournissent un volume suffisant pour une élimination rapide des copeaux dans la plupart des applications de bois dur et de contreplaqué.
Les outils à deux cannelures constituent le choix principal pour les opérations de plongée avec coupe centrale, le rainurage standard et les routines générales de découpe de pièces. Ils permettent des vitesses de broche modérées et des vitesses d'avance agressives, ce qui en fait le choix le plus efficace pour l'ébénisterie standard et la production de meubles.
Les outils à trois cannelures ou plus sont confrontés à des limitations strictes dans le travail du bois. L'ajout de plus de flûtes réduit considérablement la taille des vallées de flûtes. Dans le bois, cela crée un risque élevé de brûlure et d’emballage catastrophique des copeaux. Les copeaux de bois volumineux ne peuvent tout simplement pas s'échapper assez rapidement des vallées restreintes.
Les outils à haute flûte servent des applications de niche spécifiques. Ils excellent lors des passes de finition finales sur des bois durs denses et exotiques comme l'ipé ou le wengé. Dans ces scénarios, vous supprimez une quantité microscopique de matière, le volume des copeaux est donc négligeable. Le nombre de cannelures plus élevé permet plus de coupes par pouce, ce qui donne une finition de surface lisse comme du verre à condition que vous contrôliez avec précision vos vitesses d'avance et que vous disposiez d'un portique CNC très rigide.
Matrice de réglage de la vitesse d'avance et de la vitesse de broche
| Nombre de cannelures | Mise au point du matériau principal | Exigence de vitesse de broche | Capacité d'alimentation | Indice d'évacuation des copeaux |
|---|---|---|---|---|
| 1 flûte | Plastiques, résineux, MDF | Élevé (18 000+ tr/min) | Modéré à rapide | Excellent |
| 2 flûtes | Bois durs, contreplaqué, mélamine | Modéré (12 000 - 18 000 tr/min) | Rapide | Très bien |
| 3+ flûtes | Finition en bois dur dense | Faible à modéré (10 000 - 14 000 tr/min) | Très Rapide (Nécessite une machine rigide) | Mauvais (risque élevé d’emballage) |
La direction de la cisaille de coupe détermine quelle face de votre matériau reçoit un bord net et quelle face subit un arrachement. Évaluation Les fraises en bout à coupe ascendante ou descendante sont la décision la plus critique pour la qualité de la finition de surface. Vous devez faire correspondre la direction du cisaillement à votre configuration de serrage spécifique et à l'emplacement de vos facettes délicates.
Les outils Upcut présentent une géométrie en spirale qui crée une action de cisaillement vers le haut. Lorsque l'outil tourne, il aspire activement les copeaux de bois vers le haut et hors du canal de coupe, un peu comme un foret standard. Cette extraction vers le haut en fait le choix idéal pour les rainurages profonds, les poches lourdes et l'enlèvement de matériaux de grand volume. Les copeaux s'évacuent instantanément, gardant l'outil au frais.
Cette action de traction vers le haut déchire les fibres de bois sur la surface supérieure du matériau, provoquant des bords rugueux et des éclats. Les outils de coupe ascendante sont idéaux lorsque l'arrachement du bord supérieur est acceptable ou sera usiné ultérieurement. Le principal risque de mise en œuvre est le levage de la pièce. La force ascendante peut physiquement retirer le matériau du plateau de la machine. Vous devez utiliser un dispositif de maintien de pièce robuste, tel qu'un système de maintien à vide puissant ou un serrage mécanique lourd, pour contrecarrer les forces de levage générées par une mèche agressive.
Les outils de coupe descendante inversent la géométrie de la spirale, créant une action de cisaillement vers le bas. Les bords coupants poussent les fibres de bois vers le bas dans le corps du matériau au fur et à mesure qu'elles tranchent. Cette pression vers le bas empêche les éclats, laissant un bord supérieur impeccable et tranchant comme un rasoir. Les outils de coupe descendante sont le choix principal pour les poches peu profondes, la découpe de rainures et le profilage de pièces où la finition de la surface supérieure est essentielle.
L'action vers le bas force tous les copeaux de bois au fond de la tranchée coupée. Cela crée un risque grave de mise en œuvre. L'outil recoupe constamment les copeaux emballés au fond de la tranchée, ce qui entraîne une accumulation massive de chaleur, une friction extrême et des risques potentiels d'incendie s'il est poussé trop profondément. Les outils de coupe descendante ne doivent jamais être utilisés pour des rainurages profonds en un seul passage. Ils poussent également le matériau fermement contre le spoilboard, ce qui facilite le maintien du travail mais nécessite une surveillance attentive de la génération de chaleur.
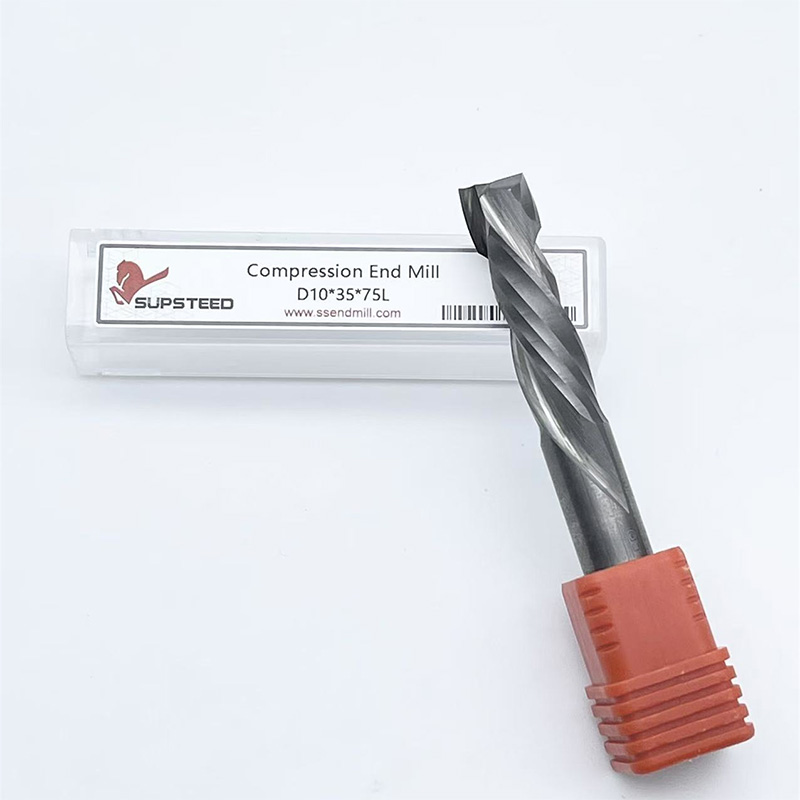
Les forets de compression combinent les deux géométries en un seul outil. Ils comportent une section ascendante à l’extrémité du foret et une section descendante le long du reste de la tige. Cela force les copeaux vers le centre du matériau. La pointe relevée tire les fibres inférieures vers le haut, empêchant ainsi leur arrachement. La tige descendante pousse les fibres supérieures vers le bas, empêchant ainsi leur arrachement.
Les outils de compression sont le choix obligatoire pour couper la mélamine, le contreplaqué plaqué et les stratifiés double face en un seul passage. L’exigence critique de mise en œuvre est la profondeur. Votre première passe de coupe doit être suffisamment profonde pour engager complètement la partie descendante du foret. Si vous coupez trop superficiellement, seule la pointe ascendante engage le matériau et l'outil fonctionne uniquement comme une mèche ascendante, provoquant un arrachement important du bord supérieur. Pour les rainures peu profondes sur des matériaux plaqués, les opérateurs utilisent des forets spécialisés de « compression à mortaise », qui comportent une section de coupe beaucoup plus courte à la pointe.
Différents produits en bois nécessitent des stratégies d'outillage totalement différentes. Vous devez adapter votre sélection de fraises à la densité, à la structure des grains et à la composition chimique de la pièce à usiner. Un morceau qui coupe parfaitement dans le MDF aura beaucoup de mal dans le chêne blanc massif.
Les bois durs massifs présentent des structures de grain denses et imprévisibles qui changent fréquemment de direction. Ces matériaux nécessitent des outils rigides capables de cisailler les fibres dures sans les dévier. Pour les passes d'ébauche où l'enlèvement de matière est la priorité, utilisez un outil de coupe ascendante à 2 cannelures pour éliminer rapidement les copeaux et éviter l'accumulation de chaleur.
Pour les passes de profilage finales où la qualité des bords compte le plus, passez à un outil de coupe descendante à 2 cannelures. Cette stratégie à deux outils garantit des temps de cycle rapides sans sacrifier la finition de la surface supérieure. Faites très attention au sens du grain. Le fraisage ascendant (où l'outil avance dans le sens de rotation) produit souvent une finition plus nette sur les bois durs figurés en réduisant la force de levage sur le grain, bien qu'il nécessite une machine CNC très rigide pour éviter le broutage.
Les résineux présentent un défi unique en raison de leur nature fibreuse et résineuse. Les fibres douces ont tendance à s’écraser et à pelucher plutôt que de se cisailler proprement. Les plastiques présentent un risque de fusion en raison de la génération de chaleur. Les deux matériaux nécessitent une netteté extrême et un dégagement massif des copeaux.
Utilisez des forets à 1 ou 2 cannelures avec des bords tranchants comme des rasoirs. Les conceptions de flûtes O excellent ici. La géométrie de la cannelure en O fournit une vallée de cannelure incurvée et hautement polie qui enroule efficacement le copeau et coupe proprement les fibres douces sans générer de friction excessive. La flûte polie empêche les résines molles et les plastiques fondus d'adhérer au corps de l'outil.
Les bois d'ingénierie sont constitués de particules de bois ou de placages liés entre eux par des colles chimiques abrasives. Ces adhésifs détruisent rapidement les arêtes de coupe. De plus, les placages cassants du contreplaqué et de la mélamine s’écaillent instantanément s’ils sont mal coupés. Vous devez gérer aussi bien les colles abrasives que les surfaces fragiles.
Déployez des forets de compression pour toutes les coupes traversantes sur les panneaux d'ingénierie afin de protéger les faces supérieure et inférieure. Pour lutter contre l'usure rapide des bords due aux adhésifs, utilisez des outils dotés de revêtements durs spécialisés tels que le DLC (Diamond-Like Carbon) ou l'AlTiN (Aluminum Titanium Nitrure). Ces revêtements prolongent considérablement la durée de vie de l'outil dans des environnements abrasifs, conservant la géométrie des bords longtemps après qu'un foret non revêtu se soit émoussé.
La protection de votre investissement en outillage nécessite de comprendre les facteurs environnementaux qui dégradent les arêtes de coupe pendant le fonctionnement. Une défaillance de l'outil est rarement un défaut du carbure ; il s'agit presque toujours d'une erreur opérationnelle concernant la gestion de la chaleur ou la maintenance.
Le bois contient naturellement des résines et de la poix. Lorsqu’un outil génère une friction, ces résines fondent et adhèrent directement aux arêtes de coupe chaudes. Cette accumulation de poix modifie la géométrie de coupe, remplit la vallée des cannelures et augmente considérablement la friction, créant un cycle destructeur.
Vous devez atténuer ce problème grâce à un calcul approprié de la charge des copeaux. Assurez-vous que la puce est suffisamment épaisse pour évacuer la chaleur de l'outil. Établissez un programme de nettoyage chimique de routine. Faites tremper vos pinces et vos embouts dans des solvants dédiés à la dissolution de la résine pour éliminer l'accumulation de brai avant qu'elle ne cuise de manière permanente sur le carbure. Une pince sale perd sa force de préhension, ce qui entraîne un glissement de l'outil et un faux-rond important.
Le matériau de l’outil a un impact direct sur les performances. Le carbure massif à micro-grains constitue la norme absolue pour le travail du bois CNC. Il offre une rétention des bords et une rigidité bien supérieures à celles des alternatives en acier rapide (HSS) ou à pointe en carbure.
Le travail du bois nécessite une géométrie de bord spécifique. Les outils doivent présenter des angles de coupe élevés pour créer des bords tranchants comme des rasoirs, capables de trancher proprement les matériaux fibreux. Cela contraste fortement avec les outils de travail des métaux, qui utilisent des géométries de bords plus émoussées pour résister à de fortes forces d'impact. N'utilisez jamais de fraises émoussées pour le travail des métaux pour les passes de finition sur le bois. Ils pileront les fibres au lieu de les couper, laissant un bord écrasé et brûlé.
Les revêtements d'outils offrent des avantages significatifs dans certains matériaux mais nuisent aux performances dans d'autres. Les outils revêtus offrent un excellent retour sur investissement lors de la coupe de bois d'ingénierie très abrasifs comme le MDF ou les plastiques renforcés de fibre de verre. Le revêtement agit comme une barrière thermique et physique contre l'usure abrasive.
Les flûtes non revêtues et hautement polies fonctionnent souvent mieux dans le bois brut et massif. La surface polie empêche la résine de bois naturelle d'adhérer à l'outil, conservant ainsi le tranchant le plus tranchant possible et assurant un cisaillement plus propre sur les fibres naturelles. Revêtements légèrement arrondis sur le tranchant microscopique, ce qui est acceptable dans le MDF abrasif mais préjudiciable lorsqu'on essaie de trancher proprement les fibres de pin tendres.
Dépannage des défauts courants de routage CNC
| Défaut observé | Cause probable | Solution d'outillage |
|---|---|---|
| Marques de brûlure sur le bord coupé | Friction due à une faible charge de copeaux | Augmentez la vitesse d'avance, diminuez le régime ou utilisez moins de cannelures. |
| Déchirure du placage du bord supérieur | Fibres de levage par cisaillement vers le haut | Passez à une fraise à coupe descendante ou à compression. |
| Déchirement du bord inférieur | Cisaillement vers le bas poussant les fibres vers l'extérieur | Passez à une fraise à coupe ascendante ou à compression. |
| Outil d'accrochage à mi-coupe | Emballage de copeaux ou déviation excessive | Réduisez la longueur de la cannelure, éliminez les copeaux avec un jet d'air, vérifiez la prise de la pince. |
| Marques de broutage à la passe finale | Déviation de l’outil ou vibration de la machine | Utilisez un outil plus court, augmentez le diamètre du noyau, vérifiez le chariot de broche. |
R : Une fraise à 2 cannelures est le meilleur choix pour couper du bois. Il offre un équilibre optimal entre la résistance structurelle du noyau et un volume suffisant de la vallée des cannelures pour une évacuation rapide des copeaux. Les outils à une seule cannelure conviennent mieux au fraisage du plastique à grande vitesse, tandis que les outils à trois cannelures doivent être limités à des passes de finition très légères sur des bois durs denses.
R : Utilisez des fraises en bout à coupe relevée pour les rainures profondes, les poches et l'enlèvement rapide de matière là où l'évacuation des copeaux est critique, en reconnaissant que cela peut briser le bord supérieur. Utilisez des fraises en bout à coupe descendante pour les poches peu profondes, les rainures et les profils où une finition de surface supérieure impeccable et sans déchirure est requise, mais évitez de les pousser trop profondément.
R : Même si elles coupent physiquement du bois, les fraises en bout pour le travail des métaux ne sont pas recommandées pour le travail du bois. Ils présentent des géométries de bords plus émoussées conçues pour résister aux chocs contre l'acier. Le bois nécessite des angles de coupe élevés et des bords tranchants comme des rasoirs pour trancher proprement les fibres. Les outils de travail des métaux provoquent souvent des frottements, des frictions et des brûlures dans le bois.
R : La brûlure se produit en raison d’une friction extrême causée par une charge de copeaux inadéquate. Si la vitesse de votre broche est trop élevée ou si votre avance linéaire est trop lente, l'outil frotte le bois au lieu de le trancher. Cela emprisonne la chaleur dans le canal coupé. Augmentez votre vitesse d'avance ou diminuez la vitesse de votre broche.
R : Une fraise à compression présente une géométrie de coupe ascendante à la pointe et une géométrie de coupe descendante sur la tige. Il pousse les copeaux vers le centre du matériau. Lors de la découpe de matériaux double face comme la mélamine ou le contreplaqué plaqué, il est absolument nécessaire d'éviter l'arrachement simultané des faces supérieure et inférieure.
R : L'utilisation d'un outil avec une longueur de cannelure nettement plus longue que la profondeur de coupe axiale requise crée un effet de levier. Les forces de coupe latérales poussent contre cette longueur excessive, provoquant une flexion de l'outil hors de son axe vertical. Cette déviation provoque un broutage, une mauvaise précision dimensionnelle et un éventuel claquement de l'outil.
R : Pour éviter l'arrachement du contreplaqué plaqué, utilisez une fraise à compression et assurez-vous que votre première passe de coupe plonge suffisamment profondément pour engager complètement la partie descendante de l'outil. Vous pouvez également utiliser une mèche à coupe descendante pour une passe peu profonde sur le placage supérieur avant de passer à une mèche à coupe ascendante pour nettoyer le matériau restant.