Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/08/2026 Origine: Sito
L'utensileria errata nella lavorazione del legno CNC comporta un'enorme sanzione finanziaria. Gli operatori spesso rovinano costosi pezzi grezzi di legno duro, devono affrontare gravi strappi dell'impiallacciatura o spezzare le punte a metà taglio semplicemente perché hanno selezionato la geometria della fresa sbagliata. La sfida tecnica principale nella fresatura del legno consiste nel bilanciare la rimozione aggressiva del materiale con i requisiti di finitura superficiale incontaminata attraverso venature del legno a densità variabile. Il legno trasferisce male il calore. L'utensile e il truciolo devono gestire tutta l'energia termica generata durante il taglio. Se l'evacuazione del truciolo fallisce, subentra l'attrito, che porta a bordi bruciati e utensili distrutti.
È necessario un quadro di valutazione sistematico per la selezione frese per la lavorazione del legno . La selezione dell'utensile deve concentrarsi rigorosamente sull'anatomia dell'utensile, sulla matematica del conteggio delle scanalature, sulla fisica della direzione di taglio e sulle strategie di utensileria specifiche del materiale. Comprendendo come gli avvallamenti delle scanalature interagiscono con le velocità di avanzamento e come gli angoli di taglio determinano la qualità del tagliente, si elimina lo strappo e si massimizza la longevità dell'utensile.
Comprendere i meccanismi fisici del taglio del legno è il primo passo per la corretta selezione dell'utensile. Il legno si comporta in modo completamente diverso dal metallo sotto il tagliente. Presenta una struttura a grana fibrosa e direzionale che richiede azioni di taglio specifiche per tagliare in modo netto senza scheggiarsi. Non è possibile applicare avanzamenti, velocità o geometrie degli utensili per la lavorazione dei metalli al legno e aspettarsi risultati accettabili.
Il carico di truciolo rappresenta lo spessore fisico del materiale rimosso da un singolo tagliente durante un giro completo dell'utensile. Nella lavorazione del legno, il carico del truciolo è il meccanismo principale per la dissipazione del calore. Il legno funge da isolante. Non assorbe il calore derivante dal processo di taglio. Pertanto, il calore generato dall'attrito deve trasferirsi nel cippato ed evacuare immediatamente il canale di taglio. Il legno richiede un carico di trucioli significativamente maggiore rispetto all'alluminio o all'acciaio.
Se il carico di trucioli è troppo piccolo, il tagliente sfrega contro le fibre del legno invece di tagliarle. Questo sfregamento genera un attrito estremo, bruciando rapidamente il legno e distruggendo la tempra dell'utensile da taglio. Il carico del truciolo viene calcolato utilizzando una formula standard: velocità di avanzamento divisa per il prodotto del numero di giri del mandrino e del numero di scanalature. Per aumentare il carico di trucioli, è necessario aumentare la velocità di avanzamento, diminuire la velocità del mandrino o utilizzare un utensile con meno scanalature.
Ogni utensile da taglio rappresenta un compromesso fisico tra capacità di evacuazione del truciolo e rigidità strutturale. La valle del flauto è lo spazio vuoto vuoto tra i taglienti. Questo spazio è necessario per incanalare i trucioli di legno verso l'alto e fuori dal taglio. Tuttavia, la creazione di una valle della scanalatura più ampia richiede la rimozione di materiale dalla massa centrale solida dell'utensile, noto come diametro del nucleo.
Qui esiste una relazione inversa. Uno strumento con avvallamenti massicci elimina i trucioli in modo brillante ma soffre di un nucleo debole e sottile. Uno strumento con un nucleo spesso e robusto resiste alle forze di flessione ma presenta avvallamenti poco profondi che si riempiono facilmente di trucioli. La lavorazione del legno generalmente dà priorità alle valli delle scanalature più grandi perché i trucioli di legno sono ingombranti e si espandono durante la rimozione. Se la valle del flauto si riempie di trucioli, lo strumento si spezzerà immediatamente.
Confronto tra diametro del nucleo e rimozione del truciolo
| Conteggio delle scanalature | Diametro del nucleo Percentuale | di rimozione del truciolo Capacità | Rigidità strutturale |
|---|---|---|---|
| 1 flauto | Basso (~30-40%) | Massimo | Basso (incline alla deflessione sotto carichi pesanti) |
| 2 Flauti | Medio (~50-60%) | Alto | Moderato (standard per la maggior parte dei percorsi) |
| 3+ flauti | Alto (~70%+) | Basso (alto rischio di imballaggio nel legno) | Alta (Eccellente per passate di finitura rigide) |
Le operazioni di lavorazione del legno CNC fanno molto affidamento su geometrie di taglio centrale. Un utensile a taglio centrale presenta taglienti che si estendono fino al centro esatto della faccia dell'utensile. Questa particolare geometria permette alla macchina di affondare direttamente nel materiale, esattamente come una punta da trapano. Gli utensili con taglio non centrato lasciano un piccolo vuoto al centro della superficie di taglio. Non possono affondare direttamente perché il centro non tagliente si schianterebbe semplicemente contro il materiale, provocando un incendio o rompendo la punta.
Poiché la lavorazione del legno prevede operazioni complesse di creazione di tasche, nidificazione e scanalatura che iniziano da sopra il pezzo, la funzionalità di taglio centrale è obbligatoria per evitare fori di ingresso preforati. Se è necessario utilizzare un utensile con taglio non centrato, si è costretti a programmare un percorso utensile in rampa, in cui la punta entra nel materiale con un angolo basso mentre si muove lateralmente.
La rigidità dell'utensile determina la precisione dimensionale della parte finale. La deflessione dell'utensile si verifica quando le forze laterali di taglio spingono la punta fuori dal suo vero asse verticale. Questa flessione provoca vibrazioni, scarse tolleranze dei bordi e rottura prematura dell'utensile. Una regola fondamentale governa la rigidità dell'utensile: selezionare una punta con una lunghezza di taglio eccessiva oltre la profondità di taglio assiale richiesta aumenta esponenzialmente la deflessione.
Pensa alla fresa come a una leva. La pinza è il fulcro. Più lunga è la sporgenza, minore sarà la forza necessaria per piegare la punta. Se è necessario tagliare solo compensato da mezzo pollice, l'utilizzo di un utensile con una lunghezza di taglio di due pollici introduce una leva massiccia e non necessaria contro il gambo dell'utensile. Selezionare sempre la lunghezza della scanalatura più corta in assoluto in grado di completare la profondità di taglio richiesta. Uno strumento più corto funziona in modo più silenzioso, lascia una finitura più pulita e dura molto più a lungo.
Il conteggio delle scanalature determina direttamente quanto spazio vuoto esiste sull'utensile per l'evacuazione dei trucioli. Determina anche la relazione matematica tra la velocità del mandrino e la velocità di avanzamento lineare della macchina. La selezione del numero di scanalature errato ti costringe a far funzionare la macchina al di fuori del suo range di prestazioni ottimali.
Gli utensili a scanalatura singola offrono il volume massimo assoluto della valle della scanalatura possibile. Sono dotati di un tagliente continuo e di un ampio vuoto per l'evacuazione del truciolo. Questi strumenti eccellono nelle applicazioni di fresatura ad alta velocità che coinvolgono legni teneri o plastica. In questi materiali, la rapida evacuazione del truciolo rappresenta il principale collo di bottiglia operativo.
I legni teneri generano trucioli grandi e fibrosi, mentre la plastica si scioglie istantaneamente se i trucioli riempiono il canale di taglio. La valle della scanalatura eccezionalmente ampia impedisce completamente l'accumulo dei trucioli. Tuttavia, poiché vi è un solo tagliente che colpisce il materiale per giro, gli utensili a scanalatura singola richiedono velocità del mandrino significativamente più elevate per mantenere una finitura superficiale accettabile ed evitare un tagliente increspato. È necessario spingere la macchina più velocemente per mantenere il corretto carico di trucioli.
Gli utensili a due taglienti rappresentano lo standard di base per la stragrande maggioranza delle operazioni di lavorazione del legno CNC. Forniscono un equilibrio ottimale e altamente versatile. Si ottiene un'adeguata resistenza strutturale dell'utensile da un diametro del nucleo più spesso, che impedisce la deflessione durante la profilatura pesante. Allo stesso tempo, le due valli delle scanalature forniscono un volume sufficiente per una rapida rimozione dei trucioli nella maggior parte delle applicazioni su legno duro e compensato.
Gli utensili a due taglienti sono la scelta principale per le operazioni di taglio a tuffo al centro, le operazioni di scanalatura standard e le routine di ritaglio di parti generali. Consentono velocità del mandrino moderate e velocità di avanzamento aggressive, rendendoli la scelta più efficiente per l'ebanisteria standard e la produzione di mobili.
Gli strumenti con tre o più scanalature devono affrontare rigide limitazioni nella lavorazione del legno. L'aggiunta di più scanalature riduce drasticamente la dimensione delle valli delle scanalature. Nel legno, ciò crea un alto rischio di combustione e di catastrofico impaccamento dei trucioli. Gli ingombranti trucioli di legno semplicemente non riescono a fuggire abbastanza velocemente dalle valli ristrette.
Gli utensili a scanalatura alta servono applicazioni di nicchia specifiche. Eccellono durante le passate di finitura finali su legni duri densi ed esotici come ipè o wenge. In questi scenari, viene rimossa una quantità microscopica di materiale, quindi il volume del truciolo è trascurabile. Il numero maggiore di scanalature fornisce più tagli per pollice, ottenendo una finitura superficiale liscia come il vetro, a condizione che tu controlli con precisione le velocità di avanzamento e disponga di un portale CNC altamente rigido.
Matrice di regolazione della velocità di avanzamento e della velocità del mandrino
| Numero di eliche | Focus sul materiale primario | Requisiti di velocità del mandrino | Capacità di velocità di avanzamento | Grado di evacuazione dei trucioli |
|---|---|---|---|---|
| 1 flauto | Plastica, legni teneri, MDF | Alto (oltre 18.000 giri/min) | Da moderato a veloce | Eccellente |
| 2 Flauti | Legni duri, compensato, melammina | Moderato (12.000 - 18.000 giri/min) | Veloce | Molto bene |
| 3+ flauti | Finitura in legno duro denso | Da basso a moderato (10.000 - 14.000 giri/min) | Molto veloce (richiede una macchina rigida) | Scarso (alto rischio di imballaggio) |
La direzione della cesoia da taglio determina quale faccia del materiale riceve un bordo pulito e quale faccia subisce lo strappo. Valutare frese a candela ascendente o concorde è la decisione più critica per la qualità della finitura superficiale. È necessario abbinare la direzione di taglio alla configurazione specifica del supporto di lavoro e alla posizione delle delicate faccette.
Gli strumenti di taglio presentano una geometria a spirale che crea un'azione di taglio verso l'alto. Mentre l'utensile ruota, tira attivamente i trucioli di legno verso l'alto e fuori dal canale di taglio, proprio come una punta da trapano standard. Questa estrazione verso l'alto li rende la scelta migliore per operazioni di scanalatura profonda, svuotamento di tasche pesanti e rimozione di materiale ad alto volume. I trucioli vengono evacuati istantaneamente, mantenendo l'utensile fresco.
Questa azione di trazione verso l'alto strappa le fibre di legno sulla superficie superiore del materiale, provocando bordi ruvidi e scheggiature. Gli utensili di taglio sono ideali quando lo strappo del bordo superiore è accettabile o verrà rimosso successivamente. Il rischio principale dell'implementazione è il sollevamento del pezzo. La forza verso l'alto può estrarre fisicamente il materiale dal basamento della macchina. È necessario utilizzare un sistema di bloccaggio robusto, come un potente sistema di bloccaggio a vuoto o un bloccaggio meccanico pesante, per contrastare le forze di sollevamento generate da una punta aggressiva verso l'alto.
Gli strumenti di taglio verso il basso invertono la geometria della spirale, creando un'azione di taglio verso il basso. I bordi taglienti spingono le fibre di legno nel corpo del materiale mentre tagliano. Questa pressione verso il basso impedisce la scheggiatura, lasciando un bordo superiore incontaminato e affilato come un rasoio. Gli utensili downcut sono la scelta principale per l'esecuzione di tasche poco profonde, il taglio di ritagli e la profilatura di parti in cui la finitura della superficie superiore è fondamentale.
L'azione verso il basso spinge tutto il cippato sul fondo della trincea tagliata. Ciò crea un grave rischio di implementazione. L'utensile taglia costantemente i trucioli compattati sul fondo della trincea, provocando un massiccio accumulo di calore, un attrito estremo e potenziali rischi di incendio se spinto troppo in profondità. Gli utensili discendenti non devono mai essere utilizzati per eseguire scanalature profonde in un unico passaggio. Inoltre spingono saldamente il materiale contro il pannello rovinato, il che aiuta a trattenere il pezzo ma richiede un attento monitoraggio della generazione di calore.
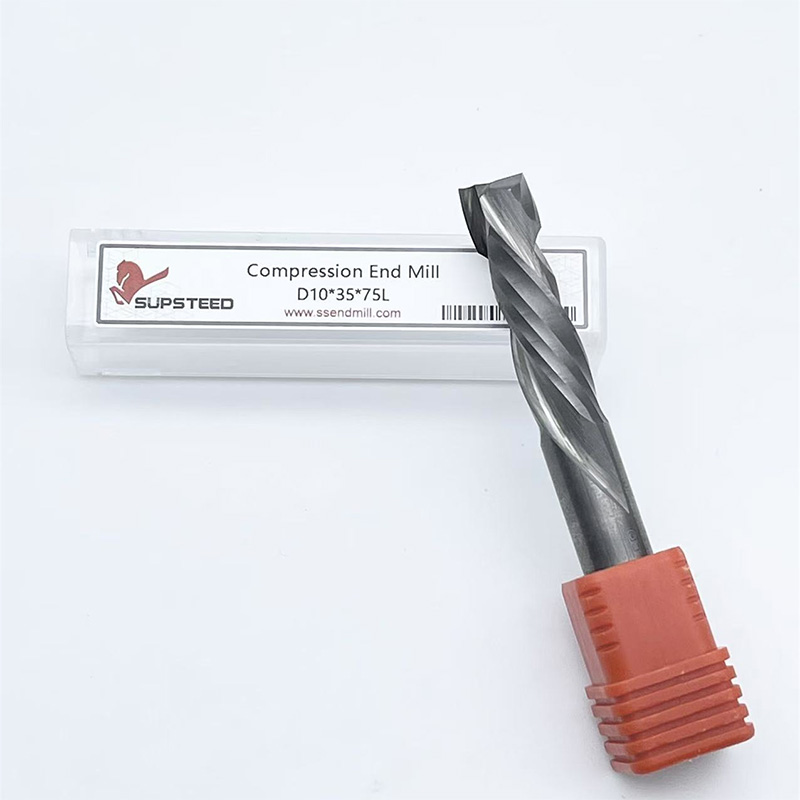
Le punte di compressione combinano entrambe le geometrie in un unico strumento. Presentano una sezione ascendente sulla punta della punta e una sezione discendente lungo il resto del gambo. Ciò spinge i trucioli verso il centro del materiale. La punta rialzata tira verso l'alto le fibre inferiori, impedendo lo strappo del fondo. Il gambo ribassato spinge le fibre superiori verso il basso, prevenendo lo strappo della parte superiore.
Gli strumenti di compressione sono la scelta obbligatoria per tagliare melammina, compensato impiallacciato e laminati fronte-retro in un unico passaggio. Il requisito critico di implementazione è la profondità. La prima passata di taglio deve essere sufficientemente profonda da impegnare completamente la parte di taglio della punta. Se si taglia troppo superficialmente, solo la punta di taglio impegna il materiale e l'utensile funziona esclusivamente come una punta di taglio, causando una grave lacerazione del bordo superiore. Per i dados superficiali su materiale impiallacciato, gli operatori utilizzano punte specializzate a 'compressione mortasa', che presentano una sezione di taglio molto più corta sulla punta.
Diversi prodotti in legno richiedono strategie di lavorazione completamente diverse. È necessario adattare la scelta della fresa alla densità, alla struttura della grana e alla composizione chimica del pezzo in lavorazione. Un pezzo che taglia perfettamente nell'MDF farà molta fatica nel massello di quercia bianca.
I legni duri massicci presentano strutture di venature dense e imprevedibili che cambiano frequentemente direzione. Questi materiali richiedono strumenti rigidi in grado di tagliare le fibre dure senza deformarsi. Per le passate di sgrossatura in cui la rimozione del materiale è la priorità, utilizzare un utensile con taglio ascendente a 2 eliche per eliminare rapidamente i trucioli e prevenire l'accumulo di calore.
Per le passate di profilatura finale in cui la qualità del bordo è più importante, passa a un utensile con taglio discendente a 2 eliche. Questa strategia a due utensili garantisce tempi di ciclo rapidi senza sacrificare la finitura superficiale superiore. Prestare molta attenzione alla direzione delle venature. La fresatura concorde (dove l'utensile avanza nella direzione di rotazione) spesso produce una finitura più pulita su legni duri figurati riducendo la forza di sollevamento sulle venature, sebbene richieda una macchina CNC altamente rigida per evitare vibrazioni.
I legni teneri rappresentano una sfida unica a causa della loro natura fibrosa e resinosa. Le fibre morbide tendono a schiacciarsi e a sfilacciarsi anziché tagliarsi in modo netto. La plastica presenta un rischio di fusione a causa della generazione di calore. Entrambi i materiali richiedono un'affilatura estrema e un'elevata rimozione dei trucioli.
Utilizza punte da 1 a 2 scanalature con bordi affilatissimi. I design O-flute eccellono qui. La geometria della scanalatura a O fornisce una valle della scanalatura curva e altamente lucida che arriccia il truciolo in modo efficiente e taglia le fibre morbide in modo pulito senza generare attrito eccessivo. La scanalatura lucidata impedisce alle resine morbide e alla plastica fusa di aderire al corpo dell'utensile.
I legni ingegnerizzati sono costituiti da particelle di legno o impiallacciature legate insieme da colle chimiche abrasive. Questi adesivi distruggono rapidamente i taglienti. Inoltre, le fragili impiallacciature del compensato e della melammina si scheggiano istantaneamente se tagliate in modo improprio. Devi gestire sia le colle abrasive che le superfici fragili.
Distribuire punte di compressione per tutti i tagli passanti sui pannelli ingegnerizzati per proteggere sia la faccia superiore che quella inferiore. Per combattere la rapida usura dei bordi causata dagli adesivi, utilizzare strumenti con rivestimenti duri specializzati come DLC (Diamond-Like Carbon) o AlTiN (Nitruro di titanio e alluminio). Questi rivestimenti prolungano drasticamente la durata dell'utensile in ambienti abrasivi, mantenendo la geometria del tagliente molto tempo dopo che una punta non rivestita si sarebbe smussata.
Per proteggere il proprio investimento in utensili è necessario comprendere i fattori ambientali che degradano i taglienti durante il funzionamento. Il cedimento dell'utensile raramente è un difetto del carburo; si tratta quasi sempre di un errore operativo relativo alla gestione o alla manutenzione del calore.
Il legno contiene naturalmente resine e pece. Quando un utensile genera attrito, queste resine si sciolgono e aderiscono direttamente ai taglienti caldi. Questo accumulo di passo altera la geometria del taglio, riempie la valle della scanalatura e aumenta drasticamente l'attrito, creando un ciclo distruttivo.
È necessario mitigare questo problema attraverso il corretto calcolo del carico del chip. Assicurarsi che il truciolo sia sufficientemente spesso da allontanare il calore dall'utensile. Stabilire un programma di pulizia chimica di routine. Immergere le pinze e le punte in solventi dedicati che dissolvono la resina per rimuovere l'accumulo di pece prima che si depositi permanentemente sul carburo. Una pinza sporca perde la sua forza di presa, provocando lo slittamento dell'utensile e una grave concentricità.
Il materiale dell'utensile influisce direttamente sulle prestazioni. Il metallo duro micrograna integrale rappresenta lo standard assoluto per la lavorazione del legno CNC. Fornisce ritenzione del tagliente e rigidità di gran lunga superiori rispetto all'acciaio rapido (HSS) o alle alternative con punta in metallo duro.
La lavorazione del legno richiede una geometria del bordo specifica. Gli strumenti devono presentare angoli di spoglia elevati per creare bordi affilati come rasoi in grado di tagliare in modo pulito i materiali fibrosi. Ciò contrasta fortemente con gli strumenti per la lavorazione dei metalli, che utilizzano geometrie dei bordi smussate per resistere a forti forze di impatto. Non utilizzare mai frese smussate per la lavorazione dei metalli per le passate di finitura sul legno. Pestano le fibre invece di tagliarle, lasciando un bordo schiacciato e bruciato.
I rivestimenti degli utensili offrono vantaggi significativi in materiali specifici ma ostacolano le prestazioni in altri. Gli utensili rivestiti offrono un eccellente ritorno sull'investimento durante il taglio di legni ingegnerizzati altamente abrasivi come MDF o plastica rinforzata con fibra di vetro. Il rivestimento funge da barriera termica e fisica contro l'usura abrasiva.
I flauti non rivestiti e altamente lucidati spesso funzionano meglio nel legno grezzo e massiccio. La superficie lucida impedisce alla resina del legno naturale di aderire allo strumento, mantenendo il tagliente più affilato possibile e garantendo un taglio più pulito sulle fibre naturali. I rivestimenti sono leggermente arrotondati sul tagliente microscopico, il che è accettabile nell'MDF abrasivo ma dannoso quando si tenta di tagliare in modo netto le fibre di pino morbide.
Risoluzione dei problemi Difetti comuni di fresatura del CNC
| Difetto osservato | Probabile causa | Soluzione dell'utensileria |
|---|---|---|
| Segni di bruciatura sul bordo tagliato | Attrito dovuto al basso carico di trucioli | Aumentare la velocità di avanzamento, diminuire il numero di giri o utilizzare meno scanalature. |
| Strappo dell'impiallacciatura del bordo superiore | Fibre di sollevamento a taglio verso l'alto | Passare a una fresa con taglio concorde o a compressione. |
| Strappo del bordo inferiore | Taglio verso il basso che spinge le fibre verso l'esterno | Passare a una fresa a taglio ascendente o a compressione. |
| L'utensile si spezza a metà taglio | Impaccamento dei trucioli o deflessione eccessiva | Ridurre la lunghezza della scanalatura, eliminare i trucioli con un getto d'aria, controllare la presa della pinza. |
| Segni di chiacchiere sul passaggio finale | Deflessione dell'utensile o vibrazione della macchina | Utilizzare un utensile più corto, aumentare il diametro del nucleo, controllare il tram del mandrino. |
R: Una fresa a 2 taglienti è la scelta migliore a tutto tondo per il taglio del legno. Fornisce un equilibrio ottimale tra resistenza strutturale del nucleo e volume della valle della scanalatura sufficiente per una rapida evacuazione del truciolo. Gli utensili a scanalatura singola sono migliori per la fresatura della plastica ad alta velocità, mentre gli utensili a tre scanalature dovrebbero essere limitati a passate di finitura molto leggere su legni duri densi.
R: Utilizzare le frese a candela per scanalature profonde, svuotamento di tasche e rimozione rapida del materiale laddove l'evacuazione del truciolo è fondamentale, riconoscendo che potrebbe scheggiare il bordo superiore. Utilizzare le frese a candela per tasche poco profonde, ritagli e profilature dove è richiesta una finitura superficiale impeccabile e priva di strappi, ma evitare di spingerle troppo in profondità.
R: Anche se tagliano fisicamente il legno, le frese per la lavorazione dei metalli non sono consigliate per la lavorazione del legno. Presentano geometrie dei bordi smussate progettate per resistere agli urti contro l'acciaio. Il legno richiede angoli di inclinazione elevati e bordi affilati come rasoi per tagliare in modo pulito le fibre. Gli strumenti per la lavorazione dei metalli spesso causano sfregamenti, attriti e bruciature nel legno.
R: La bruciatura avviene a causa dell'attrito estremo causato da un carico di truciolo inadeguato. Se la velocità del mandrino è troppo alta o la velocità di avanzamento lineare è troppo lenta, l'utensile strofina il legno invece di tagliarlo. Ciò intrappola il calore nel canale tagliato. Aumenta la velocità di avanzamento o diminuisci la velocità del mandrino.
R: Una fresa a compressione presenta una geometria ascendente sulla punta e una geometria discendente sul gambo. Spinge i trucioli verso il centro del materiale. È assolutamente necessario quando si tagliano materiali a doppia faccia come melammina o compensato impiallacciato per evitare strappi simultanei su entrambe le facce superiore e inferiore.
R: L'utilizzo di un utensile con una lunghezza della scanalatura significativamente più lunga della profondità di taglio assiale richiesta crea un effetto leva. Le forze di taglio laterali spingono contro questa lunghezza in eccesso, facendo piegare l'utensile dal suo asse verticale. Questa deflessione causa vibrazioni, scarsa precisione dimensionale e l'eventuale rottura dell'utensile.
R: Per evitare strappi sul compensato impiallacciato, utilizzare una fresa a compressione e assicurarsi che la prima passata di taglio sia sufficientemente profonda da impegnare completamente la parte di taglio ribassato dell'utensile. In alternativa, utilizzare una punta a taglio discendente per una passata poco profonda sul rivestimento superiore prima di passare a una punta a taglio ascendente per eliminare il materiale rimanente.