Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-20 Origen: Sitio

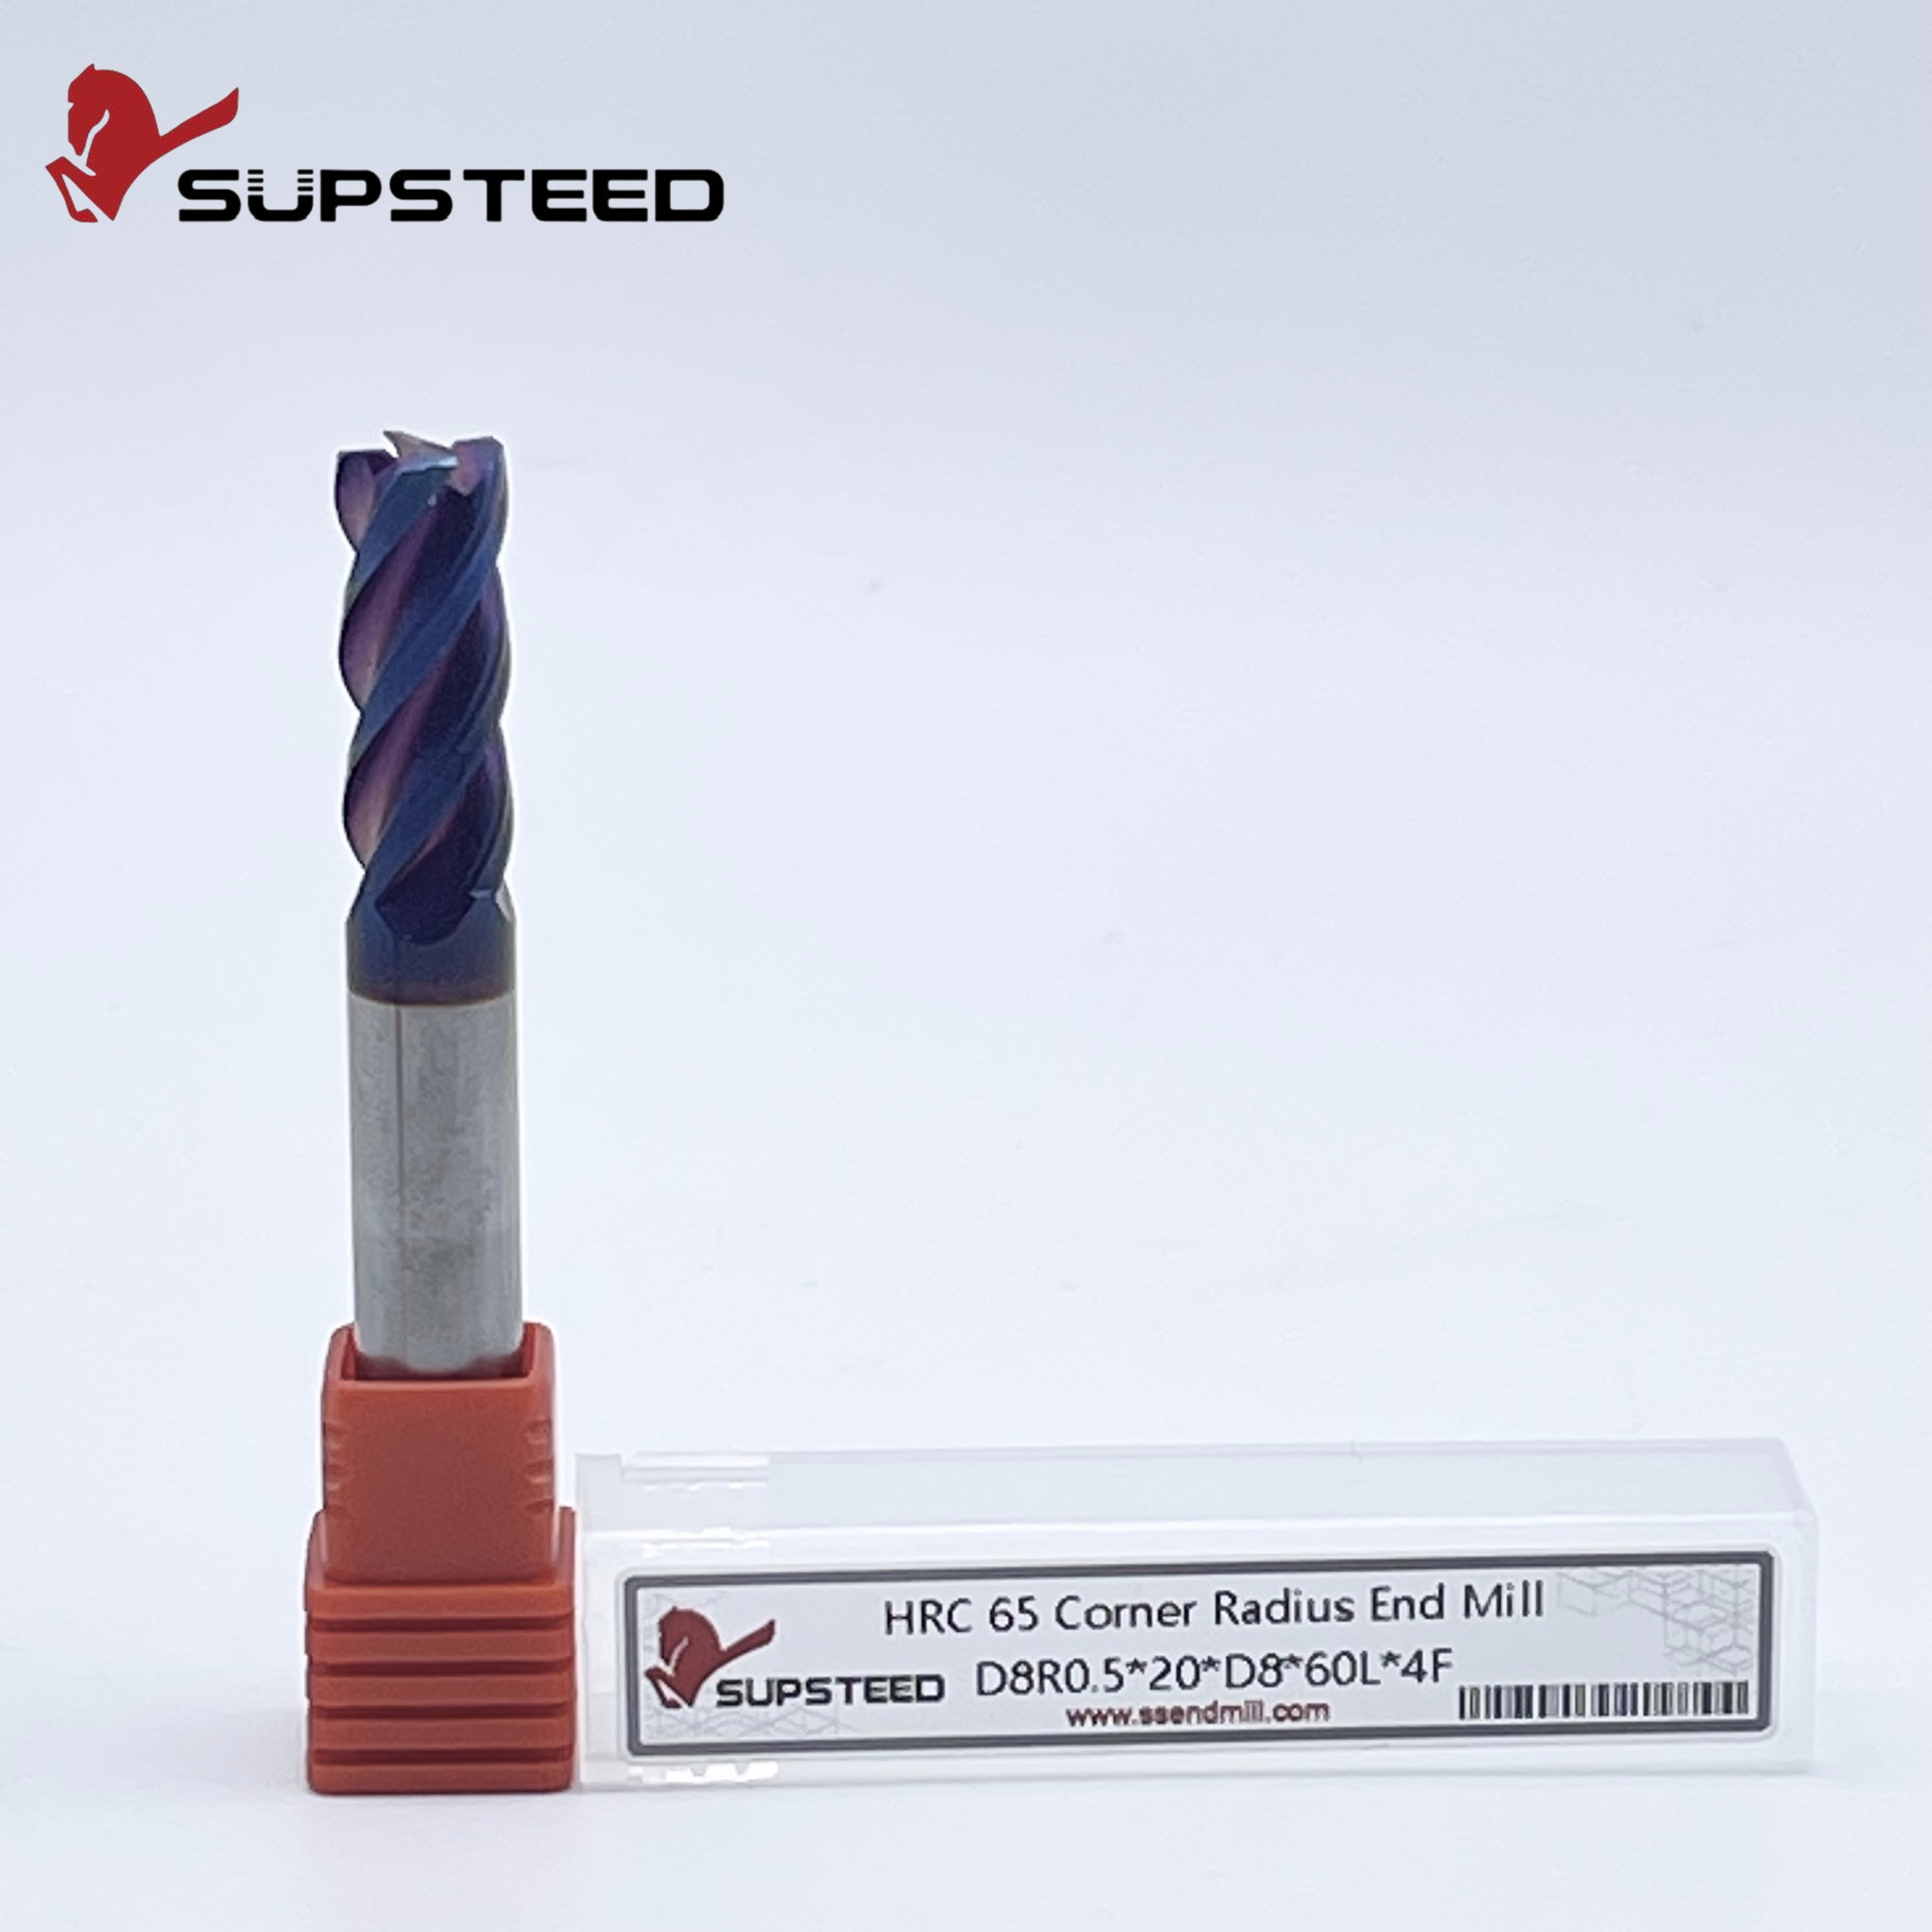
Las esquinas afiladas de las fresas cuadradas actúan como concentradores de tensiones importantes durante el fresado pesado. Cuando se empujan estas herramientas bajo altas fuerzas de corte, las intersecciones de 90 grados experimentan microastillas. Esta degradación de los bordes se acelera rápidamente hasta provocar un fallo catastrófico de la herramienta. La vida útil impredecible de la herramienta y los cambios frecuentes de herramienta aumentan los costos de los consumibles, aumentan el tiempo de inactividad de la máquina y ponen en peligro la tolerancia de las piezas, especialmente en materiales duros o abrasivos. Debes distinguir entre un fresa de extremo de radio de esquina y una herramienta para redondear esquinas. Una fresa para redondear esquinas es una herramienta de forma que se utiliza exclusivamente para mecanizar un radio en el borde externo de una pieza terminada. Una herramienta de radio de esquina es un cortador de fondo plano con esquinas redondeadas diseñadas para fortalecer los bordes durante el embolsado y el perfilado. La transición a esta geometría altera fundamentalmente cómo se distribuyen las fuerzas de corte a lo largo del borde de la herramienta. Comprender este impacto mecánico ayuda a los maquinistas a maximizar las tasas de eliminación de metal sin sacrificar la confiabilidad del proceso.
Distribución de fuerza: un radio de esquina disipa las fuerzas de corte sobre una superficie más grande, lo que reduce significativamente la tensión localizada que causa que las esquinas afiladas se astillen.
Beneficios específicos del material: Los materiales resistentes, abrasivos y quebradizos exigen refuerzo en los bordes; La utilización de una fresa de extremo de radio de esquina de titanio especializada o una fresa de extremo de esquina de acero endurecido puede extender la vida útil de la herramienta hasta en un 50 % en comparación con los perfiles cuadrados.
La compensación de la deflexión: si bien un radio más grande aumenta la resistencia del borde, también redirige las fuerzas de corte radialmente, lo que requiere configuraciones más rígidas para evitar la vibración y la deflexión de la herramienta.
Restricciones de geometría de la pieza: El radio de esquina máximo permitido está dictado por los requisitos de las esquinas internas de la impresión de la pieza; Los ingenieros deben equilibrar la resistencia de la herramienta con la necesidad de operaciones secundarias de mecanizado de descanso.
Las fuerzas de corte de metales se concentran en el punto de contacto más agudo. En una fresa cuadrada estándar, la transición de 90 grados entre la ranura y la cara del extremo soporta toda la carga de corte. Esta esquina afilada actúa como un enorme elevador de tensión. Cuando la herramienta golpea la pieza de trabajo, la presión mecánica y el impacto del corte interrumpido se concentran completamente en esta frágil punta. Agregar un radio suaviza la transición entre los bordes cortantes periféricos y finales. Este cambio geométrico distribuye la carga mecánica sobre una superficie curva en lugar de un único punto microscópico. Al distribuir las fuerzas de corte, la presión localizada sobre la matriz de carburo disminuye. Esto evita que el borde se rompa bajo cargas pesadas de viruta. Al desbastar una cavidad profunda en acero 4140, una herramienta cuadrada a menudo romperá sus esquinas en cuestión de minutos. La herramienta redondeada sobrevive porque la fuerza se distribuye uniformemente a lo largo de la curva, evitando que la tensión localizada exceda la resistencia a la ruptura transversal del carburo.
Los patrones de desgaste difieren drásticamente entre herramientas cuadradas y redondeadas. Una fresa de extremo cuadrado normalmente falla comenzando justo en la esquina. El microdesprendimiento inicial se produce casi inmediatamente durante el desbaste con cargas elevadas. Una vez que las esquinas se astillan, la herramienta pierde su geometría protectora. Esto expone el sustrato interno más blando y acelera el desgaste del flanco a lo largo de toda la longitud de la flauta. Una herramienta redondeada resiste este microdesprendimiento inicial. El borde curvo desvía el impacto al entrar en el corte. Debido a que el filo permanece intacto por más tiempo, la herramienta mantiene su geometría de corte diseñada. Obtendrá un patrón de desgaste gradual y predecible en lugar de una degradación repentina y catastrófica de los bordes. Los maquinistas pueden planificar cambios de herramientas en función del tiempo de corte en lugar de reaccionar ante una alarma de herramienta rota. Además, el radio ayuda a mitigar el desgaste por muesca en la profundidad de la línea de corte, un problema común al mecanizar materiales endurecidos por trabajo.
La generación de calor es un desafío constante en las operaciones de molienda. Las esquinas afiladas carecen de la masa física necesaria para absorber y disipar el calor de forma eficaz. La punta de una fresa cuadrada alcanza rápidamente temperaturas críticas. Esto conduce a grietas térmicas y fallas prematuras. El material agregado en la esquina de una herramienta redondeada proporciona una masa térmica significativamente mayor. Este carburo adicional actúa como disipador de calor. Extrae la energía térmica del filo y la distribuye por el cuerpo de la herramienta. Esta disipación de calor mejorada es muy beneficiosa durante el mecanizado en seco o aplicaciones de alta velocidad donde el choque térmico es un modo de falla principal. Cuando se utiliza chorro de aire en lugar de refrigerante, esa masa adicional evita que el filo se queme, lo que le permite mantener una superficie agresiva sin derretir la herramienta.
Comparación de geometría de fresadora final
Tipo de geometría |
Fuerza del borde |
Acabado inferior |
Aplicación primaria |
|---|---|---|---|
Cuadrado |
Bajo |
Excelente (Verdadero Piso) |
Esquinas internas afiladas y de uso general |
biselado |
Alto |
Bien |
Desbaste pesado en materiales fundidos. |
Nariz de bola |
muy alto |
Pobre (festoneado) |
Superficies 3D, contornos complejos |
Radio de esquina |
Alto |
Excelente (Centro Plano) |
Desbaste y perfilado de alta eficiencia |
Las fresas de extremo cuadrado tienen límites operativos estrictos. Evítelos en aplicaciones que impliquen cortes interrumpidos, materiales de alta dureza o desbaste pesado. La fragilidad de los bordes se convierte aquí en una enorme responsabilidad. Al mecanizar piezas forjadas con gran escala o ejecutar trayectorias de herramientas dinámicas con acoplamiento radial variable, las esquinas afiladas de una herramienta cuadrada se astillan prematuramente. Si la impresión de la pieza no exige explícitamente una esquina interna afilada de 90 grados, el uso predeterminado de una fresa cuadrada limita innecesariamente sus velocidades de avance. Compromete la estabilidad del proceso. Termina cuidando la herramienta sólo para mantener las esquinas intactas, lo que destruye la productividad general y las tasas de eliminación de metal de su taller.
Tanto los radios de las esquinas como los chaflanes de las esquinas protegen el filo. Distribuyen las fuerzas de manera diferente. Un radio proporciona una curva suave y continua que disipa las fuerzas de corte de manera uniforme. Esto lo hace ideal para operaciones de perfilado, embolsado y acabado estable. Un chaflán crea una protección de borde facetado. Reemplaza una esquina de 90 grados con dos ángulos obtusos. Los chaflanes ofrecen una excelente resistencia y funcionan bien para desbaste pesado en materiales fundidos específicos. Sin embargo, no proporcionan la transición de fuerza suave de un radio. Un radio generalmente deja un acabado superficial superior en paredes y pisos adyacentes, mientras que un chaflán a veces puede dejar marcas visibles si el paso no se calcula perfectamente.
Las fresas de punta esférica poseen una resistencia estructural excepcional. Todo el extremo de corte es un radio continuo. Sin embargo, son muy ineficientes para mecanizar cajas de fondo plano. Una herramienta de punta esférica deja un acabado festoneado en suelos planos. Se necesitan pasos increíblemente estrechos para lograr una superficie aceptable. Además, la velocidad superficial de una herramienta de punta esférica cae a cero en el centro de la punta. Esta velocidad variable de la superficie hace que la herramienta empuje y frote el material en el centro en lugar de cortarlo limpiamente. Esto provoca un desgaste desigual y una vida útil deficiente de la herramienta en aplicaciones de fondo plano, lo que le obliga a ejecutar pasadas de acabado secundarias con una herramienta plana de todos modos.
La geometría del radio de las esquinas sirve como el híbrido óptimo. Proporciona la eficiencia de corte de fondo plano de un molino cuadrado combinada con la integridad estructural de una punta esférica. El centro plano de la herramienta garantiza una velocidad superficial uniforme en la mayor parte del corte. Esto permite una eliminación eficiente del material en suelos con cavidades. Mientras tanto, las esquinas redondeadas protegen la parte más vulnerable de la herramienta contra astillas. Este equilibrio hace que la geometría sea muy versátil. Maneja parámetros de desbaste agresivos y al mismo tiempo ofrece excelentes acabados de pisos, lo que le permite consolidar su carrusel de herramientas y reducir los tiempos de ciclo.
Las aleaciones de titanio presentan desafíos de mecanizado únicos. Tienen baja conductividad térmica y una fuerte tendencia a endurecerse. El calor generado durante el corte no se disipa en la viruta. En cambio, se concentra justo en la vanguardia. Utilizando un La fresa de extremo de radio de esquina de titanio es esencial para gestionar esta carga térmica. El tamaño del radio específico evita la rápida rotura de los bordes asociada con el mecanizado de titanio. Garantiza un semiacabado estable manteniendo un perfil de herramienta consistente. La transición suave del radio ayuda a resistir el borde acumulado. Este es un problema común en aplicaciones aeroespaciales donde el material de la pieza de trabajo se suelda a la cara de la herramienta, alterando la geometría de corte y provocando una rotura repentina de la herramienta.
El mecanizado de aceros para herramientas y aleaciones endurecidas que oscilan entre 45 y 65 HRc requiere una rigidez excepcional de la herramienta. Las presiones de corte generadas en estas aplicaciones de alta dureza fracturarán inmediatamente las esquinas afiladas de una herramienta cuadrada estándar. Seleccionando un la fresa de esquina de acero endurecido . Es obligatoria La esquina reforzada resiste las inmensas fuerzas de compresión sin fracturar la matriz de carburo. Esto permite a los maquinistas mantener velocidades de avance productivas en materiales endurecidos sin temor a fallas repentinas de la herramienta. Garantiza la precisión dimensional en tiradas de producción largas, eliminando la necesidad de desplazar constantemente la herramienta para compensar el rápido desgaste de las esquinas.
Los materiales frágiles como el hierro fundido, la cerámica y los compuestos avanzados son muy susceptibles a romperse y romperse los bordes. Cuando una herramienta afilada penetra en estos materiales, la presión localizada a menudo hace que el material de la pieza de trabajo se descascare en lugar de cortarse limpiamente. La aplicación de herramientas de radio de esquina en estas aplicaciones mitiga este riesgo. El radio facilita la entrada de la herramienta en el corte, lo que reduce el impacto inicial del compromiso. Esta entrada gradual evita la fractura inmediata al entrar. Protege tanto el filo como la integridad estructural de la pieza de trabajo frágil, reduciendo drásticamente la tasa de desechos en piezas fundidas costosas.
Las trayectorias de herramientas de fresado de alta eficiencia dependen del mantenimiento de una carga de viruta constante y del control del ángulo de compromiso de la herramienta. Las herramientas de radio de esquina combinan perfectamente con las estrategias HEM. Durante el desbaste dinámico, la herramienta experimenta compromisos radiales variables y cargas de viruta fluctuantes a medida que navega por geometrías de cavidad complejas. El radio reforzado absorbe estas fuerzas dinámicas mucho mejor que un borde cuadrado. Previene el microdesprendimiento que a menudo ocurre cuando una herramienta entra y sale rápidamente del corte durante el fresado trocoidal. La herramienta sobrevive a todo el ciclo de desbaste. Además, el radio altera el cálculo del adelgazamiento radial de la viruta. Debido a que el espesor de la viruta varía a lo largo de la curva del radio, los maquinistas deben compensar aumentando la velocidad de avance para mantener el espesor de la viruta objetivo, evitando que la herramienta frote y endurezca el material.
Al mecanizar perfiles 3D y contornos complejos de semiacabado, la geometría de la herramienta afecta directamente a la calidad de la superficie. Utilizando un El cortador de radio de esquina para perfilado ofrece distintas ventajas sobre las herramientas cuadradas. El radio minimiza la altura de la cúspide que queda en las superficies contorneadas. Debido a que el borde de la herramienta es curvo, combina los escalones más suavemente que la esquina afilada de una fresa cuadrada. Esta reducción en la altura de la cúspide disminuye significativamente el tiempo de pulido secundario. Mejora el acabado superficial general de la pieza final, lo que la hace muy eficaz para la fabricación de moldes y componentes estructurales aeroespaciales. La relación matemática entre el tamaño del radio y la reducción dicta el acabado superficial teórico, lo que permite a los programadores optimizar sus trayectorias para obtener la máxima eficiencia sin sacrificar la calidad de la pieza.
Radios de esquina recomendados según la dureza del material
Dureza del material (HRc) |
Diámetro de la herramienta |
Rango de radio recomendado |
Beneficio primario |
|---|---|---|---|
Menos de 30 HRc (aluminio, acero dulce) |
0.500' |
0,015' - 0,030' |
Protección básica de bordes, empuje radial mínimo |
30 - 45 HRc (Aceros Preendurecidos) |
0.500' |
0,030' - 0,060' |
Equilibra la fuerza con la eficiencia de corte |
45 - 65 HRc (aceros para herramientas, aleaciones endurecidas) |
0.500' |
0,060' - 0,125' |
Máxima resistencia a la fractura bajo carga extrema |
Seleccionar el tamaño de radio correcto implica equilibrar la resistencia del borde con la dirección de la fuerza de corte. Un radio pequeño, que normalmente oscila entre 0,015' y 0,030', proporciona una protección adecuada de los bordes con un impacto mínimo en la dirección de las fuerzas de corte. Este tamaño es ideal para configuraciones menos rígidas, aplicaciones de largo alcance o mecanizado de piezas de paredes delgadas donde minimizar la presión radial es fundamental. Un radio grande, que oscila entre 0,060' y 0,125', maximiza la resistencia de la herramienta y prolonga significativamente su vida útil. Sin embargo, un radio mayor empuja las fuerzas de corte radialmente hacia la pieza y el husillo. Este aumento de la presión radial aumenta el riesgo de vibración. Requiere una máquina muy rígida y una configuración de sujeción para funcionar de forma eficaz. Si los cojinetes de su husillo están desgastados o su dispositivo carece de masa, un radio grande inducirá vibraciones severas.
La impresión de la pieza a menudo dicta el radio máximo permitido de la herramienta. Los ingenieros frecuentemente enfrentan el dilema de mecanizar radios de esquina interiores especificados por el diseñador. Una regla fundamental del Diseño para Fabricación es evitar el uso de una herramienta con un radio que coincida exactamente con el radio de la esquina interna de la pieza. Si utiliza una herramienta con un radio de 0,250' para cortar una esquina interior de 0,250', la herramienta rodeará la esquina. Esto aumenta drásticamente su ángulo de compromiso. Esto provoca un impacto en el compromiso, un fuerte ruido y una posible rotura de la herramienta. Elija un radio de herramienta ligeramente más pequeño que la esquina interna. El uso de una herramienta con un radio de 0,187' para una esquina de 0,250' permite que el software CAM interpola la esquina sin problemas. Esto mantiene una carga de viruta constante y evita que la herramienta se enrolle, asegurando un acabado limpio en las esquinas.
Los beneficios estructurales de una geometría redondeada se obtienen plenamente sólo cuando se combina con un sustrato excepcionalmente rígido. El carburo sólido de micrograno es el estándar de la industria para estas herramientas. A La fresa de extremo con radio de esquina de carburo proporciona la rigidez necesaria para resistir la deflexión bajo cargas pesadas. La sinergia entre el sustrato de carburo rígido y la geometría de las esquinas reforzada crea una herramienta capaz de mantener altas tasas de eliminación de metal en materiales exigentes. Las herramientas de acero rápido o cobalto simplemente carecen de la rigidez necesaria para maximizar los beneficios del borde redondeado. Se flexionan e inducen vibración antes de alcanzar el límite de resistencia del borde, anulando por completo las ventajas de la geometría.
Los recubrimientos avanzados de PVD y CVD, como AlTiN o TiSiN, funcionan significativamente mejor en un borde redondeado que en una esquina afilada. Los recubrimientos aplicados en una punta afilada de 90 grados son propensos a desprenderse bajo tensión mecánica. La curva suave de un radio permite que el recubrimiento se adhiera de manera más uniforme y segura. Debido a que el recubrimiento permanece intacto por más tiempo, la herramienta conserva su barrera térmica y lubricidad. Esto extiende aún más la vida útil de la herramienta y mantiene el filo del borde durante todo el proceso de mecanizado. Al cortar materiales abrasivos como hierro fundido o aluminio con alto contenido de silicio, la retención de este recubrimiento es el factor principal para lograr una vida útil aceptable de la herramienta.
El principal riesgo al implementar radios de esquina más grandes es el aumento de las fuerzas de corte radiales. Estas fuerzas empujan la herramienta lejos de la pieza de trabajo, provocando deflexión y vibración. Para mitigar esto, los maquinistas deben maximizar la rigidez de la configuración. El uso de portaherramientas hidráulicos o de ajuste por contracción proporciona una fuerza de agarre y una concentricidad superiores en comparación con los portaherramientas de pinza estándar. También es fundamental reducir el voladizo de la herramienta al mínimo absoluto requerido para el espacio libre. Si la vibración persiste, ajustar la profundidad radial del corte o aumentar el avance por diente puede ayudar a estabilizar el corte. Esto obliga a la herramienta a morder el material en lugar de frotarlo.
Lista de verificación de rigidez de configuración para herramientas radiadas:
Verifique que el descentramiento del husillo esté por debajo de 0,0002' para garantizar cargas de viruta uniformes en todas las ranuras.
Asiente la pieza de trabajo directamente sobre paralelos de precisión o placas de fijación dedicadas para eliminar la vibración.
Utilice portaherramientas hidráulicos o de ajuste por contracción para maximizar el par de agarre y la concentricidad.
Mantenga la herramienta sobresaliendo al mínimo necesario para limpiar el bolsillo más profundo.
La transición a herramientas redondeadas requiere ajustes específicos dentro de su software CAM. Los programadores deben asegurarse de que el software tenga en cuenta con precisión el radio de esquina exacto de la herramienta física. Si no se define el radio correctamente, se dañará la pieza o se dejará material inesperado en pisos planos y esquinas interiores.
Siga estos pasos de programación para garantizar la precisión:
Mida el radio físico de la herramienta utilizando un comparador óptico o un preajustador antes de crear la entrada de la biblioteca de herramientas.
Ingrese el valor exacto del radio en la definición de la herramienta CAM para generar rutas de compensación precisas.
Habilite las funciones de resto de mecanizado para detectar automáticamente el material no mecanizado que queda en esquinas internas afiladas.
Programe operaciones posteriores con herramientas más pequeñas para eliminar el material restante utilizando velocidades de avance reducidas para evitar picos de carga de viruta.
Audite el uso actual de su fresa cuadrada para identificar aplicaciones de alto desgaste en operaciones de desbaste o mecanizado de metales duros.
Ejecute una prueba A/B controlada comparando su herramienta cuadrada estándar con una alternativa redondeada para cuantificar el retorno de la inversión en una vida útil prolongada de la herramienta.
Actualice sus bibliotecas de herramientas CAM para reflejar los radios de esquina exactos de sus nuevos cortadores para evitar ranuras y garantizar trayectorias de herramienta de mecanizado de restos precisas.
Actualice su portaherramientas con mandriles hidráulicos o de ajuste por contracción para contrarrestar el aumento de las fuerzas radiales generadas por radios de esquina más grandes.
R: Una fresa de extremo con radio de esquina es una herramienta de corte de fondo plano con esquinas redondeadas que se utiliza para fresar cavidades, ranuras y perfiles manteniendo la resistencia del borde. Una herramienta para redondear esquinas es un cortador de formas especializado que se utiliza únicamente para mecanizar un radio curvo en el borde exterior de una pieza previamente mecanizada.
R: Dependiendo del material y la aplicación, agregar un radio de esquina puede extender la vida útil de la herramienta entre un 20% y un 50%. El radio evita el microdescantillado inicial que provoca que fallen las esquinas afiladas, lo que permite que la herramienta se desgaste de forma predecible y permanezca en el corte mucho más tiempo.
R: Sí. A diferencia de una fresa de punta esférica, una herramienta de radio de esquina tiene una geometría de corte central plana. Mecaniza eficientemente pisos de cavidades planas mientras que las esquinas redondeadas protegen los bordes exteriores de la herramienta contra astillas durante las pasadas de desbaste y acabado.
R: Para el titanio, un radio entre 0,030' y 0,060' suele ser ideal. Este tamaño proporciona suficiente refuerzo de borde para resistir las altas cargas térmicas y mecánicas del mecanizado de titanio sin generar fuerzas radiales excesivas que podrían provocar vibraciones en la configuración.
R: Un radio de esquina redirige una parte de las fuerzas de corte radialmente, empujando contra la herramienta y el husillo. Si bien esto aumenta la resistencia de los bordes, requiere una configuración más rígida para evitar la deflexión. La carga del eje puede aumentar ligeramente debido al área de compromiso más grande en la esquina.
R: El uso de una herramienta con un radio correspondiente hace que el cortador encaje completamente en la esquina de una vez. Este aumento repentino en el compromiso de la herramienta provoca golpes, vibraciones y posibles roturas de la herramienta. Utilice siempre una herramienta con un radio ligeramente menor para permitir una interpolación CAM suave.