Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-20 Origine: Sito

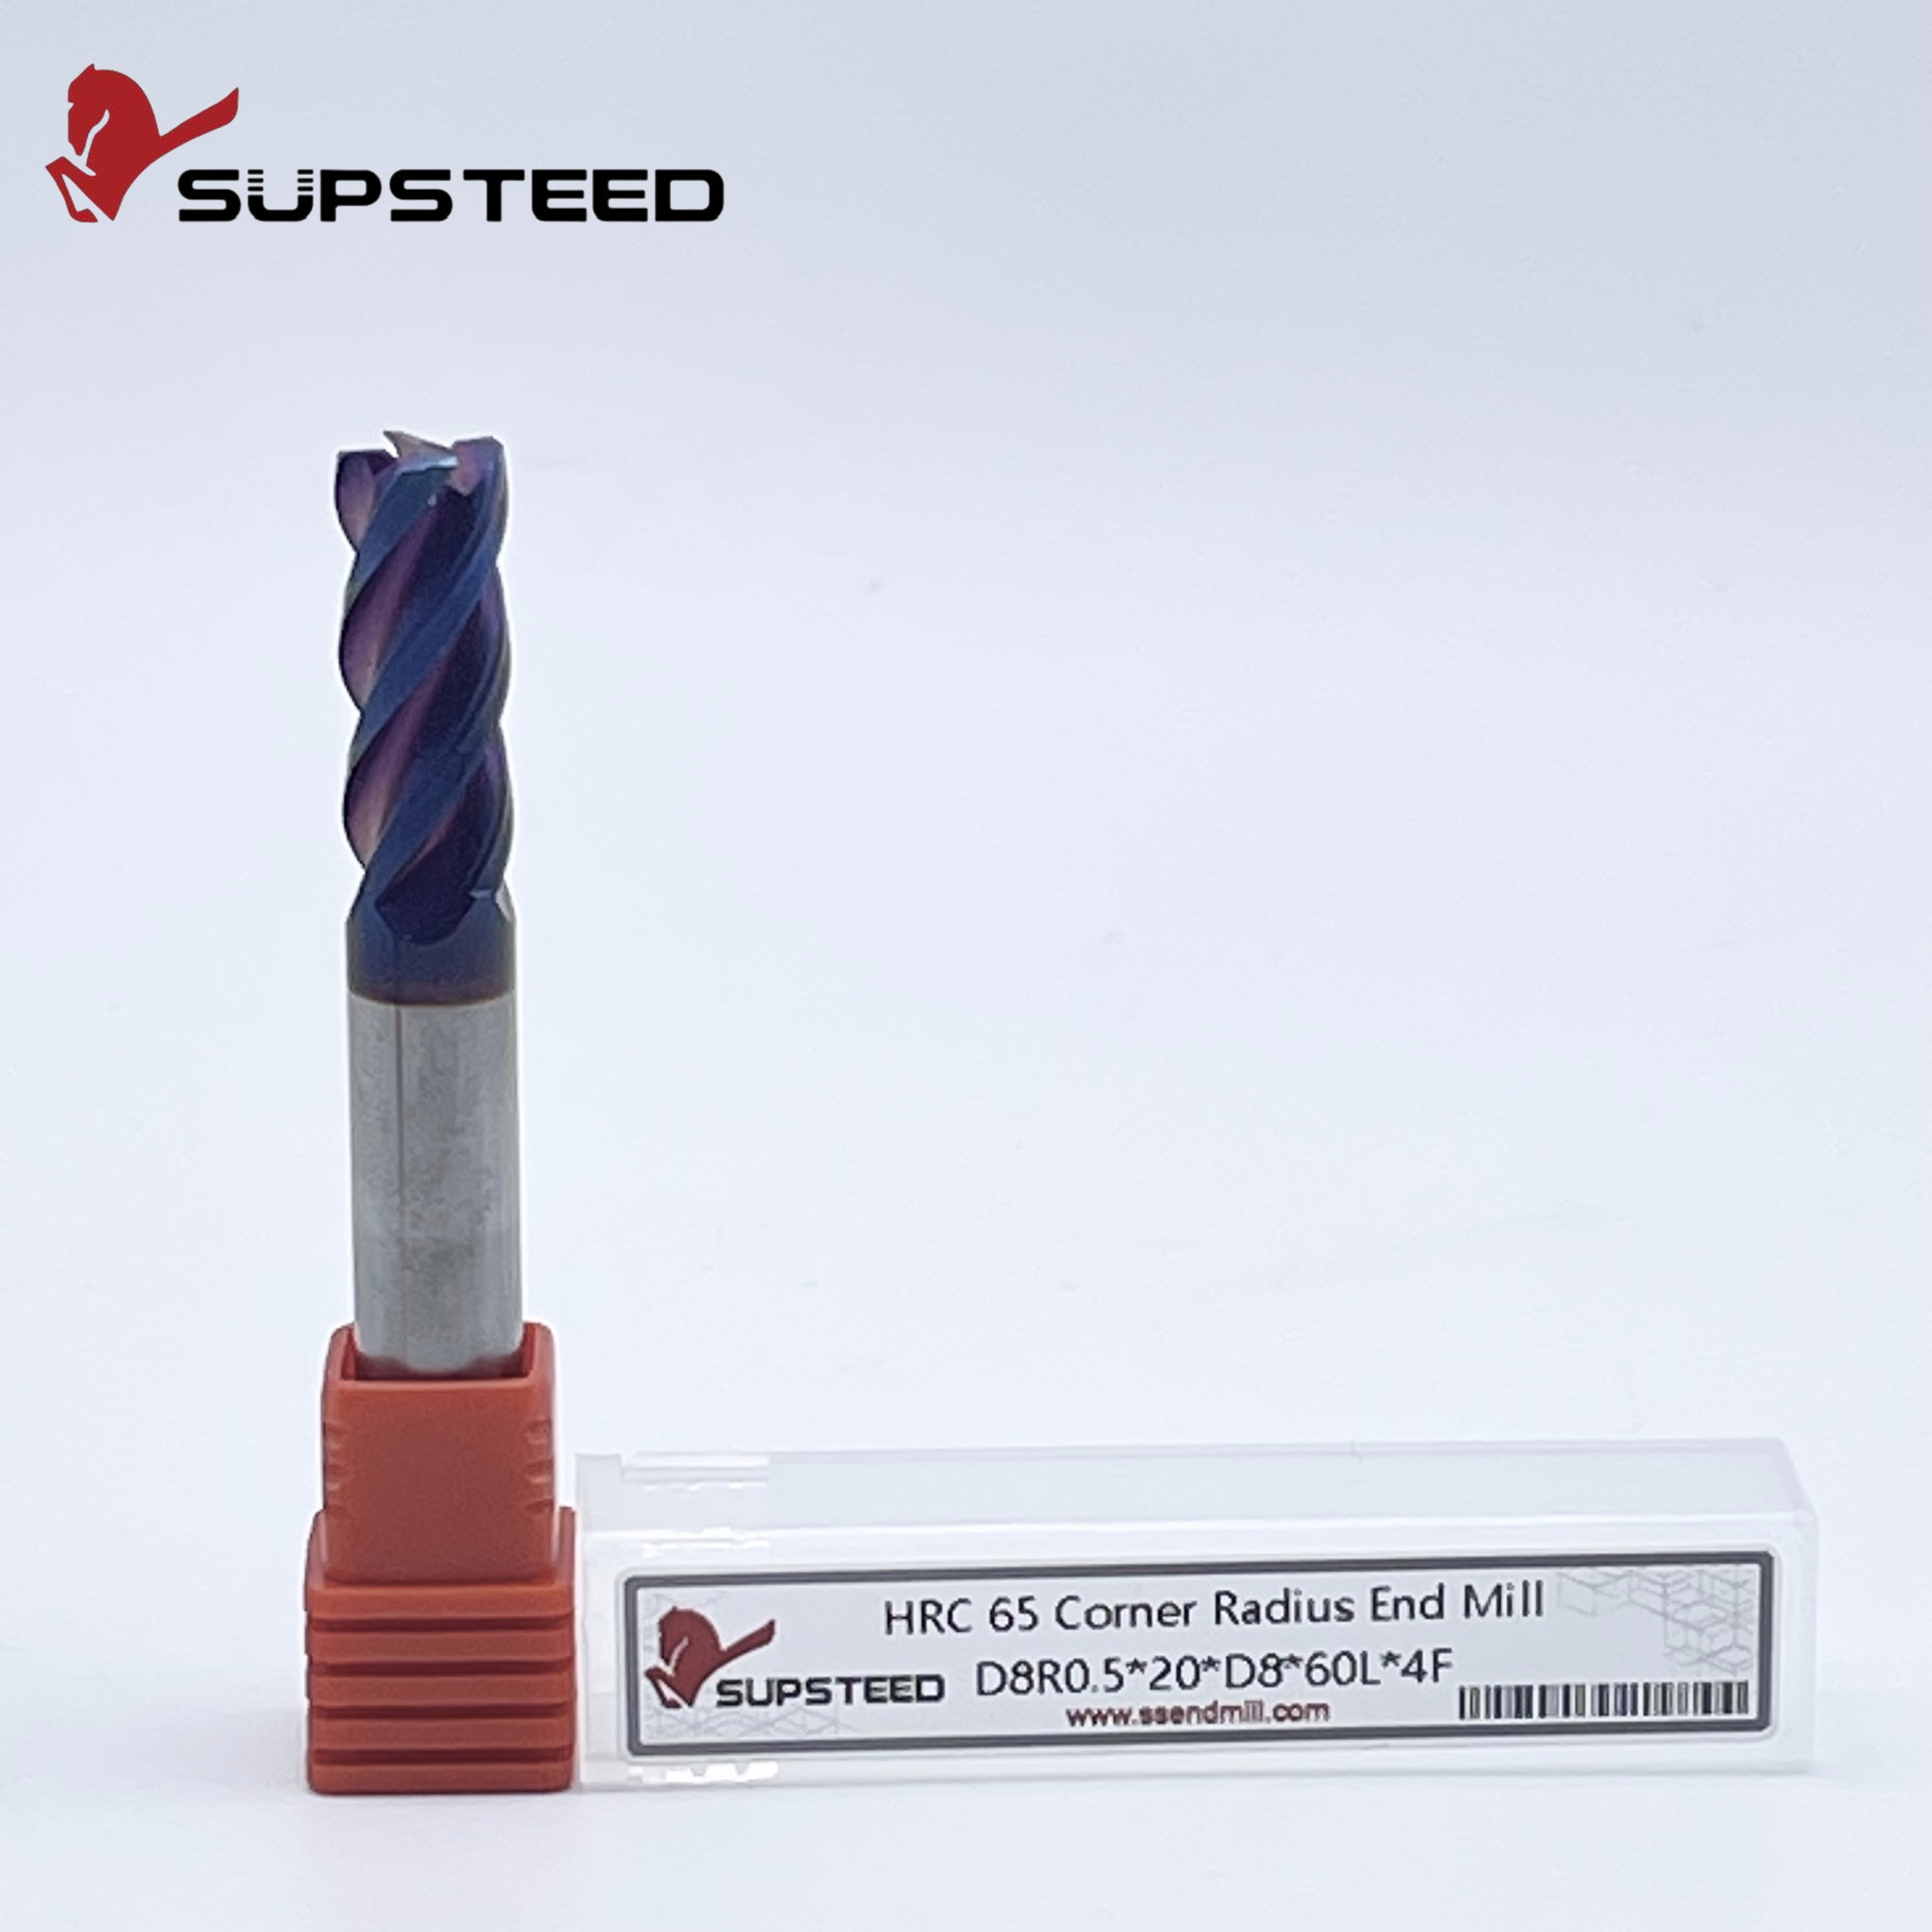
Gli angoli acuti delle frese a candela quadra agiscono come forti concentratori di stress durante la fresatura pesante. Quando si spingono questi utensili sotto elevate forze di taglio, le intersezioni a 90 gradi subiscono microscheggiature. Questo degrado dei bordi accelera rapidamente fino a provocare guasti catastrofici allo strumento. La durata imprevedibile dell'utensile e i frequenti cambi utensile aumentano i costi dei materiali di consumo, aumentano i tempi di fermo macchina e mettono a repentaglio la tolleranza delle parti, soprattutto in materiali duri o abrasivi. È necessario distinguere tra a fresa per raggi angolari e uno strumento per arrotondare gli angoli. Una fresa per arrotondare gli angoli è uno strumento di forma utilizzato esclusivamente per lavorare un raggio sul bordo esterno di una parte finita. Un utensile per raggio d'angolo è una fresa a fondo piatto con angoli raggiati progettata per la resistenza del tagliente durante la realizzazione di tasche e la profilatura. La transizione a questa geometria altera sostanzialmente il modo in cui le forze di taglio si distribuiscono lungo il bordo dell'utensile. Comprendere questo impatto meccanico aiuta gli operatori a massimizzare i tassi di rimozione del metallo senza sacrificare l'affidabilità del processo.
Distribuzione della forza: un raggio d'angolo dissipa le forze di taglio su un'area superficiale più ampia, riducendo significativamente lo stress localizzato che causa la scheggiatura degli spigoli vivi.
Vantaggi specifici del materiale: i materiali tenaci, abrasivi e fragili richiedono un rinforzo dei bordi; l'utilizzo di una fresa speciale per raggio angolare in titanio o di una fresa frontale per angolo in acciaio temprato può prolungare la durata dell'utensile fino al 50% rispetto ai profili quadrati.
Il compromesso in termini di deflessione: sebbene un raggio maggiore aumenti la resistenza del tagliente, reindirizza anche le forze di taglio radialmente, richiedendo configurazioni più rigide per evitare vibrazioni e deflessione dell'utensile.
Vincoli della geometria della parte: il raggio dell'angolo massimo consentito è dettato dai requisiti dell'angolo interno della stampa della parte; gli ingegneri devono bilanciare la resistenza dell'utensile con la necessità di operazioni secondarie di lavorazione residua.
Le forze di taglio del metallo si concentrano nel punto di contatto più acuto. Su una fresa quadrata standard, la transizione di 90 gradi tra la scanalatura e la faccia frontale sopporta l'intero carico di taglio. Questo angolo acuto agisce come un enorme aumento dello stress. Quando l'utensile colpisce il pezzo, la pressione meccanica e lo shock del taglio interrotto si concentrano interamente su questa fragile punta. L'aggiunta di un raggio attenua la transizione tra il tagliente periferico e quello finale. Questo cambiamento geometrico distribuisce il carico meccanico su un'area di superficie curva anziché su un singolo punto microscopico. Distribuendo le forze di taglio, la pressione localizzata sulla matrice di metallo duro diminuisce. Ciò impedisce al tagliente di fratturarsi sotto carichi di trucioli pesanti. Quando si sgrossa una tasca profonda in acciaio 4140, un utensile quadrato spesso spezza i suoi angoli in pochi minuti. L'utensile raggiato sopravvive perché la forza si distribuisce uniformemente lungo la curva, impedendo alla sollecitazione localizzata di superare la resistenza alla rottura trasversale del carburo.
I modelli di usura differiscono drasticamente tra utensili quadrati e raggiati. Una fresa quadrata in genere fallisce iniziando proprio dall'angolo. La microscheggiatura iniziale si verifica quasi immediatamente durante la sgrossatura a carico elevato. Una volta che l'angolo si scheggia, l'utensile perde la sua geometria protettiva. Ciò espone il substrato interno più morbido e accelera l'usura sul fianco lungo l'intera lunghezza della scanalatura. Un utensile raggiato resiste a questa microscheggiatura iniziale. Il bordo curvo devia lo shock dell'ingresso nel taglio. Poiché il tagliente rimane intatto più a lungo, l'utensile mantiene la geometria di taglio progettata. Si ottiene un modello di usura prevedibile e graduale anziché un degrado improvviso e catastrofico dei bordi. Gli operatori possono pianificare i cambi utensile in base al tempo di taglio anziché reagire a un allarme di utensile rotto. Inoltre, il raggio aiuta a mitigare l'usura da intaglio alla profondità della linea di taglio, un problema comune durante la lavorazione di materiali incrudenti.
La generazione di calore è una sfida costante nelle operazioni di fresatura. Gli angoli acuti non hanno la massa fisica necessaria per assorbire e dissipare il calore in modo efficace. La punta di una fresa quadrata raggiunge rapidamente temperature critiche. Ciò porta a fessurazioni termiche e guasti prematuri. Il materiale aggiunto all'angolo di un utensile raggiato fornisce una massa termica significativamente maggiore. Questo carburo extra funge da dissipatore di calore. Allontana l'energia termica dal tagliente e la distribuisce nel corpo dell'utensile. Questa migliore dissipazione del calore è estremamente vantaggiosa durante la lavorazione a secco o le applicazioni ad alta velocità in cui lo shock termico è una modalità di guasto principale. Quando si utilizza il getto d'aria invece del refrigerante, la massa extra impedisce al tagliente di bruciarsi, consentendo di mantenere una superficie aggressiva senza fondere l'utensile.
Confronto della geometria della fresa
Tipo di geometria |
Forza del bordo |
Finitura inferiore |
Applicazione primaria |
|---|---|---|---|
Piazza |
Basso |
Eccellente (vero piatto) |
Uso generale, angoli interni acuti |
Smussato |
Alto |
Bene |
Sgrossatura pesante in materiali fusi |
Naso a palla |
Molto alto |
Scarso (smerlato) |
Superfici 3D, contorni complessi |
Raggio d'angolo |
Alto |
Eccellente (centro piatto) |
Sgrossatura e profilatura ad alta efficienza |
Le frese a candela quadra hanno limiti operativi rigorosi. Evitateli in applicazioni che comportano tagli interrotti, materiali ad alta durezza o sgrossatura pesante. La fragilità dei bordi diventa qui una responsabilità enorme. Quando si lavorano pezzi forgiati di grandi dimensioni o si eseguono percorsi utensile dinamici con impegno radiale variabile, gli spigoli vivi di un utensile quadrato si scheggiano prematuramente. Se la stampa della parte non richiede esplicitamente un angolo interno affilato di 90 gradi, l'impostazione predefinita di una fresa quadrata limita inutilmente le velocità di avanzamento. Compromette la stabilità del processo. Si finisce per manipolare l'utensile solo per mantenere intatti gli angoli, il che distrugge la produttività complessiva della vostra officina e i tassi di asportazione del metallo.
Sia i raggi che gli smussi angolari proteggono il tagliente. Distribuiscono le forze in modo diverso. Un raggio fornisce una curva liscia e continua che dissipa le forze di taglio in modo uniforme. Ciò lo rende ideale per operazioni di profilatura, creazione di tasche e finitura stabile. Uno smusso crea una protezione del bordo sfaccettato. Sostituisce un angolo di 90 gradi con due angoli ottusi. Gli smussi offrono un'eccellente resistenza e funzionano bene per la sgrossatura pesante in specifici materiali fusi. Tuttavia, non forniscono la transizione graduale della forza di un raggio. Un raggio generalmente lascia una finitura superficiale superiore su pareti e pavimenti adiacenti, mentre uno smusso a volte può lasciare segni visibili se il superamento non è perfettamente calcolato.
Le frese a testa sferica possiedono una resistenza strutturale eccezionale. L'intera estremità tagliente è un raggio continuo. Tuttavia, sono altamente inefficienti per la lavorazione di tasche a fondo piatto. Uno strumento con punta sferica lascia una finitura smerlata sui pavimenti piatti. Sono necessari passaggi incredibilmente stretti per ottenere una superficie accettabile. Inoltre, la velocità superficiale di un utensile con testa sferica scende a zero proprio al centro della punta. Questa velocità superficiale variabile fa sì che l'utensile spinga e sfreghi il materiale al centro anziché tagliarlo in modo netto. Ciò porta a un'usura irregolare e a una scarsa durata dell'utensile nelle applicazioni a fondo piatto, costringendo comunque a eseguire passate di finitura secondarie con un utensile piatto.
La geometria del raggio angolare funge da ibrido ottimale. Fornisce l'efficienza di taglio a fondo piatto di una fresa quadrata combinata con l'integrità strutturale di una fresa a testa sferica. Il centro piatto dell'utensile garantisce una velocità superficiale uniforme sulla maggior parte del taglio. Ciò consente un'efficiente rimozione del materiale sui pavimenti a tasca. Nel frattempo, gli angoli raggiati proteggono la parte più vulnerabile dell'utensile da scheggiature. Questo equilibrio rende la geometria altamente versatile. Gestisce parametri di sgrossatura aggressivi garantendo allo stesso tempo finiture eccellenti del pavimento, consentendo di consolidare il carosello di utensili e ridurre i tempi di ciclo.
Le leghe di titanio presentano sfide di lavorazione uniche. Hanno una bassa conduttività termica e una forte tendenza ad incrudirsi. Il calore generato durante il taglio non si dissipa nel truciolo. Invece, si concentra proprio sull’avanguardia. Utilizzando a La fresa con raggio angolare in titanio è essenziale per gestire questo carico termico. La dimensione specifica del raggio impedisce la rapida rottura del tagliente associata alla lavorazione del titanio. Garantisce una semifinitura stabile mantenendo un profilo utensile coerente. La transizione graduale del raggio aiuta a resistere al tagliente di riporto. Questo è un problema comune nelle applicazioni aerospaziali in cui il materiale del pezzo si salda alla faccia dell'utensile, alterando la geometria di taglio e causando la rottura improvvisa dell'utensile.
La lavorazione di acciai per utensili e leghe temprate con durezza compresa tra 45 e 65 HRc richiede un'eccezionale rigidità dell'utensile. Le pressioni di taglio generate in queste applicazioni ad alta durezza fratturano immediatamente gli spigoli vivi di un utensile quadrato standard. Selezionando un La fresa angolare in acciaio temprato è obbligatoria. L'angolo rinforzato resiste alle immense forze di compressione senza fratturare la matrice di carburo. Ciò consente agli operatori di mantenere velocità di avanzamento produttive nei materiali temprati senza timore di guasti improvvisi dell'utensile. Garantisci la precisione dimensionale su lunghi cicli di produzione, eliminando la necessità di compensare costantemente l'utensile per compensare la rapida usura degli angoli.
I materiali fragili come la ghisa, la ceramica e i compositi avanzati sono altamente suscettibili alla rottura e alla frattura dei bordi. Quando uno strumento affilato entra in questi materiali, la pressione localizzata spesso provoca la scheggiatura del materiale del pezzo anziché un taglio netto. L'applicazione di strumenti per il raggio dell'angolo in queste applicazioni riduce questo rischio. Il raggio facilita l'inserimento dell'utensile nel taglio, riducendo lo shock iniziale dell'innesto. Questo ingresso graduale impedisce la frattura immediata all'ingresso. Protegge sia il tagliente che l'integrità strutturale del fragile pezzo in lavorazione, riducendo drasticamente il tasso di scarto su getti costosi.
I percorsi utensile di fresatura ad alta efficienza si basano sul mantenimento di un carico di truciolo costante e sul controllo dell'angolo di impegno dell'utensile. Gli utensili per raggi d'angolo si abbinano perfettamente alle strategie HEM. Durante la sgrossatura dinamica, l'utensile subisce impegni radiali variabili e carichi di truciolo fluttuanti mentre si muove in geometrie di tasca complesse. Il raggio rinforzato assorbe queste forze dinamiche molto meglio di un bordo quadrato. Previene la microscheggiatura che spesso si verifica quando un utensile entra ed esce rapidamente dal taglio durante la fresatura trocoidale. L'utensile sopravvive all'intero ciclo di sgrossatura. Inoltre, il raggio altera il calcolo dell'assottigliamento radiale del truciolo. Poiché lo spessore del truciolo varia lungo la curva del raggio, gli operatori devono compensare aumentando la velocità di avanzamento per mantenere lo spessore del truciolo target, evitando che l'utensile sfreghi e indurisca il materiale.
Durante la lavorazione di profili 3D e la semifinitura di contorni complessi, la geometria dell'utensile influisce direttamente sulla qualità della superficie. Utilizzando a La fresa per profilatura del raggio angolare offre vantaggi distinti rispetto agli utensili quadrati. Il raggio riduce al minimo l'altezza della cuspide lasciata sulle superfici sagomate. Poiché il bordo dell'utensile è curvo, unisce i gradini in basso in modo più fluido rispetto allo spigolo vivo di una fresa quadrata. Questa riduzione dell'altezza delle cuspidi riduce significativamente il tempo di lucidatura secondaria. Migliora la finitura superficiale complessiva della parte finale, rendendolo altamente efficace per la realizzazione di stampi e componenti strutturali aerospaziali. La relazione matematica tra la dimensione del raggio e lo step-down determina la finitura superficiale teorica, consentendo ai programmatori di ottimizzare i propri percorsi utensile per la massima efficienza senza sacrificare la qualità della parte.
Raggi degli angoli consigliati in base alla durezza del materiale
Durezza del materiale (HRc) |
Diametro dell'utensile |
Intervallo di raggio consigliato |
Beneficio primario |
|---|---|---|---|
Sotto 30 HRc (alluminio, acciaio dolce) |
0,500' |
0,015' - 0,030' |
Protezione dei bordi di base, spinta radiale minima |
30 - 45 HRc (Acciai pretemprati) |
0,500' |
0,030' - 0,060' |
Bilancia la forza con l'efficienza di taglio |
45 - 65 HRc (acciai per utensili, leghe temprate) |
0,500' |
0,060' - 0,125' |
Massima resistenza alla frattura sotto carico estremo |
La selezione della dimensione corretta del raggio implica il bilanciamento della resistenza del tagliente rispetto alla direzione della forza di taglio. Un raggio piccolo, generalmente compreso tra .015' e .030', fornisce un'adeguata protezione dei bordi con un impatto minimo sulla direzione delle forze di taglio. Questa dimensione è ideale per configurazioni meno rigide, applicazioni a lungo raggio o lavorazione di parti a pareti sottili dove è fondamentale ridurre al minimo la pressione radiale. Un raggio ampio, compreso tra .060' e .125', massimizza la resistenza dell'utensile e ne prolunga significativamente la durata. Tuttavia, un raggio maggiore spinge le forze di taglio radialmente nella parte e nel mandrino. Questa maggiore pressione radiale aumenta il rischio di vibrazioni. Richiede una macchina estremamente rigida e una configurazione di bloccaggio dei pezzi per funzionare in modo efficace. Se i cuscinetti del mandrino sono usurati o il dispositivo non ha massa, un raggio ampio indurrà forti vibrazioni.
La stampa della parte spesso determina il raggio massimo consentito dell'utensile. Gli ingegneri si trovano spesso ad affrontare il dilemma della lavorazione all'interno dei raggi degli angoli specificati dal progettista. Una regola fondamentale della progettazione per la produzione è quella di evitare di utilizzare un utensile con un raggio che corrisponda esattamente al raggio dell'angolo interno della parte. Se utilizzi uno strumento con raggio di 0,250' per tagliare un angolo interno di 0,250', lo strumento avvolgerà l'angolo. Ciò aumenta drasticamente il suo angolo di ingaggio. Ciò provoca shock di innesto, forti vibrazioni e potenziale rottura dell'utensile. Scegli un raggio dell'utensile leggermente più piccolo dell'angolo interno. L'utilizzo di uno strumento con raggio di .187' per un angolo di .250' consente al software CAM di interpolare l'angolo in modo uniforme. Ciò mantiene un carico di truciolo costante e previene l'avvolgimento dell'utensile, garantendo una finitura pulita negli angoli.
I vantaggi strutturali di una geometria raggiata si realizzano pienamente solo se abbinati a un substrato eccezionalmente rigido. Il metallo duro micrograna integrale è lo standard industriale per questi utensili. UN La fresa con raggio angolare in carburo fornisce la rigidità necessaria per resistere alla deflessione sotto carichi pesanti. La sinergia tra il substrato rigido in metallo duro e la geometria degli angoli rinforzati crea un utensile in grado di sostenere elevate velocità di asportazione del metallo nei materiali più impegnativi. Gli utensili in acciaio rapido o al cobalto semplicemente non hanno la rigidità necessaria per massimizzare i vantaggi del bordo raggiato. Si flettono e inducono vibrazioni prima che venga raggiunto il limite di resistenza del tagliente, annullando completamente i vantaggi della geometria.
I rivestimenti PVD e CVD avanzati, come AlTiN o TiSiN, hanno prestazioni significativamente migliori su un bordo raggiato che su uno spigolo vivo. I rivestimenti applicati su una punta affilata di 90 gradi tendono a sfaldarsi sotto stress meccanico. La curva morbida di un raggio consente al rivestimento di aderire in modo più uniforme e sicuro. Poiché il rivestimento rimane intatto più a lungo, lo strumento conserva la sua barriera termica e la sua proprietà lubrificante. Ciò prolunga ulteriormente la durata dell'utensile e mantiene l'affilatura del tagliente durante tutto il processo di lavorazione. Quando si tagliano materiali abrasivi come la ghisa o l'alluminio ad alto contenuto di silicio, la ritenzione del rivestimento è il fattore principale per ottenere una durata utensile accettabile.
Il rischio principale quando si implementano raggi angolari maggiori è l'aumento delle forze di taglio radiali. Queste forze spingono l'utensile lontano dal pezzo, provocando deflessione e vibrazioni. Per mitigare questo problema, gli operatori devono massimizzare la rigidità della configurazione. L'utilizzo di portautensili a calettamento o idraulici fornisce una forza di presa e una concentricità superiori rispetto ai mandrini a pinza standard. Anche la riduzione della sporgenza dell'utensile al minimo assoluto richiesto per lo spazio libero è fondamentale. Se le vibrazioni persistono, la regolazione della profondità di taglio radiale o l'aumento dell'avanzamento per dente possono aiutare a stabilizzare il taglio. Ciò costringe l'utensile a mordere il materiale anziché a sfregarlo contro.
Elenco di controllo della rigidità di impostazione per gli strumenti raggiati:
Verificare che l'eccentricità del mandrino sia inferiore a 0,0002' per garantire carichi uniformi di truciolo su tutte le scanalature.
Posizionare il pezzo direttamente su paralleli di precisione o piastre di fissaggio dedicate per eliminare le vibrazioni.
Utilizzare portautensili idraulici o a calettamento per massimizzare la coppia di presa e la concentricità.
Mantenere la sporgenza dell'utensile al minimo indispensabile per liberare la tasca più profonda.
La transizione agli utensili raggiati richiede regolazioni specifiche all'interno del software CAM. I programmatori devono garantire che il software tenga conto in modo accurato dell'esatto raggio angolare dello strumento fisico. La mancata definizione corretta del raggio comporterà la scriccatura della parte o il rilascio di materiale inaspettato su pavimenti piani e angoli interni.
Seguire questi passaggi di programmazione per garantire la precisione:
Misurare il raggio fisico dell'utensile utilizzando un comparatore ottico o un preset prima di creare la voce della libreria utensili.
Immettere il valore esatto del raggio nella definizione dello strumento CAM per generare percorsi di offset accurati.
Abilita le funzioni di ripresa della lavorazione per rilevare automaticamente il materiale non lavorato lasciato negli angoli interni acuti.
Programmare le operazioni successive con utensili più piccoli per eliminare il materiale rimanente utilizzando velocità di avanzamento ridotte per evitare picchi di carico dei trucioli.
Controlla l'attuale utilizzo della fresa a candela quadra per identificare le applicazioni ad alta usura nelle operazioni di sgrossatura o nella lavorazione di metalli duri.
Esegui un test A/B controllato confrontando il tuo utensile quadrato standard con un'alternativa raggiata per quantificare il ritorno sull'investimento in una maggiore durata dell'utensile.
Aggiorna le tue librerie di strumenti CAM per riflettere gli esatti raggi degli angoli delle tue nuove frese per prevenire la scriccatura e garantire percorsi utensile di ripresa accurati.
Aggiorna il tuo portautensili con mandrini a calettamento o idraulici per contrastare le maggiori forze radiali generate da raggi angolari più ampi.
R: Una fresa a candela con raggio angolare è un utensile da taglio a fondo piatto con angoli raggiati utilizzato per fresare tasche, fessure e profili mantenendo la resistenza del tagliente. Uno strumento per arrotondare gli angoli è una taglierina specializzata utilizzata esclusivamente per lavorare un raggio curvo sul bordo esterno di una parte precedentemente lavorata.
R: A seconda del materiale e dell'applicazione, l'aggiunta di un raggio angolare può prolungare la durata dell'utensile dal 20% al 50%. Il raggio previene la microscheggiatura iniziale che causa la rottura degli spigoli vivi, consentendo all'utensile di usurarsi in modo prevedibile e rimanere nel taglio molto più a lungo.
R: Sì. A differenza di una fresa a punta sferica, un utensile a raggio angolare ha una geometria di taglio centrale piatta. Lavora in modo efficiente i fondi piatti delle tasche, mentre gli angoli raggiati proteggono i bordi esterni dell'utensile da scheggiature durante le passate di sgrossatura e finitura.
R: Per il titanio, generalmente l'ideale è un raggio compreso tra .030' e .060'. Questa dimensione fornisce un rinforzo del bordo sufficiente per resistere agli elevati carichi termici e meccanici della lavorazione del titanio senza generare forze radiali eccessive che potrebbero causare vibrazioni nella configurazione.
R: Un raggio angolare reindirizza radialmente una parte delle forze di taglio, spingendo contro l'utensile e il mandrino. Sebbene ciò aumenti la resistenza del tagliente, richiede una configurazione più rigida per prevenire la deflessione. Il carico sul mandrino può aumentare leggermente a causa dell'area di impegno più ampia nell'angolo.
R: Utilizzando un utensile con un raggio corrispondente, la fresa si impegna completamente nell'angolo in una sola volta. Questo improvviso aumento dell'impegno dell'utensile provoca shock, vibrazioni e potenziale rottura dell'utensile. Utilizzare sempre uno strumento con un raggio leggermente più piccolo per consentire un'interpolazione CAM fluida.