Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-20 Pochodzenie: Strona

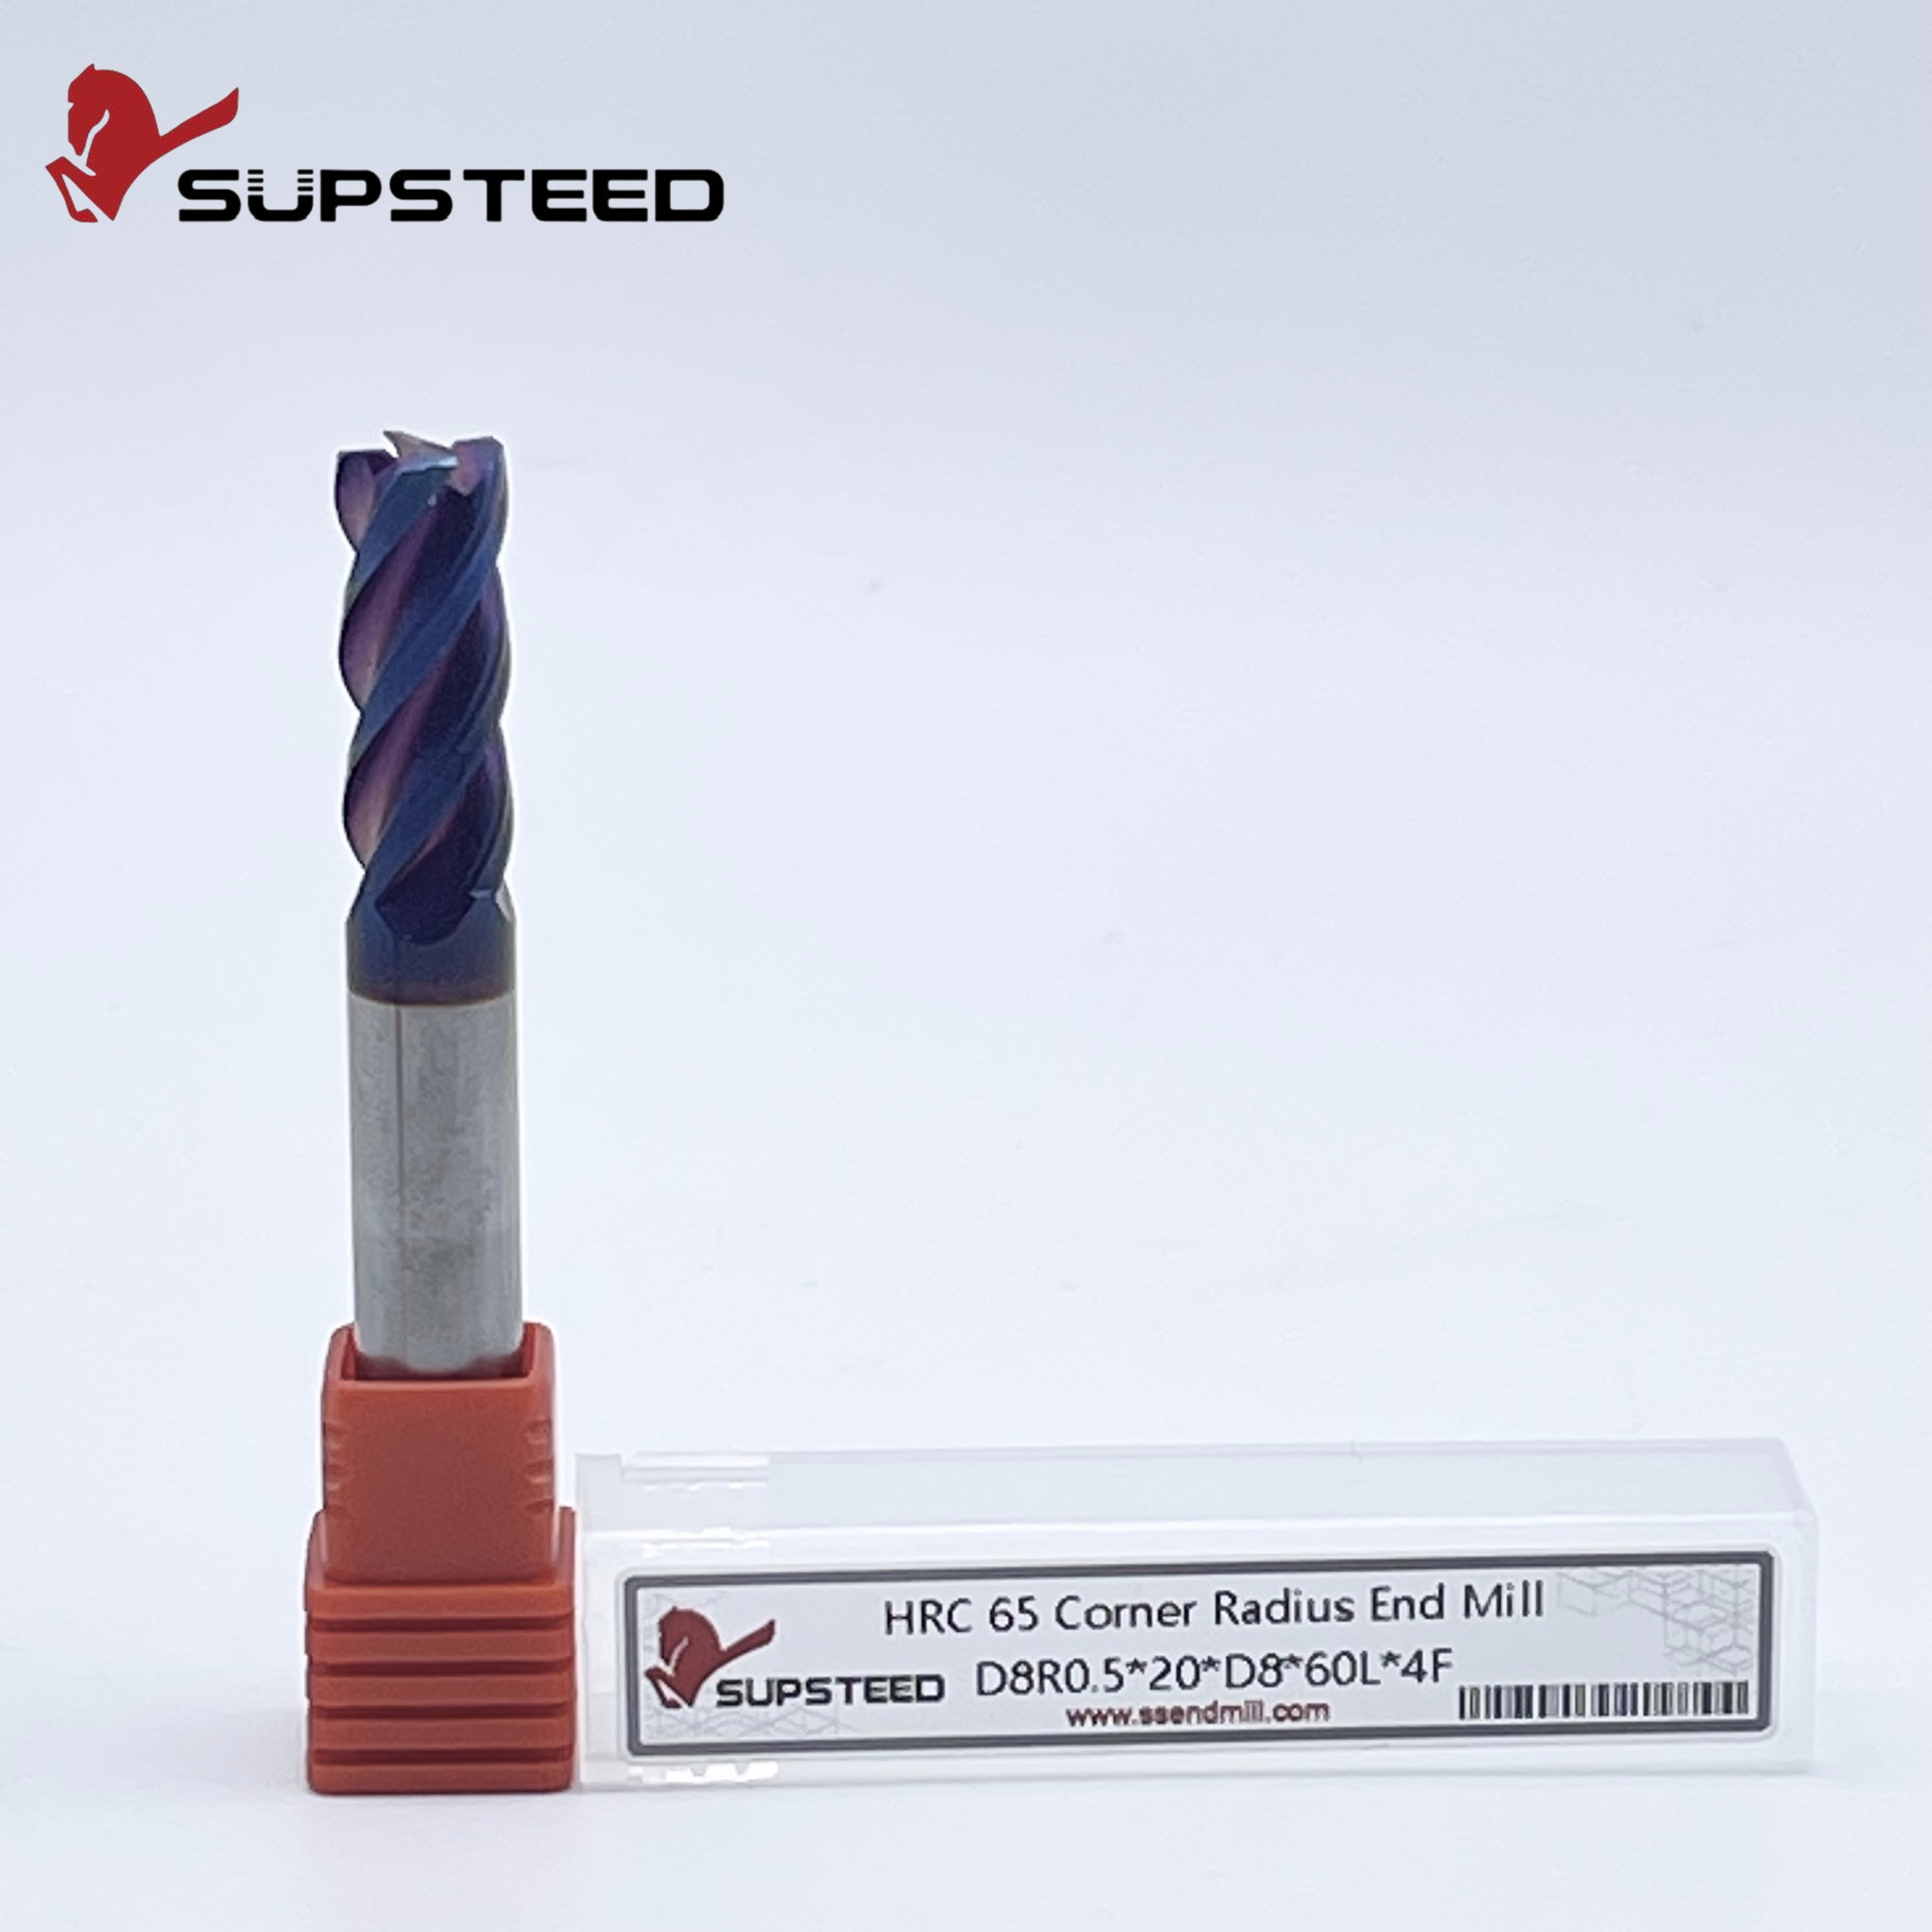
Ostre narożniki frezów z kwadratową końcówką działają jak koncentratory silnych naprężeń podczas ciężkiego frezowania. Gdy narzędzia te są poddawane działaniu dużych sił skrawania, na przecięciach pod kątem 90 stopni powstają mikroodpryski. Ta degradacja krawędzi gwałtownie przyspiesza, prowadząc do katastrofalnej awarii narzędzia. Nieprzewidywalna trwałość narzędzia i częste zmiany narzędzi zwiększają koszty materiałów eksploatacyjnych, wydłużają przestoje maszyny i zagrażają tolerancji części, szczególnie w przypadku materiałów twardych lub ściernych. Należy rozróżnić A frez palcowy z promieniem naroża i narzędzie do zaokrąglania naroży. Frez palcowy do zaokrąglania naroży jest narzędziem kształtowym używanym wyłącznie do obróbki promienia na zewnętrznej krawędzi gotowej części. Narzędzie do promieni naroży to frez z płaskim dnem i zaokrąglonymi narożnikami, zaprojektowany z myślą o wytrzymałości krawędzi podczas wykonywania kieszeni i profilowania. Przejście na tę geometrię zasadniczo zmienia rozkład sił skrawania na krawędzi narzędzia. Zrozumienie tego wpływu mechanicznego pomaga mechanikom zmaksymalizować szybkość usuwania metalu bez utraty niezawodności procesu.
Rozkład siły: Promień naroża rozprasza siły skrawania na większej powierzchni, znacznie zmniejszając miejscowe naprężenia powodujące wykruszanie się ostrych narożników.
Korzyści specyficzne dla materiału: Wytrzymałe, ścierne i kruche materiały wymagają wzmocnienia krawędzi; zastosowanie specjalistycznego frezu trzpieniowego z promieniem naroża z tytanu lub frezu trzpieniowego z hartowanej stali może wydłużyć żywotność narzędzia nawet o 50% w porównaniu do profili kwadratowych.
Kompromis w zakresie ugięcia: chociaż większy promień zwiększa wytrzymałość krawędzi, przekierowuje również promieniowo siły skrawania, co wymaga sztywniejszych ustawień, aby zapobiec drganiom i ugięciu narzędzia.
Ograniczenia geometrii części: Maksymalny dopuszczalny promień narożnika jest podyktowany wymaganiami dotyczącymi narożników wewnętrznych wydruku części; inżynierowie muszą zrównoważyć wytrzymałość narzędzia z potrzebą dodatkowej obróbki resztek.
Siły skrawania metalu koncentrują się w najostrzejszym punkcie styku. W standardowym frezie walcowo-czołowym przejście pod kątem 90 stopni pomiędzy rowkiem rowkowym a powierzchnią czołową przejmuje całe obciążenie skrawaniem. Ten ostry róg działa jak ogromny czynnik naprężający. Kiedy narzędzie uderza w przedmiot obrabiany, nacisk mechaniczny i udar przerwanej obróbki skupiają się całkowicie na tej delikatnej końcówce. Dodanie promienia wygładza przejście pomiędzy krawędzią skrawającą obwodową i końcową. Ta zmiana geometryczna rozkłada obciążenie mechaniczne na zakrzywioną powierzchnię, a nie na pojedynczy mikroskopijny punkt. Rozkładając siły skrawania, miejscowy nacisk na osnowę węglikową spada. Zapobiega to pękaniu krawędzi pod wpływem dużych obciążeń wiórowych. Podczas obróbki zgrubnej głębokiej kieszeni w stali 4140 kwadratowe narzędzie często łamie rogi w ciągu kilku minut. Zaokrąglone narzędzie jest trwałe, ponieważ siła rozkłada się równomiernie na krzywiźnie, zapobiegając przekroczeniu przez miejscowe naprężenie wytrzymałości na zerwanie poprzeczne węglika.
Wzorce zużycia różnią się drastycznie pomiędzy narzędziami kwadratowymi i zaokrąglonymi. Frez z kwadratowym trzpieniem zwykle zawodzi, zaczynając od rogu. Początkowe mikroodpryski pojawiają się niemal natychmiast podczas obróbki zgrubnej pod dużym obciążeniem. Po wykruszeniu narożnika narzędzie traci swoją geometrię ochronną. Odsłania to bardziej miękkie podłoże wewnętrzne i przyspiesza zużycie powierzchni przyłożenia na całej długości rowka. Zaokrąglone narzędzie jest odporne na początkowe mikroodpryski. Zakrzywiona krawędź amortyzuje wstrząsy związane z wejściem w cięcie. Ponieważ krawędź pozostaje dłużej nienaruszona, narzędzie zachowuje zaprojektowaną geometrię skrawania. Otrzymujesz przewidywalny, stopniowy wzór zużycia, a nie nagłą, katastrofalną degradację krawędzi. Mechanicy mogą planować zmiany narzędzi w oparciu o czas obróbki, zamiast reagować na alarm o uszkodzeniu narzędzia. Co więcej, promień pomaga złagodzić powstawanie karbów na głębokości linii cięcia, co jest częstym problemem podczas obróbki materiałów utwardzanych przez zgniot.
Wytwarzanie ciepła stanowi ciągłe wyzwanie w operacjach frezowania. Ostrym narożnikom brakuje masy fizycznej wymaganej do skutecznego pochłaniania i rozpraszania ciepła. Końcówka frezu z kwadratowym trzpieniem szybko osiąga temperaturę krytyczną. Prowadzi to do pęknięć termicznych i przedwczesnej awarii. Dodatek materiału w narożniku zaokrąglonego narzędzia zapewnia znacznie większą masę termiczną. Ten dodatkowy węglik działa jak radiator. Odciąga energię cieplną od krawędzi skrawającej i rozprowadza ją po korpusie narzędzia. To ulepszone odprowadzanie ciepła jest bardzo korzystne podczas obróbki na sucho lub zastosowań wymagających dużych prędkości, gdzie szok termiczny jest głównym rodzajem awarii. W przypadku stosowania nadmuchu powietrza zamiast chłodziwa ta dodatkowa masa zapobiega spalaniu się krawędzi skrawającej, co pozwala zachować agresywną powierzchnię bez topienia narzędzia.
Porównanie geometrii frezu palcowego
Typ geometrii |
Siła krawędzi |
Dolne wykończenie |
Aplikacja podstawowa |
|---|---|---|---|
Kwadrat |
Niski |
Doskonały (prawdziwie płaski) |
Ogólnego przeznaczenia, ostre narożniki wewnętrzne |
Fazowane |
Wysoki |
Dobry |
Ciężka obróbka zgrubna materiałów odlewniczych |
Kulisty nos |
Bardzo wysoki |
Słaby (zapiekanka) |
Nawierzchnie 3D, złożone kontury |
Promień narożnika |
Wysoki |
Doskonały (płaski środek) |
Wysokowydajna obróbka zgrubna, profilowanie |
Frezy kwadratowe mają ścisłe ograniczenia operacyjne. Unikaj ich w zastosowaniach obejmujących obróbkę przerywaną, materiały o wysokiej twardości lub ciężką obróbkę zgrubną. Kruchość krawędzi staje się tutaj ogromną odpowiedzialnością. Podczas obróbki odkuwek o dużej skali lub dynamicznych ścieżek narzędzia ze zmiennym promieniowym zaangażowaniem, ostre narożniki kwadratowego narzędzia przedwcześnie się wykruszają. Jeśli druk części nie wymaga wyraźnie ostrego narożnika wewnętrznego pod kątem 90 stopni, domyślne ustawienie frezu z kwadratowym trzpieniem niepotrzebnie ogranicza prędkość posuwu. Zagraża to stabilności procesu. Skończy się na tym, że będziesz opiekować się narzędziem tylko po to, by zachować rogi w nienaruszonym stanie, co negatywnie wpłynie na ogólną produktywność Twojego warsztatu i szybkość usuwania metalu.
Zarówno promienie naroży, jak i fazowania naroży chronią krawędź skrawającą. Różnie rozkładają siły. Promień zapewnia gładką, ciągłą krzywiznę, która równomiernie rozprasza siły skrawania. Dzięki temu idealnie nadaje się do profilowania, wykonywania kieszeni i stabilnych operacji wykończeniowych. Fazowanie tworzy fasetową ochronę krawędzi. Zastępuje jeden narożnik 90 stopni dwoma kątami rozwartymi. Fazowania zapewniają doskonałą wytrzymałość i dobrze sprawdzają się w przypadku ciężkiej obróbki zgrubnej określonych materiałów odlewniczych. Nie zapewniają one jednak płynnego przejścia sił w promieniu. Promień zazwyczaj zapewnia doskonałe wykończenie powierzchni na sąsiednich ścianach i podłogach, podczas gdy fazowanie może czasami pozostawić widoczne ślady, jeśli przejście nie jest idealnie obliczone.
Frezy trzpieniowe z kulistym czołem charakteryzują się wyjątkową wytrzymałością konstrukcyjną. Cały koniec tnący ma ciągły promień. Są jednak wysoce nieefektywne w obróbce kieszeni płaskodennych. Narzędzie z kulistym czubkiem pozostawia ząbkowane wykończenie na płaskich podłogach. Aby uzyskać akceptowalną powierzchnię, potrzebujesz niezwykle ciasnych stopni. Co więcej, prędkość powierzchniowa narzędzia z końcówką kulistą spada do zera w samym środku końcówki. Ta zmienna prędkość powierzchniowa powoduje, że narzędzie popycha i pociera materiał w środku, zamiast go czysto ścinać. Prowadzi to do nierównomiernego zużycia i niskiej trwałości narzędzia w zastosowaniach z płaskim dnem, co i tak zmusza do wykonywania dodatkowych przejść wykańczających przy użyciu płaskiego narzędzia.
Geometria promienia naroża służy jako optymalna hybryda. Zapewnia wydajność cięcia z płaskim dnem młyna kwadratowego w połączeniu z integralnością strukturalną kulistego czoła. Płaski środek narzędzia zapewnia równomierną prędkość skrawania na większości cięcia. Pozwala to na efektywne usuwanie materiału z dna kieszeni. Tymczasem zaokrąglone narożniki chronią najbardziej wrażliwą część narzędzia przed odpryskami. Ta równowaga sprawia, że geometria jest bardzo wszechstronna. Obsługuje agresywne parametry obróbki zgrubnej, a jednocześnie zapewnia doskonałe wykończenie podłóg, co pozwala na skonsolidowanie karuzeli narzędzi i skrócenie czasu cykli.
Stopy tytanu stwarzają wyjątkowe wyzwania w zakresie obróbki. Mają niską przewodność cieplną i silną tendencję do utwardzania przez zgniot. Ciepło powstające podczas cięcia nie jest odprowadzane do wióra. Zamiast tego koncentruje się na najnowocześniejszych rozwiązaniach. Wykorzystując tytanowy frez palcowy o promieniu naroża jest niezbędny do zarządzania tym obciążeniem termicznym. Specyficzny rozmiar promienia zapobiega szybkiemu uszkodzeniu krawędzi związanemu z obróbką tytanu. Zapewnia stabilną obróbkę półwykańczającą poprzez zachowanie spójnego profilu narzędzia. Płynne przejście promienia pomaga zapobiegać narostom na krawędziach. Jest to częsty problem w zastosowaniach lotniczych i kosmicznych, gdzie materiał przedmiotu obrabianego przyspawa się do powierzchni czołowej narzędzia, zmieniając geometrię skrawania i powodując nagłe pęknięcie narzędzia.
Obróbka stali narzędziowych i stopów hartowanych o twardości od 45 do 65 HRc wymaga wyjątkowej sztywności narzędzia. Naciski skrawania generowane w zastosowaniach wymagających dużej twardości natychmiast powodują złamanie ostrych narożników standardowego narzędzia kwadratowego. Wybór A Frez narożny ze stali hartowanej jest obowiązkowy. Wzmocniony narożnik wytrzymuje ogromne siły ściskające bez pękania osnowy węglikowej. Dzięki temu operatorzy mogą utrzymać produktywne posuwy w materiałach hartowanych bez obawy o nagłą awarię narzędzia. Zapewniasz dokładność wymiarową w długich seriach produkcyjnych, eliminując potrzebę ciągłego przesuwania narzędzia w celu kompensacji szybkiego zużycia naroży.
Kruche materiały, takie jak żeliwo, ceramika i zaawansowane kompozyty, są bardzo podatne na pękanie i pękanie krawędzi. Gdy ostre narzędzie wchodzi w te materiały, miejscowy nacisk często powoduje odpryskiwanie materiału obrabianego, zamiast jego czystego ścinania. Stosowanie narzędzi do promieni naroży w tych zastosowaniach zmniejsza to ryzyko. Promień ułatwia zagłębienie narzędzia w cięcie, redukując początkowy szok podczas włączania. To stopniowe wejście zapobiega natychmiastowemu złamaniu po wejściu. Chroni zarówno krawędź skrawającą, jak i integralność strukturalną kruchego przedmiotu obrabianego, drastycznie zmniejszając ilość złomów w przypadku drogich odlewów.
Ścieżki narzędzia do frezowania o wysokiej wydajności polegają na utrzymywaniu stałego obciążenia wiórów i kontrolowaniu kąta zagłębienia narzędzia. Narzędzia do promieni narożników doskonale łączą się ze strategiami HEM. Podczas dynamicznej obróbki zgrubnej narzędzie doświadcza różnych zazębień promieniowych i zmiennych obciążeń wiórów podczas poruszania się po skomplikowanych geometriach kieszeni. Wzmocniony promień pochłania te siły dynamiczne znacznie lepiej niż kwadratowa krawędź. Zapobiega mikroodpryskom, które często występują, gdy narzędzie szybko wchodzi i wychodzi z materiału podczas frezowania trochoidalnego. Narzędzie wytrzymuje cały cykl obróbki zgrubnej. Dodatkowo promień zmienia obliczenia promieniowego pocienienia wióra. Ponieważ grubość wióra zmienia się wzdłuż krzywej promienia, operatorzy muszą to kompensować, zwiększając prędkość posuwu, aby utrzymać docelową grubość wióra, zapobiegając tarciu i utwardzaniu materiału przez narzędzie.
Podczas obróbki profili 3D i półwykończeniowych złożonych konturów geometria narzędzia bezpośrednio wpływa na jakość powierzchni. Wykorzystując profilowany frez do promieni naroży oferuje wyraźną przewagę nad narzędziami kwadratowymi. Promień minimalizuje wysokość guzka pozostawioną na profilowanych powierzchniach. Ponieważ krawędź narzędzia jest zakrzywiona, przejścia są płynniejsze niż ostry narożnik frezu kwadratowego. To zmniejszenie wysokości guzków znacznie skraca czas polerowania wtórnego. Poprawia ogólne wykończenie powierzchni końcowej części, dzięki czemu jest bardzo skuteczny w produkcji form i elementach konstrukcyjnych przemysłu lotniczego. Matematyczna zależność pomiędzy wielkością promienia a stopniem zmniejszania dyktuje teoretyczne wykończenie powierzchni, umożliwiając programistom optymalizację ścieżek narzędzia w celu uzyskania maksymalnej wydajności bez utraty jakości części.
Zalecane promienie naroży według twardości materiału
Twardość materiału (HRc) |
Średnica narzędzia |
Zalecany zakres promienia |
Podstawowa korzyść |
|---|---|---|---|
Poniżej 30 HRc (aluminium, stal miękka) |
0,500 ' |
0,015' - 0,030' |
Podstawowa ochrona krawędzi, minimalny nacisk promieniowy |
30 - 45 HRc (stal wstępnie hartowana) |
0,500 ' |
0,030” - 0,060” |
Równoważy siłę i wydajność cięcia |
45 - 65 HRc (stale narzędziowe, stopy hartowane) |
0,500 ' |
0,060” - 0,125” |
Maksymalna odporność na pękanie pod ekstremalnym obciążeniem |
Wybór prawidłowego rozmiaru promienia wymaga zrównoważenia wytrzymałości krawędzi z kierunkiem siły skrawania. Mały promień, zwykle w zakresie od 0,015” do 0,030”, zapewnia odpowiednią ochronę krawędzi przy minimalnym wpływie na kierunek sił skrawania. Ten rozmiar jest idealny do mniej sztywnych konfiguracji, zastosowań o dużym zasięgu lub obróbki cienkościennych części, gdzie krytyczna jest minimalizacja ciśnienia promieniowego. Duży promień w zakresie od 0,060” do 0,125” maksymalizuje wytrzymałość narzędzia i znacznie wydłuża jego żywotność. Jednakże większy promień powoduje promieniowe przesunięcie sił skrawania na część i wrzeciono. Zwiększone ciśnienie promieniowe zwiększa ryzyko drgań. Do skutecznego działania wymagana jest bardzo sztywna maszyna i konfiguracja uchwytów roboczych. Jeśli łożyska wrzeciona są zużyte lub uchwytowi brakuje masy, duży promień będzie powodować silne wibracje.
Wydruk części często określa maksymalny dopuszczalny promień narzędzia. Inżynierowie często stają przed dylematem obróbki w promieniach naroży określonych przez projektanta. Podstawową zasadą projektowania dla produkcji jest unikanie używania narzędzia o promieniu dokładnie odpowiadającym promieniowi wewnętrznego narożnika części. Jeśli użyjesz narzędzia o promieniu 0,250 cala do wycięcia narożnika wewnętrznego o średnicy 0,250 cala, narzędzie zakryje narożnik. To drastycznie zwiększa kąt sprzęgania. Powoduje to szok podczas pracy, silne drgania i potencjalne uszkodzenie narzędzia. Wybierz promień narzędzia nieco mniejszy niż narożnik wewnętrzny. Użycie narzędzia o promieniu 0,187 cala dla narożnika o średnicy 0,250 cala umożliwia oprogramowaniu CAM płynną interpolację narożnika. Utrzymuje to stałe obciążenie wiórów i zapobiega zawijaniu się narzędzia, zapewniając czyste wykończenie w narożach.
Korzyści strukturalne wynikające z zaokrąglonej geometrii można w pełni wykorzystać tylko w połączeniu z wyjątkowo sztywnym podłożem. Stały węglik drobnoziarnisty jest standardem branżowym dla tych narzędzi. A Frez trzpieniowy z węglików spiekanych zapewnia sztywność wymaganą do przeciwstawienia się ugięciu pod dużym obciążeniem. Synergia pomiędzy sztywnym podłożem węglikowym i wzmocnioną geometrią naroży tworzy narzędzie zdolne do utrzymania dużej szybkości usuwania metalu w wymagających materiałach. Narzędzia ze stali szybkotnącej lub kobaltu po prostu nie mają sztywności, aby zmaksymalizować korzyści płynące z zaokrąglonej krawędzi. Wyginają się i powodują drgania, zanim osiągnięta zostanie granica wytrzymałości krawędzi, całkowicie negując zalety geometrii.
Zaawansowane powłoki PVD i CVD, takie jak AlTiN lub TiSiN, działają znacznie lepiej na zaokrąglonej krawędzi niż na ostrym narożniku. Powłoki nałożone pod ostrym kątem 90 stopni są podatne na łuszczenie się pod wpływem naprężeń mechanicznych. Gładka krzywa promienia pozwala na bardziej równomierne i pewne przyleganie powłoki. Ponieważ powłoka pozostaje nienaruszona dłużej, narzędzie zachowuje swoją barierę termiczną i smarowność. To dodatkowo wydłuża żywotność narzędzia i utrzymuje ostrość krawędzi przez cały proces obróbki. Podczas skrawania materiałów ściernych, takich jak żeliwo lub aluminium o wysokiej zawartości krzemu, zachowanie powłoki jest głównym czynnikiem zapewniającym akceptowalną trwałość narzędzia.
Podstawowym ryzykiem przy stosowaniu większych promieni naroży jest wzrost promieniowych sił skrawania. Siły te odpychają narzędzie od przedmiotu obrabianego, powodując ugięcie i drgania. Aby temu zaradzić, mechanicy muszą zmaksymalizować sztywność konfiguracji. Zastosowanie oprawek termokurczliwych lub hydraulicznych zapewnia doskonałą siłę mocowania i koncentryczność w porównaniu ze standardowymi uchwytami z tuleją zaciskową. Niezwykle istotne jest także ograniczenie wysięgu narzędzia do absolutnego minimum wymaganego w celu zapewnienia luzu. Jeśli drgania nadal się utrzymują, dostosowanie promieniowej głębokości skrawania lub zwiększenie posuwu na ząb może pomóc w ustabilizowaniu skrawania. Zmusza to narzędzie do wgryzania się w materiał, a nie do tarcia o niego.
Ustaw listę kontrolną sztywności dla narzędzi promieniowych:
Sprawdź, czy bicie wrzeciona jest poniżej 0,0002', aby zapewnić równomierne obciążenie wiórów na wszystkich rowkach.
Osadzić obrabiany przedmiot bezpośrednio na precyzyjnych równoległościach lub dedykowanych płytach mocujących, aby wyeliminować wibracje.
Aby zmaksymalizować moment mocowania i koncentryczność, należy stosować oprawki hydrauliczne lub termokurczliwe.
Utrzymuj wysunięcie narzędzia na poziomie absolutnego minimum wymaganego do oczyszczenia najgłębszej kieszeni.
Przejście na narzędzia zaokrąglone wymaga określonych dostosowań w oprogramowaniu CAM. Programiści muszą upewnić się, że oprogramowanie dokładnie uwzględnia dokładny promień narożnika fizycznego narzędzia. Nieprawidłowe zdefiniowanie promienia spowoduje żłobienie części lub pozostawienie nieoczekiwanego zapasu na płaskich podłogach i wewnętrznych narożnikach.
Aby zapewnić dokładność, wykonaj następujące kroki programowania:
Przed utworzeniem wpisu w bibliotece narzędzi zmierz fizyczny promień narzędzia za pomocą komparatora optycznego lub urządzenia wstępnego.
Wprowadź dokładną wartość promienia do definicji narzędzia CAM, aby wygenerować dokładne ścieżki przesunięcia.
Włącz funkcje obróbki resztek, aby automatycznie wykrywać nieobrobiony materiał pozostawiony w ostrych wewnętrznych narożnikach.
Programuj kolejne operacje przy użyciu mniejszych narzędzi, aby usunąć pozostały naddatek, stosując zmniejszone posuwy, aby zapobiec skokom obciążenia wiórów.
Sprawdź swoje obecne wykorzystanie frezów walcowo-czołowych, aby zidentyfikować zastosowania charakteryzujące się wysokim zużyciem podczas obróbki zgrubnej lub obróbki metali twardych.
Przeprowadź kontrolowany test A/B, porównując standardowe narzędzie kwadratowe z zaokrąglonym narzędziem alternatywnym, aby określić ilościowo zwrot z inwestycji w wydłużoną trwałość narzędzia.
Zaktualizuj biblioteki narzędzi CAM, aby odzwierciedlały dokładne promienie naroży nowych frezów, aby zapobiec żłobieniu i zapewnić dokładne ścieżki narzędzi do obróbki resztek.
Zmodernizuj uchwyt narzędzia, stosując uchwyty termokurczliwe lub hydrauliczne, aby przeciwdziałać zwiększonym siłom promieniowym generowanym przez większe promienie naroży.
Odp.: Frez palcowy z promieniem naroża to narzędzie skrawające z płaskim dnem i zaokrąglonymi narożnikami, używane do frezowania kieszeni, szczelin i profili przy jednoczesnym zachowaniu wytrzymałości krawędzi. Narzędzie do zaokrąglania narożników to wyspecjalizowany frez kształtowy używany wyłącznie do obróbki zakrzywionego promienia na zewnętrznej krawędzi wcześniej obrobionej części.
Odp.: W zależności od materiału i zastosowania dodanie promienia naroża może wydłużyć trwałość narzędzia o 20% do 50%. Promień zapobiega początkowemu mikroodpryskom, które powodują uszkodzenie ostrych narożników, dzięki czemu narzędzie zużywa się w przewidywalny sposób i znacznie dłużej pozostaje w skrawaniu.
O: Tak. W odróżnieniu od frezu trzpieniowego z kulistym czołem, narzędzie o promieniu naroża ma płaską geometrię skrawania w środku. Skutecznie obrabia płaskie dna kieszeni, a zaokrąglone narożniki chronią zewnętrzne krawędzie narzędzia przed odpryskami podczas przejść zgrubnych i wykańczających.
Odp.: W przypadku tytanu promień od 0,030” do 0,060” jest ogólnie idealny. Rozmiar ten zapewnia wystarczające wzmocnienie krawędzi, aby wytrzymać wysokie obciążenia termiczne i mechaniczne występujące podczas obróbki tytanu, bez generowania nadmiernych sił promieniowych, które mogłyby powodować drgania w konfiguracji.
Odp.: Promień naroża przekierowuje część sił skrawania promieniowo, dociskając narzędzie i wrzeciono. Chociaż zwiększa to wytrzymałość krawędzi, wymaga sztywniejszej konfiguracji, aby zapobiec ugięciu. Obciążenie wrzeciona może nieznacznie wzrosnąć ze względu na większy obszar sprzęgania w narożniku.
Odp.: Użycie narzędzia o pasującym promieniu powoduje, że frez w pełni wchodzi w narożnik jednocześnie. Ten nagły wzrost zaangażowania narzędzia powoduje wstrząsy, drgania i potencjalne uszkodzenie narzędzia. Zawsze używaj narzędzia o nieco mniejszym promieniu, aby umożliwić płynną interpolację CAM.