Visualizações: 0 Autor: Editor do site Horário de publicação: 20/08/2026 Origem: Site

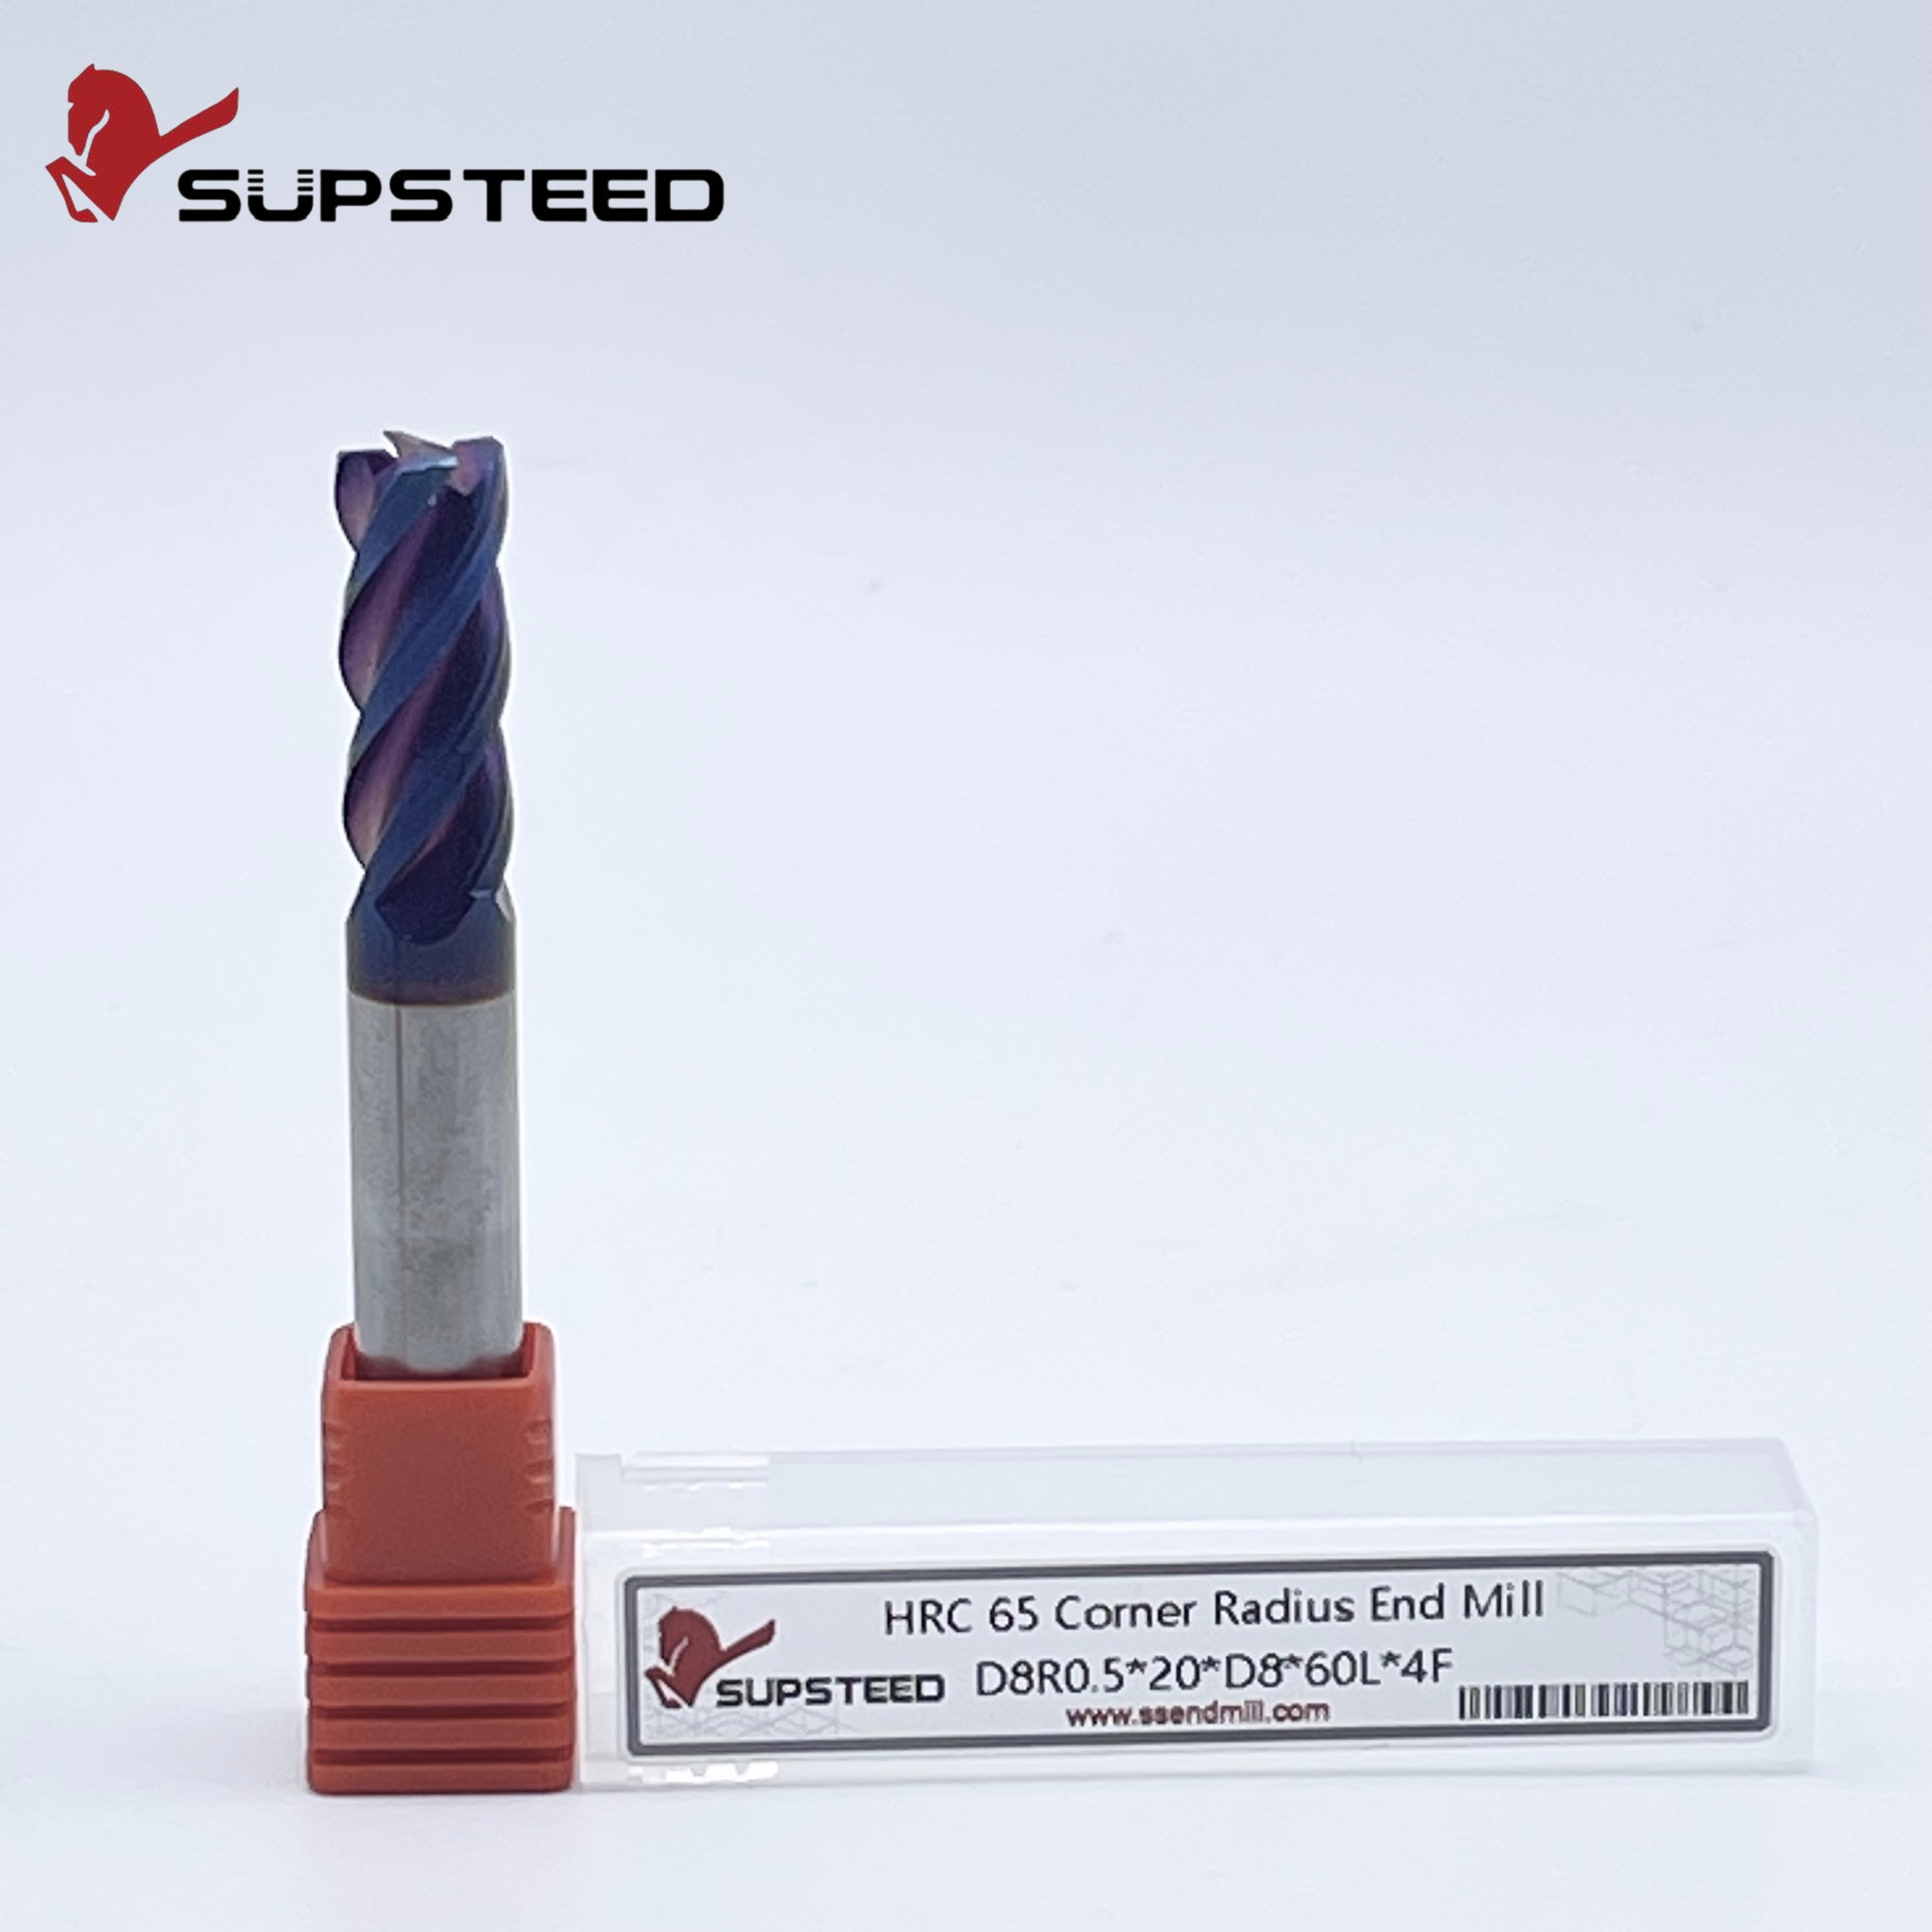
Cantos vivos em fresas de topo quadrado atuam como concentradores de tensão severa durante fresamento pesado. Quando você pressiona essas ferramentas sob altas forças de corte, as interseções de 90 graus sofrem microlascamento. Essa degradação da borda acelera rapidamente até a falha catastrófica da ferramenta. A vida útil imprevisível da ferramenta e as trocas frequentes de ferramentas aumentam os custos de consumíveis, aumentam o tempo de inatividade da máquina e comprometem a tolerância das peças, especialmente em materiais duros ou abrasivos. Você deve distinguir entre um fresa de topo com raio de canto e uma ferramenta de arredondamento de canto. Uma fresa de topo para arredondamento de cantos é uma ferramenta de conformação usada exclusivamente para usinar um raio na borda externa de uma peça acabada. Uma ferramenta de raio de canto é uma fresa de fundo plano com cantos arredondados projetada para resistência da aresta durante bolsões e perfilamento. A transição para esta geometria altera fundamentalmente a forma como as forças de corte são distribuídas pela aresta da ferramenta. Compreender esse impacto mecânico ajuda os maquinistas a maximizar as taxas de remoção de metal sem sacrificar a confiabilidade do processo.
Distribuição de Força: Um raio de canto dissipa as forças de corte sobre uma área de superfície maior, reduzindo significativamente a tensão localizada que faz com que os cantos vivos lasquem.
Ganhos específicos do material: Materiais resistentes, abrasivos e quebradiços exigem reforço de borda; utilizar uma fresa de topo com raio de canto de titânio especializada ou uma fresa de topo de canto de aço endurecido pode prolongar a vida útil da ferramenta em até 50% em comparação com perfis quadrados.
A compensação da deflexão: Embora um raio maior aumente a resistência da aresta, ele também redireciona as forças de corte radialmente, exigindo configurações mais rígidas para evitar vibrações e deflexão da ferramenta.
Restrições de geometria da peça: O raio de canto máximo permitido é determinado pelos requisitos de canto interno da impressão da peça; os engenheiros devem equilibrar a resistência da ferramenta com a necessidade de operações secundárias de reusinagem.
As forças de corte do metal concentram-se no ponto de contato mais agudo. Em uma fresa de topo quadrada padrão, a transição de 90 graus entre o canal e a face final suporta toda a carga de corte. Este canto agudo atua como um enorme gerador de tensão. Quando a ferramenta atinge a peça de trabalho, a pressão mecânica e o choque do corte interrompido concentram-se inteiramente nesta ponta frágil. Adicionar um raio suaviza a transição entre as arestas de corte periféricas e finais. Esta mudança geométrica distribui a carga mecânica sobre uma área de superfície curva em vez de um único ponto microscópico. Ao distribuir as forças de corte, a pressão localizada na matriz de metal duro cai. Isso evita que a aresta se quebre sob cargas pesadas de cavacos. Ao desbastar um bolsão profundo em aço 4140, uma ferramenta quadrada geralmente quebra seus cantos em minutos. A ferramenta radial sobrevive porque a força se espalha uniformemente pela curva, evitando que a tensão localizada exceda a resistência à ruptura transversal do metal duro.
Os padrões de desgaste diferem drasticamente entre ferramentas quadradas e radiadas. Uma fresa de topo quadrada normalmente falha começando logo no canto. O microlascamento inicial ocorre quase imediatamente durante o desbaste com alta carga. Depois que o canto se lasca, a ferramenta perde sua geometria protetora. Isto expõe o substrato interno mais macio e acelera o desgaste do flanco ao longo de todo o comprimento do canal. Uma ferramenta com raio resiste a esse microlascamento inicial. A borda curva desvia o choque ao entrar no corte. Como a aresta permanece intacta por mais tempo, a ferramenta mantém a geometria de corte projetada. Você obtém um padrão de desgaste gradual e previsível, em vez de uma degradação repentina e catastrófica das bordas. Os maquinistas podem planejar as trocas de ferramentas com base no tempo de corte, em vez de reagir a um alarme de ferramenta quebrada. Além disso, o raio ajuda a mitigar o desgaste do entalhe na profundidade da linha de corte, um problema comum na usinagem de materiais endurecíveis.
A geração de calor é um desafio constante nas operações de fresamento. Os cantos agudos não possuem a massa física necessária para absorver e dissipar o calor de forma eficaz. A ponta de uma fresa de topo quadrado atinge rapidamente temperaturas críticas. Isso leva a rachaduras térmicas e falhas prematuras. O material adicionado no canto de uma ferramenta com raio proporciona uma massa térmica significativamente maior. Este carboneto extra atua como dissipador de calor. Ele retira a energia térmica da aresta de corte e a distribui pelo corpo da ferramenta. Essa dissipação de calor aprimorada é altamente benéfica durante a usinagem a seco ou em aplicações de alta velocidade onde o choque térmico é o principal modo de falha. Ao executar jato de ar em vez de refrigerante, essa massa extra evita que a aresta de corte queime, permitindo manter uma superfície agressiva sem derreter a ferramenta.
Comparação de geometria de fresa de topo
Tipo de geometria |
Força da borda |
Acabamento Inferior |
Aplicação Primária |
|---|---|---|---|
Quadrado |
Baixo |
Excelente (Verdadeiro Flat) |
Uso geral, cantos internos afiados |
Chanfrado |
Alto |
Bom |
Desbaste pesado em materiais fundidos |
Nariz de bola |
Muito alto |
Pobre (recortado) |
Superfície 3D, contornos complexos |
Raio de canto |
Alto |
Excelente (Centro Plano) |
Desbaste e perfilamento de alta eficiência |
As fresas de topo quadrado têm limites operacionais rígidos. Evite-os em aplicações que envolvam cortes interrompidos, materiais de alta dureza ou desbaste pesado. A fragilidade das bordas torna-se um grande problema aqui. Ao usinar peças forjadas com escala pesada ou executar percursos de ferramenta dinâmicos com engate radial variável, os cantos vivos de uma ferramenta quadrada quebram prematuramente. Se a impressão da peça não exigir explicitamente um canto interno agudo de 90 graus, o padrão para uma fresa de topo quadrada limitará desnecessariamente suas taxas de avanço. Compromete a estabilidade do processo. Você acaba mimando a ferramenta apenas para manter os cantos intactos, o que destrói a produtividade geral e as taxas de remoção de metal da sua oficina.
Os raios e chanfros dos cantos protegem a aresta de corte. Eles distribuem forças de maneira diferente. Um raio fornece uma curva suave e contínua que dissipa as forças de corte uniformemente. Isso o torna ideal para operações de perfilamento, abertura de bolsões e acabamento estável. Um chanfro cria uma proteção de borda facetada. Ele substitui um canto de 90 graus por dois ângulos obtusos. Os chanfros oferecem excelente resistência e funcionam bem para desbaste pesado em materiais fundidos específicos. No entanto, eles não fornecem a transição de força suave de um raio. Um raio geralmente deixa um acabamento superficial superior em paredes e pisos adjacentes, enquanto um chanfro às vezes pode deixar marcas visíveis se o passo não for perfeitamente calculado.
As fresas de topo esféricas possuem resistência estrutural excepcional. Toda a extremidade de corte é um raio contínuo. No entanto, eles são altamente ineficientes para usinar bolsões com fundo plano. Uma ferramenta de ponta esférica deixa um acabamento recortado em pisos planos. Você precisa de passos incrivelmente apertados para obter uma superfície aceitável. Além disso, a velocidade superficial de uma ferramenta de ponta esférica cai para zero no centro da ponta. Essa velocidade superficial variável faz com que a ferramenta empurre e esfregue o material no centro, em vez de cortá-lo de maneira limpa. Isso leva ao desgaste irregular e à baixa vida útil da ferramenta em aplicações de fundo plano, forçando você a executar passes de acabamento secundários com uma ferramenta plana de qualquer maneira.
A geometria do raio do canto serve como o híbrido ideal. Ela fornece a eficiência de corte de fundo plano de uma fresa quadrada combinada com a integridade estrutural de uma ponta esférica. O centro plano da ferramenta garante velocidade de superfície uniforme na maior parte do corte. Isto permite uma remoção eficiente de material em pisos de bolso. Enquanto isso, os cantos arredondados protegem a parte mais vulnerável da ferramenta contra lascas. Esse equilíbrio torna a geometria altamente versátil. Ele lida com parâmetros de desbaste agressivos e ainda oferece excelentes acabamentos de piso, permitindo consolidar seu carrossel de ferramentas e reduzir os tempos de ciclo.
As ligas de titânio apresentam desafios de usinagem únicos. Eles têm baixa condutividade térmica e uma forte tendência ao endurecimento. O calor gerado durante o corte não se dissipa no cavaco. Em vez disso, concentra-se na vanguarda. Utilizando um A fresa de topo com raio de canto de titânio é essencial para gerenciar essa carga térmica. O tamanho específico do raio evita a quebra rápida da aresta associada à usinagem de titânio. Garante um semiacabamento estável, mantendo um perfil de ferramenta consistente. A transição suave do raio ajuda a resistir às arestas postiças. Este é um problema comum em aplicações aeroespaciais onde o material da peça é soldado à face da ferramenta, alterando a geometria de corte e causando a quebra repentina da ferramenta.
A usinagem de aços para ferramentas e ligas endurecidas de 45 a 65 HRc requer excepcional rigidez da ferramenta. As pressões de corte geradas nessas aplicações de alta dureza fraturarão imediatamente os cantos vivos de uma ferramenta quadrada padrão. Selecionando um fresa de canto de aço endurecido é obrigatória. O canto reforçado suporta imensas forças de compressão sem fraturar a matriz de metal duro. Isso permite que os maquinistas mantenham taxas de avanço produtivas em materiais endurecidos sem medo de falhas repentinas da ferramenta. Você garante a precisão dimensional em longas tiragens de produção, eliminando a necessidade de compensar constantemente a ferramenta para compensar o rápido desgaste dos cantos.
Materiais frágeis como ferro fundido, cerâmica e compósitos avançados são altamente suscetíveis a quebras e fraturas nas bordas. Quando uma ferramenta afiada entra nesses materiais, a pressão localizada geralmente faz com que o material da peça se lasque em vez de cisalhar de forma limpa. A aplicação de ferramentas de raio de canto nessas aplicações reduz esse risco. O raio facilita a entrada da ferramenta no corte, reduzindo o choque de engate inicial. Esta entrada gradual evita fratura imediata após a entrada. Ele protege tanto a aresta de corte quanto a integridade estrutural da peça frágil, reduzindo drasticamente a taxa de refugo em peças fundidas caras.
Os percursos de fresamento de alta eficiência dependem da manutenção de uma carga de cavacos consistente e do controle do ângulo de contato da ferramenta. As ferramentas de raio de canto combinam perfeitamente com estratégias HEM. Durante o desbaste dinâmico, a ferramenta experimenta engates radiais variados e cargas de cavacos flutuantes à medida que navega por geometrias complexas de bolsões. O raio reforçado absorve essas forças dinâmicas muito melhor do que uma aresta quadrada. Ele evita o microlascamento que geralmente ocorre quando uma ferramenta entra e sai rapidamente do corte durante o fresamento trocoidal. A ferramenta sobrevive a todo o ciclo de desbaste. Além disso, o raio altera o cálculo do afinamento radial dos cavacos. Como a espessura do cavaco varia ao longo da curva do raio, os maquinistas devem compensar aumentando a taxa de avanço para manter a espessura do cavaco alvo, evitando que a ferramenta esfregue e endureça o material.
Ao usinar perfis 3D e semiacabar contornos complexos, a geometria da ferramenta afeta diretamente a qualidade da superfície. Utilizando um o cortador de raio de canto para perfilamento oferece vantagens distintas em relação às ferramentas quadradas. O raio minimiza a altura da cúspide deixada nas superfícies contornadas. Como a aresta da ferramenta é curva, ela mescla os rebaixamentos com mais suavidade do que o canto agudo de uma fresa quadrada. Esta redução na altura das cúspides diminui significativamente o tempo de polimento secundário. Melhora o acabamento superficial geral da peça final, tornando-a altamente eficaz para fabricação de moldes e componentes estruturais aeroespaciais. A relação matemática entre o tamanho do raio e o abaixamento determina o acabamento superficial teórico, permitindo que os programadores otimizem seus percursos de ferramenta para máxima eficiência sem sacrificar a qualidade da peça.
Raios de canto recomendados por dureza do material
Dureza do Material (HRc) |
Diâmetro da ferramenta |
Faixa de raio recomendada |
Benefício Primário |
|---|---|---|---|
Abaixo de 30 HRc (alumínio, aço macio) |
0,500' |
0,015' - 0,030' |
Proteção básica de borda, impulso radial mínimo |
30 - 45 HRc (aços pré-endurecidos) |
0,500' |
0,030' - 0,060' |
Equilibra força com eficiência de corte |
45 - 65 HRc (aços ferramenta, ligas endurecidas) |
0,500' |
0,060' - 0,125' |
Resistência máxima à fratura sob carga extrema |
Selecionar o tamanho correto do raio envolve equilibrar a resistência da aresta em relação à direção da força de corte. Um raio pequeno, normalmente variando de 0,015' a 0,030', fornece proteção adequada da aresta com impacto mínimo na direção das forças de corte. Esse tamanho é ideal para configurações menos rígidas, aplicações de longo alcance ou usinagem de peças de paredes finas onde a minimização da pressão radial é crítica. Um raio grande, variando de 0,060' a 0,125', maximiza a resistência da ferramenta e prolonga significativamente a vida útil da ferramenta. Entretanto, um raio maior empurra as forças de corte radialmente para dentro da peça e do fuso. Este aumento da pressão radial aumenta o risco de vibração. Requer uma máquina altamente rígida e uma configuração de fixação para operar de maneira eficaz. Se os rolamentos do fuso estiverem desgastados ou se o seu acessório não tiver massa, um raio grande induzirá vibração severa.
A impressão da peça geralmente determina o raio máximo permitido da ferramenta. Os engenheiros frequentemente enfrentam o dilema de usinar dentro dos raios dos cantos especificados pelo projetista. Uma regra fundamental do Design for Manufacturing é evitar o uso de uma ferramenta com raio que corresponda exatamente ao raio do canto interno da peça. Se você usar uma ferramenta de raio de 0,250' para cortar um canto interno de 0,250', a ferramenta contornará o canto. Isso aumenta drasticamente seu ângulo de engajamento. Isso causa choque no engate, vibração intensa e possível quebra da ferramenta. Escolha um raio de ferramenta ligeiramente menor que o canto interno. Usar uma ferramenta de raio de 0,187' para um canto de 0,250' permite que o software CAM interpole o canto suavemente. Isso mantém uma carga de cavacos consistente e evita o enrolamento da ferramenta, garantindo um acabamento limpo nos cantos.
Os benefícios estruturais de uma geometria radial são plenamente realizados somente quando combinados com um substrato excepcionalmente rígido. O metal duro sólido com microgrãos é o padrão da indústria para essas ferramentas. UM A fresa de topo com raio de canto de metal duro fornece a rigidez necessária para resistir à deflexão sob cargas pesadas. A sinergia entre o substrato rígido de metal duro e a geometria de canto reforçada cria uma ferramenta capaz de sustentar altas taxas de remoção de metal em materiais exigentes. As ferramentas de aço rápido ou cobalto simplesmente não possuem a rigidez necessária para maximizar os benefícios da aresta arredondada. Eles flexionam e induzem vibração antes que o limite de resistência da borda seja atingido, anulando totalmente as vantagens da geometria.
Revestimentos avançados de PVD e CVD, como AlTiN ou TiSiN, apresentam desempenho significativamente melhor em arestas arredondadas do que em cantos vivos. Os revestimentos aplicados em uma ponta afiada de 90 graus têm tendência a descamar sob estresse mecânico. A curva suave de um raio permite que o revestimento adira de maneira mais uniforme e segura. Como o revestimento permanece intacto por mais tempo, a ferramenta mantém sua barreira térmica e lubricidade. Isso prolonga ainda mais a vida útil da ferramenta e mantém a nitidez das arestas durante todo o processo de usinagem. Ao cortar materiais abrasivos como ferro fundido ou alumínio com alto teor de silício, a retenção do revestimento é o principal fator para alcançar uma vida útil aceitável da ferramenta.
O principal risco ao implementar raios de canto maiores é o aumento nas forças de corte radiais. Estas forças afastam a ferramenta da peça de trabalho, induzindo deflexão e trepidação. Para mitigar isso, os maquinistas devem maximizar a rigidez da configuração. A utilização de porta-ferramentas hidráulicos ou de ajuste por encolhimento proporciona força de aperto e concentricidade superiores em comparação com porta-pinças padrão. Reduzir o balanço da ferramenta ao mínimo absoluto necessário para folga também é fundamental. Se a trepidação persistir, ajustar a profundidade radial de corte ou aumentar o avanço por dente pode ajudar a estabilizar o corte. Isso força a ferramenta a morder o material em vez de esfregar contra ele.
Lista de verificação de rigidez de configuração para ferramentas radiais:
Verifique se o desvio do fuso está abaixo de 0,0002' para garantir cargas uniformes de cavacos em todos os canais.
Assente a peça de trabalho diretamente em paralelos de precisão ou em placas de fixação dedicadas para eliminar a vibração.
Use porta-ferramentas hidráulicos ou de ajuste retrátil para maximizar o torque de aperto e a concentricidade.
Mantenha a extensão da ferramenta no mínimo necessário para limpar o bolsão mais profundo.
A transição para ferramentas com raio requer ajustes específicos em seu software CAM. Os programadores devem garantir que o software considere com precisão o raio exato do canto da ferramenta física. Não definir o raio corretamente resultará em goivagem da peça ou em sobras inesperadas em pisos planos e cantos internos.
Siga estas etapas de programação para garantir a precisão:
Meça o raio físico da ferramenta usando um comparador óptico ou predefinidor antes de criar a entrada da biblioteca de ferramentas.
Insira o valor exato do raio na definição da ferramenta CAM para gerar caminhos de deslocamento precisos.
Ative funções de usinagem residual para detectar automaticamente material não usinado deixado em cantos internos afiados.
Programe operações subsequentes com ferramentas menores para eliminar o material restante usando taxas de avanço reduzidas para evitar picos de carga de cavacos.
Audite o uso atual da sua fresa de topo quadrado para identificar aplicações de alto desgaste em operações de desbaste ou usinagem de metais duros.
Execute um teste A/B controlado comparando sua ferramenta quadrada padrão com uma alternativa com raio para quantificar o retorno do investimento em maior vida útil da ferramenta.
Atualize suas bibliotecas de ferramentas CAM para refletir os raios de canto exatos de suas novas fresas para evitar goivagem e garantir percursos de usinagem de repouso precisos.
Atualize seu suporte de ferramenta para mandris de ajuste retrátil ou hidráulicos para neutralizar o aumento das forças radiais geradas por raios de canto maiores.
R: Uma fresa de topo com raio de canto é uma ferramenta de corte de fundo plano com cantos arredondados usada para fresar bolsões, ranhuras e perfis, mantendo a resistência da aresta. Uma ferramenta de arredondamento de cantos é uma fresa especializada usada exclusivamente para usinar um raio curvo na borda externa de uma peça previamente usinada.
R: Dependendo do material e da aplicação, adicionar um raio de canto pode prolongar a vida útil da ferramenta em 20% a 50%. O raio evita o microlascamento inicial que faz com que os cantos afiados falhem, permitindo que a ferramenta se desgaste de forma previsível e permaneça no corte por muito mais tempo.
R: Sim. Ao contrário de uma fresa de topo esférica, uma ferramenta com raio de canto possui uma geometria de corte central plana. Ele usina com eficiência pisos de bolsões planos, enquanto os cantos arredondados protegem as bordas externas da ferramenta contra lascas durante os passes de desbaste e acabamento.
R: Para titânio, um raio entre 0,030' e 0,060' é geralmente ideal. Este tamanho fornece reforço de borda suficiente para resistir às altas cargas térmicas e mecânicas da usinagem de titânio sem gerar forças radiais excessivas que poderiam causar vibração na configuração.
R: Um raio de canto redireciona uma parte das forças de corte radialmente, empurrando contra a ferramenta e o fuso. Embora isso aumente a resistência da borda, requer uma configuração mais rígida para evitar deflexão. A carga do fuso pode aumentar ligeiramente devido à maior área de engate no canto.
R: Usar uma ferramenta com raio correspondente faz com que a fresa encaixe totalmente no canto de uma só vez. Este aumento repentino no envolvimento da ferramenta causa choque, trepidação e possível quebra da ferramenta. Utilize sempre uma ferramenta com um raio ligeiramente menor para permitir uma interpolação CAM suave.