Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-09 Origen: Sitio
Las operaciones de mecanizado de alto rendimiento con frecuencia pierden márgenes de beneficio no en el husillo, sino en el almacén de herramientas debido al descuido del cuidado de las herramientas después de la operación. Tratar las fresas de mango de carburo sólido y acero de alta velocidad (HSS) como elementos puramente consumibles conduce a su eliminación prematura. Un manejo deficiente (específicamente una limpieza inadecuada, un almacenamiento desordenado y ciclos de reafilado ignorados) causa microdescantillados, corrosión y bordes cortantes degradados antes de que se agote la vida útil teórica de la herramienta.
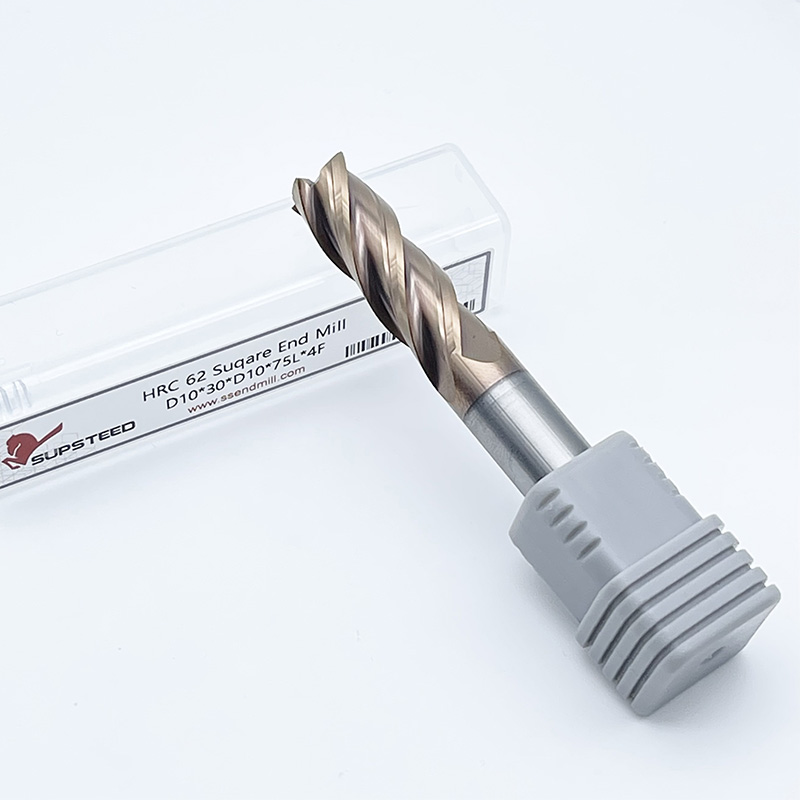
Implementar un sistema estandarizado El protocolo de mantenimiento de fresas frontales transforma las herramientas de un costo irrecuperable a un activo administrado. Esta guía detalla los requisitos técnicos para la limpieza, almacenamiento y evaluación de fresas de mango para reafilar para maximizar la vida útil de la herramienta y el retorno de la inversión operativa.
Las instalaciones de mecanizado a menudo calculan mal los gastos de herramientas al mirar únicamente la factura de compra inicial. El verdadero costo de una falla prematura de las herramientas incluye tiempo de inactividad de la máquina, piezas desechadas e interrupciones del flujo de trabajo. Cuando un operador saca una herramienta desafilada o con microchips de un cajón, el acabado superficial deficiente resultante requiere operaciones secundarias. Estos costos ocultos se multiplican rápidamente en múltiples turnos. El mantenimiento adecuado de las herramientas de corte previene estas fallas en cascada. Un programa de mantenimiento estructurado garantiza que cada herramienta alcance su umbral volumétrico máximo de eliminación de metal antes de desecharla.
Considere un taller que vende componentes aeroespaciales con aluminio 6061 o acero 4140. Una sola fresa de extremo de hélice variable de alto rendimiento de 3/4 de pulgada representa una importante inversión inicial. Si esa herramienta se tira a un contenedor y rompe una flauta, se pierden horas de tiempo potencial de mecanizado. También absorbe el costo de mano de obra del maquinista que busca un reemplazo, restablece la compensación de la herramienta y verifica nuevamente la inspección del primer artículo. Los protocolos de mantenimiento adecuados eliminan estas paradas de producción innecesarias.
El mantenimiento posterior a la operación depende completamente de lo que sucede dentro de la máquina. No se puede mantener una herramienta que ha sufrido un fallo catastrófico. La optimización de las velocidades de corte, el mantenimiento de cargas de viruta adecuadas y la garantía de un suministro adecuado de refrigerante evitan el choque térmico y la degradación grave de los bordes. La sujeción de herramientas también juega un papel fundamental. Un descentramiento excesivo provoca un desgaste desigual de las flautas. Una flauta recibe la mayor parte de la fuerza de corte y se desgasta más rápido que las demás. Este desgaste desigual complica los futuros esfuerzos de afilado y reduce el diámetro recuperable de la herramienta. El cuidado preventivo comienza en el momento en que se enciende el eje.
Los operadores deben monitorear los medidores de carga del husillo y escuchar las vibraciones. La vibración indica inestabilidad armónica, que microfractura el sustrato de carburo mucho antes de que aparezca un desgaste visible. El uso de portaherramientas hidráulicos o de ajuste por contracción minimiza el descentramiento a tolerancias aceptables, generalmente inferiores a 0,0001 pulgadas. Esta precisión garantiza que todas las flautas se desgasten de manera uniforme, dejando una geometría uniforme que un servicio de rectificado puede restaurar fácilmente.
Un programa exitoso de gestión de herramientas requiere resultados mensurables. Debe buscar indicadores específicos de que sus protocolos de mantenimiento están funcionando. Apunte a una extensión mensurable de la vida útil de la herramienta, a menudo seguida por un aumento en las piezas producidas por herramienta. Apunte a una clara reducción en el gasto mensual en herramientas. Realice un seguimiento de los fallos de las herramientas inducidos por la manipulación y lleve ese número a cero. Los operadores ya no deberían encontrar ranuras astilladas causadas por herramientas que chocan entre sí en un cajón. Estas métricas validan el tiempo invertido en los procedimientos de limpieza y almacenamiento.
El mecanizado moderno requiere cambiar el paradigma de 'usar y desechar' a 'inspeccionar, mantener y reutilizar'. La vida de una fresadora no termina cuando pierde su filo inicial de fábrica. Al implementar un enfoque de ciclo de vida, se tratan las herramientas como activos que pasan por múltiples fases de utilidad. Un desbastador de alto rendimiento podría pasar a una función de semiacabado después de su primer reafilado. Más adelante, podría reutilizarse para configuraciones menos exigentes o materiales más blandos. Esta gestión del ciclo de vida extrae el máximo valor del sustrato de carburo.
El mecanizado de materiales como aluminio, titanio y acero con bajo contenido de carbono a menudo da como resultado la soldadura del material hasta el filo. Este borde reconstruido (BUE) arruina los acabados de la superficie y altera la geometría de la herramienta. Existen métodos mecánicos y químicos para eliminar este material sin dañar el sustrato o el revestimiento de deposición física de vapor (PVD). Los operadores deben usar cepillos de latón suave o aire comprimido inmediatamente después de que la herramienta sale de la máquina. Los disolventes especializados ayudan a disolver los depósitos de aluminio rebeldes.
Debes mitigar los riesgos durante la fase de limpieza mecánica. Nunca utilice cepillos de alambre de acero endurecido en bordes de carburo. El carburo de tungsteno posee una dureza extrema pero carece de tenacidad. Pasar un cepillo de acero por una ranura afilada provoca microfracturas. Estas grietas microscópicas se propagan rápidamente durante el siguiente ciclo de mecanizado, lo que provoca fallas catastróficas en los bordes. Priorice siempre la disolución química o la abrasión mecánica suave sobre el raspado agresivo.
Siga esta secuencia de limpieza estandarizada para herramientas muy sucias:
Dejar refrigerantes solubles en agua en las herramientas crea graves problemas a largo plazo. En las herramientas de acero rápido (HSS), la humedad residual provoca una rápida oxidación y herrumbre. Para las herramientas de carburo sólido, el problema es químico. Ciertas formulaciones de refrigerantes, especialmente aquellas que se dejan estancadas, pueden filtrar el aglutinante de cobalto de la matriz de carburo. La lixiviación de cobalto deja los granos de carburo de tungsteno sin soporte, lo que da como resultado un filo quebradizo y que se desmorona.
Los niveles de pH del refrigerante varían naturalmente con el tiempo a medida que el aceite atrapado y las bacterias contaminan el sumidero. Cuando el pH baja y el refrigerante se vuelve ácido, el proceso de lixiviación del cobalto se acelera. Las herramientas que se dejan sobre un banco de trabajo cubierto de refrigerante degradado sufrirán daños estructurales microscópicos en cuestión de días.
La limpieza ultrasónica ofrece una excelente solución para la limpieza profunda de flautas, especialmente para microherramientas o geometrías complejas. Las burbujas de cavitación llegan a valles estrechos que los cepillos no alcanzan. Sin embargo, los operadores deben controlar la frecuencia y la duración. Los limpiadores ultrasónicos mal configurados pueden provocar daños por microcavitación en los bordes cortantes afilados. Limite los tiempos de exposición a menos de tres minutos y utilice soluciones de limpieza adecuadas diseñadas específicamente para herramientas de corte.
La limpieza no significa nada sin una inspección adecuada. Ordene una limpieza final con un paño suave no abrasivo o una toalla de microfibra. Esto garantiza que ningún microresiduo oscurezca la evaluación óptica. Incluso una pequeña mota de refrigerante seco puede parecer desgaste de los bordes bajo una lupa. La herramienta debe estar completamente seca y limpia antes de que el operador evalúe su estado.
La inspección óptica es un paso obligatorio en el flujo de trabajo de mantenimiento. Los operadores deben utilizar una lupa de joyero (de 10 a 30 aumentos), una lupa iluminada o un comparador óptico. Las inspecciones a simple vista no detectan el desgaste en las primeras etapas. Durante la inspección, identifique patrones de desgaste específicos. Busque desgaste en los flancos a lo largo del relieve primario. Revise la cara del rastrillo para ver si hay desgaste en cráteres. Escanee todo el filo en busca de microchips. Inspeccione el cuerpo de la herramienta en busca de grietas térmicas, lo que indica una generación excesiva de calor durante el corte anterior.
Patrones y causas comunes de desgaste de la fresa de extremo
| Tipo de desgaste | Indicador visual | Causa principal |
|---|---|---|
| Desgaste de flanco | Abrasión uniforme en la cara libre | Desgaste abrasivo normal por acción de corte. |
| Desgaste del cráter | Depresión en la cara del rastrillo detrás del borde | Afinidad química entre la herramienta y la pieza de trabajo a altas temperaturas. |
| Borde construido (BUE) | Material de la pieza soldado al filo. | Velocidad de corte demasiado baja o lubricidad del refrigerante inadecuada |
| Microchip | Pequeñas fracturas a lo largo del filo. | Velocidad de alimentación excesiva, vibración o daños en la manipulación |
| Craqueo Térmico | Grietas perpendiculares al filo. | Corte interrumpido o aplicación de refrigerante inconsistente |
Las herramientas de alta dureza son muy susceptibles a sufrir daños por impacto. El carburo de tungsteno tiene un alto módulo de elasticidad y una resistencia a la compresión extrema, pero su resistencia a la rotura transversal es relativamente baja en comparación con el acero. Cuando los operadores arrojan herramientas de carburo sin apretar en un cajón de metal, las ranuras chocan entre sí. Este contacto de flauta a flauta fragmenta instantáneamente el filo microscópico. Una herramienta que funcionó perfectamente en la máquina puede arruinarse en segundos por un almacenamiento descuidado.
El filo de una fresa de acabado a menudo se estrecha hasta un radio de tan solo unas pocas micras. A ese nivel microscópico, el carburo es increíblemente frágil. Una caída de unos pocos centímetros sobre una superficie dura romperá el borde. Los sistemas de almacenamiento deben tener en cuenta esta realidad física imponiendo una separación estricta.
La protección de los bordes cortantes requiere aislamiento físico. Varios formatos de almacenamiento ofrecen distintos niveles de protección y accesibilidad según los requisitos del taller.
El aislamiento físico sólo resuelve la mitad del problema de almacenamiento. El control ambiental es igualmente esencial. Los depósitos de herramientas deben mantener una atmósfera constantemente fresca y seca. Las fluctuaciones de temperatura provocan expansión y contracción térmica, lo que puede atraer humedad a los contenedores de almacenamiento. Se forma microcondensación en las herramientas, lo que provoca oxidación en el HSS y una posible degradación del aglutinante en el carburo.
Mitigue la humedad instalando deshumidificadores en el almacén de herramientas. Mantenga los gabinetes de almacenamiento alejados de puertas abiertas o áreas con altas oscilaciones de temperatura. Para almacenamiento a largo plazo, especialmente para herramientas HSS, utilice papel inhibidor de corrosión por vapor (VCI). Los materiales VCI liberan moléculas que forman una capa protectora sobre la superficie del metal, evitando la oxidación. Alternativamente, coloque desecantes de gel de sílice dentro de los cajones de almacenamiento para absorber la humedad ambiental.
No todas las herramientas aburridas merecen una segunda vida. Establecer una matriz de decisiones estricta garantiza que sólo se invierta en reafilado cuando tenga sentido financiero. Los factores principales son el diámetro de la herramienta, el costo inicial y el grado de desgaste. Las microherramientas de menos de 1/8 de pulgada rara vez justifican la mano de obra y el tiempo de máquina necesarios para afilarlas. Por el contrario, las desbastadoras de alto rendimiento de 1/2 pulgada y más grandes generan enormes retornos de la inversión cuando se reafilan.
Evalúe cuidadosamente la gravedad del desconchado. Si a una herramienta le falta una viruta enorme en el radio de la esquina, la amoladora debe eliminar una cantidad significativa de la longitud de la herramienta para establecer un nuevo filo. Si el daño se extiende demasiado hacia la flauta, la herramienta no se puede recuperar económicamente. El descentramiento durante la operación de mecanizado inicial también dicta la viabilidad del triturado. El desgaste desigual obliga al servicio de rectificado a eliminar material basándose en la flauta más desgastada, reduciendo drásticamente el diámetro final.
Matriz de decisión de rectificado de fresado
| Diámetro de herramienta | Condición de desgaste | Costo inicial | Recomendación de acción |
|---|---|---|---|
| Menos de 1/8' (3 mm) | Desgaste normal del flanco | Bajo | Reemplazar |
| 1/4' a 3/8' (6-10 mm) | Microchip menor | Medio | Evaluar según el tamaño del lote |
| 1/2' (12 mm) y más | Desgaste normal del flanco | Alto | Moler |
| Cualquier diámetro | Rotura grave de flauta | Variable | Chatarra / Reciclaje de carburo |
| Geometrías complejas (p. ej., hélice variable) | Desgaste moderado | muy alto | Rectificado con OEM o socio certificado |
Ejecutando apropiadamente El afilado de fresas de extremo requiere un equipo avanzado de rectificado de herramientas CNC. No es un proceso manual. La amoladora debe restaurar la geometría exacta del extremo, incluidos los ángulos de relieve primario y secundario. Si la herramienta presenta una hélice variable o un índice desigual, el software CNC debe sondear la herramienta para mapear la geometría existente antes de que comience el rectificado.
Mantener una concentricidad exacta y tolerancias de descentramiento durante el afilado no es negociable. Si el reafilado presenta descentramiento, la herramienta fallará prematuramente en su próxima aplicación. La muela debe rectificar las ranuras de manera uniforme, asegurando que los bordes cortantes compartan la carga de viruta por igual. Los servicios de rectificado de alta calidad utilizan muelas de diamante de grano fino y refrigerantes de aceite pesado para evitar daños térmicos al carburo durante el proceso de afilado.
El uso de herramientas afiladas requiere ajustes operativos en el taller. La realidad más obvia es un diámetro de herramienta reducido. Si se vuelve a afilar una herramienta de 0,500 pulgadas, es posible que regrese a 0,485 pulgadas. No puede simplemente colocar esta herramienta en la máquina y ejecutar el programa original. El maquinista debe actualizar los correctores de herramientas en el control CNC.
Además, los ajustes del software CAM son obligatorios. Los programadores deben tener en cuenta el nuevo diámetro para mantener las tolerancias de las piezas, especialmente al interpolar orificios o terminar cavidades estrechas. La compensación del radio de corte (G41/G42) maneja parte de esto, pero las trayectorias de superficies 3D complejas a menudo requieren un recálculo completo de la trayectoria de la herramienta. Los operadores también deben ajustar ligeramente los avances y las velocidades, ya que el diámetro del núcleo y la profundidad de la ranura pueden haber cambiado, alterando las características de evacuación de viruta de la herramienta.
El pulido elimina la capa protectora de PVD de las ranuras y la cara del extremo. El carburo desnudo carece de la resistencia al calor y la lubricidad de las herramientas recubiertas. Debe evaluar la necesidad y el costo-beneficio de recubrir las herramientas rectificadas. Para mecanizar aluminio o plásticos, una flauta pulida sin recubrimiento suele funcionar excepcionalmente bien. Sin embargo, para cortar acero, acero inoxidable o titanio, es obligatorio restaurar el recubrimiento (como TiAlN o AlTiN).
El nuevo recubrimiento añade costos y tiempo de entrega al proceso de reafilado. La herramienta debe someterse a una preparación de los bordes (bruñido) antes de ingresar a la cámara de recubrimiento para garantizar la adhesión del recubrimiento. Calcule si el coste del rectificado más el recubrimiento sigue siendo inferior al precio de una herramienta nueva. Para herramientas de gran diámetro, las matemáticas casi siempre favorecen el repintado.
Los mejores protocolos de mantenimiento fallan si los operadores los ignoran. Lograr que los maquinistas sigan estrictos procedimientos operativos estándar de limpieza y almacenamiento posteriores al uso requiere un cambio cultural en el taller. Los operadores suelen ver las herramientas de limpieza como una tarea administrativa de bajo valor que les impide fabricar chips. Mitigue esto haciendo que el proceso sea sin fricciones. Coloque estaciones de limpieza, disolventes y lupas ópticas directamente adyacentes a las máquinas CNC. No haga que los operadores crucen el taller para limpiar una herramienta. Integre la inspección de herramientas en las listas de verificación de instalación y desmontaje estándar.
La elección del servicio de rectificado de herramientas de terceros adecuado determina el éxito de su programa de reafilado. No seleccione un proveedor basándose únicamente en el precio. Evaluar sus capacidades de inspección. Pregunte si utilizan máquinas de medición óptica CNC para verificar las geometrías antes y después del rectificado. Pregunte sobre su tecnología de rectificado CNC y si pueden manejar geometrías complejas de paso variable. El tiempo de respuesta también es un factor importante; un proveedor que tarda seis semanas en devolver las herramientas le obliga a llevar un inventario de respaldo excesivo. Finalmente, verifique sus asociaciones de recubrimientos para asegurarse de que apliquen recubrimientos PVD de alta calidad y específicos para cada aplicación.
La gestión de una combinación de herramientas nuevas y renovadas genera dolores de cabeza en materia de inventario. Debe realizar un seguimiento de cuántas veces se ha realizado el mantenimiento de una fresa específica y de su diámetro exacto actual. La implementación de un software de gestión de herramientas resuelve este problema. Los sistemas avanzados utilizan chips RFID integrados en los portaherramientas o códigos QR grabados con láser en los mangos de las herramientas. Esto permite que el administrador del almacén de herramientas escanee la herramienta, recupere instantáneamente su historial y la dirija al contenedor de almacenamiento correcto o al lote de remolido. El seguimiento preciso evita que los operadores utilicen accidentalmente una herramienta rectificada de tamaño insuficiente en una operación de acabado de precisión.
R: Una fresa de carburo estándar normalmente se puede reafilar de 2 a 3 veces, según el diámetro inicial y la gravedad del desgaste. Las herramientas con desconchones masivos o aquellas que sufren fallas catastróficas no se pueden recuperar. Cada reafilado reduce el diámetro, lo que eventualmente hace que la herramienta sea demasiado pequeña para la aplicación prevista.
R: La limpieza ultrasónica es segura y muy eficaz si se utiliza correctamente. Dejar herramientas de carburo en un baño ultrasónico durante períodos prolongados o usar frecuencias inadecuadas induce daños por microcavitación en los bordes cortantes afilados. Utilice siempre ciclos cortos y soluciones de limpieza específicas para herramientas de corte.
R: Utilice un cepillo de latón suave o aire comprimido inmediatamente después del mecanizado. Para depósitos rebeldes de aluminio o titanio, utilice solventes químicos especializados que disuelvan el material soldado. Nunca utilice cepillos de alambre de acero endurecido, ya que provocan microfracturas en el frágil filo de carburo.
R: El afilado se vuelve muy rentable para fresas de mango de 1/2 pulgada (12 mm) de diámetro y más grandes. Para herramientas de entre 1/4 de pulgada y 3/8 de pulgada, la viabilidad depende del costo inicial y del tamaño del lote. Las microherramientas de menos de 1/8 de pulgada rara vez justifican la mano de obra y el tiempo de máquina necesarios para afilarlas.
R: Sí, si se reafila mediante un servicio de rectificado de herramientas CNC certificado que restaure la geometría original de fábrica y aplique el recubrimiento PVD correcto. Debido a que el diámetro se reduce ligeramente, los operadores deben ajustar las compensaciones del software CAM y ajustar los avances y las velocidades para que coincidan con la nueva dinámica de la herramienta.
R: Debido a que una fresa afilada tiene un diámetro ligeramente más pequeño, es posible que necesite aumentar ligeramente la velocidad del husillo (RPM) para mantener la misma superficie en pies (SFM). La velocidad de avance debe recalcularse en función del nuevo diámetro para mantener la carga de viruta adecuada por diente.