Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-24 Origen: Sitio

La traducción de modelos CAD métricos a trayectorias de herramientas basadas en pulgadas introduce fricción en la programación, aumenta los tiempos de ciclo y corre el riesgo de imprecisiones dimensionales. Los maquinistas y gerentes de taller enfrentan una batalla constante para decidir si estandarizar sus almacenes de herramientas en sistemas métricos o imperiales. La gestión de un inventario fragmentado aumenta los costos de herramientas, complica la compatibilidad de los portaherramientas y aumenta los errores de configuración en el taller. Evaluar el impacto operativo de las fresadoras métricas versus las de pulgadas requiere analizar su base de clientes principal, los valores predeterminados del software CAM, los ecosistemas de máquinas herramienta, las dimensiones de las piezas y las realidades de la cadena de suministro local. Elegir el sistema de medición adecuado agiliza la programación, reduce la deflexión de la herramienta y maximiza las tasas de eliminación de material. La decisión afecta directamente la eficiencia con la que su taller convierte el material en bruto en piezas terminadas. Necesita una estrategia definitiva para gestionar las interfaces de los portaherramientas y evitar costosos desechos.
La definición de los criterios de éxito para la estandarización de herramientas comienza en el husillo. Los objetivos principales son minimizar los cambios de herramientas, maximizar las tasas de eliminación de material y reducir el exceso de inventario. Cada vez que un operador detiene una máquina para cambiar una herramienta o buscar un tamaño fraccionario específico, la utilización del husillo disminuye. Cuando un taller almacena tamaños redundantes en dos sistemas de medición, el capital queda inmovilizado en carburo no utilizado que se encuentra en las máquinas expendedoras. La estandarización en un único sistema de dimensionamiento agiliza el flujo de trabajo desde el escritorio del programador CAM directamente al gabinete de la máquina. Una biblioteca de herramientas unificada permite a los programadores obtener avances y velocidades comprobadas sin tener que adivinar si el taller realmente tiene el diámetro exacto en stock.
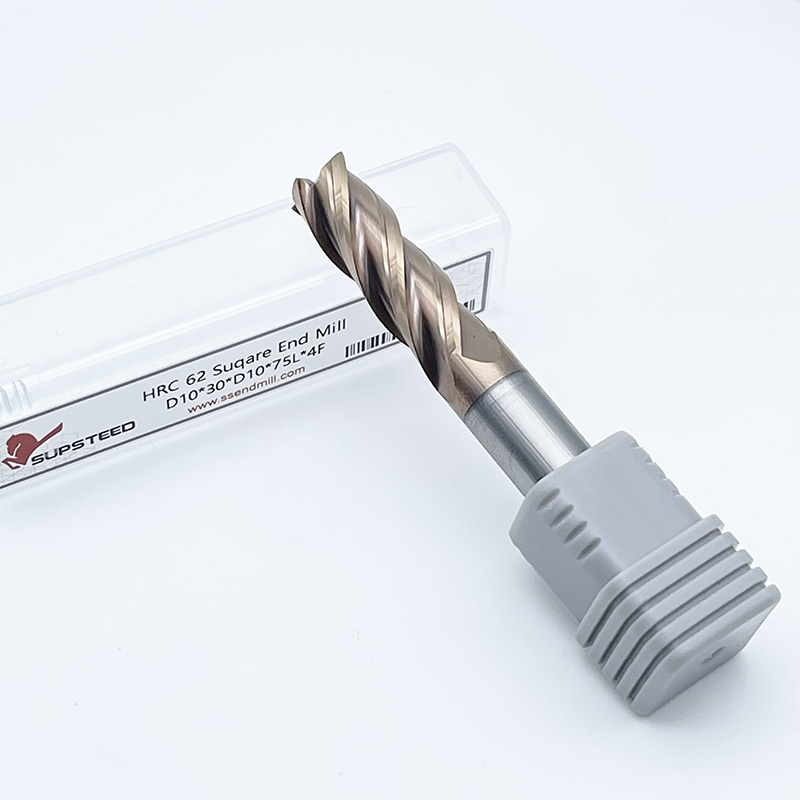
El carburo sólido sigue siendo el estándar de la industria sobre el acero de alta velocidad (HSS) tanto para sistemas métricos como en pulgadas. El carburo ofrece una vida útil de la herramienta de tres a cinco veces más larga y proporciona la rigidez extrema necesaria para el mecanizado moderno de alta velocidad y las trayectorias de herramientas de fresado dinámicas. El HSS se flexiona bajo cargas pesadas de viruta, lo que provoca imprecisiones dimensionales y acabados superficiales deficientes. El carburo sólido resiste el calor y la deflexión, lo que permite a los maquinistas aumentar las velocidades de avance manteniendo tolerancias estrictas. El sistema de medición no cambia la física del sustrato de carburo. Una herramienta de carburo de micrograno premium funciona excepcionalmente bien ya sea que mida 12 mm o 1/2 pulgada. El cuello de botella en el rendimiento suele radicar en la interfaz del portaherramientas o en la estrategia de programación, no en la unidad de medida.
Los estándares ISO (métrico) y ANSI (pulgadas) dictan los diámetros de corte, las tolerancias del vástago, las longitudes totales y los ángulos de punta. Los mangos métricos suelen seguir clases de tolerancia h6, lo que garantiza un ajuste preciso en soportes de alto rendimiento, como mandriles hidráulicos o de ajuste por contracción. Los estándares ANSI definen tamaños fraccionarios con sus propias bandas de tolerancia específicas. La combinación de estos estándares crea graves problemas mecánicos. Una herramienta que encaje holgadamente en un soporte sufrirá descentramiento. Incluso 0,0005 pulgadas de descentramiento pueden reducir la vida útil de la herramienta a la mitad al obligar a una flauta a soportar una carga de viruta más pesada que las demás.
Comparación de tolerancia de vástago estándar
| Sistema de medición | Especificación estándar | Tolerancia de vástago típica | Aplicación primaria |
|---|---|---|---|
| Métrico | ISO | h6 (+0,000 / -0,011 mm para 12 mm) | Fabricación global, automoción, medicina |
| Pulgada | ANSI | +0,0000 / -0,0005 pulgadas | Talleres de empleo en EE. UU., Legacy Aerospace |
| Micrométrico métrico | ESTRUENDO | h4 (+0,000 / -0,004 mm) | Torneado Suizo, Relojería |
Los errores de redondeo presentan riesgos ocultos durante la programación CAM. Cuando el software CAM convierte fracciones de pulgadas en equivalentes métricos durante el posprocesamiento, se producen discrepancias matemáticas. Una fresa de 1/4 de pulgada mide exactamente 6,35 mm. Si un programador aplica una herramienta de 1/4 de pulgada a una cavidad métrica con un radio de esquina de 6 mm, la herramienta rayará la pieza o provocará un error de colisión CAM. El software exigirá una herramienta más pequeña para borrar la geometría. Esto obliga al uso de una herramienta de 3/16 de pulgada o 4 mm. Caer a un diámetro más pequeño reduce el espesor de la red central de la herramienta, disminuye la rigidez y obliga al programador a reducir la velocidad de avance, lo que en última instancia aumenta el tiempo del ciclo.
Las cadenas de suministro con certificación ISO exigen una trazabilidad estricta. Los sectores manufactureros internacionales, como la producción de dispositivos médicos y el ensamblaje de automóviles, dependen en gran medida de las impresiones métricas. Estandarizando su tienda en Las fresas de carburo métricas garantizan una coincidencia de radio exacta. Elimina la necesidad de traducir dimensiones en el taller. Cuando una impresión médica requiere un bolsillo de 4 mm, el uso de una herramienta nativa de 4 mm garantiza el cumplimiento de la intención de ingeniería original. Evita el riesgo de que un operador malinterprete una dimensión decimal convertida en una hoja de configuración.
El uso de radios métricos exactos le permite mecanizar cavidades métricas nativas y superficies 3D de manera eficiente. Los perfiles métricos cuadrados y esféricos combinan perfectamente con el modelo CAD. No necesita pasos complejos ni rutinas de acabado de varias pasadas para lograr la geometría correcta. Una fresa de punta esférica de 10 mm crea un filete perfecto con un radio de 5 mm en una sola pasada. Intentar la misma característica con una punta esférica de 3/8 de pulgada requiere trayectorias de herramientas de superficies 3D que consumen tiempo valioso de la máquina, generan archivos de código G masivos y, a menudo, dejan marcas testigo visibles que requieren pulido manual.
Disponer de una amplia selección de 1 mm a 15 mm cubre la gran mayoría de las características de piezas internacionales. Esta gama proporciona una herramienta para casi todas las ranuras, cavidades o agujeros métricos estándar. Los tamaños métricos de números enteros simplifican el cálculo mental para los operadores en el panel de control. Una herramienta de 12 mm que corta una ranura de 24 mm requiere exactamente dos pasadas. Esta claridad reduce los errores de configuración, acelera las inspecciones de los primeros artículos y hace que las rutinas de sondeo en la máquina sean mucho más intuitivas para el maquinista de configuración.
La adquisición de herramientas métricas especializadas en el mercado estadounidense presenta desafíos logísticos. Los desbastadores métricos estándar son fáciles de encontrar. Los acabados de radios de esquina métricos específicos, los recubrimientos especializados para titanio o las dinámicas de alto número de flautas a menudo enfrentan retrasos en el abastecimiento por parte de los proveedores nacionales. Un taller estadounidense podría esperar tres días para obtener una fresa de extremo de 12 mm con un radio de esquina de 0,5 mm. Mientras tanto, varios proveedores locales ofrecen una herramienta de 1/2 pulgada con un radio de 0,030 pulgada para entrega al día siguiente. Los gerentes de taller deben crear un inventario de reserva para herramientas de acabado métricas críticas para evitar el tiempo de inactividad de la máquina.
Debe emparejar mangos métricos con pinzas ER, mandriles de fresado o portaherramientas de ajuste por contracción métrico exacto. Esto logra un agotamiento total del indicador (TIR) óptimo. Las pinzas ER tienen un rango de colapso, pero depender de ese rango degrada la fuerza de agarre. Sujetar un vástago de 12 mm en una pinza de 1/2 pulgada crea un contacto desigual dentro del soporte. Este agarre desigual introduce descentramiento, aumenta la vibración y, en última instancia, rompe la herramienta de carburo. Los verdaderos sistemas de sujeción métricos no son negociables para mangos métricos. Si se compromete a utilizar herramientas métricas, debe comprometerse a comprar los portaherramientas métricos correspondientes.
Las herramientas de fracciones de pulgada siguen profundamente arraigadas en los talleres de trabajo de EE. UU. Los contratos de defensa y las impresiones aeroespaciales heredadas dependen casi por completo del sistema imperial. Décadas de datos de ingeniería, avances y velocidades comprobadas y bibliotecas de herramientas establecidas giran en torno a las mediciones en pulgadas. Para los talleres que invierten mucho en este sector, el cambio de herramientas en pulgadas interrumpe los flujos de trabajo establecidos y requiere esfuerzos masivos de reprogramación. Muchas máquinas CNC más antiguas también tienen programas macro y ciclos de sondeo codificados en pulgadas, lo que hace que una transición métrica completa sea una carga administrativa enorme.
Obtener geometrías altamente específicas basadas en pulgadas es increíblemente fácil en Norteamérica. Se encuentran en stock universalmente diseños de hélices variables, recubrimientos específicos para aleaciones exóticas y tamaños fraccionarios estándar. Los proveedores ofrecen entrega al día siguiente o incluso el mismo día para estos perfiles. Esta rápida disponibilidad mantiene los husillos en funcionamiento cuando una herramienta se rompe inesperadamente durante un turno de noche. Permite a los talleres estadounidenses operar almacenes de herramientas más eficientes sin correr el riesgo de sufrir tiempos de inactividad en la producción. Puede solicitar una fresa de extremo de paso variable de 5/8 de pulgada a las 4 p. m. y cortar virutas a las 9 a. m. de la mañana siguiente.
El uso de fresas en pulgadas en impresiones métricas genera graves ineficiencias. Un problema común es borrar los radios de esquina métricos. Si un modelo CAD especifica un radio interno de 10 mm, técnicamente una herramienta de 3/4 de pulgada encajará porque su radio es de 9,525 mm. Casi no deja espacio para la interpolación de la trayectoria de la herramienta, lo que provoca vibraciones en las esquinas cuando la herramienta involucra demasiado material a la vez. Para mecanizarlo sin problemas, un programador debe utilizar una herramienta de 5/8 de pulgada. Este diámetro más pequeño reduce el compromiso de la ranura, reduce la tasa de eliminación de material y aumenta el tiempo total del ciclo para toda la operación de embolsado.
Riesgos comunes de sustitución de unidades métricas frente a pulgadas
| Característica métrica prevista Herramienta | en pulgadas sustituida | Riesgo operativo |
|---|---|---|
| Radio de esquina de 6 mm | Fresa de extremo de 1/4' (6,35 mm) | error de gubia; La herramienta físicamente no puede caber en la esquina. |
| Ancho de ranura de 10 mm | Fresa de extremo de 3/8' (9,525 mm) | Requiere dos pasadas en lugar de una, lo que duplica el tiempo del ciclo. |
| Soporte de vástago de 12 mm | Pinza de 1/2' (12,7 mm) | Fuerza de sujeción desigual, alto descentramiento, riesgo de extracción de la herramienta. |
Audite el trabajo entrante de su taller para justificar las inversiones en herramientas. Revisa los últimos 100 trabajos que pasaron por tu escritorio. Calcule el porcentaje de impresiones métricas versus imperiales. Si el 70% de su trabajo se origina en entornos CAD métricos, estandarizar las herramientas métricas tiene sentido financiero. Forzar herramientas en pulgadas en flujos de trabajo métricos desperdicia tiempo de programación. Alinee su almacén de herramientas con el sistema de medición dominante de sus clientes de mayor margen. No permita que unos pocos trabajos heredados dicten la estrategia de herramientas para sus series de producción más rentables.
El tamaño típico de sus piezas de trabajo influye en la disponibilidad y selección de longitudes y diámetros de canal óptimos. El micromecanizado de piezas médicas requiere herramientas diminutas. El sistema métrico sobresale aquí, ya que ofrece incrementos precisos como 0,5 mm, 1 mm y 1,5 mm. Los grandes mamparos aeroespaciales exigen una retirada masiva de material. En estos casos, se encuentran fácilmente disponibles desbastadores grandes de fracciones de pulgada y son muy rígidos. Haga coincidir su sistema de tallas con la escala de su entorno de trabajo físico. Un taller que opera tornos suizos se inclinará naturalmente por el sistema métrico, mientras que un taller que opera con fresadoras de pórtico grandes probablemente se inclinará por el sistema imperial.
Analizando su inventario actual de Los tamaños de fresas de carburo ayudan a identificar redundancias. No es necesario tener en existencia una fresa de extremo de 6 mm y una de 1/4 de pulgada para desbaste general. Son casi idénticos en tamaño. Si las herramientas de 1/4 de pulgada ya cuentan con un gran inventario y son aceptables para la tolerancia, elimine las herramientas de 6 mm de su sistema de compras. La consolidación libera flujo de caja y reduce la huella física de su almacén de herramientas. También simplifica el proceso de compra para su equipo de adquisiciones.
Los nuevos talleres o maquinistas deben evitar la sobrecarga de inventario comenzando con un conjunto básico de tamaños versátiles. Elija primero su sistema de medición dominante en función de su industria objetivo. Un sólido kit inicial métrico incluye fresas cuadradas de 3 mm, 4 mm, 6 mm, 8 mm, 10 mm y 12 mm. Un kit inicial en pulgadas debe centrarse en tamaños de 1/8', 1/4', 3/8' y 1/2'. Domine los avances y las velocidades con estos diámetros de núcleo antes de expandirse a perfiles especiales, puntas esféricas o geometrías de punta redondeada. Descubra cómo reaccionan estos tamaños de núcleo a diferentes materiales antes de comprar costosas cortadoras especiales.
El rendimiento de corte, la deflexión y la vida útil de la herramienta dependen del sustrato de carburo, el número de canales y la geometría. No están dictados por el sistema de medición. Una fresa de 4 canales de 12 mm y una fresa de 4 canales de 1/2 pulgada con revestimientos idénticos funcionarán de manera similar en el mismo material. El factor crítico es la interfaz del portaherramientas. Siempre que el soporte se adapte perfectamente al vástago, ambos sistemas ofrecen una rigidez y un acabado superficial excepcionales. Concentre su presupuesto en portaherramientas de precisión y carburo de alta calidad en lugar de preocuparse por qué sistema de medición corta mejor.
Muchos talleres modernos construyen con éxito una caja de herramientas híbrida. Disponen de tamaños estándar en pulgadas para desbaste pesado porque son baratos y están disponibles localmente. Luego almacenan fresas de extremo métricas específicas para el acabado de características métricas nativas. Este enfoque aprovecha lo mejor de ambas cadenas de suministro. Obtiene la eliminación agresiva de material de un desbastador de 3/4 de pulgada, seguido de la precisión de un acabador de 10 mm para alcanzar tolerancias métricas estrictas en una pared de bolsillo. Esto requiere una excelente comunicación entre el departamento de programación y el taller.
La ejecución de un sistema híbrido requiere protocolos estrictos para evitar errores catastróficos de configuración del operador. La segregación física de herramientas es obligatoria. Guarde las herramientas métricas en contenedores azules y las herramientas en pulgadas en contenedores rojos. Haga cumplir requisitos claros de marcado láser en todos los mangos de herramientas. Las convenciones de nomenclatura de las bibliotecas de herramientas CAM deben ser rígidas.
Si un operador carga una fresa de mango de 1/2 pulgada en una trayectoria de 12 mm, la herramienta sobrecortará la pieza en 0,7 mm, desechando la pieza de trabajo al instante.
La compensación financiera de un sistema híbrido implica mantener inventarios de portaherramientas duales. Debe comprar soportes de ajuste por contracción métricos y en pulgadas o pinzas de alta precisión. Esto duplica su inversión inicial en herramientas. La flexibilidad obtenida en la licitación de empleos a menudo compensa este costo. Un taller híbrido puede ofertar con confianza por una impresión métrica automotriz alemana el lunes y una impresión en pulgadas de defensa estadounidense el martes sin preocuparse por las limitaciones de herramientas. Usted amplía su mercado al que se dirige al tener la capacidad física para mecanizar cualquier impresión exactamente como se diseñó.
R: No. Si bien una pinza ER tiene un rango de colapso, usar una pinza de 1/2 pulgada para un vástago de 12 mm crea una fuerza de sujeción desigual. Este desajuste introduce descentramiento, aumenta la vibración y provoca fallas o roturas prematuras de la herramienta. Utilice siempre pinzas métricas que coincidan exactamente para los mangos métricos.
R: Históricamente, la cadena de suministro de fabricación de EE. UU. se ha construido en torno a tamaños fraccionarios de pulgadas. Si bien los desbastadores métricos estándar están ampliamente disponibles, las geometrías métricas especializadas a menudo requieren importación o rectificado personalizado, lo que lleva a plazos de entrega más largos.
R: El software CAM puede convertir matemáticamente la trayectoria de la herramienta, pero no puede cambiar la geometría física de la herramienta. Si programa una herramienta de 1/4 de pulgada para un radio de cavidad métrico de 6 mm, el software generará un error de ranurado o dejará material sin cortar en las esquinas.
R: Los tamaños métricos más comunes oscilan entre 1 mm y 15 mm. Los tamaños de núcleo muy utilizados en la fabricación mundial incluyen 3 mm, 4 mm, 6 mm, 8 mm, 10 mm y 12 mm. Estos cubren la gran mayoría de ranuras, agujeros y funciones de bolsillo estándar.
R: Una tienda nueva debe comenzar con un conjunto básico ajustado para evitar la sobrecarga de inventario. Para sistema métrico, stock de 4 mm, 6 mm, 8 mm, 10 mm y 12 mm. Para pulgadas, almacene 1/8', 1/4', 3/8' y 1/2'. Amplíese a tamaños especiales solo cuando trabajos específicos lo requieran.
R: No. El rendimiento de corte, la vida útil de la herramienta y la rigidez están determinados por el sustrato de carburo, la geometría de la ranura y el recubrimiento. El sistema de medición en sí no afecta la forma en que la herramienta corta metal, siempre que se sujete de forma segura en un portaherramientas adecuado.