Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito

La conversione dei modelli CAD metrici in percorsi utensile basati su pollici introduce attriti nella programmazione, aumenta i tempi di ciclo e rischia imprecisioni dimensionali. Macchinisti e direttori di officina affrontano una battaglia costante per decidere se standardizzare i loro magazzini degli utensili su sistemi metrici o imperiali. La gestione di un inventario frammentato aumenta i costi degli utensili, complica la compatibilità dei supporti e aumenta gli errori di configurazione in officina. La valutazione dell'impatto operativo delle frese metriche rispetto a quelle in pollici richiede l'analisi della base clienti principale, delle impostazioni predefinite del software CAM, degli ecosistemi delle macchine utensili, delle dimensioni delle parti e delle realtà della catena di fornitura locale. La scelta del giusto sistema di misurazione semplifica la programmazione, riduce la deflessione dell'utensile e massimizza i tassi di rimozione del materiale. La decisione influisce direttamente sull'efficienza con cui la tua officina trasforma le materie prime in parti finite. Hai bisogno di una strategia definitiva per gestire le interfacce dei portautensili e prevenire costosi scarti.
La definizione dei criteri di successo per la standardizzazione degli utensili inizia dal mandrino. Gli obiettivi principali sono ridurre al minimo i cambi di utensile, massimizzare i tassi di rimozione del materiale e ridurre il gonfiamento delle scorte. Ogni volta che un operatore ferma una macchina per scambiare un utensile o cercare una dimensione frazionaria specifica, l'utilizzo del mandrino diminuisce. Quando un negozio immagazzina dimensioni ridondanti su due sistemi di misurazione, il capitale rimane bloccato nel metallo duro inutilizzato rimasto nei distributori automatici. La standardizzazione su un unico sistema di dimensionamento semplifica il flusso di lavoro dalla postazione del programmatore CAM direttamente all'involucro della macchina. Una libreria di strumenti unificata consente ai programmatori di ottenere avanzamenti e velocità comprovati senza dubitare se l'officina ha effettivamente il diametro esatto in magazzino.
Il metallo duro integrale rimane lo standard del settore rispetto all'acciaio ad alta velocità (HSS) sia per i sistemi metrici che per quelli in pollici. Il metallo duro offre una durata utensile da tre a cinque volte più lunga e fornisce l'estrema rigidità richiesta per le moderne lavorazioni ad alta velocità e i percorsi utensile di fresatura dinamici. L'HSS si flette sotto carichi di trucioli pesanti, causando imprecisioni dimensionali e finiture superficiali scadenti. Il metallo duro integrale resiste al calore e alla deflessione, consentendo agli operatori di aumentare le velocità di avanzamento mantenendo tolleranze strette. Il sistema di misurazione non modifica la fisica del substrato in metallo duro. Un utensile in metallo duro a micrograna di alta qualità funziona eccezionalmente bene sia che misuri 12 mm o 1/2 pollice. Il collo di bottiglia delle prestazioni risiede solitamente nell'interfaccia del portautensile o nella strategia di programmazione, non nell'unità di misura.
Gli standard ISO (metrico) e ANSI (pollici) determinano i diametri di taglio, le tolleranze del gambo, le lunghezze complessive e gli angoli di punta. Gli steli metrici seguono generalmente le classi di tolleranza h6, garantendo un adattamento preciso in supporti ad alte prestazioni come mandrini a calettamento o idraulici. Gli standard ANSI definiscono le dimensioni frazionarie con le proprie bande di tolleranza specifiche. La combinazione di questi standard crea gravi problemi meccanici. Uno strumento che si inserisce liberamente in un supporto soffrirà di runout. Anche 0,0005 pollici di runout possono dimezzare la durata dell'utensile costringendo una scanalatura a sopportare un carico di truciolo più pesante rispetto alle altre.
comparativo della tolleranza del gambo standard
| Sistema di misurazione | Specifiche standard | Tolleranza tipica del gambo | Applicazione primaria |
|---|---|---|---|
| Metrico | ISO | h6 (+0,000 / -0,011 mm per 12 mm) | Produzione globale, settore automobilistico e medicale |
| Pollice | ANSI | +0,0000/-0,0005 pollici | Job Shop statunitensi, Legacy Aerospace |
| Micrometrico | DIN | h4 (+0,000 / -0,004 mm) | Tornitura svizzera, orologeria |
Gli errori di arrotondamento presentano rischi nascosti durante la programmazione CAM. Quando il software CAM converte i pollici frazionari in equivalenti metrici durante la post-elaborazione, si verificano discrepanze matematiche. Una fresa da 1/4 di pollice misura esattamente 6,35 mm. Se un programmatore applica un utensile da 1/4 di pollice a una tasca metrica con un raggio d'angolo di 6 mm, l'utensile scaverà la parte o attiverà un errore di collisione CAM. Il software richiederà uno strumento più piccolo per cancellare la geometria. Ciò impone l'uso di uno strumento da 3/16 di pollice o 4 mm. Il passaggio a un diametro inferiore riduce lo spessore del nucleo centrale dell'utensile, diminuisce la rigidità e costringe il programmatore ad abbassare la velocità di avanzamento, aumentando in definitiva il tempo ciclo.
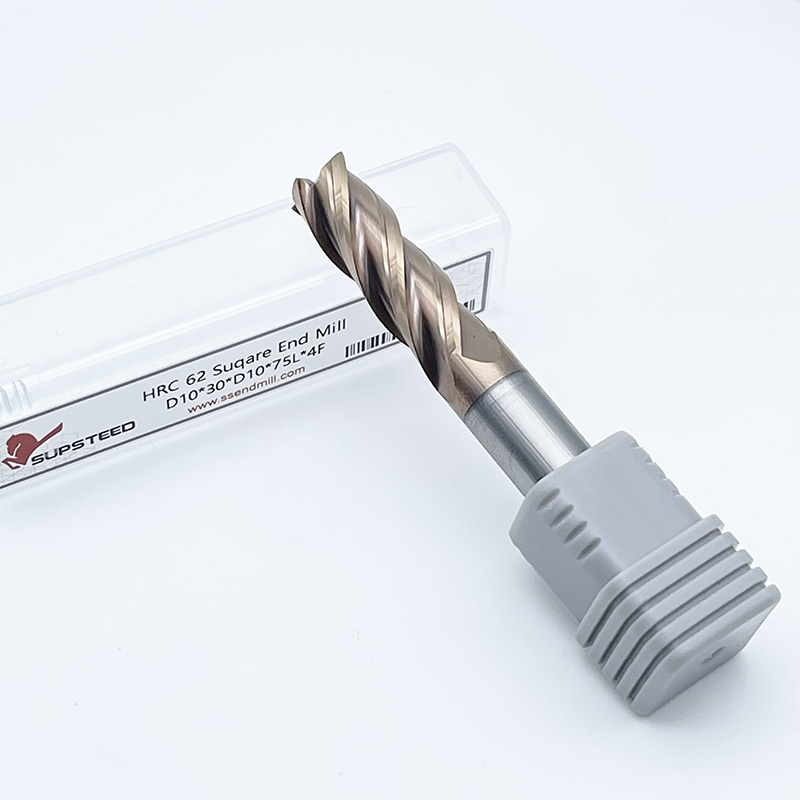
Le catene di fornitura certificate ISO impongono una rigorosa tracciabilità. I settori manifatturieri internazionali come la produzione di dispositivi medici e l’assemblaggio automobilistico fanno molto affidamento sulle stampe metriche. Standardizzare il tuo negozio su le frese in metallo duro metriche garantiscono la corrispondenza esatta del raggio. Elimina la necessità di tradurre le dimensioni in officina. Quando una stampa medica richiede una tasca da 4 mm, l'utilizzo di uno strumento nativo da 4 mm garantisce la conformità con l'intento ingegneristico originale. Si evita il rischio che un operatore legga erroneamente una dimensione decimale convertita su un foglio di installazione.
L'utilizzo di raggi metrici esatti consente di lavorare in modo efficiente tasche metriche native e superfici 3D. I profili metrici quadrati e sferici si adattano perfettamente al modello CAD. Non sono necessari passaggi complessi o routine di finitura a più passaggi per ottenere la geometria corretta. Una fresa a testa sferica da 10 mm crea un raccordo perfetto con raggio di 5 mm in un unico passaggio. Tentare la stessa funzionalità con una testa sferica da 3/8 di pollice richiede percorsi utensile di superficie 3D che consumano tempo prezioso della macchina, generano enormi file di codice G e spesso lasciano segni visibili che richiedono una lucidatura manuale.
Lo stoccaggio di una selezione completa da 1 mm a 15 mm copre la stragrande maggioranza delle caratteristiche dei componenti internazionali. Questa gamma fornisce uno strumento per quasi ogni fessura, tasca o foro metrico standard. Le dimensioni metriche dei numeri interi semplificano i calcoli mentali per gli operatori al pannello di controllo. Un utensile da 12 mm che taglia una fessura da 24 mm richiede esattamente due passaggi. Questa chiarezza riduce gli errori di configurazione, accelera le ispezioni del primo articolo e rende le routine di ispezione in macchina molto più intuitive per l'operatore di configurazione.
L’approvvigionamento di strumenti metrici specializzati nel mercato statunitense presenta sfide logistiche. I sgrossatori metrici standard sono facili da trovare. Finiture specifiche con raggi angolari metrici, rivestimenti specializzati per titanio o dinamiche con un numero elevato di scanalature spesso devono far fronte a ritardi nell'approvvigionamento da parte dei fornitori nazionali. Un negozio statunitense potrebbe attendere tre giorni per una fresa da 12 mm con un raggio di punta di 0,5 mm. Nel frattempo, un utensile da 1/2 pollice con un raggio di 0,030 pollici è disponibile per la consegna il giorno successivo da diversi fornitori locali. I responsabili dei negozi devono creare un inventario di riserva per gli strumenti critici di finitura metrica per evitare tempi di fermo macchina.
È necessario accoppiare gli steli metrici con pinze ER metriche esatte, mandrini di fresatura o portautensili a calettamento. Ciò consente di ottenere un runout ottimale dell'indicatore totale (TIR). Le pinze ER hanno un intervallo di collasso, ma fare affidamento su tale intervallo riduce la forza di presa. Il bloccaggio di un gambo da 12 mm in una pinza da 1/2 pollice crea un contatto irregolare all'interno del supporto. Questa presa irregolare introduce un disallineamento, aumenta le vibrazioni e alla fine spezza l'utensile in metallo duro. I veri sistemi di tenuta metrici non sono negoziabili per gli steli metrici. Se ti impegni con utensili metrici, devi impegnarti ad acquistare i portautensili metrici corrispondenti.
Gli utensili in pollici frazionari rimangono profondamente radicati nelle officine di lavoro statunitensi. Gli appalti della difesa e le stampe aerospaziali legacy si basano quasi interamente sul sistema imperiale. Decenni di dati tecnici, avanzamenti e velocità comprovati e librerie di utensili consolidate ruotano attorno alle misurazioni in pollici. Per le officine fortemente investite in questo settore, il passaggio agli utensili in pollici interrompe i flussi di lavoro consolidati e richiede massicci sforzi di riprogrammazione. Molte macchine CNC più vecchie dispongono anche di programmi macro e cicli di tastatura codificati in pollici, rendendo la transizione metrica completa un enorme onere amministrativo.
L'approvvigionamento di geometrie altamente specifiche basate sui pollici è incredibilmente facile in Nord America. Disegni di elica variabili, rivestimenti specifici per leghe esotiche e dimensioni frazionarie standard sono universalmente disponibili. I fornitori offrono la consegna il giorno successivo o addirittura lo stesso giorno per questi profili. Questa rapida disponibilità mantiene i mandrini in funzione quando un utensile si rompe inaspettatamente durante un turno di notte. Consente ai negozi statunitensi di gestire magazzini di utensili più snelli senza rischiare tempi di fermo della produzione. Puoi ordinare una fresa a passo variabile da 5/8 pollici alle 16:00 e farla tagliare i trucioli entro le 9:00 del mattino successivo.
L'utilizzo di frese in pollici su stampe metriche crea gravi inefficienze. Un problema comune è la cancellazione dei raggi degli angoli metrici. Se un modello CAD specifica un raggio interno di 10 mm, tecnicamente sarà adatto uno strumento da 3/4 di pollice perché il suo raggio è 9,525 mm. Non lascia quasi nessuno spazio per l'interpolazione del percorso utensile, causando vibrazioni negli angoli poiché l'utensile impegna troppo materiale contemporaneamente. Per lavorarlo senza intoppi, un programmatore deve scendere a uno strumento da 5/8 di pollice. Questo diametro più piccolo riduce l'impegno dell'elica, abbassa la velocità di rimozione del materiale e aumenta il tempo di ciclo complessivo per l'intera operazione di svuotamento.
Rischi comuni di sostituzione della metrica rispetto alla sostituzione del pollice
| Caratteristica metrica prevista | dello strumento pollice sostituito | Rischio operativo |
|---|---|---|
| Raggio angolare di 6 mm | Fresa da 1/4' (6,35 mm) | Errore di tallonamento; l'utensile non può fisicamente adattarsi all'angolo. |
| Larghezza fessura 10 mm | Fresa da 3/8' (9,525 mm) | Richiede due passaggi invece di uno, raddoppiando il tempo del ciclo. |
| Supporto per gambo da 12 mm | Pinza da 1/2' (12,7 mm) | Forza di bloccaggio irregolare, elevata concentricità, rischio di estrazione dell'utensile. |
Controlla il lavoro in entrata della tua officina per giustificare gli investimenti in attrezzature. Rivedi gli ultimi 100 lavori che sono passati sulla tua scrivania. Calcola la percentuale di stampe metriche rispetto a quelle imperiali. Se il 70% del tuo lavoro ha origine in ambienti CAD metrici, la standardizzazione sugli strumenti metrici ha senso dal punto di vista finanziario. Forzare gli utensili in pollici nei flussi di lavoro metrici fa perdere tempo alla programmazione. Allinea il tuo magazzino degli strumenti con il sistema di misurazione dominante dei tuoi clienti con il margine più elevato. Non lasciare che alcuni lavori legacy dettino la strategia di attrezzaggio per i cicli di produzione più redditizi.
La dimensione tipica dei vostri pezzi influenza la disponibilità e la scelta di lunghezze e diametri ottimali delle scanalature. La microlavorazione di componenti medicali richiede strumenti minuscoli. Il sistema metrico eccelle qui, offrendo incrementi precisi come 0,5 mm, 1 mm e 1,5 mm. Le grandi paratie aerospaziali richiedono una massiccia rimozione di materiale. In questi casi, sono facilmente disponibili sgrossatori di grandi dimensioni con frazioni di pollice e altamente rigidi. Abbina il tuo sistema di dimensionamento alla scala del tuo spazio di lavoro fisico. Un'officina che utilizza torni svizzeri si appoggerà naturalmente al sistema metrico, mentre un'officina che gestisce grandi mulini a portale probabilmente si appoggerà all'unità metrica.
Analizzando il tuo inventario attuale di Le dimensioni delle frese in metallo duro aiutano a identificare le ridondanze. Non è necessario tenere in stock sia una fresa da 6 mm che una da 1/4 di pollice per la sgrossatura generale. Sono quasi identici in termini di dimensioni. Se gli utensili da 1/4 di pollice sono già in stock e accettabili per la tolleranza, elimina gli utensili da 6 mm dal tuo sistema di acquisto. Il consolidamento libera il flusso di cassa e riduce l'ingombro fisico del magazzino degli attrezzi. Semplifica inoltre il processo di acquisto per il team di approvvigionamento.
Le nuove officine o i macchinisti dovrebbero evitare un ingrossamento delle scorte iniziando con un set base di dimensioni versatili. Scegli prima il tuo sistema di misurazione dominante in base al settore di destinazione. Un solido kit iniziale metrico include frese quadrate da 3 mm, 4 mm, 6 mm, 8 mm, 10 mm e 12 mm. Uno starter kit in pollici dovrebbe concentrarsi sulle dimensioni 1/8', 1/4', 3/8' e 1/2'. Padroneggia avanzamenti e velocità con questi diametri centrali prima di espandersi in profili speciali, teste sferiche o geometrie toro. Scopri come queste dimensioni del nucleo reagiscono ai diversi materiali prima di acquistare costose frese speciali.
Le prestazioni di taglio, la deflessione e la durata dell'utensile sono determinate dal substrato in metallo duro, dal numero di scanalature e dalla geometria. Non sono dettati dal sistema di misurazione. Una fresa frontale a 4 taglienti da 12 mm e una fresa frontale a 4 taglienti da 1/2 pollice con rivestimenti identici funzioneranno in modo simile nello stesso materiale. Il fattore critico è l'interfaccia del portautensile. A condizione che il supporto sia perfettamente adattato al gambo, entrambi i sistemi offrono rigidità e finitura superficiale eccezionali. Concentra il tuo budget su portautensili in metallo duro e di precisione di alta qualità invece di preoccuparti di quale sistema di misurazione taglia meglio.
Molti negozi moderni costruiscono con successo un presepe per attrezzi ibrido. Dispongono di dimensioni standard in pollici per la sgrossatura pesante perché sono economiche e disponibili localmente. Quindi immagazzinano frese metriche specifiche per la finitura di caratteristiche metriche native. Questo approccio sfrutta il meglio di entrambe le catene di fornitura. Ottieni la rimozione aggressiva del materiale di una sgrossatrice da 3/4 di pollice, seguita dalla precisione di una finitrice da 10 mm per raggiungere tolleranze metriche strette su una parete a tasca. Ciò richiede un'eccellente comunicazione tra il reparto di programmazione e l'officina.
L'esecuzione di un sistema ibrido richiede protocolli rigorosi per prevenire errori catastrofici di configurazione da parte dell'operatore. La separazione fisica degli strumenti è obbligatoria. Conserva gli strumenti metrici nei contenitori blu e gli strumenti in pollici nei contenitori rossi. Applicare chiari requisiti di marcatura laser su tutti i gambi degli utensili. Le convenzioni di denominazione delle librerie degli strumenti CAM devono essere rigide.
Se un operatore carica una fresa a candela da 1/2 pollice in un percorso utensile da 12 mm, l'utensile taglierà eccessivamente la parte di 0,7 mm, scartando immediatamente il pezzo.
Il compromesso finanziario di un sistema ibrido implica il mantenimento di scorte di portautensili doppi. È necessario acquistare portautensili per calettamento sia metrici che in pollici o pinze ad alta precisione. Ciò raddoppia il tuo investimento iniziale in utensili. La flessibilità acquisita nelle offerte di lavoro spesso compensa questo costo. Un negozio ibrido può tranquillamente fare offerte per un sistema metrico automobilistico tedesco lunedì e per un sistema metrico della difesa statunitense martedì senza preoccuparsi delle limitazioni degli strumenti. Espandi il tuo mercato a cui rivolgerti avendo la capacità fisica di realizzare qualsiasi stampa esattamente come progettata.
R: No. Sebbene una pinza ER abbia un intervallo di collasso, l'utilizzo di una pinza da 1/2 pollice per un gambo da 12 mm crea una forza di serraggio non uniforme. Questo disadattamento introduce un runout, aumenta le vibrazioni e porta al guasto o alla rottura prematura dell'utensile. Utilizzare sempre pinze metriche con corrispondenza esatta per gli steli metrici.
R: La catena di fornitura manifatturiera statunitense è storicamente costruita attorno a dimensioni di pochi centimetri. Mentre i sgrossatori metrici standard sono ampiamente disponibili, le geometrie metriche specializzate spesso richiedono l'importazione o la rettifica personalizzata, con conseguenti tempi di consegna più lunghi.
R: Il software CAM può convertire matematicamente il percorso utensile, ma non può modificare la geometria fisica dell'utensile. Se si programma un utensile da 1/4 di pollice per un raggio della tasca metrico di 6 mm, il software genererà un errore di scriccatura o lascerà materiale non tagliato negli angoli.
R: Le dimensioni metriche più comuni vanno da 1 mm a 15 mm. Le dimensioni dei nuclei ampiamente utilizzate nella produzione globale includono 3 mm, 4 mm, 6 mm, 8 mm, 10 mm e 12 mm. Questi coprono la stragrande maggioranza delle fessure, dei fori e delle funzioni tascabili standard.
R: Un nuovo negozio dovrebbe iniziare con un set base snello per evitare un ingrossamento dell'inventario. Per il sistema metrico, stock 4 mm, 6 mm, 8 mm, 10 mm e 12 mm. Per pollici, stock 1/8', 1/4', 3/8' e 1/2'. Espandi in formati speciali solo quando lavori specifici li richiedono.
R: No. Le prestazioni di taglio, la durata dell'utensile e la rigidità sono determinate dal substrato in metallo duro, dalla geometria della scanalatura e dal rivestimento. Il sistema di misurazione in sé non influisce sul modo in cui l'utensile taglia il metallo, a condizione che sia tenuto saldamente in un portautensile adeguato.