Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site

La traduction de modèles CAO métriques en parcours d'outils basés sur les pouces introduit des frictions de programmation, augmente les temps de cycle et risque d'inexactitudes dimensionnelles. Les machinistes et les directeurs d'atelier sont confrontés à une bataille constante pour décider s'ils doivent standardiser leurs berceaux à outils sur des systèmes métriques ou impériaux. La gestion d'un inventaire fragmenté gonfle les coûts d'outillage, complique la compatibilité des supports et augmente les erreurs de configuration dans l'atelier. L'évaluation de l'impact opérationnel des fraises métriques par rapport aux fraises en pouces nécessite d'analyser votre clientèle principale, les paramètres par défaut du logiciel de FAO, les écosystèmes de machines-outils, les dimensions des pièces et les réalités de la chaîne d'approvisionnement locale. Choisir le bon système de mesure rationalise la programmation, réduit la déviation de l'outil et maximise les taux d'enlèvement de matière. Cette décision a un impact direct sur l'efficacité avec laquelle votre atelier transforme le stock brut en pièces finies. Vous avez besoin d’une stratégie définitive pour gérer les interfaces des porte-outils et éviter des rebuts coûteux.
La définition des critères de réussite pour la standardisation des outils commence au niveau de la broche. Les principaux objectifs sont de minimiser les changements d'outils, de maximiser les taux d'enlèvement de matière et de réduire la surcharge des stocks. Chaque fois qu'un opérateur arrête une machine pour échanger un outil ou rechercher une taille fractionnaire spécifique, l'utilisation de la broche diminue. Lorsqu'un magasin stocke des tailles redondantes sur deux systèmes de mesure, le capital est immobilisé dans du carbure inutilisé stocké dans les distributeurs automatiques. La standardisation sur un système de dimensionnement unique rationalise le flux de travail depuis le bureau du programmeur FAO directement jusqu'au boîtier de la machine. Une bibliothèque d'outils unifiée permet aux programmeurs d'obtenir des avances et des vitesses éprouvées sans se demander si l'atelier a réellement le diamètre exact en stock.
Le carbure monobloc reste la norme industrielle par rapport à l'acier rapide (HSS) pour les systèmes métriques et pouces. Le carbure offre une durée de vie de trois à cinq fois plus longue et offre l'extrême rigidité requise pour les parcours d'outils modernes d'usinage à grande vitesse et de fraisage dynamique. Le HSS fléchit sous de lourdes charges de copeaux, provoquant des imprécisions dimensionnelles et de mauvais états de surface. Le carbure monobloc résiste à la chaleur et à la déformation, permettant aux machinistes d'augmenter les vitesses d'avance tout en maintenant des tolérances serrées. Le système de mesure ne modifie pas la physique du substrat en carbure. Un outil en carbure à micro-grains de qualité supérieure fonctionne exceptionnellement bien, qu'il mesure 12 mm ou 1/2 pouce. Le goulot d'étranglement des performances réside généralement dans l'interface du porte-outil ou dans la stratégie de programmation, et non dans l'unité de mesure.
Les normes ISO (métriques) et ANSI (pouces) dictent les diamètres de coupe, les tolérances de tige, les longueurs totales et les angles de pointe. Les queues métriques suivent généralement les classes de tolérance h6, garantissant un ajustement précis dans les supports hautes performances tels que les mandrins à ajustement rétractable ou hydrauliques. Les normes ANSI définissent des tailles fractionnaires avec leurs propres bandes de tolérance spécifiques. Le mélange de ces normes crée de graves problèmes mécaniques. Un outil qui ne tient pas bien dans un support souffrira d'un faux-rond. Même un faux-rond de 0,0005 pouce peut réduire de moitié la durée de vie de l'outil en forçant une flûte à supporter une charge de copeaux plus lourde que les autres.
Comparaison des tolérances de tige standard
| Système de mesure | Spécification standard | Tolérance de tige typique | Application principale |
|---|---|---|---|
| Métrique | OIN | h6 (+0,000 / -0,011 mm pour 12mm) | Industrie manufacturière mondiale, automobile, médical |
| Pouce | ANSI | +0,0000 / -0,0005 pouces | Ateliers d'emploi américains, Legacy Aerospace |
| Micrométrique | VACARME | h4 (+0,000 / -0,004mm) | Tournage Suisse, Horlogerie |
Les erreurs d'arrondi présentent des risques cachés lors de la programmation CAM. Lorsque le logiciel de FAO convertit les fractions de pouces en équivalents métriques pendant le post-traitement, des divergences mathématiques se produisent. Une fraise en bout de 1/4 de pouce mesure exactement 6,35 mm. Si un programmeur applique un outil de 1/4 de pouce à une poche métrique avec un rayon de coin de 6 mm, l'outil creusera la pièce ou déclenchera une erreur de collision CAM. Le logiciel exigera un outil plus petit pour effacer la géométrie. Cela oblige à utiliser un outil de 3/16 de pouce ou 4 mm. La réduction à un diamètre plus petit réduit l'épaisseur de l'âme de l'outil, diminue la rigidité et oblige le programmeur à réduire la vitesse d'avance, augmentant ainsi le temps de cycle.
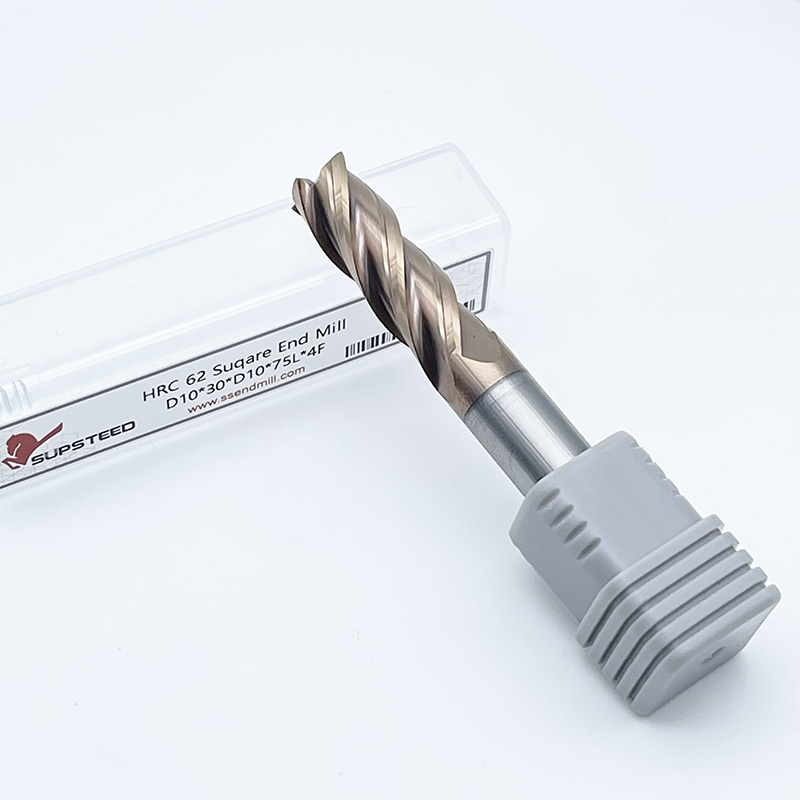
Les chaînes d'approvisionnement certifiées ISO imposent une traçabilité stricte. Les secteurs manufacturiers internationaux comme la production de dispositifs médicaux et l’assemblage automobile dépendent fortement des impressions métriques. Standardiser votre boutique sur Les fraises métriques en carbure garantissent une correspondance exacte du rayon. Cela élimine le besoin de traduire les dimensions dans l’atelier. Lorsqu'une impression médicale nécessite une poche de 4 mm, l'utilisation d'un outil natif de 4 mm garantit la conformité avec l'intention technique d'origine. Vous évitez le risque qu’un opérateur interprète mal une dimension décimale convertie sur une feuille de configuration.
L’utilisation de rayons métriques exacts vous permet d’usiner efficacement des poches métriques natives et des surfaces 3D. Les profils métriques carrés et sphériques correspondent parfaitement au modèle CAO. Vous n'avez pas besoin d'étapes complexes ni de routines de finition en plusieurs passes pour obtenir la géométrie correcte. Une fraise à bout sphérique de 10 mm crée un congé parfait de rayon de 5 mm en un seul passage. Tenter la même fonctionnalité avec un nez sphérique de 3/8 de pouce nécessite des parcours d'outils de surfaçage 3D qui consomment un temps machine précieux, génèrent d'énormes fichiers de code G et laissent souvent des marques de témoin visibles qui nécessitent un polissage manuel.
Le stockage d'une sélection complète de 1 mm à 15 mm couvre la grande majorité des caractéristiques des pièces internationales. Cette gamme fournit un outil pour presque toutes les fentes, poches ou trous métriques standard. Les tailles métriques en nombres entiers simplifient le calcul mental pour les opérateurs du panneau de commande. Un outil de 12 mm coupant une fente de 24 mm nécessite exactement deux passes. Cette clarté réduit les erreurs de configuration, accélère les inspections du premier article et rend les routines de palpage sur machine beaucoup plus intuitives pour le machiniste de configuration.
L'acquisition d'outils métriques spécialisés sur le marché américain présente des défis logistiques. Les dégrossisseurs métriques standard sont faciles à trouver. Les finisseurs spécifiques à rayon d'angle métrique, les revêtements spécialisés pour le titane ou les dynamiques à grand nombre de cannelures sont souvent confrontés à des retards d'approvisionnement auprès des fournisseurs nationaux. Un atelier américain peut attendre trois jours pour une fraise en bout de 12 mm avec un rayon de coin de 0,5 mm. Pendant ce temps, un outil de 1/2 pouce avec un rayon de 0,030 pouce est disponible pour une livraison le lendemain auprès de plusieurs fournisseurs locaux. Les chefs d'atelier doivent constituer un inventaire tampon pour les outils de finition métriques critiques afin d'éviter les temps d'arrêt des machines.
Vous devez associer des tiges métriques avec des pinces ER métriques exactes, des mandrins de fraisage ou des porte-outils à ajustement rétractable. Cela permet d'obtenir un épuisement total de l'indicateur (TIR) optimal. Les pinces ER ont une plage d'effondrement, mais s'appuyer sur cette plage dégrade la force de préhension. Le serrage d'une tige de 12 mm dans une pince de 1/2 pouce crée un contact inégal à l'intérieur du support. Cette prise inégale introduit un faux-rond, augmente les vibrations et finit par casser l'outil en carbure. Les véritables systèmes de maintien métriques ne sont pas négociables pour les tiges métriques. Si vous vous engagez dans un outillage métrique, vous devez vous engager à acheter les porte-outils métriques correspondants.
L'outillage fractionné en pouces reste profondément ancré dans les ateliers de travail aux États-Unis. Les contrats de défense et les impressions aérospatiales héritées reposent presque entièrement sur le système impérial. Des décennies de données d'ingénierie, d'avances et de vitesses éprouvées et de bibliothèques d'outils établies tournent autour des mesures en pouces. Pour les ateliers fortement investis dans ce secteur, l’abandon des outils en pouces perturbe les flux de travail établis et nécessite des efforts de reprogrammation massifs. De nombreuses machines CNC plus anciennes disposent également de programmes macro et de cycles de palpage codés en dur en pouces, ce qui fait d'une transition métrique complète une charge administrative énorme.
Trouver des géométries très spécifiques basées sur les pouces est incroyablement facile en Amérique du Nord. Des modèles d'hélices variables, des revêtements spécifiques pour les alliages exotiques et des tailles fractionnaires standard sont universellement stockés. Les fournisseurs proposent une livraison le lendemain, voire le jour même, pour ces profils. Cette disponibilité rapide permet aux broches de tourner lorsqu'un outil tombe en panne de manière inattendue pendant une équipe de nuit. Cela permet aux magasins américains de gérer des centres d'outils plus légers sans risquer d'interrompre la production. Vous pouvez commander une fraise en bout à pas variable de 5/8 pouces à 16 heures et la faire couper des copeaux avant 9 heures le lendemain matin.
L'utilisation de fraises en pouces sur des impressions métriques crée de graves inefficacités. Un problème courant consiste à effacer les rayons de coin métriques. Si un modèle CAO spécifie un rayon interne de 10 mm, un outil de 3/4 de pouce conviendra techniquement car son rayon est de 9,525 mm. Cela ne laisse presque aucune place à l'interpolation de la trajectoire de l'outil, ce qui provoque des vibrations dans les coins lorsque l'outil engage trop de matière à la fois. Pour l'usiner en douceur, un programmeur doit descendre jusqu'à un outil de 5/8 de pouce. Ce diamètre plus petit réduit l'engagement des goujures, diminue le taux d'enlèvement de matière et augmente le temps de cycle global pour l'ensemble de l'opération de mise en poche.
Risques courants de substitution en mesures métriques ou en pouces
| Fonctionnalité métrique prévue | Outil en pouces substitué | Risque opérationnel |
|---|---|---|
| Rayon de coin de 6 mm | Fraise en bout 1/4 ' (6,35 mm) | Erreur de gouge ; L'outil ne peut physiquement pas s'adapter au coin. |
| Largeur de fente de 10 mm | Fraise en bout 3/8' (9,525 mm) | Nécessite deux passes au lieu d'une, ce qui double le temps de cycle. |
| Support de tige de 12 mm | Pince de serrage 1/2' (12,7 mm) | Force de serrage inégale, faux-rond élevé, risque d'arrachement de l'outil. |
Auditez les travaux entrants de votre atelier pour justifier les investissements en outillage. Passez en revue les 100 dernières tâches qui ont traversé votre bureau. Calculez le pourcentage d’impressions métriques par rapport aux impressions impériales. Si 70 % de votre travail provient d'environnements de CAO métriques, la standardisation des outils métriques est financièrement logique. Forcer les outils en pouces dans les flux de travail métriques fait perdre du temps à la programmation. Alignez votre parc d'outils sur le système de mesure dominant de vos clients à marge la plus élevée. Ne laissez pas quelques tâches héritées dicter la stratégie d'outillage pour vos cycles de production les plus rentables.
La taille typique de vos pièces influence la disponibilité et la sélection de longueurs et de diamètres de flûte optimaux. Le micro-usinage de pièces médicales nécessite de minuscules outils. Le système métrique excelle ici, offrant des incréments précis comme 0,5 mm, 1 mm et 1,5 mm. Les grandes cloisons aérospatiales nécessitent un retrait massif de matériaux. Dans ces cas, de grandes ébauches fractionnaires en pouces sont facilement disponibles et très rigides. Adaptez votre système de dimensionnement à l’échelle de votre enveloppe physique de travail. Un atelier exploitant des tours suisses penchera naturellement vers le système métrique, tandis qu'un atelier exploitant de grandes fraiseuses à portique penchera probablement vers le système impérial.
Analyser votre inventaire actuel de Les tailles de fraises en carbure aident à identifier les redondances. Vous n'avez pas besoin de stocker à la fois une fraise en bout de 6 mm et une fraise de 1/4 de pouce pour l'ébauche générale. Ils sont de taille presque identique. Si les outils de 1/4 de pouce sont déjà largement stockés et acceptables pour la tolérance, éliminez les outils de 6 mm de votre système d'achat. La consolidation libère des flux de trésorerie et réduit l'empreinte physique de votre coffre à outils. Cela simplifie également le processus d’achat pour votre équipe d’approvisionnement.
Les nouveaux ateliers ou machinistes devraient éviter la surcharge des stocks en commençant par un ensemble de tailles polyvalentes. Choisissez d'abord votre système de mesure dominant en fonction de votre secteur cible. Un kit de démarrage métrique solide comprend des fraises carrées de 3 mm, 4 mm, 6 mm, 8 mm, 10 mm et 12 mm. Un kit de démarrage en pouces doit se concentrer sur les tailles 1/8', 1/4', 3/8' et 1/2'. Maîtrisez les avances et les vitesses avec ces diamètres de noyau avant de développer des profils spéciaux, des nez sphériques ou des géométries arrondies. Découvrez comment ces tailles de noyau réagissent à différents matériaux avant d'acheter des fraises spécialisées coûteuses.
Les performances de coupe, la déflexion et la durée de vie de l'outil sont dictées par le substrat en carbure, le nombre de cannelures et la géométrie. Ils ne sont pas dictés par le système de mesure. Une fraise en bout à 4 cannelures de 12 mm et une fraise en bout à 4 cannelures de 1/2 pouce avec des revêtements identiques fonctionneront de la même manière dans le même matériau. Le facteur critique est l’interface du porte-outil. À condition que le support soit parfaitement adapté à la tige, les deux systèmes offrent une rigidité et une finition de surface exceptionnelles. Concentrez votre budget sur des porte-outils en carbure et de précision de haute qualité plutôt que de vous soucier du système de mesure qui coupe le mieux.
De nombreux magasins modernes construisent avec succès un berceau à outils hybride. Ils stockent des tailles standard en pouces pour l'ébauche lourde, car elles sont bon marché et disponibles localement. Ils stockent ensuite des fraises métriques spécifiques pour la finition des caractéristiques métriques natives. Cette approche tire le meilleur parti des deux chaînes d’approvisionnement. Vous bénéficiez de l'enlèvement de matière agressif d'un dégrossisseur de 3/4 de pouce, suivi de la précision d'un finisseur de 10 mm pour atteindre des tolérances métriques serrées sur une paroi de poche. Cela nécessite une excellente communication entre le service de programmation et l’atelier.
L’exécution d’un système hybride nécessite des protocoles stricts pour éviter les erreurs catastrophiques de configuration de l’opérateur. La séparation physique des outils est obligatoire. Stockez les outils métriques dans les bacs bleus et les outils en pouces dans les bacs rouges. Appliquez des exigences claires en matière de marquage laser sur toutes les tiges d’outils. Les conventions de dénomination des bibliothèques d’outils CAM doivent être rigides.
Si un opérateur charge une fraise en bout de 1/2 pouce dans un parcours d'outil de 12 mm, l'outil surcoupera la pièce de 0,7 mm, la mettant au rebut instantanément.
Le compromis financier d’un système hybride implique de maintenir un double inventaire de porte-outils. Vous devez acheter des supports rétractables métriques et en pouces ou des pinces de haute précision. Cela double votre investissement initial en outillage. La flexibilité acquise dans les appels d’offres compense souvent ce coût. Un magasin hybride peut en toute confiance enchérir sur une impression métrique automobile allemande lundi et une impression en pouces de défense américaine mardi sans se soucier des limitations de l'outillage. Vous élargissez votre marché adressable en ayant la capacité physique d’usiner n’importe quelle impression exactement comme prévu.
R : Non. Bien qu'une pince ER ait une plage d'effondrement, l'utilisation d'une pince de 1/2 pouce pour une tige de 12 mm crée une force de serrage inégale. Ce décalage entraîne un faux-rond, augmente les vibrations et conduit à une défaillance ou à une casse prématurée de l'outil. Utilisez toujours des pinces métriques parfaitement adaptées aux tiges métriques.
R : La chaîne d'approvisionnement manufacturière américaine est historiquement construite autour de tailles fractionnaires en pouces. Alors que les dégrossisseurs métriques standards sont largement stockés, les géométries métriques spécialisées nécessitent souvent une importation ou un meulage personnalisé, ce qui entraîne des délais de livraison plus longs.
R : Le logiciel de FAO peut convertir mathématiquement le parcours d'outil, mais il ne peut pas modifier la géométrie physique de l'outil. Si vous programmez un outil de 1/4 de pouce pour un rayon de poche métrique de 6 mm, le logiciel générera une erreur de gouge ou laissera du matériau non coupé dans les coins.
R : Les tailles métriques les plus courantes vont de 1 mm à 15 mm. Les tailles de noyau largement utilisées dans la fabrication mondiale comprennent 3 mm, 4 mm, 6 mm, 8 mm, 10 mm et 12 mm. Ceux-ci couvrent la grande majorité des fonctionnalités standard d’emplacements, de trous et de poches.
R : Un nouveau magasin doit démarrer avec un ensemble de base allégé pour éviter une surcharge des stocks. Pour le système métrique, stockez 4 mm, 6 mm, 8 mm, 10 mm et 12 mm. Pour les pouces, stockez 1/8', 1/4', 3/8', et 1/2'. Développez-vous dans des tailles spécialisées uniquement lorsque des travaux spécifiques l'exigent.
R : Non. Les performances de coupe, la durée de vie de l'outil et la rigidité sont déterminées par le substrat en carbure, la géométrie des goujures et le revêtement. Le système de mesure lui-même n'a pas d'impact sur la façon dont l'outil coupe le métal, à condition qu'il soit maintenu solidement dans un porte-outil approprié.