Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-19 Origen: Sitio
El mecanizado de cavidades profundas, perfiles de paredes altas o características complejas de 5 ejes obliga a elegir directamente entre la holgura de la herramienta y la rigidez del sistema. El uso de herramientas estándar para aplicaciones de alcance profundo a menudo resulta en rozamiento del vástago, fallas catastróficas de la herramienta o deflexión excesiva. Esta desviación conduce directamente a vibraciones y piezas rechazadas en la mesa de inspección. Seleccionar la geometría incorrecta de la herramienta de alcance extendido sacrifica innecesariamente la rigidez, lo que reduce las tasas de eliminación de material y aumenta los tiempos de ciclo. No puede permitirse el lujo de adivinar al programar bolsillos profundos. Seleccionar la geometría óptima de la herramienta requiere ir más allá de las dimensiones básicas del catálogo. Esta guía evalúa las diferencias estructurales, las compensaciones de rendimiento y los criterios de aplicación entre las geometrías de mango reducido y de largo alcance para garantizar resultados de mecanizado predecibles. Explicaremos exactamente cómo gestionar la deflexión de la herramienta mientras se mantiene el espacio libre necesario para un fresado eficiente de cavidades profundas.
Una mala comprensión de la nomenclatura de las herramientas conduce directamente a una selección incorrecta de las mismas. En el taller, los operadores a veces usan términos como 'largo alcance', 'flauta larga' y 'vástago reducido' indistintamente. Esto crea una grave inestabilidad en el proceso. La selección de una herramienta con una longitud de flauta mayor de la necesaria reduce drásticamente el diámetro del núcleo. Esta reducción del material del núcleo elimina la integridad estructural. Obtiene una deflexión excesiva de la herramienta, acabados superficiales deficientes y una vida útil impredecible. La identificación precisa de la geometría de la herramienta equilibra la necesidad de alcance físico con la demanda de máxima rigidez. Vemos talleres que desechan piezas aeroespaciales costosas simplemente porque un programador seleccionó una herramienta de flauta larga cuando se necesitaba un cuello aliviado.
El término Las fresas de mango reducido tienen un doble significado en la industria del mecanizado. En primer lugar, se refiere a herramientas en las que el mango de agarre es físicamente más pequeño que el diámetro de corte. Por ejemplo, una herramienta puede tener un diámetro de corte de 1/2 pulgada pero utilizar un vástago de 3/8 de pulgada para adaptarse a tamaños de pinza específicos o limitaciones de husillo en máquinas CNC más pequeñas. En segundo lugar, se refiere a herramientas diseñadas con una parte con 'cuello' o relieve inmediatamente detrás del filo. Esta geometría específica proporciona espacio libre, evitando que la parte no cortante de la herramienta roce contra las paredes de una cavidad o ranura profunda.
La geometría física consiste en un filo activo corto, seguido inmediatamente por una reducción del diámetro. Esta zona libre se extiende hasta el mango de agarre. La transición del diámetro de corte al cuello reducido debe diseñarse cuidadosamente con un radio específico. Una esquina afilada crea aquí una concentración de tensión que hace que la herramienta se rompa bajo carga. Cuando las fuerzas radiales empujan contra el filo, ese radio de transición absorbe la mayor parte de la tensión.
Históricamente, los maquinistas realizaban modificaciones en el taller. Ellos rectifican a medida los vástagos estándar en una amoladora de pedestal para crear espacio para bolsas profundas. Si bien esto resuelve el problema del espacio libre inmediato, destruye el equilibrio y la concentricidad de la herramienta. Las herramientas rectificadas en fábrica ofrecen un equilibrio superior, radios de transición precisos y descentramiento controlado. Esto da como resultado una vida útil de la herramienta significativamente más larga y una dinámica de mecanizado predecible. No se pueden lograr parámetros de mecanizado de alta velocidad con un vástago de herramienta rectificado a mano.
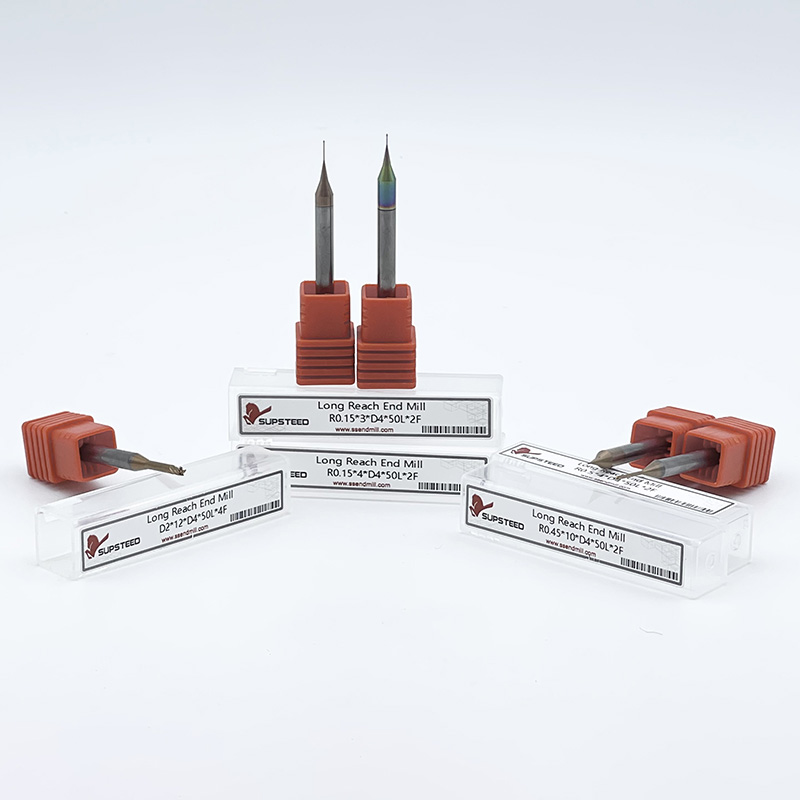
Las fresas de mango de largo alcance cuentan con un diámetro de mango de agarre estándar que es igual o mayor que el diámetro de corte. Debajo del mango de agarre, estas herramientas cuentan con un cuello extendido y aliviado, comúnmente conocido como Longitud debajo del mango (LBS). Al final de este cuello extendido hay una flauta corta. Por lo general, esta sección acanalada tiene la longitud máxima requerida de corte para una pasada determinada.
La función principal de esta geometría es llegar profundamente a la pieza de trabajo sin que el vástago superior interfiera con las paredes de la pieza. Al mantener corta la sección estriada, la herramienta mantiene un cuello cilíndrico sólido y no estriado durante la mayor parte de su longitud extendida. Este cuello sólido proporciona una enorme ventaja estructural sobre las herramientas acanaladas en toda su longitud. El carburo sin estrías actúa como una extensión rígida del husillo, transfiriendo fuerzas de corte de manera eficiente sin doblarse.
Las fresas de ranura larga cuentan con bordes cortantes que se extienden continuamente a lo largo de la longitud de trabajo de la herramienta. Si bien parecen una opción obvia para quienes tienen mucho dinero, rara vez son la solución óptima. La principal desventaja reside en el área transversal de la herramienta. Una herramienta de flauta larga requiere gargantas de viruta profundas cortadas en el carburo en toda su longitud. Esta eliminación continua del material del núcleo hace que el diámetro del núcleo sea significativamente más pequeño en una distancia más larga.
Cuando una herramienta tiene un diámetro de núcleo más pequeño en una distancia larga, la rigidez general cae en picado. En el embolsado profundo, rara vez se involucra toda la longitud de la flauta simultáneamente. Por lo tanto, utilizar una herramienta de flauta larga simplemente para lograr profundidad introduce debilidades innecesarias. Se prefieren las herramientas de largo alcance con cuellos sólidos aliviados porque el cuello sin estrías retiene la máxima cantidad de material del núcleo. Esto proporciona la rigidez necesaria para resistir las fuerzas de corte radiales y evitar la vibración. Si solo necesita una profundidad de corte de 0,250 pulgadas en la parte inferior de una cavidad de 3 pulgadas de profundidad, una herramienta con 3 pulgadas de longitud de flauta es una gran responsabilidad.
Evaluar cómo la geometría de la herramienta afecta las fuerzas físicas de mecanizado requiere mirar más allá de las dimensiones estáticas. Cuando una herramienta se acopla al material en el fondo de una cavidad profunda, las fuerzas radiales y axiales actúan sobre la longitud extendida. Esto crea un efecto de palanca contra los cojinetes del husillo. La gestión de estas fuerzas requiere una evaluación estricta de la dinámica de rigidez, deflexión, holgura y evacuación de virutas. Debe comprender la física del corte para programar la máquina de manera efectiva.
La deflexión de la herramienta es el principal enemigo del mecanizado de cavidades profundas. Las matemáticas de la deflexión dictan que la tendencia de una herramienta a doblarse aumenta como un cubo de la longitud del voladizo y disminuye como la cuarta potencia del diámetro. Si duplica la longitud de la herramienta que cuelga del soporte, se vuelve ocho veces más flexible. Si se reduce a la mitad el diámetro del núcleo de la herramienta, se vuelve dieciséis veces más flexible. Esta no es una relación lineal; es una curva exponencial que destruye las tolerancias de las piezas.
Esta realidad matemática explica por qué una herramienta de largo alcance con un cuello grueso y sin estrías es exponencialmente más rígida que una herramienta de estrías largas de la misma longitud total. El cuello sólido maximiza la variable de diámetro en la ecuación de deflexión. Por el contrario, las herramientas con mango reducido, en las que el diámetro del cuello se reduce agresivamente para lograr una geometría clara y compleja, son muy vulnerables a la deflexión. Los puntos exactos de concentración de tensiones se producen en el radio de transición entre el diámetro de corte y el cuello reducido, así como en la transición entre el cuello y el mango de agarre principal. Un acoplamiento radial excesivo hará que la herramienta gire en estos puntos de tensión. Esto conduce a una falla catastrófica instantánea.
Para calcular la deflexión en el piso del taller, los programadores usan la fórmula de la viga en voladizo. Si bien no es necesario realizar cálculos para cada corte, comprender que una reducción del 10 % en el diámetro del cuello da como resultado una pérdida de rigidez de casi el 40 % cambia la forma en que aborda las velocidades de avance. Debe compensar esta rigidez perdida alterando su estrategia de trayectoria.
En el mecanizado complejo de 5 ejes, los requisitos de espacio libre se extienden más allá de la zona de corte inmediata. Cuando el husillo de la máquina se inclina para acercarse a perfiles de paredes altas, el portaherramientas y el vástago superior de la herramienta corren el riesgo de chocar con la pieza de trabajo. Las herramientas de mango reducido proporcionan un espacio crítico para la inclinación de múltiples ejes. Permiten que el filo se acople al material mientras que el cuello aliviado y el vástago más pequeño evitan de forma segura las características de las piezas sobresalientes.
Al seleccionar estas herramientas, los maquinistas deben calcular el espacio libre requerido en función de los ángulos de salida de la pieza y las alturas de las paredes. La métrica Longitud debajo del vástago (LBS) define el alcance máximo seguro antes de que el vástago de diámetro completo entre en contacto con la pieza. Las mediciones precisas de LBS garantizan que la herramienta pueda llegar al fondo de la característica sin provocar una caída catastrófica del husillo. También debe tener en cuenta la envoltura física de la tuerca del portaherramientas, especialmente cuando se utilizan sistemas de pinza ER en configuraciones de muñón apretado.
La evacuación de virutas de una cavidad profunda presenta un importante desafío en materia de dinámica de fluidos. Las ranuras cortas en herramientas de largo alcance evacuan las virutas de manera eficiente desde la zona de corte inmediata. Sin embargo, una vez que las virutas salen de las estrías cortas, deben subir por el cuello no estriado para salir de la cavidad. Esto requiere asistencia externa. Es obligatorio un chorro de aire a alta presión o refrigerante a través del husillo para sacar las virutas de la cavidad profunda y evitar que vuelvan a caer en la trayectoria de corte.
La optimización del recuento de flautas juega un papel fundamental aquí. La selección de herramientas con menos flautas, como diseños de 2 o 3 flautas, proporciona valles de viruta más grandes. Estos valles más grandes son fundamentales para evacuar virutas más grandes de bolsas profundas sin empaquetarlas. Si se utiliza una herramienta de 4 o 5 filos en un bolsillo profundo y estrecho, las gargantas de viruta más pequeñas se llenarán rápidamente de material. Esto conduce directamente a la rotura de la herramienta. Las virutas no tienen adónde ir, por lo que se sueldan al filo.
Además, existe un grave riesgo de que se produzcan recortes de viruta en bolsas profundas cuando se utilizan herramientas con cuello aliviado. A diferencia de las herramientas de flauta larga, que actúan como sinfines continuos que levantan y sacan las virutas, las herramientas con cuello aliviado dejan las virutas suspendidas en la cavidad. Si la presión del refrigerante es insuficiente, la herramienta volverá a cortar estas virutas endurecidas, destruyendo el filo instantáneamente. Las boquillas de refrigerante programables o el aire a alta presión a través de la herramienta no son negociables para estas operaciones.
Hacer coincidir la geometría de la herramienta con la operación de mecanizado específica evita piezas desechadas y herramientas rotas. El marco de decisión se basa en el análisis de la geometría de la pieza, las tasas de eliminación de material requeridas y las limitaciones de la configuración de la máquina herramienta. No se puede aplicar un enfoque único para el fresado de alcance extendido.
Las herramientas de mango reducido son altamente especializadas y deben utilizarse sólo cuando la geometría de la pieza lo exige. Son el caso de uso ideal para mecanizar características más anchas que el vástago. Operaciones como socavar, ranurar en T o limpiar características de piezas sobresalientes requieren un diámetro de corte que sea mayor que el cuello o el vástago para evitar interferencias.
También son necesarios cuando se utilizan portaherramientas más pequeños en entornos de mecanizado estrechos. Si el husillo de una máquina está limitado a un tamaño máximo de collarín de 3/8 de pulgada, pero se requiere un diámetro de corte de 1/2 pulgada para un radio de esquina específico, una herramienta de vástago reducido cierra ese espacio. En cuanto a las consideraciones de material, estas herramientas son más adecuadas para materiales más blandos como aluminio o plásticos, o para pasadas de acabado ligeras en materiales más duros donde las fuerzas de corte radial son mínimas. Empujar con fuerza una herramienta de mango reducido en Inconel o acero 4140 provocará una falla inmediata de la herramienta.
Las herramientas de largo alcance son los caballos de batalla del mecanizado de cavidades profundas. Sus casos de uso ideales incluyen desbaste y acabado de cavidades profundas, fabricación de moldes y alcance sobre abrazaderas o accesorios. Debido a que conservan un vástago sólido de diámetro completo y un cuello grueso y aliviado, pueden soportar fuerzas de corte más altas que sus contrapartes de vástago reducido.
En aplicaciones de micromecanizado, el papel de las microfresas de cuello largo es fundamental. En la fabricación médica y electrónica, llegar a microcavidades profundas requiere una precisión extrema. Una microherramienta de flauta larga es demasiado frágil para sobrevivir a las fuerzas de corte. Una microherramienta con cuello aliviado proporciona la rigidez necesaria para mecanizar estas características microscópicas sin romperse. Con frecuencia utilizamos herramientas de 0,031 pulgadas de diámetro con un alcance de 0,250 pulgadas en la fabricación de implantes médicos, confiando completamente en el cuello sólido para la estabilidad.
Por consideraciones de material, las herramientas de largo alcance son totalmente capaces de manejar aleaciones más duras, incluido el titanio y los aceros para herramientas. Sin embargo, la profundidad de corte y las velocidades de avance deben optimizarse estrictamente para el diámetro del cuello, no para el diámetro de corte, para controlar la deflexión. Debe programar la trayectoria en función del punto más débil de la herramienta.
Establecer una línea de base para un acabado superficial aceptable y una precisión dimensional dicta la estrategia de herramientas. El éxito en el fresado de cavidades profundas requiere definir la relación máxima permitida entre voladizo y diámetro de la herramienta. Las operaciones de fresado estándar funcionan cómodamente en una proporción de 3:1. El fresado de cavidades profundas lleva esto a 5:1 o incluso 10:1.
Una vez que la relación supera 5:1, los parámetros de corte estándar ya no se aplican. Se requieren estrategias especializadas de amortiguación de vibraciones, como canales de paso variable, portaherramientas altamente equilibrados y trayectorias de herramientas modificadas, para mantener la precisión dimensional y evitar marcas de vibración en las paredes acabadas. También debes considerar la condición del eje; Los cojinetes de husillo desgastados amplificarán la vibración de una herramienta de alcance extendido, lo que hará imposible mantener tolerancias estrictas.
Guía de comparación de geometría de herramienta
| Tipo de geometría | Ventaja principal | Limitación principal | Mejor aplicación |
|---|---|---|---|
| Vástago Reducido | Permite cortes más anchos que el vástago; Se adapta a pinzas más pequeñas. | Mínima rigidez; altamente propenso a deformarse bajo cargas pesadas. | Socavado, ranurado en T, acabado ligero en sobres ajustados. |
| Largo alcance (cuello aliviado) | Alta rigidez para un alcance profundo; evita el roce con las paredes. | Las virutas deben evacuarse más allá del cuello no acanalado mediante aire/refrigerante. | Desbaste y acabado de cavidades profundas, fabricación de moldes. |
| Flauta larga | Filo continuo; Actúa como sinfín para la evacuación de virutas. | Un diámetro de núcleo pequeño en una distancia larga provoca una vibración intensa. | Perfilado periférico profundo donde se requiere un compromiso total de la flauta. |
La implementación de herramientas de alcance extendido presenta importantes desafíos operativos. La longitud física de la herramienta actúa como una palanca, amplificando cualquier imprecisión en el husillo, el portaherramientas o la trayectoria de la herramienta. Mitigar estos riesgos requiere ajustes en las velocidades, avances, sujeción de herramientas y programación CAM. No se puede tratar una herramienta de 6 pulgadas de largo de la misma manera que se trata una herramienta de 2 pulgadas de largo.
No puede ejecutar una herramienta de alcance extendido con los mismos parámetros que una herramienta de longitud estándar. La pérdida de rigidez requiere una reducción en la carga de viruta (pulgadas por diente) y la profundidad de corte (axial y radial). Empujar una herramienta de largo alcance con demasiada fuerza radialmente hace que la herramienta se doble fuera del corte, lo que resulta en paredes cónicas y vibraciones severas.
Para compensar, los maquinistas deben utilizar estrategias de fresado de alto avance. El fresado de alto avance implica tomar una profundidad de corte axial muy ligera combinada con una velocidad de avance muy alta. Esta estrategia específica dirige las fuerzas de corte axialmente hacia arriba del husillo, en lugar de radialmente contra el cuello debilitado. Al empujar las fuerzas hacia los cojinetes rígidos del husillo, la herramienta permanece estable, lo que permite altas tasas de eliminación de material incluso en longitudes extendidas.
Al ajustar los parámetros, comience reduciendo el compromiso radial al 5 % o 10 % del diámetro de la herramienta. Mantenga una superficie alta para mantener el calor en la viruta, pero reduzca el avance por diente entre un 20% y un 30% en comparación con una herramienta de longitud estándar. Supervise de cerca el medidor de carga del husillo durante la primera pasada. Si escucha un chirrido agudo, la herramienta se está desviando. Reduzca la profundidad de corte radial inmediatamente. No baje la velocidad de avance primero, ya que esto causa roce y endurecimiento del material.
Amplificación del descentramiento en longitudes extendidas
| Tipo de portaherramientas | Descentramiento en la cara del portaherramientas | Descentramiento en un voladizo de 4 pulgadas | Impacto en la vida útil de la herramienta |
|---|---|---|---|
| Pinza ER estándar | 0.0005 pulgadas | 0.0020 pulgadas | Reducción severa; la carga desigual de la viruta provoca una rápida falla del borde. |
| Mandril de fresado de precisión | 0.0002 pulgadas | 0.0008 pulgadas | Reducción moderada; aceptable para pasadas de desbaste. |
| Ajuste por contracción/hidráulico | 0.0001 pulgadas | 0.0004 pulgadas | Máxima vida útil de la herramienta; incluso la carga del chip evita la vibración. |
El portaherramientas es la base del mecanizado de largo alcance. Las pinzas ER estándar son insuficientes para aplicaciones de largo alcance debido al descentramiento del apilamiento. Un sistema de pinza ER se basa en múltiples conos acoplados, cada uno de los cuales introduce una cantidad microscópica de descentramiento. Cuando una herramienta cuelga a 5 pulgadas del husillo, un descentramiento de 0,0005 pulgadas en la cara del collar se traduce en un descentramiento enorme en el filo.
Para mitigar esto, exija el uso de mandriles de ajuste por contracción, mandriles hidráulicos o mandriles de fresado de precisión. Los soportes de ajuste por contracción proporcionan una fuerza de sujeción de 360 grados directamente sobre el vástago de la herramienta, lo que elimina los conos de acoplamiento y minimiza el descentramiento total del indicador (TIR). El control del descentramiento garantiza que cada flauta reciba la misma carga de viruta, lo que evita el desgaste prematuro de la herramienta y vibraciones catastróficas. Si una flauta recibe una viruta más pesada que las otras debido al descentramiento, empujará la herramienta fuera del centro, iniciando un ciclo de vibración que destruye el acabado de la superficie.
La definición precisa de la herramienta en el software CAM no es negociable. Los programadores deben ingresar los diámetros exactos del cuello, la longitud debajo del vástago y las longitudes de las flautas. Si el software CAM supone que la herramienta tiene una ranura continua o un diámetro de cuello diferente, generará trayectorias que estrellarán el vástago no cortante contra la pieza de trabajo.
Las estrategias de trayectoria también deben adaptarse a la geometría de la herramienta. Evite a toda costa el ranurado completo, ya que esto maximiza el compromiso radial y garantiza la vibración. En su lugar, utilice la entrada helicoidal para introducir el material suavemente. Implemente trayectorias de herramientas de fresado trocoidales o dinámicas. Estas estrategias mantienen un ángulo de participación de la herramienta ligero y constante, gestionando las cargas radiales y evitando que la herramienta se entierre en las esquinas.
Siga este procedimiento cuando configure herramientas de alcance extendido en su sistema CAM:
R: Una herramienta de largo alcance presenta un filo de corte activo corto en la punta y un cuello sólido, sin estrías y aliviado que se extiende hasta el vástago. Este cuello sólido proporciona una gran rigidez. Una herramienta de flauta larga tiene bordes cortantes mecanizados a lo largo de toda su longitud extendida, lo que reduce el diámetro del núcleo y hace que la herramienta sea muy susceptible a doblarse y vibrar.
R: Esta geometría de herramienta se utiliza para evitar que el vástago no cortante roce contra las paredes de una cavidad profunda. También permite a los maquinistas utilizar un diámetro de corte mayor en un portaherramientas más pequeño y permite mecanizar cortes socavados o ranuras en T donde la característica de corte es más ancha que el vástago.
R: Si bien un cuello aliviado es ligeramente menos rígido que un vástago de diámetro completo debido a la reducción del diámetro, es significativamente más rígido que una sección estriada de exactamente la misma longitud y diámetro. El núcleo sólido y sin estrías resiste las fuerzas de flexión mucho mejor que un núcleo comprometido por profundas gargantas de viruta.
R: No. Las velocidades y los avances deben reducirse según la relación entre voladizo y diámetro. La longitud aumentada actúa como una palanca, amplificando las fuerzas de corte. Debe reducir la carga de viruta y la profundidad de corte radial para evitar vibraciones, deflexión de la herramienta y roturas catastróficas.
R: Menos flautas crean valles de viruta más grandes. Esto es vital en el fresado de cavidades profundas porque las virutas deben viajar por un cuello largo y sin estrías para salir de la cavidad. Los valles más grandes evitan que las virutas se amontonen, lo que de otro modo provocaría que la herramienta se atasque y se rompa.
R: Se recomienda encarecidamente el ajuste por contracción o los mandriles hidráulicos de alta precisión. Las herramientas de alcance extendido amplifican exponencialmente el descentramiento en el filo. Estos soportes premium proporcionan la máxima fuerza de agarre y minimizan el descentramiento total del indicador, lo que garantiza una dinámica de corte estable y una vida útil más larga de la herramienta.
R: Evite la vibración reduciendo drásticamente el compromiso radial y utilizando trayectorias de herramientas de fresado dinámicas o trocoidales. Asegure un descentramiento mínimo del portaherramientas mediante el uso de portaherramientas de ajuste por contracción. Finalmente, dirija las fuerzas de corte axialmente hacia el husillo mediante el uso de estrategias de fresado de alto avance con profundidades de corte axiales ligeras.