Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-19 Origine: Sito
La lavorazione di cavità profonde, profili a parete alta o caratteristiche complesse a 5 assi impone una scelta diretta tra gioco dell'utensile e rigidità del sistema. L'utilizzo di utensili standard per applicazioni con sbraccio profondo spesso comporta lo sfregamento del gambo, guasti catastrofici dell'utensile o una deflessione eccessiva. Questa deflessione porta direttamente a vibrazioni e pezzi scartati sul tavolo di ispezione. La scelta della geometria errata dell'utensile a portata estesa sacrifica inutilmente la rigidità, riducendo i tassi di rimozione del materiale e aumentando i tempi di ciclo. Non puoi permetterti di indovinare quando programmi le tasche profonde. La selezione della geometria ottimale dell'utensile richiede il superamento delle dimensioni di base del catalogo. Questa guida valuta le differenze strutturali, i compromessi prestazionali e i criteri applicativi tra le geometrie a stelo ridotto e a lunga portata per garantire risultati di lavorazione prevedibili. Spiegheremo esattamente come gestire la deflessione dell'utensile mantenendo lo spazio necessario per un'efficiente fresatura di cavità profonde.
L'incomprensione della nomenclatura degli strumenti porta direttamente alla selezione errata dello strumento. In officina, gli operatori a volte usano termini come 'lungo sbraccio' 'flauto lungo' e 'gambo ridotto' in modo intercambiabile. Ciò crea una grave instabilità del processo. La scelta di un utensile con una lunghezza della scanalatura più lunga del necessario riduce drasticamente il diametro del nocciolo. Questa riduzione del materiale del nucleo elimina l’integrità strutturale. Si ottiene una deflessione eccessiva dell'utensile, finiture superficiali scadenti e una durata dell'utensile imprevedibile. L'identificazione accurata della geometria dell'utensile bilancia la necessità di portata fisica con la richiesta di massima rigidità. Vediamo negozi che scartano costose parti aerospaziali semplicemente perché un programmatore ha selezionato uno strumento con scanalatura lunga quando era necessario un collo alleggerito.
Il termine le frese a gambo ridotto hanno un duplice significato nel settore della lavorazione meccanica. Innanzitutto si riferisce agli utensili in cui il gambo di presa è fisicamente più piccolo del diametro di taglio. Ad esempio, un utensile potrebbe avere un diametro di taglio di 1/2 pollice ma utilizzare un gambo di 3/8 pollici per adattarsi a dimensioni specifiche di pinze o limitazioni del mandrino su macchine CNC più piccole. In secondo luogo, si riferisce agli utensili progettati con una porzione con 'collo' o rilievo immediatamente dietro il tagliente. Questa geometria specifica fornisce spazio, impedendo alla parte non tagliente dell'utensile di sfregare contro le pareti di una tasca o fessura profonda.
La geometria fisica è costituita da un tagliente attivo corto, seguito immediatamente da una riduzione del diametro. Questa zona libera si estende fino al gambo di presa. Il passaggio dal diametro di taglio al collo ridotto deve essere attentamente progettato con un raggio specifico. Uno spigolo acuto qui crea una concentrazione di stress che porta allo scatto dell'utensile sotto carico. Quando le forze radiali premono contro il tagliente, il raggio di transizione assorbe l'impatto della sollecitazione.
Storicamente, i macchinisti eseguivano modifiche in officina. I gambi standard vengono rettificati su misura su una smerigliatrice a piedistallo per creare spazio per le tasche profonde. Anche se questo risolve il problema del gioco immediato, distrugge l'equilibrio e la concentricità dell'utensile. Gli utensili rettificati in fabbrica offrono un equilibrio superiore, raggi di transizione precisi e runout controllato. Ciò si traduce in una durata utensile significativamente più lunga e in dinamiche di lavorazione prevedibili. Non è possibile ottenere parametri di lavorazione ad alta velocità con uno stelo dell'utensile rettificato a mano.
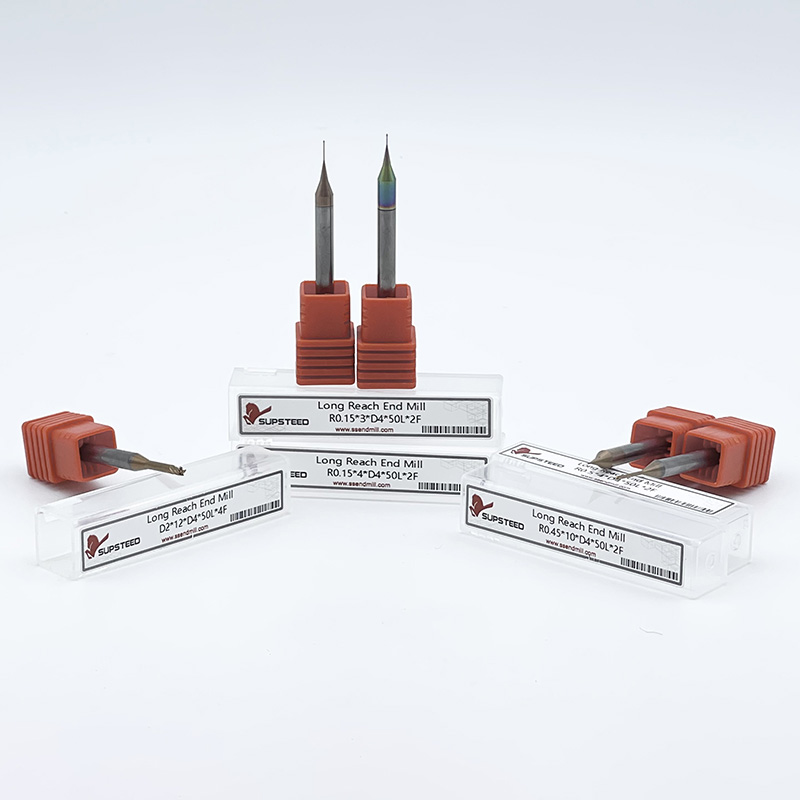
le frese a candela a lunga portata presentano un diametro del gambo di presa standard uguale o maggiore del diametro di taglio. Sotto il gambo di presa, questi strumenti presentano un collo allungato e alleggerito, comunemente indicato come lunghezza sotto il gambo (LBS). Alla fine di questo collo esteso c'è un flauto corto. Questa sezione scanalata è in genere lunga solo quanto la profondità di taglio massima richiesta per una determinata passata.
La funzione principale di questa geometria è quella di penetrare in profondità nel pezzo senza che il gambo superiore interferisca con le pareti del pezzo. Mantenendo corta la sezione scanalata, l'utensile mantiene un collo cilindrico solido e non scanalato per la maggior parte della sua lunghezza estesa. Questo collo solido offre un enorme vantaggio strutturale rispetto agli strumenti scanalati su tutta la loro lunghezza. Il metallo duro non scanalato agisce come un'estensione rigida del mandrino, trasferendo le forze di taglio in modo efficiente senza piegarsi.
Le frese a scanalatura lunga sono dotate di taglienti che si estendono in modo continuo lungo la lunghezza di lavoro dell'utensile. Sebbene sembrino una scelta ovvia per le tasche profonde, raramente sono la soluzione ottimale. Il compromesso principale risiede nell'area della sezione trasversale dello strumento. Un utensile a scanalatura lunga richiede gole profonde per i trucioli tagliate nel carburo per tutta la sua lunghezza. Questa rimozione continua del materiale del nucleo rende il diametro del nucleo significativamente più piccolo su una distanza maggiore.
Quando un utensile ha un diametro del nucleo più piccolo su una lunga distanza, la rigidità complessiva crolla. Nelle tasche profonde, raramente si impegna l'intera lunghezza del flauto contemporaneamente. Pertanto, l'utilizzo di uno strumento a scanalatura lunga semplicemente per ottenere profondità introduce inutili debolezze. Sono preferiti gli utensili a lunga portata con colli pieni e alleggeriti perché il collo non scanalato trattiene la massima quantità di materiale del nucleo. Ciò fornisce la rigidità necessaria per resistere alle forze di taglio radiali e prevenire le vibrazioni. Se hai bisogno solo di una profondità di taglio di 0,250 pollici sul fondo di una tasca profonda 3 pollici, un utensile con 3 pollici di lunghezza della scanalatura rappresenta una responsabilità enorme.
Per valutare l'impatto della geometria dell'utensile sulle forze fisiche di lavorazione è necessario guardare oltre le dimensioni statiche. Quando un utensile impegna il materiale sul fondo di una cavità profonda, le forze radiali e assiali agiscono sulla lunghezza estesa. Ciò crea un effetto leva contro i cuscinetti del mandrino. La gestione di queste forze richiede una valutazione rigorosa della rigidità, della deflessione, del gioco e delle dinamiche di evacuazione dei trucioli. È necessario comprendere la fisica del taglio per programmare la macchina in modo efficace.
La deflessione dell'utensile è il nemico principale della lavorazione di cavità profonde. La matematica della deflessione impone che la tendenza di un utensile a piegarsi aumenta come un cubo della lunghezza della sporgenza e diminuisce come la quarta potenza del diametro. Se si raddoppia la lunghezza dell'utensile che esce dal supporto, diventa otto volte più flessibile. Se dimezzi il diametro centrale dell'utensile, diventa sedici volte più flessibile. Questa non è una relazione lineare; è una curva esponenziale che distrugge le tolleranze delle parti.
Questa realtà matematica spiega perché uno strumento a lunga portata con un collo spesso e non scanalato è esponenzialmente più rigido di uno strumento con scanalatura lunga della stessa lunghezza complessiva. Il collo solido massimizza la variabile del diametro nell'equazione della deflessione. Al contrario, gli utensili a gambo ridotto, in cui il diametro del collo viene ridotto in modo aggressivo per eliminare geometrie complesse, sono altamente vulnerabili alla deflessione. I punti esatti di concentrazione delle sollecitazioni si verificano nel raggio di transizione tra il diametro di taglio e il collo ridotto e nel passaggio tra il collo e il gambo di presa principale. Un impegno radiale eccessivo causerà la rotazione dell'utensile in corrispondenza di questi punti di sollecitazione. Ciò porta a un fallimento catastrofico immediato.
Per calcolare la deflessione in officina, i programmatori utilizzano la formula della trave a sbalzo. Sebbene non sia necessario eseguire i calcoli per ogni taglio, comprendere che una riduzione del 10% del diametro del collo comporta una perdita di rigidità di quasi il 40% cambia il modo in cui si affrontano le velocità di avanzamento. È necessario compensare questa rigidità perduta modificando la strategia del percorso utensile.
Nella lavorazione complessa a 5 assi, i requisiti di spazio libero si estendono oltre la zona di taglio immediata. Quando il mandrino della macchina si inclina per avvicinarsi ai profili con pareti alte, il portautensile e il gambo superiore dell'utensile rischiano di entrare in collisione con il pezzo in lavorazione. Gli utensili a stelo ridotto forniscono uno spazio critico per l'inclinazione multiasse. Consentono al tagliente di impegnarsi nel materiale mentre il collo alleggerito e il gambo più piccolo aggirano in modo sicuro le caratteristiche della parte sporgente.
Quando si selezionano questi strumenti, gli operatori devono calcolare la distanza richiesta in base agli angoli di sformo della parte e alle altezze delle pareti. La metrica Lunghezza sotto il gambo (LBS) definisce la massima portata sicura prima che il gambo a diametro intero entri in contatto con la parte. Misurazioni LBS accurate garantiscono che l'utensile possa raggiungere il fondo dell'elemento senza provocare un catastrofico incidente del mandrino. È necessario tenere conto anche dell'ingombro fisico del dado del portautensile, soprattutto quando si utilizzano sistemi di pinze ER in configurazioni con perno stretto.
L'evacuazione dei trucioli da una cavità profonda rappresenta una sfida fluidodinamica significativa. Le scanalature corte sugli utensili a lunga portata evacuano efficacemente i trucioli dalla zona di taglio immediata. Tuttavia, una volta che i trucioli lasciano le scanalature corte, devono risalire lungo il collo non scanalato per uscire dalla cavità. Ciò richiede assistenza esterna. Il getto d'aria ad alta pressione o il refrigerante attraverso il mandrino sono obbligatori per far uscire i trucioli dalla tasca profonda ed evitare che ricadano nel percorso di taglio.
L'ottimizzazione del conteggio delle scanalature gioca un ruolo fondamentale in questo caso. La selezione di utensili con meno eliche, come i design a 2 o 3 eliche, fornisce valli truciolo più grandi. Questi avvallamenti più grandi sono fondamentali per evacuare i trucioli più grandi dalle tasche profonde senza impaccarli. Se si utilizza un utensile a 4 o 5 scanalature in una tasca profonda e ristretta, le gole più piccole si riempiranno rapidamente di materiale. Ciò porta direttamente alla rottura dell'utensile. I trucioli non hanno nessun posto dove andare, quindi si saldano al tagliente.
Inoltre, quando si utilizzano utensili con collo scarico, esiste un grave rischio di ritaglio del truciolo nelle tasche profonde. A differenza degli utensili a scanalatura lunga, che agiscono come coclee continue che spingono i trucioli verso l'alto e verso l'esterno, gli utensili a collo sollevato lasciano i trucioli sospesi nella cavità. Se la pressione del refrigerante è insufficiente, l'utensile taglierà nuovamente questi trucioli induriti, distruggendo istantaneamente il tagliente. Per queste operazioni non sono negoziabili gli ugelli del refrigerante programmabili o l'aria ad alta pressione attraverso l'utensile.
L'adattamento della geometria dell'utensile all'operazione di lavorazione specifica previene parti scartate e utensili rotti. Il quadro decisionale si basa sull'analisi della geometria del pezzo, dei tassi di rimozione del materiale richiesti e dei limiti della configurazione della macchina utensile. Non è possibile applicare un approccio unico per tutti alla fresatura a portata estesa.
Gli utensili a stelo ridotto sono altamente specializzati e dovrebbero essere utilizzati solo quando la geometria della parte lo richiede. Sono il caso d'uso ideale per la lavorazione di elementi più larghi del gambo. Operazioni come la realizzazione di sottosquadri, scanalature a T o la rimozione di parti sporgenti richiedono un diametro di taglio maggiore del collo o del gambo per evitare interferenze.
Sono inoltre necessari quando si utilizzano portautensili più piccoli in spazi di lavorazione ristretti. Se il mandrino di una macchina è limitato a una dimensione massima della pinza di 3/8 di pollice, ma è richiesto un diametro di taglio di 1/2 pollice per un raggio angolare specifico, un utensile a gambo ridotto colma tale divario. Per quanto riguarda le considerazioni sui materiali, questi utensili sono più adatti per materiali più morbidi come alluminio o plastica o per passate di finitura leggere su materiali più duri dove le forze di taglio radiali sono minime. Spingere con forza un utensile a gambo ridotto in acciaio Inconel o 4140 comporterà il guasto immediato dell'utensile.
Gli utensili a lunga portata sono i cavalli di battaglia della lavorazione di cavità profonde. I loro casi d'uso ideali includono la sgrossatura e la finitura di cavità profonde, la realizzazione di stampi e l'accesso su morsetti o dispositivi. Poiché mantengono un gambo solido a diametro intero e un collo spesso e alleviato, possono sopportare forze di taglio più elevate rispetto alle loro controparti con gambo ridotto.
Nelle applicazioni di microlavorazione, il ruolo delle microfrese a collo lungo è fondamentale. Nella produzione medicale ed elettronica, raggiungere microcavità profonde richiede estrema precisione. Un microutensile a scanalatura lunga è troppo fragile per sopravvivere alle forze di taglio. Un microutensile con collo alleggerito fornisce la rigidità necessaria per lavorare queste caratteristiche microscopiche senza spezzarsi. Utilizziamo spesso strumenti da 0,031 pollici di diametro con una portata di 0,250 pollici nella produzione di impianti medici, affidandoci interamente al collo solido per la stabilità.
Per quanto riguarda i materiali, gli utensili a lunga portata sono pienamente in grado di gestire le leghe più dure, inclusi il titanio e gli acciai per utensili. Tuttavia, la profondità di taglio e le velocità di avanzamento devono essere rigorosamente ottimizzate per il diametro del collo, non per il diametro di taglio, per gestire la deflessione. È necessario programmare il percorso utensile in base al punto più debole dell'utensile.
La definizione di una linea di base per una finitura superficiale e una precisione dimensionale accettabili determina la strategia di attrezzaggio. Il successo nella fresatura di cavità profonde richiede la definizione del rapporto massimo consentito tra sporgenza dell'utensile e diametro. Le operazioni di fresatura standard funzionano comodamente con un rapporto 3:1. La fresatura di cavità profonde spinge questo valore a 5:1 o addirittura a 10:1.
Una volta che il rapporto supera 5:1, i parametri di taglio standard non si applicano più. Per mantenere la precisione dimensionale e prevenire segni di vibrazione sulle pareti finite, sono necessarie strategie specializzate di smorzamento delle vibrazioni, come scanalature a passo variabile, portautensili altamente bilanciati e percorsi utensile modificati. È necessario considerare anche le condizioni del mandrino; i cuscinetti del mandrino usurati amplificheranno la vibrazione di un utensile a portata estesa, rendendo impossibile mantenere tolleranze strette.
Guida al confronto della geometria dell'utensile
| Tipo di geometria | Vantaggio principale | Limitazione primaria | Migliore applicazione |
|---|---|---|---|
| Gambo ridotto | Consente caratteristiche di taglio più larghe del gambo; si adatta a pinze più piccole. | Rigidità più bassa; altamente incline alla flessione sotto carichi pesanti. | Sottosquadra, scanalatura a T, finitura leggera in ingombri stretti. |
| Portata lunga (collo alleviato) | Elevata rigidità per raggiungere profondità; previene lo sfregamento delle pareti. | I trucioli devono essere evacuati oltre il collo non scanalato tramite aria/refrigerante. | Sgrossatura e finitura di cavità profonde, costruzione di stampi. |
| Flauto lungo | Tagliente continuo; funge da coclea per l'evacuazione del truciolo. | Il diametro piccolo del nucleo su una lunga distanza provoca forti vibrazioni. | Profilatura periferica profonda dove è richiesto il pieno impegno della scanalatura. |
L’implementazione di strumenti a portata estesa introduce sfide operative significative. La lunghezza fisica dell'utensile agisce come una leva, amplificando eventuali imprecisioni nel mandrino, nel portautensile o nel percorso utensile. Per mitigare questi rischi sono necessari aggiustamenti di velocità, avanzamenti, portautensili e programmazione CAM. Non puoi trattare uno strumento lungo 6 pollici nello stesso modo in cui tratti uno strumento lungo 2 pollici.
Non è possibile eseguire uno strumento a portata estesa con gli stessi parametri di uno strumento a lunghezza standard. La perdita di rigidità richiede una riduzione del carico del truciolo (pollici per dente) e della profondità di taglio (assiale e radiale). Spingendo con troppa forza radiale un utensile a lungo raggio si provoca la piegatura dell'utensile allontanandolo dal taglio, con conseguenti pareti rastremate e forti vibrazioni.
Per compensare, gli operatori devono utilizzare strategie di fresatura ad avanzamento elevato. La fresatura ad avanzamento elevato prevede l'adozione di una profondità di taglio assiale molto ridotta combinata con una velocità di avanzamento molto elevata. Questa strategia specifica dirige le forze di taglio assialmente lungo il mandrino, anziché radialmente contro il collo indebolito. Spingendo le forze nei cuscinetti rigidi del mandrino, l'utensile rimane stabile, consentendo elevati tassi di rimozione del materiale anche a lunghezze estese.
Quando si regolano i parametri, iniziare riducendo l'impegno radiale al 5% o al 10% del diametro dell'utensile. Mantenere un'elevata metratura superficiale per mantenere il calore nel truciolo, ma ridurre l'avanzamento per dente dal 20% al 30% rispetto a un utensile di lunghezza standard. Monitorare attentamente il misuratore di carico del mandrino durante il primo passaggio. Se si sente uno stridio acuto, l'utensile si sta deviando. Ridurre immediatamente la profondità di taglio radiale. Non diminuire prima la velocità di avanzamento, poiché ciò causerebbe lo sfregamento e l'incrudimento del materiale.
Amplificazione della decentratura su lunghezze estese
| Tipo di portautensile | Eccentricità sulla faccia della pinza | Eccentricità con sporgenza di 4 pollici | Impatto sulla durata dell'utensile |
|---|---|---|---|
| Pinza ER standard | 0,0005 pollici | 0,0020 pollici | Grave riduzione; Il carico irregolare del truciolo causa un rapido cedimento del tagliente. |
| Mandrino per fresatura di precisione | 0,0002 pollici | 0,0008 pollici | Riduzione moderata; accettabile per passate di sgrossatura. |
| Calzatura/idraulica | 0,0001 pollici | 0,0004 pollici | Massima durata dell'utensile; anche il carico del truciolo previene le vibrazioni. |
Il portautensile è il fondamento della lavorazione a lunga portata. Le pinze ER standard non sono sufficienti per le applicazioni a lunga portata a causa del runout di accumulo. Un sistema di pinze ER si basa su più coni di accoppiamento, ciascuno dei quali introduce una quantità microscopica di concentricità. Quando un utensile sporge di 5 pollici dal mandrino, un runout di 0,0005 pollici sulla faccia della pinza si traduce in un runout massiccio sul tagliente.
Per mitigare questo problema, imporre l'uso di mandrini a calettamento, mandrini idraulici o mandrini per fresatura di precisione. I portautensili a calettamento forniscono una forza di serraggio a 360 gradi direttamente sul gambo dell'utensile, eliminando le conicità di accoppiamento e riducendo al minimo il runout dell'indicatore totale (TIR). Il controllo della concentricità garantisce che ogni scanalatura assorba un carico di truciolo uguale, prevenendo l'usura prematura dell'utensile e vibrazioni catastrofiche. Se una scanalatura riceve un truciolo più pesante delle altre a causa della concentricità, spingerà l'utensile fuori centro, avviando un ciclo di vibrazione che distrugge la finitura superficiale.
La definizione accurata dell'utensile nel software CAM non è negoziabile. I programmatori devono inserire i diametri esatti del collo, la lunghezza sotto il gambo e le lunghezze della scanalatura. Se il software CAM presuppone che l'utensile abbia una scanalatura continua o un diametro del collo diverso, genererà percorsi utensile che fanno schiantare il gambo non tagliente nel pezzo.
Le strategie del percorso utensile devono anche adattarsi alla geometria dell'utensile. Evitare a tutti i costi l'esecuzione di scanalature complete poiché ciò massimizza l'impegno radiale e garantisce le vibrazioni. Utilizzare invece l'ingresso elicoidale per entrare delicatamente nel materiale. Implementa percorsi utensile di fresatura trocoidali o dinamici. Queste strategie mantengono un angolo di impegno dell'utensile costante e leggero, gestendo i carichi radiali e impedendo all'utensile di affondare negli angoli.
Seguire questa procedura durante l'impostazione degli strumenti a portata estesa nel sistema CAM:
R: Uno strumento a lunga portata è dotato di un tagliente attivo corto sulla punta e di un collo solido, rialzato e non scanalato che si estende fino al gambo. Questo collo solido fornisce un'elevata rigidità. Un utensile a scanalatura lunga ha taglienti lavorati lungo tutta la sua lunghezza estesa, il che riduce il diametro del nucleo e rende l'utensile altamente suscettibile alla flessione e alle vibrazioni.
R: Questa geometria dell'utensile viene utilizzata per evitare che il gambo non tagliente sfreghi contro le pareti di una tasca profonda. Consente inoltre agli operatori di utilizzare un diametro di taglio maggiore in un portautensile più piccolo e consente la lavorazione di sottosquadri o scanalature a T in cui la caratteristica di taglio è più larga del gambo.
R: Sebbene un collo alleggerito sia leggermente meno rigido di un gambo a diametro intero a causa della riduzione del diametro, è significativamente più rigido di una sezione scanalata della stessa lunghezza e diametro. Il nucleo solido e non scanalato resiste alle forze di flessione molto meglio di un nucleo compromesso da profonde gole per i trucioli.
R: No. Velocità e avanzamenti devono essere ridotti in base al rapporto sporgenza/diametro. La maggiore lunghezza agisce come una leva, amplificando le forze di taglio. È necessario ridurre il carico del truciolo e la profondità di taglio radiale per evitare vibrazioni, deflessione dell'utensile e rotture catastrofiche.
R: Meno scanalature creano avvallamenti di truciolo più grandi. Questo è fondamentale nella fresatura di cavità profonde perché i trucioli devono percorrere un collo lungo e non scanalato per uscire dalla tasca. Gli avvallamenti più grandi impediscono ai trucioli di accumularsi insieme, causando altrimenti l'incollaggio e la rottura dell'utensile.
R: Si consiglia vivamente di utilizzare mandrini idraulici a restringimento o ad alta precisione. Gli utensili a portata estesa amplificano esponenzialmente la concentricità sul tagliente. Questi portautensili premium forniscono la massima forza di presa e riducono al minimo il runout totale dell'indicatore, garantendo dinamiche di taglio stabili e una maggiore durata dell'utensile.
R: Previeni le vibrazioni riducendo drasticamente l'impegno radiale e utilizzando percorsi utensile di fresatura dinamici o trocoidali. Garantire un disallineamento minimo del portautensili utilizzando portautensili a calettamento. Infine, dirigere le forze di taglio assialmente verso l'alto nel mandrino utilizzando strategie di fresatura ad avanzamento elevato con profondità di taglio assiali leggere.