Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-19 Origine : Site
L'usinage de cavités profondes, de profils à parois élevées ou de caractéristiques complexes à 5 axes oblige à choisir directement entre le dégagement de l'outil et la rigidité du système. L'utilisation d'outils standard pour les applications en profondeur entraîne souvent un frottement de la tige, une défaillance catastrophique de l'outil ou une déviation excessive. Cette déviation entraîne directement des vibrations et des pièces rejetées sur la table d'inspection. La sélection d’une mauvaise géométrie d’outil à portée étendue sacrifie inutilement la rigidité, réduisant les taux d’enlèvement de matière et augmentant les temps de cycle. Vous ne pouvez pas vous permettre de deviner lorsque vous programmez des poches profondes. La sélection de la géométrie optimale de l’outil nécessite d’aller au-delà des dimensions de base du catalogue. Ce guide évalue les différences structurelles, les compromis de performances et les critères d'application entre les géométries de tige réduite et de longue portée afin de garantir des résultats d'usinage prévisibles. Nous expliquerons exactement comment gérer la déflexion de l'outil tout en conservant le jeu nécessaire pour un fraisage efficace en cavité profonde.
Une mauvaise compréhension de la nomenclature des outils conduit directement à une sélection incorrecte des outils. Dans l'atelier, les opérateurs utilisent parfois des termes tels que « longue portée », « longue flûte » et « tige réduite » de manière interchangeable. Cela crée une grave instabilité du processus. La sélection d'un outil avec une longueur de flûte plus longue que nécessaire réduit considérablement le diamètre du noyau. Cette réduction du matériau de base enlève l’intégrité structurelle. Vous obtenez une déviation excessive de l’outil, de mauvais états de surface et une durée de vie imprévisible. L'identification précise de la géométrie de l'outil équilibre le besoin de portée physique avec l'exigence d'une rigidité maximale. Nous voyons des ateliers mettre au rebut des pièces aérospatiales coûteuses simplement parce qu'un programmeur a sélectionné un outil à longue flûte lorsqu'un col soulagé était nécessaire.
Le terme Les fraises à queue réduite ont une double signification dans l'industrie de l'usinage. Premièrement, il s’agit d’outils dont la tige de préhension est physiquement plus petite que le diamètre de coupe. Par exemple, un outil peut avoir un diamètre de coupe de 1/2 pouce mais utiliser une tige de 3/8 pouce pour s'adapter à des tailles de pinces spécifiques ou aux limitations de broche sur les petites machines CNC. Deuxièmement, il fait référence aux outils conçus avec une partie « régulée » ou en relief immédiatement derrière le tranchant. Cette géométrie spécifique offre un dégagement, empêchant la partie non coupante de l'outil de frotter contre les parois d'une poche ou d'une fente profonde.
La géométrie physique consiste en une courte arête de coupe active, suivie immédiatement d'une réduction de diamètre. Cette zone de dégagement s'étend jusqu'à la tige de préhension. La transition du diamètre de coupe au col réduit doit être soigneusement conçue avec un rayon spécifique. Un coin pointu crée ici une concentration de contraintes qui conduit à la rupture de l'outil sous charge. Lorsque les forces radiales poussent contre le tranchant, ce rayon de transition absorbe l’essentiel de la contrainte.
Historiquement, les machinistes effectuaient des modifications en atelier. Ils affûtent les tiges standard sur mesure sur une meuleuse sur pied pour créer un espace libre pour les poches profondes. Bien que cela résolve le problème de dégagement immédiat, cela détruit l'équilibre et la concentricité de l'outil. Les outils rectifiés en usine offrent un équilibre supérieur, des rayons de transition précis et un faux-rond contrôlé. Cela se traduit par une durée de vie de l'outil nettement plus longue et une dynamique d'usinage prévisible. Vous ne pouvez pas atteindre des paramètres d'usinage à grande vitesse avec une tige d'outil rectifiée à la main.
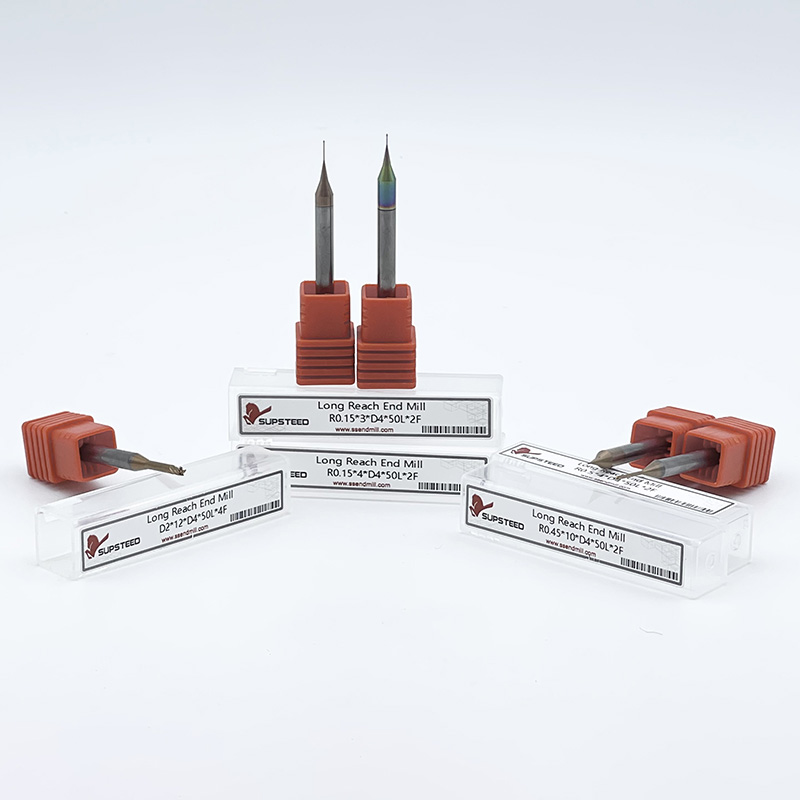
Les fraises en bout à longue portée présentent un diamètre de tige de préhension standard égal ou supérieur au diamètre de coupe. Sous la tige de préhension, ces outils comportent un col allongé et soulagé, communément appelé longueur sous la tige (LBS). À l’extrémité de ce col allongé se trouve une courte longueur de flûte. Cette section cannelée est généralement aussi longue que la profondeur de coupe maximale requise pour une passe donnée.
La fonction principale de cette géométrie est d'atteindre profondément une pièce sans que la tige supérieure n'interfère avec les parois de la pièce. En gardant la section cannelée courte, l'outil conserve un col cylindrique solide et non cannelé sur la majorité de sa longueur étendue. Ce manche solide offre un énorme avantage structurel par rapport aux outils cannelés sur toute leur longueur. Le carbure non cannelé agit comme une extension rigide de la broche, transférant efficacement les forces de coupe sans se plier.
Les fraises à longues cannelures comportent des arêtes de coupe qui s'étendent continuellement sur toute la longueur de travail de l'outil. Bien qu’ils semblent être un choix évident pour les riches, ils constituent rarement la solution optimale. Le principal compromis réside dans la zone transversale de l’outil. Un outil à longue cannelure nécessite des goulottes de copeaux profondes taillées dans le carbure sur toute sa longueur. Cet enlèvement continu du matériau du noyau réduit considérablement le diamètre du noyau sur une plus longue distance.
Lorsqu’un outil a un diamètre de noyau plus petit sur une longue distance, la rigidité globale s’effondre. Dans les poches profondes, vous engagez rarement simultanément toute la longueur de la flûte. Par conséquent, l’utilisation d’un long outil à flûte simplement pour obtenir de la profondeur introduit une faiblesse inutile. Les outils à longue portée avec des cols solides soulagés sont préférés car le col non cannelé conserve un maximum de matériau de base. Cela fournit la rigidité nécessaire pour résister aux forces de coupe radiales et empêcher le broutage. Si vous n’avez besoin que d’une profondeur de coupe de 0,250 pouce au fond d’une poche de 3 pouces de profondeur, un outil avec une longueur de flûte de 3 pouces constitue un énorme handicap.
Évaluer l’impact de la géométrie des outils sur les forces physiques d’usinage nécessite de regarder au-delà des dimensions statiques. Lorsqu'un outil engage un matériau au fond d'une cavité profonde, des forces radiales et axiales agissent sur la longueur étendue. Cela crée un effet de levier contre les roulements de broche. La gestion de ces forces nécessite une évaluation stricte de la dynamique de rigidité, de déflexion, de jeu et d’évacuation des copeaux. Vous devez comprendre la physique de la coupe pour programmer efficacement la machine.
La déviation de l’outil est le principal ennemi de l’usinage de cavités profondes. Les mathématiques de la déflexion dictent que la tendance d'un outil à se plier augmente comme un cube de la longueur du porte-à-faux et diminue comme la puissance quatre du diamètre. Si vous doublez la longueur de l'outil suspendu au support, il devient huit fois plus flexible. Si vous divisez par deux le diamètre central de l'outil, celui-ci devient seize fois plus flexible. Il ne s'agit pas d'une relation linéaire ; c'est une courbe exponentielle qui détruit les tolérances des pièces.
Cette réalité mathématique explique pourquoi un outil à longue portée avec un col épais et non cannelé est exponentiellement plus rigide qu'un outil à longue flûte de même longueur totale. Le col plein maximise la variable de diamètre dans l'équation de déflexion. À l’inverse, les outils à tige réduite, dont le diamètre du col est réduit de manière agressive pour dégager une géométrie complexe, sont très vulnérables à la déflexion. Les points précis de concentration des contraintes se situent au rayon de transition entre le diamètre de coupe et le col réduit, ainsi qu'à la transition entre le col et la tige de préhension principale. Un engagement radial excessif entraînera le pivotement de l'outil au niveau de ces points de contrainte. Cela conduit à un échec catastrophique instantané.
Pour calculer la déflexion dans l'atelier, les programmeurs utilisent la formule des poutres en porte-à-faux. Même s'il n'est pas nécessaire de faire le calcul pour chaque coupe, comprendre qu'une réduction de 10 % du diamètre du col entraîne une perte de rigidité de près de 40 % change la façon dont vous abordez les vitesses d'avance. Vous devez compenser cette perte de rigidité en modifiant votre stratégie de parcours d'outil.
Dans l'usinage complexe à 5 axes, les exigences de dégagement s'étendent au-delà de la zone de coupe immédiate. Lorsque la broche de la machine s'incline pour s'approcher de profils à paroi élevée, le porte-outil et la tige supérieure de l'outil risquent d'entrer en collision avec la pièce à usiner. Les outils à tige réduite offrent un dégagement critique pour l'inclinaison multi-axes. Ils permettent au tranchant d'entrer en contact avec le matériau tandis que le col dégagé et la tige plus petite contournent en toute sécurité les caractéristiques des pièces en surplomb.
Lors de la sélection de ces outils, les machinistes doivent calculer le dégagement requis en fonction des angles de dépouille des pièces et de la hauteur des murs. La métrique Longueur sous la tige (LBS) définit la portée maximale de sécurité avant que la tige de tout diamètre n'entre en contact avec la pièce. Des mesures LBS précises garantissent que l'outil peut atteindre le bas de la fonction sans provoquer de crash catastrophique de la broche. Vous devez également tenir compte de l'enveloppe physique de l'écrou du porte-outil, en particulier lorsque vous utilisez des systèmes de pinces de serrage ER dans des configurations à tourillons serrés.
L'évacuation des copeaux d'une cavité profonde présente un défi important en matière de dynamique des fluides. Les cannelures courtes des outils à longue portée évacuent efficacement les copeaux de la zone de coupe immédiate. Cependant, une fois que les copeaux quittent les cannelures courtes, ils doivent remonter le col non cannelé pour sortir de la cavité. Cela nécessite une aide extérieure. Un jet d'air à haute pression ou un liquide de refroidissement à travers la broche est obligatoire pour expulser les copeaux de la poche profonde et les empêcher de retomber dans le chemin de coupe.
L'optimisation du nombre de flûtes joue ici un rôle essentiel. La sélection d'outils comportant moins de cannelures, tels que les modèles à 2 ou 3 cannelures, permet d'obtenir des vallées à copeaux plus grandes. Ces vallées plus grandes sont essentielles pour évacuer les copeaux plus gros des poches profondes sans les tasser. Si un outil à 4 ou 5 cannelures est utilisé dans une poche profonde et confinée, les petites goulottes à copeaux se rempliront rapidement de matériau. Cela conduit directement à la casse de l'outil. Les copeaux n'ont nulle part où aller, alors ils se soudent au tranchant.
En outre, il existe un risque important de recoupe de copeaux dans les poches profondes lors de l'utilisation d'outils à col dégagé. Contrairement aux outils à longues cannelures, qui agissent comme des tarières continues tirant les copeaux vers le haut et vers l'extérieur, les outils à col dégagé laissent les copeaux en suspension dans la cavité. Si la pression du liquide de refroidissement est insuffisante, l'outil recoupe ces copeaux durcis, détruisant instantanément l'arête de coupe. Les buses de refroidissement programmables ou l'air haute pression traversant l'outil ne sont pas négociables pour ces opérations.
L'adaptation de la géométrie de l'outil à l'opération d'usinage spécifique évite les pièces mises au rebut et les outils cassés. Le cadre décisionnel repose sur l'analyse de la géométrie de la pièce, des taux d'enlèvement de matière requis et des limites de la configuration de la machine-outil. Vous ne pouvez pas appliquer une approche unique au fraisage à portée étendue.
Les outils à tige réduite sont hautement spécialisés et ne doivent être déployés que lorsque la géométrie de la pièce l'exige. Ils constituent le cas d’utilisation idéal pour usiner des éléments plus larges que la tige. Les opérations telles que la contre-dépouille, la rainure en T ou le dégagement des éléments de pièce en surplomb nécessitent un diamètre de coupe plus grand que le col ou la tige pour éviter les interférences.
Ils sont également nécessaires lors de l'utilisation de porte-outils plus petits dans des enveloppes d'usinage étroites. Si une broche de machine est limitée à une taille de pince maximale de 3/8 de pouce, mais qu'un diamètre de coupe de 1/2 pouce est requis pour un rayon de coin spécifique, un outil à tige réduite comble cet écart. En ce qui concerne les matériaux, ces outils sont mieux adaptés aux matériaux plus tendres comme l'aluminium ou les plastiques, ou aux passes de finition légères dans des matériaux plus durs où les forces de coupe radiales sont minimes. Pousser fort sur un outil à tige réduite en Inconel ou en acier 4140 entraînera une défaillance immédiate de l'outil.
Les outils à longue portée sont les bêtes de somme de l’usinage d’empreintes profondes. Leurs cas d'utilisation idéaux incluent l'ébauche et la finition de cavités profondes, la fabrication de moules et l'accès par-dessus des pinces ou des fixations. Parce qu'ils conservent une tige solide de plein diamètre et un col épais, ils peuvent résister à des forces de coupe plus élevées que leurs homologues à tige réduite.
Dans les applications de micro-usinage, le rôle des micro-fraises à long col est essentiel. Dans la fabrication médicale et électronique, atteindre des microcavités profondes nécessite une extrême précision. Un micro-outil à longue cannelure est beaucoup trop fragile pour survivre aux forces de coupe. Un micro-outil à col soulagé offre la rigidité nécessaire pour usiner ces éléments microscopiques sans cassure. Nous utilisons fréquemment des outils de 0,031 pouce de diamètre avec une portée de 0,250 pouce dans la fabrication d'implants médicaux, en nous appuyant entièrement sur le col solide pour la stabilité.
Pour des raisons de matériaux, les outils à longue portée sont tout à fait capables de manipuler des alliages plus durs, notamment le titane et les aciers à outils. Cependant, la profondeur de coupe et les vitesses d'avance doivent être strictement optimisées en fonction du diamètre du col, et non du diamètre de coupe, afin de gérer la déflexion. Vous devez programmer le parcours d'outil en fonction du point le plus faible de l'outil.
L'établissement d'une référence pour un état de surface et une précision dimensionnelle acceptables dicte la stratégie d'outillage. Pour réussir dans le fraisage d'empreintes profondes, il faut définir le rapport porte-à-faux/diamètre de l'outil maximum autorisé. Les opérations de fraisage standard fonctionnent confortablement avec un rapport de 3:1. Le fraisage d'empreintes profondes pousse ce rapport à 5:1, voire 10:1.
Une fois que le rapport dépasse 5:1, les paramètres de coupe standards ne s'appliquent plus. Des stratégies spécialisées d'amortissement des vibrations, telles que des goujures à pas variable, des porte-outils hautement équilibrés et des parcours d'outils modifiés, sont nécessaires pour maintenir la précision dimensionnelle et éviter les marques de broutage sur les murs finis. Vous devez également tenir compte de l’état de la broche ; les roulements de broche usés amplifieront les vibrations d'un outil à portée étendue, rendant impossible le maintien de tolérances serrées.
Guide de comparaison de la géométrie des outils
| Type de géométrie | Avantage principal | Limitation principale | Meilleure application |
|---|---|---|---|
| Tige réduite | Permet de couper des éléments plus larges que la tige ; s'adapte aux pinces plus petites. | Rigidité la plus faible ; très sujet à la déformation sous de lourdes charges. | Contre-dépouille, rainures en T, finition légère dans des enveloppes serrées. |
| Longue portée (cou soulagé) | Haute rigidité pour une portée profonde ; empêche le frottement des murs. | Les copeaux doivent être évacués au-delà du col non cannelé via de l'air/du liquide de refroidissement. | Ebauche et finition de cavités profondes, fabrication de moules. |
| Longue flûte | Tranchant continu ; agit comme une vis sans fin pour l'évacuation des copeaux. | Un petit diamètre de noyau sur une longue distance provoque un broutage important. | Profilage périphérique profond où un engagement complet des flûtes est requis. |
Le déploiement d’outils à portée étendue introduit des défis opérationnels importants. La longueur physique de l'outil agit comme un levier, amplifiant toute imprécision dans la broche, le porte-outil ou le parcours d'outil. L'atténuation de ces risques nécessite des ajustements au niveau des vitesses, des avances, du maintien des outils et de la programmation FAO. Vous ne pouvez pas traiter un outil de 6 pouces de long de la même manière que vous traitez un outil de 2 pouces de long.
Vous ne pouvez pas exécuter un outil à portée étendue avec les mêmes paramètres qu'un outil de longueur standard. La perte de rigidité nécessite une réduction de la charge de copeaux (pouces par dent) et de la profondeur de coupe (axiale et radiale). Si vous poussez trop fort radialement un outil à longue portée, l'outil s'écarte de la coupe, ce qui entraîne des parois effilées et un broutage important.
Pour compenser, les machinistes doivent utiliser des stratégies de fraisage à grande avance. Le fraisage à grande avance implique une très faible profondeur de coupe axiale combinée à une avance très élevée. Cette stratégie spécifique dirige les forces de coupe axialement vers le haut de la broche, plutôt que radialement contre le col affaibli. En poussant les forces vers les roulements de broche rigides, l'outil reste stable, permettant des taux d'enlèvement de matière élevés, même sur des longueurs étendues.
Lors du réglage des paramètres, commencez par réduire votre engagement radial à 5 % ou 10 % du diamètre de l'outil. Maintenez une longueur de surface élevée pour conserver la chaleur dans les copeaux, mais réduisez l'avance par dent de 20 à 30 % par rapport à un outil de longueur standard. Surveillez attentivement le compteur de charge de broche lors du premier passage. Si vous entendez un cri aigu, l’outil dévie. Réduisez immédiatement la profondeur de coupe radiale. Ne diminuez pas d'abord l'avance, car cela provoquerait un frottement et un écrouissage du matériau.
Amplification du faux-rond sur des longueurs étendues
| Type de porte-outil | Faux-rond au niveau de la face de la pince | Faux-rond à un porte-à-faux de 4 pouces | Impact sur la durée de vie de l'outil |
|---|---|---|---|
| Pince de serrage ER standard | 0,0005 pouces | 0,0020 pouces | Réduction sévère ; une charge inégale des copeaux provoque une défaillance rapide des bords. |
| Mandrin de fraisage de précision | 0,0002 pouces | 0,0008 pouces | Réduction modérée ; acceptable pour les passes d'ébauche. |
| Ajustement rétractable/hydraulique | 0,0001 pouces | 0,0004 pouces | Durée de vie maximale de l'outil ; même la charge de copeaux empêche le broutage. |
Le porte-outil est la base de l'usinage à grande portée. Les pinces ER standard sont insuffisantes pour les applications à longue portée en raison du faux-rond d'empilement. Un système de pinces de serrage ER repose sur plusieurs cônes d'accouplement, chacun introduisant une quantité microscopique de faux-rond. Lorsqu'un outil dépasse de 5 pouces de la broche, un faux-rond de 0,0005 pouces au niveau de la face de la pince se traduit par un faux-rond massif au niveau du tranchant.
Pour atténuer ce problème, imposez l'utilisation d'ajustements rétractables, de mandrins hydrauliques ou de mandrins de fraisage de précision. Les supports à ajustement rétractable fournissent une force de serrage à 360 degrés directement sur la tige de l'outil, éliminant les cônes d'accouplement et minimisant le faux-rond total de l'indicateur (TIR). Le contrôle du faux-rond garantit que chaque flûte supporte une charge de copeaux égale, évitant ainsi l'usure prématurée de l'outil et les vibrations catastrophiques. Si une flûte reçoit un copeau plus lourd que les autres en raison d'un faux-rond, l'outil sera décentré, déclenchant un cycle de broutage qui détruira la finition de la surface.
La définition précise de l'outil dans le logiciel de FAO n'est pas négociable. Les programmeurs doivent saisir les diamètres exacts du col, la longueur sous la tige et les longueurs de flûte. Si le logiciel de FAO suppose que l'outil a une goujure continue ou un diamètre de col différent, il générera des parcours d'outils qui écraseront la tige non coupante dans la pièce.
Les stratégies de parcours d'outil doivent également s'adapter à la géométrie de l'outil. Évitez à tout prix les fentes complètes, car cela maximise l'engagement radial et garantit le broutage. Utilisez plutôt une entrée hélicoïdale pour pénétrer doucement dans le matériau. Implémentez des parcours d'outils de fraisage trochoïdaux ou dynamiques. Ces stratégies maintiennent un angle d'engagement de l'outil léger et constant, gérant les charges radiales et empêchant l'outil de s'enfouir dans les coins.
Suivez cette procédure lors de la configuration des outils à portée étendue dans votre système CAM :
R : Un outil à longue portée comporte un bord de coupe actif court à la pointe et un col solide et non cannelé s'étendant jusqu'à la tige. Ce manche solide offre une grande rigidité. Un outil à longue cannelure a des arêtes de coupe usinées sur toute sa longueur, ce qui réduit le diamètre du noyau et rend l'outil très sensible à la flexion et au broutage.
R : Cette géométrie d'outil est utilisée pour empêcher la tige non coupante de frotter contre les parois d'une poche profonde. Il permet également aux machinistes d'utiliser un diamètre de coupe plus grand dans un porte-outil plus petit, et il permet l'usinage de contre-dépouilles ou de rainures en T où la fonction de coupe est plus large que la tige.
R : Bien qu'un col allégé soit légèrement moins rigide qu'une tige de plein diamètre en raison de la réduction du diamètre, il est nettement plus rigide qu'une section cannelée exactement de même longueur et de même diamètre. Le noyau solide et non cannelé résiste bien mieux aux forces de flexion qu'un noyau compromis par des goulottes de copeaux profondes.
R : Non. Les vitesses et les avances doivent être réduites en fonction du rapport porte-à-faux/diamètre. La longueur accrue agit comme un levier, amplifiant les forces de coupe. Vous devez réduire la charge de copeaux et la profondeur de coupe radiale pour éviter les vibrations, la déviation de l'outil et la casse catastrophique.
R : Moins de cannelures créent des vallées de copeaux plus grandes. Ceci est essentiel dans le fraisage d'empreintes profondes, car les copeaux doivent remonter un long col non cannelé pour sortir de la poche. Des vallées plus grandes empêchent les copeaux de s'agglutiner, ce qui autrement entraînerait le blocage et la rupture de l'outil.
R : Les mandrins hydrauliques à ajustement rétractable ou de haute précision sont fortement recommandés. Les outils à portée étendue amplifient de manière exponentielle le faux-rond au niveau du tranchant. Ces supports haut de gamme offrent une force de préhension maximale et minimisent le faux-rond total de l'indicateur, garantissant une dynamique de coupe stable et une durée de vie plus longue de l'outil.
R : Evitez les vibrations en réduisant considérablement l'engagement radial et en utilisant des parcours d'outils de fraisage dynamiques ou trochoïdaux. Garantissez un faux-rond minimal du porte-outil en utilisant des supports à ajustement rétractable. Enfin, dirigez les forces de coupe axialement vers la broche en utilisant des stratégies de fraisage à grande avance avec de légères profondeurs de coupe axiales.