Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-19 Pochodzenie: Strona
Obróbka głębokich wgłębień, profili o wysokich ściankach lub złożonych elementów 5-osiowych wymusza bezpośredni wybór pomiędzy luzem narzędzia a sztywnością systemu. Stosowanie standardowych narzędzi do zastosowań wymagających dużych głębokości często powoduje tarcie chwytu, katastrofalną awarię narzędzia lub nadmierne ugięcie. To ugięcie prowadzi bezpośrednio do drgań i odrzutów części na stole kontrolnym. Wybór niewłaściwej geometrii narzędzia o większym zasięgu niepotrzebnie powoduje utratę sztywności, zmniejszenie szybkości usuwania materiału i wydłużenie czasu cyklu. Programując głębokie kieszenie, nie można sobie pozwolić na zgadywanie. Wybór optymalnej geometrii narzędzia wymaga wyjścia poza podstawowe wymiary katalogowe. W tym przewodniku oceniane są różnice strukturalne, kompromisy w zakresie wydajności i kryteria zastosowań pomiędzy geometrią chwytu zmniejszonego i geometrii o dużym zasięgu, aby zapewnić przewidywalne wyniki obróbki. Omówimy dokładnie, jak zarządzać ugięciem narzędzia, zachowując przy tym luz niezbędny do wydajnego frezowania głębokich wgłębień.
Niezrozumienie nazewnictwa narzędzi prowadzi bezpośrednio do nieprawidłowego wyboru narzędzia. W warsztacie operatorzy czasami używają zamiennie terminów takich jak „duży zasięg”, „długi rowek” i „zmniejszony trzpień”. Powoduje to poważną niestabilność procesu. Wybór narzędzia o długości rowka dłuższego niż to konieczne drastycznie zmniejsza średnicę rdzenia. To zmniejszenie materiału rdzenia pozbawia integralność strukturalną. Powoduje to nadmierne ugięcie narzędzia, słabą jakość wykończenia powierzchni i nieprzewidywalną trwałość narzędzia. Dokładna identyfikacja geometrii narzędzia równoważy potrzebę fizycznego zasięgu z wymogiem maksymalnej sztywności. Widzimy, jak sklepy rezygnują z drogich części lotniczych po prostu dlatego, że programista wybrał narzędzie z długim rowkiem, gdy wymagana była odciążona szyjka.
Termin Frezy trzpieniowe o zmniejszonym trzpieniu mają podwójne znaczenie w przemyśle obróbki skrawaniem. Po pierwsze, odnosi się do narzędzi, w których trzpień chwytający jest fizycznie mniejszy niż średnica skrawania. Na przykład narzędzie może mieć średnicę skrawania 1/2 cala, ale wykorzystywać chwyt 3/8 cala, aby dostosować się do określonych rozmiarów tulei zaciskowych lub ograniczeń wrzeciona w mniejszych maszynach CNC. Po drugie, odnosi się do narzędzi zaprojektowanych z „przewężoną” lub odciążoną częścią bezpośrednio za krawędzią skrawającą. Ta specyficzna geometria zapewnia luz, zapobiegając ocieraniu się nietnącej części narzędzia o ścianki głębokiej kieszeni lub szczeliny.
Geometria fizyczna składa się z krótkiej aktywnej krawędzi skrawającej, po której następuje natychmiastowe zmniejszenie średnicy. Ta strefa prześwitu rozciąga się aż do trzonu chwytającego. Przejście od średnicy skrawania do zmniejszonej szyjki musi być starannie zaprojektowane z określonym promieniem. Ostry narożnik powoduje koncentrację naprężeń, która prowadzi do pęknięcia narzędzia pod obciążeniem. Kiedy siły promieniowe naciskają na krawędź skrawającą, ten promień przejścia pochłania większość naprężeń.
Historycznie rzecz biorąc, mechanicy wykonywali modyfikacje w hali produkcyjnej. Standardowe trzonki są szlifowane na zamówienie na szlifierce stojącej, aby uzyskać prześwit dla głębokich kieszeni. Chociaż rozwiązuje to natychmiastowy problem luzu, niszczy równowagę i koncentryczność narzędzia. Narzędzia szlifowane fabrycznie zapewniają doskonałe wyważenie, precyzyjne promienie przejścia i kontrolowane bicie. Skutkuje to znacznie dłuższą żywotnością narzędzia i przewidywalną dynamiką obróbki. Przy ręcznie szlifowanym chwycie narzędzia nie da się osiągnąć wysokich parametrów obróbki.
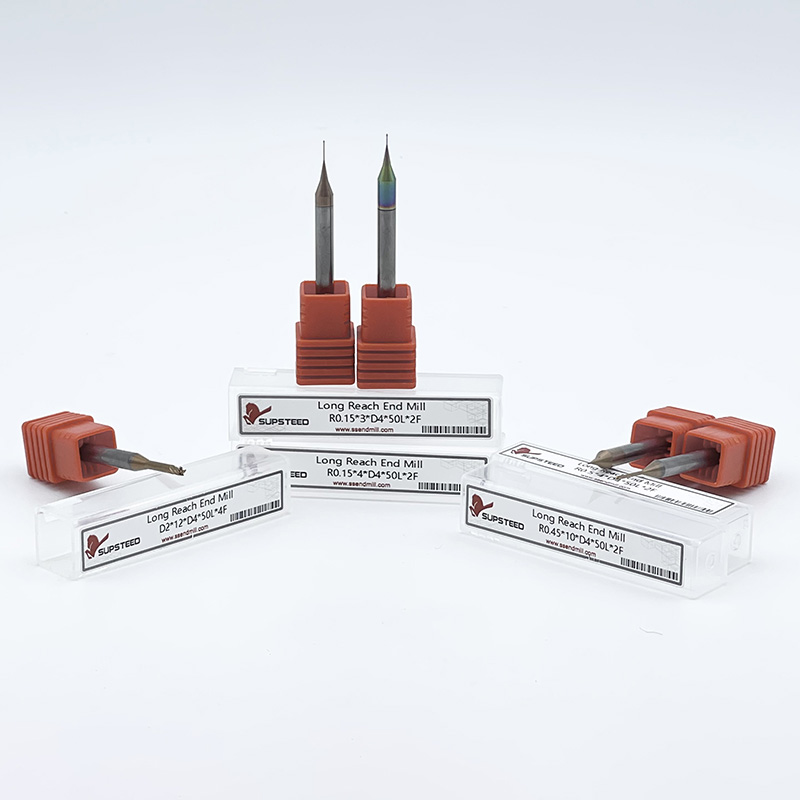
Frezy trzpieniowe o dużym zasięgu mają standardową średnicę chwytu, która jest równa lub większa od średnicy skrawania. Poniżej trzpienia chwytającego narzędzia te mają wydłużoną, odciążoną szyjkę, powszechnie określaną jako długość poniżej chwytu (LBS). Na samym końcu tej wydłużonej szyjki znajduje się krótki flet. Ta karbowana sekcja ma zwykle tylko taką długość, jak wymagana maksymalna głębokość skrawania dla danego przejścia.
Podstawową funkcją tej geometrii jest sięganie głęboko w przedmiot obrabiany bez kolidowania górnego trzpienia ze ściankami części. Dzięki temu, że żłobkowany odcinek jest krótki, narzędzie utrzymuje solidną, pozbawioną karbów cylindryczną szyjkę przez większą część swojej rozciągniętej długości. Ta solidna szyjka zapewnia ogromną przewagę konstrukcyjną nad narzędziami karbowanymi na całej długości. Nierowkowany węglik działa jak sztywne przedłużenie wrzeciona, skutecznie przenosząc siły skrawania bez zginania.
Frezy palcowe z długimi rowkami mają krawędzie skrawające rozciągające się w sposób ciągły wzdłuż długości roboczej narzędzia. Choć wydają się oczywistym wyborem dla głębokich kieszeni, rzadko są rozwiązaniem optymalnym. Najważniejszy kompromis leży w obszarze przekroju poprzecznego narzędzia. Narzędzie z długim rowkiem wymaga głębokich wrębów wiórowych wycinanych w węgliku na całej jego długości. To ciągłe usuwanie materiału rdzenia powoduje, że średnica rdzenia jest znacznie mniejsza na większej odległości.
Gdy narzędzie ma mniejszą średnicę rdzenia na większej odległości, ogólna sztywność gwałtownie spada. W przypadku głębokich kieszeni rzadko angażuje się jednocześnie całą długość rowka. Dlatego używanie narzędzia z długim rowkiem tylko po to, aby osiągnąć głębokość, wprowadza niepotrzebne osłabienie. Preferowane są narzędzia o dużym zasięgu z odciążonymi, pełnymi szyjkami, ponieważ nierowkowana szyjka pozwala zachować maksymalny materiał rdzenia. Zapewnia to sztywność niezbędną do wytrzymania promieniowych sił skrawania i zapobiegania drganiom. Jeśli potrzebujesz głębokości skrawania wynoszącej jedynie 0,250 cala na dnie kieszeni o głębokości 3 cali, narzędzie o długości rowka 3 cali stanowi ogromne wyzwanie.
Ocena wpływu geometrii narzędzia na fizyczne siły obróbki wymaga spojrzenia poza wymiary statyczne. Kiedy narzędzie wchodzi w materiał na dnie głębokiego wgłębienia, na wydłużoną długość działają siły promieniowe i osiowe. Powoduje to efekt dźwigni w stosunku do łożysk wrzeciona. Zarządzanie tymi siłami wymaga ścisłej oceny sztywności, ugięcia, luzu i dynamiki ewakuacji wiórów. Aby skutecznie zaprogramować maszynę, należy rozumieć fizykę cięcia.
Ugięcie narzędzia jest głównym wrogiem obróbki głębokich wgłębień. Matematyka ugięcia wskazuje, że skłonność narzędzia do zginania wzrasta wraz z sześcianem długości wysięgu i maleje wraz z czwartą potęgą średnicy. Jeśli podwoimy długość narzędzia wystającego z uchwytu, stanie się ono ośmiokrotnie bardziej elastyczne. Jeśli zmniejszysz o połowę średnicę rdzenia narzędzia, stanie się ono szesnastokrotnie bardziej elastyczne. To nie jest zależność liniowa; jest to krzywa wykładnicza, która niszczy tolerancje części.
Ta matematyczna rzeczywistość wyjaśnia, dlaczego narzędzie o dużym zasięgu z grubą, pozbawioną rowków szyjką jest wykładniczo sztywniejsze niż narzędzie z długim rowkiem o tej samej długości całkowitej. Pełna szyjka maksymalizuje zmienną średnicę w równaniu ugięcia. I odwrotnie, narzędzia o zmniejszonym trzpieniu, w których średnica szyjki jest agresywnie zmniejszana w celu uzyskania złożonej geometrii, są bardzo podatne na ugięcie. Dokładne punkty koncentracji naprężeń występują na promieniu przejścia pomiędzy średnicą skrawania a zmniejszoną szyjką oraz na przejściu pomiędzy szyjką a głównym chwytem chwytnym. Nadmierne sprzężenie promieniowe spowoduje obrót narzędzia w tych punktach naprężenia. Prowadzi to do natychmiastowej katastrofalnej awarii.
Aby obliczyć ugięcie na hali produkcyjnej, programiści korzystają ze wzoru belki wspornikowej. Chociaż nie trzeba przeprowadzać obliczeń dla każdego cięcia, zrozumienie, że zmniejszenie średnicy szyjki o 10% powoduje prawie 40% utratę sztywności, zmienia sposób podejścia do posuwu. Musisz zrekompensować tę utratę sztywności, zmieniając strategię ścieżki narzędzia.
W złożonej obróbce 5-osiowej wymagania dotyczące luzu wykraczają poza bezpośrednią strefę skrawania. Gdy wrzeciono obrabiarki przechyla się w celu zbliżenia się do profili o wysokich ściankach, istnieje ryzyko kolizji oprawki narzędziowej i górnego chwytu narzędzia z obrabianym przedmiotem. Narzędzia z zmniejszonym chwytem zapewniają krytyczny prześwit przy przechylaniu wieloosiowym. Umożliwiają one kontakt krawędzi tnącej z materiałem, a odciążona szyjka i mniejszy chwyt bezpiecznie omijają wystające części.
Wybierając te narzędzia, mechanicy muszą obliczyć wymagany prześwit na podstawie kątów pochylenia części i wysokości ścian. Metryka Długość poniżej trzpienia (LBS) określa maksymalny bezpieczny zasięg, zanim trzpień o pełnej średnicy zetknie się z częścią. Dokładne pomiary LBS zapewniają, że narzędzie może dotrzeć do dolnej części elementu bez powodowania katastrofalnej awarii wrzeciona. Należy również wziąć pod uwagę fizyczną powłokę nakrętki uchwytu narzędziowego, szczególnie w przypadku stosowania systemów tulei zaciskowych ER w ciasnych konfiguracjach czopowych.
Usuwanie wiórów z głębokiej wnęki stanowi poważne wyzwanie w zakresie dynamiki płynów. Krótkie rowki w narzędziach o dużym zasięgu skutecznie odprowadzają wióry z bezpośredniej strefy skrawania. Jednakże, gdy wióry opuszczą krótkie rowki, muszą przemieszczać się w górę niekarbowanej szyjki, aby opuścić wnękę. Wymaga to pomocy zewnętrznej. Przedmuch powietrzem pod wysokim ciśnieniem lub chłodziwo przez wrzeciono jest obowiązkowe, aby wydmuchać wióry z głębokiej kieszeni i zapobiec ich ponownemu spadaniu na ścieżkę skrawania.
Optymalizacja liczby fletów odgrywa tutaj kluczową rolę. Wybór narzędzi z mniejszą liczbą rowków, np. narzędzi z 2 lub 3 rowkami, zapewnia większe doliny wiórów. Te większe doliny mają kluczowe znaczenie dla odprowadzania większych wiórów z głębokich kieszeni bez pakowania. Jeśli narzędzie z 4 lub 5 rowkami jest używane w głębokiej, ograniczonej kieszeni, mniejsze wręby wiórowe szybko zapełnią się materiałem. Prowadzi to bezpośrednio do złamania narzędzia. Wióry nie mają dokąd pójść, więc przyklejają się do krawędzi skrawającej.
Ponadto istnieje poważne ryzyko ponownego wcięcia wiórów w głębokich kieszeniach podczas stosowania narzędzi z odciążoną szyjką. W przeciwieństwie do narzędzi z długimi rowkami, które działają jak ciągłe ślimaki ciągnące wióry w górę i na zewnątrz, narzędzia z odciążoną szyjką pozostawiają wióry zawieszone we wnęce. Jeśli ciśnienie chłodziwa jest niewystarczające, narzędzie ponownie odetnie te stwardniałe wióry, natychmiast niszcząc krawędź skrawającą. Programowalne dysze chłodziwa lub powietrze pod wysokim ciśnieniem przepływające przez narzędzie nie podlegają negocjacjom w przypadku tych operacji.
Dopasowanie geometrii narzędzia do konkretnej operacji obróbki zapobiega powstawaniu złomowanych części i uszkodzeniom narzędzi. Ramy decyzyjne opierają się na analizie geometrii części, wymaganej szybkości usuwania materiału i ograniczeń konfiguracji obrabiarki. Nie można zastosować jednego uniwersalnego podejścia do frezowania o większym zasięgu.
Narzędzia z chwytem zredukowanym są wysoce wyspecjalizowane i powinny być stosowane tylko wtedy, gdy wymaga tego geometria części. Stanowią idealne rozwiązanie do obróbki elementów szerszych niż trzpień. Operacje takie jak podcinanie, wykonywanie rowków teowych lub usuwanie wystających elementów części wymagają średnicy skrawania większej niż szyjka lub trzpień, aby zapobiec zakłóceniom.
Są one również niezbędne w przypadku stosowania mniejszych oprawek narzędziowych w ciasnych obszarach obróbki. Jeśli wrzeciono maszyny jest ograniczone do maksymalnego rozmiaru tulei zaciskowej wynoszącej 3/8 cala, ale dla określonego promienia naroża wymagana jest średnica skrawania 1/2 cala, narzędzie z zmniejszonym chwytem wypełnia tę szczelinę. Ze względów materiałowych narzędzia te najlepiej nadają się do miękkich materiałów, takich jak aluminium lub tworzywa sztuczne, lub do lekkich przejść wykańczających w twardszych materiałach, gdzie promieniowe siły skrawania są minimalne. Mocne dociśnięcie narzędzia ze zmniejszonym chwytem w stali Inconel lub 4140 spowoduje natychmiastową awarię narzędzia.
Narzędzia o dużym zasięgu są podstawą obróbki głębokich wgłębień. Ich idealne zastosowania obejmują obróbkę zgrubną i wykańczającą głębokich wgłębień, wykonywanie form i sięganie po zaciski lub uchwyty. Ponieważ zachowują solidny trzpień o pełnej średnicy i grubą odciążoną szyjkę, mogą wytrzymać większe siły skrawania niż ich odpowiedniki ze zmniejszonym chwytem.
W zastosowaniach związanych z mikroobróbką rola mikrofrezów walcowo-czołowych z długą szyjką jest krytyczna. W przemyśle medycznym i elektronicznym dotarcie do głębokich mikrowgłębień wymaga niezwykłej precyzji. Mikronarzędzie z długim rowkiem jest zdecydowanie zbyt delikatne, aby wytrzymać siły skrawania. Mikronarzędzie z odciążoną szyjką zapewnia niezbędną sztywność do obróbki tych mikroskopijnych elementów bez pękania. Do produkcji implantów medycznych często używamy narzędzi o średnicy 0,031 cala i zasięgu 0,250 cala, całkowicie opierając się na solidnej szyjce zapewniającej stabilność.
Ze względów materiałowych narzędzia o dużym zasięgu są w pełni przystosowane do obróbki twardszych stopów, w tym tytanu i stali narzędziowych. Aby jednak kontrolować ugięcie, głębokość skrawania i posuw muszą być ściśle zoptymalizowane pod kątem średnicy szyjki, a nie średnicy skrawania. Należy zaprogramować ścieżkę narzędzia w oparciu o najsłabszy punkt narzędzia.
Ustalenie punktu odniesienia dla akceptowalnego wykończenia powierzchni i dokładności wymiarowej narzuca strategię oprzyrządowania. Sukces we frezowaniu głębokich wgłębień wymaga określenia maksymalnego dopuszczalnego stosunku wysięgu narzędzia do średnicy. Standardowe operacje frezowania przebiegają wygodnie w stosunku 3:1. Frezowanie głębokich wgłębień zwiększa ten współczynnik do 5:1, a nawet 10:1.
Gdy stosunek przekroczy 5:1, standardowe parametry cięcia nie mają już zastosowania. Aby zachować dokładność wymiarową i zapobiec powstawaniu drgań na wykończonych ścianach, wymagane są specjalistyczne strategie tłumienia drgań, takie jak rowki o zmiennym skoku, wysoce wyważone oprawki narzędziowe i zmodyfikowane ścieżki narzędzi. Należy także wziąć pod uwagę stan wrzeciona; zużyte łożyska wrzeciona wzmocnią wibracje narzędzia o większym zasięgu, uniemożliwiając utrzymanie wąskich tolerancji.
Przewodnik porównawczy geometrii narzędzia
| Typ geometrii | Podstawowa zaleta | Podstawowe ograniczenie | Najlepsze zastosowanie |
|---|---|---|---|
| Zredukowany trzonek | Umożliwia cięcie szersze niż trzonek; pasuje do mniejszych tulei zaciskowych. | Najniższa sztywność; bardzo podatne na odkształcenia pod dużym obciążeniem. | Podcinanie, rowkowanie teowe, lekkie wykończenie w ciasnych kopertach. |
| Długi zasięg (odciążona szyja) | Wysoka sztywność zapewniająca głęboki zasięg; zapobiega ocieraniu się ścian. | Wióry należy odprowadzać przez nierowkowaną szyjkę za pomocą powietrza/chłodziwa. | Obróbka zgrubna i wykańczająca głębokich wgłębień, produkcja form. |
| Długi flet | Ciągła krawędź tnąca; pełni funkcję ślimaka odprowadzającego wióry. | Mała średnica rdzenia na dużej odległości powoduje silne drgania. | Głębokie profilowanie obwodowe, gdzie wymagane jest pełne zaangażowanie rowka. |
Wdrażanie narzędzi o większym zasięgu wiąże się z poważnymi wyzwaniami operacyjnymi. Fizyczna długość narzędzia działa jak dźwignia, wzmacniając wszelkie niedokładności we wrzecionie, oprawce narzędziowej lub ścieżce narzędzia. Ograniczenie tego ryzyka wymaga dostosowania prędkości, posuwów, mocowania narzędzi i programowania CAM. Nie można traktować narzędzia o długości 6 cali w taki sam sposób, jak narzędzie o długości 2 cali.
Nie można uruchomić narzędzia o większym zasięgu przy tych samych parametrach, co narzędzie o standardowej długości. Utrata sztywności wymaga zmniejszenia obciążenia wiórami (w calach na ząb) i głębokości skrawania (osiowej i promieniowej). Zbyt mocne dociśnięcie promieniowe narzędzia o dużym zasięgu powoduje odchylenie narzędzia od miejsca cięcia, co skutkuje zwężeniem ścianek i poważnymi drganiami.
Aby to zrekompensować, mechanicy muszą stosować strategie frezowania z wysokim posuwem. Frezowanie z dużym posuwem polega na zastosowaniu bardzo małej osiowej głębokości skrawania w połączeniu z bardzo dużą szybkością posuwu. Ta specyficzna strategia kieruje siły skrawania osiowo w górę wrzeciona, a nie promieniowo w stronę osłabionej szyjki. Przenosząc siły na sztywne łożyska wrzeciona, narzędzie pozostaje stabilne, co pozwala na wysoką wydajność usuwania materiału nawet przy dużych długościach.
Dostosowując parametry, zacznij od zmniejszenia zaangażowania promieniowego do 5% lub 10% średnicy narzędzia. Utrzymuj dużą powierzchnię, aby utrzymać ciepło w wiórze, ale zmniejsz posuw na ząb o 20% do 30% w porównaniu z narzędziem o standardowej długości. Podczas pierwszego przejścia należy uważnie monitorować miernik obciążenia wrzeciona. Jeśli słychać wysoki pisk, oznacza to, że narzędzie się odchyla. Natychmiast zmniejsz promieniową głębokość skrawania. Nie należy najpierw zmniejszać prędkości posuwu, gdyż powoduje to tarcie i utwardzanie materiału.
Wzmocnienie bicia przy dłuższych długościach
| Typ uchwytu narzędziowego | Bicie na powierzchni czołowej tulei zaciskowej | Bicie przy 4-calowym wysięgu | Wpływ na trwałość narzędzia |
|---|---|---|---|
| Standardowa tuleja ER | 0,0005 cala | 0,0020 cala | Poważna redukcja; nierównomierne obciążenie wióra powoduje szybkie uszkodzenie krawędzi. |
| Precyzyjny uchwyt frezarski | 0,0002 cala | 0,0008 cala | Umiarkowana redukcja; akceptowalne w przypadku przejść zgrubnych. |
| Pasowanie skurczowe / hydrauliczne | 0,0001 cala | 0,0004 cala | Maksymalna trwałość narzędzia; nawet obciążenie wiórami zapobiega drganiom. |
Uchwyt narzędziowy jest podstawą obróbki o dużym zasięgu. Standardowe tuleje zaciskowe ER są niewystarczające do zastosowań o dużym zasięgu ze względu na bicie piętrowe. System tulei zaciskowych ER opiera się na wielu współpracujących stożkach, z których każdy wprowadza mikroskopijną wielkość bicia. Kiedy narzędzie wystaje 5 cali od wrzeciona, bicie wynoszące 0,0005 cala na powierzchni czołowej tulei zaciskowej przekłada się na ogromne bicie na krawędzi skrawającej.
Aby temu zaradzić, zaleca się stosowanie pasowania termokurczliwego, uchwytów hydraulicznych lub precyzyjnych uchwytów do frezowania. Oprawki termokurczliwe zapewniają siłę mocowania 360 stopni bezpośrednio na chwycie narzędzia, eliminując współpracujące stożki i minimalizując całkowite bicie wskaźnikowe (TIR). Kontrolowanie bicia zapewnia, że każdy rowek przyjmuje równą ilość wiórów, co zapobiega przedwczesnemu zużyciu narzędzia i katastrofalnym wibracjom. Jeśli z powodu bicia jeden rowek przyjmie cięższy wiór niż pozostałe, wypchnie to narzędzie poza środek, inicjując cykl drgań, który niszczy wykończenie powierzchni.
Dokładna definicja narzędzia w oprogramowaniu CAM nie podlega negocjacjom. Programiści muszą wprowadzić dokładne średnice szyjki, długość poniżej trzpienia i długości rowków. Jeśli oprogramowanie CAM założy, że narzędzie ma ciągły rowek lub inną średnicę szyjki, wygeneruje ścieżki narzędzia, które wbijają nietnący trzpień w obrabiany przedmiot.
Strategie ścieżki narzędzia muszą także dostosowywać się do geometrii narzędzia. Za wszelką cenę unikaj pełnego rowkowania, ponieważ maksymalizuje to promieniowe zaangażowanie i gwarantuje drgania. Zamiast tego użyj spiralnego wejścia, aby delikatnie wejść w materiał. Implementuj ścieżki narzędzia do frezowania trochoidalnego lub dynamicznego. Strategie te utrzymują stały, lekki kąt włączenia narzędzia, zarządzając obciążeniami promieniowymi i zapobiegając zakopywaniu się narzędzia w narożnikach.
Postępuj zgodnie z poniższą procedurą podczas konfigurowania narzędzi o rozszerzonym zasięgu w systemie CAM:
Odpowiedź: Narzędzie o dużym zasięgu ma krótką aktywną krawędź tnącą na końcówce i solidną, odciążoną, nierowkowaną szyjkę sięgającą aż do trzpienia. Ta solidna szyjka zapewnia wysoką sztywność. Narzędzie z długim rowkiem ma krawędzie skrawające obrobione na całej długości, co zmniejsza średnicę rdzenia i sprawia, że narzędzie jest bardzo podatne na zginanie i drgania.
Odp.: Ta geometria narzędzia służy do zapobiegania ocieraniu się chwytu nietnącego o ścianki głębokiej kieszeni. Umożliwia także mechanikom zastosowanie większej średnicy skrawania w mniejszym oprawce narzędziowej i umożliwia obróbkę podcięć lub rowków T, gdzie element skrawania jest szerszy niż trzpień.
Odp.: Chociaż szyjka z odciążeniem jest nieco mniej sztywna niż trzpień o pełnej średnicy ze względu na zmniejszenie średnicy, jest ona znacznie sztywniejsza niż część karbowana o dokładnie tej samej długości i średnicy. Solidny, nierowkowany rdzeń wytrzymuje siły zginające znacznie lepiej niż rdzeń z głębokimi wrębami wiórowymi.
O: Nie. Prędkości i posuwy należy zmniejszyć w oparciu o stosunek wysięgu do średnicy. Zwiększona długość działa jak dźwignia, zwiększając siły skrawania. Aby zapobiec drganiom, ugięciu narzędzia i katastrofalnemu pęknięciu, należy zmniejszyć obciążenie wiórami i promieniową głębokość skrawania.
Odp.: Mniej rowków tworzy większe doliny wiórów. Jest to istotne w przypadku frezowania z głębokimi wgłębieniami, ponieważ wióry muszą przemieszczać się po długiej, nierowkowanej szyjce, aby opuścić kieszeń. Większe zagłębienia zapobiegają gromadzeniu się wiórów, co w przeciwnym razie mogłoby spowodować zakleszczenie i pęknięcie narzędzia.
Odp.: Zdecydowanie zaleca się stosowanie uchwytów skurczowych lub precyzyjnych uchwytów hydraulicznych. Narzędzia o większym zasięgu wykładniczo zwiększają bicie na krawędzi skrawającej. Te najwyższej jakości oprawki zapewniają maksymalną siłę chwytania i minimalizują całkowite bicie wskaźnika, zapewniając stabilną dynamikę skrawania i dłuższą żywotność narzędzia.
Odp.: Zapobiegaj drganiom, drastycznie zmniejszając sprzężenie promieniowe i wykorzystując dynamiczne lub trochoidalne ścieżki narzędzia do frezowania. Zapewnij minimalne bicie oprawki narzędziowej, stosując oprawki termokurczliwe. Na koniec należy skierować siły skrawania osiowo w górę na wrzeciono, stosując strategie frezowania z dużym posuwem i niewielkimi osiowymi głębokościami skrawania.