
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-23 Origen: Sitio

La perforación es una de las operaciones de mecanizado más críticas y costosas que encontrará. A menudo ocurre en una etapa avanzada del proceso de fabricación, cuando el desguace de piezas conlleva la mayor penalización financiera. Muchos talleres mecánicos se centran exclusivamente en la identificación de herramientas básicas en lugar de en la evaluación estratégica del desempeño. El desgaste prematuro de las herramientas, el acabado superficial deficiente y los tiempos de ciclo subóptimos rara vez se deben a un solo defecto. Más bien, estos problemas surgen de una grave desalineación de las variables mecánicas y ambientales.
Nuestro objetivo es proporcionar un marco sistemático para evaluar las variables que dictan el rendimiento de la herramienta. Aprenderá a equilibrar eficazmente las opciones de sustrato, los diseños geométricos y las condiciones de la máquina. Le ayudaremos a implementar parámetros de prueba controlados. En última instancia, esto garantiza que se tomen decisiones de adquisición confiables y respaldadas por datos en el futuro.
El rendimiento de la herramienta es un multiplicador del sustrato, la geometría, el recubrimiento y el entorno de la máquina: optimizar uno e ignorar los demás conduce al fracaso.
El costo inicial de la herramienta es una métrica deficiente para la evaluación; Las brocas de carburo sólido de alto rendimiento a menudo producen un costo por orificio (CPH) significativamente menor en entornos de producción.
La rigidez de la máquina y los mecanismos de suministro de refrigerante determinan si las herramientas premium alcanzarán su vida útil nominal.
Las pruebas piloto estandarizadas y la recopilación de datos de referencia son obligatorias para validar las nuevas inversiones en herramientas.
El rendimiento deficiente de las herramientas introduce enormes riesgos operativos y financieros en su flujo de trabajo. Se enfrenta a tiempos de inactividad no planificados de las máquinas, tiempos de ciclo limitados y tasas de desperdicio muy infladas. Mecanizar un componente aeroespacial complejo suele llevar horas. Desechar esa pieza casi terminada durante un ciclo de perforación final destruye los márgenes de ganancia instantáneamente.
El rendimiento óptimo depende enteramente de la fiabilidad del proceso. Debe priorizar la precisión dimensional y la vida útil predecible de la herramienta por encima de todo lo demás. El estricto cumplimiento de las tolerancias USCTI o ISO es mucho más importante que simplemente maximizar las tasas de eliminación de material (MRR). Las altas tasas de eliminación no significan nada si el pozo no pasa la inspección.
evaluando Holemaking Tools requiere un cambio de mentalidad distinto por parte de los compradores. Debe alejarse de las comparaciones directas de costos unitarios. La verdadera evaluación del desempeño se centra en la métrica del costo por hoyo (CPH). Un taladro más barato que falla el doble de rápido le cuesta exponencialmente más. Pierde dinero por cambios excesivos de herramientas, máquinas inactivas y materiales rechazados.
La perforación moderna se basa en materiales centrales específicos para lograr los resultados deseados. Cada sustrato se adapta a una aplicación comercial distinta. Seleccionar el material base incorrecto garantiza fallas prematuras.
El acero de alta velocidad (HSS) y el cobalto ofrecen altos índices de tenacidad. Toleran límites de calor más bajos pero manejan maravillosamente configuraciones inestables. Debe usarlos para tiradas de bajo volumen, máquinas más antiguas o taladradoras manuales. Su flexibilidad inherente evita roturas catastróficas cuando la rigidez del husillo es cuestionable.
En contraste, Las brocas de carburo sólido sirven como estándar absoluto de la industria para entornos de alta producción. Proporcionan una resistencia al desgaste excepcional y una increíble estabilidad térmica. Sin embargo, esto conlleva una estricta compensación. El carburo sólido posee una tenacidad mucho menor. Sigue siendo muy susceptible a los microchips en configuraciones no rígidas.
Debe hacer coincidir el sustrato directamente con el material de su pieza de trabajo. Las aleaciones aeroespaciales abrasivas como Inconel requieren carburo de grano submicrónico. Los aceros dulces estándar pueden funcionar perfectamente bien con carburo de micrograno. La alineación de la estructura del grano con la dureza del material evita un rápido desgaste abrasivo.
| Material del sustrato | Dureza inherente | Resistencia al desgaste | Configuración de aplicación ideal |
|---|---|---|---|
| Acero de alta velocidad (HSS) | Alto | Bajo | Máquinas manuales, tiradas de bajo volumen. |
| Cobalto (HSCO) | Medio-alto | Medio | Aceros más duros, configuraciones inestables |
| Carburo sólido de micrograno | Bajo | Alto | CNC rígido, alto volumen de producción |
Error común: aplicar carburo submicrónico ultraduro en el husillo de una máquina desgastada. El chirrido y la vibración resultantes romperán la herramienta rígida casi instantáneamente.
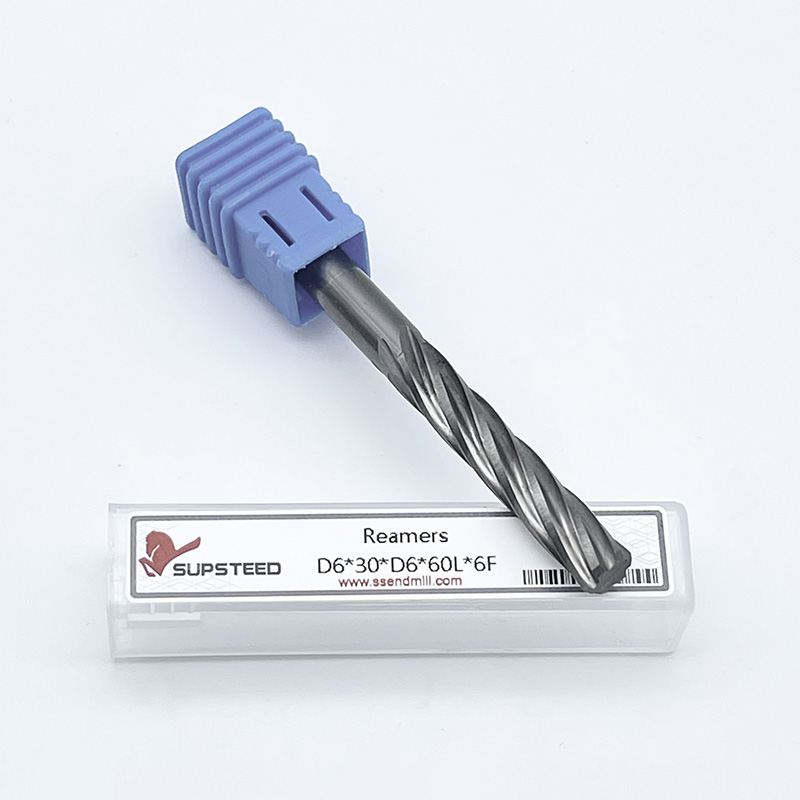
La arquitectura física de un taladro dicta su acción de corte. Debe evaluar dimensiones geométricas específicas para garantizar la formación adecuada de viruta.
Los ángulos de punta y los bordes de cincel desempeñan un papel importante en el rendimiento. Un ángulo de punta estándar de 118 grados funciona bien para materiales más blandos como el aluminio. Produce un labio cortante más largo. Sin embargo, los materiales más duros exigen un punto de división de 135 o 140 grados. Estos ángulos más planos reducen la fuerza de empuje requerida. También brindan capacidades de autocentrado, lo que elimina la necesidad de un taladro puntual.
El diseño de la flauta dicta directamente la evacuación de virutas. Las flautas estándar empujan las virutas hacia arriba lentamente. Las flautas parabólicas presentan un perfil más amplio y profundo. Este diseño mejora enormemente la extracción de virutas. La mala evacuación de virutas sigue siendo la causa principal de fallos catastróficos de las herramientas en aplicaciones de agujeros profundos.
Los recubrimientos alteran el rendimiento al actuar como barreras térmicas severas. Los recubrimientos avanzados de PVD y CVD reducen significativamente la fricción.
TiN (nitruro de titanio): un recubrimiento básico de uso general que ofrece una resistencia al calor moderada.
TiAlN (nitruro de aluminio y titanio): forma una capa protectora de óxido de aluminio bajo altas temperaturas. Excelente para mecanizado en seco.
AlTiN (nitruro de aluminio y titanio): soporta temperaturas aún más altas. Perfecto para superaleaciones abrasivas.
Recubrimientos de diamante: Se utilizan estrictamente para materiales no ferrosos altamente abrasivos como compuestos o aluminio con alto contenido de silicio.
Mantenga una actitud escéptica durante la adquisición. Los recubrimientos premium no pueden compensar mágicamente una geometría incorrecta. Tampoco solucionarán una mala selección de sustrato. Simplemente mejoran una arquitectura de herramientas ya optimizada.
Las herramientas de alta gama con frecuencia son víctimas de variables ambientales deficientes. Las restricciones externas sabotean habitualmente las inversiones en primas.
Debe respetar la velocidad y los avances recomendados por el fabricante. Desviarse de la superficie especificada (SFM) o de la carga de virutas tiene graves consecuencias. Hacer funcionar una herramienta demasiado lento a menudo provoca un filo acumulado (BUE). El material se suelda al labio de corte, destruyendo el acabado de la superficie. Por el contrario, utilizar una herramienta demasiado rápido provoca una rápida degradación térmica. El filo se derrite o se deforma.
El descentramiento y la rigidez del husillo definen los límites reales de vida útil de la herramienta. Las herramientas premium requieren configuraciones excepcionalmente rígidas. Un descentramiento excesivo hace que un filo reciba una carga de viruta más pesada que el otro. Este desequilibrio crea un desgaste desigual de los bordes. Esto conduce inevitablemente a la formación de microchips a lo largo del margen de corte primario.
Los sistemas de suministro de refrigerante representan otra limitación crítica. El refrigerante inundado rocía líquido en el exterior de la herramienta. Funciona bien para agujeros poco profundos. Sin embargo, la perforación profunda requiere algo mucho más robusto. Para profundidades superiores a 3xD (tres veces el diámetro), el refrigerante a través de la herramienta se convierte en una necesidad funcional. El refrigerante pasante a alta presión expulsa agresivamente las virutas del agujero. También gestiona la expansión térmica en la zona de corte. Esto no es un lujo; es un requisito obligatorio para la confiabilidad del proceso.
Mejores prácticas: utilice siempre mandriles hidráulicos o de ajuste por contracción de alta calidad para configuraciones rígidas. Las pinzas estándar suelen introducir márgenes de descentramiento inaceptables para las brocas de alta gama.
Los equipos de adquisiciones e ingeniería necesitan una lógica de preselección sistemática. Las conjeturas desperdician dinero. Siga este marco paso a paso para identificar la solución correcta.
Debe definir los parámetros exactos del trabajo. Identifique el material de la pieza de trabajo y su grado de dureza específico. Calcule la profundidad del orificio para determinar la relación L/D (longitud-diámetro) requerida. Documente los requisitos de tolerancia precisos. Finalmente, audite las capacidades de su máquina. Tenga en cuenta los límites máximos de RPM y verifique la capacidad de PSI del refrigerante pasante.
Limite el campo de herramientas según su auditoría técnica. Seleccione el ángulo de punta adecuado para la dureza del material. Elija flautas parabólicas si la relación L/D excede 5xD. Asegúrese de que el sustrato coincida con la rigidez de su eje. Sólo considere recubrimientos premium si sus temperaturas de funcionamiento justifican el costo adicional.
Nunca compre herramientas al por mayor sin validación. Describa parámetros estrictos para una prueba de herramienta válida. Debes controlar todas las variables externas. Utilice trayectorias de herramientas idénticas y lotes de materiales idénticos. Mida el desgaste de los flancos bajo un microscopio a intervalos establecidos (p. ej., cada 50 orificios). Documente el punto preciso de la falla.
Debe justificar matemáticamente la adopción de herramientas de nivel superior. El costo por hoyo (CPH) proporciona la única métrica confiable. Una herramienta que cuesta tres veces más podría perforar cinco veces más agujeros al doble de velocidad. También debe incluir la viabilidad del rectificado y reacondicionamiento en sus cálculos financieros finales. Muchas brocas de alta calidad pueden someterse a múltiples reafilados, lo que prolonga enormemente su vida útil económica.
| Nombre de la variable | Descripción | Impacto en la fórmula |
|---|---|---|
| Costo inicial de la herramienta | El precio de compra del taladro. | Dividido por el total de agujeros perforados. |
| Tarifa de la máquina | Costo por hora de funcionamiento de la máquina CNC. | Multiplicado por el tiempo de ciclo por hoyo. |
| Tiempo de ciclo | Minutos necesarios para perforar un agujero. | Los tiempos de ciclo más rápidos reducen drásticamente el CPH. |
| Vida útil de la herramienta | Total de agujeros perforados antes de la falla. | Una mayor vida útil de la herramienta diluye el costo inicial de la herramienta. |
El rendimiento del taladrado sigue siendo un delicado equilibrio entre la arquitectura de la herramienta y la rigidez ambiental. No se puede ignorar una variable sin comprometer las demás. La geometría de precisión, los recubrimientos avanzados y los sustratos robustos deben funcionar en armonía con las capacidades de su máquina.
La mejor herramienta disponible rara vez es la que cuenta con las especificaciones más altas del catálogo. En cambio, la mejor herramienta ofrece la mayor previsibilidad y el menor costo por orificio para su configuración específica. Funciona de manera confiable sin supervisión, mantiene tolerancias estrictas y evacua las virutas sin problemas.
Su próximo paso debe ser proactivo. Solicite una prueba de herramienta específica de un fabricante acreditado. Consulte con ingenieros de aplicaciones para auditar objetivamente su proceso actual de perforación. Recopile datos de referencia hoy para tomar decisiones de herramientas rentables y basadas en datos mañana.
R: Debe calcular el costo por hoyo (CPH). El carburo ofrece una vida útil prolongada de la herramienta y funciona con tiempos de ciclo significativamente más rápidos que el HSS. Si su volumen de producción es lo suficientemente alto, la reducción del tiempo de la máquina y los cambios de herramientas supera rápidamente el precio de compra inicial.
R: La mala evacuación de virutas sigue siendo el principal culpable. Las virutas se acumulan en las ranuras, provocando un enorme pico de calor y roturas de herramientas. El descentramiento excesivo del husillo es la segunda causa principal, ya que induce vibraciones que provocan microchips en los bordes de corte.
R: No. Si bien los recubrimientos avanzados de PVD y CVD resisten eficazmente el calor extremo, no evacuan físicamente las virutas. La expulsión de virutas de un agujero profundo depende exclusivamente del suministro de refrigerante a alta presión. Los recubrimientos no pueden reemplazar la extracción mecánica de virutas.
R: La decisión suele depender del diámetro de la herramienta. Los microtaladros de un cierto tamaño cuestan más reafilarlos que reemplazarlos. Las brocas más grandes ofrecen una excelente economía de rectificado. Sin embargo, debe controlar el riesgo de pérdida dimensional o degradación del rendimiento después de volver a aplicar la capa.


