
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-23 Origine : Site

La réalisation de trous est l'une des opérations d'usinage les plus critiques et les plus coûteuses que vous rencontrerez. Cela se produit souvent tard dans le processus de fabrication, où la mise au rebut des pièces entraîne la pénalité financière la plus élevée. De nombreux ateliers d’usinage se concentrent uniquement sur l’identification de base des outils plutôt que sur l’évaluation stratégique des performances. L’usure prématurée des outils, un mauvais état de surface et des temps de cycle sous-optimaux proviennent rarement d’un seul défaut. Au lieu de cela, ces problèmes proviennent d’un grave désalignement des variables mécaniques et environnementales.
Notre objectif est de fournir un cadre systématique pour évaluer les variables qui dictent les performances des outils. Vous apprendrez à équilibrer efficacement les choix de substrats, les conceptions géométriques et les conditions de la machine. Nous vous aiderons à mettre en œuvre des paramètres de test contrôlés. En fin de compte, cela garantit des décisions d’approvisionnement fiables et fondées sur des données.
Les performances des outils sont un multiplicateur du substrat, de la géométrie, du revêtement et de l’environnement de la machine : optimiser l’un tout en ignorant les autres conduit à l’échec.
Le coût initial de l’outil est un mauvais indicateur d’évaluation ; Les forets en carbure monobloc hautes performances génèrent souvent un coût par trou (CPH) nettement inférieur dans les environnements de production.
La rigidité de la machine et les mécanismes de distribution du liquide de refroidissement déterminent si les outils haut de gamme atteindront leur durée de vie nominale.
Des tests pilotes standardisés et la collecte de données de base sont obligatoires pour valider les nouveaux investissements en outils.
Les mauvaises performances des outils entraînent d’énormes risques opérationnels et financiers dans votre flux de travail. Vous êtes confronté à des temps d'arrêt imprévus des machines, à des temps de cycle goulots d'étranglement et à des taux de rebut très élevés. L’usinage d’un composant aérospatial complexe prend souvent des heures. La mise au rebut de cette pièce presque terminée lors d’un cycle de forage final détruit instantanément les marges bénéficiaires.
Des performances optimales reposent entièrement sur la fiabilité des processus. Vous devez donner la priorité à la précision dimensionnelle et à la durée de vie prévisible de l’outil avant tout le reste. Le strict respect des tolérances USCTI ou ISO compte bien plus que la simple maximisation des taux d'enlèvement de matière (MRR). Des taux d’enlèvement élevés ne signifient rien si le trou échoue à l’inspection.
Évaluation Holemaking Tools nécessite un changement de mentalité distinct pour les acheteurs. Vous devez vous éloigner des comparaisons directes des coûts unitaires. La véritable évaluation des performances se concentre sur la mesure du coût par trou (CPH). Une perceuse moins chère qui tombe en panne deux fois plus vite vous coûte exponentiellement plus cher. Vous perdez de l'argent en raison de changements d'outils excessifs, de machines au ralenti et de matériaux rejetés.
La fabrication de trous moderne repose sur des matériaux de base spécifiques pour obtenir les résultats souhaités. Chaque substrat correspond à une application commerciale distincte. La sélection du mauvais matériau de base garantit une défaillance prématurée.
L'acier rapide (HSS) et le cobalt offrent des indices de ténacité élevés. Ils tolèrent des limites de chaleur inférieures mais gèrent parfaitement les configurations instables. Vous devez les utiliser pour les travaux à faible volume, les machines plus anciennes ou les perceuses à colonne manuelles. Leur flexibilité inhérente évite une rupture catastrophique lorsque la rigidité de la broche est douteuse.
En revanche, Les forets en carbure monobloc constituent la norme industrielle absolue pour les environnements de production élevée. Ils offrent une résistance à l’usure exceptionnelle et une incroyable stabilité thermique. Cependant, cela nécessite un compromis strict. Le carbure monobloc possède une ténacité beaucoup plus faible. Il reste très sensible aux micro-écailles dans les configurations non rigides.
Vous devez adapter le support directement au matériau de votre pièce. Les alliages abrasifs pour l'aérospatiale comme l'Inconel nécessitent du carbure à grains submicroniques. Les aciers doux standard peuvent parfaitement fonctionner sur du carbure à micro-grains. L'alignement de la structure des grains sur la dureté du matériau évite une usure rapide par abrasion.
| Matériau du substrat | Robustesse inhérente | Résistance à l’usure | Configuration idéale de l’application |
|---|---|---|---|
| Acier rapide (HSS) | Haut | Faible | Machines manuelles, petites séries |
| Cobalt (HSCO) | Moyen-élevé | Moyen | Aciers plus durs, configurations instables |
| Carbure monobloc à micro-grains | Faible | Haut | CNC rigide, volume de production élevé |
Erreur courante : appliquer du carbure submicronique ultra-dur sur une broche de machine usée. Le bruit et les vibrations qui en résultent briseront l'outil rigide presque instantanément.
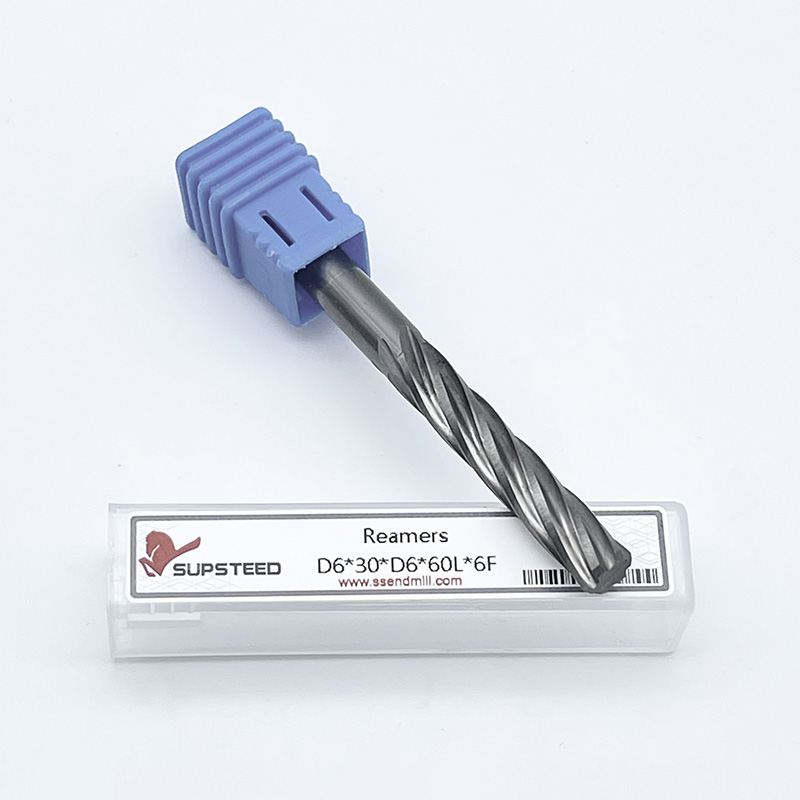
L'architecture physique d'une perceuse dicte son action de coupe. Vous devez évaluer des dimensions géométriques spécifiques pour garantir une formation adéquate des copeaux.
Les angles de pointe et les bords biseautés jouent un rôle majeur dans les performances. Un angle de pointe standard de 118 degrés fonctionne bien pour les matériaux plus tendres comme l'aluminium. Il produit une lèvre coupante plus longue. Cependant, les matériaux plus durs nécessitent un point de partage de 135 ou 140 degrés. Ces angles plus plats réduisent la force de poussée requise. Ils offrent également des capacités d'auto-centrage, éliminant ainsi le besoin d'un foret par points.
La conception des cannelures dicte directement l’évacuation des copeaux. Les flûtes standard poussent les copeaux lentement. Les flûtes paraboliques présentent un profil plus large et plus profond. Cette conception améliore énormément l’extraction des copeaux. Une mauvaise évacuation des copeaux reste la principale cause de défaillance catastrophique des outils dans les applications en trous profonds.
Les revêtements modifient les performances en agissant comme de sévères barrières thermiques. Les revêtements PVD et CVD avancés réduisent considérablement la friction.
TiN (nitrure de titane) : revêtement de base à usage général offrant une résistance modérée à la chaleur.
TiAlN (nitrure de titane et d'aluminium) : forme une couche protectrice d'oxyde d'aluminium à haute température. Excellent pour l'usinage à sec.
AlTiN (nitrure d'aluminium et de titane) : supporte des températures encore plus élevées. Parfait pour les superalliages abrasifs.
Revêtements diamantés : strictement utilisés pour les matériaux non ferreux hautement abrasifs comme les composites ou l'aluminium à haute teneur en silicium.
Maintenez une attitude sceptique lors de l’approvisionnement. Les revêtements haut de gamme ne peuvent pas compenser comme par magie une géométrie incorrecte. Ils ne résoudront pas non plus un mauvais choix de substrat. Ils améliorent simplement une architecture d’outils déjà optimisée.
Les outils haut de gamme sont souvent victimes de mauvaises variables environnementales. Les contraintes externes sabotent régulièrement les investissements premium.
Vous devez respecter les vitesses et avances recommandées par le fabricant. Un écart par rapport à la superficie spécifiée (SFM) ou à la charge de copeaux entraîne de lourdes conséquences. L'exécution d'un outil trop lentement provoque souvent une arête accumulée (BUE). Le matériau se soude à la lèvre coupante, détruisant la finition de la surface. À l’inverse, un fonctionnement trop rapide d’un outil entraîne une dégradation thermique rapide. Le tranchant fond ou se déforme.
Le faux-rond et la rigidité de la broche définissent les limites réelles de la durée de vie de votre outil. Les outils haut de gamme nécessitent des configurations exceptionnellement rigides. Un faux-rond excessif fait qu'une arête de coupe supporte une charge de copeaux plus lourde que l'autre. Ce déséquilibre crée une usure inégale des bords. Cela conduit inévitablement à des micro-écailles le long de la marge de coupe primaire.
Les systèmes de distribution de liquide de refroidissement représentent une autre contrainte critique. Le liquide de refroidissement pulvérise du liquide à l'extérieur de l'outil. Cela fonctionne bien pour les trous peu profonds. Cependant, la réalisation de trous profonds nécessite quelque chose de beaucoup plus robuste. Pour les profondeurs supérieures à 3xD (trois fois le diamètre), un liquide de refroidissement traversant l'outil devient une nécessité fonctionnelle. Le liquide de refroidissement à haute pression expulse les copeaux hors du trou de manière agressive. Il gère également la dilatation thermique au niveau de la zone de découpe. Ce n’est pas un luxe ; c'est une exigence obligatoire pour la fiabilité du processus.
Meilleure pratique : utilisez toujours des mandrins hydrauliques ou à frettage de haute qualité pour les configurations rigides. Les pinces de serrage standard introduisent souvent des marges de faux-rond inacceptables pour les forets haut de gamme.
Les équipes d’approvisionnement et d’ingénierie ont besoin d’une logique de présélection systématique. Les suppositions gaspillent de l’argent. Suivez ce cadre étape par étape pour identifier la bonne solution.
Vous devez définir les paramètres exacts du travail. Identifiez le matériau de la pièce à usiner et son indice de dureté spécifique. Calculez la profondeur du trou pour déterminer le rapport L/D (longueur/diamètre) requis. Documentez les exigences de tolérance précises. Enfin, auditez les capacités de votre machine. Notez les limites maximales de régime et vérifiez la capacité PSI du liquide de refroidissement.
Affinez le champ de l’outillage en fonction de votre audit technique. Sélectionnez l'angle de pointe approprié pour la dureté du matériau. Choisissez des flûtes paraboliques si le rapport L/D dépasse 5xD. Assurez-vous que le substrat correspond à la rigidité de votre broche. N’envisagez les revêtements haut de gamme que si vos températures de fonctionnement justifient le coût supplémentaire.
N’achetez jamais d’outillage en gros sans validation. Décrivez les paramètres stricts pour un essai d’outil valide. Vous devez contrôler toutes les variables externes. Utilisez des parcours d'outils identiques et des lots de matériaux identiques. Mesurez l'usure des flancs au microscope à intervalles définis (par exemple, tous les 50 trous). Documentez le point précis de la défaillance.
Vous devez justifier mathématiquement l’adoption d’outils de niveau supérieur. Le coût par trou (CPH) fournit la seule mesure fiable. Un outil coûtant trois fois plus cher pourrait percer cinq fois plus de trous à une vitesse deux fois supérieure. Vous devez également inclure la viabilité du rebroyage et du reconditionnement dans vos calculs financiers finaux. De nombreux forets de haute qualité peuvent subir plusieurs réaffûtages, prolongeant ainsi considérablement leur durée de vie économique.
| Nom de la variable | Description | Impact sur la formule |
|---|---|---|
| Coût initial de l'outil | Le prix d'achat de la perceuse. | Divisé par le nombre total de trous percés. |
| Tarif machine | Coût horaire pour faire fonctionner la machine CNC. | Multiplié par le temps de cycle par trou. |
| Temps de cycle | Minutes nécessaires pour percer un trou. | Des temps de cycle plus rapides réduisent considérablement le CPH. |
| Durée de vie de l'outil | Total des trous percés avant panne. | Une durée de vie plus élevée dilue le coût initial de l'outil. |
Les performances de perçage restent un équilibre délicat entre l'architecture de l'outil et la rigidité environnementale. Vous ne pouvez pas ignorer une variable sans compromettre les autres. Une géométrie de précision, des revêtements avancés et des substrats robustes doivent fonctionner en harmonie avec les capacités de votre machine.
Le meilleur outil disponible est rarement celui qui présente les spécifications les plus élevées du catalogue. Au lieu de cela, le meilleur outil offre la prévisibilité la plus élevée et le coût par trou le plus bas pour votre configuration spécifique. Il fonctionne de manière fiable et sans surveillance, maintient des tolérances strictes et évacue parfaitement les copeaux.
Votre prochaine étape devrait être proactive. Demandez un essai d’outil ciblé auprès d’un fabricant réputé. Consultez les ingénieurs d’application pour auditer objectivement votre processus de perçage actuel. Recueillez des données de référence aujourd’hui pour prendre demain des décisions d’outillage rentables et fondées sur des données.
R : Vous devez calculer le coût par trou (CPH). Le carbure offre une durée de vie prolongée des outils et fonctionne à des temps de cycle nettement plus rapides que le HSS. Si votre volume de production est suffisamment élevé, la réduction du temps machine et des changements d’outils dépasse rapidement le prix d’achat initial.
R : Une mauvaise évacuation des copeaux reste la principale cause. Les copeaux s'accumulent dans les flûtes, provoquant un pic de chaleur massif et un bris d'outil. Le faux-rond excessif de la broche constitue la deuxième cause majeure, induisant des vibrations qui micro-ébrèchent les arêtes de coupe.
R : Non. Bien que les revêtements PVD et CVD avancés résistent efficacement à la chaleur extrême, ils n'évacuent pas physiquement les copeaux. L'expulsion des copeaux hors d'un trou profond repose entièrement sur l'apport d'un liquide de refroidissement à haute pression. Les revêtements ne peuvent pas remplacer l’extraction mécanique des copeaux.
R : La décision dépend généralement du diamètre de l’outil. Les micro-forets d'une certaine taille coûtent plus cher à réaffûter qu'à remplacer. Les forets plus gros offrent d'excellentes économies de rebroyage. Cependant, vous devez surveiller le risque de perte dimensionnelle ou de dégradation des performances après le revêtement.


