
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/06/2026 Origine: Sito

La foratura rappresenta una delle operazioni di lavorazione più critiche e costose che incontrerai. Spesso si verifica in una fase avanzata del processo di produzione, dove la rottamazione dei componenti comporta la sanzione finanziaria più elevata. Molte officine meccaniche si concentrano esclusivamente sull'identificazione di base degli utensili piuttosto che sulla valutazione strategica delle prestazioni. L'usura prematura dell'utensile, la scarsa finitura superficiale e i tempi di ciclo non ottimali raramente derivano da un singolo difetto. Invece, questi problemi derivano da un grave disallineamento delle variabili meccaniche e ambientali.
Il nostro obiettivo è fornire un quadro sistematico per valutare le variabili che determinano le prestazioni dello strumento. Imparerai come bilanciare in modo efficace la scelta del substrato, i disegni geometrici e le condizioni della macchina. Ti aiuteremo a implementare parametri di test controllati. In definitiva, ciò garantisce che le decisioni sugli appalti siano sicure e supportate dai dati per andare avanti.
Le prestazioni degli utensili sono un moltiplicatore del substrato, della geometria, del rivestimento e dell'ambiente della macchina: ottimizzarne uno ignorando gli altri porta al fallimento.
Il costo iniziale dello strumento è un parametro inadeguato per la valutazione; Le punte in metallo duro integrale ad alte prestazioni spesso producono un costo per foro (CPH) notevolmente inferiore negli ambienti di produzione.
La rigidità della macchina e i meccanismi di erogazione del refrigerante determinano se gli utensili di alta qualità raggiungeranno la durata prevista.
I test pilota standardizzati e la raccolta dei dati di base sono obbligatori per convalidare i nuovi investimenti in strumenti.
Le scarse prestazioni degli strumenti introducono enormi rischi operativi e finanziari nel flusso di lavoro. Devi affrontare tempi di fermo macchina non pianificati, tempi di ciclo con colli di bottiglia e tassi di scarto altamente gonfiati. La lavorazione di un componente aerospaziale complesso spesso richiede ore. La demolizione di quel pezzo quasi finito durante un ciclo di foratura finale distrugge istantaneamente i margini di profitto.
Le prestazioni ottimali dipendono interamente dall'affidabilità del processo. È necessario dare priorità alla precisione dimensionale e alla durata prevedibile dell'utensile rispetto a tutto il resto. Il rigoroso rispetto delle tolleranze USCTI o ISO è molto più importante della semplice massimizzazione dei tassi di rimozione del materiale (MRR). Gli elevati tassi di rimozione non significano nulla se il foro non supera l'ispezione.
Valutare Gli strumenti per la foratura richiedono un netto cambiamento di mentalità da parte degli acquirenti. È necessario allontanarsi dai confronti diretti dei costi unitari. La vera valutazione delle prestazioni si concentra sulla metrica del costo per foro (CPH). Un trapano più economico che fallisce due volte più velocemente ti costa esponenzialmente di più. Perdi denaro a causa di eccessivi cambi di utensile, di inattività della macchina e di materiali scartati.
La moderna foratura si basa su materiali di base specifici per ottenere i risultati desiderati. Ciascun substrato si adatta a un'applicazione commerciale distinta. La scelta del materiale di base sbagliato garantisce un guasto prematuro.
L'acciaio ad alta velocità (HSS) e il cobalto offrono livelli di tenacità elevati. Tollerano limiti di calore più bassi ma gestiscono magnificamente le configurazioni instabili. Dovresti usarli per tirature a basso volume, macchine più vecchie o trapani manuali. La loro flessibilità intrinseca impedisce rotture catastrofiche quando la rigidità del mandrino è discutibile.
Al contrario, Le punte in metallo duro integrale rappresentano lo standard industriale assoluto per ambienti ad alta produzione. Forniscono un'eccezionale resistenza all'usura e un'incredibile stabilità termica. Tuttavia, ciò comporta un rigoroso compromesso. Il metallo duro integrale possiede una tenacità molto inferiore. Rimane altamente suscettibile alla microscheggiatura in configurazioni non rigide.
È necessario abbinare il substrato direttamente al materiale del pezzo da lavorare. Le leghe aerospaziali abrasive come Inconel richiedono carburo a grana inferiore al micron. Gli acciai dolci standard potrebbero funzionare perfettamente su carburo a micrograna. L'allineamento della struttura dei grani alla durezza del materiale impedisce una rapida usura abrasiva.
| Materiale del substrato | Tenacità intrinseca | Resistenza all'usura | Configurazione ideale dell'applicazione |
|---|---|---|---|
| Acciaio ad alta velocità (HSS) | Alto | Basso | Macchine manuali, tirature ridotte |
| Cobalto (HSCO) | Medio-Alto | Medio | Acciai più duri, configurazioni instabili |
| Metallo duro integrale a micrograna | Basso | Alto | CNC rigido, alto volume di produzione |
Errore comune: applicare carburo ultraduro di dimensioni inferiori al micron in un mandrino di macchina usurato. Le chiacchiere e le vibrazioni risultanti manderanno in frantumi lo strumento rigido quasi istantaneamente.
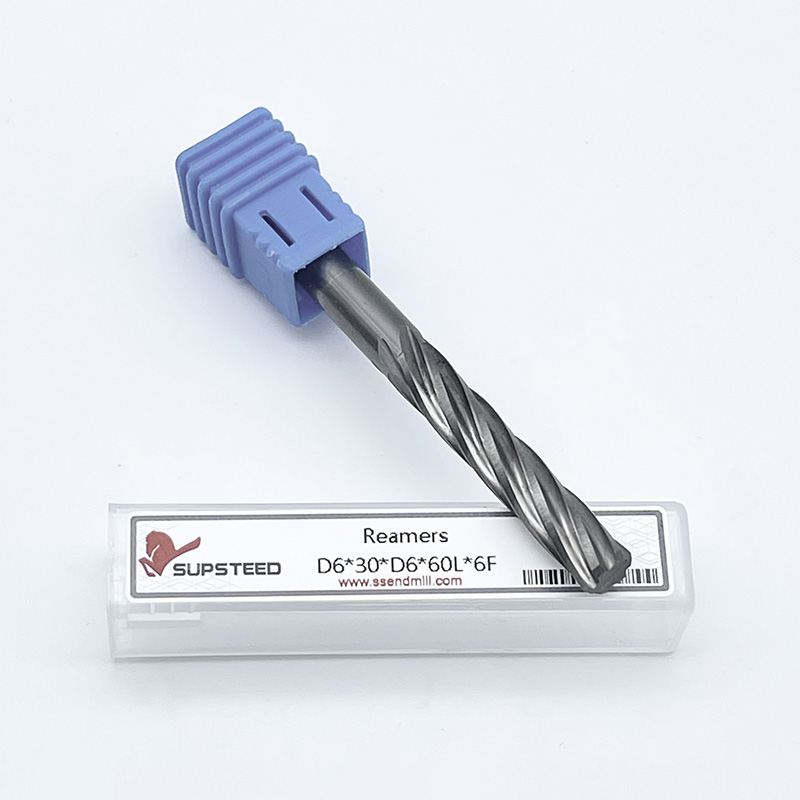
L'architettura fisica di un trapano ne determina l'azione di taglio. È necessario valutare dimensioni geometriche specifiche per garantire una corretta formazione del truciolo.
Gli angoli delle punte e i bordi dello scalpello svolgono un ruolo importante nelle prestazioni. Un angolo di punta standard di 118 gradi funziona bene per materiali più morbidi come l'alluminio. Produce un labbro tagliente più lungo. Tuttavia, i materiali più duri richiedono un punto di divisione di 135 o 140 gradi. Questi angoli più piatti riducono la forza di spinta richiesta. Forniscono inoltre funzionalità di autocentraggio, eliminando la necessità di un trapano a punta.
Il design della scanalatura determina direttamente l'evacuazione del truciolo. Le scanalature standard spingono i trucioli lentamente verso l'alto. Le scanalature paraboliche presentano un profilo più ampio e profondo. Questo design migliora enormemente l'estrazione dei trucioli. La scarsa evacuazione del truciolo rimane la causa principale di guasti catastrofici agli utensili nelle applicazioni con fori profondi.
I rivestimenti alterano le prestazioni agendo come severe barriere termiche. I rivestimenti avanzati PVD e CVD riducono significativamente l'attrito.
TiN (nitruro di titanio): rivestimento di base per uso generale che offre una moderata resistenza al calore.
TiAlN (nitruro di titanio e alluminio): forma uno strato protettivo di ossido di alluminio ad alte temperature. Eccellente per lavorazioni a secco.
AlTiN (nitruro di titanio e alluminio): gestisce anche temperature più elevate. Perfetto per superleghe abrasive.
Rivestimenti diamantati: utilizzati rigorosamente per materiali non ferrosi altamente abrasivi come compositi o alluminio ad alto contenuto di silicio.
Mantenere un atteggiamento scettico durante l'approvvigionamento. I rivestimenti premium non possono magicamente compensare la geometria errata. Inoltre, non risolveranno una cattiva selezione del substrato. Migliorano semplicemente un'architettura dello strumento già ottimizzata.
Gli utensili di fascia alta sono spesso vittime di variabili ambientali sfavorevoli. I vincoli esterni regolarmente sabotano gli investimenti premium.
È necessario rispettare la velocità e le velocità di avanzamento consigliate dal produttore. La deviazione dalla metratura di superficie specificata (SFM) o dal carico di truciolo comporta gravi conseguenze. L'esecuzione di un utensile troppo lentamente spesso provoca un tagliente di riporto (BUE). Il materiale si salda al labbro di taglio, distruggendo la finitura superficiale. Al contrario, l'esecuzione di uno strumento troppo velocemente provoca un rapido degrado termico. Il tagliente si scioglie o si deforma.
L'eccentricità e la rigidità del mandrino definiscono i limiti effettivi della durata dell'utensile. Gli strumenti premium richiedono configurazioni eccezionalmente rigide. Una concentricità eccessiva fa sì che un tagliente sopporti un carico di truciolo più pesante dell'altro. Questo squilibrio crea un'usura irregolare dei bordi. Porta inevitabilmente alla microscheggiatura lungo il margine di taglio primario.
I sistemi di erogazione del refrigerante rappresentano un altro vincolo critico. Il liquido refrigerante spruzza fluido all'esterno dell'utensile. Funziona bene per i fori poco profondi. Tuttavia, la realizzazione di fori profondi richiede qualcosa di molto più robusto. Per profondità superiori a 3xD (tre volte il diametro), il refrigerante attraverso l'utensile diventa una necessità funzionale. Il refrigerante interno ad alta pressione espelle i trucioli dal foro in modo aggressivo. Gestisce inoltre la dilatazione termica nella zona di taglio. Questo non è un lusso; è un requisito obbligatorio per l'affidabilità del processo.
Migliore pratica: utilizzare sempre mandrini idraulici o a calettamento di alta qualità per configurazioni rigide. Le pinze standard spesso introducono margini di concentricità inaccettabili per le punte di fascia alta.
I team di procurement e ingegneria necessitano di una logica sistematica di selezione. Le congetture fanno sprecare soldi. Segui questa struttura passo passo per identificare la soluzione corretta.
È necessario definire i parametri esatti del lavoro. Identificare il materiale del pezzo e il suo grado di durezza specifico. Calcolare la profondità del foro per determinare il rapporto L/D (lunghezza/diametro) richiesto. Documentare i precisi requisiti di tolleranza. Infine, controlla le capacità della tua macchina. Annotare i limiti massimi di giri e verificare la capacità PSI del refrigerante interno.
Restringi il campo degli utensili in base al tuo audit tecnico. Selezionare l'angolo di punta corretto per la durezza del materiale. Scegliere scanalature paraboliche se il rapporto L/D supera 5xD. Assicurarsi che il substrato corrisponda alla rigidità del mandrino. Considera i rivestimenti premium solo se le tue temperature operative giustificano il costo aggiuntivo.
Non acquistare mai utensili in grandi quantità senza convalida. Delineare parametri rigorosi per una prova valida dello strumento. È necessario controllare tutte le variabili esterne. Utilizza percorsi utensile identici e lotti di materiali identici. Misurare l'usura sul fianco al microscopio a intervalli prestabiliti (ad esempio, ogni 50 fori). Documentare il punto preciso del guasto.
È necessario giustificare matematicamente l'adozione di strumenti di livello superiore. Il costo per foro (CPH) fornisce l'unica metrica affidabile. Uno strumento che costa tre volte di più potrebbe praticare cinque volte più fori al doppio della velocità. È inoltre necessario includere la fattibilità della riaffilatura e del ricondizionamento nei calcoli finanziari finali. Molte punte di alta qualità possono essere sottoposte a molteplici riaffilature, estendendo notevolmente la loro durata economica.
| Nome variabile | Descrizione | Impatto sulla formula |
|---|---|---|
| Costo iniziale dello strumento | Il prezzo di acquisto del trapano. | Diviso per il totale dei fori praticati. |
| Tariffa macchina | Costo orario per il funzionamento della macchina CNC. | Moltiplicato per il tempo di ciclo per foro. |
| Tempo di ciclo | Minuti necessari per praticare un foro. | Tempi di ciclo più rapidi riducono drasticamente il CPH. |
| Durata dell'utensile | Totale fori praticati prima del cedimento. | Una maggiore durata dell'utensile diluisce il costo iniziale dell'utensile. |
Le prestazioni di foratura rimangono un delicato equilibrio tra architettura dell'utensile e rigidità ambientale. Non puoi ignorare una variabile senza compromettere le altre. Geometria di precisione, rivestimenti avanzati e substrati robusti devono funzionare in armonia con le capacità della tua macchina.
Il miglior strumento disponibile raramente è quello che vanta le specifiche di catalogo più elevate. Invece, lo strumento migliore offre la massima prevedibilità e il costo per buca più basso per la tua configurazione specifica. Funziona in modo affidabile senza sorveglianza, mantiene tolleranze rigorose ed evacua i trucioli in modo impeccabile.
Il tuo prossimo passo dovrebbe essere proattivo. Richiedi una prova mirata dello strumento da un produttore affidabile. Consultare gli ingegneri applicativi per verificare in modo obiettivo il processo attuale di foratura. Raccogli oggi i dati di riferimento per prendere domani decisioni redditizie sugli strumenti supportate dai dati.
R: È necessario calcolare il costo per buca (CPH). Il metallo duro offre una maggiore durata dell'utensile e funziona con tempi di ciclo significativamente più rapidi rispetto all'HSS. Se il volume di produzione è sufficientemente elevato, la riduzione dei tempi macchina e dei cambi utensile supera rapidamente il prezzo di acquisto iniziale.
R: La scarsa evacuazione dei trucioli rimane il principale colpevole. I trucioli si accumulano nelle scanalature, causando un massiccio picco di calore e la rottura dell'utensile. L'eccessiva eccentricità del mandrino costituisce la seconda causa principale, inducendo vibrazioni che microscheggiano i taglienti.
R: No. Sebbene i rivestimenti avanzati PVD e CVD resistano efficacemente al calore estremo, non evacuano fisicamente i trucioli. L'espulsione dei trucioli da un foro profondo dipende interamente dall'adduzione di refrigerante interno ad alta pressione. I rivestimenti non possono sostituire l’estrazione meccanica dei trucioli.
R: La decisione solitamente dipende dal diametro dell'utensile. Le micropunte al di sotto di una certa dimensione costano di più da riaffilare che da sostituire. Le punte più grandi offrono un'eccellente economia della riaffilatura. Tuttavia, è necessario monitorare il rischio di perdita dimensionale o di degrado delle prestazioni dopo il rivestimento.


