
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-06-23 Pochodzenie: Strona

Wykonywanie otworów jest jedną z najbardziej krytycznych i kosztownych operacji obróbki, z jaką się spotkasz. Często ma to miejsce na późnym etapie procesu produkcyjnego, gdzie złomowanie części wiąże się z najwyższymi karami finansowymi. Wiele warsztatów mechanicznych koncentruje się wyłącznie na podstawowej identyfikacji narzędzi, a nie na strategicznej ocenie wydajności. Przedwczesne zużycie narzędzia, słaba jakość wykończenia powierzchni i nieoptymalne czasy cykli rzadko wynikają z pojedynczej wady. Zamiast tego problemy te wynikają z poważnego niedopasowania zmiennych mechanicznych i środowiskowych.
Naszym celem jest zapewnienie systematycznych ram oceny zmiennych wpływających na wydajność narzędzia. Dowiesz się, jak skutecznie równoważyć wybór podłoża, projekty geometryczne i warunki maszyny. Pomożemy Ci wdrożyć kontrolowane parametry testowe. Ostatecznie zapewnia to pewność podejmowania decyzji zakupowych opartych na danych.
Wydajność narzędzia to mnożnik podłoża, geometrii, powłoki i środowiska maszyny — optymalizacja jednego przy ignorowaniu pozostałych prowadzi do awarii.
Początkowy koszt narzędzia jest kiepskim miernikiem do oceny; wysokowydajne wiertła pełnowęglikowe często zapewniają znacznie niższy koszt otworu (CPH) w środowiskach produkcyjnych.
Sztywność maszyny i mechanizmy dostarczania chłodziwa decydują o tym, czy oprzyrządowanie klasy premium osiągnie swoją znamionową żywotność.
Standaryzowane testy pilotażowe i gromadzenie danych bazowych są obowiązkowe w celu walidacji nowych inwestycji w narzędzia.
Słaba wydajność narzędzia powoduje ogromne ryzyko operacyjne i finansowe w przepływie pracy. Masz do czynienia z nieplanowanymi przestojami maszyn, wąskimi gardłami w cyklach i bardzo zawyżonym poziomem złomowania. Obróbka złożonego komponentu lotniczego często zajmuje wiele godzin. Złomowanie prawie ukończonej części podczas końcowego cyklu wiercenia natychmiast niszczy marżę zysku.
Optymalna wydajność zależy całkowicie od niezawodności procesu. Dokładność wymiarową i przewidywalną trwałość narzędzia należy traktować priorytetowo ponad wszystko inne. Ścisłe przestrzeganie tolerancji USCTI lub ISO ma znacznie większe znaczenie niż zwykła maksymalizacja szybkości usuwania materiału (MRR). Wysoka wydajność usuwania nic nie znaczy, jeśli otwór nie przejdzie kontroli.
Ocenianie Narzędzia do wykonywania otworów wymagają wyraźnej zmiany sposobu myślenia kupujących. Należy odejść od bezpośrednich porównań kosztów jednostkowych. Prawdziwa ocena wydajności skupia się na wskaźniku kosztu otworu (CPH). Tańsze wiertło, które zawodzi dwa razy szybciej, kosztuje wykładniczo więcej. Tracisz pieniądze w wyniku nadmiernej wymiany narzędzi, pracy maszyny na biegu jałowym i odrzuconych materiałów.
Nowoczesne wykonywanie otworów opiera się na określonych materiałach rdzenia, aby osiągnąć pożądane rezultaty. Każde podłoże pasuje do innego zastosowania komercyjnego. Wybór niewłaściwego materiału bazowego gwarantuje przedwczesną awarię.
Stal szybkotnąca (HSS) i kobalt zapewniają wysoką wytrzymałość. Tolerują niższe limity temperatur, ale doskonale radzą sobie z niestabilnymi konfiguracjami. Należy ich używać w przypadku małych serii, starszych maszyn lub wiertarek ręcznych. Ich wrodzona elastyczność zapobiega katastrofalnym pęknięciom, gdy sztywność wrzeciona jest wątpliwa.
Dla kontrastu, Wiertła pełnowęglikowe stanowią absolutny standard branżowy w środowiskach o wysokiej produkcji. Zapewniają wyjątkową odporność na zużycie i niesamowitą stabilność termiczną. Jednakże wiąże się to ze ścisłym kompromisem. Węglik spiekany ma znacznie niższą wytrzymałość. Pozostaje bardzo podatny na mikroodpryski w niesztywnych konfiguracjach.
Należy dopasować podłoże bezpośrednio do materiału obrabianego przedmiotu. Ścierne stopy lotnicze, takie jak Inconel, wymagają węglika o ziarnie submikronowym. Standardowe stale miękkie mogą doskonale pracować na węgliku drobnoziarnistym. Dopasowanie struktury ziaren do twardości materiału zapobiega szybkiemu zużyciu ściernemu.
| Materiał podłoża | Wrodzona wytrzymałość | Odporność na zużycie | Idealna konfiguracja aplikacji |
|---|---|---|---|
| Stal szybkotnąca (HSS) | Wysoki | Niski | Maszyny ręczne, serie niskonakładowe |
| Kobalt (HSCO) | Średnio-wysoki | Średni | Twardsze stale, niestabilne konfiguracje |
| Węglik spiekany drobnoziarnisty | Niski | Wysoki | Sztywne CNC, duża wielkość produkcji |
Częsty błąd: zastosowanie ultratwardego węglika submikronowego na zużytym wrzecionie maszyny. Powstałe drgania i drgania niemal natychmiast rozbiją sztywne narzędzie.
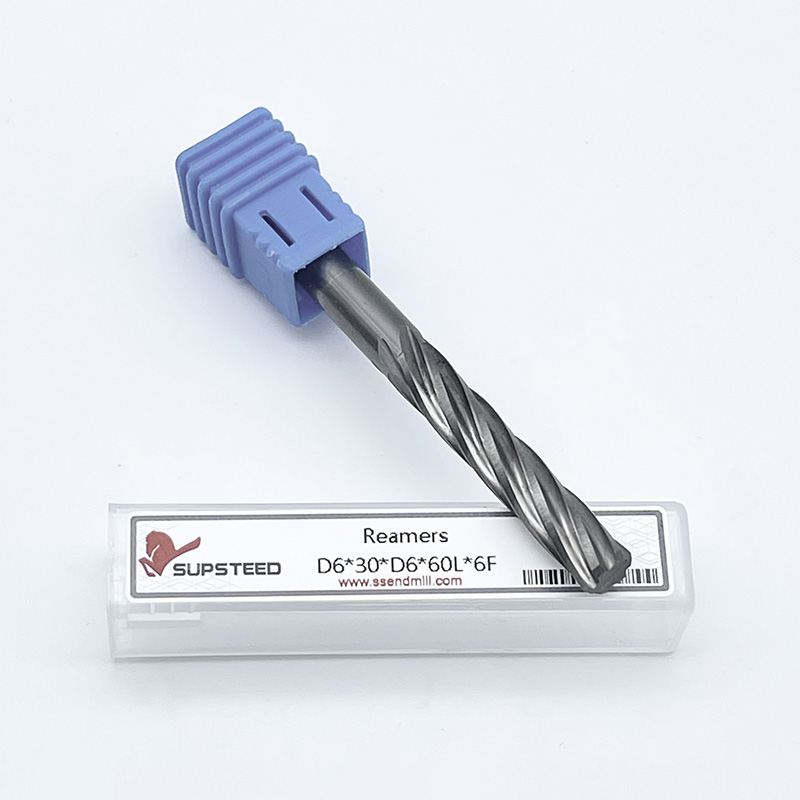
Fizyczna architektura wiertła determinuje jego działanie skrawające. Aby zapewnić prawidłowe formowanie się wiórów, należy ocenić określone wymiary geometryczne.
Kąty wierzchołkowe i krawędzie dłuta odgrywają główną rolę w wydajności. Standardowy kąt wierzchołkowy wynoszący 118 stopni dobrze sprawdza się w przypadku bardziej miękkich materiałów, takich jak aluminium. Tworzy dłuższą krawędź tnącą. Jednak twardsze materiały wymagają punktu podziału 135 stopni lub 140 stopni. Te bardziej płaskie kąty zmniejszają wymaganą siłę ciągu. Zapewniają również możliwość samocentrowania, eliminując potrzebę wiercenia punktowego.
Konstrukcja rowka bezpośrednio decyduje o ewakuacji wiórów. Standardowe flety powoli wypychają wióry do góry. Flety paraboliczne mają szerszy i głębszy profil. Taka konstrukcja znacznie usprawnia usuwanie wiórów. Słabe odprowadzanie wiórów pozostaje główną przyczyną katastrofalnych w skutkach awarii narzędzi w zastosowaniach związanych z głębokimi otworami.
Powłoki zmieniają wydajność, działając jako poważne bariery termiczne. Zaawansowane powłoki PVD i CVD znacznie zmniejszają tarcie.
TiN (azotek tytanu): Podstawowa powłoka ogólnego przeznaczenia oferująca umiarkowaną odporność na ciepło.
TiAlN (azotek tytanu i glinu): Pod wpływem wysokiej temperatury tworzy ochronną warstwę tlenku glinu. Doskonały do obróbki na sucho.
AlTiN (azotek aluminium i tytanu): Wytrzymuje nawet wyższe temperatury. Idealny do superstopów ściernych.
Powłoki diamentowe: Stosowane wyłącznie do wysoce ściernych materiałów nieżelaznych, takich jak kompozyty lub aluminium o wysokiej zawartości krzemu.
Podczas zakupów zachowuj sceptyczne podejście. Powłoki premium nie są w stanie magicznie skompensować nieprawidłowej geometrii. Nie naprawią też złego doboru podłoża. Po prostu ulepszają już zoptymalizowaną architekturę narzędzi.
Wysokiej klasy narzędzia często padają ofiarą złych zmiennych środowiskowych. Ograniczenia zewnętrzne rutynowo sabotują inwestycje premium.
Należy przestrzegać zalecanych przez producenta prędkości i posuwów. Odstępstwa od określonej powierzchni (SFM) lub obciążenia wiórów niosą ze sobą poważne konsekwencje. Zbyt wolne uruchamianie narzędzia często powoduje narost na krawędzi (BUE). Materiał przykleja się do krawędzi tnącej, niszcząc wykończenie powierzchni. I odwrotnie, zbyt szybka praca narzędzia powoduje szybką degradację termiczną. Krawędź tnąca topi się lub odkształca.
Bicie wrzeciona i sztywność definiują rzeczywiste granice trwałości narzędzia. Narzędzia premium wymagają wyjątkowo sztywnych ustawień. Nadmierne bicie powoduje, że jedna krawędź skrawająca przyjmuje większe obciążenie wiórami niż druga. Ta nierównowaga powoduje nierównomierne zużycie krawędzi. Nieuchronnie prowadzi to do mikroodprysków wzdłuż głównego brzegu skrawania.
Systemy dostarczania chłodziwa stanowią kolejne krytyczne ograniczenie. Zalew chłodziwa powoduje rozpryskiwanie płynu na zewnątrz narzędzia. Świetnie sprawdza się w przypadku płytkich otworów. Jednak wiercenie głębokich otworów wymaga czegoś znacznie solidniejszego. W przypadku głębokości większych niż 3xD (trzykrotna średnica) doprowadzanie chłodziwa przez narzędzie staje się koniecznością funkcjonalną. Chłodziwo pod wysokim ciśnieniem agresywnie wyrzuca wióry z otworu. Zarządza również rozszerzalnością cieplną w strefie cięcia. To nie jest luksus; jest to obowiązkowy wymóg niezawodności procesu.
Najlepsza praktyka: W przypadku połączeń sztywnych zawsze używaj wysokiej jakości uchwytów hydraulicznych lub termokurczliwych. Standardowe tuleje zaciskowe często wprowadzają niedopuszczalne marginesy bicia w przypadku wierteł wysokiej klasy.
Zespoły zaopatrzeniowe i inżynieryjne potrzebują systematycznej logiki tworzenia krótkich list. Zgadywanie to strata pieniędzy. Postępuj zgodnie z tym schematem krok po kroku, aby znaleźć właściwe rozwiązanie.
Musisz określić dokładne parametry zadania. Zidentyfikować materiał przedmiotu obrabianego i jego konkretną ocenę twardości. Oblicz głębokość otworu, aby określić wymagany stosunek L/D (długość do średnicy). Udokumentuj dokładne wymagania dotyczące tolerancji. Na koniec przeprowadź audyt możliwości swojej maszyny. Zanotuj maksymalne limity obrotów i sprawdź wydajność płynu chłodzącego w PSI.
Zawęź pole narzędzi w oparciu o audyt techniczny. Wybierz odpowiedni kąt wierzchołkowy dla twardości materiału. Wybierz flety paraboliczne, jeśli stosunek L/D przekracza 5xD. Upewnij się, że podłoże odpowiada sztywności wrzeciona. Rozważ powłoki premium tylko wtedy, gdy temperatury pracy uzasadniają dodatkowy koszt.
Nigdy nie kupuj oprzyrządowania luzem bez walidacji. Nakreśl ścisłe parametry ważnej próby narzędzia. Musisz kontrolować wszystkie zmienne zewnętrzne. Używaj identycznych ścieżek narzędzi i identycznych partii materiałów. Mierzyć zużycie powierzchni przyłożenia pod mikroskopem w ustalonych odstępach czasu (np. co 50 otworów). Udokumentuj dokładny punkt awarii.
Należy matematycznie uzasadnić przyjęcie narzędzi wyższego poziomu. Koszt za otwór (CPH) to jedyny wiarygodny wskaźnik. Narzędzie kosztujące trzy razy więcej może wywiercić pięć razy więcej otworów przy dwukrotnie większej prędkości. W ostatecznych kalkulacjach finansowych należy także uwzględnić rentowność ponownego szlifowania i regeneracji. Wiele wysokiej jakości wierteł można poddać wielokrotnemu przeszlifowaniu, co znacznie wydłuża ich żywotność ekonomiczną.
| Nazwa zmiennej | Opis | Wpływ na formułę |
|---|---|---|
| Początkowy koszt narzędzia | Cena zakupu wiertła. | Podzielone przez całkowitą liczbę wywierconych otworów. |
| Szybkość maszyny | Koszt godzinowy pracy maszyny CNC. | Mnożone przez czas cyklu na otwór. |
| Czas cyklu | Minuty potrzebne na wywiercenie jednego otworu. | Krótsze czasy cykli drastycznie obniżają CPH. |
| Żywotność narzędzia | Całkowita liczba otworów wywierconych przed awarią. | Wyższa trwałość narzędzia zmniejsza początkowy koszt narzędzia. |
Wydajność wykonywania otworów pozostaje delikatną równowagą architektury narzędzia i sztywności środowiskowej. Nie można zignorować jednej zmiennej bez narażania innych. Precyzyjna geometria, zaawansowane powłoki i wytrzymałe podłoża muszą działać w harmonii z możliwościami Twojej maszyny.
Najlepszym dostępnym narzędziem rzadko jest to, które może poszczycić się najwyższymi specyfikacjami katalogowymi. Zamiast tego najlepsze narzędzie oferuje najwyższą przewidywalność i najniższy koszt otworu w przypadku konkretnej konfiguracji. Działa niezawodnie bez nadzoru, zachowuje rygorystyczne tolerancje i bezbłędnie odprowadza wióry.
Twój następny krok powinien być proaktywny. Poproś o ukierunkowaną próbę narzędzia od renomowanego producenta. Skonsultuj się z inżynierami ds. zastosowań, aby obiektywnie sprawdzić bieżący proces wiercenia otworów. Zbierz już dziś dane bazowe, aby jutro podejmować opłacalne i oparte na danych decyzje dotyczące narzędzi.
Odp.: Należy obliczyć koszt otworu (CPH). Węgliki oferują dłuższą trwałość narzędzia i charakteryzują się znacznie krótszymi czasami cykli niż HSS. Jeśli wielkość produkcji jest wystarczająco duża, skrócenie czasu pracy maszyny i zmiany narzędzi szybko przewyższa początkową cenę zakupu.
Odp.: Słabe odprowadzanie wiórów pozostaje głównym winowajcą. Wióry gromadzą się w rowkach, powodując ogromny wzrost temperatury i pękanie narzędzia. Drugą główną przyczyną jest nadmierne bicie wrzeciona, powodujące wibracje, które powodują mikrowióry na krawędziach skrawających.
O: Nie. Chociaż zaawansowane powłoki PVD i CVD skutecznie wytrzymują ekstremalne temperatury, nie odprowadzają fizycznie wiórów. Wypychanie wiórów z głębokiego otworu opiera się wyłącznie na dostarczaniu chłodziwa pod wysokim ciśnieniem. Powłoki nie mogą zastąpić mechanicznego usuwania wiórów.
Odpowiedź: Decyzja zwykle zależy od średnicy narzędzia. Mikrowiertła poniżej określonego rozmiaru kosztują więcej w przypadku ponownego szlifowania niż wymiany. Większe siewniki zapewniają doskonałą ekonomikę przemiału. Należy jednak monitorować ryzyko utraty wymiarów lub pogorszenia właściwości użytkowych po ponownym pokryciu.


