Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-23 Origen: Sitio

La utilización de herramientas incorrectas en una fresadora CNC destruye los márgenes de beneficio debido a las altas tasas de desechos, el tiempo de inactividad de la máquina y el lijado manual interminable. La madera es altamente anisotrópica. Se enfrenta a direcciones de veta impredecibles, durezas variables en una sola tabla y contenido de humedad fluctuante. Las fresas estándar para trabajar metales fallan en este entorno. Trituran las fibras de madera en lugar de cortarlas, dejando bordes quemados y desgarros catastróficos.
Para lograr acabados superficiales impecables y maximizar el tiempo de actividad de la máquina, necesita un marco de evaluación estructurado. Seleccionando el derecho Las herramientas de corte de precisión para madera requieren hacer coincidir la geometría y el material de la herramienta con las características específicas de la madera, las operaciones de fresado y el volumen de producción. Esta guía analiza la mecánica del mecanizado de madera CNC. Le mostraremos cómo optimizar los avances, las velocidades y la selección de herramientas para mejorar la calidad de las piezas y la eficiencia operativa en el taller.
La densidad de la madera altera drásticamente la resistencia al corte y el desgaste de las herramientas. Las maderas blandas como el pino, el cedro o el abeto se comprimen fácilmente bajo presión. Requieren bordes afilados para cortar las fibras limpiamente sin dejar una superficie peluda y rasgada. Si pasa una broca sin filo sobre pino, la herramienta simplemente empuja las fibras en lugar de cortarlas. Las maderas duras como el arce duro, el roble blanco o el nogal americano ofrecen una resistencia al corte mucho mayor. Generan una fricción significativa y exigen geometrías de herramienta robustas para evitar que el filo se desvíe durante pasadas pesadas.
Los compuestos de ingeniería, como el MDF, los tableros de partículas y el contrachapado de abedul del Báltico, presentan un desafío completamente diferente. Estos materiales contienen colas y resinas altamente abrasivas. Mecanizar MDF es esencialmente como cortar cartón denso mezclado con arena. Los bordes de acero estándar se desgastan casi de inmediato en estos compuestos, lo que requiere herramientas especializadas de carburo o diamante para mantener la precisión dimensional durante una serie de producción.
Los patrones de grano impredecibles complican aún más el proceso de mecanizado. Los nudos, las maderas muy labradas y las direcciones de las vetas que se cruzan son propensas a sufrir desgarros catastróficos si se mecanizan incorrectamente. El filo debe cortar las fibras de la madera limpiamente en un ángulo preciso. Si la geometría de la herramienta es demasiado desafilada o el ángulo de ataque es incorrecto, la broca actúa como una cuña. Divide y aplasta la madera antes del corte, arruinando el acabado de la superficie y obligándote a desechar la pieza.
La dinámica térmica dicta el éxito o el fracaso en el mecanizado de madera CNC. A diferencia del aluminio o el acero, la madera no conduce bien el calor. Cuando se acumula fricción en el filo, el calor queda atrapado en la herramienta y en la zona de corte inmediata. Esta acumulación térmica provoca que las superficies de madera se quemen. Las marcas de quemaduras en cerezo o nogal son muy difíciles de lijar y, a menudo, arruinan la estética final de la pieza.
En los materiales de ingeniería, el calor excesivo causa problemas aún más graves. Las altas temperaturas derriten las resinas y aglutinantes del contrachapado o MDF. Esta resina derretida se adhiere a las ranuras de la herramienta, creando una acumulación dura conocida como brea. Una vez que la brea llena las flautas, la broca pierde su capacidad de cortar. Comienza a frotar contra el material, generando una fricción masiva que eventualmente destruye el aglutinante de carburo y rompe la herramienta.
La eliminación rápida de virutas es el mecanismo principal para la disipación del calor. Las astillas de madera alejan el calor de la zona de corte. Las herramientas diseñadas para madera deben priorizar valles de ranura grandes y pulidos para evacuar el material al instante. Si las virutas se acumulan en el canal cortado, la broca vuelve a cortar el mismo material. Debe programar sus trayectorias de herramientas para darles a las virutas un camino de salida claro, especialmente al cortar cavidades profundas o ranuras estrechas.
El carburo de tungsteno sólido de micrograno es el estándar de la industria para el mecanizado de maderas naturales. Ofrece un excelente equilibrio entre nitidez de los bordes y resistencia a los golpes. Las herramientas de metal duro mantienen su filo mucho más tiempo que el acero rápido (HSS). Los fabricantes muelen estas brocas hasta obtener ángulos excepcionalmente agudos, necesarios para cortar las fibras de madera natural de forma limpia sin provocar pelusas ni desgarros.
Las herramientas de carburo recubiertas representan un término medio de alto rendimiento. Los recubrimientos como el nitruro de circonio (ZrN) o el carbono tipo diamante (DLC) proporcionan una lubricidad mejorada y una resistencia extrema al calor. Estos recubrimientos evitan que las maderas pegajosas o con mucha resina, como el pino, se adhieran al filo. Permiten a los operadores impulsar velocidades de avance más altas y extender la vida operativa de la broca en entornos de producción exigentes sin el costo inicial extremo de las herramientas de diamante.
Las herramientas de diamante policristalino (PCD) son la solución industrial de gran volumen definitiva para maderas de ingeniería abrasivas. El MDF, los tableros de partículas y la melamina destruyen rápidamente el carburo estándar. Las herramientas PCD cuentan con partículas de diamante sinterizadas juntas, lo que ofrece una resistencia extrema al desgaste. Mantienen su precisión dimensional en tiradas de producción masivas, cortando miles de hojas antes de necesitar reemplazo. Sin embargo, las herramientas PCD tienen menor tolerancia a los golpes. Son quebradizos y se astillarán instantáneamente si golpean un nudo duro, un clavo oculto o restos extraños en la madera natural.
Las brocas cortadas hacia arriba tienen estrías que giran en espiral hacia arriba, sacando las virutas del canal de corte como una barrena. Son la mejor opción para operaciones de evacuación rápida de virutas y ranurado profundo. Debido a que limpian las virutas con tanta eficacia, funcionan a menor temperatura que otras geometrías. Sin embargo, esta acción de elevación hacia arriba levanta las fibras de la madera, lo que a menudo provoca graves desgarros y astillas en la superficie superior del material.
Las brocas cortadas hacia abajo empujan las virutas y el material hacia abajo. Esta acción de corte deja un acabado impecable y sin rasgaduras en la superficie superior de la pieza de trabajo. También ayuda a mantener los materiales delgados y flexibles planos contra el tablero, evitando que se levanten durante el corte. El principal inconveniente es la mala extracción de virutas. Debido a que las virutas son forzadas hacia el canal de corte, las brocas cortadas hacia abajo generan un calor significativo en bolsas profundas y requieren velocidades de alimentación más lentas o múltiples pasadas poco profundas.
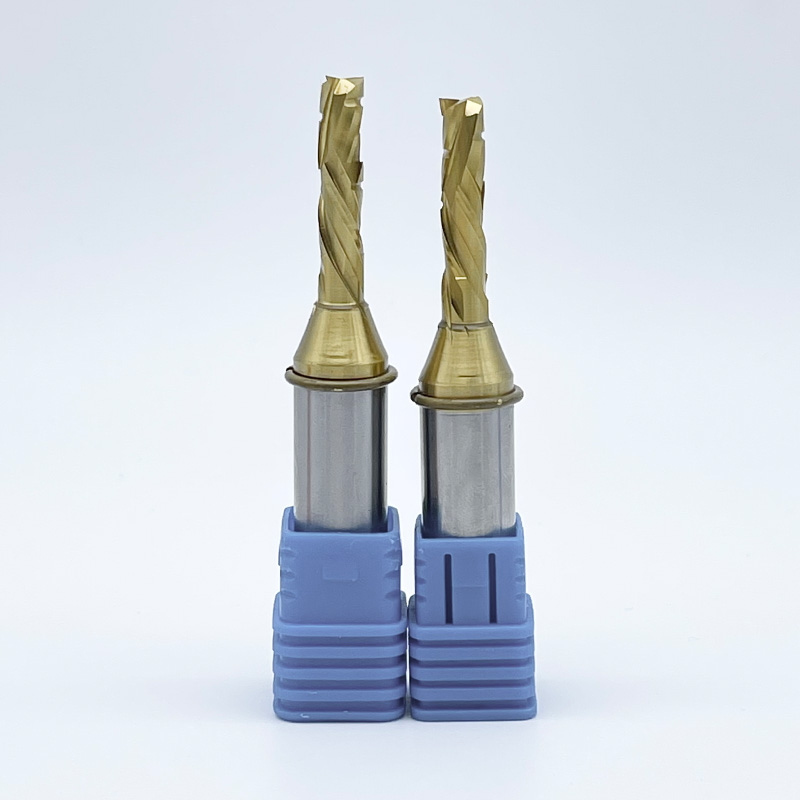
Las brocas de compresión combinan ambas geometrías en una sola herramienta. La parte inferior de la broca es un corte hacia arriba, mientras que la parte superior es un corte hacia abajo. Las fuerzas de corte opuestas empujan las virutas hacia el centro del núcleo del material. Esto deja los bordes superior e inferior de los laminados de doble cara y de la madera contrachapada completamente impecables. Las brocas de compresión son la opción óptima para la ebanistería, el procesamiento de paneles y el corte de melamina.
Las puntas en V son esenciales para detalles finos, biselado de bordes y creación de letreros. Vienen en varios ángulos, comúnmente 60, 90 y 120 grados, para crear letras nítidas y ranuras decorativas. La frágil punta de una V-bit requiere una programación cuidadosa. Debe evitar sumergirse demasiado agresivamente o realizar pases profundos, ya que la punta fina se romperá bajo cargas laterales pesadas.
Las puntas de punta esférica son obligatorias para superficies 3D y contornos orgánicos. Sus puntas redondeadas permiten pasos suaves y continuos al mecanizar topografías complejas como mapas topográficos o moldes de muebles personalizados. Dejan un acabado festoneado que requiere un lijado mínimo cuando se programa con un porcentaje de paso ajustado, generalmente alrededor del 8 al 10 por ciento del diámetro de la herramienta.
Las brocas para superficies de spoilboard desempeñan un papel vital en el mantenimiento de la calibración de la máquina. Estas herramientas de gran diámetro se enfrentan al tablero de MDF, asegurando que quede perfectamente perpendicular al eje. Un spoiler perfectamente plano es la base para un control preciso de la profundidad en todas las operaciones de mecanizado posteriores. Siga estos pasos al configurar una operación de revestimiento de spoilboard:
Los cajeras complejos o el perfilado 3D requieren un enfoque de dos etapas: desbaste y acabado. Las herramientas de desbaste, como los rompevirutas, están diseñadas para altas tasas de eliminación de material (MRR). Tienen bordes dentados que rompen las virutas en trozos más pequeños. Esto reduce la carga sobre el husillo y evita que las virutas se acumule en cavidades profundas. Si bien limpian el material rápidamente, los rompevirutas dejan una superficie rugosa y estriada en la madera.
Las herramientas de acabado utilizan ranuras continuas estándar para cortar limpiamente el material restante. Una vez que la pasada de desbaste elimina la mayor parte de los residuos, la herramienta de acabado realiza una pasada ligera para dejar una superficie impecable lista para el lijado final. Separar estas operaciones extiende la vida útil de sus herramientas de acabado. Evita someter sus brocas más afiladas a las fuertes fuerzas de impacto de la eliminación de material a granel, lo que mejora la precisión general de la pieza y la calidad de los bordes.
Equilibrar la cantidad de canales en una broca enrutadora dicta la relación entre el acabado de la superficie y el MRR. Una broca de 1 flauta proporciona un enorme volumen de flauta para una rápida eliminación de virutas. Es ideal para altas velocidades de avance en plásticos o maderas blandas donde la evacuación del calor es la prioridad. Sin embargo, una sola ranura deja una marca de corte más amplia por revolución, lo que da como resultado un borde ligeramente más áspero.
Una broca de 2 o 3 flautas proporciona acabados superficiales superiores en maderas duras. Más ranuras significan más cortes por revolución, lo que da como resultado un borde más suave. La contrapartida es la reducción del espacio libre para las virutas. Para evitar quemaduras con brocas de múltiples canales, los operadores deben aumentar la velocidad de avance para garantizar que cada canal muerda significativamente el material en lugar de frotar la madera. Comprender la carga del chip es la clave para equilibrar estas variables.
Pautas básicas de carga de astillas para
| diámetros de herramientas de madera | Maderas duras (roble, arce) | Maderas blandas (pino, cedro) | MDF/contrachapado |
|---|---|---|---|
| 1/8 de pulgada | 0,003' - 0,005' | 0,004' - 0,006' | 0,004' - 0,007' |
| 1/4 de pulgada | 0,009' - 0,011' | 0,011' - 0,013' | 0,013' - 0,015' |
| 3/8 de pulgada | 0,015' - 0,018' | 0,017' - 0,020' | 0,020' - 0,023' |
| 1/2 pulgada | 0,019' - 0,021' | 0,021' - 0,024' | 0,025' - 0,027' |
El desgaste de las herramientas afecta directamente la precisión dimensional en tiradas de producción largas. A medida que un borde de carburo se desafila, la herramienta efectivamente se contrae en diámetro. Una broca que comenzó exactamente con 0,250 pulgadas podría desgastarse hasta 0,246 pulgadas después de cortar cincuenta láminas de madera contrachapada. Este desgaste provoca piezas de tamaño insuficiente y carpintería apretada que no se ensambla correctamente en el banco. Monitorear el desgaste de las herramientas es fundamental para mantener tolerancias estrictas en la fabricación por lotes.
Cuando se realizan turnos continuos sobre materiales abrasivos, las brocas de carburo sólido estándar pierden su filo rápidamente. La actualización a herramientas de carburo recubierto o PCD se vuelve matemáticamente viable cuando el tiempo de inactividad requerido para los cambios frecuentes de herramientas excede la inversión inicial de la herramienta premium. Cada vez que detiene la máquina para cambiar un poco, vuelve a poner a cero el eje Z y ejecuta un corte de prueba, pierde un valioso tiempo de producción.
Para operaciones que requieren una consistencia dimensional exacta durante meses de producción, las herramientas de inserción ofrecen una solución práctica. Las brocas de perfil y los cortadores de tableros que utilizan cuchillas de carburo reemplazables permiten a los operadores cambiar los bordes desafilados al instante. Simplemente desenrosque el cuchillo sin filo, gírelo hasta obtener un borde nuevo y vuelva a apretarlo. Esto mantiene el diámetro exacto de la herramienta sin necesidad de actualizar el software CAM.
El mecanizado CNC rara vez produce una pieza 100% terminada directamente de la mesa. Por lo general, las piezas se mantienen en su lugar mediante lengüetas o pieles de cebolla para evitar que se muevan durante la pasada de corte final. Si una pieza se suelta mientras el husillo está en movimiento, destruirá la pieza de trabajo y potencialmente romperá la broca. Quitar eficientemente estas pestañas sin dañar la pieza de trabajo requiere integrar el manual herramientas de precisión para trabajar la madera en su flujo de trabajo posterior al CNC.
Se recomiendan encarecidamente las sierras de corte al ras para retirar las lengüetas de forma rápida y sin daños. Sus hojas flexibles descansan planas contra el borde mecanizado, cortando la pestaña sin excavar en la madera circundante. No utilice un cincel estándar para romper las lengüetas, ya que la fuerza a menudo rasga la veta de la madera profundamente en la pieza terminada.
Después de retirar las pestañas, se necesitan perfiles de lijado especializados, raspadores de tarjetas y herramientas para romper bordes para preparar el material en bruto para el acabado. Una estación de posprocesamiento bien equipada garantiza que la precisión lograda en el enrutador CNC no se arruine durante el manejo manual. Los raspadores de tarjetas son particularmente efectivos para eliminar las pequeñas marcas de mecanizado que deja la broca del enrutador sin redondear los bordes nítidos.
La evaluación de las inversiones en herramientas requiere mirar más allá del precio de compra. Las herramientas de PCD conllevan una enorme prima inicial en comparación con el carburo sólido estándar. Sin embargo, en aplicaciones de alta abrasión como cortar melamina o MDF resistente al fuego, una sola broca de PCD puede durar más que cincuenta brocas de carburo. Elimina los costos de mano de obra asociados con los cambios constantes de herramientas y el desperdicio de material causado por el uso de brocas desafiladas.
Para los talleres personalizados que cortan una amplia variedad de maderas naturales, invertir mucho en PCD tiene menos sentido. Las maderas naturales contienen peligros ocultos como nudos duros, vetas minerales o incluso clavos incrustados. Clavar un clavo con una broca de carburo de 30 dólares es una molestia. Clavar un clavo con una broca PCD de 300 dólares es un desastre costoso. Haga coincidir su inversión con su flujo de material principal.
Enviar brocas de carburo sólido para afilar parece una forma inteligente de prolongar la vida útil de la herramienta, pero presenta desafíos logísticos. Cuando un servicio de afilado reafila las flautas, elimina el material. Una broca de 0,500 pulgadas se convierte en una broca de 0,490 pulgadas. Debe medir cada herramienta afilada con calibradores y actualizar su biblioteca de herramientas en su software CAM antes de ejecutar un programa. De lo contrario, se producirán bolsillos de gran tamaño y articulaciones sueltas.
Las herramientas de inserción desechables eliminan esta variación dimensional. Si bien el cuerpo de corte inicial es costoso, las cuchillas de carburo de repuesto son económicas. Cuando un filo se desafila, cambias el cuchillo en segundos. El diámetro de la herramienta permanece perfectamente constante, lo que garantiza que su carpintería encaje perfectamente en todo momento sin tocar la configuración del software.
Las brocas rotas casi siempre son el resultado de un error del operador, específicamente en lo que respecta a una carga excesiva de viruta o una evacuación inadecuada de la viruta. La carga de viruta es el tamaño físico de la viruta de madera eliminada por cada filo durante una sola revolución. Si la velocidad de avance es demasiado alta en relación con la velocidad del husillo, la herramienta da un mordisco demasiado grande. La fuerza lateral excede la resistencia al corte de la herramienta, lo que hace que se rompa instantáneamente.
Por el contrario, si el avance es demasiado lento, la herramienta roza la madera. Esto genera un calor extremo que degrada el aglutinante de carburo hasta que falla la broca. Es esencial calcular la carga de viruta adecuada en función del diámetro de la herramienta y la dureza de la madera. La fórmula es simple: Carga de viruta = Velocidad de avance / (RPM x Número de canales).
Las herramientas frágiles, particularmente las puntas finas de las brocas en V y las fresas de mango de diámetro pequeño, requieren un cumplimiento estricto de los pases poco profundos. Mecanizar demasiado material a la vez con una punta delicada garantiza roturas. Reduzca siempre la profundidad de reducción cuando trabaje con brocas de menos de 1/4 de pulgada de diámetro.
El desgarro ocurre cuando la fuerza de corte levanta y rompe las fibras de la madera en lugar de cortarlas. El uso de rampas en lugar de sumergirse directamente en el material reduce significativamente la tensión en la herramienta y la superficie de la madera. La rampa ingresa al corte en un ángulo poco profundo, facilitando la entrada de la herramienta en el material y evitando el impacto violento de una inmersión vertical.
La elección entre fresado convencional y ascendente también determina la calidad del borde. El fresado ascendente empuja las fibras de la madera hacia abajo y contra el corte, lo que a menudo produce un acabado más limpio en el borde de la pieza. El fresado convencional levanta las fibras, lo que puede provocar astillamiento en maderas porosas como el roble rojo. Pruebe ambos métodos con material de desecho para ver cuál produce el mejor acabado para su especie de madera específica.
Cuando utilice brocas de compresión, debe asegurarse de que la primera pasada corte más profundamente que la parte cortada hacia arriba de la broca. Si la sección cortada rompe la superficie superior de la madera contrachapada, levantará la chapa y provocará astillas masivas, anulando por completo el propósito de la herramienta.
Comparación de geometría de flauta
| Tipo de geometría | Ventaja principal | Inconveniente principal | Mejor aplicación |
|---|---|---|---|
| corte ascendente | Máxima evacuación de viruta | Arranque de la superficie superior | Ranuras profundas, maderas duras gruesas |
| corte hacia abajo | Acabado impecable de la superficie superior | Mala eliminación de virutas, acumulación de calor | Bolsillos poco profundos, materiales finos. |
| Compresión | Limpiar los bordes superior e inferior | Requiere un pase de profundidad total para participar. | Contrachapado, laminados de doble cara. |
| Rompevirutas | Alta tasa de eliminación de material | Deja un acabado superficial rugoso | Operaciones de desbaste agresivo |
Las elecciones agresivas de herramientas, como brocas de gran diámetro y estrategias de desbaste con alto MRR, requieren la correspondiente rigidez de la máquina. Las enrutadores CNC de uso liviano carecen de masa para absorber las vibraciones generadas por cortes pesados. Esta falta de rigidez lleva a la charla. La vibración es una vibración rápida que deja un acabado ondulado en la madera y microastilla el filo de la herramienta de carburo.
Para minimizar el descentramiento y la vibración, seleccione el diámetro de vástago más grande que pueda acomodar su husillo. Un vástago de 1/2 pulgada es infinitamente más rígido que uno de 1/4 de pulgada y producirá un corte notablemente más suave. Nunca utilices una manga reductora si puedes evitarlo, ya que introducen un descentramiento adicional.
El mantenimiento rutinario de las pinzas es igualmente crítico. El polvo de madera se acumula en las ranuras de alivio del collar con el tiempo. Este polvo impide que la pinza sujete la herramienta de manera uniforme, empujando la broca fuera del centro. Limpie las pinzas con regularidad con un cepillo de latón y reemplácelas cada 3 a 6 meses en un entorno de producción para mantener la vida útil de la herramienta y el acabado de la superficie.
No existe una mejor herramienta universal para trabajar la madera con CNC. El éxito requiere crear una biblioteca estratégica de herramientas de corte de precisión adaptadas a operaciones específicas. Necesita brocas de compresión para obtener perfiles de madera contrachapada impecables, brocas de corte descendente para zonas limpias y poco profundas y rompevirutas agresivos para un desbaste rápido. Depender de una única geometría para cada material garantiza resultados subóptimos y desperdicio de material. Audite sus materiales más comunes e identifique sus principales cuellos de botella para priorizar su próxima inversión en herramientas.
Tome los siguientes pasos prácticos para optimizar su flujo de trabajo CNC:
R: Las brocas cortadas hacia arriba empujan las virutas hacia arriba, lo que proporciona una excelente evacuación para cortes profundos, pero a menudo provoca desgarros en la superficie superior. Las puntas cortadas hacia abajo empujan las virutas hacia abajo, dejando un borde superior perfectamente limpio pero atrapando el calor y las virutas en bolsas profundas. Elija corte hacia arriba para ranurar y corte hacia abajo para bolsillos poco profundos o materiales delgados.
R: Actualice a herramientas PCD cuando mecanice grandes volúmenes de maderas de ingeniería abrasivas como MDF, tableros de partículas o melamina. El PCD ofrece una resistencia extrema al desgaste y mantiene la precisión dimensional por mucho más tiempo que el carburo. Evite el PCD en maderas naturales con nudos duros, ya que los bordes de diamante son quebradizos y propensos a astillarse al impactar.
R: Las brocas en V se rompen debido a una fuerza lateral excesiva sobre sus frágiles puntas. Esto sucede cuando la profundidad de corte es demasiado profunda o la velocidad de avance es demasiado alta. Evite roturas programando pasadas poco profundas, reduciendo la profundidad de reducción y utilizando trayectorias de herramientas de rampa para introducir la broca en el material gradualmente.
R: Sí. El uso de una herramienta de desbaste dedicada, como un rompevirutas, elimina rápidamente el material a granel sin acumular virutas ni sobrecalentarlo. El seguimiento con una herramienta de acabado de ranura continua estándar para una pasada final ligera garantiza un acabado superficial impecable y al mismo tiempo extiende la vida útil de las brocas de acabado.
R: Las marcas de quemaduras son causadas por la fricción y la mala disipación del calor. Evítelos aumentando la velocidad de avance para garantizar que la broca corte en lugar de rozar. Asegúrese de que la carga de viruta sea correcta, utilice herramientas afiladas y seleccione brocas con un volumen de ranura adecuado para una rápida evacuación de la viruta lejos de la zona de corte.
R: Una sierra manual de corte al ras es la herramienta más eficaz para quitar las lengüetas. Su hoja flexible descansa plana contra el borde mecanizado, cortando la pestaña rápidamente sin rayar la madera circundante. Continúe con un raspador de tarjetas o un bloque de lijado especializado para suavizar la protuberancia restante.
R: Absolutamente. Las brocas de compresión cuentan con una parte inferior cortada hacia arriba y una parte superior cortada hacia abajo, lo que empuja las fuerzas de corte hacia el centro del material. Esta geometría única evita que se rompan las caras superior e inferior de los laminados de doble cara y la madera contrachapada, lo que elimina la necesidad de un extenso lijado manual y reparación de bordes.