Visualizações: 0 Autor: Editor do site Horário de publicação: 23/08/2026 Origem: Site

A execução de ferramentas incorretas em uma fresadora CNC destrói as margens de lucro devido às altas taxas de refugo, tempo de inatividade da máquina e lixamento manual interminável. A madeira é altamente anisotrópica. Você lida com direções de grãos imprevisíveis, dureza variável em uma única placa e teor de umidade flutuante. As fresas de topo padrão para metalurgia falham neste ambiente. Eles esmagam as fibras de madeira em vez de cortá-las, deixando bordas queimadas e rasgos catastróficos.
Para obter acabamentos superficiais perfeitos e maximizar o tempo de atividade da máquina, você precisa de uma estrutura de avaliação estruturada. Selecionando o certo ferramentas de corte de precisão para madeira exigem a correspondência da geometria e do material da ferramenta com características específicas da madeira, operações de fresamento e volume de produção. Este guia detalha a mecânica da usinagem CNC de madeira. Mostraremos como otimizar avanços, velocidades e seleção de ferramentas para melhorar a qualidade das peças e a eficiência operacional no chão de fábrica.
A densidade da madeira altera drasticamente a resistência ao corte e o desgaste da ferramenta. Madeiras macias como pinho, cedro ou abeto comprimem-se facilmente sob pressão. Eles exigem bordas afiadas para cortar as fibras de maneira limpa, sem deixar uma superfície difusa e rasgada. Se você passar um pedaço cego no pinho, a ferramenta simplesmente empurra as fibras em vez de cortá-las. Madeiras nobres como bordo duro, carvalho branco ou nogueira oferecem resistência ao corte muito maior. Eles geram atrito significativo e exigem geometrias de ferramenta robustas para evitar que a aresta de corte se desvie durante passes pesados.
Compósitos projetados, como MDF, aglomerado e compensado de bétula do Báltico, apresentam um desafio completamente diferente. Esses materiais contêm colas e resinas altamente abrasivas. Usinar MDF é essencialmente como cortar papelão denso misturado com areia. As arestas de aço padrão ficam cegas quase imediatamente nesses compósitos, exigindo ferramentas especializadas de metal duro ou diamante para manter a precisão dimensional durante a produção.
Padrões de grãos imprevisíveis complicam ainda mais o processo de usinagem. Burls, madeiras altamente figuradas e direções de grãos que se cruzam são propensos a rasgos catastróficos se usinados incorretamente. A aresta de corte deve cortar as fibras da madeira de forma limpa e em um ângulo preciso. Se a geometria da ferramenta for muito romba ou o ângulo de inclinação estiver incorreto, a broca atua como uma cunha. Ele racha e esmaga a madeira antes do corte, estragando o acabamento da superfície e obrigando a desfazer-se da peça.
A dinâmica térmica determina o sucesso ou o fracasso na usinagem CNC de madeira. Ao contrário do alumínio ou do aço, a madeira não conduz bem o calor. Quando o atrito aumenta na aresta de corte, o calor permanece preso na ferramenta e na zona de corte imediata. Este acúmulo térmico leva a superfícies de madeira queimadas. Marcas de queimadura em cereja ou noz são notoriamente difíceis de lixar e muitas vezes arruínam a estética final da peça.
Em materiais projetados, o calor excessivo causa problemas ainda mais graves. As altas temperaturas derretem as resinas e ligantes em compensado ou MDF. Essa resina derretida adere aos canais da ferramenta, criando um acúmulo duro conhecido como pitch. Depois que o tom preenche as flautas, a broca perde a capacidade de cortar. Ele começa a esfregar contra o material, gerando um atrito massivo que eventualmente destrói o ligante de metal duro e quebra a ferramenta.
A rápida remoção de cavacos é o principal mecanismo para dissipação de calor. As aparas de madeira afastam o calor da zona de corte. As ferramentas projetadas para madeira devem priorizar vales de canais grandes e polidos para evacuar o material instantaneamente. Se os cavacos se acumularem no canal de corte, a broca recortará o mesmo material. Você deve programar seus percursos para fornecer aos cavacos um caminho de saída claro, especialmente ao cortar bolsões profundos ou canais estreitos.
O carboneto de tungstênio sólido com microgrãos é o padrão da indústria para usinagem de madeiras naturais. Oferece um excelente equilíbrio entre nitidez das bordas e resistência ao choque. As ferramentas inteiriças de metal duro mantêm sua aresta de corte por muito mais tempo do que o aço rápido (HSS). Os fabricantes retificam essas brocas em ângulos excepcionalmente agudos, necessários para cortar as fibras naturais da madeira de maneira limpa, sem causar penugem ou rasgos.
Ferramentas de metal duro revestidas representam um meio-termo de alto desempenho. Revestimentos como nitreto de zircônio (ZrN) ou carbono semelhante a diamante (DLC) proporcionam maior lubricidade e extrema resistência ao calor. Esses revestimentos evitam que madeiras com muita resina ou pegajosas, como o pinho, adiram à aresta de corte. Eles permitem que os operadores aumentem as taxas de avanço e estendam a vida útil da broca em ambientes de produção exigentes, sem o custo inicial extremo das ferramentas diamantadas.
As ferramentas de diamante policristalino (PCD) são a solução industrial definitiva de alto volume para madeiras projetadas abrasivas. MDF, aglomerado e melamina destroem rapidamente o metal duro padrão. As ferramentas PCD apresentam partículas de diamante sinterizadas, oferecendo extrema resistência ao desgaste. Eles mantêm sua precisão dimensional em grandes tiragens de produção, cortando milhares de folhas antes de precisarem ser substituídas. No entanto, as ferramentas PCD têm menor tolerância ao choque. Eles são frágeis e lascarão instantaneamente se atingirem um nó duro, um prego escondido ou detritos estranhos na madeira natural.
As brocas de corte superior apresentam canais que espiralam para cima, puxando os cavacos para fora do canal de corte como uma broca. Eles são a melhor escolha para evacuação rápida de cavacos e operações de canais profundos. Como eles limpam os cavacos de forma tão eficaz, eles funcionam mais frios do que outras geometrias. No entanto, esta acção de elevação puxa as fibras de madeira para cima, causando frequentemente rasgões e lascas graves na superfície superior do material.
As brocas cortadas para baixo empurram os cavacos e o material para baixo. Esta ação de cisalhamento deixa um acabamento impecável e sem rasgos na superfície superior da peça de trabalho. Também ajuda a manter materiais finos e flexíveis planos contra o spoiler, evitando que se levantem durante o corte. A principal desvantagem é a má extração de cavacos. Como os cavacos são forçados para dentro do canal de corte, os bits cortados geram calor significativo em bolsões profundos e exigem taxas de alimentação mais lentas ou múltiplas passagens rasas.
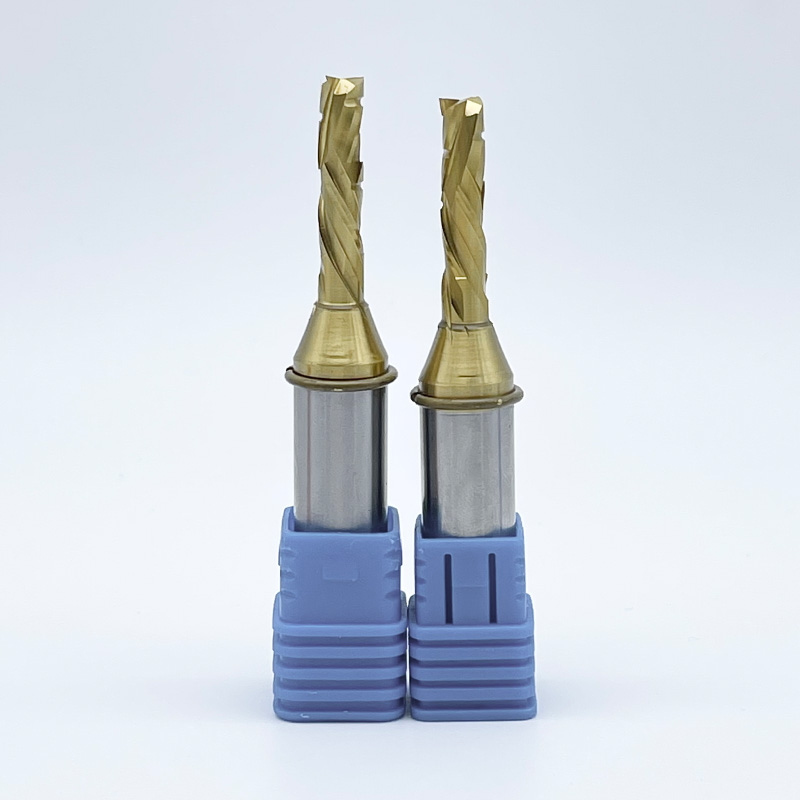
Os bits de compressão combinam ambas as geometrias em uma única ferramenta. A parte inferior da broca é um corte para cima, enquanto a parte superior é um corte para baixo. As forças de cisalhamento opostas empurram os cavacos em direção ao centro do núcleo do material. Isso deixa as bordas superior e inferior dos laminados de dupla face e do compensado completamente imaculadas. As brocas de compressão são a escolha ideal para fabricação de gabinetes, processamento de painéis e corte de melamina.
V-Bits são essenciais para detalhes finos, chanfro de bordas e sinalização. Eles vêm em vários ângulos, geralmente 60, 90 e 120 graus, para criar letras nítidas e ranhuras decorativas. A ponta frágil de um bit V requer uma programação cuidadosa. Você deve evitar mergulhar muito agressivamente ou fazer passes profundos, pois a ponta fina quebrará sob cargas laterais pesadas.
As pontas esféricas são obrigatórias para superfícies 3D e contornos orgânicos. Suas pontas arredondadas permitem passagens suaves e contínuas ao usinar topografias complexas, como mapas topográficos ou moldes de móveis personalizados. Eles deixam um acabamento recortado que requer lixamento mínimo quando programado com uma porcentagem de passo estreita, geralmente em torno de 8 a 10 por cento do diâmetro da ferramenta.
Os bits de revestimento de spoiler desempenham um papel vital na manutenção da calibração da máquina. Essas ferramentas de grande diâmetro ficam voltadas para o painel de MDF, garantindo que ele fique perfeitamente perpendicular ao fuso. Um spoiler perfeitamente plano é a base para um controle preciso da profundidade em todas as operações de usinagem subsequentes. Siga estas etapas ao configurar uma operação de superfície de spoiler:
Bolsões complexos ou perfis 3D requerem uma abordagem em duas etapas: desbaste e acabamento. Ferramentas de desbaste, como quebra-cavacos, são projetadas para altas taxas de remoção de material (MRR). Eles apresentam bordas serrilhadas que quebram os chips em pedaços menores. Isto reduz a carga no fuso e evita o acúmulo de cavacos em cavidades profundas. Embora limpem o material rapidamente, os quebra-cavacos deixam uma superfície áspera e estriada na madeira.
As ferramentas de acabamento utilizam canais contínuos padrão para cortar o material restante de forma limpa. Assim que a passagem de desbaste elimina a maior parte dos resíduos, a ferramenta de acabamento faz uma passagem leve para deixar uma superfície imaculada pronta para o lixamento final. A separação dessas operações prolonga a vida útil de suas ferramentas de acabamento. Você evita submeter suas pontas mais afiadas às fortes forças de impacto da remoção de material a granel, melhorando a precisão geral da peça e a qualidade da borda.
Equilibrar o número de canais em uma fresa determina a relação entre o acabamento superficial e o MRR. Uma broca de 1 canal fornece grande volume de canal para rápida remoção de cavacos. É ideal para altas taxas de avanço em plásticos ou madeiras macias, onde a evacuação de calor é a prioridade. No entanto, um único canal deixa uma marca de corte mais larga por revolução, resultando em uma borda ligeiramente mais áspera.
Uma broca de 2 ou 3 canais fornece acabamentos superficiais superiores em madeiras nobres. Mais canais significam mais cortes por revolução, resultando em uma borda mais suave. A compensação é a redução do espaço livre para cavacos. Para evitar queimaduras com brocas multi-canais, os operadores devem aumentar a taxa de alimentação para garantir que cada canal dê uma mordida significativa no material, em vez de esfregar na madeira. Compreender a carga do chip é a chave para equilibrar essas variáveis.
Diretrizes básicas de carga de cavacos para madeira
| com diâmetro de ferramenta | Madeiras nobres (carvalho, bordo) | Madeiras macias (pinho, cedro) | MDF / compensado |
|---|---|---|---|
| 1/8 polegada | 0,003' - 0,005' | 0,004' - 0,006' | 0,004' - 0,007' |
| 1/4 polegada | 0,009' - 0,011' | 0,011' - 0,013' | 0,013' - 0,015' |
| 3/8 polegada | 0,015' - 0,018' | 0,017' - 0,020' | 0,020' - 0,023' |
| 1/2 polegada | 0,019' - 0,021' | 0,021' - 0,024' | 0,025' - 0,027' |
O desgaste da ferramenta afeta diretamente a precisão dimensional em longos ciclos de produção. À medida que uma aresta de metal duro fica cega, o diâmetro da ferramenta diminui efetivamente. Uma broca que começou exatamente com 0,250 polegadas pode se desgastar até 0,246 polegadas depois de cortar cinquenta folhas de madeira compensada. Esse desgaste leva a peças subdimensionadas e marcenaria apertada que não consegue ser montada corretamente na bancada. O monitoramento do desgaste da ferramenta é fundamental para manter tolerâncias rígidas na fabricação em lote.
Ao executar mudanças contínuas em materiais abrasivos, as brocas de metal duro padrão perdem sua borda rapidamente. A atualização para ferramentas de metal duro revestido ou PCD torna-se matematicamente viável quando o tempo de inatividade necessário para trocas frequentes de ferramentas excede o investimento inicial da ferramenta premium. Cada vez que você para a máquina para alterar uma peça, zera novamente o eixo Z e executa um corte de teste, você perde um tempo valioso de produção.
Para operações que exigem consistência dimensional exata ao longo de meses de produção, as ferramentas de inserção oferecem uma solução prática. Brocas de perfil e cortadores de madeira que utilizam facas de metal duro substituíveis permitem que os operadores troquem bordas cegas instantaneamente. Você simplesmente desparafusa a faca cega, gira-a até uma nova borda e aperta-a novamente. Isso mantém o diâmetro exato da ferramenta sem exigir a atualização do software CAM.
A usinagem CNC raramente produz uma peça 100% acabada direto da mesa. As peças normalmente são mantidas no lugar usando abas ou cascas de cebola para evitar que se desloquem durante a passagem final do recorte. Se uma peça se soltar enquanto o fuso estiver em movimento, isso destruirá a peça de trabalho e poderá quebrar a broca. A remoção eficiente dessas abas sem danificar a peça de trabalho requer a integração manual ferramentas de precisão para trabalhar madeira em seu fluxo de trabalho pós-CNC.
As serras de corte rente são altamente recomendadas para remoção rápida e sem danos das abas. Suas lâminas flexíveis ficam planas contra a borda usinada, cortando a aba sem cavar na madeira ao redor. Não use um cinzel padrão para quebrar as abas, pois a força muitas vezes rasga profundamente a fibra da madeira na peça acabada.
Após a remoção das abas, são necessários perfis de lixamento especializados, raspadores de cartão e ferramentas de quebra de borda para preparar o material bruto para o acabamento. Uma estação de pós-processamento bem equipada garante que a precisão alcançada na fresadora CNC não seja prejudicada durante o manuseio manual. Os raspadores de cartão são particularmente eficazes na remoção de pequenas marcas de usinagem deixadas pela fresa da fresa sem arredondar bordas nítidas.
Avaliar investimentos em ferramentas exige olhar além do preço de compra. As ferramentas de PCD oferecem um enorme prêmio inicial em comparação com o metal duro sólido padrão. No entanto, em aplicações de alta abrasão, como corte de melamina ou MDF resistente ao fogo, uma única broca de PCD pode durar mais que cinquenta brocas de metal duro. Você elimina os custos de mão de obra associados às constantes trocas de ferramentas e o desperdício de material causado pelo uso de peças cegas.
Para oficinas personalizadas que cortam uma grande variedade de madeiras naturais, investir pesadamente em PCD faz menos sentido. As madeiras naturais contêm perigos ocultos, como nós duros, manchas minerais ou até mesmo pregos incrustados. Bater um prego com uma broca de metal duro de US$ 30 é um aborrecimento. Acertar um prego com uma broca PCD de US$ 300 é um desastre caro. Combine seu investimento com seu fluxo de material principal.
Enviar brocas de metal duro para afiação parece uma maneira inteligente de prolongar a vida útil da ferramenta, mas apresenta desafios logísticos. Quando um serviço de afiação reafia os canais, eles removem material. Um bit de 0,500 polegadas retorna como um bit de 0,490 polegadas. Você deve medir cada ferramenta afiada com calibradores e atualizar sua biblioteca de ferramentas em seu software CAM antes de executar um programa. Não fazer isso resulta em bolsos grandes e juntas soltas.
As ferramentas de inserção descartáveis eliminam essa variação dimensional. Embora o corpo da fresa inicial seja caro, as facas de metal duro de reposição são baratas. Quando uma lâmina fica cega, você troca a faca em segundos. O diâmetro da ferramenta permanece perfeitamente constante, garantindo que sua marcenaria se encaixe perfeitamente sempre, sem alterar as configurações do software.
Brocas quebradas são quase sempre resultado de erro do operador, especificamente em relação à carga excessiva de cavacos ou evacuação inadequada de cavacos. A carga de cavacos é o tamanho físico dos cavacos de madeira removidos por cada aresta de corte durante uma única revolução. Se a taxa de avanço for muito alta em relação à velocidade do fuso, a ferramenta dá uma mordida muito grande. A força lateral excede a resistência ao cisalhamento da ferramenta, fazendo com que ela se quebre instantaneamente.
Por outro lado, se o avanço for muito lento, a ferramenta roça na madeira. Isso gera calor extremo que degrada o aglutinante de metal duro até que a broca falhe. É essencial calcular a carga de cavacos adequada com base no diâmetro da ferramenta e na dureza da madeira. A fórmula é simples: Carga de cavacos = Taxa de alimentação / (RPM x Número de canais).
Ferramentas frágeis, especialmente as pontas finas de brocas em V e fresas de topo de pequeno diâmetro, exigem aplicação rigorosa de passes rasos. Usinar muito material de uma só vez com uma ponta delicada garante quebra. Sempre reduza a profundidade do abaixamento ao trabalhar com brocas com menos de 1/4 de polegada de diâmetro.
O rasgo ocorre quando a força de corte levanta e quebra as fibras da madeira em vez de cortá-las. Utilizar rampas em vez de mergulhar diretamente no material reduz significativamente o estresse na ferramenta e na superfície da madeira. A rampa entra no corte em um ângulo raso, facilitando a penetração da ferramenta no material e evitando o impacto violento de um mergulho vertical.
A escolha entre fresamento convencional e fresamento concordante também determina a qualidade da aresta. O fresamento ascendente empurra as fibras da madeira para baixo e contra o corte, muitas vezes produzindo um acabamento mais limpo na borda da peça. A fresagem convencional levanta as fibras, o que pode causar lascas em madeiras porosas como o carvalho vermelho. Teste ambos os métodos em restos de material para ver qual produz o melhor acabamento para sua espécie de madeira específica.
Ao usar bits de compressão, você deve garantir que a primeira passagem corte mais profundamente do que a parte cortada para cima da broca. Se a seção cortada romper a superfície superior do compensado, ela puxará o folheado para cima e causará lascas maciças, anulando completamente a finalidade da ferramenta.
de comparação de geometria de flauta
| Tipo de geometria | Vantagem primária | Desvantagem principal | Melhor aplicação |
|---|---|---|---|
| Corte para cima | Evacuação máxima de cavacos | Rasgo da superfície superior | Entalhamento profundo, madeiras grossas |
| Corte para baixo | Acabamento de superfície superior impecável | Má folga dos cavacos, acúmulo de calor | Bolsos rasos, materiais finos |
| Compressão | Limpe as bordas superior e inferior | Requer passe de profundidade total para engajar | Contraplacado, laminados de dupla face |
| Quebra-cavacos | Alta taxa de remoção de material | Deixa um acabamento superficial áspero | Operações de desbaste agressivas |
Escolhas agressivas de ferramentas, como brocas de grande diâmetro e estratégias de desbaste com alto MRR, exigem rigidez correspondente da máquina. Os roteadores CNC para serviços leves não têm massa para absorver as vibrações geradas por cortes pesados. Essa falta de rigidez leva à tagarelice. Chatter é uma vibração rápida que deixa um acabamento ondulado na madeira e microlasca a ponta da ferramenta de metal duro.
Para minimizar o desvio e a vibração, selecione o maior diâmetro de haste que seu fuso pode acomodar. Uma haste de 1/2 polegada é infinitamente mais rígida do que uma haste de 1/4 de polegada e produzirá um corte visivelmente mais suave. Nunca use uma luva redutora se puder evitá-lo, pois eles introduzem desvio adicional.
A manutenção rotineira da pinça é igualmente crítica. O pó de madeira acumula-se nas fendas de relevo da pinça com o tempo. Essa poeira impede que a pinça segure a ferramenta uniformemente, empurrando a broca para fora do centro. Limpe suas pinças regularmente com uma escova de latão e substitua-as a cada 3 a 6 meses em um ambiente de produção para manter a vida útil da ferramenta e o acabamento superficial.
Não existe a melhor ferramenta universal para marcenaria CNC. O sucesso requer a construção de uma biblioteca estratégica de ferramentas de corte de precisão adaptadas a operações específicas. Você precisa de brocas de compressão para perfis de compensado perfeitos, brocas de corte inferior para bolsões rasos e limpos e quebra-cavacos agressivos para desbaste rápido. Depender de uma única geometria para cada material garante resultados abaixo do ideal e desperdício de material. Audite seus materiais mais comuns e identifique seus principais gargalos para priorizar seu próximo investimento em ferramentas.
Siga as seguintes etapas práticas para otimizar seu fluxo de trabalho CNC:
R: As brocas de corte ascendente puxam os cavacos para cima, proporcionando excelente evacuação para cortes profundos, mas muitas vezes causando rasgos na superfície superior. As pontas cortadas para baixo empurram os chips para baixo, deixando uma borda superior perfeitamente limpa, mas retendo o calor e os chips em bolsos profundos. Escolha o corte superior para ranhuras e o corte inferior para bolsos rasos ou materiais finos.
R: Atualize para ferramentas PCD ao usinar grandes volumes de madeiras abrasivas, como MDF, aglomerado ou melamina. O PCD oferece extrema resistência ao desgaste, mantendo a precisão dimensional por muito mais tempo que o metal duro. Evite PCD para madeiras naturais com nós duros, pois as bordas do diamante são quebradiças e propensas a lascar com o impacto.
R: Os bits em V quebram devido à força lateral excessiva em suas pontas frágeis. Isso acontece quando a profundidade de corte é muito profunda ou o avanço é muito alto. Evite quebras programando passagens rasas, reduzindo a profundidade de descida e utilizando percursos de avanço para facilitar gradualmente a entrada da broca no material.
R: Sim. O uso de uma ferramenta de desbaste dedicada, como um quebra-cavacos, remove rapidamente o material a granel sem empacotar cavacos ou superaquecer. O acompanhamento com uma ferramenta de acabamento de canal contínuo padrão para uma passagem final leve garante um acabamento superficial impecável, ao mesmo tempo que prolonga a vida útil de suas brocas de acabamento.
R: As marcas de queimadura são causadas por fricção e má dissipação de calor. Evite-os aumentando a taxa de alimentação para garantir que a broca corte em vez de esfregar. Certifique-se de que a carga de cavacos esteja correta, use ferramentas afiadas e selecione brocas com volume de canal adequado para evacuação rápida dos cavacos para longe da zona de corte.
R: Uma serra manual de corte rente é a ferramenta mais eficaz para remoção de abas. Sua lâmina flexível fica plana contra a borda usinada, cortando a aba rapidamente sem arranhar a madeira ao redor. Continue com um raspador de cartão ou um bloco de lixa especializado para alisar a protuberância restante.
R: Absolutamente. As brocas de compressão apresentam um fundo cortado para cima e um topo cortado para baixo, empurrando as forças de cisalhamento em direção ao centro do material. Esta geometria exclusiva evita rasgos nas faces superior e inferior de laminados de dupla face e compensados, eliminando a necessidade de lixamento manual extensivo e reparo de bordas.