Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-23 Origine : Site

L'utilisation d'outils incorrects sur une routeur CNC détruit les marges bénéficiaires en raison de taux de rebut élevés, de temps d'arrêt de la machine et d'un ponçage manuel sans fin. Le bois est très anisotrope. Vous faites face à des directions de grain imprévisibles, à des duretés variables sur une seule planche et à une teneur en humidité fluctuante. Les fraises en bout standard pour le travail des métaux échouent dans cet environnement. Ils écrasent les fibres du bois au lieu de les cisailler, laissant des bords brûlés et des arrachements catastrophiques.
Pour obtenir des finitions de surface impeccables et optimiser la disponibilité des machines, vous avez besoin d'un cadre d'évaluation structuré. Choisir le bon Les outils de coupe de précision pour le bois nécessitent d'adapter la géométrie et le matériau de l'outil aux caractéristiques spécifiques du bois, aux opérations de fraisage et au volume de production. Ce guide décrit les mécanismes de l'usinage du bois CNC. Nous vous montrerons comment optimiser les avances, les vitesses et la sélection des outils pour améliorer la qualité des pièces et l'efficacité opérationnelle dans l'atelier.
La densité du bois modifie considérablement la résistance à la coupe et l’usure des outils. Les bois résineux comme le pin, le cèdre ou l’épicéa se compriment facilement sous la pression. Ils nécessitent des bords tranchants comme des rasoirs pour trancher les fibres proprement sans laisser de surface floue et déchirée. Si vous passez un morceau émoussé sur du pin, l'outil pousse simplement les fibres au lieu de les couper. Les bois durs comme l’érable dur, le chêne blanc ou le caryer offrent une résistance à la coupe beaucoup plus élevée. Ils génèrent une friction importante et nécessitent des géométries d'outils robustes pour empêcher l'arête de coupe de se déformer lors de passes lourdes.
Les composites techniques, tels que le MDF, les panneaux de particules et le contreplaqué de bouleau baltique, présentent un défi complètement différent. Ces matériaux contiennent des colles et des résines très abrasives. L’usinage du MDF revient essentiellement à découper du carton dense mélangé à du sable. Les bords en acier standard s'émoussent presque immédiatement dans ces composites, nécessitant un outillage spécialisé en carbure ou en diamant pour maintenir la précision dimensionnelle tout au long d'un cycle de production.
Les configurations de grains imprévisibles compliquent encore davantage le processus d'usinage. Les ronces, les bois très figurés et les directions de grain qui se croisent sont sujettes à des arrachements catastrophiques s'ils sont mal usinés. Le tranchant doit cisailler proprement les fibres du bois selon un angle précis. Si la géométrie de l'outil est trop émoussée ou si l'angle de coupe est incorrect, le foret agit comme un coin. Il fend et écrase le bois avant la coupe, ruinant la finition de surface et vous obligeant à mettre la pièce au rebut.
La dynamique thermique dicte le succès ou l’échec de l’usinage CNC du bois. Contrairement à l’aluminium ou à l’acier, le bois ne conduit pas bien la chaleur. Lorsque la friction s'accumule au niveau du tranchant, la chaleur reste emprisonnée dans l'outil et dans la zone de coupe immédiate. Cette accumulation thermique conduit à des surfaces en bois brûlées. Les marques de brûlure sur le cerisier ou le noyer sont notoirement difficiles à poncer et ruinent souvent l'esthétique finale de la pièce.
Dans les matériaux techniques, une chaleur excessive provoque des problèmes encore plus graves. Les températures élevées font fondre les résines et les liants du contreplaqué ou du MDF. Cette résine fondue adhère aux cannelures de l'outil, créant une accumulation dure connue sous le nom de poix. Une fois que la hauteur remplit les flûtes, le foret perd sa capacité à couper. Il commence à frotter contre le matériau, générant une friction massive qui finit par détruire le liant carbure et casser l'outil.
Le dégagement rapide des copeaux est votre principal mécanisme de dissipation thermique. Les copeaux de bois évacuent la chaleur de la zone de coupe. Les outils conçus pour le bois doivent privilégier les grandes vallées de cannelures polies pour évacuer la matière instantanément. Si des copeaux s'accumulent dans le canal de coupe, le foret recoupe le même matériau. Vous devez programmer vos parcours d'outils pour donner aux copeaux un chemin de sortie clair, en particulier lors de la découpe de poches profondes ou de fentes étroites.
Le carbure de tungstène solide à micro-grains constitue la norme industrielle pour l'usinage des bois naturels. Il offre un excellent équilibre entre netteté des bords et résistance aux chocs. Les outils en carbure monobloc conservent leur tranchant beaucoup plus longtemps que l'acier rapide (HSS). Les fabricants meulent ces mèches à des angles exceptionnellement aiguisés, nécessaires pour cisailler proprement les fibres de bois naturelles sans provoquer de peluches ou d'arrachements.
Les outils en carbure revêtus représentent un juste milieu hautes performances. Des revêtements comme le nitrure de zirconium (ZrN) ou le carbone de type diamant (DLC) offrent un pouvoir lubrifiant amélioré et une résistance extrême à la chaleur. Ces revêtements empêchent les bois riches en résine ou collants, comme le pitchpin, d'adhérer au tranchant. Ils permettent aux opérateurs d'augmenter les vitesses d'avance et de prolonger la durée de vie opérationnelle du foret dans des environnements de production exigeants sans le coût initial extrême de l'outillage diamanté.
L'outillage en diamant polycristallin (PCD) constitue la solution industrielle ultime à haut volume pour les bois d'ingénierie abrasifs. Le MDF, les panneaux de particules et la mélamine détruisent rapidement le carbure standard. Les outils PCD comportent des particules de diamant frittées ensemble, offrant une résistance extrême à l'usure. Ils conservent leur précision dimensionnelle sur des séries de production massives, coupant des milliers de feuilles avant de devoir les remplacer. Cependant, les outils PCD ont une tolérance aux chocs plus faible. Ils sont cassants et s'écailleront instantanément s'ils heurtent un nœud dur, un clou caché ou des débris étrangers dans le bois naturel.
Les mèches coupées vers le haut comportent des cannelures qui spiralent vers le haut, tirant les copeaux hors du canal coupé comme une tarière. Ils constituent le meilleur choix pour l’évacuation rapide des copeaux et les opérations de rainurage profond. Parce qu'ils éliminent les copeaux si efficacement, ils fonctionnent plus froid que les autres géométries. Cependant, cette action de levage vers le haut tire les fibres du bois vers le haut, provoquant souvent de graves arrachements et éclats sur la surface supérieure du matériau.
Les mèches coupées vers le bas poussent les copeaux et le matériau vers le bas. Cette action de cisaillement laisse une finition impeccable et sans déchirure sur la surface supérieure de la pièce. Il aide également à maintenir les matériaux fins et flexibles à plat contre le spoilboard, les empêchant ainsi de se soulever pendant la coupe. Le principal inconvénient est une mauvaise extraction des copeaux. Étant donné que les copeaux sont poussés vers le bas dans le canal de coupe, les mèches coupées vers le bas génèrent une chaleur importante dans les poches profondes et nécessitent des vitesses d'alimentation plus lentes ou plusieurs passes peu profondes.
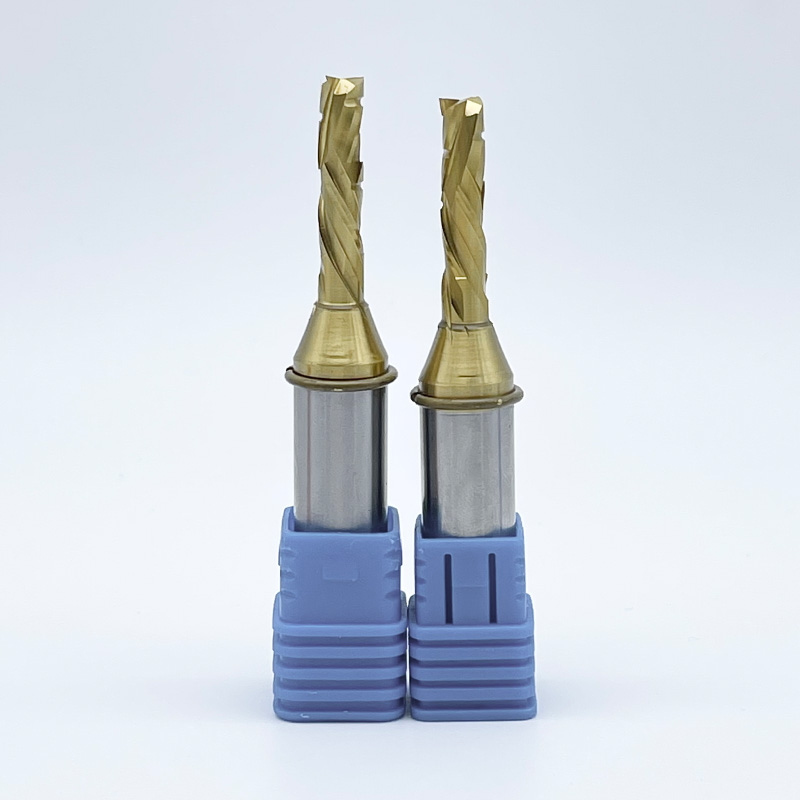
Les forets de compression combinent les deux géométries en un seul outil. La partie inférieure du foret est une coupe vers le haut, tandis que la partie supérieure est une coupe vers le bas. Les forces de cisaillement opposées poussent les copeaux vers le centre du noyau du matériau. Cela laisse les bords supérieur et inférieur des stratifiés double face et du contreplaqué complètement intacts. Les forets de compression sont le choix optimal pour l'ébénisterie, le traitement des panneaux et la découpe de la mélamine.
Les V-Bits sont essentiels pour les détails fins, le chanfreinage des bords et la création de panneaux. Ils sont disponibles sous différents angles, généralement 60, 90 et 120 degrés, pour créer des lettrages nets et nets et des rainures décoratives. La pointe fragile d'un V-bit nécessite une programmation minutieuse. Vous devez éviter de plonger de manière trop agressive ou d'effectuer des passes profondes, car la pointe fine se briserait sous de lourdes charges latérales.
Les embouts sphériques sont obligatoires pour les surfaçages 3D et les contours organiques. Leurs pointes arrondies permettent des passages fluides et continus lors de l'usinage de topographies complexes telles que des cartes topographiques ou des moules de meubles personnalisés. Ils laissent une finition festonnée qui nécessite un ponçage minimal lorsqu'ils sont programmés avec un pourcentage de dépassement serré, généralement autour de 8 à 10 pour cent du diamètre de l'outil.
Les embouts de surfaçage des spoilboards jouent un rôle essentiel dans le maintien de l'étalonnage de la machine. Ces outils de grand diamètre font face au spoilboard MDF, garantissant qu'il est parfaitement perpendiculaire à la broche. Un spoilboard parfaitement plat constitue la base d'un contrôle précis de la profondeur dans toutes les opérations d'usinage ultérieures. Suivez ces étapes lors de la mise en place d’une opération de surfaçage de spoilboard :
La réalisation de poches complexes ou le profilage 3D nécessitent une approche en deux étapes : l'ébauche et la finition. Les outils d'ébauche, tels que les brise-copeaux, sont conçus pour des taux d'enlèvement de matière (MRR) élevés. Ils comportent des bords dentelés qui brisent les copeaux en morceaux plus petits. Cela réduit la charge sur la broche et empêche l'accumulation de copeaux dans les cavités profondes. Bien qu'ils éliminent rapidement le matériau, les brise-copeaux laissent une surface rugueuse et striée sur le bois.
Les outils de finition utilisent des cannelures continues standard pour cisailler proprement le matériau restant. Une fois que la passe d'ébauche a éliminé la majeure partie des déchets, l'outil de finition effectue une passe légère pour laisser une surface immaculée, prête pour le ponçage final. Séparer ces opérations prolonge la durée de vie de vos outils de finition. Vous évitez de soumettre vos mèches les plus tranchantes aux fortes forces d'impact liées à l'enlèvement de matériaux en vrac, améliorant ainsi la précision globale des pièces et la qualité des bords.
L'équilibrage du nombre de cannelures sur une fraise dicte la relation entre l'état de surface et le MRR. Un foret à 1 cannelure fournit un volume de cannelure massif pour un dégagement rapide des copeaux. Il est idéal pour les avances élevées dans les plastiques ou les résineux où l'évacuation de la chaleur est la priorité. Cependant, une seule flûte laisse une marque de coupe plus large par tour, ce qui donne un bord légèrement plus rugueux.
Un foret à 2 ou 3 cannelures offre des finitions de surface supérieures dans les bois durs. Plus de cannelures signifie plus de coupes par tour, ce qui donne un bord plus lisse. Le compromis est un espace de dégagement des copeaux réduit. Pour éviter de brûler avec les mèches à plusieurs cannelures, les opérateurs doivent augmenter la vitesse d'avance pour garantir que chaque flûte morde de manière significative le matériau plutôt que de frotter contre le bois. Comprendre la charge des puces est la clé pour équilibrer ces variables.
Directives de charge de base en copeaux pour
| le diamètre des outils en bois | Bois durs (chêne, érable) | Bois résineux (pin, cèdre) | MDF/contreplaqué |
|---|---|---|---|
| 1/8 pouce | 0,003' - 0,005' | 0,004' - 0,006' | 0,004' - 0,007' |
| 1/4 pouce | 0,009' - 0,011' | 0,011' - 0,013' | 0,013' - 0,015' |
| 3/8 pouces | 0,015' - 0,018' | 0,017' - 0,020' | 0,020' - 0,023' |
| 1/2 pouce | 0,019' - 0,021' | 0,021' - 0,024' | 0,025' - 0,027' |
L’usure des outils a un impact direct sur la précision dimensionnelle sur les longues séries de production. À mesure qu’une arête en carbure s’émousse, le diamètre de l’outil diminue effectivement. Un morceau qui a commencé à exactement 0,250 pouces peut s'user jusqu'à 0,246 pouces après avoir coupé cinquante feuilles de contreplaqué. Cette usure entraîne des pièces sous-dimensionnées et des menuiseries serrées qui ne s’assemblent pas correctement sur le banc. La surveillance de l'usure des outils est essentielle pour maintenir des tolérances serrées dans la fabrication par lots.
Lors de travaux continus sur des matériaux abrasifs, les mèches en carbure monobloc standard perdent rapidement leur tranchant. La mise à niveau vers des outils en carbure revêtu ou PCD devient mathématiquement viable lorsque le temps d'arrêt requis pour les changements d'outils fréquents dépasse l'investissement initial de l'outil haut de gamme. Chaque fois que vous arrêtez la machine pour effectuer un changement, remettez à zéro l'axe Z et effectuez un test de coupe, vous perdez un temps de production précieux.
Pour les opérations nécessitant une cohérence dimensionnelle exacte sur des mois de production, l’outillage à plaquettes offre une solution pratique. Les mèches profilées et les couteaux à spoilboard utilisant des couteaux en carbure remplaçables permettent aux opérateurs d'échanger instantanément les bords émoussés. Il vous suffit de dévisser le couteau émoussé, de le faire pivoter vers un nouveau bord et de le resserrer. Cela permet de conserver le diamètre exact de l'outil sans que vous ayez besoin de mettre à jour votre logiciel de FAO.
L’usinage CNC produit rarement une pièce finie à 100 % directement sur la table. Les pièces sont généralement maintenues en place à l'aide de languettes ou de pelures d'oignon pour les empêcher de bouger lors de la passe de découpe finale. Si une pièce se détache pendant le mouvement de la broche, cela détruira la pièce et risque de casser la mèche. Retirer efficacement ces languettes sans endommager la pièce nécessite l'intégration d'un manuel outils de travail du bois de précision dans votre flux de travail post-CNC.
Les scies à tirer à coupe affleurante sont fortement recommandées pour un retrait rapide et sans dommage des languettes. Leurs lames flexibles reposent à plat contre le bord usiné, coupant la languette sans creuser le bois environnant. N'utilisez pas de burin standard pour briser les languettes, car la force déchire souvent profondément le grain du bois dans la pièce finie.
Après le retrait des languettes, des profils de ponçage spécialisés, des grattoirs à cartes et des outils de rupture de bord sont nécessaires pour préparer le support brut à la finition. Une station de post-traitement bien équipée garantit que la précision obtenue sur le routeur CNC n'est pas gâchée lors de la manipulation manuelle. Les grattoirs à cartes sont particulièrement efficaces pour éliminer les petites marques d'usinage laissées par la fraise sans arrondir les bords nets.
L’évaluation des investissements en outillage nécessite de regarder au-delà du prix d’achat. L'outillage PCD comporte une prime initiale considérable par rapport au carbure monobloc standard. Cependant, dans les applications à forte abrasion telles que la découpe de mélamine ou de MDF ignifuge, un seul foret PCD peut durer plus de cinquante forets en carbure. Vous éliminez les coûts de main-d'œuvre associés aux changements constants d'outils et le gaspillage de matériaux causé par l'utilisation de forets émoussés.
Pour les ateliers de personnalisation coupant une grande variété de bois naturels, investir massivement dans le PCD est moins logique. Les bois naturels contiennent des dangers cachés comme des nœuds durs, des stries minérales ou même des clous incrustés. Frapper un clou avec une mèche en carbure à 30 $ est une nuisance. Frapper un clou avec un embout PCD à 300 $ est un désastre coûteux. Faites correspondre votre investissement à votre flux de matières principal.
Envoyer des mèches en carbure monobloc pour affûtage semble être un moyen intelligent de prolonger la durée de vie des outils, mais cela introduit des défis logistiques. Lorsqu'un service d'affûtage réaffûte les flûtes, il enlève de la matière. Un bit de 0,500 pouce revient sous la forme d'un bit de 0,490 pouce. Vous devez mesurer chaque outil affûté avec des pieds à coulisse et mettre à jour votre bibliothèque d'outils dans votre logiciel de FAO avant d'exécuter un programme. Ne pas le faire entraîne des poches surdimensionnées et des joints desserrés.
L'outillage d'insertion jetable élimine cette variation dimensionnelle. Bien que le corps de coupe initial soit cher, les couteaux en carbure de remplacement sont bon marché. Lorsqu'un bord s'émousse, vous échangez le couteau en quelques secondes. Le diamètre de l'outil reste parfaitement constant, garantissant que votre menuiserie s'ajuste parfaitement à chaque fois sans toucher aux paramètres de votre logiciel.
Les bits cassés sont presque toujours le résultat d'une erreur de l'opérateur, notamment en cas de charge excessive de copeaux ou d'évacuation inadéquate des copeaux. La charge de copeaux est la taille physique des copeaux de bois éliminés par chaque tranchant au cours d'un seul tour. Si l'avance est trop élevée par rapport à la vitesse de broche, l'outil prend une morsure trop importante. La force latérale dépasse la résistance au cisaillement de l'outil, ce qui provoque sa rupture instantanée.
A l’inverse, si l’avance est trop lente, l’outil frotte contre le bois. Cela génère une chaleur extrême qui dégrade le liant carbure jusqu'à ce que la mèche tombe en panne. Il est essentiel de calculer la charge de copeaux appropriée en fonction du diamètre de l'outil et de la dureté du bois. La formule est simple : Charge de copeaux = Vitesse d'alimentation / (RPM x Nombre de cannelures).
Les outils fragiles, en particulier les pointes fines des embouts en V et les fraises en bout de petit diamètre, nécessitent une stricte application des passes peu profondes. Usiner trop de matière d’un coup avec une pointe délicate garantit la casse. Réduisez toujours la profondeur de votre descente lorsque vous travaillez avec des forets de moins de 1/4 de pouce de diamètre.
L'arrachement se produit lorsque la force de coupe soulève et brise les fibres du bois au lieu de les trancher. L'utilisation de rampes au lieu de plonger directement dans le matériau réduit considérablement la contrainte sur l'outil et la surface du bois. La rampe pénètre dans la coupe selon un angle faible, ce qui facilite l'insertion de l'outil dans le matériau et empêche l'impact violent d'une plongée verticale.
Le choix entre le fraisage conventionnel et le fraisage en montée dicte également la qualité des bords. Le fraisage en montée pousse les fibres de bois vers le bas et contre la coupe, ce qui donne souvent une finition plus nette sur le bord de la pièce. Le fraisage conventionnel soulève les fibres, ce qui peut provoquer des éclats sur les bois poreux comme le chêne rouge. Testez les deux méthodes sur des déchets pour voir laquelle donne la meilleure finition pour votre essence de bois spécifique.
Lorsque vous utilisez des mèches de compression, vous devez vous assurer que le premier passage coupe plus profondément que la partie coupée vers le haut de la mèche. Si la section coupée vers le haut perce la surface supérieure du contreplaqué, elle tirera le placage vers le haut et provoquera des éclats massifs, allant complètement à l'encontre de l'objectif de l'outil.
Comparaison de la géométrie des flûtes
| Type de géométrie | Avantage principal | Principal inconvénient | Meilleure application |
|---|---|---|---|
| Coupe vers le haut | Évacuation maximale des copeaux | Déchirure de la surface supérieure | Rainures profondes, bois durs épais |
| Coupe vers le bas | Finition de surface supérieure impeccable | Mauvais dégagement des copeaux, accumulation de chaleur | Poches peu profondes, matériaux fins |
| Compression | Nettoyer les bords supérieur et inférieur | Nécessite une passe complète pour s'engager | Contreplaqué, stratifiés double face |
| Brise-copeaux | Taux d'enlèvement de matière élevé | Laisse une finition de surface rugueuse | Opérations d’ébauche agressives |
Les choix d'outillage agressifs, tels que les forets de grand diamètre et les stratégies d'ébauche à MRR élevé, nécessitent une rigidité de machine correspondante. Les routeurs CNC légers n’ont pas la masse nécessaire pour absorber les vibrations générées par les coupes lourdes. Ce manque de rigidité conduit au bavardage. Le bavardage est une vibration rapide qui laisse une finition ondulée sur le bois et micro-ébrèche le tranchant de l'outil en carbure.
Pour minimiser le faux-rond et les vibrations, sélectionnez le plus grand diamètre de tige que votre broche peut accueillir. Une tige de 1/2 pouce est infiniment plus rigide qu'une tige de 1/4 de pouce et donnera une coupe sensiblement plus douce. N'utilisez jamais de manchon réducteur si vous pouvez l'éviter, car ils introduisent un faux-rond supplémentaire.
L’entretien de routine des pinces est tout aussi essentiel. La poussière de bois s'accumule dans les fentes en relief de la pince au fil du temps. Cette poussière empêche la pince de saisir l'outil de manière uniforme, ce qui pousse la mèche hors du centre. Nettoyez régulièrement vos pinces avec une brosse en laiton et remplacez-les tous les 3 à 6 mois dans un environnement de production pour maintenir la durée de vie de l'outil et l'état de surface.
Il n’existe pas de meilleur outil universel pour le travail du bois CNC. Le succès nécessite la création d’une bibliothèque stratégique d’outils de coupe de précision adaptés à des opérations spécifiques. Vous avez besoin de forets à compression pour obtenir des profils de contreplaqué impeccables, de forets à coupe descendante pour des poches propres et peu profondes et de brise-copeaux agressifs pour une ébauche rapide. S'appuyer sur une géométrie unique pour chaque matériau garantit des résultats sous-optimaux et un gaspillage de matière. Auditez vos matériaux les plus courants et identifiez vos principaux goulots d’étranglement pour prioriser votre prochain investissement en outillage.
Prenez les mesures concrètes suivantes pour optimiser votre flux de travail CNC :
R : Les mèches à coupe verticale tirent les copeaux vers le haut, offrant une excellente évacuation pour les coupes profondes, mais provoquant souvent des arrachements sur la surface supérieure. Les mèches coupées vers le bas poussent les copeaux vers le bas, laissant un bord supérieur parfaitement propre mais emprisonnant la chaleur et les copeaux dans des poches profondes. Choisissez une coupe vers le haut pour les fentes et une coupe vers le bas pour les poches peu profondes ou les matériaux fins.
R : Passez à l'outillage PCD lors de l'usinage de grands volumes de bois d'ingénierie abrasifs comme le MDF, les panneaux de particules ou la mélamine. Le PCD offre une résistance extrême à l’usure, conservant la précision dimensionnelle beaucoup plus longtemps que le carbure. Évitez le PCD pour les bois naturels comportant des nœuds durs, car les bords diamantés sont cassants et sujets à l'écaillage lors de l'impact.
R : Les embouts en V se cassent en raison d'une force latérale excessive sur leurs pointes fragiles. Cela se produit lorsque la profondeur de coupe est trop profonde ou que l'avance est trop élevée. Évitez la casse en programmant des passes peu profondes, en réduisant la profondeur de descente et en utilisant des parcours d'outils progressifs pour insérer progressivement le foret dans le matériau.
R : Oui. L'utilisation d'un outil d'ébauche dédié, comme un brise-copeaux, permet d'éliminer rapidement les matériaux en vrac sans tasser les copeaux ni surchauffer. Le suivi avec un outil de finition à flûte continue standard pour une passe finale légère garantit une finition de surface impeccable tout en prolongeant la durée de vie de vos embouts de finition.
R : Les marques de brûlure sont causées par la friction et une mauvaise dissipation de la chaleur. Évitez-les en augmentant votre vitesse d'avance pour garantir que la mèche coupe plutôt que frotte. Assurez-vous que votre charge de copeaux est correcte, utilisez des outils tranchants et sélectionnez des mèches avec un volume de flûte adéquat pour une évacuation rapide des copeaux loin de la zone de coupe.
R : Une scie à tirer manuelle à coupe affleurante est l’outil le plus efficace pour retirer les languettes. Sa lame flexible repose à plat contre le bord usiné, coupant rapidement la languette sans arracher le bois environnant. Poursuivez avec un grattoir à cartes ou un bloc de ponçage spécialisé pour lisser le bouton restant.
R : Absolument. Les forets de compression comportent une partie inférieure coupée vers le haut et une partie supérieure coupée vers le bas, poussant les forces de cisaillement vers le centre du matériau. Cette géométrie unique empêche l'arrachement sur les faces supérieure et inférieure des stratifiés double face et du contreplaqué, éliminant ainsi le besoin d'un ponçage manuel approfondi et d'une réparation des bords.