Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-23 Pochodzenie: Strona

Używanie nieprawidłowych narzędzi na routerze CNC niszczy marże zysku ze względu na wysoki odsetek złomów, przestoje maszyn i niekończące się ręczne szlifowanie. Drewno jest silnie anizotropowe. Masz do czynienia z nieprzewidywalnymi układami słojów, różną twardością pojedynczej płyty i zmienną zawartością wilgoci. Standardowe frezy trzpieniowe do obróbki metalu nie sprawdzają się w tym środowisku. Kruszą włókna drewna zamiast je ścinać, pozostawiając spalone krawędzie i katastrofalne wyrwanie.
Aby osiągnąć nieskazitelne wykończenie powierzchni i zmaksymalizować czas sprawności maszyny, potrzebne są ustrukturyzowane ramy oceny. Wybór prawa precyzyjne narzędzia skrawające do drewna wymagają dopasowania geometrii i materiału narzędzia do konkretnych właściwości drewna, operacji frezowania i wielkości produkcji. W tym przewodniku opisano mechanikę obróbki drewna CNC. Pokażemy Ci, jak zoptymalizować posuwy, prędkości i dobór narzędzi, aby poprawić jakość części i wydajność operacyjną w hali produkcyjnej.
Gęstość drewna drastycznie zmienia opór skrawania i zużycie narzędzia. Drewno iglaste, takie jak sosna, cedr lub świerk, łatwo ulega kompresji pod ciśnieniem. Wymagają ostrych jak brzytwa krawędzi, aby dokładnie przeciąć włókna bez pozostawiania rozmytej, podartej powierzchni. Jeśli nałożysz tępy kawałek na sosnę, narzędzie po prostu popycha włókna, zamiast je przecinać. Twarde drewno, takie jak twardy klon, biały dąb lub hikora, oferuje znacznie większą odporność na przecięcie. Generują znaczne tarcie i wymagają solidnej geometrii narzędzi, aby zapobiec uginaniu się krawędzi skrawającej podczas ciężkich przejść.
Kompozyty inżynieryjne, takie jak MDF, płyta wiórowa i sklejka z brzozy bałtyckiej, stanowią zupełnie inne wyzwanie. Materiały te zawierają wysoce ścierne kleje i żywice. Obróbka płyt MDF zasadniczo przypomina cięcie gęstej tektury zmieszanej z piaskiem. W przypadku tych kompozytów standardowe krawędzie stalowe matowieją niemal natychmiast, co wymaga specjalistycznego narzędzia z węglika lub diamentu, aby zachować dokładność wymiarową w całej serii produkcyjnej.
Nieprzewidywalny układ ziaren dodatkowo komplikuje proces obróbki. Węzełki, drewno o dużej figurze i przecinające się kierunki słojów są podatne na katastrofalne w skutkach wyrwanie, jeśli zostaną niewłaściwie obrobione. Krawędź tnąca musi czysto ścinać włókna drewna pod precyzyjnym kątem. Jeśli geometria narzędzia jest zbyt tępa lub kąt natarcia jest nieprawidłowy, wiertło zachowuje się jak klin. Rozłupuje i kruszy drewno przed cięciem, niszcząc wykończenie powierzchni i zmuszając do złomowania części.
Dynamika termiczna decyduje o sukcesie lub porażce w obróbce drewna CNC. W przeciwieństwie do aluminium czy stali, drewno nie przewodzi dobrze ciepła. Kiedy na krawędzi skrawającej powstaje tarcie, ciepło pozostaje uwięzione w narzędziu i bezpośredniej strefie skrawania. Nagromadzenie się ciepła prowadzi do spalenia powierzchni drewna. Ślady przypaleń na wiśniach i orzechach włoskich są niezwykle trudne do usunięcia i często psują ostateczną estetykę dzieła.
W materiałach konstrukcyjnych nadmierne ciepło powoduje jeszcze poważniejsze problemy. Wysokie temperatury topią żywice i spoiwa w sklejce lub płycie MDF. Ta stopiona żywica przykleja się do rowków narzędzia, tworząc twardy osad zwany smołą. Gdy smoła wypełni rowki, wiertło traci zdolność cięcia. Zaczyna ocierać się o materiał, powodując ogromne tarcie, które ostatecznie niszczy spoiwo węglikowe i powoduje pęknięcie narzędzia.
Podstawowym mechanizmem odprowadzania ciepła jest szybkie usuwanie wiórów. Zrębki odprowadzają ciepło ze strefy cięcia. Narzędzia przeznaczone do drewna muszą priorytetowo wykorzystywać duże, wypolerowane rowki rowkowe, aby natychmiast usuwać materiał. Jeżeli wióry gromadzą się w kanale cięcia, wiertło ponownie tnie ten sam materiał. Musisz zaprogramować ścieżki narzędzia, aby zapewnić wiórom wyraźną ścieżkę wyjścia, szczególnie podczas wycinania głębokich kieszeni lub wąskich szczelin.
Pełny, drobnoziarnisty węglik wolframu jest standardem branżowym w obróbce naturalnego drewna. Zapewnia doskonałą równowagę ostrości krawędzi i odporności na wstrząsy. Narzędzia pełnowęglikowe zachowują ostrze znacznie dłużej niż stal szybkotnąca (HSS). Producenci szlifują te wiertła pod wyjątkowo ostre kąty niezbędne do czystego ścinania naturalnych włókien drzewnych, bez powodowania mechacenia i rozdzierania.
Narzędzia z węglika powlekanego stanowią rozwiązanie pośrednie o wysokiej wydajności. Powłoki takie jak azotek cyrkonu (ZrN) lub węgiel diamentopodobny (DLC) zapewniają lepszą smarowność i ekstremalną odporność na ciepło. Powłoki te zapobiegają przyleganiu drewna zawierającego dużo żywicy lub lepkiego, takiego jak sosna pakowa, do krawędzi tnącej. Umożliwiają operatorom stosowanie wyższych posuwów i wydłużanie żywotności wiertła w wymagających środowiskach produkcyjnych bez ponoszenia wysokich kosztów początkowych związanych z narzędziami diamentowymi.
Narzędzia z diamentu polikrystalicznego (PCD) to najlepsze, masowe rozwiązanie przemysłowe do obróbki drewna obrabianego metodą ścierną. MDF, płyta wiórowa i melamina szybko niszczą węglik standardowy. Narzędzia PCD zawierają spiekane ze sobą cząstki diamentu, co zapewnia wyjątkową odporność na zużycie. Zachowują dokładność wymiarową w masowych seriach produkcyjnych, wycinając tysiące arkuszy przed koniecznością wymiany. Jednakże narzędzia PCD mają niższą tolerancję na wstrząsy. Są kruche i natychmiast pękają, jeśli uderzą w twardy sęk, ukryty gwóźdź lub obce zanieczyszczenia w naturalnym drewnie.
Wiertła podcinane w górę mają rowki, które spiralnie w górę wyciągają wióry z kanału cięcia niczym świder. Są najlepszym wyborem do szybkiego odprowadzania wiórów i wykonywania głębokich rowków. Ponieważ tak skutecznie usuwają wióry, pracują chłodniej niż inne geometrie. Jednakże to działanie unoszące do góry ciągnie włókna drewna do góry, często powodując poważne rozdarcie i odpryski na górnej powierzchni materiału.
Wiertła ścinane w dół wypychają wióry i materiał w dół. To działanie ścinające pozostawia nieskazitelne, wolne od rozdarć wykończenie na górnej powierzchni przedmiotu obrabianego. Pomaga także przytrzymać cienkie, elastyczne materiały płasko przy zasypie, zapobiegając ich podnoszeniu podczas cięcia. Główną wadą jest słabe odprowadzanie wiórów. Ponieważ wióry są wtłaczane do kanału skrawania, wiertła skrawane w dół wytwarzają znaczne ciepło w głębokich kieszeniach i wymagają mniejszych prędkości posuwu lub wielu płytkich przejść.
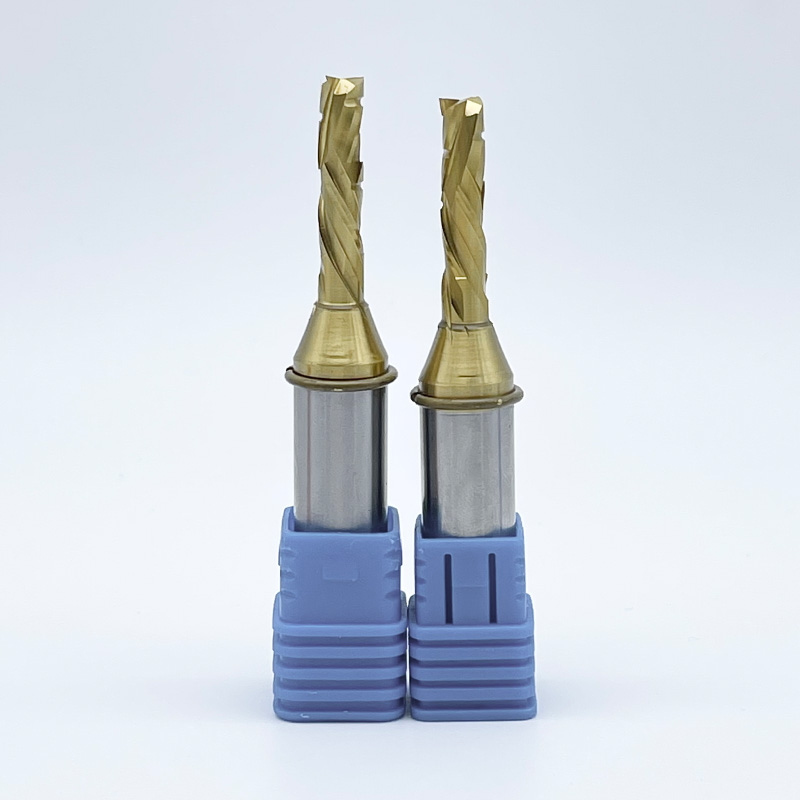
Bity kompresyjne łączą obie geometrie w jedno narzędzie. Dolna część świdra jest nacięta w górę, natomiast górna część jest nacięta w dół. Przeciwne siły ścinające popychają wióry w kierunku środka rdzenia materiału. Dzięki temu górne i dolne krawędzie dwustronnych laminatów i sklejki pozostają całkowicie nieskazitelne. Bity kompresyjne to optymalny wybór do produkcji szafek, obróbki paneli i cięcia melaminy.
Bity typu V są niezbędne do wykonywania drobnych detali, fazowania krawędzi i tworzenia znaków. Występują pod różnymi kątami, zwykle 60, 90 i 120 stopni, aby tworzyć ostre, wyraźne napisy i ozdobne rowki. Krucha końcówka bitu V wymaga starannego programowania. Musisz unikać zbyt agresywnego zanurzania się lub wykonywania głębokich podań, ponieważ cienki grot pęknie pod dużym obciążeniem bocznym.
Końcówki kuliste są obowiązkowe w przypadku powierzchni 3D i konturów organicznych. Ich zaokrąglone końcówki umożliwiają płynne, ciągłe przechodzenie podczas obróbki skomplikowanych topografii, takich jak mapy topograficzne lub niestandardowe formy meblowe. Pozostawiają ząbkowane wykończenie, które wymaga minimalnego szlifowania, gdy zaprogramowano je z małym stopniem procentowym, zwykle około 8 do 10 procent średnicy narzędzia.
Elementy nawierzchniowe Spoilboard odgrywają kluczową rolę w utrzymaniu kalibracji maszyny. Te narzędzia o dużej średnicy skierowane są w stronę leja MDF, zapewniając jego idealne ustawienie prostopadłe do wrzeciona. Idealnie płaska zakładka jest podstawą dokładnej kontroli głębokości we wszystkich kolejnych operacjach obróbczych. Wykonaj poniższe kroki podczas konfigurowania operacji wykańczania tablicy ogłoszeń:
Złożone kieszeniowanie lub profilowanie 3D wymaga dwuetapowego podejścia: obróbki zgrubnej i wykańczającej. Narzędzia do obróbki zgrubnej, takie jak łamacze wiórów, zostały zaprojektowane z myślą o wysokich współczynnikach usuwania materiału (MRR). Posiadają ząbkowane krawędzie, które rozbijają wióry na mniejsze kawałki. Zmniejsza to obciążenie wrzeciona i zapobiega gromadzeniu się wiórów w głębokich wgłębieniach. Chociaż łamacze wiórów szybko usuwają materiał, pozostawiają na drewnie szorstką, prążkowaną powierzchnię.
Narzędzia do wykańczania wykorzystują standardowe, ciągłe rowki, aby czysto ścinać pozostały materiał. Gdy obróbka zgrubna usunie większość odpadów, narzędzie wykańczające wykonuje lekkie przejście, aby pozostawić nieskazitelną powierzchnię gotową do końcowego szlifowania. Oddzielenie tych operacji wydłuża żywotność narzędzi do wykańczania. Unikasz poddawania najostrzejszych bitów dużym siłom udarowym podczas usuwania materiału sypkiego, poprawiając ogólną dokładność części i jakość krawędzi.
Równoważenie liczby rowków na frezie dyktuje związek pomiędzy wykończeniem powierzchni a MRR. Wiertło z 1 rowkiem zapewnia ogromną objętość rowka, co pozwala na szybkie usuwanie wiórów. Jest idealny do dużych posuwów w tworzywach sztucznych i miękkim drewnie, gdzie priorytetem jest odprowadzanie ciepła. Jednakże pojedynczy rowek pozostawia szerszy ślad cięcia na obrót, co skutkuje nieco bardziej szorstką krawędzią.
Wiertło z 2 lub 3 rowkami zapewnia doskonałe wykończenie powierzchni w twardym drewnie. Więcej rowków oznacza więcej cięć na obrót, co skutkuje gładszą krawędzią. Kompromisem jest zmniejszona przestrzeń usuwania wiórów. Aby zapobiec spalaniu się wierteł wieloostrzowych, operatorzy muszą zwiększyć prędkość posuwu, aby mieć pewność, że każdy rowek przyjmie znaczący kęs materiału, a nie ociera się o drewno. Zrozumienie obciążenia chipów jest kluczem do zrównoważenia tych zmiennych.
Wytyczne dotyczące podstawowego obciążenia wiórów dla drewna
| Średnica narzędzia | Drewno liściaste (dąb, klon) | Drewno iglaste (sosna, cedr) | MDF / sklejka |
|---|---|---|---|
| 1/8 cala | 0,003' - 0,005' | 0,004' - 0,006' | 0,004' - 0,007' |
| 1/4 cala | 0,009” - 0,011” | 0,011 ' - 0,013 ' | 0,013” - 0,015” |
| 3/8 cala | 0,015' - 0,018' | 0,017” - 0,020” | 0,020” - 0,023” |
| 1/2 cala | 0,019” - 0,021” | 0,021 ” - 0,024 ” | 0,025” - 0,027” |
Zużycie narzędzia bezpośrednio wpływa na dokładność wymiarową w długich seriach produkcyjnych. W miarę stępiania się krawędzi węglika średnica narzędzia skutecznie się zmniejsza. Wiertło, które zaczęło się od dokładnie 0,250 cala, może zużyć się do 0,246 cala po wycięciu pięćdziesięciu arkuszy sklejki. To zużycie prowadzi do powstania niewymiarowych części i ciasnej stolarki, która nie jest prawidłowo zamontowana na stole warsztatowym. Monitorowanie zużycia narzędzi ma kluczowe znaczenie dla utrzymania wąskich tolerancji w produkcji seryjnej.
Podczas pracy ciągłej na materiałach ściernych standardowe wiertła pełnowęglikowe szybko tracą ostrość. Modernizacja do narzędzi z węglika powlekanego lub PCD staje się matematycznie opłacalna, gdy czas przestoju wymagany do częstych zmian narzędzi przekracza początkową inwestycję w narzędzie premium. Za każdym razem, gdy zatrzymujesz maszynę, aby dokonać drobnych zmian, ponownie wyzerujesz oś Z i wykonasz cięcie testowe, tracisz cenny czas produkcji.
W przypadku operacji wymagających dokładnej spójności wymiarowej przez wiele miesięcy produkcji, praktyczne rozwiązanie stanowi oprzyrządowanie do płytek. Bity profilowe i frezy do łupin wykorzystujące wymienne noże z węglików spiekanych umożliwiają operatorom natychmiastową wymianę tępych krawędzi. Wystarczy odkręcić tępy nóż, obrócić go do świeżej krawędzi i ponownie dokręcić. Pozwala to zachować dokładną średnicę narzędzia bez konieczności aktualizacji oprogramowania CAM.
Obróbka CNC rzadko daje w 100% gotową część prosto ze stołu. Części są zwykle utrzymywane na miejscu za pomocą zakładek lub łusek cebuli, aby zapobiec ich przesuwaniu się podczas ostatniego przejścia wycinającego. Jeśli część oderwie się podczas ruchu wrzeciona, zniszczy to obrabiany przedmiot i potencjalnie złamie wiertło. Skuteczne usuwanie tych wypustek bez uszkodzenia przedmiotu obrabianego wymaga integracji instrukcji precyzyjne narzędzia do obróbki drewna w procesie pracy po obróbce CNC.
W celu szybkiego i pozbawionego uszkodzeń usuwania zakładek zdecydowanie zaleca się piły ciągnące do cięcia na płasko. Ich elastyczne ostrza opierają się płasko o obrobioną krawędź, odcinając klapkę bez wbijania się w otaczające drewno. Nie używaj standardowego dłuta do łamania zakładek, ponieważ siła często rozdziera słoje drewna głęboko w gotową część.
Po usunięciu zakładek niezbędne są specjalistyczne profile szlifierskie, skrobaki do kart i narzędzia do łamania krawędzi, aby przygotować surowiec do wykończenia. Dobrze wyposażone stanowisko do obróbki końcowej gwarantuje, że precyzja osiągnięta na routerze CNC nie zostanie zniszczona podczas ręcznej obsługi. Skrobaki do kart są szczególnie skuteczne w usuwaniu drobnych śladów obróbki pozostawionych przez frez bez zaokrąglania ostrych krawędzi.
Ocena inwestycji w oprzyrządowanie wymaga spojrzenia poza cenę zakupu. Oprzyrządowanie PCD zapewnia ogromną premię początkową w porównaniu ze standardowym węglikiem spiekanym. Jednakże w zastosowaniach wymagających dużej ścieralności, takich jak cięcie melaminy lub ognioodpornych płyt MDF, pojedynczy wiertło PCD może wytrzymać pięćdziesiąt wierteł węglikowych. Eliminujesz koszty pracy związane z ciągłą wymianą narzędzi i stratami materiału spowodowanymi pracą tępych wierteł.
W przypadku warsztatów niestandardowych wycinających szeroką gamę naturalnego drewna duże inwestycje w PCD mają mniej sensu. Naturalne drewno kryje w sobie ukryte zagrożenia, takie jak twarde sęki, smugi mineralne, a nawet wbite gwoździe. Wbijanie gwoździa kawałkiem węglika za 30 dolarów jest irytujące. Wbicie gwoździa bitem PCD o wartości 300 dolarów jest kosztowną katastrofą. Dopasuj swoją inwestycję do głównego strumienia materiałów.
Wysyłanie wierteł pełnowęglikowych do ostrzenia wydaje się mądrym sposobem na przedłużenie żywotności narzędzia, ale wiąże się z wyzwaniami logistycznymi. Kiedy usługa ostrzenia ponownie szlifuje rowki, usuwany jest materiał. Bit 0,500 cala powraca jako bit 0,490 cala. Przed uruchomieniem programu należy zmierzyć każde zaostrzone narzędzie suwmiarką i zaktualizować bibliotekę narzędzi w oprogramowaniu CAM. Niezastosowanie się do tego spowoduje powstanie zbyt dużych kieszeni i luźnych połączeń.
Jednorazowe narzędzia do wkładek eliminują tę różnicę wymiarową. Chociaż początkowy korpus frezu jest drogi, zamienne noże z węglików spiekanych są tanie. Gdy krawędź się stępi, wymiana noża zajmie Ci kilka sekund. Średnica narzędzia pozostaje idealnie stała, zapewniając idealne dopasowanie stolarki za każdym razem bez zmiany ustawień oprogramowania.
Zerwane bity są prawie zawsze wynikiem błędu operatora, szczególnie związanego z nadmiernym obciążeniem wiórów lub niewystarczającym odprowadzaniem wiórów. Obciążenie wiórami to fizyczny rozmiar wiórów usuwanych przez każdą krawędź tnącą podczas pojedynczego obrotu. Jeśli posuw jest zbyt duży w stosunku do prędkości wrzeciona, narzędzie przyjmuje zbyt duży wgryz. Siła boczna przekracza wytrzymałość narzędzia na ścinanie, powodując jego natychmiastowe złamanie.
I odwrotnie, jeśli posuw jest zbyt mały, narzędzie ociera się o drewno. To generuje ekstremalne ciepło, które niszczy spoiwo węglikowe, aż do zniszczenia wiertła. Niezbędne jest obliczenie prawidłowego obciążenia wiórów na podstawie średnicy narzędzia i twardości drewna. Wzór jest prosty: obciążenie wiórów = prędkość posuwu / (obr/min x liczba rowków).
Kruche narzędzia, zwłaszcza cienkie końcówki bitów V i frezy palcowe o małej średnicy, wymagają ścisłego stosowania płytkich przejść. Obróbka zbyt dużej ilości materiału na raz delikatną końcówką gwarantuje złamanie. Zawsze zmniejszaj głębokość schodzenia podczas pracy z bitami o średnicy mniejszej niż 1/4 cala.
Wyrywanie ma miejsce, gdy siła cięcia unosi i łamie włókna drewna, zamiast je przecinać. Stosowanie zagłębień zamiast zagłębiania się bezpośrednio w materiał znacznie zmniejsza naprężenia działające na narzędzie i powierzchnię drewna. Ramping wchodzi w cięcie pod płytkim kątem, ułatwiając zagłębienie narzędzia w materiał i zapobiegając gwałtownemu uderzeniu pionowego zagłębienia.
Wybór pomiędzy frezowaniem konwencjonalnym a frezowaniem współbieżnym również wpływa na jakość krawędzi. Frezowanie współbieżne dociska włókna drewna w dół i dociska je do cięcia, często dając czystsze wykończenie krawędzi części. Konwencjonalne frezowanie podnosi włókna, co może powodować odpryski w przypadku porowatego drewna, takiego jak czerwony dąb. Przetestuj obie metody na złomie, aby sprawdzić, która zapewnia najlepsze wykończenie dla konkretnego gatunku drewna.
Używając bitów kompresyjnych, należy upewnić się, że pierwsze przejście tnie głębiej niż część wiertła podcięta w górę. Jeśli podcięta część naruszy górną powierzchnię sklejki, podciągnie fornir i spowoduje masywne odpryski, całkowicie niwecząc przeznaczenie narzędzia.
Porównanie geometrii fletu
| Typ geometrii | Podstawowa | zaleta Główna wada | Najlepsze zastosowanie |
|---|---|---|---|
| Cięcie w górę | Maksymalne odprowadzanie wiórów | Rozdarcie górnej powierzchni | Głębokie rowki, grube, twarde drewno |
| Down-Cut | Nieskazitelne wykończenie górnej powierzchni | Słaby odpływ wiórów, gromadzenie się ciepła | Płytkie kieszenie, cienkie materiały |
| Kompresja | Oczyść górne i dolne krawędzie | Aby włączyć, wymagane jest przejście na pełną głębokość | Sklejka, laminaty dwustronne |
| Łamacz wiórów | Wysoka wydajność usuwania materiału | Pozostawia szorstką powierzchnię | Agresywne operacje obróbki zgrubnej |
Agresywne narzędzia, takie jak wiertła o dużej średnicy i strategie obróbki zgrubnej o wysokim współczynniku MRR, wymagają odpowiedniej sztywności maszyny. Lekkim ploterom CNC brakuje masy, aby absorbować wibracje generowane przez ciężkie cięcia. Brak sztywności prowadzi do drgań. Drganie to gwałtowne wibracje, które pozostawiają faliste wykończenie na drewnie i tworzą mikrowióry na krawędzi tnącej narzędzia węglikowego.
Aby zminimalizować bicie i wibracje, wybierz największą średnicę trzpienia, jaką może obsłużyć wrzeciono. Chwyt 1/2 cala jest nieskończenie sztywniejszy niż trzpień 1/4 cala i zapewnia zauważalnie gładsze cięcie. Nigdy nie używaj tulejek redukcyjnych, jeśli możesz tego uniknąć, ponieważ powodują one dodatkowe bicie.
Rutynowa konserwacja tulei zaciskowych jest równie ważna. Z biegiem czasu pył drzewny gromadzi się w szczelinach tulei zaciskowej. Pył ten uniemożliwia tulei zaciskowej równomierne chwytanie narzędzia, wypychając wiertło poza środek. Regularnie czyść tuleje zaciskowe mosiężną szczotką i wymieniaj je co 3 do 6 miesięcy w środowisku produkcyjnym, aby zachować trwałość narzędzia i wykończenie powierzchni.
Nie ma uniwersalnego, najlepszego narzędzia do obróbki drewna CNC. Sukces wymaga zbudowania strategicznej biblioteki precyzyjnych narzędzi skrawających dostosowanych do konkretnych operacji. Potrzebujesz wierteł kompresyjnych do tworzenia nieskazitelnych profili ze sklejki, wierteł do cięcia w dół do czyszczenia płytkich kieszeni i agresywnych łamaczy wiórów do szybkiej obróbki zgrubnej. Poleganie na jednej geometrii dla każdego materiału gwarantuje nieoptymalne wyniki i marnowanie materiału. Przeprowadź audyt najczęściej używanych materiałów i zidentyfikuj główne wąskie gardła, aby ustalić priorytety kolejnej inwestycji w narzędzia.
Wykonaj następujące możliwe kroki, aby zoptymalizować przepływ pracy CNC:
Odp.: Wiertła podcinane w górę ciągną wióry do góry, zapewniając doskonałe odprowadzanie w przypadku głębokich cięć, ale często powodując wyrywanie górnej powierzchni. Ścięte w dół bity spychają wióry w dół, pozostawiając idealnie czystą górną krawędź, ale zatrzymując ciepło i wióry w głębokich kieszeniach. Wybierz cięcie w górę do dłutowania i cięcie w dół do płytkich kieszeni lub cienkich materiałów.
Odp.: Zmodernizuj narzędzia PCD podczas obróbki dużych ilości drewna konstrukcyjnego o właściwościach ściernych, takiego jak MDF, płyta wiórowa lub melamina. PCD oferuje ekstremalną odporność na zużycie, zachowując dokładność wymiarową znacznie dłużej niż węglik. Unikaj PCD w przypadku naturalnego drewna z twardymi sękami, ponieważ krawędzie diamentu są kruche i podatne na odpryskiwanie przy uderzeniu.
Odp.: Bity typu V pękają z powodu nadmiernej siły bocznej działającej na ich delikatne końcówki. Dzieje się tak, gdy głębokość skrawania jest zbyt duża lub posuw jest zbyt duży. Zapobiegaj pękaniu, programując płytkie przejścia, zmniejszając głębokość zejścia i wykorzystując ścieżki narzędzia wchodzące w rampę, aby stopniowo wprowadzać wiertło w materiał.
O: Tak. Użycie dedykowanego narzędzia do obróbki zgrubnej, np. łamacza wiórów, umożliwia szybkie usuwanie materiału sypkiego bez gromadzenia się wiórów i przegrzania. Zastosowanie standardowego narzędzia do wykańczania z ciągłym rowkiem w celu uzyskania lekkiego przejścia końcowego zapewnia nieskazitelne wykończenie powierzchni, jednocześnie wydłużając żywotność bitów wykańczających.
Odp.: Ślady poparzeń są spowodowane tarciem i słabym odprowadzaniem ciepła. Zapobiegaj im, zwiększając prędkość posuwu, aby mieć pewność, że wiertło będzie ciąć, a nie trzeć. Upewnij się, że ilość wiórów jest prawidłowa, użyj ostrych narzędzi i wybierz wiertła o odpowiedniej objętości rowka, aby zapewnić szybkie odprowadzanie wiórów ze strefy skrawania.
Odp.: Ręczna piła ciągnąca do cięcia płaskiego jest najskuteczniejszym narzędziem do usuwania wypustek. Jego elastyczne ostrze opiera się płasko o obrobioną krawędź i szybko przecina zakładkę, nie żłobiąc otaczającego drewna. Następnie użyj skrobaczki do kart lub specjalistycznego bloku szlifierskiego, aby wygładzić pozostałą wypustkę.
O: Absolutnie. Wiertła kompresyjne mają dół wycięty w górę i górę wycięty w dół, co powoduje wypychanie sił ścinających w kierunku środka materiału. Ta unikalna geometria zapobiega wyrywaniu się zarówno na górnej, jak i dolnej powierzchni dwustronnych laminatów i sklejki, eliminując potrzebę intensywnego ręcznego szlifowania i naprawy krawędzi.