Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-07 Origen: Sitio
El fresado de cavidades y cavidades profundas obliga a los maquinistas a luchar contra la deflexión de la herramienta, el ruido agresivo y el acabado superficial deficiente. Un error frecuente en el taller consiste en agarrar una fresa de ranurar de canal largo cuando el trabajo solo requiere un alcance extendido. Este desajuste geométrico mata la fuerza central. Conduce directamente a herramientas rotas, piezas desechadas y tiempos de ciclo defectuosos. Debe hacer coincidir la longitud exacta del corte (LOC) y el alivio del cuello con la operación específica. La decisión de especificar Las fresas de mango de largo alcance se reducen a equilibrar el acceso físico requerido con la máxima rigidez del sistema. Especificar la geometría correcta de la herramienta garantiza que la fresa sobreviva la pasada manteniendo tolerancias estrictas. Comprender exactamente cuándo implementar estas herramientas especializadas convierte operaciones impredecibles de bolsillo en procesos estables y repetibles.
Seleccionar la herramienta adecuada para funciones profundas requiere un conocimiento estricto de la anatomía de la herramienta de corte. Los maquinistas frecuentemente confunden herramientas de gran longitud con herramientas de largo alcance. Si bien ambos ofrecen longitudes totales extendidas, sus diseños estructurales sirven para estrategias de mecanizado completamente diferentes. Usar el incorrecto garantiza un rendimiento deficiente.
Las fresas de mango de longitud larga cuentan con estrías que se extienden a lo largo de la mayor parte de la longitud total de la herramienta. Los fabricantes de herramientas diseñan estos cortadores específicamente para mecanizar paredes continuas y profundas o para ejecutar operaciones de ranurado profundo donde toda la longitud de la ranura se acopla al material simultáneamente. Para lograr una profundidad de corte axial masiva se requieren canales continuos de evacuación de virutas a lo largo de toda el área de contacto. Sin embargo, esta sección acanalada extendida elimina una enorme cantidad de carburo sólido del núcleo de la herramienta. La falta de material central hace que las fresas de mango de longitud larga sean muy susceptibles a la deflexión y al ruido cuando se presionan con fuerza. Actúan como resortes débiles bajo cargas laterales pesadas.
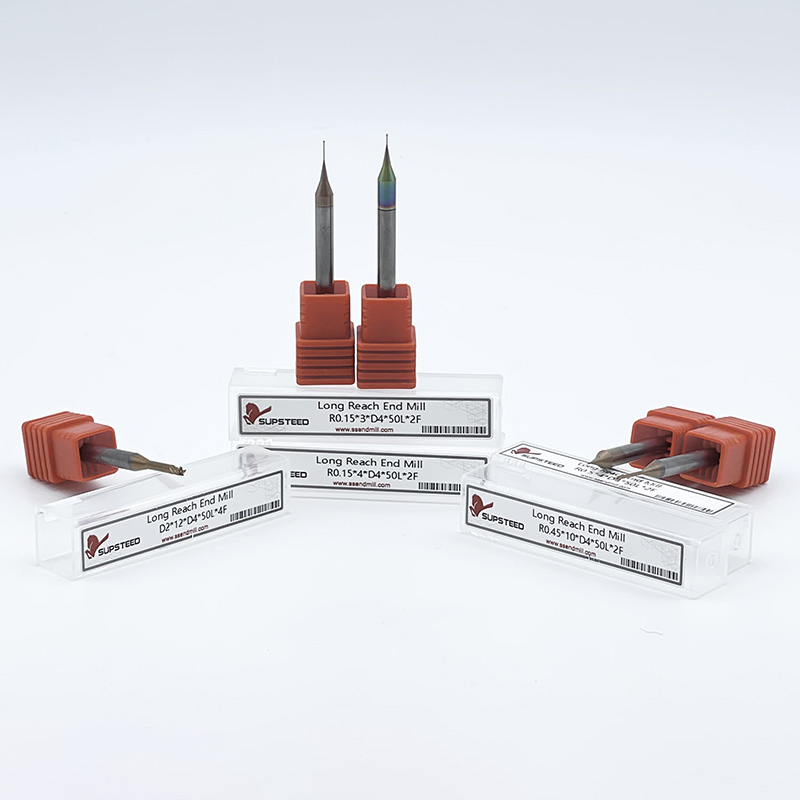
Por el contrario, las herramientas de largo alcance presentan una longitud de corte (LOC) muy corta seguida de un cuello aliviado. Este diámetro de cuello se rectifica ligeramente más pequeño que el diámetro de corte, proporcionando espacio a medida que la herramienta desciende a una cavidad. Las flautas se detienen inmediatamente después de la sección de corte corto. La longitud extendida restante consiste en carburo sólido sin estrías que se extiende hasta el vástago. Este diseño aísla la acción de corte hasta la punta de la herramienta mientras maximiza la masa estructural detrás de ella.
La diferencia estructural entre una sección acanalada y un cuello sólido dicta el rendimiento de la herramienta. Una masa de carburo sólido proporciona una resistencia y rigidez del núcleo exponencialmente mayores en comparación con una sección estriada de exactamente la misma longitud. Las flautas actúan como puntos débiles estructurales. Cuando las fuerzas de corte aplican presión lateral contra la punta de la herramienta, un cilindro estriado se dobla significativamente más que un cilindro sólido. Al restringir las ranuras sólo a la profundidad de corte necesaria, las herramientas de largo alcance maximizan la sección transversal de carburo sólido. Esta geometría reduce drásticamente la deflexión de la herramienta, mitiga la vibración y extiende la vida útil de la herramienta durante operaciones de cajera profunda.
Geometría de la herramienta Matriz de decisión
| Requisito de mecanizado | Geometría de la herramienta recomendada | Ventaja principal |
|---|---|---|
| Alcance profundo con reducciones axiales poco profundas | Fresa de extremo de largo alcance | Máxima rigidez del núcleo y mínima deflexión. |
| Gran profundidad de corte axial en una sola pasada | Fresa de extremo de longitud larga | Contacto de pared de profundidad total sin líneas escalonadas |
| Ranurado profundo con compromiso total de la flauta | Fresa de extremo de longitud larga | Canales continuos de evacuación de viruta |
| Mecanizado de restos en esquinas profundas | Fresa de extremo de largo alcance | Espacio libre para el portaherramientas encima de la cavidad |
La ejecución exitosa de operaciones profundas exige un control estricto sobre el entorno de mecanizado. Los voladizos extendidos magnifican cada defecto menor en su configuración. Debe evaluar la holgura, los límites de deflexión y la evacuación de viruta antes de generar la primera trayectoria. Ignorar estas variables conduce a la rotura inmediata de la herramienta.
La razón principal para especificar herramientas de alcance extendido es evitar colisiones catastróficas. Debe calcular el espacio exacto requerido entre la punta del husillo, la cara del portaherramientas y la parte superior de la pieza de trabajo o accesorio. El software CAM moderno maneja la detección de colisiones, pero los programadores deben ingresar modelos precisos de portaherramientas. Un portabrocas ER estándar a menudo cuenta con una tuerca de punta ancha que sujeta fácilmente las paredes superiores de una cavidad profunda. Las herramientas de alcance extendido empujan el filo profundamente dentro de la pieza mientras mantienen el voluminoso portaherramientas de forma segura por encima de la zona de interferencia.
Siga esta secuencia estricta para verificar la autorización:
La desviación de la herramienta sigue siendo el enemigo absoluto del fresado de cavidades profundas. La relación longitud-diámetro (L:D) dicta la gravedad de esta deflexión. La física del mecanizado dicta que la deflexión de la herramienta aumenta como un cubo de la longitud del voladizo. Si duplica la longitud extendida de una herramienta, no se desviará el doble; se desvía ocho veces más bajo la misma presión de corte. Manejar esta pérdida exponencial de rigidez requiere un control preciso sobre el compromiso radial y las velocidades de avance.
El diámetro de la base de la herramienta de corte cambia fundamentalmente la forma en que maneja la relación L:D. Un alcance de 4 pulgadas en una fresa de extremo de 1 pulgada de diámetro produce una proporción de 4:1. Esta configuración sigue siendo muy manejable y puede manejar parámetros de desbaste agresivos. Por el contrario, un alcance de 4 pulgadas en una fresa de extremo de 1/4 de pulgada de diámetro crea una proporción severa de 16:1. Este voladizo extremo requiere programación especializada, parámetros de micromecanizado y estrategias de entrada hiperconservadoras. No se pueden escalar los avances y las velocidades linealmente en diferentes diámetros cuando se trata de alcance extendido.
Los bolsillos profundos actúan como trampas para las virutas de metal. Si las virutas no logran evacuar la cavidad, el cortador las volverá a cortar. El nuevo corte de viruta destruye los filos de corte instantáneamente, especialmente en herramientas de carburo de micrograno. La geometría de la herramienta afecta en gran medida el flujo de viruta. Debido a que las herramientas de largo alcance tienen canales cortos, las virutas deben expulsarse completamente fuera de la zona de corte antes de acumularse alrededor del cuello aliviado. Los chorros de aire a alta presión o el refrigerante a través del husillo se vuelven obligatorios para expulsar las virutas hacia arriba y fuera del bolsillo.
La falta de rigidez provoca directamente el ruido. El chatter se manifiesta como vibraciones armónicas que dejan patrones de resonancia visibles e inaceptables en las paredes y el suelo de las cavidades. Más allá de la estética, el ruido destruye la precisión dimensional y rápidamente daña el filo. Mantener un acabado superficial impecable en el fondo de una cavidad profunda requiere estabilizar la herramienta mediante cortes radiales ligeros, velocidades elevadas del husillo y una sujeción rígida de la herramienta.
Reconocer los escenarios exactos que exigen herramientas de mayor alcance evita la pérdida de tiempo y la rotura de cortadores. Estas herramientas destacan en aplicaciones específicas donde las fresas estándar no proporcionan el acceso necesario. Debe identificar estas situaciones al principio de la fase de programación.
La fabricación de moldes y la fabricación de componentes aeroespaciales frecuentemente requieren bolsillos profundos y localizados. Estas cavidades a menudo presentan geometrías de piso complejas que requieren un acabado sin un contacto prolongado y continuo con la pared. Las herramientas de largo alcance permiten al programador descender hacia la cavidad utilizando trayectorias de herramientas de fresado dinámicas. La corta longitud de corte permite un ligero acoplamiento axial, mientras que el cuello aliviado proporciona el espacio libre necesario contra los ángulos de salida superiores de la base del molde.
Muchos talleres operan centros de mecanizado verticales de 3 ejes sin la capacidad de inclinar el husillo o la mesa. Cuando una configuración de 5 ejes no está disponible o no es práctica, acceder a funciones socavadas o profundas se convierte en un gran desafío. Las herramientas de alcance extendido cierran esta brecha. Permite que una máquina estándar de 3 ejes alcance geometrías complejas, evitando obstrucciones superiores como salientes altos o abrazaderas que de otro modo requerirían múltiples configuraciones o cabezales angulares especializados.
El mecanizado de escalones internos, salientes o islas en el fondo de un orificio profundo requiere un acceso preciso. Una vez que una herramienta de desbaste más grande limpia las paredes superiores del orificio principal, necesitará una herramienta más pequeña para mecanizar las intrincadas características del piso. Un portaherramientas estándar chocaría contra las paredes del orificio. Una herramienta de largo alcance cae en el orificio despejado, manteniendo el soporte de forma segura sobre la pieza, y mecaniza los escalones internos utilizando su borde cortante.
Las cortadoras indexables grandes o los molinos de alto avance destacan por acaparar grandes volúmenes de material en bolsas profundas. Sin embargo, dejan grandes radios en las esquinas interiores. El mecanizado en reposo implica volver a esa cavidad profunda con una herramienta de menor diámetro para seleccionar esos radios de esquina estrechos. Una herramienta de largo alcance es la candidata perfecta para esta operación. Proporciona el pequeño diámetro de corte necesario para las esquinas estrechas y al mismo tiempo ofrece el cuello extendido necesario para llegar al fondo de la cavidad previamente desbastada.
Las herramientas estándar de alcance extendido manejan la mayoría de las aplicaciones de bolsillo profundo. Sin embargo, ciertas geometrías extremas llevan las capacidades de mecanizado a sus límites absolutos, lo que requiere herramientas especializadas y estrategias ultraconservadoras. No se pueden tratar estas herramientas extremas como fresas estándar.
La industria del mecanizado generalmente define el alcance estándar como cualquier relación longitud-diámetro de hasta 5:1. Una vez que cruzas este umbral, ingresas al territorio de Fresas de extremo de alcance extralargo . Estas herramientas presentan relaciones L:D que van desde 5:1 hasta 10:1 y, a veces, incluso más altas para aplicaciones de micromecanizado especializadas. Operar en esta zona cambia completamente la física del corte. La deflexión se convierte en la variable dominante en cada cálculo de trayectoria.
Las herramientas de alcance extralargo dominan los sectores manufactureros especializados. Los fabricantes de automóviles los utilizan para el mecanizado de camisas de agua profunda en bloques de motor. Los talleres aeroespaciales los utilizan para puertos internos de colectores complejos donde la dinámica de fluidos requiere acabados internos suaves en lo profundo del interior de un bloque. Las cavidades extremas del molde, particularmente aquellas para piezas grandes de inyección de plástico, también exigen que estas herramientas alcancen los ángulos de inclinación más profundos sin chocar con la enorme base del molde.
El mecanizado con herramientas de alcance extralargo introduce un riesgo exponencial de fallo catastrófico de la herramienta. No se pueden utilizar datos de corte estándar. Estas aplicaciones requieren parámetros de mecanizado hiperconservadores. Debe minimizar la profundidad de corte radial (RDOC) a niveles de micromecanizado, a menudo involucrando menos del 5% del diámetro de la herramienta. Este acoplamiento tan fino reduce la presión de la herramienta, evita que el cortador se doble y mantiene la generación de calor al mínimo absoluto.
Para combatir la pérdida extrema de rigidez en relaciones L:D altas, los ingenieros de herramientas desarrollaron fresas de extremo de largo alcance y cuello cónico. En lugar de un cuello cilíndrico recto, el cuello se estrecha gradualmente hacia afuera desde el diámetro de corte hasta el vástago. Esta conicidad añade masa crítica y rigidez estructural a la herramienta y al mismo tiempo proporciona el espacio necesario contra las paredes de la cavidad inclinadas. Cuando se supera una proporción de 7:1, un cuello cónico a menudo se convierte en la única solución viable para evitar un ruido agresivo.
La implementación de herramientas de alcance extendido requiere una evaluación técnica exhaustiva de todo el proceso de mecanizado. Debe ajustar los feeds, evaluar los materiales y comprender el ciclo de vida de la herramienta para mantener la rentabilidad. Adivinar los parámetros destruirá la herramienta en la primera pasada.
Debe reducir drásticamente los avances y velocidades estándar cuando utilice herramientas de alcance extendido. Nunca confíe en tablas de corte genéricas. Calcule la reducción en función de la longitud del voladizo específico. Como regla general, por cada incremento por encima de una relación L:D de 3:1, debe reducir el avance por diente y ajustar la superficie para evitar vibraciones armónicas. Consulte los datos de corte específicos del fabricante que representan explícitamente el alcance extendido. Empujar estas herramientas con parámetros estándar garantiza una falla instantánea.
Pautas de reducción de la relación L:D Relación
| L:D | Reducción de alimentación | de reducción de velocidad | Ajuste de la estrategia |
|---|---|---|---|
| Hasta 3:1 | 0% (Estándar) | 0% (Estándar) | Fresado dinámico estándar |
| 4:1 a 5:1 | Reducir en un 20% | Reducir en un 15% | Disminuir el RDOC en un 10% |
| 6:1 a 7:1 | Reducir en un 40% | Reducir en un 30% | Disminuir el RDOC en un 25 %, utilizar chorro de aire |
| 8:1 y superiores | Reducir en un 60%+ | Reducir en un 50%+ | Micromecanizado RDOC, se requiere cuello cónico |
El material de la pieza de trabajo dicta la viabilidad y la estrategia del mecanizado de alcance extendido. Los materiales blandos como el acero 1018, el aluminio 6061 o el latón son relativamente indulgentes. Generan fuerzas de corte más bajas, lo que le permite empujar herramientas más largas con un éxito moderado. Por el contrario, mecanizar Inconel, Titanio o aceros para herramientas endurecidos con herramientas de alcance extendido presenta una dificultad extrema. Estas aleaciones de alta temperatura generan calor y presión masiva en las herramientas. Cortarlos en longitudes extendidas requiere rigidez absoluta, recubrimientos de primera calidad y una ejecución impecable de la trayectoria de herramienta.
Cuando la rigidez de la herramienta se ve comprometida por la longitud, la calidad del sustrato de carburo y el recubrimiento se convierte en una inversión crítica. El carburo de micrograno ultrafino proporciona la resistencia a la rotura transversal necesaria para soportar fuerzas de flexión lateral sin romperse. Los recubrimientos avanzados de PVD y CVD protegen el filo de la degradación térmica. Debido a que debe realizar cortes más ligeros, la herramienta pasa más tiempo frotando el corte. Los recubrimientos premium brindan la lubricidad necesaria para evitar la acumulación de bordes (BUE) durante estos tiempos de ciclo extendidos.
La gestión del ciclo de vida de las herramientas se vuelve complicada con herramientas de alcance extendido. El reafilado altera el diámetro exterior de la herramienta y potencialmente reduce su longitud total. Cuando se rectifican las flautas, el diámetro de corte se reduce, pero el diámetro del cuello sólido sigue siendo el mismo. Si el diámetro de corte se vuelve más pequeño que el diámetro del cuello, el cuello rozará contra las paredes de la cavidad, provocando una fricción masiva y fallas de la herramienta. Debe implementar actualizaciones estrictas de CAM para tener en cuenta la geometría alterada y garantizar que el cuello aliviado aún esté libre de la pieza de trabajo.
El hardware por sí solo no resolverá los desafíos de mucho dinero. Debe combinar la geometría de herramienta correcta con estrategias de trayectoria de herramienta modernas y portaherramientas de primera calidad para lograr el éxito. Una gran herramienta en un mal portaherramientas con una mala trayectoria aún se romperá.
El fresado de alta eficiencia (HEM) o las trayectorias de herramientas de fresado dinámico son obligatorias para aplicaciones de largo alcance. El desbaste compensado tradicional entierra la herramienta en las esquinas internas, provocando picos masivos en la presión de la herramienta que rompen instantáneamente los cuellos extendidos. HEM mantiene un compromiso radial bajo y constante a lo largo de toda la trayectoria de la herramienta. Al realizar cortes radiales muy ligeros a velocidades de avance más altas, HEM dirige las fuerzas de corte axialmente hacia arriba en el husillo en lugar de lateralmente contra el cuello débil de la herramienta.
Nunca sumerja una herramienta de largo alcance directamente en material sólido. La inmersión dirige el 100% de la fuerza directamente hacia arriba en el eje Z, pero cualquier ligero descentramiento hará que el cuello largo se doble y se rompa. Utilice siempre interpolación helicoidal o estrategias de rampa para entrar en bolsas profundas. Mantenga el ángulo de la rampa muy poco profundo, normalmente entre 0,5 y 1,5 grados. Esta entrada gradual minimiza la presión de la herramienta y permite que las estrías cortas evacuen las virutas de manera efectiva antes de un acoplamiento axial total.
Las pinzas ER estándar suelen ser insuficientes para aplicaciones de largo alcance. Las pinzas ER introducen inherentemente el descentramiento total del indicador (TIR). Con una extensión de 2 pulgadas, podría ser aceptable un pequeño descentramiento en la cara del collarín. Con una extensión de 6 pulgadas, ese mismo descentramiento aumenta exponencialmente, lo que hace que la punta de la herramienta se mueva agresivamente. Estos latigazos destruyen el filo y crean un ruido masivo. Debe actualizar a soportes de ajuste por contracción, mandriles hidráulicos o mandriles de fresado de precisión. Estos soportes premium maximizan la fuerza de agarre y mantienen el TIR al mínimo absoluto.
Los bolsillos profundos crean un vacío que atrapa las virutas. Si utiliza refrigerante por inundación, el líquido a menudo no llega al fondo de la cavidad, creando en su lugar una mezcla de virutas recortadas que destruye la herramienta. Evalúe el uso de refrigerante a través del husillo de alta presión si su máquina y herramienta lo admiten. De lo contrario, las ráfagas de aire programables a alta presión suelen ser superiores al refrigerante por inundación para las bolsas profundas. El aire evacua las virutas violentamente hacia arriba sin crear una mezcla pegajosa, lo que garantiza que el cortador siempre atrape material limpio.
Para implementar con éxito estas herramientas en su próxima operación de bolsillo, ejecute los siguientes pasos:
R: La longitud de corte (LOC) se refiere estrictamente a la parte de corte acanalada de la fresa. El alcance define la distancia total desde la cara del portaherramientas hasta la punta de la herramienta. En una fresa de mango de largo alcance, el alcance incluye tanto la sección acanalada corta como el cuello sólido extendido y sin acanalar.
R: Reduzca la vibración disminuyendo drásticamente la profundidad de corte radial (RDOC). Mantenga una carga de herramienta constante utilizando trayectorias de herramientas de fresado dinámicas. Aumente ligeramente el avance por diente para estabilizar el cortador y evitar roces. Finalmente, garantice un descentramiento mínimo utilizando portaherramientas hidráulicos o de ajuste por contracción premium.
R: Perfilar paredes profundas con una fresa de mango de largo alcance es una mala elección. El LOC corto requiere múltiples escalones axiales, lo que dejará líneas de escalón visibles en la pared terminada. Para perfilar paredes profundas y continuas, utilice una fresa de extremo largo para encajar toda la pared en una sola pasada.
R: Los límites de mecanizado estándar generalmente se sitúan en una relación L:D de 3:1 a 5:1. Las aplicaciones de alcance extralargo pueden llevar esto a 10:1 o más dependiendo del diámetro de la base. Las relaciones superiores a 5:1 requieren precauciones extremas, parámetros de micromecanizado y configuraciones perfectamente rígidas para evitar fallas en la herramienta.
R: El fresado en ascenso sigue siendo el método preferido para la evacuación de virutas y el manejo del calor. Sin embargo, el fresado ascendente atrae naturalmente la fresa hacia la pieza de trabajo. Con herramientas de alcance extendido, esta desviación puede provocar un corte excesivo. Debe realizar pasadas radiales muy ligeras para minimizar este tirón y al mismo tiempo mantener los beneficios del fresado ascendente.
R: Sí. Los portabrocas estándar introducen demasiada desviación, lo que aumenta exponencialmente en un alcance extendido. Debe utilizar portaherramientas de alta precisión, como mandriles hidráulicos o de ajuste por contracción. Estos soportes eliminan el descentramiento, proporcionan máxima concentricidad y evitan que la punta de la herramienta se mueva durante el corte.