Visualizações: 0 Autor: Editor do site Horário de publicação: 07/08/2026 Origem: Site
O fresamento de cavidades e bolsões profundos força os maquinistas a combater a deflexão da ferramenta, vibração agressiva e acabamento superficial ruim. Um erro frequente no chão de fábrica envolve pegar uma fresa de topo de canal longo quando o trabalho requer apenas um alcance estendido. Essa incompatibilidade geométrica mata a força central. Isso leva diretamente a ferramentas quebradas, peças descartadas e tempos de ciclo queimados. Você deve combinar o comprimento exato do corte (LOC) e o relevo do pescoço com a operação específica. A decisão de especificar As fresas de topo de longo alcance se resumem a equilibrar o acesso físico necessário com a máxima rigidez do sistema. A especificação da geometria correta da ferramenta garante que a fresa sobreviva ao passe, mantendo tolerâncias restritas. Entender exatamente quando implantar essas ferramentas especializadas transforma operações profundas e imprevisíveis em processos estáveis e repetíveis.
Selecionar a ferramenta certa para recursos profundos requer um entendimento rigoroso da anatomia da ferramenta de corte. Os maquinistas freqüentemente confundem ferramentas de longo comprimento com ferramentas de longo alcance. Embora ambos ofereçam comprimentos totais estendidos, seus projetos estruturais atendem a estratégias de usinagem totalmente diferentes. Usar o errado garante um desempenho ruim.
As fresas de topo de comprimento longo apresentam canais que se estendem pela maior parte do comprimento total da ferramenta. Os fabricantes de ferramentas projetam essas fresas especificamente para usinar paredes profundas e contínuas ou executar operações de canais profundos onde todo o comprimento do canal engata no material simultaneamente. Alcançar uma enorme profundidade de corte axial requer canais contínuos de evacuação de cavacos ao longo de toda a área de contato. No entanto, esta seção canelada estendida remove uma grande quantidade de metal duro do núcleo da ferramenta. A falta de material do núcleo torna as fresas de topo de comprimento longo altamente suscetíveis à deflexão e trepidação quando pressionadas com força. Eles agem como molas fracas sob cargas laterais pesadas.
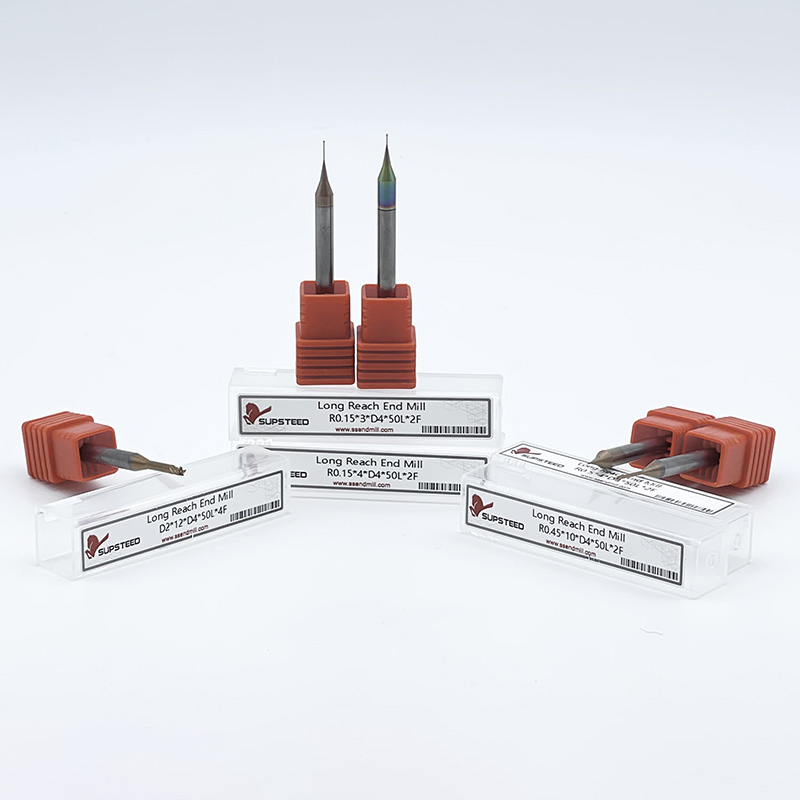
Em contraste, as ferramentas de longo alcance apresentam um comprimento de corte muito curto (LOC) seguido por um pescoço aliviado. Este diâmetro do pescoço é retificado ligeiramente menor que o diâmetro de corte, proporcionando folga à medida que a ferramenta desce para um bolsão. Os canais param imediatamente após a seção de corte curta. O comprimento estendido restante consiste em metal duro sólido e sem estrias que se estende até a haste. Este design isola a ação de corte até a ponta da ferramenta enquanto maximiza a massa estrutural atrás dela.
A diferença estrutural entre uma seção canelada e um pescoço sólido determina o desempenho da ferramenta. Uma massa sólida de metal duro fornece resistência e rigidez do núcleo exponencialmente maiores em comparação com uma seção canelada de exatamente o mesmo comprimento. Flautas atuam como pontos fracos estruturais. Quando as forças de corte aplicam pressão lateral contra a ponta da ferramenta, um cilindro estriado dobra significativamente mais do que um cilindro sólido. Ao restringir os canais apenas à profundidade de corte necessária, as ferramentas de longo alcance maximizam a seção transversal de metal duro. Esta geometria reduz drasticamente a deflexão da ferramenta, atenua a trepidação e prolonga a vida útil da ferramenta durante operações de abertura de bolsões profundos.
Geometria da ferramenta Matriz de decisão
| Requisitos de usinagem | Geometria da ferramenta recomendada | Vantagem primária |
|---|---|---|
| Alcance profundo com descidas axiais rasas | Fresa de topo de longo alcance | Rigidez máxima do núcleo e deflexão mínima |
| Profundidade de corte axial maciça em passagem única | Fresa de topo de comprimento longo | Contato profundo com a parede sem linhas de degrau |
| Ranhura profunda com envolvimento total da flauta | Fresa de topo de comprimento longo | Canais contínuos de evacuação de cavacos |
| Usinagem de repouso em cantos de bolsões profundos | Fresa de topo de longo alcance | Folga para porta-ferramenta acima da cavidade |
A execução bem-sucedida de operações de bolsões profundos exige controle rigoroso sobre o ambiente de usinagem. Saliências estendidas ampliam cada pequena falha em sua configuração. Você deve avaliar a folga, os limites de deflexão e o escoamento de cavacos antes de gerar o primeiro percurso. Ignorar estas variáveis leva à quebra imediata da ferramenta.
A principal razão para especificar ferramentas de alcance estendido é evitar colisões catastróficas. Você deve calcular a folga exata necessária entre a ponta do fuso, a face do porta-ferramenta e a parte superior da peça de trabalho ou acessório. O software CAM moderno lida com a detecção de colisões, mas os programadores devem inserir modelos precisos de porta-ferramentas. Um mandril de pinça ER padrão geralmente apresenta uma porca de ponta larga que prende facilmente as paredes superiores de uma cavidade profunda. Ferramentas de alcance estendido empurram a aresta de corte profundamente na peça enquanto mantêm o volumoso porta-ferramentas com segurança acima da zona de interferência.
Siga esta sequência estrita para verificar a liberação:
A deflexão da ferramenta continua sendo o inimigo absoluto do fresamento de bolsões profundos. A relação comprimento-diâmetro (L:D) determina a gravidade desta deflexão. A física da usinagem determina que a deflexão da ferramenta aumenta como um cubo do comprimento do balanço. Se você dobrar o comprimento estendido de uma ferramenta, ela não desviará duas vezes mais; ele desvia oito vezes mais sob a mesma pressão de corte. Gerenciar essa perda exponencial de rigidez requer controle preciso sobre o engate radial e as taxas de avanço.
O diâmetro da base da ferramenta de corte muda fundamentalmente a forma como você lida com a relação L:D. Um alcance de 4 polegadas em uma fresa de topo de 1 polegada de diâmetro produz uma proporção de 4:1. Esta configuração permanece altamente gerenciável e pode lidar com parâmetros de desbaste agressivos. Por outro lado, um alcance de 4 polegadas em uma fresa de topo de 1/4 de polegada de diâmetro cria uma proporção severa de 16:1. Essa saliência extrema requer programação especializada, parâmetros de microusinagem e estratégias de entrada hiperconservadoras. Você não pode dimensionar avanços e velocidades linearmente em diferentes diâmetros ao lidar com alcance estendido.
Bolsos profundos funcionam como armadilhas para lascas de metal. Se os cavacos não conseguirem evacuar a cavidade, o cortador irá recortá-los. O recorte de cavacos destrói as arestas de corte instantaneamente, especialmente em ferramentas de metal duro com microgrãos. A geometria da ferramenta impacta fortemente o fluxo de cavacos. Como as ferramentas de longo alcance possuem canais curtos, os cavacos devem ser ejetados completamente para fora da zona de corte antes de se acumularem no pescoço aliviado. Jatos de ar de alta pressão ou refrigeração através do fuso tornam-se obrigatórios para soprar os cavacos para cima e para fora do alojamento.
A falta de rigidez causa vibração diretamente. A vibração se manifesta como vibrações harmônicas que deixam padrões de ressonância visíveis e inaceitáveis nas paredes e no chão do bolsão. Além da estética, a trepidação destrói a precisão dimensional e rapidamente lasca a vanguarda. Manter um acabamento superficial impecável no fundo de uma cavidade profunda requer a estabilização da ferramenta por meio de cortes radiais leves, velocidades elevadas do fuso e fixação rígida da ferramenta.
Reconhecer os cenários exatos que exigem ferramentas de alcance estendido evita perda de tempo e quebra de cortadores. Essas ferramentas são excelentes em aplicações específicas onde as fresas de topo padrão não fornecem o acesso necessário. Você deve identificar essas situações no início da fase de programação.
A fabricação de moldes e componentes aeroespaciais frequentemente exigem bolsões profundos e localizados. Essas cavidades geralmente apresentam geometrias de piso complexas que exigem acabamento sem contato longo e contínuo com a parede. Ferramentas de longo alcance permitem que o programador desça na cavidade usando percursos de fresamento dinâmicos. O curto comprimento de corte permite o leve engate axial, enquanto o pescoço aliviado proporciona a folga necessária contra os ângulos de inclinação superiores da base do molde.
Muitas oficinas operam centros de usinagem verticais de 3 eixos sem a capacidade de inclinar o fuso ou a mesa. Quando uma configuração de 5 eixos não está disponível ou não é prática, o acesso a recursos de corte inferior ou profundo torna-se um grande desafio. As ferramentas de alcance estendido preenchem essa lacuna. Ele permite que uma máquina padrão de 3 eixos atinja geometrias complexas, contornando obstruções superiores, como saliências altas ou grampos que, de outra forma, exigiriam múltiplas configurações ou cabeçotes angulares especializados.
A usinagem de etapas internas, ressaltos ou ilhas na parte inferior de um furo profundo requer acesso preciso. Depois que uma ferramenta de desbaste maior passa pelas paredes superiores do furo principal, você precisa de uma ferramenta menor para usinar as características complexas do piso. Um porta-ferramenta padrão colidiria com as paredes do furo. Uma ferramenta de longo alcance cai no furo limpo, mantendo o suporte com segurança acima da peça, e usina os degraus internos usando sua aresta de corte curta.
Grandes fresas intercambiáveis ou fresas de alto avanço são excelentes para extrair grandes volumes de material em bolsões profundos. Porém, deixam grandes raios nos cantos internos. A usinagem de resto envolve voltar ao bolsão profundo com uma ferramenta de diâmetro menor para selecionar os raios de canto estreitos. Uma ferramenta de longo alcance é a candidata perfeita para esta operação. Ele fornece o pequeno diâmetro de corte necessário para cantos estreitos, ao mesmo tempo que oferece o pescoço estendido necessário para alcançar o fundo da cavidade previamente desbastada.
As ferramentas padrão de alcance estendido atendem à maioria das aplicações de bolsos profundos. No entanto, certas geometrias extremas levam as capacidades de usinagem aos seus limites absolutos, exigindo ferramentas especializadas e estratégias ultraconservadoras. Você não pode tratar essas ferramentas extremas como fresas de topo padrão.
A indústria de usinagem geralmente define o alcance padrão como qualquer coisa até uma relação comprimento/diâmetro de 5:1. Depois de cruzar esse limite, você entra no território de fresas de topo de alcance extra longo . Essas ferramentas apresentam relações L:D que variam de 5:1 a 10:1 e, às vezes, até mais altas para aplicações especializadas de microusinagem. Operar nesta zona altera completamente a física do corte. A deflexão se torna a variável dominante em todos os cálculos de percurso.
Ferramentas de alcance extra longo dominam setores de manufatura de nicho. Os fabricantes automotivos os utilizam para usinagem de camisas de águas profundas em blocos de motores. As oficinas aeroespaciais os implantam para portas internas complexas, onde a dinâmica de fluidos exige acabamentos internos suaves nas profundezas de um bloco. Cavidades de molde extremas, especialmente aquelas para grandes peças de injeção de plástico, também exigem que essas ferramentas alcancem os ângulos de inclinação mais profundos sem colidir com a enorme base do molde.
A usinagem com ferramentas de alcance extra longo apresenta um risco exponencial de falha catastrófica da ferramenta. Você não pode usar dados de corte padrão. Essas aplicações exigem parâmetros de usinagem hiperconservadores. Você deve minimizar a profundidade de corte radial (RDOC) para níveis de microusinagem, geralmente engatando menos de 5% do diâmetro da ferramenta. Este engate extremamente fino reduz a pressão da ferramenta, evita que a fresa dobre e mantém a geração de calor em um mínimo absoluto.
Para combater a perda extrema de rigidez em altas relações L:D, os engenheiros de ferramentas desenvolveram fresas de topo de longo alcance com pescoço cônico. Em vez de um pescoço cilíndrico reto, o pescoço afunila gradualmente para fora do diâmetro de corte de volta à haste. Este cone acrescenta massa crítica e rigidez estrutural à ferramenta, ao mesmo tempo que proporciona a folga necessária contra as paredes do bolsão. Ao ultrapassar uma proporção de 7:1, um pescoço cônico muitas vezes se torna a única solução viável para evitar vibrações agressivas.
A implementação de ferramentas de alcance estendido requer uma avaliação técnica completa de todo o seu processo de usinagem. Você deve ajustar os avanços, avaliar os materiais e compreender o ciclo de vida da ferramenta para manter a lucratividade. Adivinhar os parâmetros destruirá a ferramenta na primeira passagem.
Você deve reduzir agressivamente os avanços e velocidades padrão ao usar ferramentas de alcance estendido. Nunca confie em tabelas de corte genéricas. Calcule a redução com base no comprimento específico do balanço. Como regra geral, para cada incremento acima de uma relação L:D de 3:1, você deve reduzir o avanço por dente e ajustar a metragem da superfície para evitar vibrações harmônicas. Consulte os dados de corte específicos do fabricante que consideram explicitamente o alcance estendido. Forçar essas ferramentas em parâmetros padrão garante falha instantânea.
Diretrizes para redução da relação L:D Relação
| L:D | Redução da alimentação | redução de velocidade | Ajuste da estratégia de |
|---|---|---|---|
| Até 3:1 | 0% (padrão) | 0% (padrão) | Fresamento dinâmico padrão |
| 4:1 a 5:1 | Reduzir em 20% | Reduzir em 15% | Diminuir o RDOC em 10% |
| 6:1 a 7:1 | Reduzir em 40% | Reduzir em 30% | Diminua o RDOC em 25%, use jato de ar |
| 8:1 e acima | Reduzir em 60%+ | Reduzir em 50%+ | Microusinagem RDOC, pescoço cônico necessário |
O material da peça determina a viabilidade e a estratégia da usinagem de alcance estendido. Materiais macios como aço 1018, alumínio 6061 ou latão são relativamente tolerantes. Eles geram forças de corte mais baixas, permitindo empurrar ferramentas mais longas com sucesso moderado. Por outro lado, a usinagem de aços para ferramentas Inconel, Titânio ou endurecidos com ferramentas de alcance estendido apresenta extrema dificuldade. Essas ligas de alta temperatura geram enorme pressão e calor na ferramenta. Cortá-los em comprimentos estendidos requer rigidez absoluta, revestimentos premium e execução impecável do percurso da ferramenta.
Quando a rigidez da ferramenta é comprometida pelo comprimento, a qualidade do substrato de metal duro e do revestimento torna-se um investimento crítico. O metal duro com microgrãos ultrafinos fornece a resistência à ruptura transversal necessária para suportar forças de flexão laterais sem quebrar. Os revestimentos avançados de PVD e CVD protegem a aresta de corte contra ruptura térmica. Como você precisa fazer cortes mais leves, a ferramenta passa mais tempo esfregando o corte. Os revestimentos premium fornecem a lubrificação necessária para evitar arestas postiças (BUE) durante esses tempos de ciclo prolongados.
O gerenciamento do ciclo de vida das ferramentas torna-se complicado com ferramentas de alcance estendido. A reafiação altera o diâmetro externo da ferramenta e reduz potencialmente seu comprimento total. Quando você retifica os canais, o diâmetro de corte diminui, mas o diâmetro do pescoço sólido permanece o mesmo. Se o diâmetro de corte for menor que o diâmetro do pescoço, o pescoço irá roçar contra as paredes do bolsão, causando grande atrito e falha da ferramenta. Você deve implementar atualizações CAM rigorosas para levar em conta a geometria alterada e garantir que o pescoço aliviado ainda passe pela peça de trabalho.
O hardware por si só não resolverá os grandes desafios. Você deve combinar a geometria correta da ferramenta com estratégias modernas de percurso e fixação de ferramentas premium para obter sucesso. Uma ótima ferramenta em um suporte ruim com um percurso ruim ainda irá quebrar.
Fresamento de alta eficiência (HEM) ou percursos de fresamento dinâmico são obrigatórios para aplicações de longo alcance. O desbaste offset tradicional enterra a ferramenta nos cantos internos, causando picos enormes na pressão da ferramenta que rompem instantaneamente os pescoços estendidos. O HEM mantém um engate radial baixo e constante ao longo de todo o percurso da ferramenta. Ao realizar cortes radiais muito leves com taxas de avanço mais altas, o HEM direciona as forças de corte axialmente para cima no fuso, em vez de lateralmente contra o pescoço fraco da ferramenta.
Nunca mergulhe uma ferramenta de longo alcance diretamente em material sólido. O mergulho direciona 100% da força diretamente para cima do eixo Z, mas qualquer leve desvio fará com que o pescoço longo se dobre e quebre. Sempre use interpolação helicoidal ou estratégias de rampa para entrar em bolsões profundos. Mantenha o ângulo da rampa muito raso, normalmente entre 0,5 e 1,5 graus. Esta entrada gradual minimiza a pressão da ferramenta e permite que os canais curtos evacuem os cavacos de forma eficaz antes do engate axial total.
As pinças ER padrão são muitas vezes insuficientes para aplicações de longo alcance. As pinças ER introduzem inerentemente o desvio total do indicador (TIR). Em uma extensão de 2 polegadas, um pequeno desvio na face da pinça pode ser aceitável. Em uma extensão de 6 polegadas, o mesmo desvio aumenta exponencialmente, fazendo com que a ponta da ferramenta chicoteie agressivamente. Essa chicotada destrói a ponta e cria uma vibração massiva. Você deve atualizar para suportes de ajuste retrátil, mandris hidráulicos ou mandris de fresamento de precisão. Esses suportes premium maximizam a força de preensão e mantêm o TIR no mínimo absoluto.
Bolsos profundos criam um vácuo que retém os chips. Se você usar refrigerante de inundação, o fluido muitas vezes não consegue atingir o fundo da cavidade, criando uma pasta de cavacos recortados que destrói a ferramenta. Avalie o uso de refrigeração de alta pressão através do fuso se sua máquina e ferramenta suportarem. Caso contrário, jatos de ar programáveis de alta pressão são geralmente superiores ao líquido refrigerante para bolsões profundos. O ar evacua os cavacos violentamente para cima sem criar uma pasta pegajosa, garantindo que o cortador sempre encaixe no material limpo.
Para implementar essas ferramentas com sucesso em sua próxima operação profunda, execute as seguintes etapas:
R: O comprimento de corte (LOC) refere-se estritamente à parte de corte estriada da fresa de topo. Alcance define a distância total da face do porta-ferramenta até a ponta da ferramenta. Em uma fresa de topo de longo alcance, o alcance inclui tanto a seção estriada curta quanto o pescoço sólido estendido e sem estrias.
R: Reduza a trepidação diminuindo drasticamente a profundidade de corte radial (RDOC). Mantenha uma carga de ferramenta constante usando percursos de fresamento dinâmico. Aumente ligeiramente o avanço por dente para estabilizar o cortador e evitar atrito. Por fim, garanta desvio mínimo usando porta-ferramentas hidráulicos ou de ajuste por encolhimento premium.
R: Perfilar paredes profundas com uma fresa de topo de longo alcance é uma má escolha. O LOC curto requer vários descensos axiais, o que deixará linhas de degrau visíveis na parede acabada. Para perfilamento de parede profundo e contínuo, use uma fresa de topo de comprimento longo para engatar toda a parede em uma única passagem.
R: Os limites de usinagem padrão geralmente ficam em torno de uma proporção L:D de 3:1 a 5:1. Aplicações de alcance extra longo podem aumentar para 10:1 ou mais, dependendo do diâmetro da base. As relações superiores a 5:1 requerem precauções extremas, parâmetros de microusinagem e configurações perfeitamente rígidas para evitar falhas da ferramenta.
R: O fresamento concordante continua sendo o método preferido para evacuação de cavacos e gerenciamento de calor. No entanto, o fresamento concordante puxa naturalmente a fresa para dentro da peça de trabalho. Com ferramentas de alcance estendido, esta deflexão pode causar corte excessivo. Você deve realizar passes radiais muito leves para minimizar essa tração e, ao mesmo tempo, manter os benefícios do fresamento concordante.
R: Sim. Os mandris de pinça padrão apresentam desvio excessivo, o que aumenta exponencialmente em um alcance estendido. Você deve usar porta-ferramentas de alta precisão, como mandris hidráulicos ou de ajuste por encolhimento. Esses suportes eliminam desvios, proporcionam máxima concentricidade e evitam que a ponta da ferramenta chicoteie durante o corte.