Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-07 Pochodzenie: Strona
Frezowanie głębokich wgłębień i kieszeni zmusza mechaników do walki z ugięciem narzędzia, agresywnym drganiem i złym wykończeniem powierzchni. Częstym błędem na hali produkcyjnej jest chwytanie frezu palcowego z długim rowkiem, gdy praca wymaga jedynie większego zasięgu. To geometryczne niedopasowanie zabija wytrzymałość rdzenia. Prowadzi to bezpośrednio do złamanych narzędzi, złomowanych części i przepalonych czasów cykli. Musisz dopasować dokładną długość cięcia (LOC) i podcięcie szyi do konkretnej operacji. Decyzja o określeniu frezy palcowe o dużym zasięgu sprowadzają się do zrównoważenia wymaganego dostępu fizycznego z maksymalną sztywnością systemu. Określenie prawidłowej geometrii narzędzia gwarantuje, że frez przetrwa przejście, zachowując wąskie tolerancje. Dokładne zrozumienie, kiedy wdrożyć to specjalistyczne narzędzie, zamienia nieprzewidywalne, głębokie operacje w stabilne, powtarzalne procesy.
Wybór odpowiedniego narzędzia do głębokich cech wymaga dokładnego zrozumienia anatomii narzędzia skrawającego. Mechanicy często mylą narzędzia o dużej długości z narzędziami o dużym zasięgu. Chociaż oba oferują dłuższe długości całkowite, ich konstrukcje konstrukcyjne obsługują zupełnie różne strategie obróbki. Użycie niewłaściwego gwarantuje słabą wydajność.
Frezy trzpieniowe o dużej długości posiadają rowki, które rozciągają się na większości całkowitej długości narzędzia. Producenci narzędzi projektują te frezy specjalnie do obróbki głębokich, ciągłych ścian lub wykonywania głębokich operacji rowkowania, gdzie cała długość rowka jednocześnie wchodzi w materiał. Stosowanie dużej osiowej głębokości skrawania wymaga ciągłych kanałów odprowadzających wióry wzdłuż całej powierzchni styku. Jednakże ta wydłużona część karbowana usuwa ogromną ilość węglika spiekanego z rdzenia narzędzia. Brak materiału rdzenia sprawia, że frezy palcowe o dużej długości są bardzo podatne na odkształcenia i drgania przy mocnym nacisku. Pod dużym obciążeniem bocznym zachowują się jak słabe sprężyny.
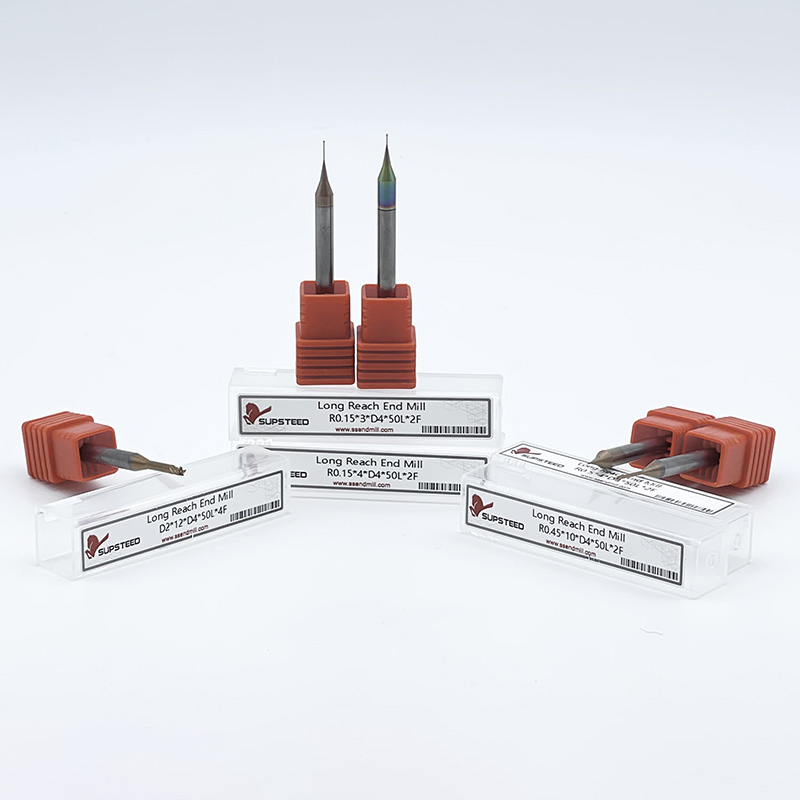
Natomiast narzędzia o dużym zasięgu charakteryzują się bardzo krótką długością cięcia (LOC), po której następuje odciążona szyjka. Ta średnica szyjki jest szlifowana nieco mniej niż średnica skrawania, zapewniając luz podczas zagłębiania się narzędzia w kieszeń. Rowki zatrzymują się natychmiast po krótkim odcinku cięcia. Pozostała część po rozciągnięciu składa się z litego, niekarbowanego węglika, sięgającego do trzonu. Taka konstrukcja izoluje działanie tnące aż do samego wierzchołka narzędzia, maksymalizując jednocześnie masę konstrukcyjną znajdującą się za nim.
Strukturalna różnica pomiędzy karbowaną sekcją a pełną szyjką decyduje o wydajności narzędzia. Masa pełnowęglikowa zapewnia wykładniczo wyższą wytrzymałość i sztywność rdzenia w porównaniu do przekroju karbowanego o dokładnie tej samej długości. Flety działają jako strukturalne słabe punkty. Gdy siły skrawania wywierają boczny nacisk na końcówkę narzędzia, cylinder rowkowany wygina się znacznie bardziej niż cylinder pełny. Ograniczając rowki tylko do niezbędnej głębokości skrawania, narzędzia o dużym zasięgu maksymalizują przekrój poprzeczny węglika spiekanego. Ta geometria radykalnie zmniejsza ugięcie narzędzia, łagodzi drgania i wydłuża żywotność narzędzia podczas operacji wykonywania głębokich kieszeni.
Geometria narzędzia Matryca decyzyjna
| Wymagania dotyczące obróbki | Zalecana geometria narzędzia | Podstawowa zaleta |
|---|---|---|
| Głęboki zasięg z płytkimi, osiowymi zejściami | Frez palcowy o długim zasięgu | Maksymalna sztywność rdzenia i minimalne ugięcie |
| Ogromna osiowa głębokość skrawania w jednym przejściu | Frez palcowy o dużej długości | Kontakt ze ścianą na całej głębokości, bez linii stopni |
| Głębokie rowkowanie z pełnym zaangażowaniem rowka | Frez palcowy o dużej długości | Ciągłe kanały odprowadzania wiórów |
| Obróbka resztek w głębokich narożach kieszeni | Frez palcowy o długim zasięgu | Luz dla uchwytu narzędziowego nad wnęką |
Skuteczne wykonywanie operacji na głębokich kieszeniach wymaga ścisłej kontroli nad środowiskiem obróbki. Rozszerzone zwisy uwydatniają każdą drobną wadę w konfiguracji. Przed wygenerowaniem pierwszej ścieżki narzędzia należy ocenić luz, granice ugięcia i ewakuację wiórów. Ignorowanie tych zmiennych prowadzi do natychmiastowego uszkodzenia narzędzia.
Głównym powodem stosowania narzędzi o większym zasięgu jest zapobieganie katastrofalnym kolizjom. Należy obliczyć dokładny wymagany luz pomiędzy końcówką wrzeciona, powierzchnią uchwytu narzędziowego i górną częścią przedmiotu obrabianego lub uchwytu. Nowoczesne oprogramowanie CAM obsługuje wykrywanie kolizji, ale programiści muszą wprowadzać dokładne modele oprawek narzędziowych. Standardowy uchwyt z tuleją zaciskową ER często ma szeroką nakrętkę, która z łatwością zaciska górne ścianki głębokiej wnęki. Narzędzia o większym zasięgu wpychają krawędź skrawającą głęboko w część, jednocześnie utrzymując nieporęczny uchwyt narzędziowy bezpiecznie nad strefą kolizji.
Postępuj zgodnie z tą ścisłą sekwencją, aby zweryfikować zezwolenie:
Ugięcie narzędzia pozostaje absolutnym wrogiem frezowania głębokich kieszeni. Stosunek długości do średnicy (L:D) określa stopień tego ugięcia. Fizyka obróbki nakazuje, aby ugięcie narzędzia zwiększało się wraz z sześcianem długości wysięgu. Jeśli podwoisz długość narzędzia, nie odkształci się ono dwukrotnie; ugina się osiem razy bardziej przy tym samym nacisku skrawania. Zarządzanie tą wykładniczą utratą sztywności wymaga precyzyjnej kontroli nad sprzężeniem promieniowym i szybkościami posuwu.
Średnica podstawy narzędzia tnącego zasadniczo zmienia sposób radzenia sobie ze stosunkiem L:D. Zasięg 4 cali na frezie walcowo-czołowym o średnicy 1 cala daje stosunek 4:1. Taka konfiguracja jest łatwa w zarządzaniu i radzi sobie z agresywnymi parametrami obróbki zgrubnej. I odwrotnie, 4-calowy zasięg frezu walcowo-czołowego o średnicy 1/4 cala tworzy poważny stosunek 16:1. Ten ekstremalny nawis wymaga specjalistycznego programowania, parametrów mikroobróbki i hiperkonserwatywnych strategii wejścia. W przypadku większego zasięgu nie można liniowo skalować posuwu i prędkości dla różnych średnic.
Głębokie kieszenie pełnią funkcję pułapek na metalowe wióry. Jeśli wióry nie zostaną usunięte z wnęki, frez ponownie je przytnie. Ponowne cięcie wiórów powoduje natychmiastowe zniszczenie krawędzi skrawających, szczególnie w przypadku narzędzi z węglika mikroziarnistego. Geometria narzędzia ma duży wpływ na spływ wiórów. Ponieważ narzędzia o dużym zasięgu mają krótkie rowki, wióry muszą zostać całkowicie wyrzucone ze strefy skrawania, zanim zgromadzą się wokół odciążonej szyjki. Przedmuchy powietrza pod wysokim ciśnieniem lub chłodziwo przez wrzeciono stają się obowiązkowe, aby wydmuchać wióry w górę i na zewnątrz kieszeni.
Brak sztywności bezpośrednio powoduje drgania. Drganie objawia się drganiami harmonicznymi, które pozostawiają widoczne, niedopuszczalne wzory rezonansowe na ściankach i podłodze kieszeni. Oprócz estetyki, drgania niszczą dokładność wymiarową i szybko wykruszają krawędź tnącą. Utrzymanie nieskazitelnego wykończenia powierzchni na dnie głębokiego wgłębienia wymaga stabilizacji narzędzia poprzez lekkie promieniowe cięcia, podwyższone prędkości wrzeciona i sztywne mocowanie narzędzia.
Rozpoznanie dokładnych scenariuszy wymagających narzędzi o większym zasięgu zapobiega marnowaniu czasu i uszkodzeniom frezów. Narzędzia te doskonale sprawdzają się w specyficznych zastosowaniach, w których standardowe frezy palcowe nie zapewniają niezbędnego dostępu. Sytuacje te należy zidentyfikować już na wczesnym etapie programowania.
Produkcja form i komponentów lotniczych często wymaga głębokich, zlokalizowanych kieszeni. Wnęki te często charakteryzują się złożoną geometrią podłogi, która wymaga wykończenia bez długiego, ciągłego kontaktu ze ścianą. Narzędzia o dużym zasięgu pozwalają programiście zejść do wgłębienia przy użyciu dynamicznych ścieżek narzędzia frezującego. Krótka długość cięcia zapewnia lekkie połączenie osiowe, natomiast odciążona szyjka zapewnia niezbędny prześwit względem górnych kątów pochylenia podstawy formy.
Wiele warsztatów posiada 3-osiowe pionowe centra obróbcze bez możliwości pochylenia wrzeciona lub stołu. Gdy konfiguracja 5-osiowa nie jest dostępna lub praktyczna, dostęp do elementów podciętych lub głęboko osadzonych staje się poważnym wyzwaniem. Narzędzia o większym zasięgu wypełniają tę lukę. Umożliwia standardowej maszynie 3-osiowej dotarcie do skomplikowanych geometrii, omijając górne przeszkody, takie jak wysokie występy lub zaciski, które w przeciwnym razie wymagałyby wielu ustawień lub specjalistycznych głowic kątowych.
Obróbka wewnętrznych stopni, występów lub wysp na dnie głębokiego otworu wymaga precyzyjnego dostępu. Gdy większe narzędzie do obróbki zgrubnej oczyści górne ściany głównego otworu, potrzebne będzie mniejsze narzędzie do obróbki skomplikowanych elementów podłogi. Standardowy uchwyt narzędziowy uderzyłby w ściany otworu. Narzędzie o dużym zasięgu wpada do oczyszczonego otworu, utrzymując oprawkę bezpiecznie nad częścią, i obrabia wewnętrzne stopnie za pomocą krótkiej krawędzi tnącej.
Duże frezy wymienne lub frezy o dużym posuwie doskonale radzą sobie z usuwaniem ogromnych ilości materiału z głębokich kieszeni. Pozostawiają jednak duże promienie w narożnikach wewnętrznych. Obróbka resztek polega na powrocie do głębokiej kieszeni za pomocą narzędzia o mniejszej średnicy w celu wybrania wąskich promieni naroży. Narzędzie o dużym zasięgu jest idealnym kandydatem do tej operacji. Zapewnia małą średnicę skrawania potrzebną do ciasnych narożników, a jednocześnie oferuje wydłużoną szyjkę wymaganą do dotarcia do dna wcześniej zgrubnej wnęki.
Standardowe narzędzia o zwiększonym zasięgu obsługują większość zastosowań w głębokich kieszeniach. Jednakże niektóre ekstremalne geometrie zwiększają możliwości obróbki do absolutnych granic, wymagając specjalistycznych narzędzi i ultrakonserwatywnych strategii. Tych ekstremalnych narzędzi nie można traktować jak standardowych frezów palcowych.
Przemysł obróbczy ogólnie definiuje zasięg standardowy jako dowolny stosunek długości do średnicy wynoszący maksymalnie 5:1. Po przekroczeniu tego progu wkraczasz na terytorium frezy palcowe o bardzo długim zasięgu . Narzędzia te charakteryzują się stosunkiem L:D w zakresie od 5:1 do 10:1, a czasami nawet wyższym w przypadku specjalistycznych zastosowań w zakresie mikroobróbki. Praca w tej strefie całkowicie zmienia fizykę cięcia. Ugięcie staje się dominującą zmienną w każdym obliczeniu ścieżki narzędzia.
Narzędzia o bardzo dużym zasięgu dominują w niszowych sektorach produkcyjnych. Producenci samochodów wykorzystują je do obróbki głębokiego płaszcza wodnego w blokach silnika. Sklepy lotnicze wdrażają je do skomplikowanych wewnętrznych portów kolektora, gdzie dynamika płynów wymaga gładkich wykończeń wewnętrznych głęboko w bloku. Ekstremalne wnęki formy, szczególnie te do dużych części wtryskowych z tworzyw sztucznych, również wymagają, aby te narzędzia osiągały największe kąty pochylenia bez kolizji z masywną podstawą formy.
Obróbka narzędziami o bardzo dużym zasięgu wiąże się z wykładniczym ryzykiem katastrofalnej awarii narzędzia. Nie można używać standardowych parametrów skrawania. Zastosowania te wymagają hiperkonserwatywnych parametrów obróbki. Należy zminimalizować promieniową głębokość skrawania (RDOC) do poziomu mikroobróbki, często angażując mniej niż 5% średnicy narzędzia. To cienkie jak brzytwa sprzęgło zmniejsza nacisk narzędzia, zapobiega wyginaniu się frezu i ogranicza wytwarzanie ciepła do absolutnego minimum.
Aby zaradzić ekstremalnej utracie sztywności przy wysokich stosunkach L:D, inżynierowie zajmujący się narzędziami opracowali frezy palcowe o dużym zasięgu ze stożkową szyjką. Zamiast prostej cylindrycznej szyjki, szyjka stopniowo zwęża się na zewnątrz od średnicy skrawania z powrotem do trzpienia. Stożek ten zwiększa masę krytyczną i sztywność konstrukcyjną narzędzia, jednocześnie zapewniając niezbędny prześwit względem naciągniętych ścian kieszeni. W przypadku przekroczenia stosunku 7:1 zwężająca się szyjka często staje się jedynym realnym rozwiązaniem zapobiegającym agresywnym drganiom.
Wdrożenie narzędzi o rozszerzonym zasięgu wymaga dokładnej oceny technicznej całego procesu obróbki. Aby utrzymać rentowność, należy dostosować podawanie danych, ocenić materiały i zrozumieć cykl życia narzędzia. Zgadywanie parametrów zniszczy narzędzie już przy pierwszym przejściu.
Używając narzędzi o większym zasięgu, należy zdecydowanie zmniejszyć standardowe posuwy i prędkości. Nigdy nie polegaj na ogólnych wykresach cięcia. Oblicz redukcję na podstawie określonej długości zwisu. Ogólną zasadą jest, że dla każdego przyrostu powyżej stosunku 3:1 L:D należy zmniejszyć posuw na ząb i dostosować powierzchnię, aby zapobiec wibracjom harmonicznym. Zapoznaj się z danymi producenta dotyczącymi skrawania, które wyraźnie uwzględniają większy zasięg. Stosowanie tych narzędzi przy standardowych parametrach gwarantuje natychmiastową awarię.
Wytyczne dotyczące obniżania wartości znamionowych współczynnika L:D.
| L:D. | Zmniejszenie współczynnika | redukcji prędkości | Regulacja strategii |
|---|---|---|---|
| Do 3:1 | 0% (standardowy) | 0% (standardowy) | Standardowe frezowanie dynamiczne |
| 4:1 do 5:1 | Zmniejsz o 20% | Zmniejsz o 15% | Zmniejsz RDOC o 10% |
| 6:1 do 7:1 | Zmniejsz o 40% | Zmniejsz o 30% | Zmniejsz RDOC o 25%, użyj podmuchu powietrza |
| 8:1 i więcej | Zmniejsz o 60%+ | Zmniejsz o 50%+ | Mikroobróbka RDOC, wymagana stożkowa szyjka |
Materiał przedmiotu obrabianego decyduje o wykonalności i strategii obróbki o przedłużonym zasięgu. Miękkie materiały, takie jak stal 1018, aluminium 6061 lub mosiądz, są stosunkowo wyrozumiałe. Generują mniejsze siły skrawania, co pozwala na wciskanie dłuższych narzędzi z umiarkowanym powodzeniem. I odwrotnie, obróbka Inconelu, Tytanu lub hartowanych stali narzędziowych za pomocą narzędzi o większym zasięgu stwarza ogromne trudności. Te stopy wysokotemperaturowe wytwarzają ogromny nacisk i ciepło narzędzia. Cięcie ich na duże długości wymaga absolutnej sztywności, najwyższej jakości powłok i bezbłędnego wykonania ścieżki narzędzia.
Kiedy długość narzędzia pogarsza sztywność, jakość podłoża węglikowego i powłoki staje się krytyczną inwestycją. Ultradrobny węglik drobnoziarnisty zapewnia niezbędną wytrzymałość na zerwanie poprzeczne, aby wytrzymać boczne siły zginające bez pękania. Zaawansowane powłoki PVD i CVD chronią krawędź skrawającą przed rozkładem termicznym. Ponieważ konieczne jest wykonywanie lżejszych cięć, narzędzie spędza więcej czasu na pocieraniu cięcia. Powłoki klasy premium zapewniają smarowność niezbędną do zapobiegania narostowi na krawędziach (BUE) podczas wydłużonych czasów cykli.
Zarządzanie cyklem życia narzędzi staje się skomplikowane w przypadku narzędzi o większym zasięgu. Ponowne ostrzenie zmienia zewnętrzną średnicę narzędzia i potencjalnie zmniejsza jego całkowitą długość. Podczas szlifowania rowków średnica cięcia zmniejsza się, ale średnica pełnej szyjki pozostaje taka sama. Jeśli średnica skrawania stanie się mniejsza niż średnica szyjki, szyjka będzie ocierać się o ścianki kieszeni, powodując ogromne tarcie i awarię narzędzia. Należy wdrożyć rygorystyczne aktualizacje CAM, aby uwzględnić zmienioną geometrię i upewnić się, że odciążona szyjka nadal przechodzi przez przedmiot obrabiany.
Sam sprzęt nie rozwiąże problemów związanych z głębokimi kieszeniami. Aby osiągnąć sukces, należy połączyć prawidłową geometrię narzędzia z nowoczesnymi strategiami ścieżki narzędzia i doskonałym uchwytem narzędziowym. Świetne narzędzie w złym uchwycie i o złej ścieżce narzędzia i tak się zepsuje.
W przypadku zastosowań o dużym zasięgu obowiązkowe jest frezowanie o wysokiej wydajności (HEM) lub dynamiczne ścieżki narzędzia. Tradycyjna obróbka zgrubna z offsetem zakopuje narzędzie w wewnętrznych narożnikach, powodując ogromne skoki nacisku narzędzia, które natychmiast powodują pękanie wydłużonych szyjek. HEM utrzymuje niskie, stałe sprzęgnięcie promieniowe na całej ścieżce narzędzia. Wykonując bardzo lekkie cięcia promieniowe przy wyższych prędkościach posuwu, HEM kieruje siły skrawania osiowo w górę do wrzeciona, a nie bocznie na słabą szyjkę narzędzia.
Nigdy nie zanurzaj narzędzia o dużym zasięgu bezpośrednio w litym materiale. Zanurzanie kieruje 100% siły bezpośrednio w górę osi Z, ale każde lekkie bicie spowoduje wygięcie i pęknięcie długiej szyi. Aby wejść do głębokich kieszeni, należy zawsze stosować interpolację śrubową lub strategie rampowania. Utrzymuj kąt rampowy bardzo płytki, zwykle pomiędzy 0,5 a 1,5 stopnia. To stopniowe wprowadzanie minimalizuje nacisk narzędzia i umożliwia skuteczne odprowadzanie wiórów z krótkich rowków przed pełnym osiowym połączeniem.
Standardowe tuleje zaciskowe ER są często niewystarczające do zastosowań o dużym zasięgu. Tuleje ER z natury powodują całkowite bicie wskaźnikowe (TIR). Przy przedłużeniu o 2 cale dopuszczalne może być niewielkie bicie na powierzchni czołowej tulei zaciskowej. Przy przedłużeniu o długości 6 cali to samo bicie zwiększa się wykładniczo, powodując agresywne uderzanie końcówki narzędzia. To bicie niszczy krawędź tnącą i powoduje ogromne drgania. Należy dokonać modernizacji w celu zastosowania oprawek termokurczliwych, uchwytów hydraulicznych lub precyzyjnych uchwytów do frezowania. Te uchwyty premium maksymalizują siłę chwytania i ograniczają TIR do absolutnego minimum.
Głębokie kieszenie tworzą próżnię, która zatrzymuje wióry. W przypadku stosowania chłodziwa zalewowego płyn często nie dociera do dna wnęki, zamiast tego tworzy się zawiesina ponownie przyciętych wiórów, która niszczy narzędzie. Oceń możliwość stosowania chłodziwa pod wysokim ciśnieniem przez wrzeciono, jeśli jest ono obsługiwane przez Twoją maszynę i narzędzie. W przeciwnym razie programowalne nadmuchy powietrza pod wysokim ciśnieniem są często skuteczniejsze niż zalanie chłodziwa w przypadku głębokich kieszeni. Powietrze usuwa wióry gwałtownie w górę, nie tworząc lepkiej zawiesiny, dzięki czemu nóż zawsze współpracuje z czystym materiałem.
Aby pomyślnie wdrożyć te narzędzia w kolejnej głębokiej operacji, wykonaj następujące kroki:
Odp.: Długość skrawania (LOC) odnosi się wyłącznie do karbowanej części tnącej frezu palcowego. Zasięg definiuje całkowitą odległość od czoła oprawki narzędziowej do końcówki narzędzia. W przypadku frezów palcowych o długim zasięgu zasięg obejmuje zarówno krótką część karbowaną, jak i wydłużoną, niekarbowaną, solidną szyjkę.
Odp.: Zredukuj drgania, drastycznie zmniejszając promieniową głębokość skrawania (RDOC). Utrzymuj stałe obciążenie narzędzia za pomocą dynamicznych ścieżek narzędzia frezującego. Nieznacznie zwiększ posuw na ząb, aby ustabilizować frez i zapobiec tarciu. Na koniec należy zapewnić minimalne bicie, stosując najwyższej jakości oprawki termokurczliwe lub hydrauliczne.
Odp.: Profilowanie głębokich ścian za pomocą frezu palcowego o dużym zasięgu to zły wybór. Krótki LOC wymaga wielu stopni osiowych, które pozostawią widoczne linie stopni na gotowej ścianie. Do głębokiego, ciągłego profilowania ścian należy użyć frezu walcowo-czołowego o dużej długości, aby połączyć całą ścianę w jednym przejściu.
Odp.: Standardowe limity obróbki zwykle mieszczą się w przedziale od 3:1 do 5:1 L:D. Zastosowania o bardzo dużym zasięgu mogą zwiększyć ten współczynnik do 10:1 lub więcej, w zależności od średnicy podstawy. Przełożenia przekraczające 5:1 wymagają ekstremalnych środków ostrożności, parametrów mikroobróbki i idealnie sztywnych ustawień, aby zapobiec awariom narzędzia.
Odp.: Frezowanie współbieżne pozostaje preferowaną metodą odprowadzania wiórów i zarządzania ciepłem. Jednak frezowanie współbieżne w naturalny sposób wciąga frez w obrabiany przedmiot. W przypadku narzędzi o większym zasięgu to ugięcie może spowodować nadcięcie. Należy wykonywać bardzo lekkie przejścia promieniowe, aby zminimalizować to przyciąganie, zachowując jednocześnie zalety frezowania współbieżnego.
O: Tak. Standardowe uchwyty zaciskowe powodują zbyt duże bicie, które zwiększa się wykładniczo przy większym zasięgu. Należy używać precyzyjnych oprawek narzędziowych, takich jak uchwyty termokurczliwe lub uchwyty hydrauliczne. Uchwyty te eliminują bicie, zapewniają maksymalną koncentryczność i zapobiegają uderzaniu końcówki narzędzia podczas cięcia.