Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-07 Origine: Sito
La fresatura di cavità profonde e tasche costringe gli operatori a combattere la deflessione dell'utensile, le vibrazioni aggressive e la scarsa finitura superficiale. Un errore frequente in officina consiste nel prendere una fresa a candela lunga quando il lavoro richiede solo una portata estesa. Questa discrepanza geometrica uccide la forza centrale. Porta direttamente a utensili spezzati, parti scartate e tempi di ciclo bruciati. È necessario abbinare l'esatta lunghezza di taglio (LOC) e lo scarico del collo all'operazione specifica. La decisione di specificare Le frese a candela a lunga portata si riducono a bilanciare l'accesso fisico richiesto con la massima rigidità del sistema. Specificare la geometria corretta dell'utensile garantisce che la fresa sopravviva al passaggio mantenendo tolleranze strette. Comprendere esattamente quando implementare questi strumenti specializzati trasforma le operazioni imprevedibili e profonde in processi stabili e ripetibili.
La scelta dell'utensile giusto per lavorazioni profonde richiede una conoscenza approfondita dell'anatomia dell'utensile da taglio. I macchinisti spesso confondono gli utensili a lunga lunghezza con gli utensili a lunga portata. Sebbene entrambi offrano lunghezze complessive estese, i loro progetti strutturali servono strategie di lavorazione completamente diverse. L'utilizzo di quello sbagliato garantisce prestazioni scadenti.
Le frese a candela di lunghezza lunga sono dotate di scanalature che si estendono per gran parte della lunghezza complessiva dell'utensile. I produttori di utensili progettano queste frese specificatamente per la lavorazione di pareti profonde e continue o per l'esecuzione di operazioni di scanalatura profonda in cui l'intera lunghezza della scanalatura impegna il materiale simultaneamente. L'utilizzo di un'elevata profondità di taglio assiale richiede canali di evacuazione truciolo continui lungo l'intera area di contatto. Tuttavia, questa sezione scanalata estesa rimuove un'enorme quantità di metallo duro solido dal nucleo dell'utensile. La mancanza di materiale centrale rende le frese a candela di lunga lunghezza altamente suscettibili alla deflessione e alle vibrazioni quando vengono spinte con forza. Agiscono come molle deboli sotto carichi laterali pesanti.
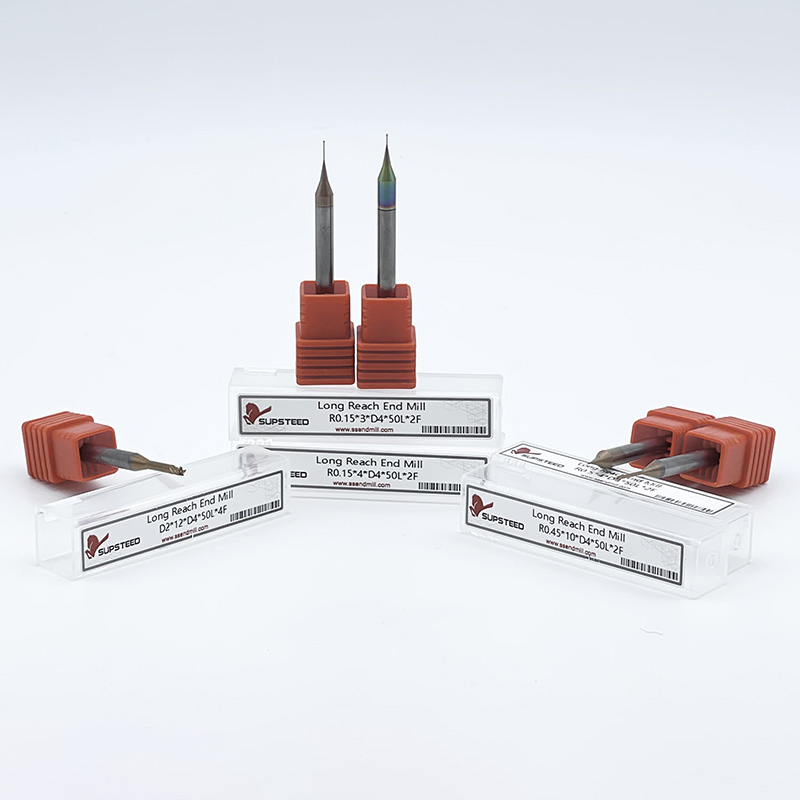
Al contrario, gli utensili a lunga portata presentano una lunghezza di taglio (LOC) molto corta seguita da un collo alleggerito. Questo diametro del collo è leggermente più piccolo del diametro di taglio, fornendo spazio mentre l'utensile scende in una tasca. Le scanalature si fermano immediatamente dopo la breve sezione di taglio. La restante parte estesa è costituita da metallo duro solido e non scanalato che si estende fino al gambo. Questo design isola l'azione di taglio fino alla punta dell'utensile massimizzando al tempo stesso la massa strutturale dietro di esso.
La differenza strutturale tra una sezione scanalata e un collo solido determina le prestazioni dell'utensile. Una massa solida di carburo fornisce resistenza e rigidità del nucleo esponenzialmente più elevate rispetto a una sezione scanalata della stessa identica lunghezza. I flauti fungono da punti deboli strutturali. Quando le forze di taglio esercitano una pressione laterale contro la punta dell'utensile, un cilindro scanalato si piega molto più di un cilindro pieno. Limitando le scanalature solo alla profondità di taglio necessaria, gli utensili a lungo raggio massimizzano la sezione trasversale del metallo duro integrale. Questa geometria riduce drasticamente la deflessione dell'utensile, attenua le vibrazioni e prolunga la durata dell'utensile durante le operazioni di svuotamento di tasche profonde.
Matrice decisionale della geometria dell'utensile
| Requisito di lavorazione | Geometria dell'utensile consigliata | Vantaggio primario |
|---|---|---|
| Portata profonda con step-down assiali poco profondi | Fresa a lunga portata | Massima rigidità del nucleo e deflessione minima |
| Enorme profondità di taglio assiale a passata singola | Fresa a candela lunga | Contatto a parete a tutta profondità senza linee di gradino |
| Scanalatura profonda con pieno impegno della scanalatura | Fresa a candela lunga | Canali continui di evacuazione truciolo |
| Lavorazione del resto negli angoli profondi delle tasche | Fresa a lunga portata | Spazio per il portautensile sopra la cavità |
L'esecuzione con successo di operazioni di tasche profonde richiede un controllo rigoroso dell'ambiente di lavorazione. Gli sbalzi estesi amplificano ogni piccolo difetto della tua configurazione. È necessario valutare la distanza, i limiti di deflessione e l'evacuazione del truciolo prima di generare il primo percorso utensile. Ignorare queste variabili porta alla rottura immediata dell'utensile.
Il motivo principale per specificare attrezzature a portata estesa è prevenire collisioni catastrofiche. È necessario calcolare la distanza esatta richiesta tra il naso del mandrino, la faccia del portautensile e la parte superiore del pezzo o dell'attrezzatura. Il moderno software CAM gestisce il rilevamento delle collisioni, ma i programmatori devono inserire modelli accurati di portautensili. Un mandrino a pinza ER standard è spesso dotato di un dado a punta larga che aggancia facilmente le pareti superiori di una cavità profonda. Gli utensili a portata estesa spingono il tagliente in profondità nella parte mantenendo l'ingombrante portautensile al sicuro sopra la zona di interferenza.
Seguire questa sequenza rigorosa per verificare l'autorizzazione:
La flessione dell'utensile rimane il nemico assoluto della fresatura di tasche profonde. Il rapporto lunghezza/diametro (L:D) determina la gravità di questa deflessione. La fisica della lavorazione impone che la deflessione dell'utensile aumenti come un cubo della lunghezza della sporgenza. Se si raddoppia la lunghezza estesa di uno strumento, questo non si deforma il doppio; si deforma otto volte di più sotto la stessa pressione di taglio. Per gestire questa perdita esponenziale di rigidità è necessario un controllo preciso dell'impegno radiale e delle velocità di avanzamento.
Il diametro di base dell'utensile da taglio cambia radicalmente il modo in cui gestisci il rapporto L:D. Una portata di 4 pollici su una fresa a candela da 1 pollice di diametro produce un rapporto 4:1. Questa configurazione rimane altamente gestibile e può gestire parametri di sgrossatura aggressivi. Al contrario, una portata di 4 pollici su una fresa a candela con diametro di 1/4 di pollice crea un severo rapporto 16:1. Questa sporgenza estrema richiede una programmazione specializzata, parametri di microlavorazione e strategie di ingresso iperconservatrici. Non è possibile scalare avanzamenti e velocità in modo lineare su diametri diversi quando si ha a che fare con una portata estesa.
Le tasche profonde fungono da trappole per i trucioli metallici. Se i trucioli non riescono a evacuare la cavità, la taglierina li taglierà nuovamente. La rilavorazione del truciolo distrugge istantaneamente i taglienti, soprattutto sugli utensili in metallo duro micrograna. La geometria dell'utensile influisce fortemente sul flusso dei trucioli. Poiché gli utensili a lungo raggio hanno scanalature corte, i trucioli devono essere espulsi completamente fuori dalla zona di taglio prima di accumularsi attorno al collo di scarico. Soffi d'aria ad alta pressione o refrigerante attraverso il mandrino diventano obbligatori per far esplodere i trucioli verso l'alto e fuori dalla tasca.
La mancanza di rigidità causa direttamente le vibrazioni. Il chiacchiericcio si manifesta come vibrazioni armoniche che lasciano schemi di risonanza visibili e inaccettabili sulle pareti e sul pavimento della tasca. Al di là dell'estetica, le vibrazioni distruggono la precisione dimensionale e scheggiano rapidamente il tagliente. Per mantenere una finitura superficiale incontaminata sul fondo di una cavità profonda è necessario stabilizzare l'utensile attraverso leggeri tagli radiali, elevate velocità del mandrino e portautensili rigidi.
Riconoscere gli scenari esatti che richiedono utensili a portata estesa previene perdite di tempo e frese rotte. Questi strumenti eccellono in applicazioni specifiche in cui le frese standard non riescono a fornire l'accesso necessario. È necessario identificare queste situazioni nelle prime fasi della fase di programmazione.
La realizzazione di stampi e la produzione di componenti aerospaziali richiedono spesso tasche profonde e localizzate. Queste cavità spesso presentano geometrie del pavimento complesse che richiedono una finitura senza un lungo contatto continuo con la parete. Gli strumenti a lunga portata consentono al programmatore di scendere nella cavità utilizzando percorsi utensile di fresatura dinamici. La breve lunghezza di taglio gestisce il leggero impegno assiale, mentre il collo alleggerito fornisce lo spazio necessario contro gli angoli di sformo superiori della base dello stampo.
Molte officine utilizzano centri di lavoro verticali a 3 assi senza la possibilità di inclinare il mandrino o la tavola. Quando una configurazione a 5 assi non è disponibile o pratica, l'accesso a caratteristiche di sottosquadro o incassate diventa una sfida difficile. Gli utensili a portata estesa colmano questa lacuna. Consente a una macchina standard a 3 assi di raggiungere geometrie complesse, aggirando le ostruzioni superiori come sporgenze alte o morsetti che altrimenti richiederebbero più configurazioni o teste angolari specializzate.
La lavorazione di gradini interni, sporgenze o isole sul fondo di un foro profondo richiede un accesso di precisione. Una volta che un utensile di sgrossatura più grande supera le pareti superiori del foro principale, è necessario un utensile più piccolo per lavorare le complesse caratteristiche del pavimento. Un portautensile standard si schianterebbe contro le pareti del foro. Un utensile a lungo raggio cade nel foro liberato, mantenendo il supporto in modo sicuro sopra il pezzo, e lavora i gradini interni utilizzando il suo tagliente corto.
Le grandi frese indicizzabili o le frese ad alto avanzamento eccellono nell'estrarre enormi volumi di materiale in tasche profonde. Tuttavia, lasciano ampi raggi negli angoli interni. La lavorazione del resto implica il ritorno in quella tasca profonda con un utensile di diametro inferiore per individuare i raggi degli angoli stretti. Uno strumento a lunga portata è il candidato perfetto per questa operazione. Fornisce il piccolo diametro di taglio necessario per gli angoli stretti offrendo allo stesso tempo il collo esteso necessario per raggiungere il fondo della cavità precedentemente sgrossata.
Gli strumenti standard a portata estesa gestiscono la maggior parte delle applicazioni con tasche profonde. Tuttavia, alcune geometrie estreme spingono le capacità di lavorazione ai loro limiti assoluti, richiedendo utensili specializzati e strategie ultra-conservatrici. Non è possibile trattare questi utensili estremi come frese standard.
Nel settore della lavorazione meccanica generalmente si definisce portata standard qualsiasi rapporto lunghezza/diametro fino a 5:1. Una volta varcata questa soglia, si entra nel territorio di frese a candela extra lunghe . Questi utensili presentano rapporti L:D che vanno da 5:1 fino a 10:1, e talvolta anche superiori per applicazioni specializzate di microlavorazione. Operare in questa zona cambia completamente la fisica del taglio. La deflessione diventa la variabile dominante in ogni calcolo del percorso utensile.
Gli utensili a portata extra lunga dominano i settori manifatturieri di nicchia. I produttori automobilistici li utilizzano per la lavorazione di camicie in acque profonde nei blocchi motore. Le officine aerospaziali li utilizzano per condotti interni di collettori complessi in cui la dinamica dei fluidi richiede finiture interne lisce in profondità all'interno di un blocco. Anche le cavità estreme dello stampo, in particolare quelle per parti di iniezione in plastica di grandi dimensioni, richiedono che questi strumenti raggiungano gli angoli di sformo più profondi senza entrare in collisione con la massiccia base dello stampo.
La lavorazione con utensili a portata extra lunga introduce un rischio esponenziale di guasti catastrofici dell'utensile. Non è possibile utilizzare dati di taglio standard. Queste applicazioni richiedono parametri di lavorazione iperconservativi. È necessario ridurre al minimo la profondità di taglio radiale (RDOC) a livelli di microlavorazione, spesso impegnando meno del 5% del diametro dell'utensile. Questo innesto sottilissimo riduce la pressione dell'utensile, impedisce alla fresa di piegarsi e mantiene la generazione di calore al minimo assoluto.
Per combattere l'estrema perdita di rigidità con rapporti L:D elevati, gli ingegneri degli stampi hanno sviluppato frese a candela con collo conico a lunga portata. Invece di un collo cilindrico dritto, il collo si rastrema gradualmente verso l'esterno dal diametro di taglio fino al gambo. Questa rastremazione aggiunge massa critica e rigidità strutturale all'utensile pur fornendo lo spazio necessario contro le pareti sformi della tasca. Quando si supera il rapporto 7:1, un collo affusolato spesso diventa l'unica soluzione praticabile per prevenire vibrazioni aggressive.
L'implementazione di utensili a portata estesa richiede una valutazione tecnica approfondita dell'intero processo di lavorazione. È necessario modificare i feed, valutare i materiali e comprendere il ciclo di vita dello strumento per mantenere la redditività. Indovinare i parametri distruggerà lo strumento al primo passaggio.
È necessario ridurre in modo aggressivo gli avanzamenti e le velocità standard quando si utilizzano strumenti a portata estesa. Non fare mai affidamento su tabelle di taglio generiche. Calcolare la riduzione in base alla lunghezza specifica della sporgenza. Come regola generale, per ogni incremento superiore al rapporto L:D di 3:1, è necessario ridurre l'avanzamento per dente e regolare la metratura della superficie per evitare vibrazioni armoniche. Consultare i dati di taglio specifici del produttore che tengono conto esplicitamente della portata estesa. Spingere questi strumenti su parametri standard garantisce un fallimento immediato.
Linee guida per la riduzione del rapporto L:D Rapporto
| L:D | di riduzione dell'avanzamento | di riduzione della velocità | Regolazione della strategia |
|---|---|---|---|
| Fino a 3:1 | 0% (standard) | 0% (standard) | Fresatura dinamica standard |
| Da 4:1 a 5:1 | Ridurre del 20% | Ridurre del 15% | Diminuisci RDOC del 10% |
| Da 6:1 a 7:1 | Ridurre del 40% | Riduci del 30% | Diminuisci l'RDOC del 25%, usa il getto d'aria |
| 8:1 e superiori | Ridurre del 60%+ | Ridurre del 50%+ | RDOC con microlavorazione, è richiesto il collo conico |
Il materiale del pezzo determina la fattibilità e la strategia della lavorazione a portata estesa. I materiali morbidi come l'acciaio 1018, l'alluminio 6061 o l'ottone sono relativamente tolleranti. Generano forze di taglio inferiori, consentendo di spingere utensili più lunghi con moderato successo. Al contrario, la lavorazione di Inconel, titanio o acciai per utensili temprati con utensili a portata estesa presenta estrema difficoltà. Queste leghe ad alta temperatura generano enormi pressioni e calore sull'utensile. Tagliarli a lunghezze estese richiede rigidità assoluta, rivestimenti di alta qualità ed esecuzione impeccabile del percorso utensile.
Quando la rigidità dell'utensile è compromessa dalla lunghezza, la qualità del substrato in metallo duro e del rivestimento diventa un investimento fondamentale. Il metallo duro a micrograna ultrafine fornisce la resistenza alla rottura trasversale necessaria per resistere alle forze di flessione laterale senza spezzarsi. I rivestimenti avanzati PVD e CVD proteggono il tagliente dai guasti termici. Poiché è necessario eseguire tagli più leggeri, l'utensile impiega più tempo a sfregare il taglio. I rivestimenti premium forniscono il potere lubrificante necessario per prevenire il tagliente di riporto (BUE) durante questi tempi di ciclo prolungati.
La gestione del ciclo di vita degli strumenti diventa complicata con strumenti a portata estesa. La riaffilatura altera il diametro esterno dell'utensile e potenzialmente ne riduce la lunghezza complessiva. Quando si affilano le scanalature, il diametro di taglio si riduce, ma il diametro del collo solido rimane lo stesso. Se il diametro di taglio diventa inferiore al diametro del collo, il collo sfregherà contro le pareti della tasca, provocando un notevole attrito e il guasto dell'utensile. È necessario implementare rigorosi aggiornamenti CAM per tenere conto della geometria alterata e garantire che il collo sollevato sia ancora libero dal pezzo.
L’hardware da solo non risolverà le sfide legate alle tasche profonde. Per raggiungere il successo è necessario abbinare la geometria corretta dell'utensile con strategie moderne di percorso utensile e portautensili premium. Un ottimo utensile in un supporto scadente con un percorso utensile inadeguato si romperà comunque.
La fresatura ad alta efficienza (HEM) o i percorsi utensile di fresatura dinamica sono obbligatori per le applicazioni a lunga portata. La tradizionale sgrossatura offset seppellisce l'utensile negli angoli interni, causando enormi picchi di pressione dell'utensile che fanno scattare istantaneamente i colli estesi. L'HEM mantiene un impegno radiale basso e costante durante l'intero percorso utensile. Eseguendo tagli radiali molto leggeri a velocità di avanzamento più elevate, HEM dirige le forze di taglio assialmente verso l'alto nel mandrino anziché lateralmente contro il collo debole dell'utensile.
Non immergere mai uno strumento a lunga portata direttamente nel materiale solido. L'immersione dirige il 100% della forza direttamente lungo l'asse Z, ma qualsiasi leggera deviazione causerà la piegatura e lo spezzamento del lungo collo. Utilizzare sempre l'interpolazione elicoidale o strategie di rampa per entrare nelle tasche profonde. Mantenere l'angolo della rampa molto basso, in genere tra 0,5 e 1,5 gradi. Questa entrata graduale riduce al minimo la pressione dell'utensile e consente alle scanalature corte di evacuare efficacemente i trucioli prima del completo impegno assiale.
Le pinze ER standard sono spesso insufficienti per le applicazioni a lunga portata. Le pinze ER introducono intrinsecamente il runout totale dell'indicatore (TIR). Con un'estensione di 2 pollici, una lieve distorsione sulla faccia della pinza potrebbe essere accettabile. Con un'estensione di 6 pollici, lo stesso runout si ingrandisce in modo esponenziale, provocando una frustata aggressiva della punta dell'utensile. Questa frustata distrugge il tagliente e crea enormi chiacchiere. È necessario passare a supporti per calettamento, mandrini idraulici o mandrini per fresatura di precisione. Questi supporti premium massimizzano la forza di presa e mantengono il TIR al minimo assoluto.
Le tasche profonde creano un vuoto che intrappola i trucioli. Se si utilizza un liquido refrigerante, il fluido spesso non riesce a raggiungere il fondo della cavità, creando invece un impasto di trucioli ritagliati che distruggono l'utensile. Valutare l'uso del refrigerante ad alta pressione attraverso il mandrino se la macchina e l'utensile lo supportano. In caso contrario, i getti d'aria programmabili ad alta pressione sono spesso superiori all'allagamento del refrigerante per le sacche profonde. L'aria evacua violentemente i trucioli verso l'alto senza creare un impasto appiccicoso, garantendo che la taglierina impegni sempre materiale pulito.
Per implementare con successo questi strumenti nella tua prossima operazione di tasca profonda, esegui i seguenti passaggi:
R: La lunghezza di taglio (LOC) si riferisce strettamente alla parte tagliente scanalata della fresa. La portata definisce la distanza totale dalla faccia del portautensile alla punta dell'utensile. In una fresa a candela con portata lunga, la portata comprende sia la sezione scanalata corta che il collo pieno esteso e non scanalato.
R: Riduci le vibrazioni diminuendo drasticamente la profondità di taglio radiale (RDOC). Mantieni un carico utensile costante utilizzando percorsi utensile di fresatura dinamici. Aumentare leggermente l'avanzamento per dente per stabilizzare la taglierina ed evitare sfregamenti. Infine, assicurate un runout minimo utilizzando portautensili idraulici o a calettamento di alta qualità.
R: Profilare pareti profonde con una fresa a candela a lungo raggio è una scelta sbagliata. Il LOC breve richiede più gradini assiali, che lasceranno linee di gradini visibili sulla parete finita. Per una profilatura profonda e continua delle pareti, utilizzare una fresa a candela lunga per impegnare l'intera parete in un unico passaggio.
R: I limiti di lavorazione standard di solito si aggirano intorno a un rapporto L:D compreso tra 3:1 e 5:1. Le applicazioni con portata extra lunga possono spingerlo a 10:1 o superiore a seconda del diametro della base. Rapporti superiori a 5:1 richiedono precauzioni estreme, parametri di microlavorazione e configurazioni perfettamente rigide per prevenire guasti all'utensile.
R: La fresatura concorde rimane il metodo preferito per l'evacuazione dei trucioli e la gestione del calore. Tuttavia, la fresatura concorde attira naturalmente la fresa nel pezzo da lavorare. Con gli utensili a portata estesa, questa deflessione può causare un taglio eccessivo. È necessario eseguire passate radiali molto leggere per ridurre al minimo questa trazione mantenendo i vantaggi della fresatura concorde.
R: Sì. I mandrini a pinza standard introducono un runout eccessivo, che aumenta in modo esponenziale su una portata estesa. È necessario utilizzare portautensili ad alta precisione come mandrini a calettamento o idraulici. Questi supporti eliminano il runout, forniscono la massima concentricità e impediscono alla punta dell'utensile di spostarsi durante il taglio.