
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-24 Pinagmulan: Site


Ang mga karaniwang off-the-shelf na tool ba ay tahimik na nagpapabagal sa iyong mga margin ng kita? Maglakad papunta sa anumang palapag ng tindahan na may mataas na volume, at malamang na makikita mo ang mga operator na patuloy na nagsasaayos ng mga offset o nagpapalit ng mga pagod na insert. Sa mahirap na mundo ng pagmamanupaktura ng katumpakan, ang pagpoproseso ng mga non-ferrous na bahagi ay madalas na nagpapakilala ng mga hindi mahulaan na pattern ng pagsusuot. Ang mga built-up na gilid at mabilis na pagkasira ay lumilikha ng mga nakatagong financial drain. Ito ay tiyak na humahantong sa labis na pag-downtime ng makina at pagtaas ng mga rate ng scrap. Ang pag-asa sa mga pangkalahatang solusyon sa katalogo ay hindi na isang praktikal na diskarte para sa mga modernong pasilidad ng produksyon.
Sa komprehensibong gabay na ito, matutuklasan mo kung paano Ang non-ferrous machining ay umabot sa pinakamataas na kahusayan sa pamamagitan ng pasadyang engineering. Sa pamamagitan ng pagsasama ng mga advanced na substrate na materyales tulad ng Polycrystalline Diamond at Polycrystalline Cubic Boron Nitride, ang mga manufacturer ay maaaring mabawasan nang husto ang kanilang kabuuang gastos sa bawat bahagi habang pinapataas ang kalidad ng workpiece.
Operation Consolidation: Pinagsasama-sama ng mga engineered tooling solution ang maraming natatanging machining operations sa isang pass. Kabilang dito ang roughing, finishing, at chamfering, na lubhang binabawasan ang kabuuang cycle ng oras at pinapaliit ang pag-index ng makina.
Superior Wear Resistance: Ang mga custom na Polycrystalline Diamond substrates ay naghahatid ng walang kaparis na wear resistance kapag nagpoproseso ng mga materyales na napakasakit. Madalas nilang nalalampasan ang karaniwang mga alternatibong solid carbide sa pamamagitan ng hindi pangkaraniwang mga margin.
Bimetallic Capability: Ang Polycrystalline Cubic Boron Nitride ay gumagana bilang pinakamainam na solusyon sa engineering para sa mga kumplikadong bimetallic application. Pinapayagan nito ang sabay-sabay na pagputol ng aluminyo at cast iron nang walang sakuna na pagkasira ng gilid.
Cost Efficiency: Ang tunay na operational value ng isang bespoke cutter ay sinusukat sa pamamagitan ng kapasidad nitong babaan ang Cost per Part sa pamamagitan ng pinahusay na machine uptime, sa halip na ang paunang presyo nito sa pagkuha.
Upang lubos na maunawaan ang halaga ng espesyalisadong engineering, kailangan muna nating suriin ang mga likas na bahid ng karaniwang tooling. Ang mga kapaligiran sa paggawa ng katumpakan ay nahaharap sa natatanging mga hadlang sa pagpapatakbo kapag nakikitungo sa mga non-ferrous na materyales. Hindi tulad ng mga karaniwang bakal na haluang metal, ang mga materyales tulad ng aluminyo, tanso, tanso, at modernong mga advanced na composite ay nagpapakita ng natatanging tribological at metalurhiko na mga hamon. Karaniwang idinisenyo ang mga karaniwang tool sa catalog para sa mga pangkalahatang layunin na application. Dahil dito, likas silang nakompromiso kapag naatasang gumawa ng mahigpit at mataas na dami.
Ang mga non-ferrous na materyales ay karaniwang nahuhulog sa dalawang may problemang kategorya para sa mga machinist. Ang mga ito ay malagkit o lubhang nakasasakit. Ang malambot, mataas na ductile na mga metal tulad ng purong aluminyo at tanso ay nagtataglay ng malagkit na katangian. Sa panahon ng proseso ng pagputol, ang sobrang localized na init at presyon ay nagiging sanhi ng mga malambot na materyales na ito sa micro-weld nang direkta sa cutting edge ng tool. Ang hindi pangkaraniwang bagay na ito ay kilala sa lahat sa palapag ng tindahan bilang Built-Up Edge, at sa panimula nito ay binabago ang nilalayong cutting geometry.
Madalas na kinikilala ng mga may karanasang operator ang pagkabigo na ito. Ang isang biglaang, malupit na pagbabago sa spindle pitch ay karaniwang nagpapahiwatig na ang materyal ay hinangin sa flute. Habang ang akumulasyon na ito ay pumutol sa panahon ng hiwa, hinihila nito ang mga microscopic na fragment ng carbide kasama nito. Direkta itong humahantong sa napaaga na pagkabigo sa gilid at wasak na mga pagtatapos sa ibabaw.
Higit pa rito, nasasaksihan natin ang napakalaking pagbabago sa pandaigdigang mga uso sa pagmamanupaktura. Ang mga de-koryenteng sasakyan at sektor ng aerospace ay agresibong nagsasagawa ng mga diskarte sa lightweighting upang matugunan ang mahigpit na mga pamantayan sa kahusayan. Ang kalakaran na ito sa buong industriya ay nagtutulak sa mga pasilidad na iproseso ang mga materyales na lalong nakasasakit. Ang mga high-silicon na aluminyo na haluang metal na ginagamit para sa mga pabahay ng de-koryenteng motor at ang Carbon Fiber Reinforced Polymers ay kumikilos tulad ng likidong papel de liha. Ang karaniwang carbide na nakalantad sa mga nakasasakit na elementong ito ay dumaranas ng mabilis na pagkasira ng flank, nawawala ang katumpakan ng dimensyon sa isang bahagi ng oras na inaasahan sa maginoo na paggamit ng bakal.
Ang pag-asa sa karaniwang tooling para sa mga mapaghamong materyales na ito ay nagpapakilala ng isang kaskad ng mga nakatagong gastos. Kapag ang isang karaniwang end mill ay mabilis na bumababa dahil sa abrasion o materyal na pagdirikit, ang mga operator ay dapat na madalas na ihinto ang CNC machine upang i-index ang mga pagsingit o palitan ang mga may hawak. Ang sobrang downtime ng makina na ito ay direktang nagsasalin sa isang malaking pagkawala ng produktibong kapasidad ng pabrika.
Bilang karagdagan, habang ang mga karaniwang tool ay nagsusuot nang hindi mahuhulaan, ang mga dimensional na tolerance ng mga machined na bahagi ay nagsisimulang lumipad. Pinipilit ng hindi pagkakapare-parehong ito ang mga team ng kontrol sa kalidad na pataasin ang mga frequency ng inspeksyon. Ito ay tiyak na humahantong sa isang mas mataas na rate ng mga na-scrap o reworked na mga bahagi. Sa mga kapaligirang may mataas na volume, ang pinagsama-samang epekto sa pananalapi ng madalas na pagpapalit, pagkawala ng oras ng spindle, at mga tinanggihang piyesa ay higit na lumalampas sa paunang pagtitipid ng pagbili ng karaniwang mga bagay na wala sa istante.
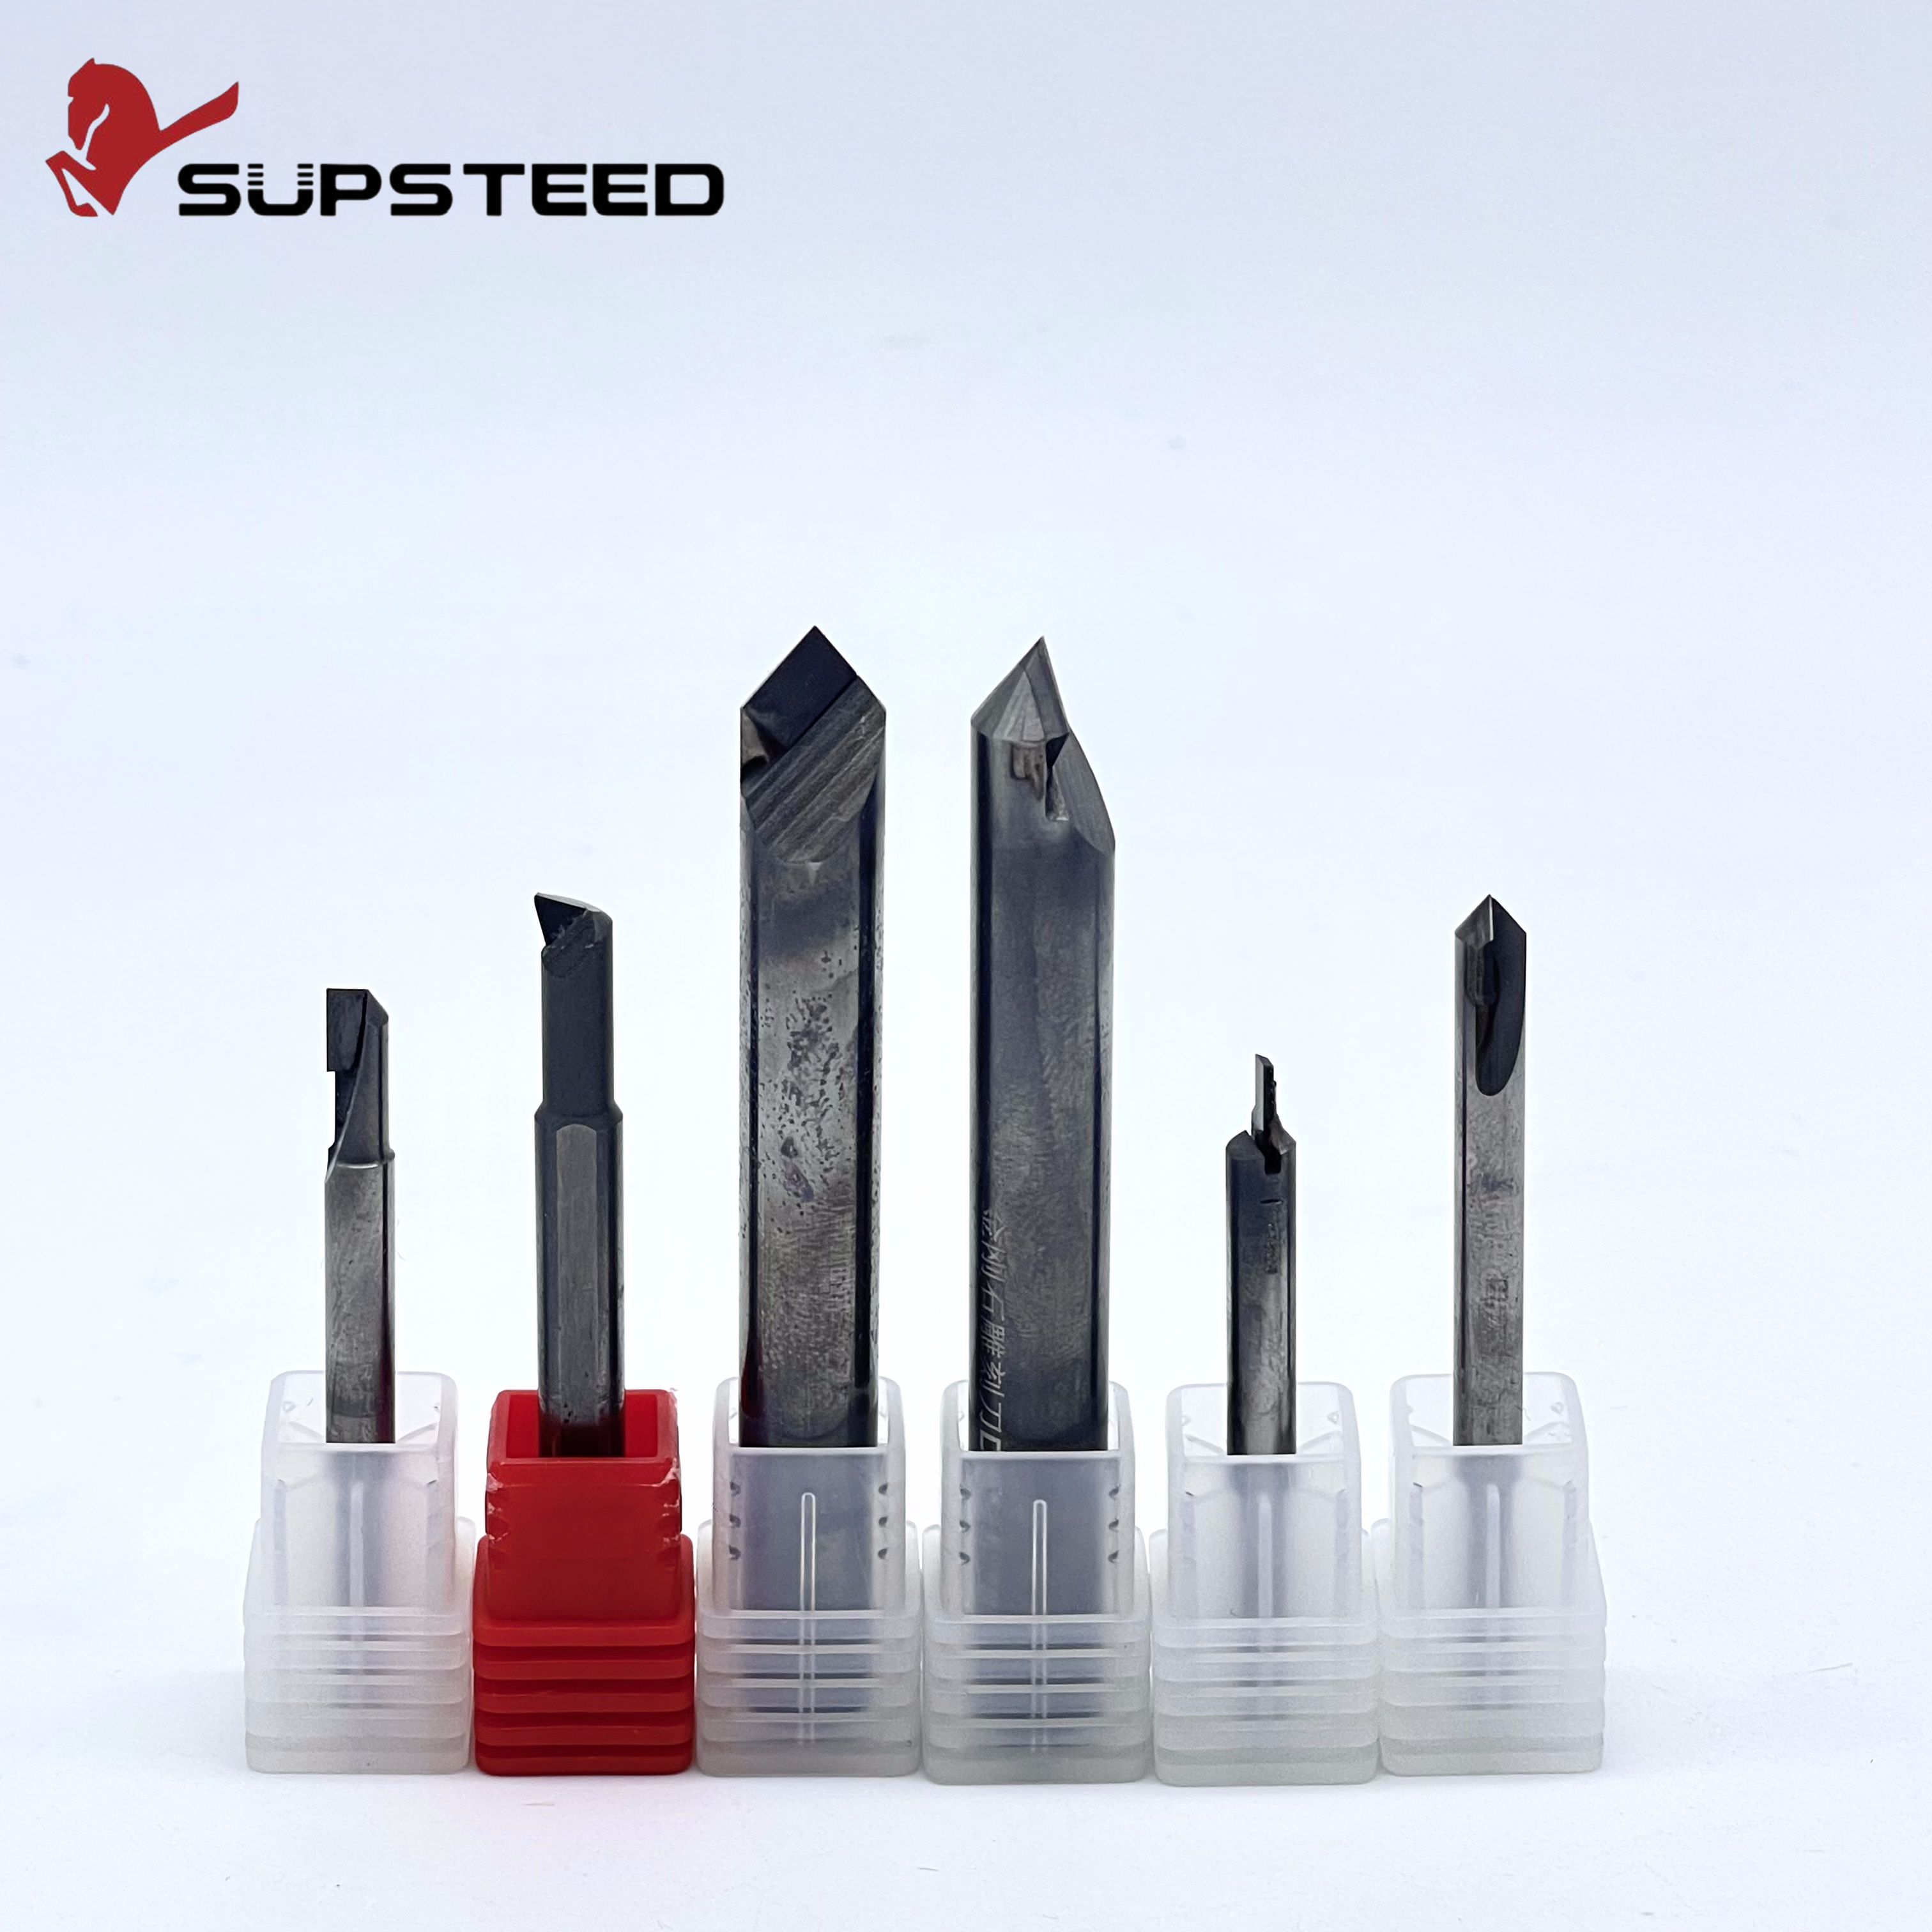
Upang malampasan ang mga materyal na hadlang na ito, ang mga inhinyero ng produksyon at tagapamahala ng pasilidad ay dapat na lumampas sa mga hadlang ng mga karaniwang katalogo. Ang custom na tooling ay kumakatawan sa isang madiskarteng pagbabago mula sa isang pangkalahatang diskarte patungo sa isang lubos na dalubhasa, partikular sa application na pamamaraan ng pagmamanupaktura. Ang mga tool na ito ay ininhinyero mula sa simula. Ibinabatay ng mga taga-disenyo ang geometry sa mga eksaktong katangian ng materyal, mga sukat ng bahagi, at mga kinematic na kakayahan ng partikular na makinarya ng end-user.
Isa sa pinakamahalagang mekanikal na bentahe ng a Ang custom na CNC cutter ay ang kakayahang pagsamahin ang maramihang mga hakbang sa machining. Isaalang-alang ang isang tipikal na CNC milling center. Sa tuwing hihinto ang spindle para mag-index ng bagong tool mula sa carousel, nawawala ang mahahalagang segundo. Sa isang karaniwang setup, ang pagbuo ng isang kumplikadong stepped hole ay maaaring mangailangan ng isang spot drill, isang roughing drill, isang boring bar para sa tumpak na kontrol sa diameter, at isang chamfer tool para sa pagsira ng gilid. Ang bawat pagbabago ay nagpapakilala ng mga potensyal na error sa runout at nagdaragdag ng dead time sa cycle.
Sa kabaligtaran, ang isang engineered step-drill o multi-diameter reamer ay maaaring magsagawa ng roughing, finishing, at chamfering phase sa isang solong fluid plunge. Sa pamamagitan ng pag-collapse ng tatlo o apat na operasyon sa isang kilusan, nabawi ng mga tagagawa ang napakalaking dami ng kapasidad ng makina. Kapag na-multiply sa daan-daang libong bahagi taun-taon, ang mga naka-save na segundong ito ay naaantala ang capital expenditure sa karagdagang makinarya at kapansin-pansing tumataas ang factory output.
Ang tunay na efficacy ng bespoke tooling ay namamalagi sa mataas na iniangkop na geometry nito. Pinag-aaralan ng mga tooling engineer ang partikular na lakas ng paggugupit at mga katangian ng pagbuo ng chip ng target na materyal. Ang data na ito ay nagbibigay-daan sa kanila na magdisenyo ng pinakamainam na anggulo ng rake, clearance anggulo, at flute spacing. Halimbawa, ang mga variable na anggulo ng helix at hindi pantay na spacing ng flute ay maaaring isama upang maputol ang mga harmonic na frequency. Ito ay halos nag-aalis ng satsat at panginginig ng boses sa panahon ng mga agresibong milling pass.
Sa partikular, ang mga custom na disenyong ito ay madalas na nagsasama ng mga naka-optimize na through-coolant na mga sistema ng paghahatid. Sa halip na umasa sa panlabas na coolant ng baha, na kadalasang nabigo na tumagos sa cutting zone sa mataas na bilis ng pag-ikot, ang mga custom na disenyo ay nagruruta ng high-pressure coolant nang direkta sa cutting edge. Ang naka-target na thermal management na ito ay talagang kritikal para sa mahusay na paglikas ng mga chips at pagpigil sa localized na heat buildup na nagdudulot ng materyal na pagdirikit.
Habang ang pisikal na geometry ay nagdidikta ng daloy ng chip, ang substrate ay nagdidikta ng kaligtasan. Kapag tinutugunan ang mga malubhang isyu sa abrasion at adhesion ng mga modernong magaan na materyales, matatag na itinatag ng Polycrystalline Diamond ang sarili bilang ang nangungunang super-hard na materyal.
Ang Polycrystalline Diamond ay na-synthesize sa pamamagitan ng sintering micron-sized na mga particle ng brilyante na may metal na binder sa ilalim ng matinding mataas na presyon at mataas na temperatura na mga kondisyon. Ang nagresultang materyal ay nagpapakita ng hindi pangkaraniwang mga pisikal na katangian. Ito ay nagtataglay ng Vickers hardness rating na ganap na dwarfs standard tungsten carbide, na ginagawa itong hindi kapani-paniwalang lumalaban sa abrasive wear.
Higit pa sa matinding katigasan, Ang mga custom na tool ng PCD ay nag-aalok ng napakababang koepisyent ng friction kasama ng mataas na thermal conductivity. Tinitiyak ng superyor na thermal transfer na ang matinding init na nabuo sa shear zone ay mabilis na nawawala mula sa cutting edge at papunta sa tool body. Pinipigilan ng sopistikadong thermal management na ito ang gilid mula sa micro-chipping sa ilalim ng matinding stress ng mga parameter ng high-speed machining.
Ang napakababang friction coefficient na likas sa brilyante ay nagbibigay ng makinis, halos hindi dumikit na ibabaw sa rake face. Kapag nag-machining ng gummy metal tulad ng purong aluminyo, ang materyal ay dumadaloy nang maayos sa ibabaw ng tool nang hindi nakadikit sa substrate. Ito ay nagbuhos ng mga chips nang walang kahirap-hirap tulad ng tubig mula sa isang hydrophobic na ibabaw. Sa pamamagitan ng epektibong pag-aalis ng materyal na pagdirikit, pinapanatili ng tool ang matalim na pagputol ng geometry nito sa buong buhay ng pagpapatakbo nito.
Ang pare-parehong integridad ng gilid na ito ay higit sa lahat para sa mga tagagawa na nangangailangan ng mahigpit na mga detalye ng pagtatapos sa ibabaw. Halimbawa, ang mga premium na fine-grain na brilyante na substrate na ginagamit sa mga custom na end mill ay makakamit ang mala-salamin na surface finish sa ibaba ng Ra 0.4 mula mismo sa makina. Gumagana ang mga ito nang walang kamali-mali sa mga bilis ng spindle na lampas sa 12,000 RPM, na inaalis ang pangangailangan para sa pangalawang pag-polish o paggiling na mga operasyon at higit pang pag-streamline ng daloy ng trabaho sa produksyon.
Bagama't hindi maikakailang mas mataas ang paunang halaga sa pagbili ng tooling ng brilyante kaysa sa solid carbide, ang pinalawig na tagal ng pagpapatakbo ay lubos na nagbibigay-katwiran sa pamumuhunan. Sa mga napakasakit na aplikasyon, gaya ng pagmachining ng high-silicon automotive aluminum o aerospace-grade composites, ipinapakita ng empirical shop-floor data na ang Polycrystalline Diamond ay kayang lumampas sa solid carbide ng limampu hanggang isang daang beses.
Ang exponential na pagtaas sa mahabang buhay ay lubhang binabawasan ang dalas ng mga interbensyon ng operator. Ang mga pasilidad ay maaaring magpatakbo ng tuluy-tuloy, walang nagbabantay na mga pagbabago sa produksyon nang may kabuuang kumpiyansa, dahil alam na ang tool ay hahawak ng mahigpit na dimensional tolerance sa libu-libong mga cycle. Sa huli, ang pinalawig na tagal ng buhay ay epektibong nag-amortize sa mas mataas na paunang gastos, na nagreresulta sa isang makabuluhang mas mababang halaga ng tool sa bawat machined component.
Sa kaibahan sa non-ferrous na pangingibabaw ng brilyante, ang Polycrystalline Diamond ay mayroong kritikal na kahinaan sa kemikal. Hindi ito magagamit sa makina ng mga ferrous na metal tulad ng bakal at bakal. Sa mataas na temperatura na nabuo sa panahon ng machining, ang carbon sa brilyante ay tumutugon sa kemikal sa bakal, na nagiging sanhi ng brilyante na bumalik sa grapayt. Ang graphitization na ito ay humahantong sa sakuna at agarang pagkabigo ng tool. Para sa mga kumplikadong pagtitipon na kinasasangkutan ng mga ferrous na materyales, ang Polycrystalline Cubic Boron Nitride ay ang kinakailangang alternatibo.
Ang modernong inhinyero ay madalas na hinihiling ang pagsasama-sama ng magkakaibang mga materyales upang ma-optimize ang timbang at integridad ng istruktura. Isipin ang isang high-speed facing operation sa isang modernong automotive engine block, kung saan ang isang magaan na aluminum deck ay nag-intersect sa napakatibay na cast-iron cylinder liners. Ang pagma-machine sa ibabaw ng kubyerta na ito ay nangangailangan ng isang tool upang maputol ang aluminyo at cast iron nang sabay-sabay sa isang pass.
Ang isang gilid ng brilyante na tumama sa bakal sa mataas na bilis ay agad na matutunaw sa chip. Ang mga tool sa pagputol ng PCBN , gayunpaman, ay chemically inert sa plantsa sa mataas na temperatura. Nagbibigay ang mga ito ng kinakailangang tigas upang malinis na gupitin ang mga cast-iron liner habang pinapanatili ang kinakailangang ibabaw na tapusin sa nakapalibot na istraktura ng aluminyo. Ang tiyak na katatagan ng kemikal na ito ay ginagawa silang tiyak na pagpipilian sa engineering para sa bimetallic machining.
Ang Polycrystalline Cubic Boron Nitride ay inengineered upang makatiis sa matinding thermal environment. Pinapanatili nito ang integridad ng istruktura at katigasan ng pagputol sa mga temperatura na higit sa 1000 degrees Celsius. Ang pambihirang paglaban sa init na ito ay ginagawang perpekto hindi lamang para sa mga bimetallic na aplikasyon kundi pati na rin para sa mga hard-turning na operasyon kung saan pinoproseso ang mga tumigas na bakal o superalloy.
Sa pamamagitan ng paggamit ng mataas na dalubhasang geometries, ang mga tagagawa ay maaaring mapanatili ang eksaktong dimensional tolerance sa mga kumplikado, maraming materyal na bahagi nang walang thermal degradation na sumasalot sa karaniwang carbide o ceramic insert. Ang malalim na katatagan na ito ay nagsisiguro na ang mga kritikal na bahagi ay nakakatugon kaagad sa mahigpit na mga pamantayan sa pagtitiyak ng kalidad sa pag-alis sa machining center.
Para sa mga production manager at procurement executive, ang paglipat sa espesyal na tooling ay pangunahing desisyon sa pananalapi na hinihimok ng data. Ang katwiran para sa pamumuhunan sa mga premium na super-hard na materyales ay umaasa sa isang holistic na pagsusuri ng Cost per Part. Ang sukatan na ito ay sumasaklaw hindi lamang sa presyo ng invoice ng cutter, ngunit ang kabuuang amortized na halaga ng oras ng makina, paggawa ng operator, at materyal na basura.
Ang pinaka-kagyat na epekto sa pananalapi ay ang pagbawas ng cycle time. Isaalang-alang ang isang mathematical model ng high-volume production. Kung ang isang karaniwang proseso ay nangangailangan ng tatlong magkakahiwalay na tool, ang bawat pagbabago ng tool ay maaaring tumagal ng anim na segundo, kasama ang aktwal na oras ng pagputol at diskarte sa mga feed. Sa pamamagitan ng pag-deploy ng isang inhinyero na step-tool na gumaganap ng lahat ng mga operasyon nang sabay-sabay, inaalis ng proseso ang mga pagbabago sa tool at pinagsama-sama ang mga cutting pass.
Kung ang kabuuang oras ng pag-ikot ay nabawasan ng dalawampung segundo lamang bawat bahagi, at ang pasilidad ay gumagawa ng isang daang libong bahagi taun-taon, ang tagagawa ay nagre-claim ng higit sa limang daang oras ng kapasidad ng makina. Ang na-reclaim na oras na ito ay maaaring gamitin upang iproseso ang mga karagdagang kapaki-pakinabang na order nang hindi tumataas ang nakapirming overhead ng pasilidad.
Ang oras ng makina ng CNC sa pangkalahatan ay ang pinakamahal na oras-oras na rate sa sahig ng pabrika. Bawat minuto ang isang spindle ay nakaupo habang ang isang operator ay nag-calibrate sa isang bagong end mill ay nawawalan ng kita. Dahil ang mga napakahirap na solusyon ay nag-aalok ng mas mahabang buhay, ang dalas ng mga kinakailangang interbensyon na ito ay bumababa.
Ang pag-optimize ng paggawa ay direktang nauugnay sa tumaas na oras ng trabaho. Ang mga bihasang machinist ay gumugugol ng mas kaunting oras sa pag-troubleshoot ng hindi nahuhulaang pagkasuot at pagsasagawa ng mga manu-manong offset sa control panel. Sa halip, maaari nilang pangasiwaan ang maraming makina nang sabay-sabay, na nagpapalaki sa kabuuang ratio ng kahusayan sa paggawa ng pasilidad ng pagmamanupaktura.
Ang mga karaniwang tool ay unti-unti ngunit tuluy-tuloy. Nangangahulugan ito na ang unang bahagi na ginawa ay may bahagyang naiibang sukat kaysa sa limang-daang bahagi. Kapag ang isang tool ay lumampas sa katanggap-tanggap na tolerance threshold, ang anumang kasunod na mga bahagi na ginawa bago ang pagkasuot ay natukoy ay magiging mamahaling scrap.
Ang inhinyero na tooling ay nagpapakita ng isang napaka-stable, predictable wear curve. Pinapanatili ng cutting edge ang eksaktong geometry nito para sa karamihan ng buhay nito bago nangangailangan ng reconditioning. Ang napakalawak na katatagan na ito ay halos nag-aalis ng out-of-tolerance scrap na dulot ng pagkasuot ng tool, na tinitiyak ang maximum na paggamit ng materyal at lubos na binabawasan ang pasanin sa mga departamento ng pagtiyak ng kalidad.
Ang pagtukoy sa eksaktong inflection point kung saan nagiging matipid ang custom na engineering ay nangangailangan ng madiskarteng pagtatasa ng mga parameter ng produksyon. Hindi lahat ng operasyon ay nangangailangan ng pasadyang solusyon. Nasa ibaba ang isang praktikal na balangkas upang tulungan ang mga tagapamahala ng produksyon sa paggawa ng mga desisyon sa tooling na batay sa data batay sa mga realidad sa shop-floor.
Pamantayan sa Pagsusuri |
Dumikit gamit ang Off-the-Shelf Standard Tools |
Mag-upgrade sa Custom na Super-Hard Tools |
|---|---|---|
Dami ng Produksyon |
Mga pagtakbo ng mababang volume, mabilis na prototyping, o mga one-off na job shop order. |
High-volume, tuluy-tuloy na produksyon gaya ng tier-1 na sasakyan at aerospace. |
Mga Katangian ng Materyal |
Madaling ginawang mga materyales tulad ng banayad na bakal o karaniwang mga plastik na may predictable na pagkasuot. |
Highly abrasive composites, high-silicon aluminum, o complex bimetallic parts. |
Pagiging Kumplikado ng Operasyon |
Simple, solong hakbang na mga operasyon tulad ng pagbabarena ng karaniwang butas ng clearance. |
Mga kumplikadong profile na nangangailangan ng roughing, finishing, at chamfering sa masikip na espasyo. |
Epekto ng Oras ng Ikot |
Ang cycle time ay hindi ang pangunahing bottleneck sa kasalukuyang workflow ng produksyon. |
Ang kasalukuyang cycle ng mga oras ay malubhang naghihigpit sa pangkalahatang factory throughput at kakayahang kumita. |
Ang mga karaniwang tool sa catalog ay nananatiling pinaka-lohikal na pagpipilian para sa mga pasilidad ng prototyping, mababang dami ng mga job shop, at mga operation machining na lubos na sumusunod sa mga materyales. Sa mga sitwasyon kung saan ang isang tool ay gagamitin lamang upang makagawa ng ilang dosenang bahagi bago masira ang setup, ang engineering lead time at upfront cost ng isang custom na tool ay hindi maaaring makatwiran sa pananalapi. Ang mga karaniwang tool ay nag-aalok ng agarang kakayahang magamit at mababang mga paunang gastos sa pagkuha, perpektong akma sa maliksi, mababang volume na kapaligiran.
Ang paglipat sa pasadyang tooling ay ipinag-uutos kapag ang mga karaniwang tool ay naging limitasyon na kadahilanan sa kakayahang kumita. Kung ang isang high-volume na linya ng produksyon ay na-bottleneck ng madalas na pagbabago ng tool, o kung ang pagpoproseso ng mga abrasive na aerospace composites ay nagiging sanhi ng mga gastos sa carbide na hindi makontrol, ang custom na engineering ay talagang kinakailangan. Sa pamamagitan ng pamumuhunan sa mga iniangkop na geometries at advanced na mga substrate, ang mga tagagawa ay lumipat mula sa isang reaktibong estado ng pamamahala ng pagkabigo ng tool patungo sa isang proactive na estado ng pag-optimize ng ekonomiya ng produksyon.
Sa hinaharap, ang paglipat patungo sa Industriya 4.0 ay panimula na muling hinuhubog kung paano lumalapit ang mga pasilidad ng produksyon sa mga diskarte sa pagma-machine. Sa larangan ng pagmamanupaktura ng mataas na dami, ang tradisyunal na paraan ng pagsubok-at-error ng pagpili ng tool ay mabilis na nagiging lipas na. Ngayon, lubos na umaasa ang precision manufacturing sa interconnectivity, advanced analytics, at intelligent engineering.
Habang humihigpit ang mga pagpapaubaya sa produksyon dahil sa mga pandaigdigang pamantayan ng kahusayan, ang pag-asa sa advanced, pinagsama-samang data Ang mga tool sa paggupit ng brilyante ay nag-angat sa kanila mula sa mga consumable commodities hanggang sa mga kritikal na bahagi ng smart factory ecosystem. Ang mga kasalukuyang ulat sa trend ng pagmamanupaktura ay nagpapahiwatig na ang pagsasama ng digital engineering ay nagpabilis ng tooling time-to-market ng higit sa tatlumpung porsyento.
Ang pagbuo ng isang modernong pamutol ay hindi na isang purong mekanikal na proseso. Ito ay isang napaka sopistikadong digital na pagsisikap. Bago ang isang piraso ng carbide o polycrystalline na brilyante ay dinurog sa gulong, ginagamit ng mga inhinyero ang advanced na disenyo at pagmamanupaktura ng software upang lumikha ng napakatumpak na digital twin ng iminungkahing tool.
Sa pamamagitan ng pag-input ng eksaktong mga katangian ng materyal ng workpiece, tulad ng nilalaman ng silikon sa isang aluminyo na haluang metal o ang oryentasyon ng hibla sa isang composite, ang mga inhinyero ay maaaring magpatakbo ng Finite Element Analysis. Ginagaya ng pagsusuring ito ang mga puwersa ng pagputol, pamamahagi ng thermal, at dynamics ng paglikas ng chip sa isang virtual na kapaligiran. Kung ang simulation ay nagpapahiwatig ng isang mataas na panganib ng localized heat generation, ang engineer ay maaaring preemptively ayusin ang rake angle o isama ang mga naka-target na through-coolant channel. Ang siyentipikong diskarte na ito ay nag-aalis ng magastos na pisikal na prototyping phase, na tinitiyak na ang tool ay gumaganap nang walang kamali-mali mula sa pinakaunang hiwa.
Sa kasalukuyang pang-industriya na tanawin, ang pagpapanatili ng kapaligiran ay isang kilalang sukatan para sa pagsusuri ng kahusayan sa pagpapatakbo. Ang napapanatiling pagmamanupaktura ay naglalayong mabawasan ang epekto sa kapaligiran, makatipid ng enerhiya, at mabawasan ang basura ng hilaw na materyales. Ang paggamit ng mga engineered tooling solution ay ganap na naaayon sa mga berdeng layuning ito.
Una, ang mga customized na tool ay lubhang nagpapababa ng mga rate ng scrap. Sa mga sektor ng aerospace o automotive, ang pag-scrap ng isang kumplikadong bahagi ng aluminyo ay nag-aaksaya hindi lamang sa hilaw na materyal kundi pati na rin sa malawak na enerhiya na namuhunan na sa paunang pagproseso nito. Pangalawa, ang pagkonsumo ng enerhiya ay lubos na pinapagaan. Dahil pinagsasama-sama ng mga custom na tool ang maraming operasyon sa isang pass, nakakakuha ang makina ng peak power para sa mas maikling tagal. Ang pambihirang haba ng buhay ng mga super-hard na materyales ay nangangahulugan ng mas kaunting paghinto ng makina, na direktang nagpapababa sa baseline na enerhiya na nasayang sa idle downtime.
Ang pangunahing pagkakaiba ay nakasalalay sa kanilang komposisyon ng kemikal at thermal reactivity. Ang Polycrystalline Diamond ay napakatigas at nagtatampok ng napakababang koepisyent ng friction, na ginagawa itong pinakapangunahing pagpipilian para sa lubos na abrasive na non-ferrous na materyales tulad ng aluminum, brass, at carbon fiber. Gayunpaman, ang brilyante ay tumutugon sa kemikal sa bakal sa mataas na temperatura. Samakatuwid, ang Polycrystalline Cubic Boron Nitride, na chemically inert at lubos na lumalaban sa init, ay partikular na inengineered para sa machining hard ferrous metals tulad ng cast iron at hardened steel, o para sa mga kumplikadong bimetallic application.
Bagama't ang custom na tooling ay nangangailangan ng mas mataas na upfront capital expenditure, ang return on investment sa mataas na volume na production environment ay karaniwang mabilis na nagagawa. Kadalasang nakikita ng mga pasilidad ang payback sa loob ng unang ilang linggo o buwan ng pag-deploy. Ang mabilis na pagbabalik na ito ay hinihimok ng matinding pagbawas sa cycle time, makabuluhang mas kaunting downtime ng makina para sa mga pagbabago ng tool, at ang malapit na pag-aalis ng mga na-scrap na bahagi dahil sa pare-parehong dimensional na katumpakan.
Oo, ito ay isa sa pinakamahalagang mekanikal na bentahe ng pasadyang engineering. Ang isang custom na step-tool ay idinisenyo upang ang mga pangunahing cutting edge ay mahawakan ang agresibong pag-alis ng materyal sa panahon ng roughing phase. Samantala, ang mga pangalawang margin na matatagpuan sa itaas ng tool ay nagpapatatag sa hiwa at nagbibigay ng de-kalidad na surface finish. Ang mga karagdagang geometric na tampok ay maaaring sabay na maglapat ng chamfer habang ang tool ay umabot sa naka-program nitong lalim, na nagsasagawa ng tatlong operasyon sa isang tuluy-tuloy na paggalaw.
Hindi, ang mga tool sa pagputol ng brilyante ay mahigpit na kontraindikado para sa machining steel o anumang iba pang ferrous na metal. Sa panahon ng machining, ang matinding init ay nagdudulot ng kemikal na reaksyon na kilala bilang graphitization, kung saan ang mga carbon atom sa brilyante ay natutunaw sa mga iron chips. Nagiging sanhi ito ng pagputol at pagkawasak halos kaagad. Para sa mga ferrous application, ang mga manufacturer ay dapat umasa sa PCBN cutting tools.
Ang pagpili ng tamang laki ng butil ay ganap na nakasalalay sa materyal na iyong ginagawa at ang kinakailangang ibabaw na tapusin. Ang mga magaspang na butil ay nag-aalok ng maximum na wear resistance at tigas, na ginagawang perpekto ang mga ito para sa mataas na abrasive na materyales tulad ng high-silicon aluminum. Sa kabaligtaran, ang mga ultra-fine na butil ay nagbibigay ng superior edge sharpness. Ito ang gustong pagpipilian para sa pagkamit ng mala-salamin na ibabaw na mga finish sa purong aluminum o precision aerospace composites.
Habang ipinapadala kaagad ang mga karaniwang tool sa catalog, ang mga engineered na solusyon ay nangangailangan ng espesyal na disenyo, simulation, at fabrication. Depende sa pagiging kumplikado ng custom na geometry at ang kinakailangang super-hard substrate, ang mga lead time sa pangkalahatan ay mula dalawa hanggang anim na linggo. Gayunpaman, ang nagresultang pagtitipid sa oras ng pag-ikot at pinalawig na buhay ng tool ay mabilis na na-offset ang paunang panahon ng paghihintay na ito.
Ang paglipat sa mga tool na custom-engineered ay hindi maikakailang nangangailangan ng mas mataas na paunang pamumuhunan kumpara sa simpleng pagbili ng mga karaniwang item ng catalog. Gayunpaman, para sa mga modernong pasilidad ng produksyon, ang mga advanced na solusyon na ito ay kumakatawan sa isang strategic asset sa halip na isang gastusin lamang na nauubos. Sa lubos na mapagkumpitensyang tanawin ng precision manufacturing, ang iyong kakayahang kumita ay ganap na nakasalalay sa pag-maximize ng kahusayan sa pagpapatakbo, pagprotekta sa spindle uptime, at pagliit ng materyal na basura.
Sa pamamagitan ng paggamit ng mga pambihirang katangian ng mga advanced na substrate kasama ng mga iniangkop na geometries na pinagsasama-sama ang mga operasyon, makakamit ng mga tagagawa ang hindi pa nagagawang output ng makina at kalidad ng bahagi. Itigil ang pagpayag sa mga karaniwang tool na magdikta sa iyong mga limitasyon sa produksyon. Kung nahihirapan ka sa hindi mahuhulaan na buhay ng tool, hindi magandang pag-aayos sa ibabaw, o sobrang tagal ng pag-ikot, oras na para i-upgrade ang iyong diskarte sa pagma-machine. Hinihikayat namin ang mga tagapamahala ng produksyon na i-audit ang kanilang mga kasalukuyang proseso at tuklasin ang mga solusyong inhinyero ng katumpakan sa Ssendmill . Makipagtulungan sa aming mga eksperto sa engineering upang idisenyo ang eksaktong cutter na hinihingi ng iyong application, at gawing mga competitive na bentahe ngayon ang iyong mga bottleneck sa pagmamanupaktura.


