
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.09.2026 Herkunft: Website


Untergraben standardmäßige Standardtools stillschweigend Ihre Gewinnmargen? Wenn Sie in eine Werkstatt mit hohem Durchsatz gehen, werden Sie wahrscheinlich Bediener sehen, die ständig Offsets anpassen oder abgenutzte Wendeschneidplatten austauschen. In der anspruchsvollen Welt der Präzisionsfertigung führt die Bearbeitung von Nichteisenteilen oft zu höchst unvorhersehbaren Verschleißmustern. Überbaute Kanten und schneller Abbau führen zu versteckten finanziellen Abflüssen. Dies führt unweigerlich zu übermäßigen Maschinenstillständen und explodierenden Ausschussraten. Sich auf verallgemeinerte Kataloglösungen zu verlassen, ist für moderne Produktionsanlagen einfach keine praktikable Strategie mehr.
In diesem umfassenden Leitfaden erfahren Sie, wie das geht Die Nichteisenbearbeitung erreicht höchste Effizienz durch maßgeschneidertes Engineering. Durch die Integration fortschrittlicher Substratmaterialien wie polykristalliner Diamant und polykristallines kubisches Bornitrid können Hersteller ihre Gesamtkosten pro Teil drastisch senken und gleichzeitig die Werkstückqualität steigern.
Betriebskonsolidierung: Entwickelte Werkzeuglösungen kombinieren mehrere unterschiedliche Bearbeitungsvorgänge in einem einzigen Durchgang. Dazu gehören Schruppen, Schlichten und Anfasen, was die Gesamtzykluszeiten drastisch verkürzt und die Maschinenteilung minimiert.
Überlegene Verschleißfestigkeit: Maßgeschneiderte polykristalline Diamantsubstrate bieten unübertroffene Verschleißfestigkeit bei der Verarbeitung stark abrasiver Materialien. Sie übertreffen häufig herkömmliche Vollhartmetall-Alternativen um ein Vielfaches.
Bimetallfähigkeit: Polykristallines kubisches Bornitrid fungiert als optimale technische Lösung für komplexe Bimetallanwendungen. Es ermöglicht das gleichzeitige Schneiden von Aluminium und Gusseisen ohne katastrophale Kantenverschlechterung.
Kosteneffizienz: Der wahre Betriebswert einer maßgeschneiderten Schneidmaschine wird an ihrer Fähigkeit gemessen, die Kosten pro Teil durch eine längere Maschinenverfügbarkeit zu senken, und nicht an ihrem anfänglichen Anschaffungspreis.
Um den Wert der Spezialtechnik vollständig zu erfassen, müssen wir zunächst die inhärenten Mängel von Standardwerkzeugen untersuchen. Präzisionsfertigungsumgebungen stehen beim Umgang mit Nichteisenmaterialien vor besonderen betrieblichen Hürden. Im Gegensatz zu Standardstahllegierungen stellen Materialien wie Aluminium, Messing, Kupfer und moderne fortschrittliche Verbundwerkstoffe einzigartige tribologische und metallurgische Herausforderungen dar. Standardkatalogtools sind in der Regel für allgemeine Anwendungen konzipiert. Dadurch sind sie von Natur aus gefährdet, wenn sie mit der anspruchsvollen Massenproduktion betraut werden.
Nichteisenwerkstoffe lassen sich für Maschinenbauer im Allgemeinen in zwei problematische Kategorien einteilen. Sie sind entweder gummiartig oder stark abrasiv. Weiche, sehr duktile Metalle wie reines Aluminium und Kupfer besitzen eine klebrige Eigenschaft. Während des Schneidvorgangs führen extreme lokale Hitze und Druck dazu, dass diese weichen Materialien direkt mit der Schneidkante des Werkzeugs mikroverschweißen. Dieses Phänomen ist in der Werkstatt allgemein als „Aufbaukante“ bekannt und verändert die vorgesehene Schnittgeometrie grundlegend.
Erfahrene Bediener erkennen diesen Fehler oft akustisch. Eine plötzliche, starke Änderung der Spindelsteigung weist normalerweise darauf hin, dass Material mit der Nut verschweißt ist. Da diese Ansammlung während des Schnitts abbricht, reißt sie mikroskopisch kleine Bruchstücke des Hartmetalls mit sich. Dies führt direkt zu vorzeitigem Kantenversagen und ruinierten Oberflächenbeschaffenheiten.
Darüber hinaus erleben wir eine massive Verschiebung der globalen Fertigungstrends. Die Sektoren Elektrofahrzeuge und Luft- und Raumfahrt verfolgen aggressiv Leichtbaustrategien, um strenge Effizienzstandards zu erfüllen. Dieser branchenweite Trend zwingt Betriebe dazu, zunehmend abrasive Materialien zu verarbeiten. Aluminiumlegierungen mit hohem Siliziumgehalt, die für Gehäuse von Elektromotoren verwendet werden, und kohlenstofffaserverstärkte Polymere wirken im Wesentlichen wie flüssiges Schleifpapier. Standardhartmetall, das diesen abrasiven Elementen ausgesetzt ist, leidet unter schnellem Flankenverschleiß und verliert in einem Bruchteil der Zeit, die bei herkömmlichen Stahlanwendungen erwartet wird, an Maßhaltigkeit.
Die Verwendung von Standardwerkzeugen für diese anspruchsvollen Materialien führt zu einer Kaskade versteckter Kosten. Wenn ein Standard-Schaftfräser aufgrund von Abrieb oder Materialanhaftung schnell verschleißt, müssen Bediener die CNC-Maschine häufig anhalten, um Wendeschneidplatten zu indexieren oder Halter auszutauschen. Diese übermäßigen Maschinenstillstandszeiten führen direkt zu einem massiven Verlust der produktiven Fabrikkapazität.
Darüber hinaus beginnen sich die Maßtoleranzen der bearbeiteten Teile zu verschieben, da Standardwerkzeuge unvorhersehbar verschleißen. Diese Inkonsistenz zwingt Qualitätskontrollteams dazu, die Inspektionshäufigkeit zu erhöhen. Dies führt zwangsläufig zu einer höheren Rate an verschrotteten oder nachbearbeiteten Bauteilen. In Umgebungen mit hohem Volumen überwiegen die kumulativen finanziellen Auswirkungen von häufigem Austausch, verlorener Spindelzeit und Ausschussteilen bei weitem die anfänglichen Einsparungen durch den Kauf von Standardartikeln von der Stange.
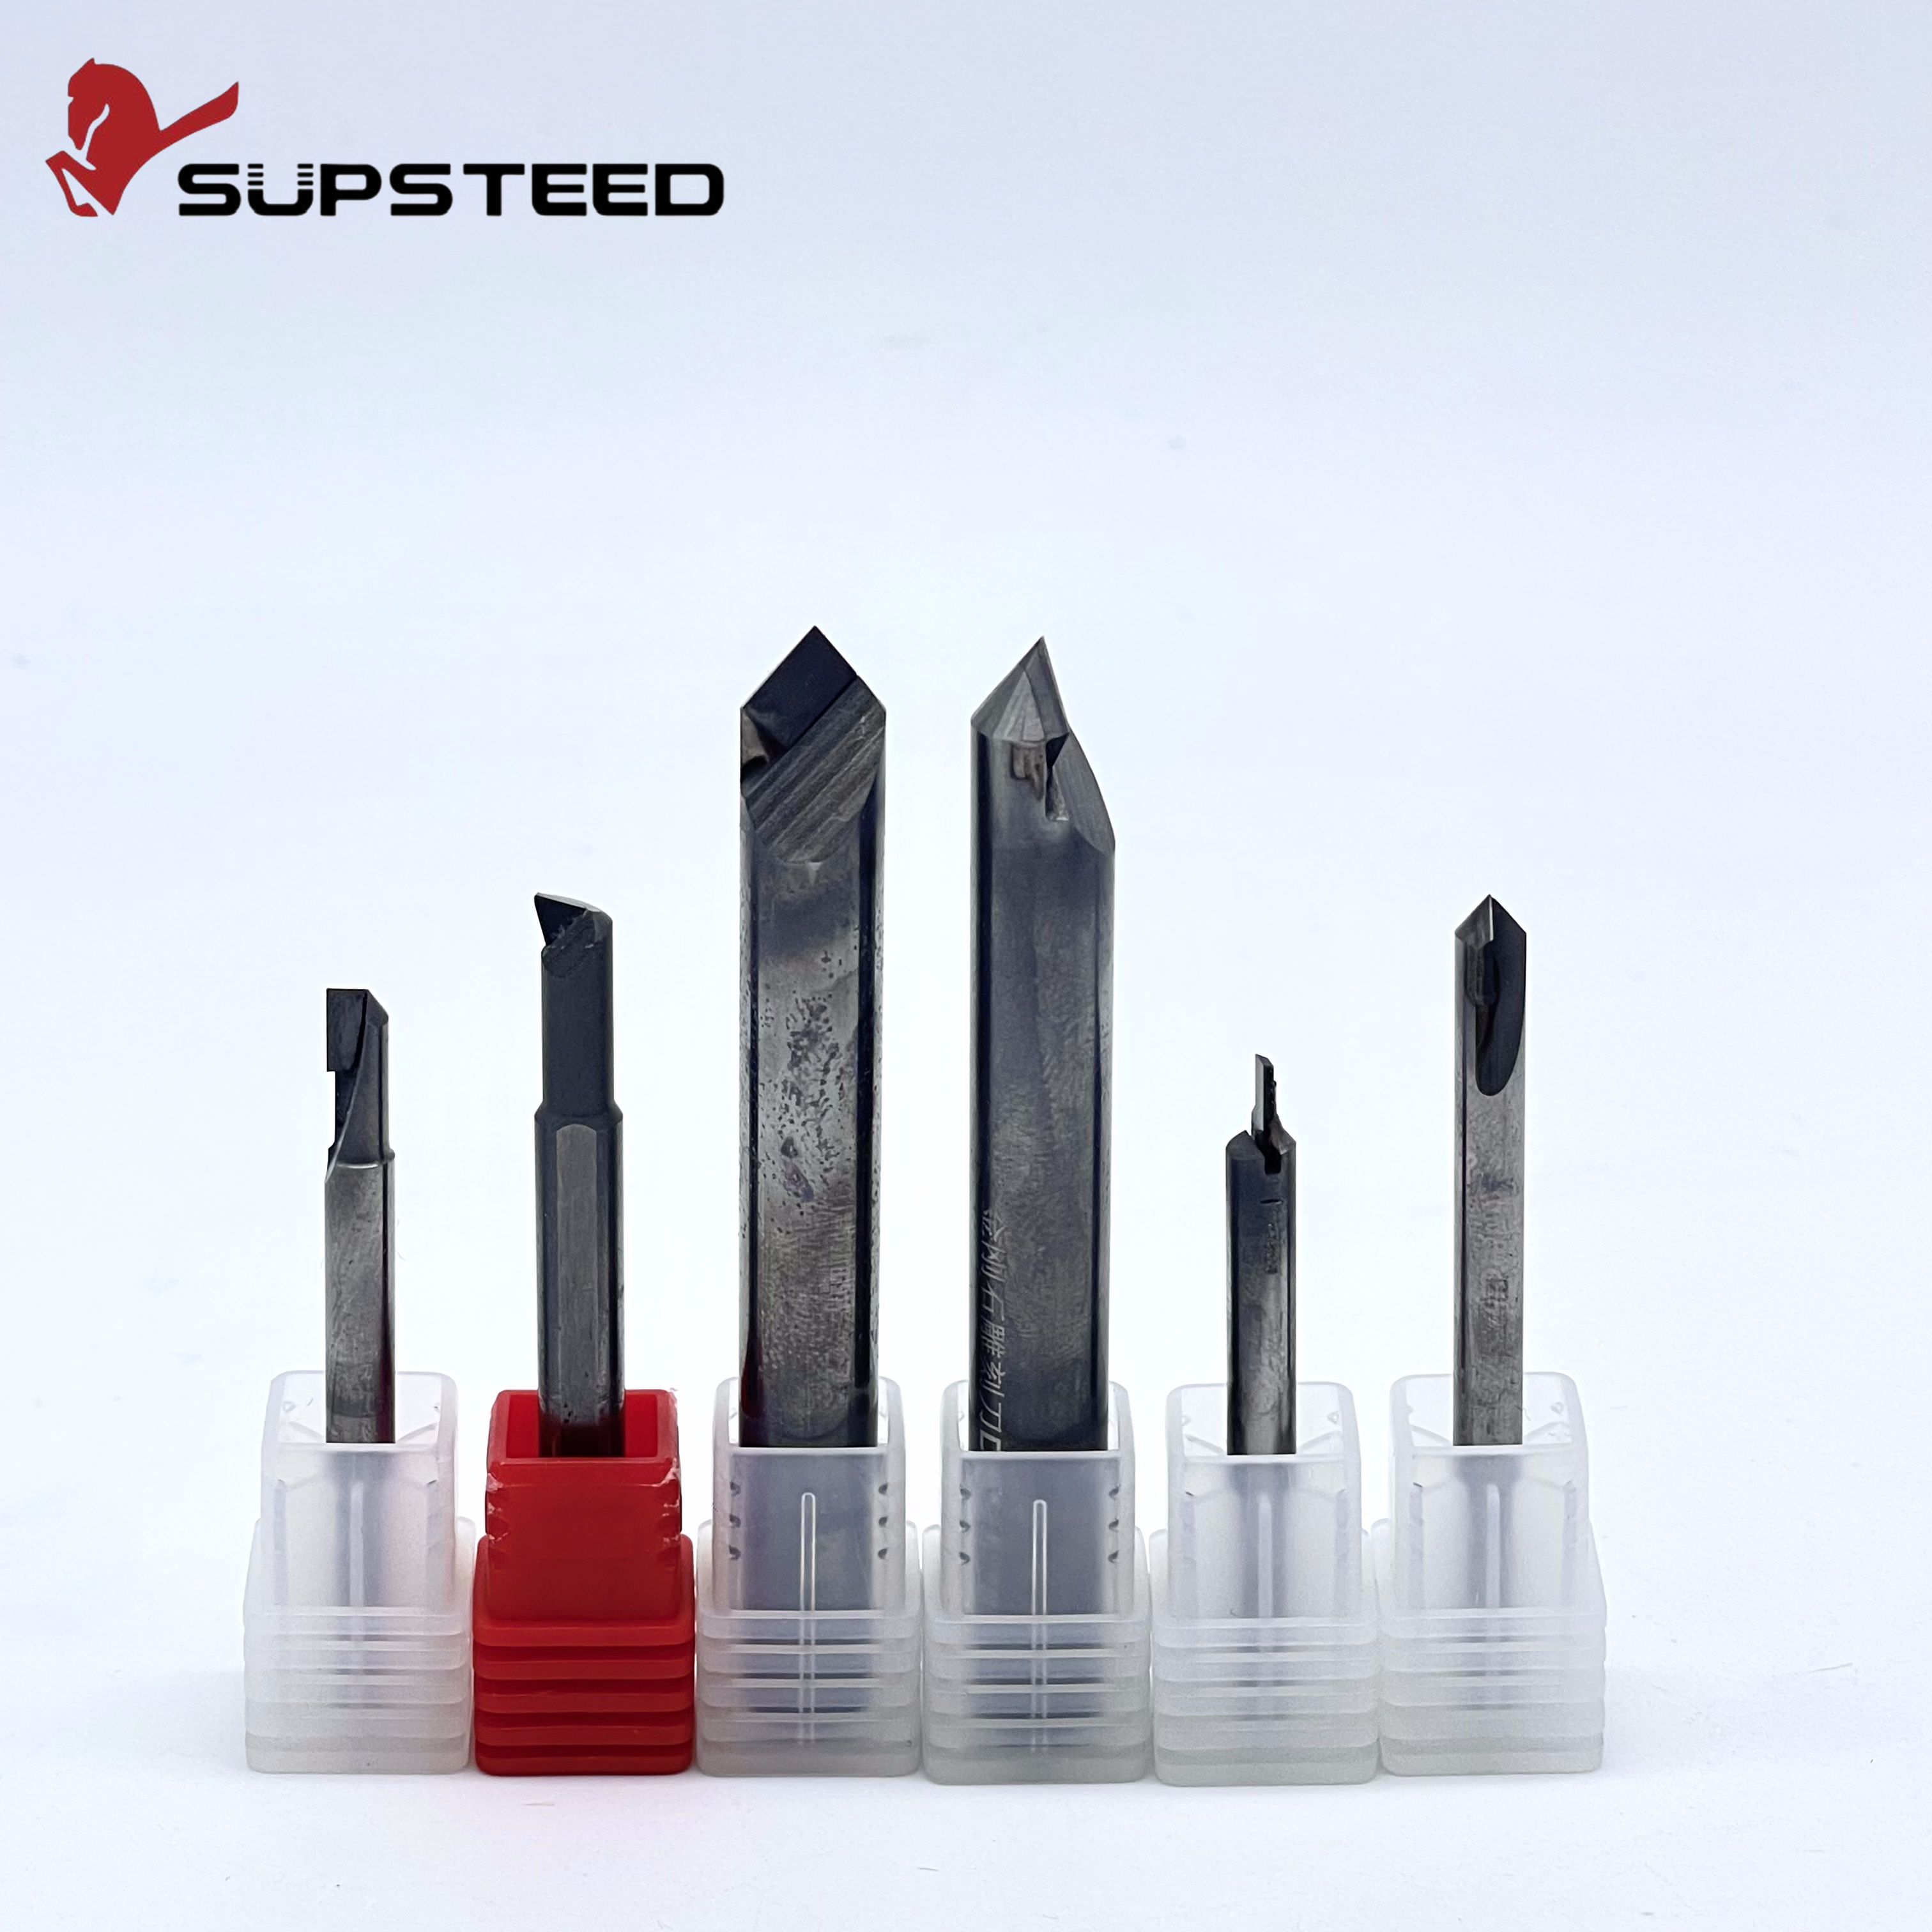
Um diese materiellen Hürden zu überwinden, müssen Produktionsingenieure und Facility Manager über die Einschränkungen von Standardkatalogen hinausgehen. Die Herstellung kundenspezifischer Werkzeuge stellt einen strategischen Wandel von einem allgemeinen Ansatz hin zu einer hochspezialisierten, anwendungsspezifischen Fertigungsmethodik dar. Diese Werkzeuge wurden von Grund auf neu entwickelt. Designer basieren die Geometrie auf den genauen Materialeigenschaften, Teilabmessungen und kinematischen Fähigkeiten der spezifischen Maschine des Endbenutzers.
Einer der bedeutendsten mechanischen Vorteile von a Ein benutzerdefinierter CNC-Fräser bietet die Möglichkeit, mehrere Bearbeitungsschritte zu konsolidieren. Stellen Sie sich ein typisches CNC-Fräszentrum vor. Jedes Mal, wenn die Spindel anhält, um ein neues Werkzeug aus dem Karussell zu wechseln, gehen wertvolle Sekunden verloren. In einer Standardkonfiguration sind zum Erzeugen eines komplexen Stufenlochs möglicherweise ein Anbohrer, ein Schruppbohrer, eine Bohrstange zur präzisen Durchmesserkontrolle und ein Fasenwerkzeug zum Kantenbrechen erforderlich. Jede Änderung führt zu potenziellen Rundlauffehlern und erhöht die Totzeit im Zyklus.
Umgekehrt kann ein speziell entwickelter Stufenbohrer oder eine Reibahle mit mehreren Durchmessern die Schrupp-, Schlicht- und Anfasphasen in einem einzigen, flüssigen Eintauchvorgang ausführen. Durch die Zusammenfassung von drei oder vier Vorgängen in einer Bewegung gewinnen Hersteller enorme Mengen an Maschinenkapazität zurück. Wenn diese eingesparten Sekunden auf Hunderttausende Teile pro Jahr multipliziert werden, verzögern sich die Investitionen in zusätzliche Maschinen und die Produktionsleistung der Fabrik wird drastisch gesteigert.
Die wahre Wirksamkeit maßgeschneiderter Werkzeuge liegt in ihrer hochgradig maßgeschneiderten Geometrie. Werkzeugingenieure analysieren die spezifischen Scherfestigkeits- und Spanbildungseigenschaften des Zielmaterials. Mithilfe dieser Daten können sie optimale Spanwinkel, Freiwinkel und Spannutenabstände entwerfen. Beispielsweise können variable Spiralwinkel und ungleiche Nutabstände integriert werden, um harmonische Frequenzen zu stören. Dadurch werden Rattern und Vibrationen bei aggressiven Fräsdurchgängen praktisch eliminiert.
Insbesondere umfassen diese kundenspezifischen Konstruktionen häufig optimierte Systeme zur Kühlmittelzuführung. Anstatt sich auf externes Flutkühlmittel zu verlassen, das bei hohen Drehzahlen oft nicht in die Schneidzone eindringt, leiten kundenspezifische Konstruktionen Hochdruckkühlmittel direkt zur Schneidkante. Dieses gezielte Wärmemanagement ist für die effiziente Abfuhr von Spänen und die Verhinderung des lokalen Wärmestaus, der zu Materialanhaftungen führt, von entscheidender Bedeutung.
Während die physikalische Geometrie den Spanfluss bestimmt, bestimmt das Substrat das Überleben. Bei der Bewältigung der schwerwiegenden Abrieb- und Adhäsionsprobleme moderner Leichtbaumaterialien hat sich Polykristalliner Diamant als erstklassiges superhartes Material etabliert.
Polykristalliner Diamant wird durch Sintern mikrometergroßer Diamantpartikel mit einem Metallbindemittel unter extremen Hochdruck- und Hochtemperaturbedingungen synthetisiert. Das resultierende Material weist außergewöhnliche physikalische Eigenschaften auf. Es verfügt über eine Vickers-Härte, die die von Standard-Wolframcarbid völlig in den Schatten stellt, was es unglaublich widerstandsfähig gegen abrasiven Verschleiß macht.
Jenseits der bloßen Härte, Kundenspezifische PKD-Werkzeuge bieten einen außergewöhnlich niedrigen Reibungskoeffizienten bei gleichzeitig hoher Wärmeleitfähigkeit. Die hervorragende Wärmeübertragung sorgt dafür, dass die in der Scherzone erzeugte starke Wärme schnell von der Schneidkante in den Werkzeugkörper abgeleitet wird. Dieses ausgeklügelte Wärmemanagement verhindert, dass die Kante unter der starken Belastung durch Hochgeschwindigkeitsbearbeitungsparameter abplatzt.
Der bemerkenswert niedrige Reibungskoeffizient von Diamant sorgt für eine glatte, nahezu antihaftbeschichtete Oberfläche an der Spanfläche. Bei der Bearbeitung von gummiartigen Metallen wie reinem Aluminium fließt das Material reibungslos über das Werkzeug, ohne am Untergrund zu haften. Es wirft Späne mühelos ab wie Wasser von einer hydrophoben Oberfläche. Durch die effektive Eliminierung von Materialanhaftungen behält das Werkzeug seine messerscharfe Schneidgeometrie über die gesamte Lebensdauer.
Diese konsistente Kantenintegrität ist für Hersteller von größter Bedeutung, die strenge Spezifikationen für die Oberflächenbeschaffenheit benötigen. Beispielsweise können hochwertige feinkörnige Diamantsubstrate, die in kundenspezifischen Schaftfräsern verwendet werden, direkt nach der Maschine spiegelähnliche Oberflächengüten unter Ra 0,4 erzielen. Sie arbeiten einwandfrei bei Spindeldrehzahlen über 12.000 U/min, wodurch sekundäre Polier- oder Schleifvorgänge überflüssig werden und der Produktionsablauf weiter rationalisiert wird.
Während die anfänglichen Anschaffungskosten für Diamantwerkzeuge unbestreitbar höher sind als die für Vollhartmetallwerkzeuge, rechtfertigt die längere Betriebslebensdauer die Investition in hohem Maße. Empirische Betriebsdaten zeigen, dass polykristalliner Diamant bei stark abrasiven Anwendungen wie der Bearbeitung von Automobilaluminium mit hohem Siliziumgehalt oder Verbundwerkstoffen für die Luft- und Raumfahrtindustrie die Lebensdauer von Vollhartmetall um das Fünfzig- bis Hundertfache übertreffen kann.
Diese exponentielle Steigerung der Lebensdauer reduziert die Häufigkeit von Bedienereingriffen drastisch. Anlagen können mit absoluter Sicherheit kontinuierliche, unbeaufsichtigte Produktionsschichten abwickeln, in der Gewissheit, dass das Werkzeug über Tausende von Zyklen hinweg enge Maßtoleranzen einhält. Letztendlich amortisiert die längere Lebensdauer die höheren Vorlaufkosten effektiv, was zu wesentlich niedrigeren Werkzeugkosten pro bearbeiteter Komponente führt.
Im Gegensatz zum Nichteisen-Diamant weist polykristalliner Diamant eine kritische chemische Anfälligkeit auf. Es kann nicht zur Bearbeitung von Eisenmetallen wie Eisen und Stahl verwendet werden. Bei den bei der Bearbeitung entstehenden erhöhten Temperaturen reagiert der Kohlenstoff im Diamant chemisch mit dem Eisen, wodurch sich der Diamant wieder in Graphit umwandelt. Diese Graphitisierung führt zu einem katastrophalen und sofortigen Werkzeugausfall. Für komplexe Baugruppen mit Eisenwerkstoffen ist polykristallines kubisches Bornitrid die erforderliche Alternative.
Moderne Technik erfordert häufig die Integration unterschiedlicher Materialien, um Gewicht und strukturelle Integrität zu optimieren. Stellen Sie sich einen Hochgeschwindigkeits-Planbearbeitungsvorgang an einem modernen Automobilmotorblock vor, bei dem ein leichtes Aluminiumdeck auf hochbeständige Gusseisen-Zylinderlaufbuchsen trifft. Für die Bearbeitung dieser Deckoberfläche ist ein Werkzeug erforderlich, das in einem einzigen Durchgang gleichzeitig Aluminium und Gusseisen durchschneiden kann.
Eine Diamantschneide, die mit hoher Geschwindigkeit auf das Eisen trifft, würde sich sofort im Span auflösen. PCBN-Schneidwerkzeuge sind jedoch bei hohen Temperaturen gegenüber Eisen chemisch inert. Sie sorgen für die nötige Härte, um die Gussauskleidungen sauber abzuscheren und gleichzeitig die erforderliche Oberflächenbeschaffenheit der umgebenden Aluminiumstruktur beizubehalten. Diese besondere chemische Stabilität macht sie zur endgültigen technischen Wahl für die Bimetallbearbeitung.
Polykristallines kubisches Bornitrid wurde entwickelt, um extremen thermischen Umgebungen standzuhalten. Es behält seine strukturelle Integrität und Schneidhärte bei Temperaturen über 1000 Grad Celsius. Diese außergewöhnliche Hitzebeständigkeit macht es nicht nur ideal für Bimetallanwendungen, sondern auch für Hartdrehoperationen, bei denen gehärtete Stähle oder Superlegierungen verarbeitet werden.
Durch die Verwendung hochspezialisierter Geometrien können Hersteller bei komplexen Teilen aus mehreren Materialien genaue Maßtoleranzen einhalten, ohne dass es zu einer thermischen Zersetzung kommt, die bei Standard-Hartmetall- oder Keramikeinsätzen auftritt. Diese hohe Stabilität stellt sicher, dass kritische Komponenten sofort nach Verlassen des Bearbeitungszentrums den strengen Qualitätssicherungsstandards entsprechen.
Für Produktionsleiter und Beschaffungsleiter ist der Übergang zu Spezialwerkzeugen grundsätzlich eine datengesteuerte finanzielle Entscheidung. Die Rechtfertigung für die Investition in hochwertige superharte Materialien beruht auf einer ganzheitlichen Analyse der Kosten pro Teil. Diese Kennzahl umfasst nicht nur den Rechnungspreis des Schneidgeräts, sondern auch die gesamten amortisierten Kosten aus Maschinenzeit, Bedienerarbeit und Materialabfall.
Die unmittelbarste finanzielle Auswirkung ist die Reduzierung der Zykluszeit. Betrachten Sie ein mathematisches Modell der Massenproduktion. Wenn ein Standardprozess drei separate Werkzeuge erfordert, kann jeder Werkzeugwechsel sechs Sekunden dauern, zuzüglich der tatsächlichen Schnittzeit und Annäherungsvorschübe. Durch den Einsatz eines einzigen entwickelten Stufenwerkzeugs, das alle Vorgänge gleichzeitig ausführt, entfällt bei diesem Prozess der Werkzeugwechsel und die Schneiddurchgänge werden konsolidiert.
Wenn die Gesamtzykluszeit nur um zwanzig Sekunden pro Teil verkürzt wird und die Anlage jährlich einhunderttausend Teile produziert, gewinnt der Hersteller über fünfhundert Stunden Maschinenkapazität zurück. Diese gewonnene Zeit kann genutzt werden, um zusätzliche lukrative Aufträge zu bearbeiten, ohne dass sich die Gemeinkosten für die Anlage erhöhen.
CNC-Maschinenzeit ist im Allgemeinen der teuerste Stundensatz in einer Fabrikhalle. Jede Minute, in der eine Spindel stillsteht, während ein Bediener einen neuen Schaftfräser kalibriert, ist ein Umsatzverlust. Da superharte Lösungen eine exponentiell längere Lebensdauer bieten, sinkt die Häufigkeit dieser notwendigen Eingriffe.
Die Arbeitsoptimierung steht in direktem Zusammenhang mit dieser erhöhten Betriebszeit. Erfahrene Maschinisten verbringen weniger Zeit damit, unvorhersehbaren Verschleiß zu beheben und manuelle Korrekturen am Bedienfeld vorzunehmen. Stattdessen können sie mehrere Maschinen gleichzeitig überwachen und so die Gesamtarbeitseffizienzquote der Produktionsanlage steigern.
Standardwerkzeuge verschleißen allmählich, aber kontinuierlich. Das bedeutet, dass das erste produzierte Teil geringfügig andere Abmessungen hat als das fünfhundertste Teil. Wenn der Verschleiß eines Werkzeugs die akzeptable Toleranzschwelle überschreitet, werden alle nachfolgenden Teile, die vor der Erkennung des Verschleißes produziert werden, zu teurem Ausschuss.
Konstruierte Werkzeuge weisen eine äußerst stabile, vorhersehbare Verschleißkurve auf. Die Schneidkante behält über den größten Teil ihrer Lebensdauer ihre exakte Geometrie, bevor sie überholt werden muss. Diese enorme Stabilität eliminiert praktisch den durch Werkzeugverschleiß verursachten Ausschuss außerhalb der Toleranz, sorgt für eine maximale Materialausnutzung und reduziert die Belastung der Qualitätssicherungsabteilungen erheblich.
Um den genauen Wendepunkt zu bestimmen, an dem kundenspezifisches Engineering wirtschaftlich rentabel wird, ist eine strategische Bewertung der Produktionsparameter erforderlich. Nicht jede Operation erfordert eine maßgeschneiderte Lösung. Nachfolgend finden Sie einen praktischen Rahmen, der Produktionsmanagern dabei hilft, datengesteuerte Werkzeugentscheidungen auf der Grundlage der Realitäten in der Werkstatt zu treffen.
Bewertungskriterien |
Bleiben Sie bei handelsüblichen Standardwerkzeugen |
Upgraden Sie auf benutzerdefinierte Super-Hard-Tools |
|---|---|---|
Produktionsvolumen |
Kleinserien, Rapid Prototyping oder einmalige Auftragsfertigung. |
Hochvolumige, kontinuierliche Produktion wie Tier-1-Automobil- und Luft- und Raumfahrtindustrie. |
Materialeigenschaften |
Leicht zu bearbeitende Materialien wie Weichstahl oder Standardkunststoffe mit vorhersehbarem Verschleiß. |
Stark abrasive Verbundwerkstoffe, Aluminium mit hohem Siliziumgehalt oder komplexe Bimetallteile. |
Komplexität des Betriebs |
Einfache, einstufige Vorgänge wie das Bohren eines Standard-Durchgangslochs. |
Komplexe Profile, die Schruppen, Schlichten und Anfasen auf engstem Raum erfordern. |
Auswirkungen auf die Zykluszeit |
Die Zykluszeit ist nicht der primäre Engpass im aktuellen Produktionsablauf. |
Aktuelle Zykluszeiten schränken den Gesamtdurchsatz und die Rentabilität der Fabrik erheblich ein. |
Standardwerkzeuge aus dem Katalog sind nach wie vor die logischste Wahl für Prototypenbaubetriebe, Kleinserienbetriebe und Betriebe, die hochgradig konforme Materialien bearbeiten. In Szenarien, in denen ein Werkzeug nur zur Herstellung einiger Dutzend Teile verwendet wird, bevor der Aufbau abgebaut wird, können die technische Vorlaufzeit und die Vorlaufkosten eines kundenspezifischen Werkzeugs finanziell nicht gerechtfertigt werden. Standardtools bieten sofortige Verfügbarkeit und niedrige Anschaffungskosten und eignen sich perfekt für agile Umgebungen mit geringem Volumen.
Der Übergang zu maßgeschneiderten Werkzeugen ist erforderlich, wenn Standardwerkzeuge zum limitierenden Faktor für die Rentabilität werden. Wenn eine Produktionslinie mit hohen Stückzahlen durch häufige Werkzeugwechsel zu Engpässen führt oder die Verarbeitung von abrasiven Verbundwerkstoffen für die Luft- und Raumfahrt dazu führt, dass die Hartmetallkosten außer Kontrolle geraten, ist eine kundenspezifische Konstruktion unbedingt erforderlich. Durch Investitionen in maßgeschneiderte Geometrien und fortschrittliche Substrate wechseln Hersteller von einem reaktiven Zustand der Bewältigung von Werkzeugausfällen zu einem proaktiven Zustand der Optimierung der Produktionsökonomie.
Mit Blick auf die Zukunft wird der Übergang zu Industrie 4.0 die Herangehensweise von Produktionsanlagen an Bearbeitungsstrategien grundlegend verändern. Im Bereich der Massenfertigung verliert die traditionelle Methode der Werkzeugauswahl nach dem Prinzip „Trial-and-Error“ zunehmend an Bedeutung. Heutzutage ist die Präzisionsfertigung stark auf Interkonnektivität, fortschrittliche Analytik und intelligente Technik angewiesen.
Da die Produktionstoleranzen aufgrund globaler Effizienzstandards immer enger werden, steigt die Abhängigkeit von fortschrittlichen, datenintegrierten Lösungen Diamantschneidwerkzeuge machen sie von Verbrauchsgütern zu kritischen Komponenten des Smart-Factory-Ökosystems. Aktuelle Fertigungstrendberichte deuten darauf hin, dass die Integration des digitalen Engineerings die Markteinführungszeit von Werkzeugen um über dreißig Prozent verkürzt hat.
Die Entwicklung eines modernen Fräsers ist kein rein mechanischer Prozess mehr. Es ist ein hochentwickeltes digitales Unterfangen. Bevor ein einzelnes Stück Hartmetall oder polykristalliner Diamant auf der Scheibe geschliffen wird, nutzen Ingenieure fortschrittliche Design- und Fertigungssoftware, um hochpräzise digitale Zwillinge des vorgeschlagenen Werkzeugs zu erstellen.
Durch Eingabe der genauen Materialeigenschaften des Werkstücks, etwa des Siliziumgehalts in einer Aluminiumlegierung oder der Faserorientierung in einem Verbundwerkstoff, können Ingenieure eine Finite-Elemente-Analyse durchführen. Diese Analyse simuliert Schnittkräfte, Wärmeverteilung und Spanabfuhrdynamik in einer virtuellen Umgebung. Wenn die Simulation ein hohes Risiko einer lokalen Wärmeentwicklung anzeigt, kann der Ingenieur den Spanwinkel präventiv anpassen oder gezielte Kühlmittelkanäle integrieren. Dieser wissenschaftliche Ansatz macht die kostspielige physische Prototyping-Phase überflüssig und stellt sicher, dass das Werkzeug vom ersten Schnitt an einwandfrei funktioniert.
In der aktuellen Industrielandschaft ist die ökologische Nachhaltigkeit ein wichtiger Maßstab für die Bewertung betrieblicher Exzellenz. Nachhaltige Fertigung zielt darauf ab, die Auswirkungen auf die Umwelt zu minimieren, Energie zu sparen und Rohstoffverschwendung zu reduzieren. Der Einsatz technischer Werkzeuglösungen passt perfekt zu diesen umweltfreundlichen Zielen.
Erstens reduzieren maßgeschneiderte Werkzeuge die Ausschussquote drastisch. Im Luft- und Raumfahrt- oder Automobilsektor verschwendet die Verschrottung eines komplexen Aluminiumbauteils nicht nur den Rohstoff, sondern auch die umfangreiche Energie, die bereits in die Vorverarbeitung investiert wurde. Zweitens wird der Energieverbrauch erheblich gesenkt. Da kundenspezifische Werkzeuge mehrere Vorgänge in einem einzigen Durchgang kombinieren, verbraucht die Maschine für kürzere Zeiträume Spitzenleistung. Die außergewöhnliche Langlebigkeit superharter Materialien führt zu weniger Maschinenstopps, was die Grundenergieverschwendung während der Stillstandszeiten direkt senkt.
Der Hauptunterschied liegt in ihrer chemischen Zusammensetzung und thermischen Reaktivität. Polykristalliner Diamant ist außergewöhnlich hart und weist einen sehr niedrigen Reibungskoeffizienten auf, was ihn zur ultimativen Wahl für stark abrasive Nichteisenmaterialien wie Aluminium, Messing und Kohlefaser macht. Allerdings reagiert Diamant bei hohen Temperaturen chemisch mit Eisen. Daher wurde polykristallines kubisches Bornitrid, das chemisch inert und äußerst hitzebeständig ist, speziell für die Bearbeitung von harten Eisenmetallen wie Gusseisen und gehärtetem Stahl oder für komplexe Bimetallanwendungen entwickelt.
Während kundenspezifische Werkzeuge einen höheren Vorabinvestitionsaufwand erfordern, wird der Return on Investment in Produktionsumgebungen mit hohen Stückzahlen in der Regel schnell realisiert. Einrichtungen amortisieren sich häufig bereits in den ersten Wochen oder Monaten nach der Bereitstellung. Diese schnelle Rückkehr wird durch drastische Verkürzungen der Zykluszeit, deutlich geringere Maschinenstillstandszeiten für Werkzeugwechsel und die nahezu vollständige Eliminierung von Ausschussteilen aufgrund der gleichbleibenden Maßgenauigkeit vorangetrieben.
Ja, das ist einer der bedeutendsten mechanischen Vorteile der maßgeschneiderten Konstruktion. Ein kundenspezifisches Stufenwerkzeug ist so konzipiert, dass die primären Schneidkanten während der Schruppphase einen aggressiven Materialabtrag bewältigen. Weiter oben am Werkzeug angeordnete Sekundärränder stabilisieren den Schnitt und sorgen für eine hochwertige Oberflächengüte. Zusätzliche geometrische Merkmale können gleichzeitig eine Fase anwenden, wenn das Werkzeug seine programmierte Tiefe erreicht, wodurch drei Vorgänge in einer fließenden Bewegung ausgeführt werden.
Nein, Diamantschneidwerkzeuge sind für die Bearbeitung von Stahl oder anderen Eisenmetallen streng kontraindiziert. Während der Bearbeitung löst die starke Hitze eine chemische Reaktion namens Graphitierung aus, bei der sich die Kohlenstoffatome im Diamanten in den Eisenspänen auflösen. Dies führt dazu, dass sich die Schneidkante nahezu augenblicklich verschlechtert und abnutzt. Für Eisenanwendungen müssen sich Hersteller auf PCBN-Schneidwerkzeuge verlassen.
Die Wahl der richtigen Körnung hängt ganz vom zu bearbeitenden Material und der gewünschten Oberflächengüte ab. Grobe Körner bieten maximale Verschleißfestigkeit und Zähigkeit und eignen sich daher ideal für stark abrasive Materialien wie Aluminium mit hohem Siliziumgehalt. Umgekehrt sorgen ultrafeine Körner für eine hervorragende Kantenschärfe. Diese sind die bevorzugte Wahl, um spiegelähnliche Oberflächen auf reinem Aluminium oder Präzisionsverbundwerkstoffen für die Luft- und Raumfahrt zu erzielen.
Während standardmäßige Katalogtools sofort lieferbar sind, erfordern technische Lösungen spezielles Design, Simulation und Fertigung. Abhängig von der Komplexität der kundenspezifischen Geometrie und dem erforderlichen superharten Substrat liegen die Lieferzeiten im Allgemeinen zwischen zwei und sechs Wochen. Die daraus resultierende Zykluszeitersparnis und die verlängerte Werkzeugstandzeit machten diese anfängliche Wartezeit jedoch schnell wieder wett.
Der Übergang zu maßgeschneiderten Werkzeugen erfordert unbestreitbar eine höhere Anfangsinvestition im Vergleich zum einfachen Kauf von Standardartikeln aus dem Katalog. Für moderne Produktionsanlagen stellen diese fortschrittlichen Lösungen jedoch einen strategischen Vorteil dar und sind keine bloßen Verbrauchsausgaben. Im hart umkämpften Umfeld der Präzisionsfertigung hängt Ihre Rentabilität vollständig von der Maximierung der betrieblichen Effizienz, dem Schutz der Spindelverfügbarkeit und der Minimierung von Materialverschwendung ab.
Durch die Nutzung der außergewöhnlichen Eigenschaften fortschrittlicher Substrate in Verbindung mit maßgeschneiderten Geometrien zur Konsolidierung von Abläufen können Hersteller eine beispiellose Maschinenleistung und Teilequalität erzielen. Lassen Sie sich Ihre Produktionsgrenzen nicht mehr von Standardwerkzeugen diktieren. Wenn Sie mit unvorhersehbaren Werkzeugstandzeiten, schlechter Oberflächengüte oder übermäßig langen Zykluszeiten zu kämpfen haben, ist es an der Zeit, Ihre Bearbeitungsstrategie zu aktualisieren. Wir ermutigen Produktionsleiter, ihre aktuellen Prozesse zu überprüfen und präzisionsgefertigte Lösungen zu erkunden Sendmill . Arbeiten Sie mit unseren Ingenieursexperten zusammen, um genau den Fräser zu entwickeln, den Ihre Anwendung erfordert, und verwandeln Sie Ihre Produktionsengpässe noch heute in Wettbewerbsvorteile.


