Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-17 Pinagmulan: Site

Isipin ang isang mataong palapag ng tindahan kung saan ang isang micro-fracture ay maaaring sumira sa isang buong batch ng aerospace. Ang mapangwasak na kabiguan na ito ay nagpapadala ng libu-libong dolyar sa mga hilaw na materyales diretso sa basurahan. Ang pagkuha ng maaasahang mga tool sa paggiling para sa matigas na metal ay hindi lamang isang gawain sa pagbili. Ito ay isang lubos na mapaghamong desisyon sa engineering. Kapag naglalagay ng maramihang mga order, ang mga procurement manager at mga may-ari ng CNC shop ay dapat na maingat na balansehin ang buhay ng tool, matinding katumpakan, at ang pinakahuling cost-per-part.
Sa komprehensibong gabay na ito, matututunan mo kung paano kritikal na ihambing ang mga supplier at suriin ang mga teknikal na detalye bago gumawa sa isang malakihang pagbili ng tooling.
Mahalaga ang Pagtitiyak ng Materyal: Ang pagpili ng mga dalubhasang cutter para sa titanium at mga haluang metal na may mataas na temperatura ay pinipigilan ang napaaga na pagkasira sa gilid at binabawasan ang magastos na downtime ng makina.
Substrate at Coating Matter: Ang paggamit ng mga premium na carbide substrate na may mga advanced na coatings ay lubhang nakakabawas sa kabuuang halaga ng pagmamay-ari sa panahon ng malakihang pagpapatakbo ng produksyon.
Mga Garantiya sa Katumpakan: Ang mga bahagi ng Aerospace ay humihingi ng mahigpit na pagpapaubaya ng CNC, kadalasang umaabot sa kasing higpit ng 0.01mm. Ang iyong napiling tooling ay dapat maghatid ng nabe-verify na pagkakapare-pareho ng batch-to-batch.
Pagsusuri ng Supplier: Dapat na mahigpit na suriin ng mga maramihang mamimili ang katatagan ng imbentaryo ng vendor, AS9100 at mga ISO certification, kasama ng kanilang kapasidad para sa custom na tooling engineering.
Ang aerospace manufacturing landscape ay mabilis na umuunlad. Direktang naaapektuhan ng pagbabagong ito kung paano inestratehiya ang mga bulk tooling order sa buong supply chain. Sa kasalukuyan, mayroong napakalaking pagbabago sa industriya patungo sa mga advanced na composite na materyales at hybrid na metal-composite stack upang bawasan ang kabuuang bigat ng sasakyang panghimpapawid. Dahil dito, ang mga tagapamahala ng procurement ay dapat kumuha ng dalubhasang, multi-functional na mga tool na may kakayahang mag-drill at milling ng magkakaibang mga materyales nang hindi nagdudulot ng delamination o thermal damage.
Higit pa rito, ang patuloy na pandaigdigang mga backlog ng supply chain ay nagpilit sa mga tindahan ng CNC na itulak nang mas mahirap ang kanilang mga makina upang matugunan ang mahigpit na mga deadline ng paghahatid. Ang matinding demand na ito para sa mas mataas na rate ng feed at agresibong mga rate ng pag-alis ng materyal ay nagpabilis sa paggamit ng data-driven na tooling procurement. Hindi na lang tumitingin ang mga mamimili sa mga static na specs ng catalog. Aktibong ginagamit nila ang predictive maintenance software para subaybayan ang eksaktong data ng buhay ng tool. Nagbibigay-daan ito sa mga pasilidad na i-optimize ang kanilang maramihang mga ikot ng pag-order batay sa real-time na pagkonsumo ng sahig sa tindahan sa halip na mga magaspang na pagtatantya.
Ang sektor ng aerospace ay nagpapatakbo sa ilalim ng isang mahigpit na kapaligiran ng regulasyon. Ang bawat bahagi, mula sa mga blades ng turbine ng makina hanggang sa mga bulkhead sa istruktura, ay dapat matugunan ang eksaktong mga pamantayan ng FAA at AS9100. Walang ganap na margin para sa pagkakamali. Kahit na ang isang maliit na paglihis sa surface finish o dimensional na katumpakan ay maaaring humantong sa mga tinanggihan na bahagi, nabigong inspeksyon, o sakuna na mekanikal na pagkabigo sa aktibong serbisyo. Samakatuwid, ang mga tool na ginamit upang hubugin ang mga bahaging ito ay dapat magpakita ng pambihirang integridad ng istruktura at dimensional na katatagan nang diretso sa labas ng kahon.
Dapat na maunawaan ng mga tagapamahala ng pagkuha na ang paunang presyo ng pagbili ng isang cutting tool ay kumakatawan lamang sa isang maliit na bahagi ng tunay na halaga nito. Mabilis na maubos ang mababang kalidad na mga kasangkapan. Ito ay humahantong sa madalas na pagbabago ng tool na nag-aaksaya ng mahahalagang oras ng spindle at makabuluhang binabawasan ang kabuuang output ng palapag ng tindahan. Kapag ang isang cutter ay nabigo sa kalagitnaan ng pagputol, maaari itong mabutas ang isang mamahaling aerospace forging. Ang naka-localize na pinsalang ito ay kadalasang nagreresulta sa libu-libong dolyar sa na-scrap na materyal at mga oras ng pagkawala ng trabaho.
Upang mabawasan ang mga panganib na ito sa pananalapi at pagpapatakbo, ang mga pasilidad ay dapat mamuhunan sa mga espesyal na kagamitan sa paggiling. Ang karaniwang, pangkalahatang-layunin na mga cutter ay hindi maaaring makayanan ang mahigpit na hinihingi ng aerospace machining. Ang mga mamimili ay dapat kumuha ng mga tool na binuo para sa layunin na nag-aalok ng predictable lifespans. Tinitiyak nito na ang mga automated machining cycle ay maaaring tumakbo nang walang nag-aalaga sa magdamag nang walang nagbabantang banta ng biglaang pagkasira ng tool.
Ang generic na tooling ay palaging nabigo kapag inilapat sa mga aplikasyon ng aerospace. Dapat maingat na itugma ng mga mamimili ang partikular na geometry at substrate ng kanilang aerospace milling cutter sa eksaktong workpiece material. Nasa ibaba ang isang breakdown ng mga pangunahing aerospace na metal at ang mga partikular na kinakailangan sa tooling na kinakailangan para mabisa ang mga ito.
Ang machining titanium alloys, partikular ang malawakang ginagamit na Ti-6Al-4V, ay nagpapakita ng natatanging mga hamon sa metalurhiko. Ang Titanium ay nagtataglay ng napakababang thermal conductivity. Sa halip na ang init ay kumawala sa mga metal chips tulad ng ginagawa nito sa bakal, ang matinding temperatura ay direktang lumipat sa cutting edge ng tool. Higit pa rito, ang titanium ay may isang malakas na ugali sa apdo, agresibong adhering sa cutting tool sa ilalim ng mataas na presyon.
Upang labanan ang hindi pangkaraniwang bagay na ito, ang mga mamimili ay dapat maghanap ng mga dalubhasang geometries. Halimbawa, advanced Ang mga tool sa pagputol ng titanium ay kadalasang nagtatampok ng 35 hanggang 38-degree na variable na anggulo ng helix at hindi pantay na puwang ng flute. Ang mga partikular na parameter na ito ay nagsisilbing pagsira sa mga harmonic vibrations at bawasan ang satsat. Bukod pa rito, ang mga high-performance na titanium cutter ay nangangailangan ng mataas na pinakintab na mga plauta upang mapadali ang mabilis na paglikas ng chip, na pumipigil sa pag-iipon ng init at maagang pagkasira ng gilid.
Ang mga superalloy na nakabatay sa nikel, gaya ng Inconel 718 at Hastelloy, ay partikular na inengineered upang mapanatili ang kanilang lakas sa matinding temperatura. Bagama't ginagawa nitong perpekto ang mga ito para sa mga jet engine turbine, kilalang-kilala ang mga ito na mahirap i-machine. Ang mga materyales na ito ay nagpapakita ng mabilis na pagpapatigas ng trabaho. Habang ginugupit ng tool ang metal, ang bagong nakalantad na ibabaw ay nagiging mas matigas, na pinapataas ang panganib ng pag-chip ng tool.
Kapag kumukuha ng mga tool para sa mga application na ito, dapat unahin ng mga mamimili ang mga matibay na disenyo na nagtatampok ng matatag na diameter ng core. Ang mga partikular na paghahanda sa gilid, tulad ng isang microscopic hone o T-land, ay kinakailangan upang palakasin ang cutting edge laban sa napakalaking mekanikal na puwersa. Ang isang karaniwang matalim na gilid ay halos agad na mapuputol kapag nakikipag-ugnayan sa Inconel na pinatigas ng trabaho.
Habang ang aerospace-grade aluminum ay mas malambot kaysa sa titanium, nangangailangan ito ng napakabilis na machining upang manatiling matipid sa ekonomiya. Ang pangunahing hamon dito ay ang built-up na gilid, isang kondisyon kung saan natutunaw ang aluminyo at direktang nagsasama sa tool. Ang pag-iwas dito ay nangangailangan ng razor-sharp cutting edge, matataas na anggulo ng rake, at mga espesyal na coating tulad ng Zirconium Nitride upang maiwasan ang pagdirikit. Para sa mga advanced na composite ng carbon fiber, dapat maiwasan ng mga tool ang delamination, kadalasang nangangailangan ng mga espesyal na compression router o mga substrate na pinahiran ng brilyante.
Materyal ng Workpiece |
Pangunahing Hamon sa Machining |
Kinakailangang Mga Tampok ng Tool |
Inirerekomendang Patong |
|---|---|---|---|
Titan Ti-6Al-4V |
Pagpapanatili ng init, nakakapanghina |
Variable helix, pinakintab na plauta, matalim na gilid |
AlTiN, TiAlN |
Inconel at Superalloys |
Pagpapatigas ng trabaho, matinding pwersa |
Malaking core web, honed edge preparation |
AlTiN High Aluminum |
Aerospace Aluminum |
Built-Up Edge |
Mataas na anggulo ng rake, malalim na plauta, matalim na gilid |
ZrN, TiB2, o Uncoated |
Mga Composite ng Carbon |
Pagkawasak, delamination |
Compression geometry, multi-flute router |
CVD Diamond |
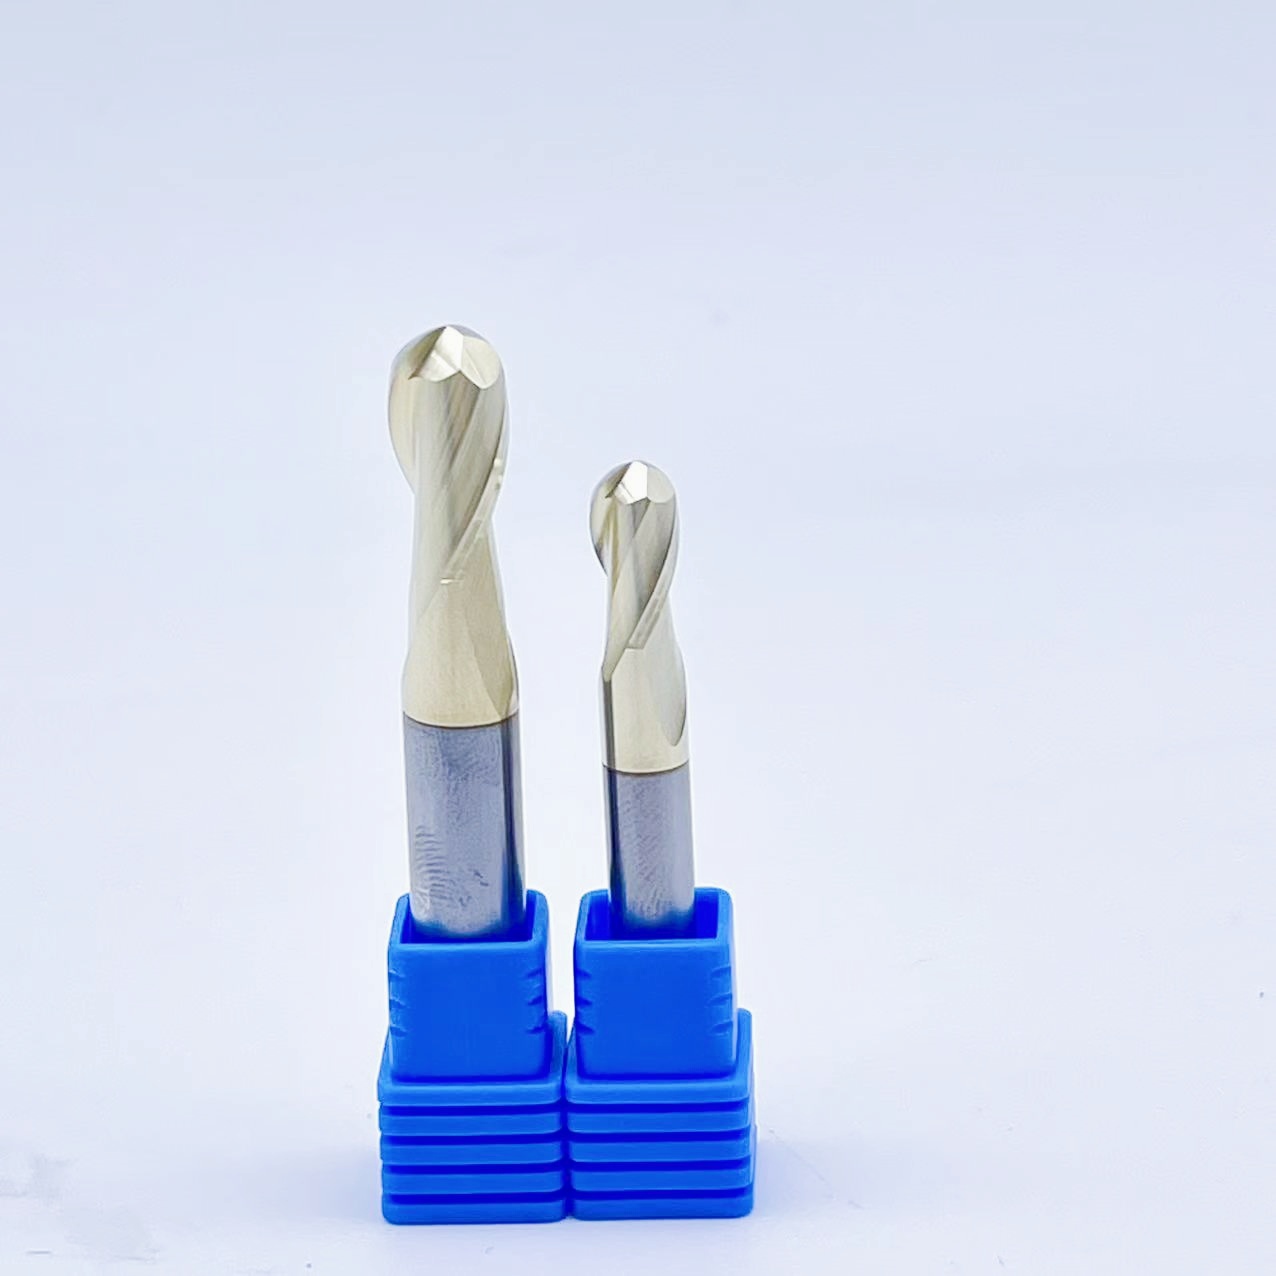
Kapag sinusuri ang isang sheet ng detalye ng supplier para sa maramihang mga order, ang mga mamimili ay dapat na lumipas sa makinis na terminolohiya sa marketing at ganap na tumuon sa data ng empirical engineering. Ang pagganap sa makina ng carbide end mill ay idinidikta ng tatlong pangunahing mga kadahilanan. Kabilang dito ang pinagbabatayan na substrate, ang protective coating, at ang physical geometry.
Hindi lahat ng tungsten carbide ay ginawa nang pantay. Para sa mga aplikasyon ng aerospace, ang laki ng butil ng carbide powder ay isang kritikal na sukatan ng pagganap. Ang karaniwang micro-grain carbide ay karaniwang nagtatampok ng laki ng butil na 1.0 hanggang 1.2 microns. Gayunpaman, ang aerospace machining ay nangangailangan ng ultra-micro-grain o sub-micron carbide, na nagtatampok ng mga laki ng butil sa pagitan ng 0.2 at 0.5 microns.
Ang mga sub-micron na substrate ay nagpapahintulot sa tagagawa na gumiling ng mas matalas na gilid habang pinapanatili ang higit na nakahalang lakas ng pagkalagot. Tinitiyak nito na ang tool ay nananatiling hindi kapani-paniwalang matibay sa ilalim ng mabibigat na pag-load ng chip, na pumipigil sa pagpapalihis na madalas na nakompromiso ang dimensional na katumpakan ng mga bahagi ng aerospace na may manipis na pader.
Ang mga coatings ay gumaganap bilang isang mahalagang thermal at chemical barrier sa pagitan ng raw carbide substrate at ng workpiece. Para sa mataas na init na aplikasyon, ang Aluminum Titanium Nitride ay nananatiling isang pamantayan sa industriya. Sa ilalim ng mataas na temperatura ng machining, ang coating na ito ay bumubuo ng isang microscopic layer ng aluminum oxide sa ibabaw ng tool, na epektibong sumasalamin sa init sa chip sa halip na sumisipsip nito sa tool.
Dapat aktibong ihambing ng mga mamimili ang mga pamamaraan ng paglalagay ng patong at eksaktong komposisyon ng kemikal. Ang mga tool na inilaan para sa dry machining o ang high-speed roughing ng superalloys ay nangangailangan ng mga advanced na coatings na may kakayahang mapanatili ang oxidation resistance sa mga temperatura na higit sa 800 degrees Celsius.
Harmonic vibration, karaniwang kilala sa shop floor bilang chatter, ay ang ganap na kaaway ng aerospace surface finishes. Kapag umiikot ang karaniwang pamutol, tinatamaan ng bawat cutting edge ang materyal sa eksaktong parehong dalas. Nagtatatag ito ng isang matunog na panginginig ng boses na nag-iiwan ng hindi magandang pagtatapos at sinisira ang tool.
Para maalis ito, ang mga premium na tool ay gumagamit ng variable na pitch at variable na disenyo ng helix. Sa pamamagitan ng pagpapalit ng puwang sa pagitan ng mga flute at pagpapalit ng anggulo ng twist sa kahabaan ng tool, ang mga frequency ng pagputol ay sadyang naabala. Ang engineered asymmetry na ito ay nagpapahina sa mga vibrations, na nagreresulta sa mga superyor na surface finish at makabuluhang nagpapahaba ng functional life ng tool.
Ang mga drawing ng aerospace engineering ay madalas na tumutukoy sa mga mahigpit na tolerance na 0.01mm o mas mahigpit. Ang pagkamit ng antas na ito ng katumpakan ay halos imposible kung ang cutting tool mismo ay ginawa na may maluwag na pagpapahintulot. Kapag sinusuri ang mga supplier ng katumpakan ng mga tool ng CNC , ang mga koponan sa pagkuha ay dapat humiling ng dokumentadong patunay ng panlabas na diameter ng tagagawa at mga cutting edge tolerances.
Ang tool runout ay tumutukoy sa mikroskopiko na hindi tumpak ng pag-ikot ng tool sa paligid ng tunay na axis nito. Kahit na ang kaunting runout ay maaaring nakapipinsala kapag ang spindle ay umiikot sa 15,000 RPM. Ang sobrang runout ay nagiging sanhi ng isang partikular na flute na kumuha ng mas mabigat na pagkarga ng chip kaysa sa iba, na humahantong sa mabilis, hindi pantay na pagkasira ng tool at mga bahaging wala sa loob. Dapat i-verify ng mga mamimili na ginagarantiyahan ng supplier ang maximum na runout threshold at nagbibigay ng mga tool na dynamic na balanse para sa high-speed machining.
Para sa maramihang pagbili, walang kaugnayan ang pagganap ng single-tool kung ang kalidad ay mabilis na nagbabago sa pagitan ng mga batch. Dapat gumanap nang eksakto ang tool number one sa tool number one thousand. Dapat tanungin ng mga mamimili ang mga potensyal na supplier para sa kanilang data ng Index ng Kakayahang Proseso. Ang isang mataas na halaga ng index ay nagpapahiwatig ng isang mahigpit na kinokontrol na proseso ng pagmamanupaktura kung saan ang mga pagkakaiba-iba ng dimensional ay minimal ayon sa istatistika, na tinitiyak ang predictable na CNC programming sa mga buwan ng produksyon.
Ang isang karaniwang pitfall sa pagkuha ay ang pagpili ng pinakamurang tool na nakabatay nang mahigpit sa upfront invoice. Sa high-stakes realm ng aerospace manufacturing, ang halaga ng cutting tool ay bale-wala kumpara sa astronomical na gastos ng machine time at raw titanium o Inconel. Ang pagbili ng mas mababang mga tool upang makatipid ng ilang dolyar nang maaga ay tiyak na magpapalaki ng mga gastos sa pagpapatakbo sa ibang pagkakataon sa pamamagitan ng mga na-scrap na bahagi at sirang cutter.
Dapat suriin ng mga mamimili ang mga tool batay sa kabuuang halaga ng pagmamay-ari. Ang formula na ito ay nagsasaalang-alang sa paunang halaga ng tool, ang bilang ng mga bahagi na ginawa bawat tool, at ang rate ng pasanin ng makina. Kung ang isang premium na tool ay nagkakahalaga ng bahagyang mas mataas ngunit mas matagal at nagbibigay-daan para sa pagtaas sa rate ng feed, ang aktwal na cost-per-part ay kapansin-pansing bumababa. Madaling binibigyang-katwiran nito ang mas mataas na inisyal na paggastos ng kapital.
Nangangailangan ng mas kaunting mga paghinto ng makina para sa mga kapalit na tool na mas matagal. Sa tuwing ihihinto ng operator ang isang makina para magpalit ng cutter, pindutin muli ang offset ng tool, at magpatakbo ng inspeksyon sa unang artikulo, nawawalan ang shop ng kumikitang oras sa machining. Sa pamamagitan ng pamumuhunan sa high-end, matibay na tooling, ang mga tagagawa ng aerospace ay nag-maximize ng spindle uptime, nag-optimize ng kahusayan ng operator, at tinitiyak na ang mahigpit na mga iskedyul ng produksyon ay mananatiling mahigpit na nasa track.
Ang pagpili ng vendor para sa maramihang pagbili ay hindi lamang isang transaksyon. Isa itong strategic partnership. Ang supplier ay dapat magpakita ng hindi natitinag na pagiging maaasahan, malalim na teknikal na kakayahan, at mahigpit na mga protocol ng kontrol sa kalidad.
Ang mga linya ng produksyon ng aerospace ay hindi kayang huminto dahil sa isang nawawalang end mill. Dapat na malalim na tasahin ng mga mamimili ang katatagan ng supply chain ng supplier at lalim ng imbentaryo. Ang isang maaasahang kasosyo sa B2B ay dapat mag-alok ng mga programa ng imbentaryo na pinamamahalaan ng vendor o ginagarantiyahan ang mga antas ng stock ng kaligtasan para sa iyong mga partikular na profile ng tool. Ang pare-pareho, predictable na mga lead time ay hindi mapag-usapan kapag nagpaplano ng quarterly o taunang bulk order.
Maraming mga bahagi ng aerospace ang nagtatampok ng mga pinagmamay-ariang disenyo, kumplikadong mga undercut, o hindi karaniwang radii ng sulok na hindi maaaring makinabang ng mga karaniwang tool sa catalog. Ang isang kwalipikadong kasosyo sa tooling ay dapat magkaroon ng in-house na kakayahan sa engineering upang magdisenyo at gumiling ng mga custom na tool sa profile. Ang kakayahang pagsama-samahin ang maraming karaniwang pagbawas sa iisang custom na form-tool ay maaaring mabawasan nang husto ang mga tagal ng pag-ikot at mapabuti ang pagkakapare-pareho ng bahagi sa kabuuan.
Ang isang premium na tool ay epektibo lamang kung ito ay pinapatakbo sa tamang mga parameter. Dapat suriin ng mga mamimili kung ang supplier ay nagbibigay ng matatag, hands-on na teknikal na suporta. Nagbibigay ba sila ng komprehensibong bilis at data ng feed na iniayon sa mga partikular na aerospace alloys? Magpapadala ba sila ng mga application engineer sa iyong shop floor para tumulong sa pag-troubleshoot ng napaaga na pagkasira ng tool, pag-optimize ng mga toolpath ng CAM, at pag-dial sa proseso ng machining?
Ang mga tagapamahala ng pagkuha ay hindi dapat umasa lamang sa mga detalye ng catalog. Ang teoretikal na pagganap ay madalas na nag-iiba mula sa aktwal na mga resulta ng shop floor. Samakatuwid, ang pagpapatunay ng pagganap ng tool sa pamamagitan ng isang kinokontrol na sample run ay ganap na kritikal bago gumawa ng maramihang mga order. Humiling ng mga sample na batch mula sa iyong mga naka-shortlist na supplier at patakbuhin ang mga ito sa ilalim ng iyong karaniwang mga kondisyon sa produksyon nang hindi paunang binabago ang iyong mga baseline na feed at bilis. Tinitiyak nito ang isang direktang, layunin na paghahambing laban sa iyong kasalukuyang setup ng tooling. Kapag naitatag na ang baseline, maaari mong simulan ang pag-optimize ng mga parameter ng pagputol upang tunay na subukan ang mga limitasyon ng tool. Ang pag-asa sa pakiramdam ng operator ay hindi sapat para sa mga pamantayan ng aerospace. Kailangan mo ng quantifiable data.
Ang pagsusuot ng tool ay nagdidikta sa mahuhulaan na habang-buhay ng iyong mga cutter. Ang hindi mahuhulaan na pagsusuot ay humahantong sa biglaang pagkabigo ng tool at mga natanggal na bahagi. Siyasatin ang mga cutting edge sa ilalim ng mikroskopyo pagkatapos ng mga partikular na agwat, naghahanap ng mga palatandaan ng pare-parehong pagkasuot ng flank sa gilid. Ang pare-parehong pagsusuot ay nagpapahiwatig ng isang matatag, mahusay na katugmang proseso ng pagputol, na nagpapatunay na ang materyal ng tool ay maaaring hawakan ang thermal load.
Sa kabaligtaran, mag-ingat para sa localized chipping o micro-fractures. Iminumungkahi nito na ang carbide substrate ay maaaring masyadong malutong o ang paghahanda sa gilid ay hindi tama. Ang pagkasuot ng bunganga sa mukha ng rake ay isa pang kritikal na tagapagpahiwatig. Ito ay nagpapahiwatig na ang pagsasabog ng kemikal ay sinisira ang patong ng tool. Ang pagdodokumento sa mga partikular na pattern ng pagsusuot na ito ay nakakatulong sa iyong kalkulahin ang totoo at ligtas na buhay ng tool.
Ang spindle load ay nagsisilbing direktang tagapagpahiwatig ng kahusayan sa pagputol. Eksaktong ipinapakita nito kung gaano kahirap ang makina sa pag-alis ng materyal. Ang mga premium na tool ay dapat na malinis na gupitin, na pinapanatiling stable ang mga load ng spindle. I-record ang baseline spindle load gamit ang isang bagong tool, pagkatapos ay subaybayan kung paano tumataas ang load na ito habang unti-unting nauubos ang tool.
Ang isang mabilis na spike sa spindle load ay nagpapahiwatig ng matinding pagkasira ng tool, ibig sabihin ang cutting edge ay naging mapurol o nasira. Ang mataas na pag-load ng spindle ay hindi lamang nagpapataas ng pagkasira sa iyong mga mamahaling CNC machine ngunit maaari ring mag-udyok ng mga vibrations na sumisira sa mga tolerance ng bahagi. Mahusay Ang mga tool na may mataas na temperatura na haluang metal ay nagpapanatili ng mas mababang mga load ng spindle dahil mabisa nilang gupitin ang metal sa halip na kuskusin lamang ito. Ang pagsubaybay sa sukatan na ito ay nakakatulong sa iyong magtakda ng ligtas at data-backed na mga pagitan ng pagpapalit ng tool.
Ang mga bahagi ng aerospace ay nangangailangan ng pambihirang makinis na mga pag-finish sa ibabaw, dahil ang mahigpit na mga detalye ng pagkamagaspang sa ibabaw ay kinakailangan para sa paglaban sa pagkapagod. Ang mga micro-imperfections ay maaaring lumikha ng mga stress concentrator sa metal, na posibleng humantong sa pagkabigo ng bahagi habang lumilipad. Gumamit ng profileometer upang sukatin nang tumpak ang pagkamagaspang sa ibabaw pagkatapos ng unang bahagi at ikasampung bahagi, na inaalam kung paano nagbabago ang halaga habang nagsusuot ang tool. Ang mga superior tool ay nagpapanatili ng pare-parehong surface finish nang mas matagal dahil pinipigilan ng kanilang mga advanced na coatings ang built-up na edge formation.
Sabay-sabay, dapat mong i-verify na eksaktong hiwa ang tool sa laki. Sukatin ang mga natapos na dimensyon gamit ang isang coordinate measuring machine at ihambing ang mga ito sa mga detalye ng modelo ng CAD. Bigyang-pansin ang radii ng sulok at mga seksyon ng manipis na pader, kung saan ang pagpapalihis ng tool ay maaaring magdulot ng mga makabuluhang kamalian sa dimensyon. Kung mabilis na naaanod ang mga dimensyon, ang tool ay napaaga o nababaluktot sa ilalim ng presyon. Ang isang structured testing scorecard na pinagsasama ang tool wear, spindle load, surface finish, at dimensional na pagkakaiba-iba ay magbibigay ng puro data-driven na diskarte sa pagpili ng pinaka-cost-effective na tooling solution.
Ang tagumpay sa pagmamanupaktura ng Aerospace ay ganap na umaasa sa pag-deploy ng mga premium na kagamitan sa paggupit. Upang mapanatili ang kakayahang kumita at makapasa sa mahigpit na kalidad ng mga pag-audit, dapat mong unahin ang mga dalubhasang geometries, mataas na kalidad na carbide substrates, at mga advanced na thermal coating. Huwag kailanman ikompromiso ang mahigpit na pagpapaubaya para sa mas mababang paunang halaga. Ang tunay na gastos ng mahinang tooling ay palaging nagpapakita ng sarili sa mga na-scrap na bahagi at nawawalang oras ng makina.
Sa pamamagitan ng masusing pagsusuri sa pagiging maaasahan ng supplier, pag-verify ng pagkakapare-pareho ng batch-to-batch, at pagsasagawa ng mga empirical shop-floor test, tinitiyak mong mananatiling mahusay at predictable ang iyong mga linya ng produksyon. Kapag handa ka nang i-upgrade ang iyong mga kakayahan sa floor floor, galugarin ang mataas na pagganap na catalog sa SS End Mill. Kung kailangan mo ng mga karaniwang sub-micron carbide cutter o custom-engineered na profile para sa mga kumplikadong bahagi ng turbine, ang aming mga application engineer ay handang tumulong. Makipag-ugnayan sa SS End Mill ngayon para hilingin ang iyong custom na tooling quote at i-secure ang maaasahang, precision-driven na mga solusyon bago ang iyong susunod na bulk order.
Ang machining aerospace-grade titanium ay nangangailangan ng mataas na dalubhasang mga instrumento sa paggupit dahil sa mababang thermal conductivity ng metal. Dahil ang init ay hindi nawawala sa mga metal chips, ang matinding thermal shock ay direktang lumilipat sa cutting edge, na nagiging sanhi ng mga karaniwang cutter na mabilis na mabibigo. Ang pinakamainam na pagpipilian ay isang solid carbide cutter na nagtatampok ng variable helix at variable pitch geometry upang maputol ang mga harmonic vibrations at alisin ang satsat. Bukod pa rito, ang tool ay nangangailangan ng mataas na heat-resistant coating, tulad ng Aluminum Titanium Nitride, at mga pinakintab na flute para sa mabilis na paglikas ng chip.
Ang mga haluang metal na may mataas na temperatura tulad ng Inconel ay nagpapakita ng mga natatanging hamon sa machining dahil pinapanatili nila ang napakalaking lakas sa matinding temperatura at nagpapakita ng mabilis na pagtigas ng trabaho sa panahon ng machining. Ang mga karaniwang tool ay kulang sa tiyak na paghahanda sa gilid na kinakailangan para sa mga superalloy na ito. Ang isang matalim, hindi protektadong gilid ay mapupunit kaagad kapag natamaan. Ang mga tool para sa mga haluang metal na ito ay nangangailangan ng bahagyang paghahasa sa gilid upang palakasin ang cutting edge laban sa matinding mekanikal na shock, kasama ng mas makapal na mga core upang maiwasan ang pagpapalihis ng tool. Ang paggamit ng mga karaniwang cutter sa mga mahihirap na materyales na ito ay hindi maiiwasang magreresulta sa mga sirang tool at mga scrap na bahagi ng aerospace.
Habang ang mga premium na tool ay may mas mataas na paunang presyo ng pagbili, ang mga ito ay lubhang binabawasan ang kabuuang halaga ng pagmamay-ari. Sa pamamagitan ng pagpapahaba ng nahuhulaang buhay ng tool, nangangailangan sila ng mas kaunting mga pamalit, na agad na nagpapababa sa halaga ng tooling bawat bahagi ng makina. Higit sa lahat, binabawasan ng mga premium na tool ang mahal na downtime ng makina na nauugnay sa madalas na pagbabago ng tool. Nagbibigay-daan din ang mga ito para sa mas mabilis na mga rate ng feed, binabawasan ang kabuuang cycle ng oras para sa bawat bahagi ng aerospace at pagtaas ng iyong kabuuang kapasidad sa produksyon habang pinapaliit ang panganib ng pag-scrap ng mga mamahaling hilaw na materyales.
Ang pag-order nang maramihan ay nangangailangan ng masusing pagsusuri ng supplier, na ang pagkakapare-pareho ng batch-to-batch ang pangunahing priyoridad. Ang bawat solong tool sa isang batch ay dapat gumanap nang magkapareho upang maiwasan ang mga pagkagambala sa mga automated na proseso ng CNC machining. Dapat mong i-verify ang mga sertipikasyon ng kontrol sa kalidad ng tagagawa, partikular na naghahanap ng pagsunod sa ISO 9001 at AS9100. Bukod pa rito, suriin ang katatagan ng imbentaryo ng supplier upang matiyak ang maaasahang mga oras ng pag-lead, at suriin ang kanilang mga kakayahan sa teknikal na suporta upang kumpirmahin na maaari silang tumulong sa pag-optimize ng mga feed, bilis, at mga custom na pagbabago sa tooling.
Ang diskarte sa coolant ay ganap na kritikal kapag gumagawa ng mga materyales sa aerospace. Maaaring sirain ng hindi wastong paglalagay ng coolant ang mga solid carbide tool, lalo na kapag milling ng titanium at superalloys na nagdudulot ng matinding init. Kung ang daloy ng coolant ay nagambala, ang tool ay mabilis na uminit. Kapag natamaan muli ng coolant ang mainit na tool, ang nagreresultang thermal shock ay nagiging sanhi ng pag-crack ng carbide substrate. Ang high-pressure, through-spindle coolant ay lubos na inirerekomenda upang agad na maalis ang mga chips at mapanatili ang isang matatag na temperatura. Gayunpaman, para sa ilang mga advanced na coatings, ang dry machining ay maaaring mas gusto habang ang coating ay umuunlad sa mas mataas na temperatura. Palaging kumunsulta sa iyong tagagawa ng tool para sa mga partikular na rekomendasyon ng coolant.
Sa aerospace machining, ang climb milling ay halos pangkalahatang ginustong kaysa sa conventional milling. Ang pag-akyat ng paggiling ay binabawasan ang init na nabuo sa panahon ng paghiwa at idinidirekta ang mga puwersa ng pagputol pababa, na tumutulong sa pag-secure ng workpiece at pinapaliit ang pagpapalihis sa mga bahagi ng aerospace na may manipis na pader. Gumagawa din ito ng superyor na surface finish at nagpapahaba ng buhay ng tool sa pamamagitan ng pagpigil sa cutting edge mula sa pagkuskos sa materyal bago ito madikit. Karaniwang ginagamit lang ang conventional milling kapag gumagawa ng mga casting o forging gamit ang hard abrasive scale na maaaring makapinsala sa cutting edge sa unang pagpasok.
Ang bilang ng flute ay direktang nakakaapekto sa paglisan ng chip at lakas ng core ng tool. Para sa aerospace aluminum, ang dalawa o tatlong-flute na end mill ay perpekto. Ang aluminyo ay gumagawa ng malalaki, stringy chips, at mas kaunting flute ang nagbibigay ng mas malalalim na lambak para makatakas ang mga chips na ito nang walang pag-iimpake at hinang sa tool. Sa kabaligtaran, ang titanium at mataas na temperatura na mga haluang metal ay nangangailangan ng apat, lima, o kahit na multi-flute na mga disenyo. Ang mas mahihigpit na materyales na ito ay gumagawa ng mas maliliit na chips ngunit nangangailangan ng mas malakas na tool core upang mapaglabanan ang napakalaking puwersa ng pagputol. Ang isang mas mataas na bilang ng flute ay nagpapataas ng diameter ng core, na nagma-maximize ng higpit at nagpapababa ng pagpapalihis ng tool sa panahon ng mabibigat na hiwa.