
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.09.2026 Herkunft: Website


Stellen Sie sich eine geschäftige Werkstatt vor, in der ein einziger Mikrobruch eine ganze Luft- und Raumfahrtcharge ruinieren kann. Dieser verheerende Misserfolg führt dazu, dass Rohstoffe im Wert von Tausenden von Dollar direkt in der Schrotttonne landen. Die Beschaffung zuverlässiger Fräswerkzeuge für zähe Metalle ist nicht nur eine Einkaufsaufgabe. Es handelt sich um eine äußerst anspruchsvolle technische Entscheidung. Bei Großbestellungen müssen Beschaffungsmanager und Inhaber von CNC-Werkstätten sorgfältig die Werkzeuglebensdauer, extreme Präzision und die ultimativen Kosten pro Teil abwägen.
In diesem umfassenden Leitfaden erfahren Sie, wie Sie Lieferanten kritisch vergleichen und technische Spezifikationen bewerten, bevor Sie sich auf den Kauf eines Werkzeugs in großem Umfang festlegen.
Materialspezifität ist entscheidend: Die Auswahl spezieller Fräser für Titan und Hochtemperaturlegierungen verhindert vorzeitigen Kantenverschleiß und reduziert kostspielige Maschinenstillstandszeiten.
Substrat und Beschichtungsmaterial: Die Verwendung hochwertiger Hartmetallsubstrate mit fortschrittlichen Beschichtungen reduziert die Gesamtbetriebskosten bei großen Produktionsläufen drastisch.
Präzisionsgarantien: Luft- und Raumfahrtkomponenten erfordern strenge CNC-Toleranzen, die oft nur 0,01 mm betragen. Die von Ihnen gewählten Werkzeuge müssen eine überprüfbare Konsistenz von Charge zu Charge bieten.
Lieferantenprüfung: Großeinkäufer müssen die Bestandsstabilität des Lieferanten, die AS9100- und ISO-Zertifizierungen sowie ihre Kapazitäten für kundenspezifische Werkzeugkonstruktionen streng bewerten.
Die Produktionslandschaft der Luft- und Raumfahrtindustrie entwickelt sich rasant weiter. Diese Verschiebung wirkt sich direkt darauf aus, wie Großaufträge für Werkzeuge in der gesamten Lieferkette strategisch geplant werden. Derzeit gibt es in der Industrie einen massiven Wandel hin zu fortschrittlichen Verbundwerkstoffen und hybriden Metall-Verbundstapeln, um das Gesamtgewicht des Flugzeugs zu reduzieren. Daher müssen Beschaffungsmanager spezielle, multifunktionale Werkzeuge beschaffen, die in der Lage sind, unterschiedliche Materialien zu bohren und zu fräsen, ohne dass es zu Delamination oder thermischen Schäden kommt.
Darüber hinaus sind CNC-Werkstätten aufgrund der anhaltenden Rückstände in der globalen Lieferkette gezwungen, ihre Maschinen stärker auszulasten, um strenge Lieferfristen einzuhalten. Diese starke Nachfrage nach höheren Vorschubgeschwindigkeiten und aggressiveren Materialabtragsraten hat die Einführung der datengesteuerten Werkzeugbeschaffung beschleunigt. Käufer schauen nicht mehr nur auf statische Katalogspezifikationen. Sie nutzen aktiv vorausschauende Wartungssoftware, um genaue Daten zur Werkzeuglebensdauer zu verfolgen. Dies ermöglicht es Betrieben, ihre Großbestellzyklen auf der Grundlage des Echtzeitverbrauchs in der Werkstatt statt auf groben Schätzungen zu optimieren.
Der Luft- und Raumfahrtsektor unterliegt einem strengen regulatorischen Umfeld. Jede Komponente, von Triebwerksturbinenschaufeln bis hin zu strukturellen Trennwänden, muss den genauen FAA- und AS9100-Standards entsprechen. Es gibt absolut keinen Spielraum für Fehler. Selbst eine geringfügige Abweichung in der Oberflächenbeschaffenheit oder Maßhaltigkeit kann zu Ausschussteilen, fehlgeschlagenen Inspektionen oder katastrophalen mechanischen Ausfällen im aktiven Betrieb führen. Daher müssen die zur Formgebung dieser Teile verwendeten Werkzeuge bereits ab Werk eine außergewöhnliche strukturelle Integrität und Dimensionsstabilität aufweisen.
Beschaffungsmanager müssen verstehen, dass der anfängliche Kaufpreis eines Schneidwerkzeugs nur einen Bruchteil seiner tatsächlichen Kosten ausmacht. Werkzeuge von schlechter Qualität nutzen sich schnell ab. Dies führt zu häufigen Werkzeugwechseln, die wertvolle Spindelstunden verschwenden und die Gesamtleistung der Werkstatt deutlich reduzieren. Wenn ein Fräser mitten im Schnitt versagt, kann er ein teures Schmiedestück für die Luft- und Raumfahrt beschädigen. Diese örtlich begrenzten Schäden führen häufig zu verschrottetem Material in Höhe von mehreren Tausend Dollar und zu stundenlangem Arbeitsausfall.
Um diese finanziellen und betrieblichen Risiken zu mindern, müssen Betriebe in spezielle Mühlenausrüstung investieren. Standard-Allzweckfräser können den strengen Anforderungen der Luft- und Raumfahrtbearbeitung einfach nicht standhalten. Käufer müssen speziell angefertigte Werkzeuge beschaffen, die eine vorhersehbare Lebensdauer bieten. Dadurch wird sichergestellt, dass automatisierte Bearbeitungszyklen über Nacht unbeaufsichtigt ablaufen können, ohne dass die Gefahr eines plötzlichen Werkzeugbruchs droht.
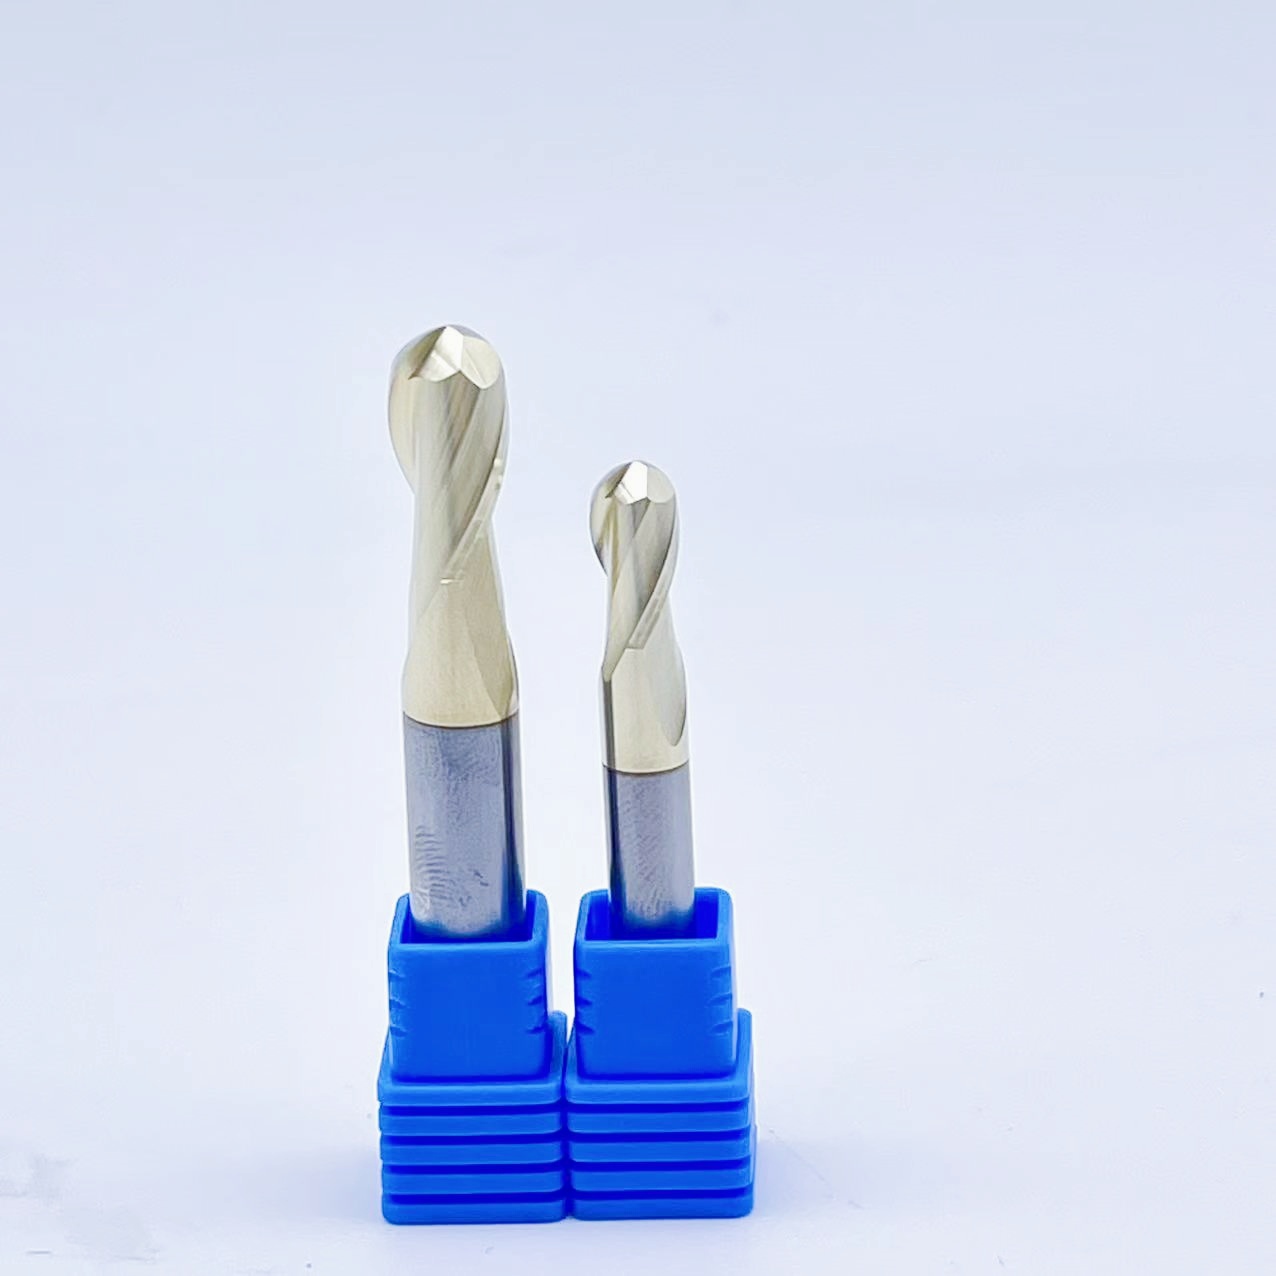
Generische Werkzeuge versagen ausnahmslos, wenn sie in Luft- und Raumfahrtanwendungen eingesetzt werden. Käufer müssen die spezifische Geometrie und den Untergrund sorgfältig aufeinander abstimmen Luft- und Raumfahrtfräser exakt auf das Werkstückmaterial abzustimmen. Nachfolgend finden Sie eine Aufschlüsselung der wichtigsten Metalle für die Luft- und Raumfahrt sowie die spezifischen Werkzeuganforderungen, die für ihre effektive Bearbeitung erforderlich sind.
Die Bearbeitung von Titanlegierungen, insbesondere des weit verbreiteten Ti-6Al-4V, stellt besondere metallurgische Herausforderungen dar. Titan besitzt eine bemerkenswert niedrige Wärmeleitfähigkeit. Anstatt dass die Wärme wie bei Stahl an die Metallspäne abgegeben wird, übertragen sich extreme Temperaturen direkt auf die Schneidkante des Werkzeugs. Darüber hinaus neigt Titan stark zum Abrieb und haftet unter hohem Druck aggressiv am Schneidwerkzeug.
Um diesem Phänomen entgegenzuwirken, müssen Käufer nach speziellen Geometrien suchen. Zum Beispiel fortgeschritten Schneidwerkzeuge aus Titan weisen häufig einen variablen Spiralwinkel von 35 bis 38 Grad und einen ungleichen Nutabstand auf. Diese spezifischen Parameter dienen dazu, harmonische Schwingungen aufzubrechen und Rattern zu reduzieren. Darüber hinaus erfordern Hochleistungs-Titanfräser hochglanzpolierte Spannuten, um eine schnelle Spanabfuhr zu ermöglichen und so einen Hitzestau und eine vorzeitige Kantenverschlechterung zu verhindern.
Superlegierungen auf Nickelbasis wie Inconel 718 und Hastelloy wurden speziell dafür entwickelt, ihre Festigkeit auch bei extremen Temperaturen beizubehalten. Dies macht sie zwar ideal für Turbinen von Strahltriebwerken, ihre Bearbeitung ist jedoch bekanntermaßen schwierig. Diese Materialien weisen eine schnelle Kaltverfestigung auf. Wenn das Werkzeug das Metall abschneidet, wird die neu freigelegte Oberfläche deutlich härter, was das Risiko von Werkzeugabsplitterungen exponentiell erhöht.
Bei der Beschaffung von Werkzeugen für diese Anwendungen müssen Käufer auf starre Konstruktionen mit robusten Kerndurchmessern Wert legen. Um die Schneide gegen immense mechanische Kräfte zu schützen, sind spezielle Kantenvorbereitungen wie ein Mikroschliff oder eine T-Fase erforderlich. Eine scharfe Standardkante splittert fast sofort ab, wenn sie mit kaltverfestigtem Inconel in Berührung kommt.
Obwohl Aluminium in Luft- und Raumfahrtqualität erheblich weicher als Titan ist, erfordert es eine extrem schnelle Bearbeitung, um wirtschaftlich zu bleiben. Die größte Herausforderung hierbei ist die Aufbauschneide, ein Zustand, bei dem das Aluminium schmilzt und direkt mit dem Werkzeug verschmilzt. Um dies zu verhindern, sind messerscharfe Schneidkanten, hohe Spanwinkel und spezielle Beschichtungen wie Zirkoniumnitrid erforderlich, um ein Anhaften zu verhindern. Bei fortschrittlichen Kohlefaserverbundwerkstoffen müssen Werkzeuge eine Delaminierung verhindern, wofür häufig spezielle Kompressionsfräser oder diamantbeschichtete Substrate erforderlich sind.
Werkstückmaterial |
Herausforderung der primären Bearbeitung |
Erforderliche Werkzeugfunktionen |
Empfohlene Beschichtung |
|---|---|---|---|
Titan Ti-6Al-4V |
Hitzestau, Abrieb |
Variable Spirale, polierte Nuten, scharfe Kante |
AlTiN, TiAlN |
Inconel und Superlegierungen |
Kaltverfestigung, extreme Kräfte |
Großer Kernsteg, geschliffene Kantenvorbereitung |
AlTiN High Aluminium |
Luft- und Raumfahrtaluminium |
Aufbaukante |
Hoher Spanwinkel, tiefe Spannuten, scharfe Kante |
ZrN, TiB2 oder unbeschichtet |
Carbon-Verbundwerkstoffe |
Ausfransen, Delaminierung |
Kompressionsgeometrie, mehrschneidiger Fräser |
CVD-Diamant |
Bei der Bewertung eines Lieferantenspezifikationsblatts für Großbestellungen müssen Einkäufer über die komplexe Marketingterminologie hinaussehen und sich ausschließlich auf empirische technische Daten konzentrieren. Die Leistung auf der Maschine von Der Einsatz von Hartmetall-Schaftfräsern wird durch drei Hauptfaktoren bestimmt. Dazu gehören das darunter liegende Substrat, die Schutzbeschichtung und die physikalische Geometrie.
Nicht jedes Wolframkarbid wird gleich hergestellt. Für Anwendungen in der Luft- und Raumfahrt ist die Korngröße des Hartmetallpulvers ein entscheidender Leistungsindikator. Standard-Mikrokornkarbid weist typischerweise eine Korngröße von 1,0 bis 1,2 Mikrometer auf. Für die Zerspanung in der Luft- und Raumfahrtindustrie sind jedoch Ultramikrokorn- oder Submikrometer-Hartmetalle mit Korngrößen zwischen 0,2 und 0,5 Mikrometern erforderlich.
Substrate im Submikronbereich ermöglichen dem Hersteller das Schleifen einer viel schärferen Schneidkante bei gleichzeitiger Beibehaltung einer überlegenen Querbruchfestigkeit. Dies stellt sicher, dass das Werkzeug auch bei hoher Spanlast unglaublich steif bleibt und die Durchbiegung verhindert wird, die häufig die Maßhaltigkeit dünnwandiger Luft- und Raumfahrtkomponenten beeinträchtigt.
Beschichtungen fungieren als entscheidende thermische und chemische Barriere zwischen dem rohen Hartmetallsubstrat und dem Werkstück. Für Hochtemperaturanwendungen bleibt Aluminiumtitannitrid ein Industriestandard. Bei hohen Bearbeitungstemperaturen bildet diese Beschichtung eine mikroskopisch kleine Schicht aus Aluminiumoxid auf der Werkzeugoberfläche, die die Wärme effektiv in den Span reflektiert, anstatt sie vom Werkzeug zu absorbieren.
Käufer sollten die Beschichtungsauftragsmethoden und die genaue chemische Zusammensetzung aktiv vergleichen. Werkzeuge, die für die Trockenbearbeitung oder das Hochgeschwindigkeitsschruppen von Superlegierungen vorgesehen sind, erfordern fortschrittliche Beschichtungen, die die Oxidationsbeständigkeit bei Temperaturen weit über 800 Grad Celsius aufrechterhalten können.
Harmonische Schwingungen, in der Werkstatt allgemein als Rattern bekannt, sind der absolute Feind der Oberflächenveredelung in der Luft- und Raumfahrt. Wenn sich ein Standardschneider dreht, trifft jede Schneidkante mit genau der gleichen Frequenz auf das Material. Dadurch entsteht eine Resonanzschwingung, die ein schlechtes Finish hinterlässt und das Werkzeug zerstört.
Um dies zu vermeiden, verwenden Premium-Werkzeuge Designs mit variabler Steigung und variabler Helix. Durch die Änderung des Abstands zwischen den Spannuten und die Änderung des Verdrehungswinkels über die Länge des Werkzeugs werden die Schnittfrequenzen absichtlich gestört. Diese konstruierte Asymmetrie dämpft Vibrationen, was zu einer hervorragenden Oberflächengüte führt und die Lebensdauer des Werkzeugs erheblich verlängert.
In Zeichnungen der Luft- und Raumfahrttechnik werden häufig strenge Toleranzen von 0,01 mm oder weniger angegeben. Dieses Maß an Genauigkeit ist praktisch unmöglich zu erreichen, wenn das Schneidwerkzeug selbst mit geringen Toleranzen hergestellt wird. Bei der Bewertung von Lieferanten von Für Präzisions-CNC-Werkzeuge müssen Beschaffungsteams einen dokumentierten Nachweis des Herstellers über die Außendurchmesser- und Schneidkantentoleranzen anfordern.
Unter Werkzeugrundlauf versteht man die mikroskopische Ungenauigkeit der Werkzeugdrehung um die wahre Achse. Selbst minimale Unrundheit kann katastrophal sein, wenn eine Spindel mit 15.000 U/min rotiert. Übermäßiger Rundlauf führt dazu, dass eine bestimmte Spannut eine größere Spanlast aufnimmt als die anderen, was zu schnellem, ungleichmäßigem Werkzeugverschleiß und Teilen außerhalb der Toleranz führt. Käufer müssen sicherstellen, dass der Lieferant einen maximalen Rundlaufgrenzwert garantiert und Werkzeuge bereitstellt, die für die Hochgeschwindigkeitsbearbeitung dynamisch ausgewuchtet sind.
Für den Großeinkauf spielt die Leistung eines einzelnen Werkzeugs keine Rolle, wenn die Qualität zwischen den Chargen stark schwankt. Werkzeug Nummer eins muss genau die gleiche Leistung erbringen wie Werkzeug Nummer eintausend. Käufer sollten potenzielle Lieferanten nach ihren Process Capability Index-Daten fragen. Ein hoher Indexwert weist auf einen streng kontrollierten Herstellungsprozess hin, bei dem Maßabweichungen statistisch minimal sind und eine vorhersehbare CNC-Programmierung über mehrere Produktionsmonate hinweg gewährleistet ist.
Eine häufige Falle bei der Beschaffung besteht darin, das günstigste Werkzeug ausschließlich auf der Grundlage der Vorausrechnung auszuwählen. Im hochriskanten Bereich der Luft- und Raumfahrtfertigung sind die Kosten für das Schneidwerkzeug im Vergleich zu den astronomischen Kosten für Maschinenzeit und Rohtitan oder Inconel vernachlässigbar. Der Kauf minderwertiger Werkzeuge, um im Voraus ein paar Dollar zu sparen, führt später unweigerlich zu höheren Betriebskosten durch verschrottete Teile und kaputte Messer.
Käufer müssen Werkzeuge anhand der Gesamtbetriebskosten bewerten. Diese Formel berücksichtigt die anfänglichen Werkzeugkosten, die Anzahl der pro Werkzeug produzierten Teile und die Maschinenbelastungsrate. Wenn ein Premium-Werkzeug etwas mehr kostet, aber deutlich länger hält und eine Erhöhung der Vorschubgeschwindigkeit ermöglicht, sinken die tatsächlichen Kosten pro Teil drastisch. Dies rechtfertigt problemlos den höheren Anfangskapitalaufwand.
Langlebigere Werkzeuge erfordern weniger Maschinenstopps für den Austausch. Jedes Mal, wenn ein Bediener eine Maschine anhält, um einen Fräser auszutauschen, den Werkzeugversatz nachzubessern und eine Erstmusterprüfung durchzuführen, verliert die Werkstatt profitable Bearbeitungszeit. Durch Investitionen in hochwertige, langlebige Werkzeuge maximieren Luft- und Raumfahrthersteller die Spindelverfügbarkeit, optimieren die Bedienereffizienz und stellen sicher, dass enge Produktionspläne strikt eingehalten werden.
Die Auswahl eines Anbieters für einen Großeinkauf ist nicht nur eine Transaktion. Es handelt sich um eine strategische Partnerschaft. Der Lieferant muss unerschütterliche Zuverlässigkeit, umfassende technische Kompetenz und strenge Qualitätskontrollprotokolle nachweisen.
Produktionslinien in der Luft- und Raumfahrtindustrie können es sich einfach nicht leisten, aufgrund eines fehlenden Schaftfräsers anzuhalten. Käufer müssen die Belastbarkeit der Lieferkette und die Lagerbestandstiefe des Lieferanten eingehend bewerten. Ein zuverlässiger B2B-Partner sollte Vendor Managed Inventory-Programme anbieten oder Sicherheitsbestände für Ihre spezifischen Werkzeugprofile garantieren. Bei der Planung vierteljährlicher oder jährlicher Großaufträge sind konsistente, vorhersehbare Vorlaufzeiten nicht verhandelbar.
Viele Luft- und Raumfahrtkomponenten weisen proprietäre Designs, komplexe Hinterschneidungen oder nicht standardmäßige Eckenradien auf, die mit Standardwerkzeugen aus dem Katalog nicht effektiv bearbeitet werden können. Ein qualifizierter Werkzeugbaupartner muss über interne technische Fähigkeiten verfügen, um kundenspezifische Profilwerkzeuge zu entwerfen und zu schleifen. Die Möglichkeit, mehrere Standardschnitte in einem einzigen benutzerdefinierten Formwerkzeug zu konsolidieren, kann die Zykluszeiten drastisch verkürzen und die Teilekonsistenz auf ganzer Linie verbessern.
Ein Premium-Tool ist nur dann effektiv, wenn es mit den richtigen Parametern ausgeführt wird. Käufer sollten prüfen, ob der Lieferant robusten, praktischen technischen Support bietet. Liefern sie umfassende Geschwindigkeits- und Vorschubdaten, die auf bestimmte Luft- und Raumfahrtlegierungen zugeschnitten sind? Entsenden sie Anwendungstechniker in Ihre Werkstatt, um Sie bei der Fehlerbehebung bei vorzeitigem Werkzeugverschleiß, bei der Optimierung von CAM-Werkzeugwegen und bei der Feinabstimmung des Bearbeitungsprozesses zu unterstützen?
Beschaffungsmanager sollten sich niemals ausschließlich auf Katalogspezifikationen verlassen. Die theoretische Leistung weicht häufig von den tatsächlichen Ergebnissen in der Werkstatt ab. Daher ist die Validierung der Werkzeugleistung durch einen kontrollierten Musterlauf von entscheidender Bedeutung, bevor Großbestellungen getätigt werden. Fordern Sie Musterchargen von Ihren ausgewählten Lieferanten an und führen Sie diese unter Ihren Standardproduktionsbedingungen aus, ohne zunächst Ihre Grundvorschübe und -geschwindigkeiten zu ändern. Dies gewährleistet einen direkten, objektiven Vergleich mit Ihrem aktuellen Werkzeugaufbau. Sobald die Grundlinie festgelegt ist, können Sie mit der Optimierung der Schnittparameter beginnen, um die Werkzeuggrenzen wirklich zu testen. Für Luft- und Raumfahrtstandards reicht es nicht aus, sich auf das Gefühl des Bedieners zu verlassen. Sie benötigen quantifizierbare Daten.
Der Werkzeugverschleiß bestimmt die vorhersehbare Lebensdauer Ihrer Fräser. Unvorhersehbarer Verschleiß führt zu plötzlichem Werkzeugausfall und Ausschussteilen. Untersuchen Sie die Schneidkanten in bestimmten Abständen unter einem Mikroskop und achten Sie auf Anzeichen einer gleichmäßigen Freiflächenabnutzung entlang der Kante. Gleichmäßiger Verschleiß weist auf einen stabilen, gut abgestimmten Schneidprozess hin und beweist, dass das Werkzeugmaterial der thermischen Belastung gewachsen ist.
Achten Sie umgekehrt auf örtliche Absplitterungen oder Mikrofrakturen. Dies deutet darauf hin, dass das Hartmetallsubstrat möglicherweise zu spröde ist oder die Kantenvorbereitung falsch ist. Kraterverschleiß an der Spanfläche ist ein weiterer kritischer Indikator. Dies bedeutet, dass die Werkzeugbeschichtung durch chemische Diffusion zerstört wird. Die Dokumentation dieser spezifischen Verschleißmuster hilft Ihnen, die tatsächliche und sichere Werkzeuglebensdauer zu berechnen.
Die Spindellast dient als direkter Indikator für die Schnittleistung. Es zeigt genau an, wie stark die Maschine arbeitet, um Material abzutragen. Premium-Werkzeuge sollten sauber schneiden und die Spindelbelastung stabil halten. Notieren Sie die Grundbelastung der Spindel mit einem frischen Werkzeug und überwachen Sie dann, wie diese Belastung mit zunehmender Abnutzung des Werkzeugs zunimmt.
Ein schneller Anstieg der Spindellast weist auf eine starke Werkzeugverschlechterung hin, was bedeutet, dass die Schneidkante stumpf oder beschädigt ist. Hohe Spindellasten erhöhen nicht nur den Verschleiß Ihrer teuren CNC-Maschinen, sondern können auch Vibrationen hervorrufen, die die Teiletoleranzen beeinträchtigen. Effizient Hochtemperaturlegierungswerkzeuge halten die Spindelbelastung geringer, da sie das Metall effektiv abscheren, anstatt nur daran zu reiben. Durch die Verfolgung dieser Kennzahl können Sie sichere, datengestützte Werkzeugwechselintervalle festlegen.
Luft- und Raumfahrtkomponenten erfordern außergewöhnlich glatte Oberflächen, da für die Ermüdungsbeständigkeit strenge Spezifikationen zur Oberflächenrauheit zwingend erforderlich sind. Mikrofehler können zu Spannungskonzentrationen im Metall führen, was möglicherweise zum Ausfall von Komponenten während des Fluges führen kann. Verwenden Sie ein Profilometer, um die Oberflächenrauheit nach dem ersten und dem zehnten Teil genau zu messen und dabei zu beobachten, wie sich der Wert mit der Abnutzung des Werkzeugs ändert. Hochwertige Werkzeuge behalten viel länger eine gleichmäßige Oberflächengüte bei, da ihre fortschrittlichen Beschichtungen die Bildung von Aufbauschneiden verhindern.
Gleichzeitig müssen Sie sicherstellen, dass das Werkzeug exakt auf Maß schneidet. Messen Sie die fertigen Maße mit einem Koordinatenmessgerät und vergleichen Sie sie mit den Spezifikationen des CAD-Modells. Achten Sie besonders auf Eckenradien und dünnwandige Abschnitte, da hier Werkzeugablenkungen zu erheblichen Maßungenauigkeiten führen können. Wenn sich die Abmessungen schnell ändern, verschleißt das Werkzeug vorzeitig oder verbiegt sich unter Druck. Eine strukturierte Test-Scorecard, die Werkzeugverschleiß, Spindellast, Oberflächengüte und Maßabweichungen kombiniert, bietet einen rein datengesteuerten Ansatz zur Auswahl der kostengünstigsten Werkzeuglösung.
Der Erfolg in der Luft- und Raumfahrtindustrie hängt ausschließlich vom Einsatz erstklassiger Schneidausrüstung ab. Um die Rentabilität aufrechtzuerhalten und strenge Qualitätsprüfungen zu bestehen, müssen Sie speziellen Geometrien, hochwertigen Hartmetallsubstraten und fortschrittlichen thermischen Beschichtungen Priorität einräumen. Gehen Sie niemals Kompromisse bei strengen Toleranzen ein, um die Vorabkosten zu senken. Die wahren Kosten schlechter Werkzeuge zeigen sich immer in Ausschussteilen und verlorenen Maschinenstunden.
Durch eine gründliche Bewertung der Lieferantenzuverlässigkeit, die Überprüfung der Chargenkonsistenz und die Durchführung empirischer Tests in der Werkstatt stellen Sie sicher, dass Ihre Produktionslinien effizient und vorhersehbar bleiben. Wenn Sie bereit sind, Ihre Fertigungskapazitäten zu verbessern, erkunden Sie den Hochleistungskatalog von SS End Mill. Ganz gleich, ob Sie standardmäßige Submikron-Hartmetallfräser oder maßgeschneiderte Profile für komplexe Turbinenkomponenten benötigen, unsere Anwendungsingenieure stehen Ihnen gerne zur Seite. Kontaktieren Sie SS End Mill noch heute, um Ihr individuelles Werkzeugangebot anzufordern und sich vor Ihrer nächsten Großbestellung zuverlässige, präzisionsgesteuerte Lösungen zu sichern.
Die Bearbeitung von Titan in Luft- und Raumfahrtqualität erfordert aufgrund der geringen Wärmeleitfähigkeit des Metalls hochspezialisierte Schneidinstrumente. Da die Wärme nicht in die Metallspäne abgeleitet wird, überträgt sich der extreme Temperaturschock direkt auf die Schneidkante, was zu einem schnellen Ausfall von Standardschneidern führt. Die optimale Wahl ist ein Vollhartmetallfräser mit variabler Spirale und variabler Steigungsgeometrie, um harmonische Schwingungen zu unterbrechen und Rattern zu eliminieren. Darüber hinaus erfordert das Werkzeug eine äußerst hitzebeständige Beschichtung, beispielsweise Aluminium-Titannitrid, und polierte Spannuten für eine schnelle Spanabfuhr.
Hochtemperaturlegierungen wie Inconel stellen besondere Herausforderungen bei der Bearbeitung dar, da sie auch bei extremen Temperaturen eine enorme Festigkeit behalten und während der Bearbeitung eine schnelle Kaltverfestigung aufweisen. Standardwerkzeugen fehlt die spezielle Kantenvorbereitung, die für diese Superlegierungen erforderlich ist. Eine scharfe, ungeschützte Kante splittert beim Aufprall sofort ab. Werkzeuge für diese Legierungen erfordern eine leichte Kantenverfeinerung, um die Schneidkante gegen starke mechanische Stöße zu schützen, sowie dickere Kerne, um ein Durchbiegen des Werkzeugs zu verhindern. Die Verwendung von Standardfräsern für diese zähen Materialien führt unweigerlich zu gebrochenen Werkzeugen und verschrotteten Luft- und Raumfahrtkomponenten.
Während Premium-Werkzeuge einen höheren Anschaffungspreis haben, reduzieren sie die Gesamtbetriebskosten drastisch. Durch die Verlängerung der vorhersehbaren Werkzeuglebensdauer müssen sie weniger ausgetauscht werden, was die Werkzeugkosten pro bearbeitetem Teil sofort senkt. Noch wichtiger ist, dass Premium-Werkzeuge teure Maschinenstillstandszeiten reduzieren, die mit häufigen Werkzeugwechseln verbunden sind. Sie ermöglichen außerdem viel schnellere Vorschubgeschwindigkeiten, verkürzen die Gesamtzykluszeit für jede Luft- und Raumfahrtkomponente und erhöhen Ihre Gesamtproduktionskapazität, während gleichzeitig das Risiko der Verschrottung teurer Rohstoffe minimiert wird.
Die Bestellung großer Mengen erfordert eine gründliche Bewertung des Lieferanten, wobei die Konsistenz von Charge zu Charge absolute oberste Priorität hat. Jedes einzelne Werkzeug in einer Charge muss die gleiche Leistung erbringen, um Störungen in automatisierten CNC-Bearbeitungsprozessen zu vermeiden. Sie müssen die Qualitätskontrollzertifizierungen des Herstellers überprüfen und insbesondere auf die Einhaltung von ISO 9001 und AS9100 achten. Bewerten Sie außerdem die Bestandsstabilität des Lieferanten, um zuverlässige Lieferzeiten zu gewährleisten, und bewerten Sie seine technischen Supportfähigkeiten, um sicherzustellen, dass er bei der Optimierung von Vorschüben, Geschwindigkeiten und kundenspezifischen Werkzeugmodifikationen behilflich sein kann.
Bei der Bearbeitung von Luft- und Raumfahrtmaterialien ist die Kühlmittelstrategie von entscheidender Bedeutung. Eine unsachgemäße Kühlmittelanwendung kann zur Zerstörung von Vollhartmetallwerkzeugen führen, insbesondere beim Fräsen von Titan und Superlegierungen, die starke Hitze erzeugen. Wenn der Kühlmittelfluss unterbrochen wird, erwärmt sich das Werkzeug schnell. Wenn das Kühlmittel erneut auf das heiße Werkzeug trifft, führt der resultierende Thermoschock zu Rissen im Hartmetallsubstrat. Hochdruck-Kühlmittelzufuhr durch die Spindel wird dringend empfohlen, um Späne sofort wegzublasen und eine stabile Temperatur aufrechtzuerhalten. Bei bestimmten fortschrittlichen Beschichtungen kann jedoch die Trockenbearbeitung bevorzugt werden, da die Beschichtung bei höheren Temperaturen gedeiht. Wenden Sie sich immer an Ihren Werkzeughersteller, um spezifische Kühlmittelempfehlungen zu erhalten.
In der Luft- und Raumfahrtbearbeitung wird das Gleichlauffräsen fast überall dem konventionellen Fräsen vorgezogen. Das Gleichlauffräsen reduziert die beim Schneiden entstehende Wärme und leitet die Schnittkräfte nach unten, was zur Sicherung des Werkstücks beiträgt und die Durchbiegung bei dünnwandigen Luft- und Raumfahrtteilen minimiert. Es sorgt außerdem für eine hervorragende Oberflächengüte und verlängert die Standzeit des Werkzeugs, indem verhindert wird, dass die Schneidkante vor dem Eingriff am Material reibt. Konventionelles Fräsen wird normalerweise nur bei der Bearbeitung von Guss- oder Schmiedeteilen mit hartem Schleifzunder verwendet, der die Schneidkante beim ersten Eintauchen beschädigen könnte.
Die Anzahl der Spannuten wirkt sich direkt auf die Spanabfuhr und die Festigkeit des Werkzeugkerns aus. Für Aluminium aus der Luft- und Raumfahrtindustrie ist ein zwei- oder dreischneidiger Schaftfräser ideal. Aluminium erzeugt große, zähe Späne, und weniger Rillen sorgen für tiefere Täler, durch die diese Späne entweichen können, ohne dass sie sich festsetzen und mit dem Werkzeug verschweißen. Umgekehrt erfordern Titan und Hochtemperaturlegierungen vier-, fünf- oder sogar mehrschneidige Konstruktionen. Diese härteren Materialien erzeugen kleinere Späne, erfordern jedoch einen viel stärkeren Werkzeugkern, um den enormen Schnittkräften standzuhalten. Eine höhere Spannutenzahl vergrößert den Kerndurchmesser, maximiert die Steifigkeit und reduziert die Werkzeugablenkung bei schweren Schnitten.


