
Mga Views: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-16 Pinagmulan: Site


Maglakad papunta sa anumang palapag ng tindahan na may mataas na volume, at maririnig mo ang parehong mantra: ang cycle time ay pera. Bawat segundo ay nag-ahit ng isang cycle at ang bawat scrap na iniiwasang bahagi ay direktang nagpapalakas sa ilalim na linya. Ang pagtulak sa mga makina sa kanilang ganap na mga limitasyon ay kadalasang lumilikha ng isang mabangis na tug-of-war sa pagitan ng mga rate ng pag-alis ng materyal, pagkasira ng tool, at ang kalidad ng huling bahagi. Ang sikreto sa pag-master ng maselan na balanseng ito ay ganap na nakasalalay sa iyong setup ng tooling. Sa partikular, tinutuklas ng gabay na ito kung paano i-optimize ang iyong diskarte sa pagputol mula sa agresibong pag-rough hanggang sa tumpak na pagtatapos. Ang pagpili ng tamang geometry at thermal coating ay kritikal para sa pamamahala ng init at pagpigil sa napaaga na pagkasira. Ang pagsasaayos ng mga rate ng feed ay nangangailangan ng isang holistic na diskarte sa mga toolpath at mga materyales sa workpiece. Ang mga de-kalidad na instrumento sa pagtatapos ay nakakatulong na mapanatili ang mahigpit na pagpapaubaya sa industriya, na pumipigil sa magastos na manu-manong muling paggawa. Sa huli, ang pamumuhunan sa premium cutting technology ay lubhang nagpapabuti sa pangkalahatang kahusayan at nagpapababa ng tunay na cost-per-part sa patuloy na pagpapatakbo ng pagmamanupaktura.
Ang paglipat mula sa mabilis na prototyping sa mass manufacturing ay nangangailangan ng isang pangunahing pagbabago sa diskarte sa machining. Ang prototyping ay inuuna ang simpleng paggawa ng isang bahagi nang mabilis. Sa kabaligtaran, ang mass production ay lubos na nakatutok sa predictable na buhay ng tool, walang tigil na kakayahan sa pagma-machining, at walang humpay na pagbawas ng oras ng pag-ikot. Hindi kayang tiisin ng mga high-volume na kapaligiran ang mga hindi mahulaan na pattern ng pagsusuot. Kung ang isang tool ay masira sa panahon ng isang patay na ilaw na walang nagbabantay na shift, ang resulta ng pag-crash ay sumisira sa workpiece. Ang mas masahol pa, maaari nitong masira ang spindle at ihinto ang produksyon ng maraming oras. Dahil dito, nagsisilbing mahigpit na kinakailangan ng baseline para sa tuluy-tuloy, kumikitang pagmamanupaktura ang espesyal na tooling na partikular na ginawa para sa pagtitiis.
Ang isang karaniwang pitfall sa pagkuha ng pagmamanupaktura ay ang pagsusuri ng mga gastos sa tooling batay lamang sa paunang presyo ng pagbili. Sa katotohanan, ang iyong cutting equipment ay lubos na nakakaimpluwensya sa kabuuang cost-per-part sa pamamagitan ng operational efficiency. Ang downtime ng makina para sa madalas na pagpapalit ng tool ay direktang kumakain sa mga margin ng kita. Ang mga mataas na rate ng scrap dahil sa mga dimensional na kamalian at ang paggawa na kinakailangan para sa manu-manong pag-deburring ay nagpaparami sa mga pagkalugi na iyon. Ang premium tooling ay gumaganap bilang isang estratehikong pamumuhunan na nagbabayad ng malalaking dibidendo sa pamamagitan ng pagpapagana ng tuluy-tuloy na produksyon. Kapag ang isang end mill ay mapagkakatiwalaang makakapagputol ng 500 bahagi sa halip na 200 bago mangailangan ng isang swap, ang machine uptime ay tumataas nang husto. Pina-amortize nito ang iyong oras-oras na rate ng makina sa mas malaking bilang ng mga mabebentang bahagi.
Ang mga kamakailang pagsusuri sa pagmamanupaktura ay nagpapakita ng malaking pagbabago sa kung paano lumalapit ang mga modernong machine shop sa mga order na may mataas na dami. Sa mabilis na pagpapalawak ng mga de-koryenteng sasakyan at sektor ng aerospace, ang mga tindahan ay lalong naatasan sa machining complex, mga superalloy na lumalaban sa init tulad ng titanium at Inconel. Pinipilit ng trend na ito sa buong industriya ang mga tagagawa na talikuran ang tradisyonal, pangkalahatang layunin na mga diskarte sa pagputol. Sa halip, mayroong tumataas na pangangailangan para sa mga geometry na partikular sa materyal at pagsubaybay sa tool na hinihimok ng data. Ang mga matagumpay na operasyon ngayon ay umaasa sa predictive maintenance protocol, kung saan ang buhay ng tool ay masusing sinusubaybayan ng software upang magpalit ng mga cutter bago sila mabigo. Ang proactive na diskarte na ito ay ginagarantiyahan ang katatagan ng proseso at sumasalamin sa isang mas malawak na paggalaw ng industriya tungo sa walang depektong pagmamanupaktura.
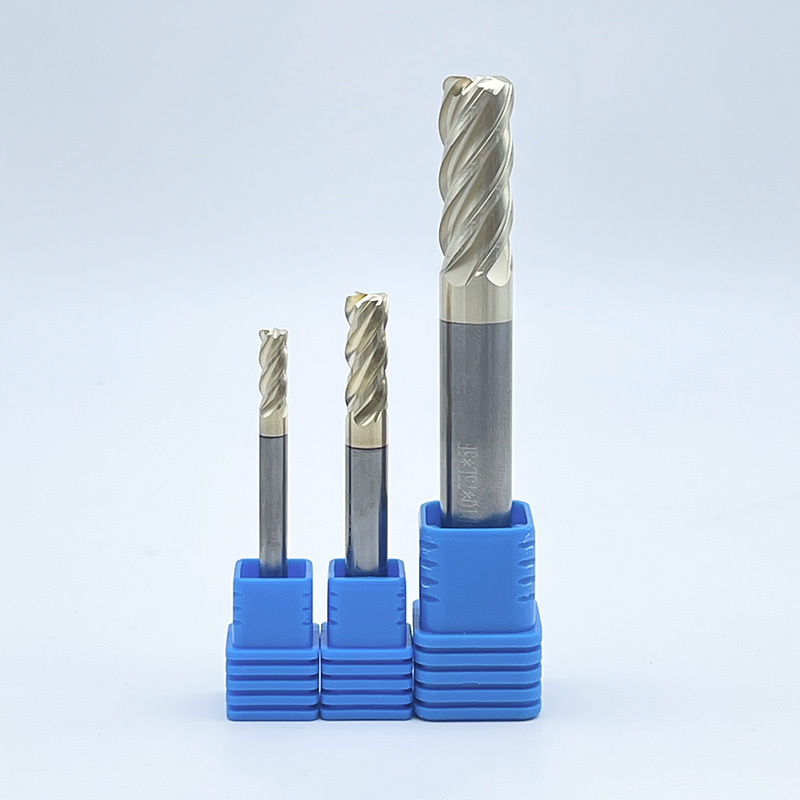
Ang rate ng pag-alis ng materyal ay ang pangunahing dahilan ng kahusayan sa sahig ng tindahan. Ang pagtulak sa mga rate ng feed na mas mataas ay gumagalaw sa cutting edge sa pamamagitan ng metal nang mas mabilis, na nagpapaliit sa mga oras ng pag-ikot. Gayunpaman, ang agresibong diskarte na ito ay nagpapakilala ng matinding pisikal na stress sa machining ecosystem. Ang mas mataas na rate ng feed ay nagpapataas ng chip load, na siyang eksaktong kapal ng materyal na inalis ng bawat cutting edge bawat rebolusyon. Habang ang isang mas makapal na chip ay epektibong nakakatulong sa pag-alis ng init mula sa cutting zone, ang paglampas sa mga structural na limitasyon ng cutter ay hindi maiiwasang humahantong sa deflection, edge chipping, at catastrophic failure.
Ang pangunahing physics ng metal cutting ay nagdidikta na ang friction at plastic deformation ay bumubuo ng matinding init. Kapag itinulak mo ang mataas na rate ng feed, ang thermal load sa cutting edge ay tumataas nang husto. Kung ang init na ito ay hindi maayos na pinangangasiwaan, direktang inililipat ito sa substrate ng tool. Para sa mga materyales na mahirap gamitin tulad ng mga pinatigas na tool steel, ang sobrang init ay nagpapabilis ng pagkasuot ng kemikal at thermal crack. Ang pamamahala sa thermal energy na ito ay mahalaga. Ang pangunahing layunin para sa sinumang CNC programmer ay idirekta ang init sa evacuated chip sa halip na payagan itong magbabad sa workpiece o sa cutting instrument.
Mayroong isang mahusay na dokumentadong kabaligtaran na ugnayan sa pagitan ng agresibong pag-alis ng materyal at ang kalidad ng panghuling ibabaw. Ang mataas na rate ng feed ay likas na nagpapataas ng puwersa ng pagputol. Ang mga puwersang ito ay kadalasang nag-uudyok ng pagpapalihis at mga harmonic vibrations, na karaniwang kilala sa palapag ng tindahan bilang chatter. Ang panginginig ng boses na ito ay nag-iiwan ng mga nakikita, ritmikong marka sa machined surface at sinisira ang iyong mga average na halaga ng pagkamagaspang. Ang pagbabalanse sa mga puwersang ito ay nangangailangan ng masusing pagsasaayos sa parehong bilis ng spindle at mga anggulo ng pakikipag-ugnayan upang mapanatili ang malinis at mala-salamin na pagtatapos.
Pagpili ng tama Ang CNC milling cutter batay sa bilang ng flute ay isang kritikal na hakbang sa pag-troubleshoot sa mataas na volume na produksyon. Ang isang madalas na pagkakamali sa maraming mga tindahan ng makina ay ang pagtatangka sa makina ng malambot na mga non-ferrous na metal, tulad ng aluminyo, na may karaniwang four-flute end mill. Ang aluminyo ay mataas ang ductile at gumagawa ng malalaking, stringy chips sa panahon ng proseso ng pagputol. Ang isang four-flute cutter ay kulang ng kinakailangang espasyo sa lambak upang maalis ang napakalaking chips na ito nang mahusay. Bilang isang resulta, ang mga chips ay mahigpit na naka-pack sa mga flute, hinangin hanggang sa gilid dahil sa friction-induced init, at nagiging sanhi ng pag-snap ng tool kaagad. Upang maiwasan ang sitwasyong ito, ang two-flute o three-flute geometries ay kinakailangan sa istruktura upang magbigay ng sapat na chip clearance.
Higit pa sa bilang ng flute, ang helix angle at pitch ng tool ay may mahalagang papel sa pagpapatatag ng proseso ng pagputol. Ang karaniwang end mill ay madalas na nagtatampok ng pare-parehong anggulo ng helix, na lumilikha ng harmonic resonance sa panahon ng mga agresibong pagbawas at humahantong sa matinding satsat. Upang labanan ito, ang advanced na tooling ay gumagamit ng variable na helix at variable na disenyo ng pitch. Sa pamamagitan ng pagpapalit ng anggulo at spacing ng mga cutting edge, epektibong pinaghiwa-hiwalay ng tool ang mga harmonic frequency. Ang banayad na pagbabago sa disenyo na ito ay makabuluhang binabawasan ang panginginig ng boses, na nagbibigay-daan para sa mas malalim na mga hiwa at mas makinis na mga pag-finish sa panahon ng pinalawig na hindi nag-aalaga na pagtakbo.
Ang geometry ng tool ay dapat na tahasang itugma sa materyal ng workpiece upang matiyak ang pinakamainam na pagganap. Kunin ang titanium alloy machining bilang pangunahing halimbawa. Ang mga inhinyero ay madalas na umaasa sa mga dalubhasang end mill na nagtatampok ng hindi pantay na spacing ng flute at variable na anggulo ng helix. Ang mga partikular na pagpipilian sa disenyo ay nakakagambala sa harmonic resonance, na epektibong nag-aalis ng satsat sa matigas na aerospace alloys. Higit pa rito, ang pagsasama ng isang hugis-U na disenyo ng groove ay lubhang nagpapabuti sa paglisan ng chip, na pumipigil sa kinatatakutang senaryo ng pag-recut ng chip. Kapag pinagsama sa isang micro-grain solid carbide substrate, tinitiyak ng mga partikular na parameter na ito na makakaligtas ang tool sa brutal na mekanikal na stress ng paggawa ng mataas na volume.
Sa mga kapaligiran ng mass production, ang solid carbide ay nananatiling hindi mapag-aalinlanganan na pamantayan ng industriya para sa mga rotary cutting tool. Kung ikukumpara sa tradisyonal na high-speed na bakal, isang mataas na kalidad carbide cutter ay nag-aalok ng higit na tigas at tigas. Nagbibigay-daan ito sa instrumento na mapanatili ang isang matalas na talim sa mas mataas na temperatura sa pagpapatakbo. Ang likas na paglaban nito sa thermal shock at kakayahang makatiis sa matinding mekanikal na mga stress ng mabigat na pagputol ay ginagawa itong kailangang-kailangan para sa pangmatagalang produksyon kung saan ang dimensional na katatagan ay ganap na hindi mapag-usapan.
Tooling Material |
Panlaban sa init |
Magsuot ng Buhay |
Tamang Aplikasyon |
|---|---|---|---|
Pangkalahatang Layunin High-Speed Steel |
Mababa |
Maikli |
Mababang-volume na prototyping, mga plastik, malambot na aluminyo. |
Karaniwang Solid Carbide |
Mataas |
Katamtaman |
Pangkalahatang steel machining, medium production run. |
Premium Coated Carbide |
Grabe |
Mahaba |
Mga high-volume na aerospace alloy, mga tumigas na bakal, napatay ang mga ilaw. |
Ang hubad na carbide substrate ay bihirang ginagamit sa high-volume steel o alloy machining. Sa halip, umaasa ito sa mga advanced na kemikal o pisikal na vapor deposition coatings. Ang mga mikroskopikong layer na ito ay kumikilos bilang isang mabigat na thermal barrier. Halimbawa, ang Aluminum Titanium Nitride coatings ay mahusay sa mga high-heat application. Sa ilalim ng matinding temperatura, ang aluminyo sa patong ay na-oxidize upang bumuo ng isang proteksiyon na layer ng aluminum oxide, na sumasangga sa substrate at nagdidirekta ng init sa chip.
Ang pamamahala sa init ay hindi palaging nangangahulugan ng pagbaha sa enclosure ng makina ng coolant. Para sa ilang mga matitigas na materyales, ang flood coolant ay nagdudulot ng mabilis na pagbabagu-bago ng temperatura, na humahantong sa thermal cracking ng cutting edge. Ang pinakamababang dami ng pagpapadulas ay naghahatid ng isang tumpak na aerosol ng langis, na binabawasan ang alitan nang hindi napapailalim ang tool sa thermal shock. Bukod pa rito, ang concentrated air blast ay kadalasang pinakamahusay na pagpipilian para sa dry machining na may coated na tool, dahil inaalis nito ang mga chips upang maiwasan ang muling pagputol habang pinapayagan ang coating na maabot ang pinakamainam, heat-activated operating temperature nito.
Ang high-speed machining ay isang makabagong metodolohiya na may matinding kaibahan sa tradisyonal na heavy roughing. Sa halip na kumuha ng mabagal, malalim, at malalawak na pagbawas, ang diskarteng ito ay gumagamit ng kapansin-pansing magaan na radial depth ng cut na sinamahan ng napakataas na rate ng feed at bilis ng spindle. Ang madiskarteng diskarte na ito ay nagpapanipis ng chip, binabawasan ang buildup ng init sa tool, at makabuluhang pinabababa ang radial cutting forces na kadalasang nagdudulot ng part deflection.
Ang pagpapatupad ng agresibong diskarte na ito ay nangangailangan ng dalubhasa high speed milling tool na partikular na ginawa para sa mahigpit na kondisyon. Dahil ang bilis ng spindle ay madaling lumampas sa 20,000 revolutions kada minuto, ang mga tool ay dapat na simetriko balanse upang maiwasan ang runout at napaaga spindle bearing pinsala. Ang mga high-speed na application ay humihingi ng napakahigpit na tool holding system, tulad ng shrink-fit o hydraulic chucks, upang matiyak ang perpektong concentricity. Ang mga karaniwang collet chuck ay kadalasang kulang sa gripping force at precision na kinakailangan para maiwasan ang micro-vibrations sa mga matataas na rotational speed na ito.
Ang pisikal na kasangkapan ay kumakatawan lamang sa kalahati ng equation; idinidikta ng naka-program na toolpath ang aktwal na pagpapatupad. Ang modernong computer-aided manufacturing software ay gumagamit ng dynamic na milling o trochoidal toolpaths upang panatilihing ganap na pare-pareho ang anggulo ng pakikipag-ugnayan ng tool. Sa pamamagitan ng pag-iwas sa mga matalim na sulok sa loob kung saan tradisyonal na umuusbong ang pagkakaugnay ng tool, nananatiling hindi kapani-paniwalang stable ang thermal at mechanical load sa cutter. Ang patuloy na pakikipag-ugnayan na ito ay nagpapalawak ng buhay ng tool at pina-maximize ang output sa pamamagitan ng pagpapahintulot sa makina na ligtas na mapanatili ang peak feed rate sa buong cycle.
Ang pagtatangkang pagsamahin ang roughing at finishing sa isang operasyon na may isang tool ay isang pangunahing may depektong diskarte sa high-volume manufacturing. Ang roughing ay nagdudulot ng matinding init at mekanikal na stress, na hindi maiiwasang magdulot ng micro-wear sa cutting edge. Kung ang parehong pagod na gilid ay gagamitin para sa huling pass, ang surface finish at dimensional na katumpakan ay likas na magdurusa. Ang pinakamahuhusay na kagawian ay nagdidikta ng mahigpit na paghihiwalay sa mga prosesong ito. Gumamit ng nakalaang tool sa roughing upang maalis ang maramihang materyal nang marahas at mabilis, at isang hiwalay na tool sa pagtatapos upang makuha ang panghuling, pinong pass.
Ang mga tool na tahasang idinisenyo para sa pagtatapos ay inuuna ang kalidad ng ibabaw kaysa sa manipis na pag-alis ng materyal. Ang high-flute-count end mill, kadalasang nagtatampok ng lima hanggang pitong flute o higit pa, ay karaniwang ginagamit para sa pagtatapos ng mga metal. Nagbibigay-daan ang mga ito para sa isang mas mababang feed sa bawat ngipin habang pinapanatili ang isang mataas na pangkalahatang traverse rate, na nagreresulta sa isang napakahigpit na pattern ng pagtatapos sa ibabaw. Upang makamit ang mala-salamin na pag-finish nang walang pangalawang pagpapa-polishing, madalas na nagde-deploy ang mga manufacturer mga tool sa pang-ibabaw na pagtatapos na nilagyan ng mga natatanging wiper geometries na ininhinyero upang patagin ang mga mikroskopikong taluktok na iniwan ng karaniwang paggiling.
Ang mga sektor na may mataas na dami tulad ng automotive at aerospace ay nagpapatakbo sa ilalim ng mahigpit na mga sistema ng pamamahala ng kalidad. Ang mga hindi kompromiso na pamantayang ito ay nag-uutos ng mahigpit na pag-iwas sa depekto sa halip na pagtuklas lamang ng depekto pagkatapos ng katotohanan. Sa CNC machining, ang process capability index ay lubos na umaasa sa ganap na predictable tool wear. Kung hindi pare-pareho ang pagsusuot ng isang tool, ang mga sukat ng machined parts ay aalis sa katanggap-tanggap na tolerance band, na lalabag sa kalidad ng pagsunod. Samakatuwid, ang pare-parehong tooling ay bumubuo ng ganap na pundasyon ng isang matatag, sumusunod na proseso ng pagmamanupaktura.
Upang maayos na maiayon ang mga modernong pamantayan sa industriya na ito, isinasama ng mga progresibong operasyon ng CNC ang mga sopistikadong sistema ng pagsubaybay sa tool. Sa pamamagitan ng pagtatatag ng maaasahang baseline gamit ang mga de-kalidad na tool, kumpiyansa ang mga programmer na makakapagtakda ng tumpak na mga limitasyon sa buhay ng tool sa loob ng machine controller. Halimbawa, kung ang empirical data ay nagpapakita na ang isang partikular na tool ay nagsisimulang mawalan ng tolerance pagkatapos ng eksaktong 300 minuto sa isang matigas na haluang metal, ang controller ay naka-program upang awtomatikong magpalit sa isang kalabisan na kapatid na tool sa 290 minuto. Pinipigilan ng data-driven, proactive na diskarteng ito ang mga bahaging wala sa loob na makarating sa silid ng inspeksyon.
Ang mataas na dami ng CNC machining ay nangangailangan ng ganap na pare-pareho sa bawat solong produksyon. Kailangan mo ng kagamitan na predictably gumaganap sa ilalim ng mabigat, tuluy-tuloy na pang-industriya stress. Ang paghahanap ng tamang supplier ay kasing kritikal ng pagsulat ng perpektong programa. Ang mga pagkabigo ng tool ay nakakagambala sa masikip na iskedyul at nakakasira ng mga mamahaling hilaw na materyales. Samakatuwid, ang pagsusuri sa mga tagagawa ng tool ay nangangailangan ng isang mahigpit, batay sa data na diskarte. Ang pagkakapare-pareho sa mga blangko ng carbide ay ang pinakaunang sukatan na susuriin; Ang mga pagkakaiba-iba ng istraktura ng micro-grain ay nagdudulot ng hindi mahuhulaan at biglaang pagkasira. Laging maghanap ng mga vendor na gumagamit ng mga advanced na pamamaraan ng coating at nagpapanatili ng mahigpit na mga kontrol sa pagpapaubaya sa paghahanda sa gilid. Ang wastong edge honing ay pumipigil sa micro-chipping sa panahon ng paunang pakikipag-ugnayan ng materyal.
Ang isang standardized tool crib ay makabuluhang pinapasimple ang mga proseso ng pagmamanupaktura, na binabawasan ang oras na ginugugol ng mga programmer sa pagsasaayos ng mga kumplikadong toolpath ng makina. Ang paggamit ng pare-parehong geometry ay nagpapaliit sa mga variable ng machining, na nagpapahintulot sa mga operator na magpalit ng mga tool nang hindi binabago nang husto ang mga offset ng makina. Ang antas ng pagkakapare-pareho ay mahalaga para sa pagpapanatili ng mahigpit na pagpapaubaya sa industriya. Higit pa rito, ang pamamahala ng imbentaryo ay nagiging mas mahusay at cost-effective. Ang mas kaunting mga natatanging numero ng bahagi ay nangangahulugan ng mas kaunting kapital na nakatali sa vending machine, at maiiwasan mo ang panganib na mag-stock ng mga hindi na ginagamit na cutter. Ang pag-standardize ng iyong setup ay nagbibigay-daan para sa mas mahusay na predictive maintenance sa shop floor, pagmamaneho ng walang kapantay pagiging produktibo ng machining sa lahat ng shift.
Ang pagbabalanse ng feed rate, init, at surface finish ay nangangailangan ng maingat, sinasadyang diskarte sa halip na hulaan. Palagi itong nagsisimula sa pagpili ng wastong kagamitan sa paggupit na angkop sa iyong partikular na aplikasyon. Sa pamamagitan ng pamumuhunan sa mga premium na solid carbide cutter, paggamit ng mga high-speed technique para sa roughing, at paglalapat ng dedikadong finishing tools, nakakamit ng mga manufacturer ang hindi pa nagagawang kahusayan. Maglaan ng oras upang i-audit ang iyong kasalukuyang tool crib upang matukoy ang mga mahihinang punto. Handa nang i-upgrade ang iyong palapag ng tindahan? Bisitahin ang SSENDMILL para tuklasin ang aming kumpletong hanay ng mga high-performance cutting solution na iniakma para sa iyong pinakamahirap na materyales, at kumunsulta sa aming mga tooling expert para i-optimize ang iyong susunod na high-volume production run para sa maximum na kakayahang kumita.
Ang mabilis na pagsusuot ng tool ay karaniwang nagmumula sa labis na pagbuo ng init. Ang matinding alitan sa pagitan ng tool at workpiece ay sumisira sa cutting edge nang wala sa panahon. Ang mga hindi wastong rate ng feed at bilis ng spindle ay karaniwang mga sanhi, dahil ang pagtulak ng tool na lampas sa thermal limit nito ay nagdudulot ng mabilis na pagkabigo. Bukod pa rito, ang paggamit ng maling coating para sa iyong materyal ay nagpapabilis sa pagkasuot. Ang pag-upgrade sa isang dalubhasang cutter na may tamang geometry at thermal coating ay makabuluhang nagpapabuti sa pangkalahatang habang-buhay.
Ito ay karaniwang hindi inirerekomenda para sa mataas na dami ng aluminum machining. Ang aluminyo ay malambot at gumagawa ng malaki, tuluy-tuloy na stringy metal chips. Ang isang four-flute cutter ay kulang ng kinakailangang espasyo sa lambak sa pagitan ng mga flute upang maalis nang maayos ang mga chips na ito. Ang limitadong espasyo na ito ay direktang humahantong sa chip packing, na nagiging sanhi ng labis na pagtitipon ng init, built-up na gilid, at tuluyang pagkasira ng tool. Dapat kang manatili sa dalawang-flute o tatlong-flute na mga disenyo, na nagbibigay ng sapat na puwang upang malinis ang mga chips nang mahusay.
Ang mga diskarteng ito ay idinisenyo upang kumuha ng mas magaan, mas mabilis na mga pagbawas, na makabuluhang binabawasan ang mga puwersa ng pagputol na ginagawa sa bahagi. Ang mas mababang puwersa ng pagputol ay nangangahulugan ng mas kaunting pagpapalihis ng tool sa panahon ng proseso, at ang pagpapalihis ay isang pangunahing sanhi ng hindi magandang dimensional na katumpakan. Binabawasan din ng mataas na bilis ang satsat at nakakapinsalang harmonic na vibrations ng makina na nag-iiwan ng mga nakikitang marka sa panghuling machined surface. Sa pamamagitan ng pagpapanatili ng isang mataas na matatag na hiwa, makakamit mo ang isang mas makinis na pagtatapos, madalas na inaalis ang pangangailangan para sa mamahaling mga operasyon sa pangalawang buli.
Ang paggamit ng mga advanced na thermal coatings ay lubos na epektibo para sa dry machining. Ang mga coating tulad ng Aluminum Titanium Nitride ay umuunlad sa mataas na temperatura na mga kapaligiran sa pagputol ng metal, na kumikilos bilang isang matatag na thermal barrier para sa carbide substrate at sa halip ay pinipilit ang nabuong init sa metal chip. Ang pagsasama-sama ng mga thermal coating na ito na may malakas na pagsabog ng hangin ay mainam, dahil inaalis ng hangin ang mga mainit na chips palayo sa aktibong cutting zone upang maiwasan ang muling pagputol. Bilang kahalili, ang pinakamababang dami ng lubrication ay nagbibigay ng kinakailangang lubrication sa pamamagitan ng isang tumpak na aerosol mist nang hindi isinailalim ang tool sa thermal shock na kadalasang sanhi ng flood coolant.
Talagang. Bagama't nangangailangan ito ng pagdaragdag ng dagdag na pagbabago ng tool sa iyong mga programa, tinitiyak ng nakalaang mga tool sa pagtatapos ang mahigpit na pagpapaubaya ay natutugunan nang tuluy-tuloy. Pinipigilan ng mga ito ang mga pagkakaiba-iba ng dimensyon na nagiging sanhi ng pagkabigo ng mga bahagi sa panghuling inspeksyon. Ang pagkakapare-parehong ito ay lubhang binabawasan ang mga rate ng scrap at magastos na manu-manong rework, na direktang nagpapababa sa kabuuang gastos sa bawat bahagi. Ang paggamit ng isang tool para sa parehong roughing at pagtatapos ay sumisira sa parehong proseso, kaya ang paghihiwalay sa mga ito ay isang napatunayang diskarte para sa pag-maximize ng pangmatagalang kakayahang kumita.
Ang hindi pantay na spacing ng flute, na kilala rin bilang variable pitch, ay nakakagambala sa mga harmonic frequency na nabuo sa panahon ng pagputol ng metal. Kapag pantay-pantay ang pagitan ng mga flute, lumilikha ng resonance ang ritmikong epekto ng mga cutting edge na tumatama sa materyal, na humahantong sa matinding satsat. Sa pamamagitan ng pag-iiba-iba ng distansya sa pagitan ng bawat cutting edge, sinisira ng tool ang ritmong ito. Inaalis nito ang mga panginginig ng boses, na nagreresulta sa isang mas makinis na pagtatapos sa ibabaw at pagpapahaba ng buhay ng tool at ang spindle ng makina.
Ang pag-iwas sa built-up na gilid ay nangangailangan ng kumbinasyon ng matalas na tool geometry at mataas na pinakintab na mga plauta. Ang mga malambot na haluang metal tulad ng aluminyo ay may posibilidad na matunaw at magwelding sa cutting edge dahil sa friction. Ang paggamit ng tool na may mataas na rake angle at mirror-polished flute valleys ay nagpapababa ng friction at nagbibigay-daan sa mga chips na dumausdos nang walang kahirap-hirap. Bukod pa rito, ang paglalapat ng pinakamababang dami ng lubrication o isang naka-target na coolant blast ay nagbibigay ng kinakailangang lubricity upang ihinto ang materyal na pagdirikit bago ito magsimula.


