
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.09.2026 Herkunft: Website


Wenn Sie eine Werkstatt mit hohem Durchsatz betreten, werden Sie das gleiche Mantra hören: Zykluszeit ist Geld. Jede eingesparte Sekunde im Zyklus und jedes vermiedene Ausschussteil steigern direkt das Geschäftsergebnis. Wenn Maschinen an ihre absoluten Grenzen gebracht werden, kommt es oft zu einem erbitterten Tauziehen zwischen Materialabtragsraten, Werkzeugverschlechterung und der Qualität des Endteils. Das Geheimnis, dieses heikle Gleichgewicht zu meistern, liegt vollständig in Ihrer Werkzeugkonfiguration. In diesem Leitfaden wird insbesondere untersucht, wie Sie Ihre Schneidstrategie vom aggressiven Schruppen bis zum präzisen Schlichten optimieren können. Die Wahl der richtigen Geometrie und thermischen Beschichtung ist entscheidend für die Wärmeregulierung und die Vermeidung vorzeitigen Verschleißes. Die Anpassung der Vorschubgeschwindigkeiten erfordert einen ganzheitlichen Ansatz für Werkzeugwege und Werkstückmaterialien. Hochwertige Finishing-Instrumente tragen dazu bei, strenge Branchentoleranzen einzuhalten, wodurch kostspielige manuelle Nacharbeiten vermieden werden. Letztendlich verbessert die Investition in Premium-Schneidtechnologie die Gesamteffizienz drastisch und senkt die tatsächlichen Kosten pro Teil bei kontinuierlichen Fertigungsläufen.
Der Übergang vom Rapid Prototyping zur Massenfertigung erfordert eine grundlegende Änderung der Bearbeitungsstrategie. Beim Prototyping steht die schnelle Herstellung eines einzelnen Teils im Vordergrund. Im Gegensatz dazu konzentriert sich die Massenproduktion stark auf vorhersehbare Werkzeugstandzeiten, unbeaufsichtigte Bearbeitungsmöglichkeiten und eine kontinuierliche Reduzierung der Zykluszeit. Umgebungen mit hohem Volumen können unvorhersehbare Abnutzungsmuster einfach nicht tolerieren. Wenn ein Werkzeug während einer unbeaufsichtigten Arbeitsschicht zerbricht, führt der daraus resultierende Unfall zur Zerstörung des Werkstücks. Schlimmer noch: Die Spindel kann dadurch schwer beschädigt werden und die Produktion stundenlang lahmgelegt werden. Daher sind Spezialwerkzeuge, die speziell auf Langlebigkeit ausgelegt sind, eine strikte Grundvoraussetzung für eine kontinuierliche, profitable Fertigung.
Eine häufige Gefahr bei der Beschaffung im Fertigungsbereich besteht darin, die Werkzeugkosten ausschließlich auf der Grundlage des Vorabkaufpreises zu bewerten. Tatsächlich hat Ihre Schneidausrüstung durch die betriebliche Effizienz einen großen Einfluss auf die Gesamtkosten pro Teil. Maschinenstillstandszeiten aufgrund häufiger Werkzeugwechsel schmälern direkt die Gewinnspanne. Erhöhte Ausschussraten aufgrund von Maßungenauigkeiten und der für das manuelle Entgraten erforderliche Arbeitsaufwand vervielfachen diese Verluste. Premium-Werkzeuge stellen eine strategische Investition dar, die sich enorm auszahlt, da sie eine kontinuierliche Produktion ermöglicht. Wenn ein Schaftfräser zuverlässig 500 statt 200 Teile schneiden kann, bevor ein Austausch erforderlich ist, erhöht sich die Maschinenverfügbarkeit drastisch. Dadurch amortisiert sich Ihr Maschinenstundensatz über eine wesentlich größere Anzahl verkaufbarer Komponenten.
Jüngste Fertigungsanalysen zeigen einen massiven Wandel in der Art und Weise, wie moderne Maschinenwerkstätten mit Großserienaufträgen umgehen. Mit der rasanten Expansion der Elektrofahrzeug- und Luft- und Raumfahrtbranche werden Werkstätten zunehmend mit der Bearbeitung komplexer, hitzebeständiger Superlegierungen wie Titan und Inconel beauftragt. Dieser branchenweite Trend zwingt Hersteller dazu, traditionelle, universelle Schneidstrategien aufzugeben. Stattdessen besteht ein steigender Bedarf an materialspezifischen Geometrien und einer datengesteuerten Werkzeugüberwachung. Heutige erfolgreiche Abläufe beruhen auf Protokollen zur vorausschauenden Wartung, bei denen die Werkzeuglebensdauer von einer Software akribisch verfolgt wird, um die Fräser auszutauschen, bevor sie ausfallen. Dieser proaktive Ansatz garantiert Prozessstabilität und spiegelt eine breitere Branchenbewegung hin zu einer fehlerfreien Fertigung wider.
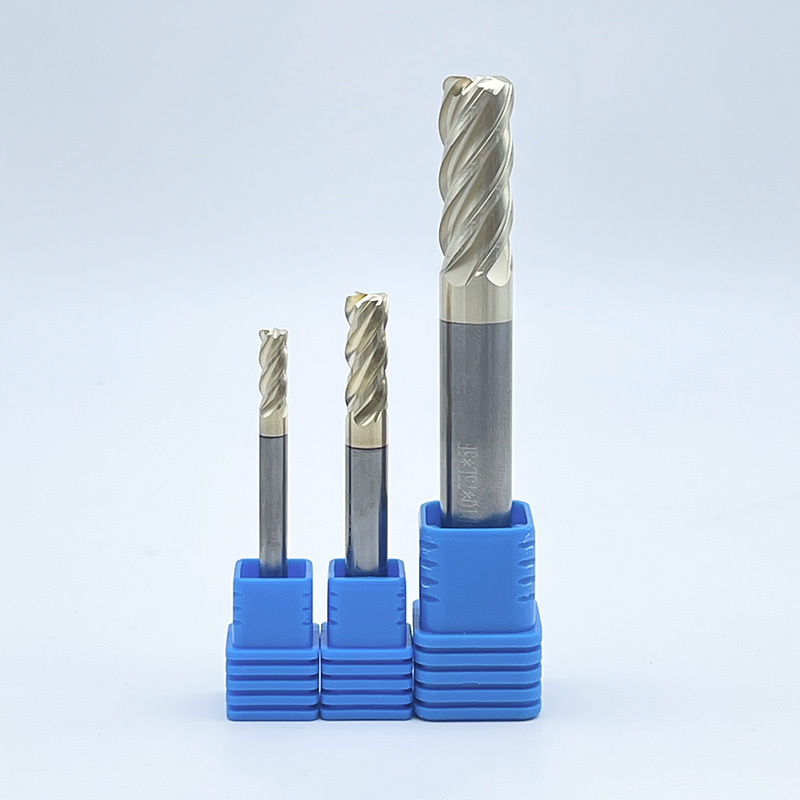
Die Materialentfernungsrate ist der Hauptfaktor für die Effizienz in der Werkstatt. Höhere Vorschubgeschwindigkeiten bewegen die Schneidkante schneller durch das Metall, was die Zykluszeiten verkürzt. Dieser aggressive Ansatz führt jedoch zu starken physischen Belastungen für das Bearbeitungsökosystem. Höhere Vorschubgeschwindigkeiten erhöhen die Spanlast, also die genaue Dicke des Materials, das von jeder Schneidkante pro Umdrehung abgetragen wird. Während ein dickerer Span effektiv dazu beiträgt, die Wärme aus der Schneidzone abzuleiten, führt das Überschreiten der strukturellen Grenzen des Fräsers unweigerlich zu Durchbiegung, Kantenabplatzungen und einem katastrophalen Ausfall.
Die grundlegende Physik der Metallzerspanung schreibt vor, dass Reibung und plastische Verformung extreme Hitze erzeugen. Bei hohen Vorschubgeschwindigkeiten steigt die thermische Belastung an der Schneidkante dramatisch an. Wenn diese Wärme nicht richtig verwaltet wird, überträgt sie sich direkt auf das Werkzeugsubstrat. Bei schwer zerspanbaren Materialien wie gehärtetem Werkzeugstahl beschleunigt übermäßige Hitze den chemischen Verschleiß und die thermische Rissbildung. Die Bewirtschaftung dieser thermischen Energie ist von entscheidender Bedeutung. Das Hauptziel eines jeden CNC-Programmierers besteht darin, die Wärme in den abgeführten Span zu leiten, anstatt ihn in das Werkstück oder das Schneidinstrument eindringen zu lassen.
Es gibt einen gut dokumentierten umgekehrten Zusammenhang zwischen aggressivem Materialabtrag und der Qualität der endgültigen Oberfläche. Hohe Vorschübe erhöhen zwangsläufig die Schnittkräfte. Diese Kräfte führen oft zu Durchbiegungen und harmonischen Schwingungen, die in der Werkstatt allgemein als Rattern bekannt sind. Diese Vibration hinterlässt sichtbare, rhythmische Spuren auf der bearbeiteten Oberfläche und ruiniert Ihre Rauheitsdurchschnittswerte. Um diese Kräfte auszugleichen, sind sorgfältige Anpassungen sowohl der Spindelgeschwindigkeiten als auch der Eingriffswinkel erforderlich, um ein makelloses, spiegelähnliches Finish zu gewährleisten.
Das Richtige auswählen CNC-Fräser basierend auf der Anzahl der Nuten sind ein entscheidender Schritt zur Fehlerbehebung in der Massenproduktion. Ein häufiger Fehler in vielen Maschinenwerkstätten besteht darin, weiche Nichteisenmetalle wie Aluminium mit einem Standard-Schaftfräser mit vier Schneiden zu bearbeiten. Aluminium ist sehr duktil und erzeugt beim Schneidvorgang große, faserige Späne. Einem Vierschneidefräser fehlt der erforderliche Talraum, um diese massiven Späne effizient abzutransportieren. Dadurch verdichten sich die Späne fest in den Spannuten, verschweißen sich aufgrund der durch Reibung verursachten Hitze mit der Schneidkante und führen zum sofortigen Bruch des Werkzeugs. Um dieses Szenario zu verhindern, sind strukturell zwei- oder dreischneidige Geometrien erforderlich, um eine ausreichende Spanfreiheit zu gewährleisten.
Über die Anzahl der Nuten hinaus spielen der Spiralwinkel und die Steigung des Werkzeugs eine entscheidende Rolle bei der Stabilisierung des Schneidprozesses. Standard-Schaftfräser weisen oft einen gleichmäßigen Spiralwinkel auf, der bei aggressiven Schnitten harmonische Resonanzen erzeugt und zu starkem Rattern führt. Um dem entgegenzuwirken, nutzen fortschrittliche Werkzeuge Designs mit variabler Helix und variabler Steigung. Durch die Änderung des Winkels und Abstands der Schneidkanten bricht das Werkzeug harmonische Frequenzen effektiv auf. Diese subtile Designänderung reduziert Vibrationen erheblich und ermöglicht tiefere Schnitte und glattere Oberflächen bei längeren unbeaufsichtigten Einsätzen.
Um eine optimale Leistung zu gewährleisten, muss die Werkzeuggeometrie explizit auf das Werkstückmaterial abgestimmt sein. Nehmen wir als Paradebeispiel die Bearbeitung von Titanlegierungen. Ingenieure verlassen sich häufig auf spezielle Schaftfräser mit ungleichem Nutabstand und variablen Spiralwinkeln. Diese spezifischen Designentscheidungen unterbrechen die harmonische Resonanz und eliminieren effektiv das Rattern in robusten Luft- und Raumfahrtlegierungen. Darüber hinaus verbessert die Integration eines U-förmigen Nutdesigns die Spanabfuhr erheblich und verhindert so das gefürchtete Szenario des Spannachschneidens. In Kombination mit einem Mikrokorn-Vollhartmetallsubstrat stellen diese spezifischen Parameter sicher, dass das Werkzeug den brutalen mechanischen Belastungen der Massenfertigung standhält.
In Massenproduktionsumgebungen bleibt Vollhartmetall der unbestrittene Industriestandard für rotierende Schneidwerkzeuge. Im Vergleich zu herkömmlichem Schnellarbeitsstahl ein hochwertiger Hartmetallfräser bietet überragende Härte und Steifigkeit. Dadurch behält das Instrument auch bei deutlich höheren Betriebstemperaturen eine messerscharfe Schneide. Seine natürliche Beständigkeit gegenüber Thermoschocks und seine Fähigkeit, den extremen mechanischen Belastungen bei der Schwerzerspanung standzuhalten, machen es unverzichtbar für die Langzeitproduktion, bei der die Dimensionsstabilität absolut nicht verhandelbar ist.
Werkzeugmaterial |
Hitzebeständigkeit |
Tragen Sie das Leben |
Ideale Anwendung |
|---|---|---|---|
Allzweck-Schnellarbeitsstahl |
Niedrig |
Kurz |
Kleinserien-Prototyping, Kunststoffe, weiches Aluminium. |
Standard-Vollhartmetall |
Hoch |
Medium |
Allgemeine Stahlbearbeitung, mittlere Produktionsserien. |
Hochwertiges beschichtetes Hartmetall |
Extrem |
Lang |
Großserienlegierungen für die Luft- und Raumfahrt, gehärtete Stähle, „Lights-out“-Fertigung. |
Das blanke Hartmetallsubstrat wird bei der großvolumigen Bearbeitung von Stahl oder Legierungen selten verwendet. Stattdessen werden fortschrittliche chemische oder physikalische Dampfabscheidungsbeschichtungen eingesetzt. Diese mikroskopisch kleinen Schichten wirken als gewaltige Wärmebarriere. Aluminium-Titannitrid-Beschichtungen eignen sich beispielsweise hervorragend für Anwendungen mit hoher Hitze. Unter extremen Temperaturen oxidiert das Aluminium in der Beschichtung und bildet eine Schutzschicht aus Aluminiumoxid, die das Substrat abschirmt und die Wärme in den Chip leitet.
Wärmemanagement bedeutet nicht immer, das Maschinengehäuse mit Kühlmittel zu überfluten. Bei bestimmten harten Werkstoffen führt die Kühlmittelzuführung zu schnellen Temperaturschwankungen, die zu thermischen Rissen an der Schneidkante führen. Die Minimalmengenschmierung liefert ein präzises Ölaerosol und reduziert so die Reibung, ohne dass das Werkzeug einem Thermoschock ausgesetzt wird. Darüber hinaus ist ein konzentrierter Luftstrahl oft die beste Wahl für die Trockenbearbeitung mit beschichteten Werkzeugen, da er Späne wegspült, um ein Nachschneiden zu verhindern, und gleichzeitig dafür sorgt, dass die Beschichtung ihre optimale, wärmeaktivierte Betriebstemperatur erreicht.
Die Hochgeschwindigkeitsbearbeitung ist eine moderne Methode, die sich stark vom herkömmlichen Schwerschruppen unterscheidet. Anstelle langsamer, tiefer und breiter Schnitte nutzt diese Strategie bemerkenswert geringe radiale Schnitttiefen in Kombination mit extrem hohen Vorschüben und Spindelgeschwindigkeiten. Durch diesen strategischen Ansatz wird der Span dünner, die Wärmeentwicklung im Werkzeug verringert und die radialen Schnittkräfte, die typischerweise zu einer Durchbiegung des Teils führen, erheblich verringert.
Die Umsetzung dieser aggressiven Strategie erfordert Spezialisierung Hochgeschwindigkeitsfräswerkzeuge, die speziell für raue Bedingungen entwickelt wurden. Da Spindeldrehzahlen leicht 20.000 Umdrehungen pro Minute überschreiten können, müssen die Werkzeuge symmetrisch ausgewuchtet sein, um Unrundheit und vorzeitige Schäden am Spindellager zu vermeiden. Hochgeschwindigkeitsanwendungen erfordern hochsteife Werkzeughaltesysteme wie Schrumpf- oder Hydrospannfutter, um eine perfekte Rundlaufgenauigkeit zu gewährleisten. Standard-Spannzangenfuttern fehlt oft die erforderliche Spannkraft und Präzision, um Mikrovibrationen bei diesen hohen Drehzahlen zu verhindern.
Das physikalische Werkzeug stellt nur die Hälfte der Gleichung dar; Der programmierte Werkzeugweg bestimmt die tatsächliche Ausführung. Moderne computergestützte Fertigungssoftware nutzt dynamische Fräs- oder Trochoiden-Werkzeugwege, um den Eingriffswinkel des Werkzeugs perfekt konstant zu halten. Durch die Vermeidung scharfer Innenecken, an denen der Werkzeugeingriff normalerweise zu Spitzen führt, bleibt die thermische und mechanische Belastung des Fräsers äußerst stabil. Dieser ständige Eingriff verlängert die Werkzeuglebensdauer und maximiert die Leistung, indem er es der Maschine ermöglicht, Spitzenvorschübe während des gesamten Zyklus sicher aufrechtzuerhalten.
Der Versuch, Schruppen und Schlichten in einem einzigen Arbeitsgang mit einem Werkzeug zu kombinieren, ist in der Massenfertigung eine grundsätzlich fehlerhafte Strategie. Beim Schruppen entstehen enorme Hitze und mechanische Beanspruchung, was unweigerlich zu Mikroverschleiß an der Schneidkante führt. Wenn dieselbe abgenutzte Kante dann für den letzten Durchgang verwendet wird, leiden zwangsläufig die Oberflächenbeschaffenheit und die Maßhaltigkeit. Best Practices schreiben eine strikte Trennung dieser Prozesse vor. Verwenden Sie ein spezielles Schruppwerkzeug, um grobes Material schnell und heftig zu entfernen, und ein separates Schlichtwerkzeug, um den letzten, feinen Arbeitsgang durchzuführen.
Werkzeuge, die speziell für die Endbearbeitung entwickelt wurden, legen Wert auf die Oberflächenqualität gegenüber reinem Materialabtrag. Schaftfräser mit hoher Spannutenanzahl, oft mit fünf bis sieben Spannuten oder mehr, werden häufig zum Schlichten von Metallen verwendet. Sie ermöglichen einen geringeren Vorschub pro Zahn bei gleichzeitig hoher Gesamtverfahrgeschwindigkeit, was zu einer außergewöhnlich engen Oberflächengüte führt. Um spiegelähnliche Oberflächen ohne sekundäre Poliervorgänge zu erzielen, setzen Hersteller häufig darauf ein Werkzeuge zur Oberflächenbearbeitung, die mit einzigartigen Wiper-Geometrien ausgestattet sind und die mikroskopisch kleinen Spitzen glätten, die beim Standardfräsen entstehen.
Hochvolumige Branchen wie die Automobil- und die Luft- und Raumfahrtindustrie unterliegen strengen Qualitätsmanagementsystemen. Diese kompromisslosen Standards erfordern eine strikte Fehlerprävention und nicht nur die nachträgliche Erkennung von Fehlern. Bei der CNC-Bearbeitung hängt der Prozessfähigkeitsindex stark vom vollständig vorhersehbaren Werkzeugverschleiß ab. Wenn ein Werkzeug ungleichmäßig verschleißt, weichen die Abmessungen der bearbeiteten Teile aus dem akzeptablen Toleranzband aus, was zu einer Verletzung der Qualitätsnormen führt. Daher bildet eine konsistente Werkzeugausstattung die absolute Grundlage für einen stabilen, konformen Fertigungsprozess.
Um sich nahtlos an diese modernen Industriestandards anzupassen, integrieren fortschrittliche CNC-Betriebe hochentwickelte Werkzeugüberwachungssysteme. Durch die Festlegung einer zuverlässigen Basislinie mit hochwertigen Werkzeugen können Programmierer in der Maschinensteuerung sicher genaue Werkzeugstandzeitgrenzen festlegen. Wenn beispielsweise empirische Daten zeigen, dass ein bestimmtes Werkzeug nach genau 300 Minuten in einer zähen Legierung an Toleranz verliert, ist die Steuerung so programmiert, dass sie nach 290 Minuten automatisch auf ein redundantes Schwesterwerkzeug umschaltet. Dieser datengesteuerte, proaktive Ansatz verhindert, dass Teile, die außerhalb der Toleranz liegen, jemals den Prüfraum erreichen.
Die CNC-Bearbeitung großer Stückzahlen erfordert absolute Konsistenz bei jedem einzelnen Produktionslauf. Sie benötigen Geräte, die unter starker, kontinuierlicher industrieller Belastung eine vorhersehbare Leistung erbringen. Den richtigen Lieferanten zu finden ist genauso wichtig wie das perfekte Programm zu schreiben. Werkzeugausfälle stören enge Zeitpläne und ruinieren teure Rohstoffe. Daher erfordert die Bewertung von Werkzeugherstellern einen strengen, datengesteuerten Ansatz. Die Konsistenz von Hartmetallrohlingen ist die allererste Kennzahl, die überprüft werden muss. Variationen in der Mikrokornstruktur führen zu unvorhersehbarem und plötzlichem Verschleiß. Suchen Sie immer nach Anbietern, die fortschrittliche Beschichtungsmethoden verwenden und strenge Toleranzkontrollen bei der Kantenvorbereitung einhalten. Das richtige Kantenhonen verhindert Mikroausbrüche beim ersten Materialeingriff.
Ein standardisiertes Werkzeuglager vereinfacht Fertigungsprozesse erheblich und reduziert den Zeitaufwand, den Programmierer mit der Anpassung komplexer Maschinenwerkzeugwege verbringen. Durch die Verwendung einer konsistenten Geometrie werden Bearbeitungsvariablen minimiert, sodass Bediener Werkzeuge austauschen können, ohne die Maschinenversätze drastisch zu ändern. Dieses Maß an Konsistenz ist entscheidend für die Einhaltung enger Branchentoleranzen. Darüber hinaus wird die Bestandsverwaltung wesentlich effizienter und kostengünstiger. Weniger eindeutige Teilenummern bedeuten, dass weniger Kapital im Verkaufsautomaten gebunden ist, und Sie vermeiden das Risiko, veraltete Schneideplotter auf Lager zu haben. Die Standardisierung Ihrer Einrichtung ermöglicht eine bessere vorausschauende Wartung in der Werkstatt und sorgt so für beispiellose Fahrleistungen Bearbeitungsproduktivität über alle Schichten hinweg.
Das Ausbalancieren von Vorschubgeschwindigkeit, Wärme und Oberflächengüte erfordert eine sorgfältige, bewusste Strategie und keine Vermutungen. Es beginnt immer mit der Auswahl der richtigen Schneidausrüstung, die auf Ihre spezifische Anwendung zugeschnitten ist. Durch die Investition in hochwertige Vollhartmetallfräser, den Einsatz von Hochgeschwindigkeitstechniken zum Schruppen und den Einsatz spezieller Schlichtwerkzeuge erreichen Hersteller eine beispiellose Effizienz. Nehmen Sie sich die Zeit, Ihren aktuellen Werkzeugbestand zu überprüfen, um Schwachstellen zu identifizieren. Sind Sie bereit, Ihre Werkstatt zu modernisieren? Besuchen Sie SSENDMILL, um unser komplettes Sortiment an Hochleistungs-Schneidlösungen zu erkunden, die auf Ihre härtesten Materialien zugeschnitten sind, und wenden Sie sich an unsere Werkzeugexperten, um Ihren nächsten Großserienproduktionslauf für maximale Rentabilität zu optimieren.
Ein schneller Werkzeugverschleiß ist in der Regel auf eine übermäßige Wärmeentwicklung zurückzuführen. Starke Reibung zwischen Werkzeug und Werkstück führt zum vorzeitigen Abbruch der Schneidkante. Falsche Vorschübe und Spindelgeschwindigkeiten sind häufig die Ursache, denn wenn ein Werkzeug über seine thermische Grenze hinaus geschoben wird, führt dies zu einem schnellen Ausfall. Darüber hinaus beschleunigt die Verwendung der falschen Beschichtung für Ihr Material den Verschleiß. Durch die Umrüstung auf einen Spezialschneider mit der richtigen Geometrie und thermischen Beschichtung wird die Gesamtlebensdauer erheblich verbessert.
Es wird im Allgemeinen nicht für die Aluminiumbearbeitung in großen Stückzahlen empfohlen. Aluminium ist weich und erzeugt große, durchgehende, fadenförmige Metallspäne. Einem Vierschneidefräser fehlt der erforderliche Talraum zwischen den Spannuten, um diese Späne ordnungsgemäß abzuleiten. Dieser begrenzte Platz führt direkt zu einer Spanansammlung, die zu übermäßiger Hitzeentwicklung, Schnittkantenbildung und schließlich zum Bruch des Werkzeugs führt. Sie sollten sich an zwei- oder dreischneidige Konstruktionen halten, die ausreichend Platz für die effiziente Spanabfuhr bieten.
Diese Techniken sind für viel leichtere und schnellere Schnitte konzipiert, wodurch die auf das Teil ausgeübten Schnittkräfte deutlich reduziert werden. Niedrigere Schnittkräfte bedeuten eine geringere Durchbiegung des Werkzeugs während des Prozesses, und Durchbiegung ist eine Hauptursache für schlechte Maßgenauigkeit. Hohe Geschwindigkeiten minimieren außerdem Rattern und schädliche harmonische Maschinenvibrationen, die sichtbare Spuren auf der endgültig bearbeiteten Oberfläche hinterlassen. Durch die Aufrechterhaltung eines äußerst stabilen Schnitts erzielen Sie ein glatteres Finish, wodurch häufig teure Nachpoliervorgänge entfallen.
Der Einsatz fortschrittlicher thermischer Beschichtungen ist für die Trockenbearbeitung äußerst effektiv. Beschichtungen wie Aluminium-Titan-Nitrid gedeihen in Hochtemperaturumgebungen beim Metallschneiden, da sie als robuste Wärmebarriere für das Hartmetallsubstrat fungieren und die erzeugte Wärme stattdessen in den Metallspänen leiten. Ideal ist die Kombination dieser thermischen Beschichtungen mit einem starken Luftstoß, da die Luft heiße Späne aus der aktiven Schneidzone entfernt und so ein Nachschneiden verhindert. Alternativ sorgt die Minimalmengenschmierung für die notwendige Schmierung durch einen präzisen Aerosolnebel, ohne dass das Werkzeug dem häufig durch Überschwemmungen mit Kühlmittel verursachten Temperaturschock ausgesetzt wird.
Absolut. Zwar ist ein zusätzlicher Werkzeugwechsel zu Ihren Programmen erforderlich, aber spezielle Endbearbeitungswerkzeuge sorgen dafür, dass enge Toleranzen konsequent eingehalten werden. Sie verhindern Maßabweichungen, die dazu führen, dass Teile die Endprüfung nicht bestehen. Diese Konsistenz reduziert Ausschussraten und kostspielige manuelle Nacharbeiten drastisch, was die Gesamtkosten pro Teil direkt senkt. Die Verwendung eines Werkzeugs sowohl für das Schruppen als auch für das Schlichten macht beide Prozesse zunichte. Daher ist ihre Trennung eine bewährte Strategie zur Maximierung der langfristigen Rentabilität.
Ungleiche Nutabstände, auch variable Teilung genannt, stören die harmonischen Frequenzen, die beim Metallschneiden entstehen. Wenn die Spannuten gleichmäßig verteilt sind, erzeugt der rhythmische Aufprall der Schneidkanten auf das Material Resonanzen, die zu starkem Rattern führen. Durch Variation des Abstandes zwischen den einzelnen Schneiden unterbricht das Werkzeug diesen Rhythmus. Dadurch werden Vibrationen eliminiert, was zu einer wesentlich glatteren Oberflächenbeschaffenheit führt und die Lebensdauer des Werkzeugs und der Maschinenspindel verlängert.
Um eine Aufbauschneide zu verhindern, ist eine Kombination aus scharfer Werkzeuggeometrie und hochglanzpolierten Spannuten erforderlich. Weiche Legierungen wie Aluminium neigen aufgrund der Reibung dazu, zu schmelzen und mit der Schneidkante zu verschweißen. Die Verwendung eines Werkzeugs mit hohem Spanwinkel und hochglanzpolierten Nuttälern reduziert die Reibung und ermöglicht ein müheloses Abgleiten der Späne. Darüber hinaus sorgt die Anwendung von Minimalmengenschmierung oder ein gezielter Kühlmittelstrahl für die nötige Gleitfähigkeit, um Materialanhaftungen bereits im Vorfeld zu verhindern.


