
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 22-09-2026 Asal: Lokasi


Anda menarik panel akrilik yang baru diukir dari meja vakum. Alih-alih tulisan yang tajam dan buram, Anda akan menemukan tepi plastik yang meleleh dan detail yang tidak jelas. Rasa frustrasi ini sering kali merusak desain yang rumit dan menaikkan harga barang bekas di lantai pabrik. Namun, penyebab utamanya jarang sekali terletak pada mesin CNC itu sendiri. Seringkali, operator secara keliru mengandalkan mata bor pemotong logam standar untuk memproses benda bukan logam. Mereka mengabaikan fakta bahwa material seperti akrilik cor, MDF, dan komposit canggih memiliki sifat termal dan struktural yang sangat berbeda dibandingkan dengan baja atau aluminium.
Untuk mencapai pemotongan yang rapi tanpa kerusakan termal, bengkel harus beralih ke solusi perutean khusus. Secara khusus, geometri yang tepat dari alat pemotong menentukan faktor-faktor pemesinan yang penting seperti evakuasi chip, pengurangan panas, dan kualitas detail tertinggi. Panduan teknik ini menguraikan prinsip-prinsip di balik pemilihan alat. Ini akan membantu Anda mengevaluasi sudut yang tepat, jumlah seruling, dan kadar karbida yang diperlukan untuk mencapai penyelesaian permukaan sempurna pada plastik, kayu, dan komposit.
Geometri adalah Segalanya: Sudut spesifik Anda V pemotong alur secara langsung mengontrol lebar potongan dan ketajaman detail halus. Sudut sempit seperti 30 hingga 45 derajat wajib untuk teks mikro. Sudut yang lebih lebar seperti 60 hingga 90 derajat menjadi standar untuk pembuatan tanda komersial yang berani.
Manajemen Termal: Bukan logam bertindak sebagai isolator termal. Desain seruling tunggal memberikan jarak bebas chip yang unggul untuk mencegah penumpukan panas dan pengelasan ulang material.
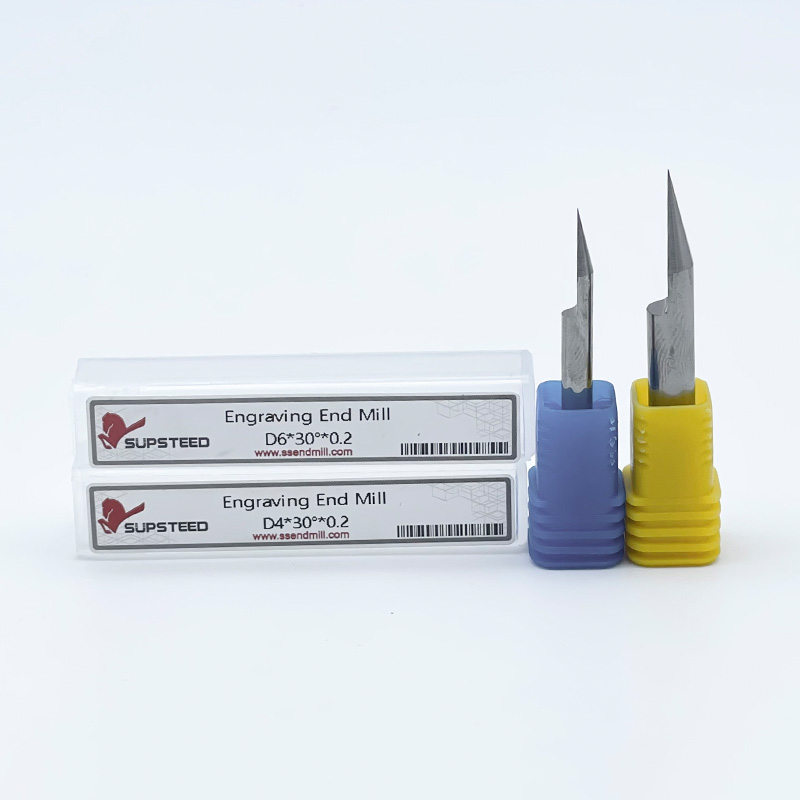
Kerataan Tip Itu Penting: Titik yang sebenarnya menciptakan garis yang sangat tajam tetapi mudah patah. Pemotong yang dirancang dengan ujung mikro-datar, seperti 0,1 mm atau 0,2 mm, secara signifikan meningkatkan umur pahat selama lintasan dalam yang agresif.
Kekhususan Substrat: Pemotong ideal untuk akrilik memerlukan seruling yang sangat halus. Sebaliknya, routing MDF yang sangat abrasif memerlukan karbida padat butiran mikro premium untuk menahan keausan tepi yang ekstrem.
Melihat lanskap manufaktur yang lebih luas, data industri terkini menyoroti pergeseran besar menuju fabrikasi bukan logam dengan presisi tinggi. Didorong oleh boomingnya sektor signage arsitektur dan elektronik, khususnya rute isolasi PCB, produsen menghadapi mandat toleransi yang semakin ketat. Klien kini mengharapkan penyelesaian permukaan tanpa pengerjaan ulang langsung dari alas mesin.
Akibatnya, tren industri bergerak cepat meninggalkan bit router generik yang serbaguna. Toko-toko melakukan standarisasi pada geometri perkakas yang sangat terspesialisasi dan spesifik pada material. Fasilitas yang gagal mengadopsi teknologi perutean khusus ini akan menghadapi tingkat kerusakan yang tidak dapat diterima. Mereka pasti tertinggal dari pesaing yang memanfaatkan geometri karbida yang dioptimalkan untuk menjamin tepian yang murni pada laju pemakanan yang tinggi.
End mill standar yang dirancang untuk pemesinan logam dirancang untuk tahan terhadap gaya pemotongan yang sangat besar. Mereka menghilangkan panas secara efisien melalui serpihan logam padat yang mereka potong. Nonlogam berperilaku sangat berbeda di bawah spindel berkecepatan tinggi. Ketika alat pemotong logam tradisional mencoba mengiris polikarbonat atau kayu keras, panas yang dihasilkan oleh gesekan tidak berpindah ke dalam chip. Sebaliknya, ia tetap terjebak di ujung tombak.
Panas yang terperangkap ini menyebabkan peleburan lokal secara langsung, pembersihan serpihan yang buruk, dan permukaan akhir yang rusak. Bahan seperti PVC memerlukan tindakan pemotongan yang tajam untuk mencegah patah tulang akibat tekanan. Substrat berserat seperti kayu alami memerlukan tepian yang sangat tajam untuk memotong serat dengan rapi tanpa robek. Perkakas logam standar biasanya menggunakan sudut penggaruk netral atau sedikit negatif. Geometri ini cenderung membajak material yang lebih lembut dengan kikuk daripada memotongnya dengan rapi.
Alat perutean khusus dirancang khusus untuk perutean berkecepatan tinggi, bukan penggilingan torsi tinggi. Mereka menampilkan karakteristik yang berbeda. Anda akan menemukan tepi tajam untuk mengiris serat, seruling yang sangat halus untuk mencegah adhesi plastik, dan kualitas karbida butiran mikro khusus. Fitur-fitur ini mempertahankan keunggulan pada kecepatan spindel tinggi, seringkali melebihi 18.000 hingga 24.000 RPM.
Sebelum menentukan alat untuk proses produksi berikutnya, Anda harus memahami terminologi anatomi pemotong. Hal ini memastikan keakuratan pemrograman CAM dan eksekusi fisik.
Kebingungan yang paling umum terletak pada perbedaan antara sudut yang disertakan dan setengah sudut. Sudut yang disertakan mengacu pada sudut total bentuk V. Sebaliknya, setengah sudut diukur dari sumbu tengah pahat ke salah satu ujung tombak. Misalnya, pemotong yang memiliki sudut 60 derajat berarti setiap sisi pemotongan berada 30 derajat dari sumbu tengah. Perangkat lunak CNC modern biasanya memerlukan sudut yang disertakan untuk menghasilkan jalur pahat V yang akurat.
Di luar sudut utama, sudut kemiringan dan jarak bebas menentukan cara alat menempel pada media. Sudut penggaruk positif yang tinggi sangat penting untuk bahan lunak. Alat ini menciptakan irisan pemotongan yang lebih tajam yang dapat mengiris plastik dengan rapi tanpa menimbulkan tekanan ke bawah yang berlebihan. Terlalu banyak gaya ke bawah dapat dengan mudah membengkokkan material tipis dari meja vakum. Sementara itu, sudut jarak bebas yang tepat memastikan tumit alat tidak bergesekan dengan permukaan yang baru dipotong. Ini merupakan faktor penting dalam mencegah bekas terbakar akibat gesekan pada kayu.
Spesifikasi penting lainnya adalah diameter ujung. Ujung runcing memberikan presisi mutlak untuk pengukiran mikro di mana garis harus meruncing hingga titik lebar nol. Namun, ujung mikroskopis ini rapuh secara struktural. Ia sangat rentan patah pada kecepatan pemberian pakan yang cepat. Untuk mengatasi hal ini, produsen industri menawarkan V-bit terpotong yang dilengkapi ujung mikro-datar mulai dari 0,1 mm hingga 0,3 mm. Geometri datar yang halus ini sangat meningkatkan daya tahan tanpa mengorbankan detail yang terlihat. Itu membuat pabrik akhir pengukiran sangat andal untuk menjalankan produksi bervolume tinggi dan berkelanjutan.
Sudut pemotong yang dipilih pada dasarnya membatasi seberapa dalam pahat dapat terjun sebelum garis yang diukir menjadi terlalu lebar untuk vektor desain yang diinginkan. Menyesuaikan sudut dengan karya seni adalah langkah pertama Anda dalam mengoptimalkan kualitas detail.
Sudut curam, khususnya pemotong 30 derajat dan 45 derajat, wajib digunakan untuk desain rumit dan font serif kecil. Karena sudutnya sempit, alat ini dapat masuk lebih dalam ke dalam material untuk menciptakan alur yang jelas dan terlihat jelas tanpa terlalu memperlebar potongannya. Kemampuan ini memungkinkan operator mencapai pengukiran kontras tinggi pada tapak fisik yang sangat kecil.
Untuk pembuatan tanda umum dan tulisan berukuran sedang, pemotong 60 derajat mewakili standar industri. Ini menawarkan keseimbangan optimal antara kedalaman dan lebar. Hal ini memberikan stabilitas struktural yang besar pada ujung alat sekaligus memungkinkan ukiran V yang tajam pada font standar.
Saat merutekan area yang luas dan dangkal, pemotong 90 derajat dan 120 derajat adalah pilihan yang lebih disukai. Sudut lebar ini membersihkan bagian yang luas secara efisien. Mereka tidak memerlukan Pemotong ukiran CNC akan tenggelam jauh ke dalam media, sehingga dapat membahayakan integritas panel. Selain itu, alat ini berfungsi sebagai standar untuk chamfering dan beveling tepi.
Termasuk Sudut |
Aplikasi Utama |
Karakteristik Kedalaman vs. Lebar |
|---|---|---|
30° - 45° |
Teks mikro, isolasi PCB, seni garis halus |
Terjun dalam menghasilkan lebar permukaan yang sangat sempit. |
60° |
Huruf standar, papan nama komersial |
Rasio seimbang. Optimal untuk font sedang. |
90° - 120° |
Tanda-tanda besar, pembersihan latar belakang, tepi chamfering |
Terjun dangkal menghasilkan lebar permukaan yang sangat lebar. |
Memahami geometri ini memberdayakan operator untuk menghitung parameter pemotongan yang tepat secara dinamis. Menguasai perhitungan ini memastikan simulasi CAM Anda benar-benar cocok dengan output fisik di mesin.
Beralih melampaui sudut dasar, konfigurasi seruling sebenarnya menentukan seberapa baik alat bernafas selama jalur alat yang agresif. Saat mengerjakan plastik, evakuasi chip yang buruk akan memerangkap material di zona pemotongan. Saat gesekan meningkat, serpihan ini meleleh dan dilas kembali ke benda kerja. Mereka bahkan dapat membungkus alat itu sendiri. Fenomena bencana ini dikenal sebagai lelehan kembali (melt-back). Ini merusak permukaan akhir dan pada akhirnya akan mematahkan ujung karbida padat.
Untuk mengatasi hal ini, operator harus memilih antara desain flute tunggal dan multi-flute berdasarkan ambang batas termal material. Konfigurasi seruling tunggal adalah pilihan utama untuk plastik yang peka terhadap panas. Ini menyediakan kantong chip yang besar. Hal ini memungkinkan chip besar digulung dan dikeluarkan secara instan. Dengan menghilangkan material secara cepat, panas akan terbawa bersama chip dan bukan berpindah ke badan alat.
Sebaliknya, perkakas multi-seruling sangat efektif bila digunakan pada kayu yang lebih keras atau komposit padat. Lebih banyak seruling berarti lebih banyak pemotongan per putaran. Hal ini menghasilkan permukaan akhir yang jauh lebih halus pada material berserat. Hal ini juga memungkinkan laju pengumpanan yang jauh lebih tinggi, asalkan mesin CNC dapat menangani peningkatan beban chip. Operator sering kali mengandalkan seruling ganda alat penggilingan bukan logam saat bekerja dengan kayu keras kaku seperti oak atau maple.
Tidak semua plastik berperilaku seragam di bawah spindel berkecepatan tinggi. Mesin cor akrilik bersih dan menghasilkan serpihan dingin yang berbeda jika dipotong dengan benar. Ini menjadikannya pilihan utama untuk tanda-tanda LED dengan lampu tepi. Namun, akrilik ekstrusi memiliki titik leleh yang jauh lebih rendah. Ini terkenal rentan terhadap penggumpalan di sekitar pemotong. Polikarbonat dan PVC menghadirkan tantangan uniknya masing-masing, yang memerlukan evakuasi serpihan yang sangat agresif untuk mencegah pembentukan duri jelek di sepanjang tepi atas potongan.
Untuk aplikasi plastik apa pun, mengamankan alat dengan seruling dengan lapisan cermin merupakan spesifikasi yang sangat penting. Seruling yang dipoles mengurangi koefisien gesekan hingga mendekati nol. Saat Anda mengolah akrilik dengan alat yang dipoles, Anda ingin melihat serpihan tajam beterbangan dari zona potongan. Jika keripik mulai terlihat seperti jaring yang berserabut dan meleleh, alat Anda mungkin tidak memiliki seruling yang dipoles atau menjadi tumpul.
Saat membuat keputusan pembelian terkait plastik, operator harus secara khusus mencari karbida padat, seruling tunggal alat ukiran plastik menampilkan geometri O-flute. Sudut penggaruk positif yang tinggi wajib ada di sini untuk memastikan hasil akhir ukiran yang bebas duri dan buram sempurna.
Kayu alami dan MDF pada dasarnya berserat. Jika ujung tajam mata bor router sedikit tumpul, instrumen akan merobek dan menghancurkan serat, bukan mengirisnya. Hal ini menghasilkan tepian yang tidak jelas dan berjumbai sehingga memerlukan pasca-pemrosesan yang memakan banyak tenaga kerja dan pengamplasan manual. Mempertahankan ketajaman tepi mutlak merupakan hal yang tidak dapat ditawar lagi untuk media ini.
Tantangannya semakin besar ketika berhadapan dengan bahan abrasif. MDF diproduksi menggunakan lem dan resin yang padat dan abrasif. Demikian pula, komposit canggih seperti serat karbon atau FR4 mengandung untaian struktural yang sangat abrasif. Bahan-bahan ini pada dasarnya bertindak seperti amplas terhadap alat pemotong. Mereka dengan cepat menurunkan titik V tajam yang diperlukan untuk pekerjaan detail halus.
Untuk mengatasi keausan abrasif yang parah ini, pembeli harus memilih perkakas yang dibuat dari karbida butiran mikro padat premium. Tidak seperti baja berkecepatan tinggi standar atau karbida tingkat rendah yang cepat tumpul, karbida butiran mikro mempertahankan integritas strukturalnya. Ia mempertahankan keunggulannya secara eksponensial lebih lama ketika terkena gesekan keras dari resin komposit. Berinvestasi pada karbida bermutu tinggi secara langsung berarti lebih sedikit penggantian alat dan kualitas detail yang lebih konsisten di seluruh batch produksi yang panjang.
Membuat keputusan pembelian yang tepat memerlukan penyesuaian spesifikasi teknik alat secara metodis dengan kebutuhan benda kerja Anda. Gunakan daftar periksa praktis ini untuk memastikan Anda mendapatkan pemotong yang tepat untuk lingkungan toko spesifik Anda:
Identifikasi Bahan Utama: Tentukan apakah sifat termal menentukan alat pemoles seruling tunggal untuk plastik, atau apakah sifat abrasif menentukan alat karbida butiran mikro multi-flute untuk komposit.
Tentukan Ukuran Detail Terkecil: Analisis desain vektor Anda dengan cermat. Kesenjangan terkecil dalam karya seni menentukan sudut yang diperlukan. Pilih 30 derajat untuk garis halus dan 60 derajat untuk teks standar.
Pilih Ujung yang Tepat: Tentukan ujung datar mikro 0,1 mm hingga 0,2 mm untuk proses produksi guna mencegah kerusakan ujung, sisakan pemotong titik sebenarnya hanya untuk pengukiran mikro yang halus dan dangkal.
Cocokkan Ukuran Shank: Selalu cocokkan ukuran tool shank dengan collet CNC Anda. Ukuran industri standar meliputi 3.175mm, 4mm, dan 6mm. Mengandalkan adaptor menyebabkan kehabisan daya. Goyangan akan langsung mematahkan titik V 30 derajat yang rapuh dan sangat menurunkan kualitas detail.
Memilih geometri yang benar adalah fondasi yang memungkinkan operator mengoptimalkan parameter pemesinan. Alat yang ditentukan dengan tepat memungkinkan RPM spindel lebih rendah dan laju pengumpanan lebih tinggi. Hal ini memaksimalkan ukuran chip, meminimalkan pembangkitan panas, dan pada akhirnya meningkatkan profitabilitas produksi.
Keberhasilan dalam perutean bukan logam jauh melampaui kekakuan mesin CNC Anda. Hal ini sepenuhnya bergantung pada geometri alat pemotong yang menggunakan material. Dengan mencocokkan sudut alur V yang tepat dengan detail desain Anda dan memprioritaskan geometri seruling tunggal yang dipoles untuk plastik yang peka terhadap suhu, Anda dapat menghilangkan tepian yang meleleh untuk selamanya.
Berhentilah mengkompromikan permukaan akhir Anda dengan mata bor pemotong logam yang umum. Jelajahi katalog lengkap alat pemesinan bukan logam presisi tinggi kami yang dirancang khusus untuk kebutuhan material Anda. Mengunjungi ssendmill.com hari ini untuk menemukan geometri karbida padat yang tepat yang diperlukan untuk mengoptimalkan proses produksi Anda berikutnya demi efisiensi maksimum dan detail sempurna.
Meskipun secara fisik memungkinkan, hal ini sangat tidak disarankan. Perkakas logam memiliki sudut penggaruk yang berbeda dan seruling chip yang lebih kecil yang dirancang untuk material padat. Ketika digunakan pada bahan bukan logam, geometri ini gagal mengevakuasi chip dengan cepat. Hal ini menyebabkan plastik meleleh karena gesekan dan kayu terbakar atau sobek. Anda harus selalu menggunakan alat penggilingan bukan logam khusus yang dirancang untuk sifat termal dan struktural spesifik media Anda.
Untuk teks yang halus dan rumit serta detail mikro, pemotong alur V 30 derajat atau 45 derajat adalah pilihan yang optimal. Sudut yang curam memungkinkan mesin CNC mengukir cukup dalam pada material untuk menghasilkan garis yang bersih dan sangat terlihat tanpa membuat teks terlihat terlalu lebar, tumpang tindih, atau berlumpur pada permukaannya.
Gerinda di sepanjang tepi atas potongan terutama disebabkan oleh penumpukan panas dan tepi pemotongan yang tumpul. Pastikan Anda menggunakan alat pengukir plastik satu seruling setajam silet dengan seruling yang dipoles untuk mengurangi gesekan dan mencegah adhesi plastik. Selain itu, optimalkan parameter Anda dengan menurunkan kecepatan spindel dan meningkatkan laju pengumpanan. Hal ini menciptakan serpihan yang lebih besar yang secara efektif membawa panas dari zona pemotongan sebelum dapat melelehkan tepi sekitarnya.
Bit V yang runcing meruncing ke titik yang sangat tajam, menawarkan presisi maksimum untuk detail mikroskopis. Namun, ujungnya sangat rapuh dan rentan patah karena kecepatan pemberian pakan yang tinggi. Pemotong berujung datar memiliki area datar mikroskopis di bagian paling ujung, biasanya antara 0,1 mm dan 0,3 mm. Modifikasi halus ini sangat meningkatkan daya tahan dan masa pakai alat sekaligus tetap memberikan kualitas detail yang sangat baik untuk sebagian besar aplikasi industri.
Tujuannya adalah memaksimalkan ukuran chip untuk menghilangkan panas dari alat. Mulailah dengan kecepatan spindel sedang sekitar 16.000 hingga 18.000 RPM dan dorong kecepatan pengumpanan setinggi yang dimungkinkan oleh mesin CNC dan sistem penahan material Anda tanpa berceloteh. Jika plastiknya meleleh, berarti kecepatan spindel Anda terlalu tinggi atau kecepatan pengumpanan Anda terlalu rendah. Jika pahat patah, kurangi kecepatan pengumpanan atau kurangi kedalaman pencelupan per lintasan.
Kerusakan perkakas pada material yang padat dan abrasif biasanya disebabkan oleh dua masalah utama: runout yang berlebihan atau pengepakan serpihan. Jika collet Anda kotor atau aus, alat akan goyah dan mematahkan ujung yang rapuh. Alternatifnya, jika Anda terjun terlalu dalam dalam satu lintasan tanpa evakuasi serpihan yang tepat, serbuk gergaji akan masuk ke dalam seruling. Hal ini secara drastis meningkatkan tekanan pemotongan hingga karbida terpotong. Selalu bersihkan chip secara efisien dan gunakan ujung mikro-datar untuk menambah kekuatan struktural.


