Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website

Sie ziehen eine frisch gravierte Acrylplatte vom Vakuumtisch. Anstelle klarer, mattierter Schrift finden Sie geschmolzene Kunststoffkanten und unscharfe Details. Diese Frustrationen ruinieren häufig komplizierte Konstruktionen und erhöhen die Ausschussquote in der Fertigung. Allerdings liegt die Ursache selten in der CNC-Maschine selbst. In den meisten Fällen verlassen sich Bediener bei der Bearbeitung von Nichtmetallen fälschlicherweise auf Standard-Metallschneidmeißel. Sie übersehen die Tatsache, dass Materialien wie gegossenes Acryl, MDF und fortschrittliche Verbundwerkstoffe im Vergleich zu Stahl oder Aluminium völlig andere thermische und strukturelle Eigenschaften besitzen.
Um saubere Schnitte ohne thermische Schäden zu erzielen, müssen Werkstätten auf spezielle Routing-Lösungen umsteigen. Insbesondere die genaue Geometrie des Schneidwerkzeugs bestimmt entscheidende Bearbeitungsfaktoren wie Spanabfuhr, Wärmereduzierung und ultimative Detailqualität. In diesem technischen Leitfaden werden die Prinzipien hinter der Werkzeugauswahl erläutert. Es hilft Ihnen dabei, die genauen Winkel, Nutzahlen und Hartmetallsorten zu ermitteln, die erforderlich sind, um makellose Oberflächengüten auf Kunststoffen, Hölzern und Verbundwerkstoffen zu erzielen.
Geometrie ist alles: Der spezifische Winkel Ihres Der V-Nutschneider steuert direkt die Schnittbreite und die Schärfe feiner Details. Für Mikrotext sind enge Winkel von 30 bis 45 Grad zwingend erforderlich. Größere Winkel wie 60 bis 90 Grad dienen als Standard für die Herstellung mutiger Werbeschilder.
Wärmemanagement: Nichtmetalle wirken als Wärmeisolatoren. Einschneidige Konstruktionen bieten eine hervorragende Spanabfuhr, um einen Wärmestau und ein Wiederverschweißen des Materials zu verhindern.
Tipp: Ebenheit ist wichtig: Eine echte Spitze erzeugt messerscharfe Linien, bricht aber leicht. Ein Fräser mit einer mikroflachen Spitze, z. B. 0,1 mm oder 0,2 mm, erhöht die Standzeit des Werkzeugs bei aggressiven Tiefschnitten erheblich.
Substratspezifität: Der ideale Fräser für Acryl erfordert eine hochglanzpolierte Nut. Im Gegensatz dazu erfordert das Fräsen von stark abrasivem MDF hochwertiges Mikrokorn-Vollhartmetall, um extremem Kantenverschleiß standzuhalten.
Betrachtet man die breitere Fertigungslandschaft, deuten aktuelle Branchendaten auf einen massiven Wandel hin zur hochpräzisen Nichtmetallfertigung hin. Aufgrund der boomenden architektonischen Beschilderungs- und Elektronikbranche, insbesondere der PCB-Isolierungsführung, sehen sich Hersteller immer strengeren Toleranzvorgaben gegenüber. Kunden erwarten jetzt eine nacharbeitsfreie Oberflächengüte direkt am Maschinenbett.
Folglich geht der Branchentrend schnell weg von generischen Mehrzweckfräsern. Werkstätten standardisieren auf hochspezialisierte, materialspezifische Werkzeuggeometrien. Einrichtungen, die diese speziellen Routing-Technologien nicht einführen, haben mit inakzeptablen Ausschussraten zu kämpfen. Sie fallen zwangsläufig hinter die Konkurrenz zurück, die optimierte Hartmetallgeometrien nutzt, um makellose Kanten bei hohen Vorschubgeschwindigkeiten zu gewährleisten.
Standard-Schaftfräser für die Bearbeitung von Metallen sind so konstruiert, dass sie enormen Schnittkräften standhalten. Sie leiten die Wärme effizient durch die dichten Metallspäne ab, die sie abscheren. Nichtmetalle verhalten sich unter einer Hochgeschwindigkeitsspindel völlig anders. Wenn ein herkömmliches Metallschneidewerkzeug versucht, Polycarbonat oder Hartholz zu durchschneiden, wird die durch Reibung erzeugte Wärme nicht auf den Span übertragen. Stattdessen bleibt es an der Schnittkante hängen.
Diese eingeschlossene Wärme führt zu einem sofortigen lokalen Schmelzen, einer schlechten Spanentfernung und einer beeinträchtigten Oberflächenbeschaffenheit. Materialien wie PVC erfordern einen scharfen Schneidvorgang, um Spannungsbrüche zu verhindern. Faserige Substrate wie Naturholz erfordern außergewöhnlich scharfe Kanten, um die Fasern sauber zu durchtrennen, ohne zu reißen. Ein Standard-Metallwerkzeug verwendet normalerweise einen neutralen oder leicht negativen Spanwinkel. Diese Geometrie pflügt eher schwerfällig durch weichere Materialien, anstatt sie sauber zu scheren.
Spezielle Fräswerkzeuge sind speziell für das Hochgeschwindigkeitsfräsen und nicht für das Fräsen mit hohem Drehmoment konzipiert. Sie zeichnen sich durch unterschiedliche Merkmale aus. Sie finden schärfere Schneidkanten zum Schneiden von Fasern, hochglanzpolierte Nuten zur Vermeidung von Kunststoffanhaftungen und spezielle Mikrokorn-Hartmetallsorten. Diese Merkmale sorgen für eine scharfe Schneide bei hohen Spindelgeschwindigkeiten, die häufig 18.000 bis 24.000 U/min überschreiten.
Bevor Sie ein Werkzeug für Ihren nächsten Produktionslauf spezifizieren, müssen Sie die anatomische Terminologie des Fräsers verstehen. Dies gewährleistet eine genaue CAM-Programmierung und physische Ausführung.
Der häufigste Verwirrungspunkt liegt in der Differenz zwischen dem eingeschlossenen Winkel und dem halben Winkel. Der eingeschlossene Winkel bezieht sich auf den Gesamtwinkel der V-Form. Im Gegensatz dazu wird der halbe Winkel von der Mittelachse des Werkzeugs zu einer Schneidkante gemessen. Beispielsweise bedeutet ein Fräser mit einem eingeschlossenen Winkel von 60 Grad, dass jede Schneidseite 30 Grad von der Mittelachse entfernt ist. Moderne CNC-Software benötigt typischerweise den enthaltenen Winkel, um genaue V-Carving-Werkzeugwege zu erzeugen.
Über den primären Winkel hinaus bestimmen der Span- und Freiwinkel, wie das Werkzeug in das Substrat eingreift. Für weiche Materialien sind hohe positive Spanwinkel unerlässlich. Sie erzeugen einen schärferen Schneidkeil, der sauber durch Kunststoffe schneidet, ohne übermäßigen Druck nach unten auszuüben. Zu viel Abwärtskraft kann dazu führen, dass dünne Materialien leicht vom Vakuumtisch abrutschen. Gleichzeitig sorgt ein geeigneter Freiwinkel dafür, dass der Werkzeugrücken nicht an der frisch geschnittenen Oberfläche reibt. Dies ist ein entscheidender Faktor zur Vermeidung von reibungsbedingten Brandflecken im Holz.
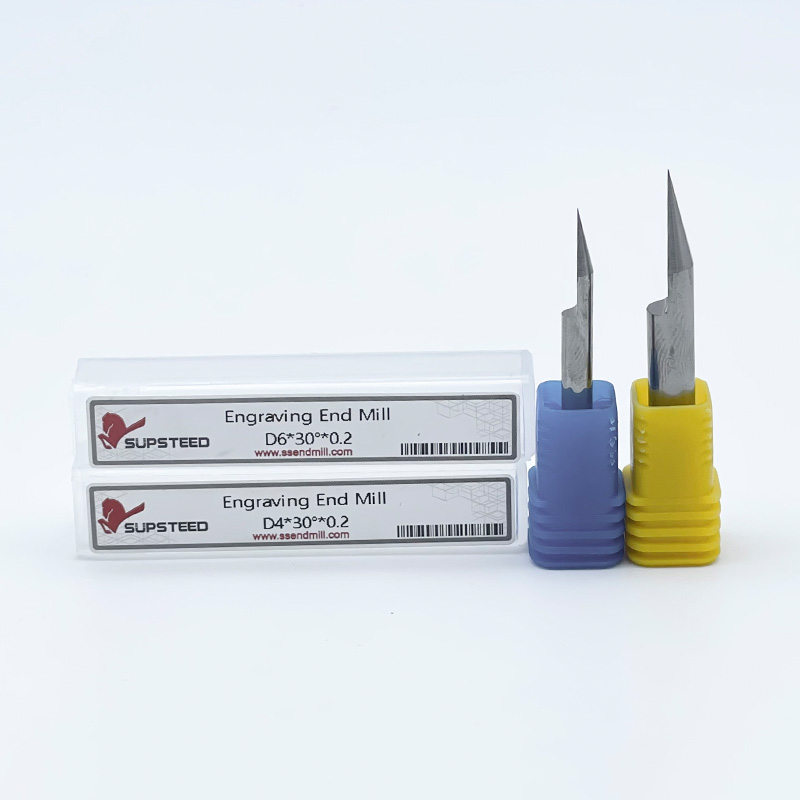
Eine weitere wichtige Angabe ist der Spitzendurchmesser. Spitze Spitzen sorgen für absolute Präzision bei Mikrogravuren, bei denen Linien auf einen Punkt mit der Breite Null zulaufen müssen. Allerdings ist diese mikroskopische Spitze strukturell fragil. Es ist sehr anfällig für Bruch bei hohen Vorschubgeschwindigkeiten. Um dem entgegenzuwirken, bieten Industriehersteller abgeschnittene V-Bits mit einer mikroflachen Spitze im Bereich von 0,1 mm bis 0,3 mm an. Diese subtile flache Geometrie verbessert die Haltbarkeit erheblich, ohne dass die Details spürbar sind. Es macht das Gravur-Schaftfräser, äußerst zuverlässig für kontinuierliche, hochvolumige Produktionsläufe.
Der gewählte Winkel des Fräsers begrenzt grundsätzlich, wie tief das Werkzeug eintauchen kann, bevor die gravierte Linie für den beabsichtigten Designvektor zu breit wird. Die Anpassung des Winkels an das Kunstwerk ist Ihr erster Schritt zur Optimierung der Detailqualität.
Steile Winkel, insbesondere 30-Grad- und 45-Grad-Fräser, sind für komplizierte Designs und kleine Serifenschriften obligatorisch. Da der Winkel schmal ist, kann das Werkzeug tiefer in das Material eintauchen, um eine deutliche, gut sichtbare Rille zu erzeugen, ohne den Schnitt übermäßig zu verbreitern. Diese Fähigkeit ermöglicht es dem Bediener, kontrastreiche Gravuren auf sehr kleinem Raum zu erzielen.
Für allgemeine Schilderherstellung und mittelgroße Beschriftungen stellt der 60-Grad-Schneider den Industriestandard dar. Es bietet ein optimales Gleichgewicht zwischen Tiefe und Breite. Dies sorgt für erhebliche strukturelle Stabilität der Werkzeugspitze und ermöglicht gleichzeitig eine klare V-Einkerbung bei Standardschriftarten.
Beim Fräsen ausgedehnter, flacher Bereiche sind 90-Grad- und 120-Grad-Fräser die bevorzugte Wahl. Diese Weitwinkel räumen weite Bereiche effizient frei. Sie benötigen das nicht Der CNC-Gravierfräser dringt gefährlich tief in den Untergrund ein, was die Integrität der Platte beeinträchtigen könnte. Darüber hinaus dienen diese Werkzeuge als Standard zum Kantenanfasen und -fasen.
Inklusive Winkel |
Primäre Anwendung |
Tiefen-Breiten-Charakteristik |
|---|---|---|
30° - 45° |
Mikrotext, PCB-Isolierung, feine Strichzeichnungen |
Tiefes Eintauchen ergibt eine sehr schmale Oberflächenbreite. |
60° |
Standardbeschriftung, kommerzielle Beschilderung |
Ausgewogenes Verhältnis. Optimal für mittlere Schriftarten. |
90° - 120° |
Große Schilder, Hintergrundbefreiung, Kantenanfasung |
Flaches Eintauchen ergibt eine sehr große Oberflächenbreite. |
Das Verständnis dieser Geometrie ermöglicht es dem Bediener, exakte Schnittparameter dynamisch zu berechnen. Wenn Sie diese Berechnungen beherrschen, stellen Sie sicher, dass Ihre CAM-Simulationen perfekt mit der physischen Ausgabe auf dem Maschinenbett übereinstimmen.
Über die grundlegenden Winkel hinaus bestimmt die tatsächliche Nutkonfiguration, wie gut ein Werkzeug bei aggressiven Werkzeugwegen atmet. Bei der Bearbeitung von Kunststoffen bleibt durch eine schlechte Spanabfuhr Material in der Schnittzone hängen. Als Reibungsspitzen schmelzen diese Späne und verschweißen sich wieder mit dem Werkstück. Sie können sich sogar um das Werkzeug selbst wickeln. Dieses katastrophale Phänomen wird als Melt-Back bezeichnet. Dadurch wird die Oberflächenbeschaffenheit beeinträchtigt und die Vollhartmetallspitze kann schließlich abbrechen.
Um dem entgegenzuwirken, müssen Bediener je nach thermischer Schwelle des Materials zwischen ein- und mehrschneidigen Konstruktionen wählen. Eine einwellige Konfiguration ist die ultimative Wahl für wärmeempfindliche Kunststoffe. Es bietet eine riesige Chip-Tasche. Dadurch können große Späne sofort gewellt und ausgeworfen werden. Durch den schnellen Materialabtrag wird die Wärme mit dem Span abtransportiert und nicht in den Werkzeugkörper übertragen.
Umgekehrt sind mehrschneidige Werkzeuge äußerst effektiv, wenn sie auf härteren Hölzern oder dichten Verbundwerkstoffen eingesetzt werden. Mehr Nuten bedeuten mehr Schnitte pro Umdrehung. Dies führt zu einer deutlich glatteren Oberfläche auf Fasermaterialien. Es ermöglicht auch deutlich höhere Vorschubgeschwindigkeiten, sofern die CNC-Maschine die erhöhte Spanlast bewältigen kann. Betreiber verlassen sich häufig auf Doppelwellen Verwenden Sie nichtmetallische Fräswerkzeuge, wenn Sie mit starren Harthölzern wie Eiche oder Ahorn arbeiten.
Nicht alle Kunststoffe verhalten sich unter einer Hochgeschwindigkeitsspindel gleichmäßig. Gegossenes Acryl lässt sich sauber bearbeiten und erzeugt bei korrektem Schneiden deutliche, frostige Splitter. Dies macht es zur ersten Wahl für LED-Schilder mit Randbeleuchtung. Extrudiertes Acryl hat jedoch einen deutlich niedrigeren Schmelzpunkt. Es ist bekanntermaßen anfällig für Verklumpungen im Bereich des Fräsers. Polycarbonate und PVC stellen ihre ganz eigenen Herausforderungen dar und erfordern eine äußerst aggressive Spanabfuhr, um hässliche Gratbildung entlang der Oberkante des Schnitts zu verhindern.
Bei jeder Kunststoffanwendung ist die Sicherung eines Werkzeugs mit hochglanzpolierten Spannuten eine entscheidende Spezifikation. Eine polierte Nut reduziert den Reibungskoeffizienten auf nahezu Null. Wenn Sie gegossenes Acryl mit einem polierten Werkzeug bearbeiten, möchten Sie, dass scharfe Späne aus der Schnittzone wegfliegen. Wenn die Späne wie fadenförmige, geschmolzene Netze aussehen, fehlt Ihrem Werkzeug entweder die erforderliche polierte Nut oder es ist stumpf geworden.
Bei Kaufentscheidungen für Kunststoffe sollten Betreiber gezielt nach einem Vollhartmetall-Einschneider Ausschau halten Gravierwerkzeug aus Kunststoff mit O-Nut-Geometrie. Ein hoher positiver Spanwinkel ist hier zwingend erforderlich, um eine gratfreie, perfekt mattierte Gravuroberfläche zu gewährleisten.
Naturholz und MDF sind von Natur aus faserig. Wenn die Schneide des Fräsers auch nur leicht stumpf ist, zerreißt und zerdrückt das Instrument die Fasern, statt sie zu zerschneiden. Dies führt zu unscharfen, ausgefransten Kanten, die eine arbeitsintensive Nachbearbeitung und manuelles Schleifen erfordern. Die Aufrechterhaltung der absoluten Kantenschärfe ist bei diesen Substraten nicht verhandelbar.
Beim Umgang mit Schleifmitteln wird die Herausforderung noch größer. MDF wird unter Verwendung dichter, abrasiver Leime und Harze hergestellt. Ebenso enthalten fortschrittliche Verbundwerkstoffe wie Kohlefaser oder FR4 stark abrasive Strukturstränge. Diese Materialien wirken im Wesentlichen wie Schleifpapier gegen Schneidwerkzeuge. Sie beeinträchtigen schnell die scharfe V-Spitze, die für feine Detailarbeiten erforderlich ist.
Um diesem starken abrasiven Verschleiß entgegenzuwirken, müssen Käufer Werkzeuge wählen, die aus erstklassigem Vollhartmetall mit Mikrokörnung hergestellt sind. Im Gegensatz zu Standard-Schnellarbeitsstahl oder minderwertigen Karbiden, die schnell stumpf werden, behält Mikrokornkarbid seine strukturelle Integrität. Es behält seine Schärfe exponentiell länger, wenn es der starken Reibung von Kompositharzen ausgesetzt wird. Die Investition in hochwertiges Hartmetall führt direkt zu weniger Werkzeugwechseln und einer gleichmäßigeren Detailqualität bei langen Produktionschargen.
Um eine fundierte Kaufentscheidung zu treffen, müssen die technischen Spezifikationen des Werkzeugs methodisch an die genauen Anforderungen Ihres Werkstücks angepasst werden. Nutzen Sie diese praktische Checkliste, um sicherzustellen, dass Sie den richtigen Schneideplotter für Ihre spezifische Werkstattumgebung erwerben:
Identifizieren Sie das Primärmaterial: Stellen Sie fest, ob die thermischen Eigenschaften ein einschneidiges poliertes Werkzeug für Kunststoffe erfordern oder ob die abrasiven Eigenschaften ein mehrschneidiges Mikrokorn-Hartmetallwerkzeug für Verbundwerkstoffe erfordern.
Bestimmen Sie die kleinste Detailgröße: Analysieren Sie Ihr Vektordesign genau. Die kleinste Lücke im Bildmaterial bestimmt den erforderlichen eingeschlossenen Winkel. Wählen Sie 30 Grad für feine Linien und 60 Grad für Standardtext.
Wählen Sie die richtige Spitze: Geben Sie für Produktionsläufe eine mikroflache Spitze von 0,1 mm bis 0,2 mm an, um einen Spitzenbruch zu verhindern, und behalten Sie True-Point-Fräser ausschließlich für feine, flache Mikrogravuren bei.
Passen Sie die Schaftgröße an: Passen Sie die Werkzeugschaftgröße immer genau an Ihre CNC-Spannzange an. Zu den industriellen Standardgrößen gehören 3,175 mm, 4 mm und 6 mm. Wenn man sich auf Adapter verlässt, führt dies zu Unrundheit. Durch Wackeln wird sofort ein fragiler 30-Grad-V-Punkt zerstört und die Detailqualität erheblich beeinträchtigt.
Die Auswahl der richtigen Geometrie ist die Grundlage, die es dem Bediener ermöglicht, die Bearbeitungsparameter zu optimieren. Ein richtig spezifiziertes Werkzeug ermöglicht niedrigere Spindeldrehzahlen und höhere Vorschubgeschwindigkeiten. Dies maximiert die Chipgröße, minimiert die Wärmeentwicklung und steigert letztendlich die Produktionsrentabilität.
Der Erfolg beim Fräsen von Nichtmetallen geht weit über die Steifigkeit Ihrer CNC-Maschine hinaus. Dies hängt vollständig von der Geometrie des Schneidwerkzeugs ab, das in das Material eingreift. Indem Sie den präzisen V-Nut-Winkel an Ihre Konstruktionsdetails anpassen und einschneidigen, polierten Geometrien für wärmeempfindliche Kunststoffe den Vorzug geben, können Sie geschmolzene Kanten endgültig vermeiden.
Beeinträchtigen Sie Ihre Oberflächengüte nicht mehr mit generischen Metallschneidebits. Stöbern Sie in unserem umfassenden Katalog hochpräziser nichtmetallischer Bearbeitungswerkzeuge, die speziell für Ihre genauen Materialanforderungen entwickelt wurden. Besuchen Besuchen Sie ssendmill.com noch heute, um die genauen Vollhartmetall-Geometrien zu finden, die Sie zur Optimierung Ihres nächsten Produktionslaufs für maximale Effizienz und makellose Details benötigen.
Obwohl dies physikalisch möglich ist, wird dringend davon abgeraten. Metallwerkzeuge verfügen über unterschiedliche Spanwinkel und kleinere Spannuten für dichte Materialien. Beim Einsatz auf Nichtmetallen gelingt es diesen Geometrien nicht, die Späne schnell abzutransportieren. Dies führt dazu, dass Kunststoffe durch Reibung schmelzen und Holz verbrennt oder reißt. Sie sollten immer spezielle nichtmetallische Fräswerkzeuge verwenden, die für die spezifischen thermischen und strukturellen Eigenschaften Ihres Substrats entwickelt wurden.
Für feine, komplizierte Texte und Mikrodetails ist ein 30-Grad- oder 45-Grad-V-Nutschneider optimal. Der steile Winkel ermöglicht es der CNC-Maschine, tief genug in das Material einzuschneiden, um eine saubere, gut sichtbare Linie zu erzeugen, ohne dass der Text auf der Oberfläche übermäßig breit, überlappend oder matschig aussieht.
Grate an der Oberkante eines Schnitts werden hauptsächlich durch Hitzestau und stumpfe Schnittkanten verursacht. Stellen Sie sicher, dass Sie ein messerscharfes, einschneidiges Gravierwerkzeug aus Kunststoff mit polierten Rillen verwenden, um die Reibung zu verringern und ein Anhaften von Kunststoff zu verhindern. Optimieren Sie außerdem Ihre Parameter, indem Sie die Spindeldrehzahl senken und den Vorschub erhöhen. Dadurch entstehen größere Späne, die die Wärme effektiv aus der Schnittzone ableiten, bevor sie die umgebende Kante schmelzen kann.
Ein spitzer V-Bit verjüngt sich zu einer absolut scharfen Spitze und bietet maximale Präzision für mikroskopische Details. Allerdings ist die Spitze sehr zerbrechlich und neigt bei hohen Vorschubgeschwindigkeiten zum Abbrechen. Ein Flachschneider weist an der Spitze einen mikroskopisch kleinen flachen Bereich auf, der typischerweise zwischen 0,1 mm und 0,3 mm groß ist. Diese subtile Modifikation verbessert die Haltbarkeit und Lebensdauer des Werkzeugs erheblich und liefert gleichzeitig eine hervorragende Detailqualität für die überwiegende Mehrheit der industriellen Anwendungen.
Das Ziel besteht darin, die Spangröße zu maximieren, um die Wärme vom Werkzeug abzuleiten. Beginnen Sie mit einer moderaten Spindeldrehzahl von etwa 16.000 bis 18.000 U/min und steigern Sie die Vorschubgeschwindigkeit so hoch, wie es Ihre CNC-Maschine und Ihr Materialniederhaltesystem ohne Rattern zulassen. Wenn der Kunststoff schmilzt, ist Ihre Spindeldrehzahl zu hoch oder Ihr Vorschub zu niedrig. Wenn das Werkzeug reißt, verringern Sie die Vorschubgeschwindigkeit oder verringern Sie die Eintauchtiefe pro Durchgang.
Werkzeugbruch in dichten, abrasiven Materialien ist in der Regel auf zwei Hauptursachen zurückzuführen: übermäßiger Rundlauf oder Spanansammlung. Wenn Ihre Spannzange verschmutzt oder abgenutzt ist, wackelt das Werkzeug und die empfindliche Spitze bricht ab. Wenn Sie alternativ in einem einzigen Durchgang zu tief eintauchen, ohne dass die Späne ordnungsgemäß abgeführt werden, verstopfen die Sägespäne die Spannut. Dadurch wird der Schneiddruck drastisch erhöht, bis das Hartmetall abschert. Entfernen Sie Späne immer effizient und verwenden Sie eine mikroflache Spitze für zusätzliche strukturelle Festigkeit.