
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-09-2026 Asal: Lokasi


Memotong celah yang dalam dan sempit pada logam tetap menjadi operasi yang sangat menuntut di lantai pabrik CNC modern. Pabrik akhir standar secara rutin mencapai batas fisik selama pemotongan ini. Lendutan alat yang parah, serpihan yang terperangkap, dan kerusakan alat yang parah merupakan masalah yang memusingkan setiap hari bagi masinis. Ketika peralatan katalog standar menghambat produksi Anda, solusi teknis menjadi sebuah kebutuhan dan bukan sebuah kemewahan. Peralihan ke alat pemotong yang dibuat khusus memungkinkan fasilitas memangkas waktu siklus, mencapai penyelesaian permukaan yang sempurna, dan mempertahankan akurasi dimensi yang ketat. Kami akan menguraikan mekanisme pemotongan slot tipis, mengevaluasi arsitektur pemotong yang berbeda, dan menentukan kapan tepatnya meningkatkan ke pisau melingkar khusus yang paling masuk akal secara finansial untuk toko Anda.
Mengalahkan Lendutan: Slotting yang tipis menuntut kekakuan alat yang ekstrem. Perkakas mikro standar menekuk karena gaya lateral. Solusi sirkular yang direkayasa menjaga stabilitas titik mati dengan mendistribusikan gaya pemotongan secara efisien.
Keunggulan Karbida: Karbida padat memberikan ketahanan aus dan stabilitas termal yang tak tertandingi dibandingkan dengan Baja Berkecepatan Tinggi tradisional. Ini adalah satu-satunya pilihan yang layak untuk pengerjaan volume tinggi dan paduan eksotik.
Presisi dan Penyelesaian: Memasang pemotong melingkar khusus pada punjung tugas berat menghilangkan runout aksial. Hal ini menjamin toleransi yang ketat jauh di dalam alur sempit.
Penyesuaian Mendorong ROI: Ketika dimensi standar gagal, alat khusus mengkonsolidasikan operasi. Mencocokkan spesifikasi slot yang tepat menghilangkan penyelesaian akhir sekunder.
Penyiapan adalah Segalanya: Pemotong premium masih memerlukan pengumpanan yang dioptimalkan, pemuatan chip yang presisi, dan pegangan kerja yang kokoh untuk mencegah obrolan dan kegagalan dini.
Pemesinan saluran yang dalam dan sempit menimbulkan hambatan fisik dan termal yang sama sekali tidak ada dalam pembuatan profil atau permukaan standar. Mengenali titik-titik kendala mekanis ini adalah langkah pertama dalam membangun strategi pemesinan antipeluru.
Bayangkan seorang masinis menjalankan komponen dirgantara yang bernilai tinggi. Tiba-tiba, bunyi keras bergema di dalam penutup mesin. Mendorong alat mikro standar melampaui batas fisiknya berakhir persis seperti ini. Masalah inti dengan pabrik ujung mikro standar dalam aplikasi slotting adalah kurangnya kekuatan penampang. Memperkecil diameter pahat agar sesuai dengan slot sempit akan mengurangi kekakuannya secara eksponensial.
Mencoba rasio kedalaman terhadap lebar yang tinggi akan menghasilkan gaya pemotongan lateral yang sangat besar. Alat itu bengkok. Dalam alur yang terbatas, bahkan defleksi mikroskopis pun memaksa seruling bergesekan dengan dinding yang baru dipotong. Gesekan ini menghasilkan panas yang sangat besar. Ruang tertutup juga menghambat aliran cairan, menyebabkan keripik terbungkus rapat. Ketika material yang dievakuasi tidak dapat keluar, alat tersebut akan memotong kembali serpihannya sendiri. Tekanan pemotongan melonjak seketika, dan karbidanya pecah.
Mengandalkan perkakas yang salah akan menguras profitabilitas bengkel mesin. Suku cadang yang terkelupas adalah kerugian finansial yang paling terlihat. Ketika end mill yang rapuh patah dan melekat pada benda kerja yang berharga, mengekstraksi stub yang rusak memerlukan pelubangan EDM yang lambat dan mahal. Seringkali, seluruh bagian dimasukkan ke tempat sampah.
Perkakas yang buruk juga merusak waktu siklus. Operator mencoba mengkompensasi alat yang lemah dengan menurunkan laju pengumpanan secara drastis dan memprogram lusinan lintasan kedalaman yang dangkal. Hal ini mencegah kerusakan langsung namun meningkatkan waktu siklus secara artifisial. Throughput merosot. Perkakas standar yang mengalami defleksi menghasilkan permukaan akhir yang buruk, ditandai dengan bekas obrolan yang berat dan dinding celah yang meruncing sehingga gagal dalam pemeriksaan kontrol kualitas.
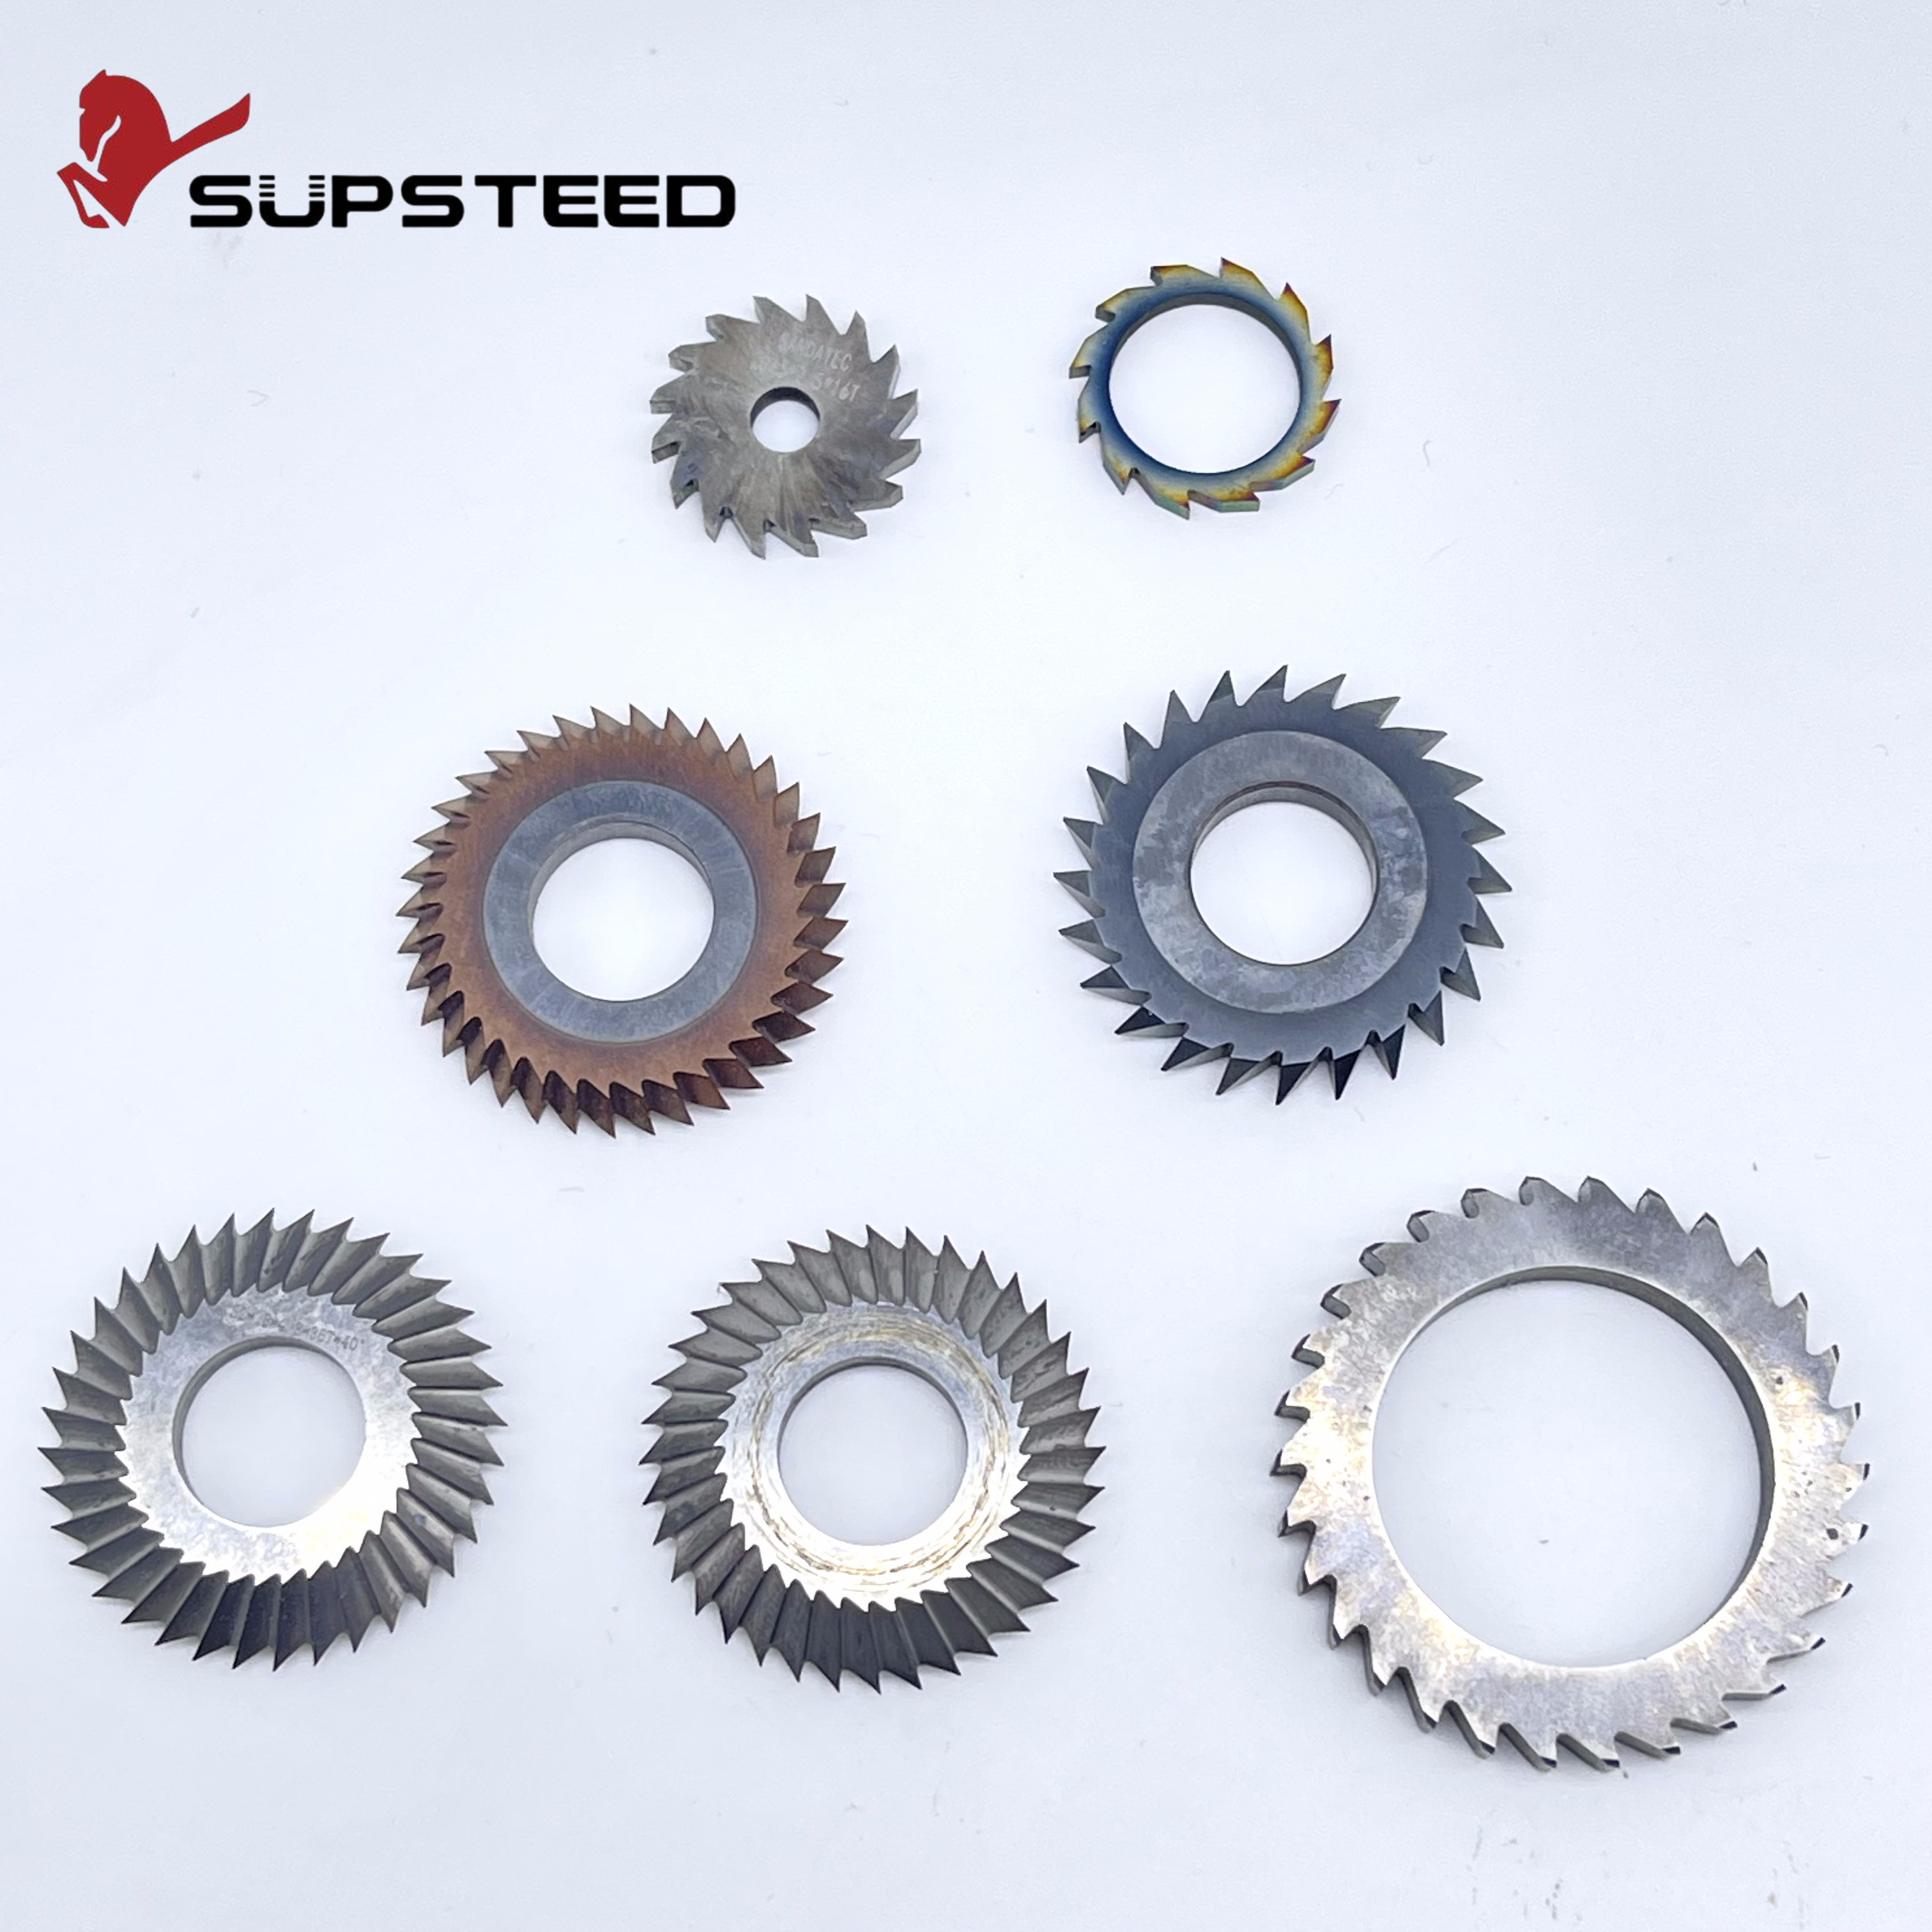
Ketika alat yang tersedia gagal, produsen harus beralih ke solusi khusus. Memahami apa yang membuat pemotong benar-benar dioptimalkan untuk geometri tertentu sangat penting untuk meningkatkan proses Anda.
Kesenjangan antara alat katalog standar dan a alat penggilingan khusus tergantung pada tujuan teknik. Opsi standar diproduksi secara massal untuk menangani aplikasi tujuan umum dengan hasil yang dapat diterima. Pemotong yang dirancang khusus dibuat untuk mengatasi kendala unik pada benda kerja, tingkat material, atau dinamika mesin tertentu.
Solusi rekayasa ini menampilkan geometri khusus yang tidak tersedia di rak standar. Anda mungkin memerlukan sudut rake khusus yang dioptimalkan untuk memotong Inconel, jumlah gigi tertentu yang disesuaikan dengan tenaga kuda spindel Anda, atau sudut piringan yang dimodifikasi untuk mencegah gesekan dinding pada slot yang sangat dalam. Mencocokkan geometri pahat dengan aplikasi secara tepat akan menghilangkan kompromi pada pemesinan tujuan umum.
Aplikasi slotting yang berbeda memerlukan pendekatan mekanis yang berbeda. Insinyur biasanya memilih dari tiga arsitektur alat utama di lingkungan CNC.
Pemotong T-Slot: Dibuat dengan leher sempit dan kepala pemotongan lebih lebar. Slot ini melemahkan pabrik tetapi sangat rentan terhadap pengepakan chip jika saluran vertikal awal tidak memiliki jarak yang tepat.
Pemotong Kursi Kunci Woodruff: Menampilkan kepala pemotong melingkar kecil pada betis yang kokoh. Ini unggul dalam alur pasak setengah lingkaran yang dangkal dan terlokalisasi di poros tetapi tidak memiliki jangkauan untuk alur dalam yang terus menerus.
Gergaji Bundar yang Dipasang di Arbor: Ini menawarkan kemampuan rasio kedalaman-ke-lebar tertinggi. Kekakuan luar biasa pada punjung pemasangan memberikan stabilitas yang tak tertandingi.
Bilah melingkar mendominasi saluran sempit karena fitur geometris dan desain strukturalnya yang spesifik. Mari kita periksa bagaimana mereka dibangun.
A gergaji menggorok karbida adalah alat pemotong melingkar yang sangat khusus yang dibuat dari blanko tungsten karbida padat. Tidak seperti end mill standar yang melakukan pemotongan pada bagian bawah dan samping, alat ini memiliki fitur pemotongan gigi secara eksklusif pada bagian luarnya. Digerakkan oleh spindel CNC melalui penahan punjung tugas berat, alat ini unggul dalam operasi pemisahan dan memotong alur dalam yang tidak dapat diakses oleh perkakas yang digerakkan oleh shank.
Elemen desain yang penting adalah profil piringan. Sisi bilahnya memiliki sedikit lancip cekung dari ujung tajam luar ke arah lubang pemasangan tengah. Geometri ini memberikan jarak bebas samping yang penting. Hanya gigi pemotong bagian tepi yang bersentuhan dengan benda kerja. Mencegah badan gergaji yang kokoh bergesekan dengan dinding yang baru dipotong secara drastis mengurangi gesekan, timbulnya panas, dan risiko pengikatan.
Performa sebenarnya bergantung pada pencocokan spesifikasi yang tepat dengan kebutuhan operasional Anda. Pisau industri kelas atas biasanya memiliki diameter luar mulai dari 20mm hingga 100mm, dengan lebar pemotongan ultra-tipis mulai dari 0,2mm.
Jumlah dan Pitch Gigi: Jumlah gigi menentukan beban chip dan kecepatan evakuasi. Pitch yang kasar menghasilkan kerongkongan yang lebih besar, sehingga ideal untuk slot yang dalam atau bahan bergetah seperti aluminium yang memerlukan pembersihan serpihan sangat penting. Pitch yang halus mendistribusikan gaya pemotongan ke lebih banyak tepian, sehingga mengurangi guncangan saat mengerjakan bagian berdinding tipis atau baja yang diperkeras.
Sudut Rake: Sudut permukaan pemotongan mempengaruhi tekanan pemotongan. Sudut rake positif menggeser material dengan rapi untuk plastik dan aluminium. Sudut penggaruk yang netral atau sedikit negatif memberikan kekuatan tepi yang kokoh yang dibutuhkan untuk paduan yang diperkeras.
Toleransi Ketebalan: Pemotong presisi menahan toleransi ketebalan hingga 0,005 mm. Ketepatan ini menjamin lebar slot akhir memenuhi spesifikasi ruang angkasa yang ketat tanpa memerlukan penyelesaian akhir sekunder.
Lanskap manufaktur sedang berusaha keras menuju miniaturisasi. Sektor peralatan medis dan dirgantara memerlukan komponen yang lebih kecil, ringan, dan jauh lebih kompleks. Bengkel mesin terus-menerus ditugaskan untuk memotong slot yang sangat sempit menjadi paduan eksotis berkekuatan tinggi seperti Titanium Ti-6Al-4V dan Inconel 718.
Pergeseran ini secara mendasar telah mengganggu strategi perkakas. Mengandalkan perkakas baja tradisional untuk memotong alur yang dalam pada material keras ini adalah perjuangan yang sia-sia dalam menghadapi keausan perkakas yang cepat dan waktu siklus yang membengkak. Mengadopsi bilah melingkar karbida padat dengan geometri yang dirancang khusus kini menjadi prosedur operasi standar untuk bengkel kelas atas. Fasilitas yang menggunakan solusi pemotongan canggih ini memenangkan lebih banyak tawaran. Mereka menerapkan toleransi yang lebih ketat dan secara signifikan mengurangi biaya per komponen pada perakitan yang kompleks.
Bilah bundar karbida padat memerlukan investasi awal yang lebih tinggi. Produsen harus mendasarkan keputusan peralatan mereka pada kriteria obyektif yang menjamin laba atas investasi melalui peningkatan efisiensi.
Waktu kerja mesin adalah metrik utama untuk profitabilitas di lingkungan bervolume tinggi. Perkakas standar cepat aus, sehingga memaksa alat berat sering berhenti untuk mengganti perkakas, penyetelan offset, dan inspeksi barang pertama. Karbida padat mempertahankan ketajamannya lebih lama. Toko dapat menjalankan batch besar dengan akurasi dimensi yang konsisten. Hal ini secara efektif menurunkan biaya keseluruhan per komponen meskipun harga di muka lebih tinggi.
Teknik modern menuntut material yang terkenal memiliki kemampuan mesin yang buruk. Pemotongan titanium, baja tahan karat, atau komposit abrasif kelas luar angkasa menghasilkan panas yang sangat besar di zona pemotongan. Perkakas baja tradisional melunak dan rusak dengan cepat. Karbida padat memiliki kekerasan merah dan ketahanan termal yang unggul. Ini tahan terhadap suhu ekstrem tanpa kehilangan integritas struktural atau merusak bentuk ujung tombak.
Fisika menentukan seberapa dalam alat betis standar dapat memotong sebelum patah. Ketika cetak biru memerlukan slot yang sangat dalam dibandingkan lebarnya, seperti slot selebar 1,0 mm yang dipotong sedalam 15 mm, end mill tidak dapat bertahan. Di bawah kondisi yang menuntut ini, sebuah punjung dipasang pemotong slot tipis adalah satu-satunya solusi praktis. Stabilitas inti yang sangat besar dari punjung yang tebal menopang bilahnya, memungkinkan gigi melingkar mencapai kedalaman ekstrem dengan aman.
Memilih material dasar yang tepat akan menentukan parameter pemesinan Anda. Perbandingan langsung menyoroti mengapa karbida mendominasi lantai CNC modern.
Fitur |
Baja Berkecepatan Tinggi |
Karbida Padat |
|---|---|---|
Ketahanan Aus |
Rendah hingga Sedang |
Sangat Tinggi |
Stabilitas Termal |
Buruk di bawah suhu panas yang ekstrem |
Kekerasan merah yang luar biasa |
Toleransi Getaran |
Pemaaf dan tangguh |
Rapuh, memerlukan kekakuan yang tinggi |
Kecepatan Pemotongan |
Diperlukan laju umpan yang lambat |
Mendukung RPM dan feed yang agresif |
Aplikasi Terbaik |
Pabrik manual, pengoperasian bervolume rendah |
CNC kaku, produksi volume tinggi |
Baja Berkecepatan Tinggi tetap menjadi bahan pokok untuk mesin manual lama yang tidak memiliki kekakuan struktural. Ini menyerap guncangan dan serangan balik spindel dengan baik. Namun, dalam lingkungan CNC modern, HSS cepat aus pada material abrasif dan melentur di bawah beban berat, sehingga merusak kelurusan slot.
Karbida padat dirancang untuk manufaktur berkinerja tinggi. Ini berjalan pada kecepatan permukaan yang jauh lebih tinggi, sehingga memangkas waktu siklus. Kekakuan yang melekat mencegah kelenturan pahat, sehingga menghasilkan slot yang lurus sempurna. Satu-satunya kelemahan adalah kerapuhannya. Karbida memerlukan pengaturan yang sangat kaku, pegangan kerja yang ketat, dan punjung yang presisi untuk mencegah gigi terkelupas secara mikro.
Membeli peralatan premium hanyalah setengah dari perjuangan. Penerapan yang sempurna di lantai alat berat memaksimalkan masa pakai alat dan kualitas suku cadang.
Gergaji bundar hanya akan berfungsi jika punjung yang memegangnya. Pasang bilah sedekat mungkin dengan poros mesin selama jarak bebas bagian memungkinkan. Overhang punjung yang panjang berfungsi sebagai tuas, memperkuat getaran dan merusak masa pakai alat.
Meminimalkan runout aksial sangatlah penting. Operator harus membersihkan punjung, spacer pemasangan, dan blade dengan cermat sebelum perakitan. Sepotong puing mikroskopis yang menyebabkan goyangan 0,02 mm memaksa gergaji memotong slot yang terlalu besar. Hal ini memberikan tekanan yang tidak merata dan merusak pada gigi dan menyebabkan kegagalan dini. Selalu gunakan punjung yang bersih dan memiliki permukaan tanah yang presisi.
Arah penggilingan menentukan umur alat. Penggilingan pendakian adalah metode yang disukai dalam pengaturan CNC yang kaku. Gigi mengikat material pada ketebalan chip maksimum dan keluar pada ketebalan nol. Dinamika ini mengarahkan gaya pemotongan ke bawah ke dalam perlengkapan, memindahkan panas ke dalam chip, dan mengurangi pengerasan kerja. Penggilingan konvensional sebaiknya hanya digunakan jika mesin mengalami serangan balik yang berlebihan.
Menghitung beban chip yang tepat per gigi sangatlah penting. A pemotong gergaji presisi dapat memiliki 20 hingga lebih dari 100 gigi. Umpan dan kecepatan harus dihitung berdasarkan jumlah gigi spesifik. Pengumpanan yang terlalu lambat menyebabkan alat bergesekan dan tumpul. Memberi makan terlalu cepat akan membebani kerongkongan dan membuat gigi patah.
Keripik yang terperangkap adalah musuh slotting. Jika serpihan tetap berada di alur yang dalam, bilah akan memotongnya kembali sehingga menyebabkan pengikatan langsung. Untuk aluminium dan baja tahan karat, arahkan cairan pendingin bertekanan tinggi dan bervolume tinggi langsung ke dalam slot. Ini menghilangkan serpihan dan memberikan pelumasan yang diperlukan. Saat mengerjakan besi tuang atau baja perkakas yang diperkeras, hembusan udara bertekanan tinggi yang kuat dan terus menerus akan jauh lebih efektif. Semburan udara membersihkan serpihan dengan cepat tanpa membuat gigi karbida panas mengalami penurunan suhu secara tiba-tiba, mencegah guncangan termal dan patah tulang mikro.
Mengetahui dengan tepat cara menentukan peralatan Anda akan menghemat banyak waktu dan uang.
Bilah katalog standar diproduksi dalam ketebalan fraksional atau metrik nominal. Jika bagian Anda termasuk dalam toleransi ini, alat siap pakai akan sangat hemat biaya. Desain eksklusif modern sering kali memerlukan lebar slot non-standar, jari-jari sudut tertentu, atau geometri profil gabungan.
Bermitra dengan produsen alat khusus memastikan pemotong tersebut sesuai dengan aplikasi Anda dengan sempurna. Kebiasaan alat slotting menghilangkan kebutuhan untuk mengambil beberapa langkah untuk mencapai lebar tertentu, meningkatkan konsistensi bagian dan mengurangi waktu siklus secara besar-besaran.
Berikan data akurat kepada produsen alat Anda untuk merekayasa alat khusus yang sukses. Ikuti panduan pemilihan standar ini.
Data Material: Tentukan tingkat material dan kondisi kekerasan yang tepat, seperti Baja 4140 di HRC 32.
Dimensi Slot: Rincikan lebar nominal, kedalaman pemotongan maksimum, dan rentang toleransi yang dapat diterima.
Kemampuan Mesin: Bagikan RPM spindel maksimum Anda, sistem pengiriman cairan pendingin yang tersedia, dan antarmuka punjung spesifik yang digunakan di lantai Anda.
Memotong celah tipis tidak harus selalu menjadi hambatan. Perkakas standar menyebabkan frustrasi operator, komponen terkelupas, dan pemotong patah. Berinvestasi pada rekayasa yang dirancang khusus akan mengubah seluruh dinamika permesinan. Peningkatan ke bilah melingkar karbida padat memberikan kekakuan, ketahanan termal, dan presisi yang diperlukan untuk menaklukkan alur yang dalam dan sempit. Baik membuat profil logam campuran dirgantara atau menjalankan ekstrusi aluminium bervolume tinggi, memilih pemotong yang tepat akan menurunkan biaya per komponen dan meningkatkan kemampuan manufaktur Anda. Jika Anda siap menghilangkan kerusakan alat dan mengoptimalkan operasi slotting Anda, jelajahi solusi teknis di SS End Mill. Alat pemotong karbida khusus dan standar kami dirancang untuk memenuhi spesifikasi tepat Anda dan mendorong kemajuan produksi Anda.
Gergaji menggorok karbida memotong menggunakan pinggiran luarnya dan ditopang oleh punjung yang tebal dan kokoh. Hal ini menawarkan kekakuan yang jauh lebih besar dibandingkan pabrik mikro-end yang rapuh. Keunggulan arsitektural ini memungkinkan pemotongan slot yang lebih dalam dan sempit tanpa alat membelok, bergesekan, atau patah karena tekanan lateral.
Gergaji potong karbida padat presisi tinggi dapat diproduksi dengan lebar pemotongan setipis 0,15 mm hingga 0,20 mm, bergantung pada diameter luar bilahnya. Peralatan ultra-tipis ini memerlukan punjung yang sangat kaku dan pengaturan zero-runout agar dapat berfungsi tanpa kerusakan.
Meskipun secara teknis memungkinkan, hal ini memerlukan kehati-hatian yang ekstrim dan tidak disarankan. Karbida padat pada dasarnya rapuh. Mesin manual sering kali mengalami serangan balik spindel dan kurangnya kekakuan struktural, yang dengan mudah menyebabkan gigi karbida terkelupas atau pecah selama pemotongan terputus. Mereka termasuk dalam lingkungan CNC yang sangat kaku.
Jumlah gigi tergantung pada pembentukan chip. Bahan yang lembut dan bergetah seperti aluminium memerlukan lebih sedikit gigi dan kerongkongan yang lebih besar untuk mengeluarkan serpihan dengan cepat tanpa pengepakan. Bahan keras seperti titanium atau baja perkakas memerlukan jumlah gigi yang lebih banyak untuk mendistribusikan gaya pemotongan ke lebih banyak tepian, sehingga mengurangi guncangan pada satu gigi.
Pengikatan hampir selalu disebabkan oleh evakuasi chip yang buruk atau ekspansi termal. Pastikan Anda menggunakan cairan pendingin bertekanan tinggi yang memadai atau hembusan udara yang kuat untuk mengeluarkan serpihan secara fisik dari alur yang dalam. Memanfaatkan gergaji yang memiliki sisi cekung mencegah badan perkakas padat menimbulkan gesekan terhadap dinding slot yang baru dipotong.
Ya, terutama untuk proses produksi bervolume tinggi atau saat mengerjakan material luar angkasa yang sulit. Alat khusus yang dirancang khusus untuk lebar slot persis Anda menghilangkan kebutuhan untuk melakukan beberapa gerakan step-over. Hal ini secara drastis mengurangi waktu siklus, yang berarti alat ini terbayar dengan cepat melalui peningkatan produktivitas harian.
Alat slotting dirancang untuk memotong alur hingga kedalaman yang tepat di dalam benda kerja tanpa merusaknya. Alat perpisahan dirancang untuk memotong seluruh bahan untuk memisahkannya dari bahan utama. Banyak pemotong melingkar presisi dapat melakukan kedua operasi secara efektif tergantung pada pengaturan jalur pahat.


