
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-21 Pinagmulan: Site


Ang pagputol ng malalim, makitid na mga puwang sa metal ay nananatiling isang kilalang-kilala na operasyon sa modernong CNC shop floor. Karaniwang tinatamaan ng mga karaniwang end mill ang mga pisikal na limitasyon sa panahon ng mga pagbawas na ito. Ang matinding pagpapalihis ng tool, mga na-trap na chips, at sakuna na pagkasira ng tool ay pang-araw-araw na pananakit ng ulo para sa mga machinist. Kapag sinasakal ng karaniwang tool ng catalog ang iyong produksyon, ang mga engineered na solusyon ay nagiging isang pangangailangan sa halip na isang luho. Ang paglipat sa mga tool sa paggupit na ginawa para sa layunin ay nagbibigay-daan sa mga pasilidad na i-slash ang mga oras ng pag-ikot, makamit ang mga flawless surface finish, at magkaroon ng mahigpit na katumpakan ng dimensional. Sisirain namin ang mga mekanika ng manipis na pagputol ng slot, susuriin ang iba't ibang arkitektura ng cutter, at itatag nang eksakto kung kailan ang pag-upgrade sa mga dalubhasang circular blades ang pinakapinansiyal para sa iyong tindahan.
Pagtalo sa Deflection: Ang manipis na slotting ay nangangailangan ng matinding higpit ng tool. Ang mga karaniwang micro-tool ay nakayuko sa ilalim ng mga lateral forces. Ang mga inhinyero na pabilog na solusyon ay nagpapanatili ng katatagan ng dead-center sa pamamagitan ng mahusay na pamamahagi ng mga cutting force.
Ang Carbide Advantage: Ang solid carbide ay naghahatid ng walang kaparis na wear resistance at thermal stability kumpara sa tradisyonal na High-Speed Steel. Ito ang tanging mapagpipilian para sa mga high-volume run at mga kakaibang haluang metal.
Katumpakan at Tapos: Ang pag-mount ng nakalaang circular cutter sa isang heavy-duty na arbor ay nag-aalis ng axial runout. Ginagarantiyahan nito ang masikip na pagpapahintulot sa loob ng makitid na mga uka.
Nagdudulot ng ROI ang Pag-customize: Kapag nabigo ang mga karaniwang dimensyon, pinagsasama-sama ng custom na tool ang mga operasyon. Ang pagtutugma ng eksaktong mga detalye ng slot ay nag-aalis ng mga pangalawang finishing pass.
Ang Pag-setup ay Lahat: Nangangailangan pa rin ang mga premium na cutter ng mga naka-optimize na feed, tumpak na pag-load ng chip, at mahigpit na workholding upang maiwasan ang satsat at maagang pagkabigo.
Ang paggawa ng malalim at makitid na mga channel ay nagpapakilala ng mga pisikal at thermal na mga hadlang sa kalsada na ganap na wala sa karaniwang pag-profile o pagharap. Ang pagkilala sa mga mechanical pain point na ito ay ang unang hakbang patungo sa pagbuo ng bulletproof machining strategy.
Isipin ang isang machinist na nagpapatakbo ng isang mataas na dolyar na bahagi ng aerospace. Biglang umalingawngaw ang isang matalim na snap sa enclosure ng makina. Ang pagtulak sa mga karaniwang micro-tool na lampas sa kanilang mga pisikal na limitasyon ay nagtatapos nang eksakto sa ganito. Ang pangunahing isyu sa karaniwang micro-end mill sa mga slotting application ay isang matinding kakulangan ng cross-sectional strength. Ang pagpapaliit sa diameter ng isang tool upang magkasya sa isang makitid na slot ay lubos na nakakabawas sa higpit nito.
Ang pagtatangka sa mataas na depth-to-width ratios ay bumubuo ng napakalaking lateral cutting force. Nakayuko ang tool. Sa isang nakakulong na uka, kahit na ang microscopic deflection ay pinipilit ang mga flute na kuskusin ang mga bagong putol na dingding. Ang alitan na ito ay bumubuo ng napakalaking init. Ang nakapaloob na espasyo ay sumasakal din sa daloy ng likido, na nagiging sanhi ng mga chips na masikip nang mahigpit. Kapag ang inilikas na materyal ay hindi makatakas, ang tool ay nagre-recut ng sarili nitong mga chips. Agad na tumataas ang presyon ng pagputol, at nabasag ang karbida.
Ang pag-asa sa maling tool ay nakakaubos ng kakayahang kumita ng machine shop. Ang mga scrap na bahagi ay ang pinakakitang pinansiyal na hit. Kapag ang isang malutong na end mill ay pumutok at na-embed sa isang mahalagang workpiece, ang pagkuha ng sirang stub ay nangangailangan ng mabagal, mahal na EDM hole-popping. Kadalasan, ang buong bahagi ay napupunta sa scrap bin.
Ang mahinang tooling ay sumisira din sa mga oras ng pag-ikot. Sinisikap ng mga operator na bayaran ang mga mahihinang tool sa pamamagitan ng matinding pagbaba ng mga rate ng feed at pagprograma ng dose-dosenang mababaw na depth pass. Pinipigilan nito ang agarang pagkasira ngunit artipisyal na nagpapalaki ng mga oras ng pag-ikot. Bumaba ang throughput. Ang mga karaniwang tool na nakikipagpunyagi sa pagpapalihis ay nag-iiwan ng kakila-kilabot na mga pagtatapos sa ibabaw na nailalarawan sa pamamagitan ng mga mabibigat na marka ng satsat at mga tapered na pader ng slot na hindi nagtagumpay sa mga inspeksyon sa pagkontrol sa kalidad.
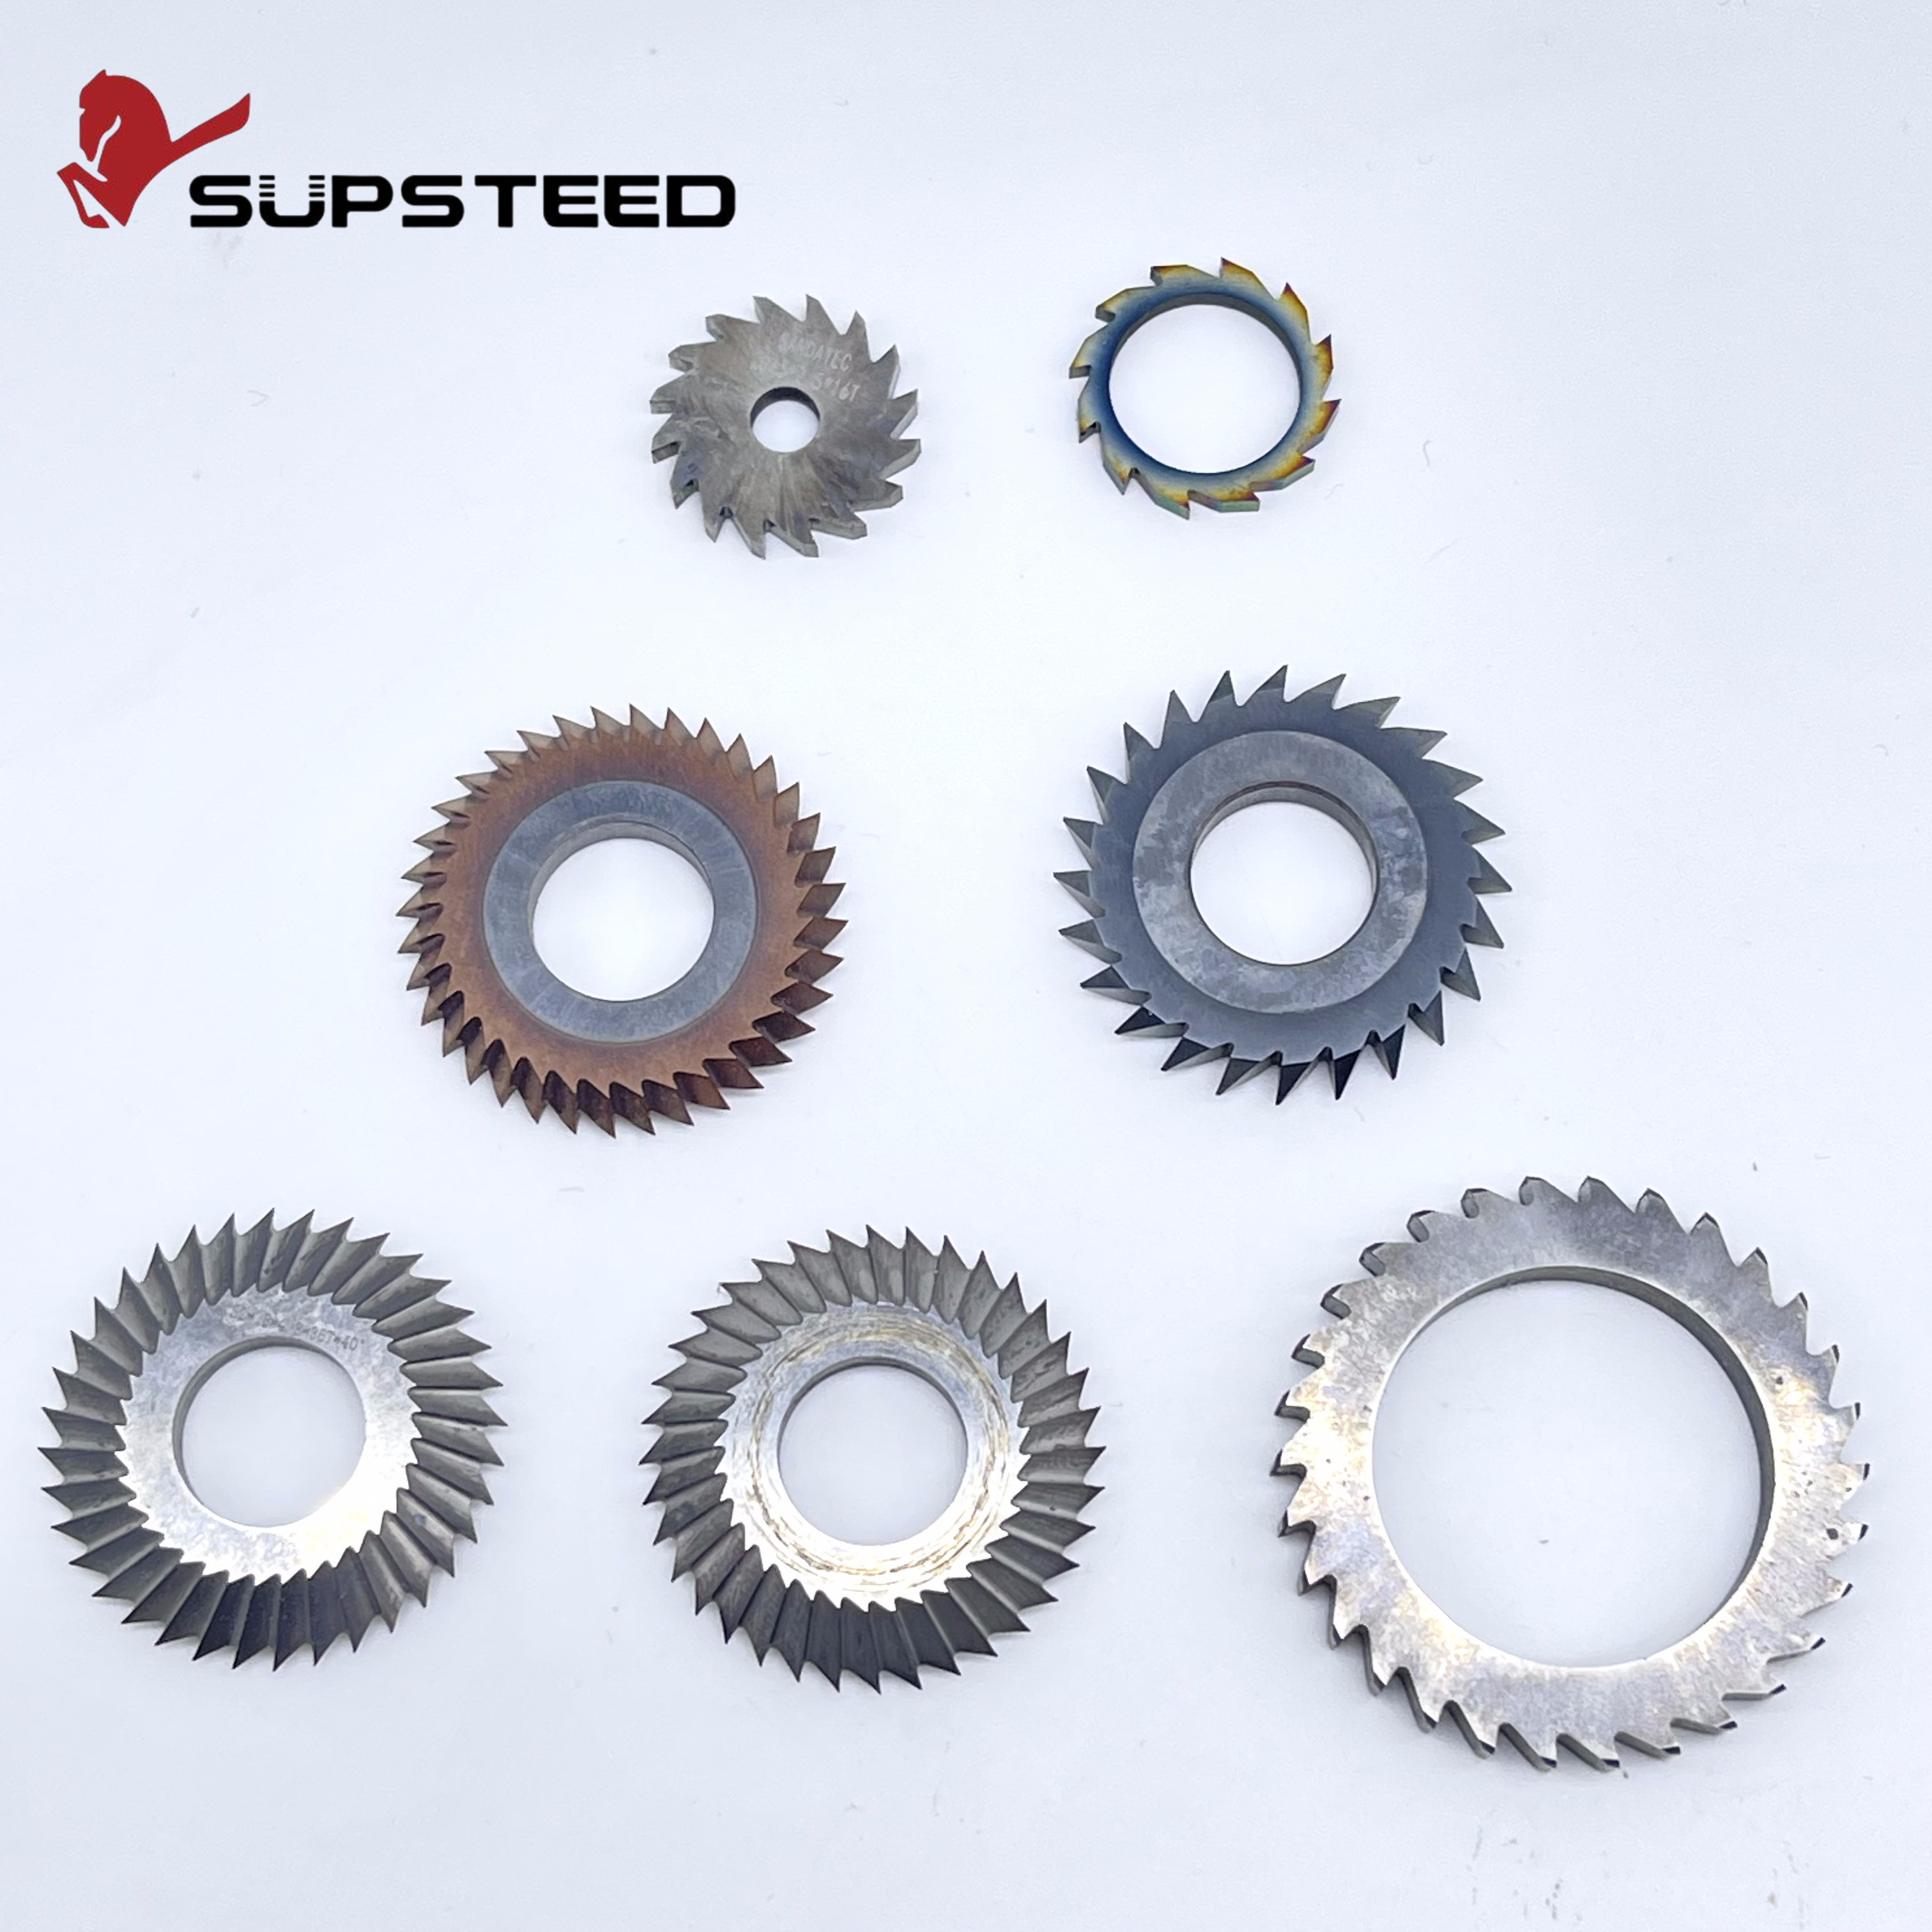
Kapag nabigo ang mga tool sa labas, ang mga tagagawa ay dapat mag-pivot sa mga espesyal na solusyon. Ang pag-unawa sa kung ano ang gumagawa ng isang cutter na tunay na na-optimize para sa mga partikular na geometries ay mahalaga para sa pag-upgrade ng iyong proseso.
Ang agwat sa pagitan ng karaniwang mga tool sa catalog at a ang espesyal na tool sa paggiling ay bumaba sa layunin ng engineering. Ang mga karaniwang opsyon ay mass-produce upang pangasiwaan ang mga pangkalahatang layunin na application na may mga katanggap-tanggap na resulta. Ang mga custom-engineered cutter ay binuo upang mapaglabanan ang mga natatanging hadlang ng isang partikular na workpiece, materyal na grado, o machine dynamic.
Nagtatampok ang mga engineered na solusyon na ito ng mga iniangkop na geometries na hindi available sa mga karaniwang istante. Maaaring kailanganin mo ang mga custom na anggulo ng rake na na-optimize para sa paggugupit ng Inconel, mga partikular na bilang ng ngipin na tumugma sa lakas ng kabayo ng iyong spindle, o binagong mga anggulo ng dish upang maiwasan ang pagkuskos sa dingding sa napakalalim na mga slot. Ang pagtutugma ng geometry ng tool nang eksakto sa application ay nag-aalis ng mga kompromiso ng general-purpose machining.
Ang iba't ibang mga application ng slotting ay nangangailangan ng mga natatanging mekanikal na diskarte. Karaniwang pumipili ang mga inhinyero mula sa tatlong pangunahing arkitektura ng tool sa mga kapaligiran ng CNC.
Mga T-Slot Cutter: Binuo na may makitid na leeg at mas malawak na cutting head. Ang mga mill undercut slot na ito ngunit lubhang madaling kapitan sa chip packing kung ang paunang vertical channel ay walang tamang clearance.
Woodruff Keyseat Cutters: Nagtatampok ng maliit na pabilog na cutting head sa solid shank. Ang mga ito ay mahusay sa mababaw, naka-localize na mga semi-circular na keyway sa mga shaft ngunit walang abot para sa tuluy-tuloy na malalalim na uka.
Arbor-Mounted Circular Saws: Ang mga ito ay nag-aalok ng ganap na pinakamataas na depth-to-width ratio na mga kakayahan. Ang napakalawak na tigas ng mounting arbor ay nagbibigay ng walang kaparis na katatagan.
Ang mga pabilog na blades ay nangingibabaw sa mga makitid na channel dahil sa kanilang mga partikular na geometric na katangian at disenyo ng istruktura. Suriin natin kung paano sila binuo.
A Ang carbide slitting saw ay isang mataas na dalubhasang pabilog na tool sa pagputol ng lupa mula sa solidong tungsten carbide na blangko. Hindi tulad ng karaniwang pagputol ng mga end mill sa ibaba at gilid, ang tool na ito ay nagtatampok ng pagputol ng mga ngipin na eksklusibo sa panlabas na gilid nito. Hinihimok ng CNC spindle sa pamamagitan ng heavy-duty arbor holder, mahusay ito sa paghihiwalay ng mga operasyon at pagputol ng malalalim na uka na hindi naa-access ng shank-driven na mga tool.
Ang isang kritikal na elemento ng disenyo ay ang dished profile. Ang mga gilid ng talim ay nagtatampok ng bahagyang malukong taper mula sa panlabas na gilid patungo sa gitnang mounting hole. Nagbibigay ang geometry na ito ng mahahalagang side clearance. Tanging ang mga peripheral cutting na ngipin lamang ang nakikipag-ugnayan sa workpiece. Ang pagpigil sa solidong katawan ng lagari mula sa pagkuskos sa bagong putol na mga dingding ay lubhang nakakabawas ng alitan, pagbuo ng init, at ang panganib ng pagbubuklod.
Ang tunay na pagganap ay umaasa sa pagtutugma ng mga eksaktong detalye sa iyong mga kinakailangan sa pagpapatakbo. Ang mga high-end na pang-industriya na blade ay karaniwang nagtatampok ng mga panlabas na diameter mula 20mm hanggang 100mm, na may mga ultra-manipis na lapad ng paggupit na nagsisimula sa kasingbaba ng 0.2mm.
Bilang at Pitch ng Ngipin: Ang bilang ng mga ngipin ay nagdidikta ng pagkarga ng chip at bilis ng paglisan. Ang isang magaspang na pitch ay lumilikha ng mas malalaking gullet, na ginagawa itong perpekto para sa malalalim na mga slot o gummy na materyales tulad ng aluminum kung saan ang chip clearance ay mahalaga. Ang isang pinong pitch ay namamahagi ng mga puwersa ng pagputol sa higit pang mga gilid, na binabawasan ang pagkabigla kapag gumagawa ng manipis na pader na mga bahagi o mga tumigas na bakal.
Rake Angles: Ang anggulo ng cutting face ay nakakaapekto sa cutting pressure. Ang mga positibong anggulo ng rake ay naggugupit ng materyal para sa mga plastik at aluminyo. Ang neutral o bahagyang negatibong mga anggulo ng rake ay nagbibigay ng matatag na lakas ng gilid na kinakailangan para sa mga tumigas na haluang metal.
Mga Pagpapahintulot sa Kapal: Ang mga precision cutter ay nagtataglay ng mga pagpapaubaya sa kapal hanggang sa 0.005mm. Ang katumpakan na ito ay ginagarantiyahan na ang panghuling lapad ng slot ay nakakatugon sa mahigpit na mga detalye ng aerospace nang hindi nangangailangan ng pangalawang pagtatapos ng mga pass.
Ang pagmamanupaktura landscape ay nagmamaneho nang husto patungo sa miniaturization. Ang mga medikal na aparato at sektor ng aerospace ay nangangailangan ng mga bahagi na mas maliit, mas magaan, at mas kumplikado. Ang mga machine shop ay patuloy na inaatasan sa pagputol ng hindi kapani-paniwalang makitid na mga puwang sa mga kakaibang haluang metal tulad ng Titanium Ti-6Al-4V at Inconel 718.
Ang pagbabagong ito ay pangunahing nakagambala sa mga diskarte sa tooling. Ang pag-asa sa mga tradisyunal na tool na bakal upang maputol ang malalalim na mga uka sa mga mahihirap na materyales na ito ay isang natatalo na labanan laban sa mabilis na pagkasira ng tool at mga bloated na oras ng pag-ikot. Ang paggamit ng solid carbide circular blades na may custom-engineered geometries ay karaniwang operating procedure na ngayon para sa mga top-tier na tindahan. Ang mga pasilidad na sumasaklaw sa mga advanced na solusyon sa pagputol na ito ay nanalo ng higit pang mga bid. Mas mahigpit ang kanilang mga pagpapaubaya at kapansin-pansing binabawasan ang kanilang cost-per-part sa mga kumplikadong pagtitipon.
Ang solid carbide circular blades ay nangangailangan ng mas mataas na paunang puhunan. Dapat ibase ng mga tagagawa ang kanilang mga desisyon sa tooling sa layunin na pamantayan na ginagarantiyahan ang isang return on investment sa pamamagitan ng pinahusay na kahusayan.
Ang oras ng pag-andar ng makina ay ang pinakahuling sukatan para sa kakayahang kumita sa mga kapaligirang may mataas na volume. Mabilis na maubos ang mga karaniwang tool, na pinipilit ang mga madalas na paghinto ng makina para sa mga pagbabago ng tool, pagsasaayos ng offset, at mga inspeksyon sa unang artikulo. Ang solid carbide ay nagpapanatili ng matalas na labaha nitong gilid nang mas matagal. Ang mga tindahan ay maaaring magpatakbo ng napakalaking batch na may pare-parehong dimensional na katumpakan. Ito ay epektibong nagpapababa sa kabuuang gastos sa bawat bahagi sa kabila ng mas mataas na upfront price tag.
Ang modernong engineering ay nangangailangan ng mga materyales na kilalang-kilala para sa mahinang machinability. Ang pagputol ng aerospace-grade titanium, hindi kinakalawang na asero, o abrasive composites ay nagdudulot ng matinding init sa cutting zone. Ang mga tradisyunal na kasangkapang bakal ay lumalambot at mabilis na bumababa. Ang solid carbide ay nagtataglay ng superior red hardness at thermal resistance. Nakatiis ito sa matinding temperatura nang hindi nawawala ang integridad ng istruktura o nababago ang cutting edge.
Idinidikta ng pisika kung gaano kalalim ang maaaring maputol ng karaniwang shank tool bago ito maputol. Kapag ang isang blueprint ay humihingi ng isang slot na napakalalim na may kaugnayan sa lapad nito, tulad ng isang 1.0mm wide slot cut na 15mm deep, ang isang end mill ay hindi mabubuhay. Sa ilalim ng mga hinihinging kondisyon, isang arbor-mount manipis na slot cutter ay ang tanging praktikal na solusyon. Ang napakalaking katatagan ng core ng makapal na arbor ay sumusuporta sa talim, na nagpapahintulot sa mga pabilog na ngipin na maabot ang matinding lalim nang ligtas.
Ang pagpili ng tamang base na materyal ay nagdidikta sa iyong mga parameter ng machining. Itinatampok ng direktang paghahambing kung bakit nangingibabaw ang carbide sa mga modernong sahig ng CNC.
Tampok |
Mataas na Bilis na Bakal |
Solid Carbide |
|---|---|---|
Wear Resistance |
Mababa hanggang Katamtaman |
Pambihirang Mataas |
Thermal Stability |
Mahina sa ilalim ng matinding init |
Napakahusay na pulang tigas |
Vibration Tolerance |
Mapagpatawad at matigas |
Malutong, nangangailangan ng mataas na tigas |
Mga Bilis ng Pagputol |
Kinakailangan ang mabagal na rate ng feed |
Sinusuportahan ang agresibong RPM at mga feed |
Pinakamahusay na Application |
Mga manu-manong mill, mababang dami ng tumatakbo |
Matibay na CNC, mataas na dami ng produksyon |
Ang High-Speed Steel ay nananatiling isang staple para sa mga mas lumang manu-manong makina na kulang sa structural rigidity. Mahusay itong sumisipsip ng shock at spindle backlash. Gayunpaman, sa modernong mga kapaligiran ng CNC, mabilis na nauubos ang HSS sa mga nakasasakit na materyales at nababaluktot sa ilalim ng mabibigat na karga, na sumisira sa tuwid ng slot.
Ang solid carbide ay inengineered para sa high-performance manufacturing. Gumagana ito sa mas mataas na bilis ng ibabaw, mga tagal ng pag-ikot. Pinipigilan ng likas na katigasan ang tool flex, na nagreresulta sa perpektong tuwid na mga puwang. Ang tanging disbentaha ay ang brittleness nito. Ang Carbide ay nangangailangan ng napakahigpit na pag-setup, mahigpit na pagkakahawak sa trabaho, at precision arbors upang maiwasan ang mga ngipin mula sa micro-chipping.
Ang pagbili ng mga premium na tool ay kalahati lamang ng labanan. Ang walang kamali-mali na pagpapatupad sa sahig ng makina ay nagpapalaki ng buhay ng tool at kalidad ng bahagi.
Ang isang circular saw ay kasing ganda lamang ng arbor na may hawak nito. I-mount ang blade na malapit sa spindle ng makina hangga't pinapayagan ng part clearance. Ang mahabang arbor overhang ay nagsisilbing pingga, nagpapalakas ng vibration at sumisira sa buhay ng tool.
Ang pag-minimize ng axial runout ay talagang kritikal. Ang mga operator ay dapat na maingat na linisin ang arbor, mga mounting spacer, at ang talim bago ang pagpupulong. Ang isang microscopic na piraso ng debris na nagdudulot ng 0.02mm ng wobble ay pumipilit sa lagari na putulin ang isang napakalaking slot. Naglalagay ito ng hindi pantay, mapanirang stress sa mga ngipin at humahantong sa napaaga na pagkabigo. Palaging gumamit ng malinis, precision-ground arbors.
Ang direksyon ng paggiling ay nagdidikta ng mahabang buhay ng tool. Ang pag-akyat ng paggiling ay ang ginustong paraan sa matibay na mga setup ng CNC. Ang ngipin ay sumasali sa materyal sa maximum na kapal ng chip at lumabas sa zero na kapal. Ang dinamikong ito ay nagdidirekta ng mga puwersa ng pagputol pababa sa kabit, naglilipat ng init sa chip, at binabawasan ang pagpapatigas ng trabaho. Ang maginoo na paggiling ay dapat lamang gamitin kung ang makina ay dumaranas ng labis na backlash.
Ang pagkalkula ng eksaktong pagkarga ng chip bawat ngipin ay mahalaga. A Ang precision saw cutter ay maaaring itampok kahit saan mula 20 hanggang mahigit 100 ngipin. Ang mga feed at bilis ay dapat kalkulahin batay sa tiyak na bilang ng ngipin. Ang masyadong mabagal na pagpapakain ay nagiging sanhi ng pagkuskos at pagkapurol ng tool. Ang masyadong mabilis na pagpapakain ay nagpapabigat sa mga gullot at napuputol ang mga ngipin.
Ang mga nakulong na chips ay ang kaaway ng slotting. Kung ang mga chips ay mananatili sa isang malalim na uka, ang talim ay i-recut ang mga ito, na nagiging sanhi ng agarang pagbubuklod. Para sa mga aluminyo at hindi kinakalawang na asero, direktang idirekta ang high-pressure, high-volume na likidong coolant sa slot. Pinapalabas nito ang mga chips at nagbibigay ng kinakailangang lubricity. Kapag ang machining cast iron o hardened tool steel, ang isang malakas, tuluy-tuloy na high-pressure na sabog ng hangin ay malayong mas epektibo. Mabilis na nililinis ng sabog ng hangin ang mga chips nang hindi napapailalim ang mainit na mga ngipin ng carbide sa biglaang pagbaba ng temperatura, na pinipigilan ang thermal shock at micro-fractures.
Ang pag-alam nang eksakto kung paano tukuyin ang iyong tooling ay nakakatipid ng malaking oras at pera.
Ang mga karaniwang blade ng catalog ay ginawa sa nominal na fractional o metric na kapal. Kung ang iyong bahagi ay nasa loob ng mga pagpapaubaya na ito, ang mga tool sa labas ng istante ay lubos na matipid. Ang mga modernong pagmamay-ari na disenyo ay madalas na nangangailangan ng mga hindi karaniwang lapad ng slot, partikular na radii ng sulok, o pinagsamang profile geometries.
Ang pakikipagsosyo sa mga dalubhasang tagagawa ng tool ay nagsisiguro na ang cutter ay tumutugma sa iyong eksaktong aplikasyon nang walang kamali-mali. Custom Ang mga slotting tool ay nag-aalis ng pangangailangan para sa pagkuha ng maramihang mga step-over pass upang makamit ang isang partikular na lapad, pagpapabuti ng pagkakapare-pareho ng bahagi at napakalaking pagbawas ng mga oras ng pag-ikot.
Ibigay ang iyong tagagawa ng tool ng tumpak na data upang mag-engineer ng matagumpay na custom na tool. Sundin itong karaniwang gabay sa pagpili.
Data ng Materyal: Tukuyin ang eksaktong grado ng materyal at kondisyon ng tigas, tulad ng 4140 Steel sa HRC 32.
Mga Dimensyon ng Slot: Detalye ang nominal na lapad, maximum depth ng cut, at mga katanggap-tanggap na hanay ng tolerance.
Mga Kakayahan sa Machine: Ibahagi ang iyong maximum spindle RPM, available na mga coolant delivery system, at ang partikular na arbor interface na ginagamit sa iyong sahig.
Ang pagputol ng mga manipis na puwang ay hindi kailangang maging palaging bottleneck. Ang mga karaniwang tool ay humahantong sa pagkabigo ng operator, mga na-scrap na bahagi, at mga sirang cutter. Ang pamumuhunan sa inhinyero na binuo ng layunin ay ganap na nagbabago sa dynamic na machining. Ang pag-upgrade sa solid carbide circular blades ay nagbibigay ng higpit, thermal resistance, at katumpakan na kinakailangan upang masakop ang malalalim at makitid na mga uka. Kung ang pag-profile ng mga aerospace alloy o pagpapatakbo ng mataas na volume na aluminum extrusions, ang pagpili ng tamang cutter ay nagpapababa ng iyong gastos sa bawat bahagi at nagpapataas ng iyong mga kakayahan sa pagmamanupaktura. Kung handa ka nang alisin ang pagkasira ng tool at i-optimize ang iyong mga pagpapatakbo ng slotting, galugarin ang mga engineered na solusyon sa SS End Mill. Idinisenyo ang aming custom at karaniwang carbide cutting tool upang matugunan ang iyong mga eksaktong detalye at isulong ang iyong produksyon.
Ang isang carbide slitting saw ay pumuputol gamit ang panlabas na periphery nito at sinusuportahan ng isang makapal, matatag na arbor. Nag-aalok ito ng higit na tigas kaysa sa isang marupok na micro-end mill. Ang kalamangan sa arkitektura na ito ay nagbibigay-daan para sa pagputol ng mas malalim at mas makitid na mga puwang nang hindi nalilihis, nakukuskos, o napipitik ang tool sa ilalim ng lateral pressure.
Ang high-precision solid carbide slitting saws ay maaaring gawin na may mga lapad ng pagputol na kasingnipis ng 0.15mm hanggang 0.20mm, depende sa panlabas na diameter ng talim. Ang mga ultra-manipis na tool na ito ay nangangailangan ng pambihirang mahigpit na arbors at zero-runout na mga setup upang gumana nang hindi nasira.
Bagama't posible sa teknikal, nangangailangan ito ng matinding pag-iingat at hindi inirerekomenda. Ang solid carbide ay likas na malutong. Ang mga manu-manong makina ay kadalasang dumaranas ng spindle backlash at kulang sa structural rigidity, na madaling nagiging sanhi ng pag-chip o pagkabasag ng carbide teeth sa panahon ng interrupted cuts. Nabibilang sila sa napakahigpit na kapaligiran ng CNC.
Ang bilang ng ngipin ay nakasalalay sa pagbuo ng chip. Ang malambot at gummy na mga materyales tulad ng aluminyo ay nangangailangan ng mas kaunting ngipin at mas malalaking gullet upang mabilis na maalis ang mga chips nang walang pag-iimpake. Ang mga matitigas na materyales tulad ng titanium o tool steel ay nangangailangan ng mas mataas na bilang ng ngipin upang maipamahagi ang mga puwersa ng pagputol sa mas maraming mga gilid, na binabawasan ang pagkabigla sa anumang solong ngipin.
Ang pagbubuklod ay halos palaging sanhi ng mahinang paglisan ng chip o thermal expansion. Tiyaking gumamit ka ng sapat na high-pressure coolant o malakas na pagsabog ng hangin upang pisikal na maalis ang mga chips mula sa malalim na uka. Ang paggamit ng lagari na nagtatampok ng malukong mga gilid ay pumipigil sa solidong tool body mula sa pagbuo ng friction laban sa bagong putol na mga pader ng slot.
Oo, lalo na para sa mataas na dami ng production run o kapag gumagawa ng mahihirap na materyales sa aerospace. Ang isang custom na tool na partikular na idinisenyo para sa iyong eksaktong lapad ng slot ay nag-aalis ng pangangailangan para sa pagkuha ng maramihang mga step-over pass. Lubos nitong binabawasan ang mga oras ng pag-ikot, ibig sabihin, mabilis na nagbabayad ang tool para sa sarili nito sa pamamagitan ng pagtaas ng pang-araw-araw na produktibo.
Ang mga tool sa slotting ay idinisenyo upang i-cut ang isang groove sa isang tumpak na lalim sa loob ng isang workpiece nang hindi ito pinuputol. Ang mga tool sa paghihiwalay ay idinisenyo upang ganap na maputol ang isang piraso ng materyal upang paghiwalayin ito mula sa pangunahing stock. Maraming precision circular cutter ang maaaring gumanap ng parehong operasyon nang epektibo depende sa setup ng toolpath.


