Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-11 Origine: Sito

Nella lavorazione di precisione, fare affidamento su congetture o stime generiche per i parametri di taglio si traduce direttamente in guasti prematuri dell'utensile, scarsa finitura superficiale e parti scartate. I macchinisti e gli ingegneri di produzione devono bilanciare i tassi di rimozione del materiale (MRR) aggressivi per ridurre i tempi di ciclo con il costo elevato della sostituzione di utensili in carburo rotti o usurati. Non è possibile semplicemente caricare un utensile, indovinare la velocità del mandrino e premere l'avvio del ciclo. Per stabilire una linea di base affidabile è necessario comprendere le formule matematiche esatte, le variabili fisiche del pezzo in lavorazione e le realtà di implementazione della configurazione specifica della macchina CNC. Ogni materiale si comporta in modo diverso sotto la fresa e i parametri devono riflettere la geometria specifica dell'utensile, la rigidità del bloccaggio del pezzo e i limiti termici della qualità di metallo duro che si sta utilizzando.
Per valutare l'efficienza degli utensili e programmare i percorsi utensile, gli operatori devono prima calcolare i parametri di base teorici prima di adattarli alle condizioni del mondo reale. Non è possibile ottimizzare un processo di taglio senza prima stabilire una base matematica. Queste formule traducono le proprietà fisiche dell'utensile da taglio e del pezzo in lavorazione in comandi macchina eseguibili. Saltare questo passaggio e fare affidamento sulla manopola di override del controllo CNC è un modo sicuro per bruciare le frese.
La velocità del mandrino determina la velocità con cui l'utensile da taglio ruota nel mandrino. Definiamo la formula in pollici standard come RPM = (SFM × 3,82) / Diametro utensile. Questo calcolo indica alla macchina CNC esattamente quanti giri al minuto deve compiere il mandrino per raggiungere la velocità superficiale desiderata per un materiale specifico.
Comprendere la derivazione matematica aiuta a sviluppare conoscenze fondamentali in officina. La costante 3,82 semplifica l'equazione utilizzata per convertire i piedi di superficie in circonferenza di rotazione. Originariamente, la formula utilizza 12 pollici divisi per Pi (π). Poiché 12 diviso per 3,14159 equivale a circa 3,82, utilizziamo questa costante per semplificare la matematica manuale sul controllo della macchina.
Per i negozi che utilizzano il sistema metrico, la formula cambia per adattarsi a diverse unità di misura. L'equivalente metrico è RPM = (Vc × 1000) / (π × Diametro utensile). In questa versione Vc rappresenta la velocità di taglio in metri al minuto e il diametro dell'utensile è misurato in millimetri. Il risultato è esattamente la stessa velocità di rotazione fisica, calcolata semplicemente utilizzando input metrici.
Spesso sarà necessario eseguire un calcolo inverso per la risoluzione dei problemi. Se conosci l'RPM da un vecchio programma ma devi trovare l'SFM effettivo per vedere se corrisponde alle capacità attuali degli utensili, usa questa formula: SFM = (RPM × Diametro utensile) / 3,82. Questa matematica inversa aiuta gli operatori a verificare se un percorso utensile preprogrammato è troppo caldo o troppo freddo per un blocco di materiale specifico.
Il numero di giri determina il calore generato sul tagliente. Il funzionamento al corretto numero di giri è l'aspetto più critico della fresatura. Se il numero di giri è troppo alto, l'utensile si surriscalderà, rompendo il legante in carburo e causando una rapida rottura del tagliente. Se il numero di giri è troppo basso, l'utensile potrebbe scheggiarsi o rompersi a causa dell'eccessiva pressione meccanica e del tagliente di riporto (BUE).
La velocità di avanzamento determina la velocità con cui la macchina guida l'utensile attraverso il pezzo. Definiamo la formula standard come Velocità di avanzamento (IPM) = RPM × Carico truciolo per dente (IPT) × Numero di eliche. Questo calcolo garantisce che ogni tagliente assuma una presa di materiale costante e misurabile durante ogni rotazione.
Spesso introduciamo Feed per Revolution (IPR) come metrica intermedia durante la composizione di un processo. Lo calcoli come IPR = Carico del truciolo × Numero di scanalature. L'IPR indica esattamente di quanto avanza l'utensile durante una rotazione completa di 360 gradi, il che è molto utile quando si programmano operazioni di foratura o affondamento con una fresa.
Vediamo un esempio di calcolo concreto. Immaginate una fresa a 4 taglienti che funziona a 2.000 giri/min con un carico di truciolo di 0,006'. La velocità di avanzamento della fresa in metallo duro è di 48 IPM. Lo trovi moltiplicando 2.000 per 4 e poi moltiplicando il risultato per 0,006. Se si passa a un utensile a 5 taglienti allo stesso numero di giri e carico di truciolo, la velocità di avanzamento passa a 60 IPM.
Per calcolare manualmente la velocità di avanzamento sulla macchina, attenersi alla seguente procedura:
La velocità di avanzamento controlla il carico meccanico sull'utensile e lo spessore del truciolo. Una velocità di avanzamento adeguata garantisce che il truciolo allontani il calore dalla zona di taglio. Se la velocità di avanzamento scende troppo, l'utensile sfrega contro il materiale invece di tagliarlo, causando un incrudimento del lavoro e un guasto catastrofico dell'utensile.
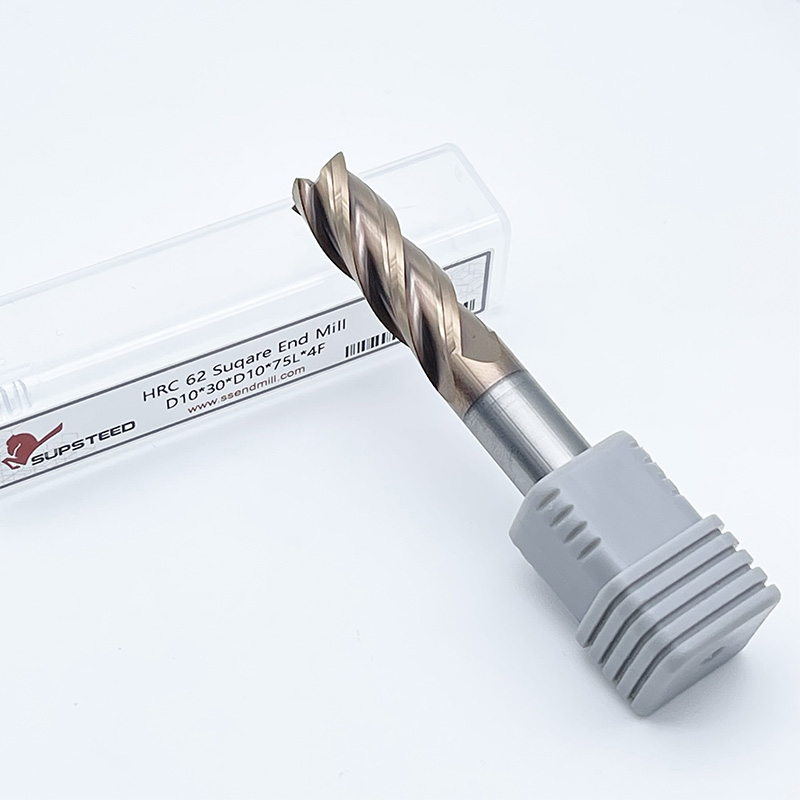
Valutare in che modo le geometrie specifiche degli utensili e i materiali del pezzo alterano i calcoli di base è essenziale per una lavorazione di successo. È necessario configurare correttamente velocità e avanzamenti per frese in metallo duro per massimizzare l'efficienza e prevenire la rottura dell'utensile. Una formula di base ti porta solo a metà strada; comprendere le variabili fisiche ti porta al resto del percorso.
Definiamo SFM come la velocità con cui il tagliente si muove attraverso il materiale. Rappresenta la velocità lineare del diametro esterno dell'utensile. La SFM determina i limiti termici dell'operazione di taglio. Se superi il limite SFM, scioglierai lo strumento. Se si corre troppo al di sotto di esso, si perde tempo prezioso per la macchina.
Il concetto di coppie di materiali è fondamentale qui. La SFM non riguarda solo il materiale del pezzo. Descrive come il materiale specifico dell'utensile da taglio interagisce con il materiale del pezzo. Il carburo può funzionare a un SFM molto più elevato rispetto all'acciaio rapido (HSS) perché resiste a temperature più elevate senza perdere la sua durezza.
Il confronto delle gamme SFM per i materiali comuni evidenzia queste differenze. In genere si lavora l'alluminio 6061 a una velocità aggressiva compresa tra 800 e 1500 SFM. Al contrario, le leghe tenaci come il titanio Ti-6Al-4V richiedono un SFM altamente conservativo compreso tra 100 e 250 per prevenire la rapida usura dell'utensile e la rottura termica.
La durezza del materiale e la conduttività termica determinano la SFM massima consentita per il carburo. I materiali più duri generano più attrito, richiedendo velocità del mandrino inferiori. I materiali con bassa conduttività termica, come l'acciaio inossidabile 304, intrappolano il calore sul tagliente invece di dissiparlo nel chip, il che significa che devi controllare rigorosamente il tuo SFM per sopravvivere al taglio.
Linee guida SFM per materiali comuni
| Materiale del pezzo | Gamma tipica SFM (carburo) | Strategia del refrigerante | Numero di scanalature consigliato |
|---|---|---|---|
| Alluminio 6061/7075 | 800-1500 | Allagamento ad alta pressione | Da 2 a 3 flauti |
| Acciaio a basso tenore di carbonio 1018/A36 | 300 - 500 | Inondazione o nebbia | Da 4 a 5 flauti |
| Acciaio legato 4140/4340 | 250 - 400 | Esplosione d'aria o nebbia | Da 4 a 6 flauti |
| Acciaio inossidabile 304/316 | 150 - 300 | Allagamento ad alta pressione | Da 4 a 6 flauti |
| Titanio Ti-6Al-4V | 100 - 250 | Allagamento ad alta pressione | Da 4 a 6 flauti |
Definiamo il carico del truciolo come l'esatta quantità di materiale rimosso da un singolo tagliente in un giro. È una misura fisica dello spessore del truciolo. Mantenere il corretto carico di truciolo è vitale per la longevità dell'utensile. Un truciolo spesso allontana il calore dall'utensile, mentre un truciolo sottile lascia calore nella taglierina.
È necessario analizzare i compromessi relativi al numero di scanalature quando si seleziona uno strumento per un lavoro specifico. Utilizzare 2 o 3 scanalature per un'evacuazione ottimale del truciolo nei materiali gommosi come l'alluminio. Scegli 4, 5 o anche 7 eliche per una maggiore rigidità del nucleo e velocità di avanzamento più elevate in materiali più duri come acciaio e titanio.
Un carico di truciolo insufficiente provoca sfregamento e incrudimento. Quando l'utensile sfrega, genera enormi quantità di calore senza rimuovere materiale, smussando immediatamente il bordo. Un carico eccessivo di truciolo provoca la rottura dell'utensile poiché le forze di taglio meccaniche superano la resistenza alla rottura trasversale del carburo, facendo spezzare la fresa sul gambo.
Il diametro dell'utensile influisce direttamente sulla rigidità e sul numero di giri di base consentito. Gli utensili di diametro maggiore possiedono una maggiore robustezza del nucleo e sopportano forze di taglio più elevate, consentendo carichi di truciolo più pesanti. Tuttavia, richiedono RPM inferiori per mantenere lo stesso SFM target rispetto ai micro-utensili.
È necessario comprendere il concetto di assottigliamento radiale del truciolo. Quando la profondità di taglio radiale (passo laterale) è inferiore al 50% del diametro dell'utensile, lo spessore effettivo del truciolo diminuisce geometricamente. Ciò richiede una maggiore velocità di avanzamento programmata per mantenere lo spessore target del truciolo e prevenire lo sfregamento. Se si programma un incremento del 10% senza regolare la velocità di avanzamento per l'assottigliamento del truciolo, l'utensile fallirà prematuramente.
I compromessi economici tra spingere uno strumento ai suoi limiti e massimizzarne la durata di vita determinano la redditività del negozio. È necessario trovare il punto di equilibrio ottimale in cui la rimozione del materiale supera i costi degli utensili. Far funzionare una macchina in modo troppo conservativo è altrettanto dannoso per i profitti quanto rompere gli strumenti ogni dieci minuti.
Forniamo la formula MRR utilizzando la terminologia standard dell'officina: MRR = Profondità di taglio assiale (DOC) × Profondità di taglio radiale (WOC) × Velocità di avanzamento (IPM). Questo calcolo misura esattamente quanti pollici cubi di materiale vengono rimossi dalla macchina al minuto. È il parametro definitivo per l'efficienza della sgrossatura.
L'ottimizzazione di velocità e avanzamenti per un MRR più elevato riduce i tempi di ciclo e aumenta la redditività della macchina. Una macchina inattiva o che taglia troppo lentamente costa denaro. Spingere l'MRR in modo sicuro garantisce di massimizzare l'utilizzo del mandrino. Ad esempio, eseguire un taglio assiale più profondo con uno stepover radiale più leggero spesso produce un MRR più elevato rispetto alla tradizionale tasca poco profonda.
Le qualità di metallo duro e i rivestimenti avanzati consentono un SFM più elevato resistendo alla decomposizione termica. Rivestimenti come il nitruro di titanio e alluminio (TiAlN) e il nitruro di alluminio e titanio (AlTiN) si ossidano ad alte temperature per formare uno strato ceramico protettivo. Questo strato protegge il substrato in metallo duro grezzo dal calore intenso della zona di taglio.
È necessario valutare la soglia economica del processo di lavorazione. C'è un punto in cui il costo di un'usura più rapida degli utensili supera il risparmio sui costi derivante dalla riduzione dei tempi di ciclo. Sostituire una fresa rotta ogni ora raramente è redditizio, anche se il tempo di ciclo è eccezionalmente veloce. Desideri un processo prevedibile in cui uno strumento duri per un numero noto di parti prima di richiedere una modifica pianificata.
I calcoli teorici spesso falliscono nella pratica a causa di vincoli ambientali e meccanici. Una formula non può tenere conto di una morsa allentata, di un cuscinetto del mandrino usurato o di un dispositivo fragile. Devi regolare i tuoi parametri in base alle realtà fisiche della macchina di fronte a te.
La mancanza di massa della macchina o di rigidità del bloccaggio del pezzo introduce vibrazioni. Le vibrazioni distruggono rapidamente il carburo. Se la configurazione non è rigida, è necessario implementare una riduzione delle velocità di avanzamento e delle profondità di taglio calcolate. Una macchina cono 40 non può eseguire lo stesso taglio di una macchina cono 50, indipendentemente da ciò che dicono i calcoli.
È necessario verificare se l'MRR calcolato supera la potenza disponibile o la curva di coppia del mandrino. Spingere una macchina oltre il suo limite di potenza provoca lo stallo del mandrino a metà taglio. Ciò di solito provoca la rottura immediata dell'utensile, la rottura di parti e potenziali danni ai cuscinetti del mandrino.
Una sporgenza eccessiva dell'utensile aumenta la deflessione. Quando un utensile devia, si piega leggermente durante il taglio. Ciò altera il carico effettivo del truciolo, riduce la precisione dimensionale del pezzo e provoca guasti prematuri al tagliente. Tenere sempre l'utensile il più corto possibile nella pinza o nel supporto per calettamento.
L'eccentricità del mandrino distribuisce in modo non uniforme il carico di trucioli sulle scanalature. Se una scanalatura subisce un taglio più pesante delle altre a causa della concentricità, si consumerà più velocemente o si scheggerà. Un runout elevato richiede regolazioni prudenti dell'avanzamento per proteggere l'utensile. Controlla regolarmente i tuoi portautensili e il cono del mandrino con un comparatore.
È necessario delineare strategie di mitigazione per le chatter. Il chatter è una vibrazione autoeccitante che lascia finiture superficiali scadenti e distrugge i taglienti. Utilizzare frese a passo variabile ed elica variabile per spezzare le armoniche. Se si verificano vibrazioni, aumentare o diminuire il numero di giri del 10% per uscire dalla frequenza di risonanza della macchina.
Guida alla risoluzione dei problemi relativi a velocità e avanzamenti
| Problema osservato | Probabile causa | Azione correttiva |
|---|---|---|
| Scheggiatura dell'utensile sul tagliente | Velocità di avanzamento troppo elevata o runout eccessivo | Diminuire l'IPM o controllare il runout del portautensile |
| Tagliente di riporto (saldatura del materiale all'utensile) | Regime troppo basso o scarsa applicazione del refrigerante | Aumentare il numero di giri o migliorare il flusso del liquido refrigerante |
| Rapida usura sul fianco (l'utensile si smussa rapidamente) | RPM troppo alto per il materiale | Diminuire SFM/RPM |
| Forti stridii o segni di chiacchiere | Mancanza di rigidità o risonanza armonica | Regolare il numero di giri del 10%, diminuire la sporgenza |
| L'utensile si spezza sul gambo | Accumulo di trucioli o profondità di taglio eccessiva | Eliminare i trucioli con aria/refrigerante, ridurre il DOC |
Valutare quando utilizzare il liquido refrigerante rispetto al getto d'aria. È necessario utilizzare un refrigerante ad alta pressione per un'evacuazione ottimale dei trucioli e una lubrificazione nell'alluminio. L'alluminio tende a saldarsi al tagliente se non adeguatamente lubrificato, distruggendo istantaneamente l'utensile.
Al contrario, utilizzare un getto d'aria quando si taglia acciaio o titanio con carburo rivestito. Il liquido refrigerante può causare shock termico in queste applicazioni ad alto calore. Lo shock termico crea microfratture nel metallo duro, portando a un rapido cedimento del tagliente. Il rivestimento necessita di calore per attivarsi e il getto d'aria elimina i trucioli senza spegnere l'utensile.
I metodi per standardizzare la generazione dei parametri in un'officina meccanica variano ampiamente. Alcuni negozi si affidano alla conoscenza tribale e agli appunti scritti a mano, mentre altri implementano rigidi protocolli basati su software per garantire coerenza in tutti i turni.
Le tabelle degli utensili del produttore offrono vantaggi distinti. I dati di riferimento vengono testati specificamente per l'esatto grado di metallo duro, rivestimento e geometria dell'utensile acquistato. Ciò fornisce un punto di partenza estremamente accurato per i calcoli.
Tuttavia, questi grafici presentano degli inconvenienti. Spesso rappresentano le condizioni ideali con una perfetta tenuta del pezzo e macchine utensili massicce e rigide. Probabilmente sarà necessaria una regolazione manuale per percorsi utensile specifici, soprattutto quando si utilizzano tecniche di fresatura ad alta efficienza (HEM) su macchine CNC più leggere.
I calcolatori autonomi offrono una rapida verifica delle coppie di materiali e degli output RPM/IPM. Strumenti come Machining Doctor o app dedicate del produttore consentono agli operatori di ricontrollare i calcoli prima di premere l'avvio del ciclo. Sono eccellenti per rapidi controlli a campione sul pavimento.
Il moderno software CAM offre un valore immenso per la programmazione complessa. Il CAM avanzato calcola automaticamente l'assottigliamento radiale del truciolo e regola dinamicamente le velocità di avanzamento in base agli angoli di impegno dell'utensile negli angoli. Questo software rimuove gran parte delle congetture manuali e protegge l'utensile durante tagli con impegno pesante e variabile.
Il calcolo di parametri accurati è un processo dinamico che consiste nella definizione di una linea di base matematica e nell'adeguamento alle variabili specifiche della macchina. Devi adattare i tuoi numeri in base alla rigidità della tua configurazione, alle condizioni del tuo mandrino e al lotto di materiale specifico che stai tagliando.
R: Una velocità di avanzamento troppo bassa fa sì che il tagliente sfreghi contro il materiale invece di tagliarlo. Questo sfregamento genera eccessivo attrito e calore. Il calore porta ad una rapida usura dell'utensile, all'incrudimento del pezzo e ad una scarsa finitura superficiale. È necessario mantenere uno spessore minimo del truciolo per portare via il calore.
R: La lavorazione ad alta velocità utilizza profondità di taglio radiali leggere e velocità di avanzamento elevate. Poiché l'impegno radiale è basso, è necessario calcolare l'assottigliamento radiale del truciolo e aumentare in modo significativo la velocità di avanzamento programmata per mantenere lo spessore del truciolo adeguato. In genere si aumenta anche l'SFM a causa del ridotto accumulo di calore.
R: No, il numero di scanalature non influisce sul calcolo degli RPM. L'RPM è determinato esclusivamente dai piedi di superficie al minuto (SFM) del materiale e dal diametro fisico dell'utensile. Il conteggio delle scanalature influisce solo sul calcolo della velocità di avanzamento (IPM).
R: Moltiplicare il numero di giri calcolato per il carico di truciolo consigliato per dente, quindi moltiplicare il risultato per 4 (il numero di scanalature). Ad esempio, 2000 giri/min × 0,005' carico di truciolo × 4 scanalature equivalgono a una velocità di avanzamento di 40 pollici al minuto.
R: Il carburo è significativamente più duro e resistente al calore dell'acciaio ad alta velocità (HSS). Ciò consente alle frese in metallo duro di funzionare a una velocità di superficie in piedi al minuto (SFM) molto più elevata senza perdere il tagliente, con conseguenti tempi di ciclo più rapidi e tassi di rimozione del materiale più elevati.
R: Quando il passo laterale è inferiore alla metà del diametro dell'utensile, il truciolo fisico diventa più sottile del carico di truciolo programmato. È necessario aumentare la velocità di avanzamento programmata per compensare questo assottigliamento e mantenere una meccanica di taglio adeguata, altrimenti l'utensile si sfregherà e si guasterà.