Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-12 Origine: Sito

L'utilizzo di frese piane a spigolo vivo per la sgrossatura pesante comporta una penalità operativa nascosta. Gli operatori di lavorazione spesso riscontrano una scheggiatura prematura dei bordi, che li costringe a utilizzare velocità di avanzamento non ottimali e ad aumentare la frequenza di sostituzione degli utensili. Un angolo acuto di 90 gradi funge da punto focale per lo stress meccanico e l'accumulo di calore. Quando la punta fragile entra in contatto con materiali duri o incontra tagli interrotti, si sviluppano rapidamente microfratture che portano a guasti catastrofici dell’utensile.
Gli ingegneri di produzione e i programmatori CNC devono affrontare un costante atto di equilibrio. Devono rispettare rigorose tolleranze sulla geometria delle parti, in particolare i raggi degli angoli interni specificati sulle stampe tecniche, massimizzando al tempo stesso i tassi di rimozione del materiale (MRR) e prolungando la durata dell'utensile. Per raggiungere questo equilibrio è necessario abbandonare le scelte generiche degli strumenti e applicare un approccio sistematico alla selezione degli strumenti.
La scelta del raggio ottimale implica la valutazione delle proprietà del materiale, delle strategie del percorso utensile e dei vincoli applicativi specifici. Adattando il raggio corretto all'operazione, le officine utilizzano parametri più aggressivi, stabilizzano i processi di lavorazione e mantengono l'integrità dei bordi attraverso lunghi cicli di produzione.
Per definire un'operazione di fresatura di successo è necessario guardare oltre la semplice rimozione del metallo. I veri criteri di successo prevedono il raggiungimento di una scheggiatura pari a zero per tutta la durata di vita prevista dell'utensile, il rispetto di rigorose specifiche di finitura superficiale al primo passaggio e il raggiungimento costante dei tempi di ciclo target. Quando gli utensili si guastano prematuramente, i tempi di ciclo aumentano a causa di cambi utensile non pianificati e di parti scartate. La selezione della geometria corretta dell'utensile stabilisce la linea di base per soddisfare questi criteri.
Comprendere le differenze di base tra i profili delle frese chiarisce perché forme specifiche falliscono in condizioni di stress elevato. Le frese a testa piatta presentano una transizione netta di 90 gradi tra il tagliente periferico e la faccia inferiore. Durante la sgrossatura pesante, questo spigolo vivo sopporta il peso maggiore della forza di taglio. Poiché non è presente alcuna massa di materiale che supporti la punta dell'angolo, si scheggia facilmente sotto carichi di truciolo pesanti o vibrazioni. Una volta che il bordo si scheggia, l'utensile inizia a sfregare invece di tagliare, causando un picco di calore e la rottura del carburo.
Le frese a testa sferica offrono un'eccellente resistenza perché il tagliente è una curva continua, ma sono altamente inefficienti per la lavorazione di tasche a fondo piatto. Uno strumento a punta sferica lascia enormi cuspidi sul fondo di una tasca. Avresti bisogno di un passaggio incredibilmente piccolo per ottenere una superficie piana, che distrugge la velocità di rimozione del materiale.
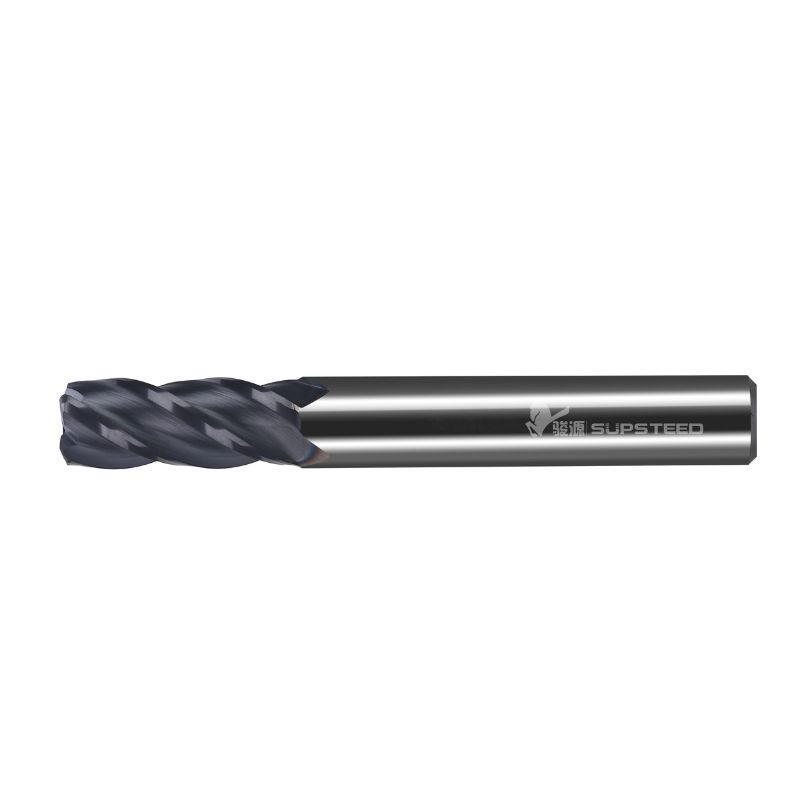
Il profilo del toro colma questa lacuna. Fornisce un fondo piatto per un'efficiente lavorazione del pavimento, sostituendo la fragile punta a 90 gradi con una transizione curva e rinforzata. Questa geometria consente agli operatori di fresare una tasca con fondo piatto in modo efficiente, pur mantenendo la resistenza del tagliente necessaria per una sgrossatura aggressiva.
La fisica della concentrazione dello stress spiega perché un raggio migliora drasticamente la longevità dell'utensile. Nell'ingegneria meccanica, gli angoli acuti interni o esterni fungono da fattori di stress. Quando una fresa a candela impegna un pezzo in lavorazione, le forze di taglio e il calore generato si concentrano direttamente sulla punta affilata. La matrice di carburo in questo punto microscopico non ha il supporto strutturale per resistere a forze di taglio elevate.
L'introduzione di un raggio mitiga questo punto focale. Un angolo arrotondato distribuisce le sollecitazioni meccaniche e il calore su una superficie notevolmente più ampia. Invece di un singolo punto che assorbe l’impatto dell’entrata nel taglio, una sezione più ampia del tagliente in metallo duro condivide il carico. Questa distribuzione evita shock termici localizzati e sovraccarichi meccanici che causano microscheggiature. Fornisce inoltre una superficie più ampia per la dissipazione del calore nel corpo dell'utensile, mantenendo il tagliente più fresco e intatto più a lungo.
La precisione terminologica previene costosi errori di attrezzaggio in officina. Una fresa frontale con raggio angolare, comunemente chiamata 'toro', è progettata per operazioni di svuotamento di tasche, scanalatura e profilatura in cui la parte lavorata richiede un raggio interno nella transizione dal pavimento alla parete. Il raggio è incorporato nel tagliente dell'utensile stesso.
Al contrario, una fresa per arrotondare gli angoli è uno strumento di forma specifico utilizzato esclusivamente per lavorare un raggio esterno sul bordo esterno di una parte. Non è possibile utilizzare uno strumento per arrotondare gli angoli per fresare una tasca e non è possibile utilizzare una fresa a candela standard per eseguire una perfetta rottura del bordo di un quarto di cerchio esterno su un blocco. Comprendere questa distinzione garantisce che venga estratto dalla culla lo strumento corretto per l'operazione programmata.
La selezione della dimensione esatta del raggio è dettata da una combinazione di progettazione della parte, proprietà del materiale e dinamica di lavorazione. Ignorare una qualsiasi di queste variabili porta a parti scartate o strumenti rotti.
La regola d'oro nella selezione del raggio ruota attorno al disegno tecnico. Il raggio dell'angolo dell'utensile deve essere sempre uguale o leggermente inferiore al raggio dell'angolo interno richiesto del pezzo lavorato. Se un progetto richiede un raggio dell'angolo interno di 0,125 pollici, l'utilizzo di uno strumento con un raggio di 0,187 pollici lascerà materiale in eccesso negli angoli, violando la tolleranza della parte.
L'utilizzo di un utensile con lo stesso raggio della specifica del pezzo è comune ma spesso problematico. Quando uno strumento con raggio di 0,125 pollici colpisce un angolo di 0,125 pollici, l'impegno dell'utensile aumenta fino a 90 gradi contemporaneamente. Questo improvviso picco nell'impegno dell'utensile provoca vibrazioni, deflessioni e spesso lo scatto dell'utensile. Selezionare sempre un raggio dell'utensile leggermente più piccolo delle specifiche di stampa per le passate di finitura per evitare la rilegatura degli angoli.
Dal punto di vista ingegneristico, i progettisti delle parti svolgono un ruolo cruciale nell’efficienza della lavorazione. La progettazione per la producibilità impone agli ingegneri di specificare raggi degli angoli interni leggermente più grandi dei raggi degli utensili frazionari standard. Ad esempio, invece di definire un raggio di 0,125 pollici, progettare la parte con un raggio interno di 0,130 pollici o 0,135 pollici consente all'operatore di utilizzare uno strumento con raggio standard di 0,125 pollici.
Questo leggero gioco consente alla macchina CNC di interpolare l'angolo. L'utensile rotola attraverso l'angolo utilizzando un percorso utensile circolare uniforme invece di seppellirsi in un brusco cambio di direzione. Questo movimento dinamico mantiene un carico di truciolo costante, elimina le vibrazioni e migliora drasticamente la finitura superficiale della parte finale.
La durezza e la resistenza al taglio del materiale del pezzo determinano direttamente quanto deve essere ampio il raggio dell'utensile. I materiali più morbidi come l'alluminio o l'ottone esercitano forze di taglio inferiori, consentendo ai macchinisti di utilizzare raggi più piccoli se sono necessari angoli stretti. Tuttavia, con l’aumento della durezza del materiale, la richiesta di protezione dei bordi aumenta in modo esponenziale.
Quando si lavorano leghe aerospaziali, acciai per utensili o materiali temprati, utilizzare le frese integrali a raggio angolare in metallo duro diventano obbligatorie. Il metallo duro integrale fornisce l'estrema rigidità e resistenza al calore necessarie per tagliare i metalli tenaci. Per materiali come Inconel o Titanio, è necessario un raggio maggiore per resistere alle elevate pressioni di taglio e alla tendenza all'incrudimento del metallo. Un piccolo raggio in questi materiali si scheggerà quasi immediatamente all'ingresso.
Il raggio scelto influisce in modo significativo sul diametro di taglio effettivo dell'utensile al variare della profondità di taglio. Se la profondità di taglio assiale (ADOC) è inferiore al raggio dell'angolo stesso, l'utensile non taglia sull'intero diametro esterno. Invece, taglia interamente sulla parte curva del raggio.
Questo scenario richiede il ricalcolo del diametro di taglio effettivo per mantenere i piedi di superficie al minuto (SFM) corretti. Inoltre, il taglio sul raggio induce un assottigliamento del truciolo. Poiché il tagliente è angolato rispetto al pezzo, lo spessore effettivo del truciolo è inferiore all'avanzamento per dente programmato. I programmatori devono aumentare la velocità di avanzamento per raggiungere il carico di chip target; in caso contrario, l'utensile sfregherà contro il materiale, generando calore in eccesso e provocando un'usura prematura.
Ogni dimensione del raggio comporta vantaggi e limiti intrinseci. I macchinisti devono valutare la necessità di precisione nella geometria della parte rispetto al requisito di durabilità strutturale durante la rimozione di materiale pesante.
I raggi piccoli vengono generalmente utilizzati quando la progettazione di parti richiede angoli interni stretti o caratteristiche a fondo quasi piatto. Consentono all'utensile di lavorare più vicino ad un'intersezione reale di 90 gradi senza lasciare materiale residuo significativo.
Il vantaggio principale è la precisione. Un raggio ridotto riduce al minimo la necessità di operazioni secondarie di ripresa con utensili più piccoli. Tuttavia, lo svantaggio è la fragilità. Un raggio di 0,015 pollici offre una protezione minima dei bordi rispetto ai profili più grandi. Questi utensili rimangono altamente suscettibili alla scheggiatura durante i tagli interrotti, quando si inseriscono materiali duri o se la configurazione della macchina manca di rigidità assoluta.
I raggi da medi a grandi sono i cavalli di battaglia della rimozione di materiale sfuso. Massimizzando l'area della superficie curva, questi strumenti forniscono una resistenza del bordo senza precedenti e una dissipazione del calore superiore.
Il vantaggio principale è la possibilità di abilitare percorsi utensile di fresatura ad alta efficienza (HEM). Un raggio robusto gestisce le velocità di avanzamento elevate e i tagli assiali profondi associati alle moderne strategie di sgrossatura. Il compromesso riguarda il materiale residuo. Un raggio ampio lascia più materiale negli angoli di una tasca, il che spesso rende necessario un successivo cambio utensile per eliminare il materiale rimanente. Inoltre, raggi più ampi aumentano la pressione radiale dell'utensile, spingendo l'utensile lontano dal taglio e causando potenzialmente una deflessione nelle applicazioni a lungo raggio.
Il rapporto tra il diametro complessivo della fresa e il raggio dell'angolo determina il diametro pilota, ovvero l'effettiva area di taglio piatta sul fondo dell'utensile. Ad esempio, una fresa a candela con diametro di 0,500 pollici con un raggio angolare di 0,125 pollici ha un diametro pilota di 0,250 pollici (0,500 - (0,125 x 2)).
Mantenere il diametro piatto più grande possibile è necessario per la resistenza e la stabilità del taglio inferiore. Se il raggio è troppo grande rispetto al diametro dell'utensile, l'area pilota piatta diventa troppo piccola, riducendo la capacità dell'utensile di lavorare in modo efficiente pavimenti piani. Inoltre, la dimensione del raggio influisce sulla distanza dell'utensile nelle tasche profonde. Un corretto equilibrio garantisce che l'utensile evacui i trucioli in modo efficiente senza che il raggio sfreghi contro il fondo del pezzo.
Confronto delle prestazioni delle dimensioni del raggio
| Intervallo di dimensioni del raggio | Applicazione primaria | Vantaggi chiave | Limitazioni principali |
|---|---|---|---|
| Piccolo (0,010' - 0,030') | Finitura, tasche con tolleranza stretta | Macchine vicine agli angoli reali di 90 gradi; riduce al minimo la lavorazione residua. | Bassa resistenza dei bordi; incline a scheggiarsi nei metalli duri. |
| Medio (0,030' - 0,060') | Sgrossatura e profilatura generale | Buon equilibrio tra protezione dei bordi e spazio sul fondo piatto. | Potrebbe comunque lasciare materiale inaccettabile negli angoli molto stretti. |
| Grande (0,060' - 0,125'+) | Sgrossatura pesante, percorsi utensile HEM | Massima resistenza del bordo; eccellente dissipazione del calore. | Richiede strumenti secondari per pulire gli angoli; elevata pressione radiale. |
La scelta della giusta geometria dell'utensile richiede la contestualizzazione del raggio all'interno della specifica operazione di lavorazione. La sgrossatura, la finitura e la fresatura dura pongono requisiti completamente diversi al tagliente.
Quando l'obiettivo principale è la rimozione del materiale sfuso, il quadro di selezione dà priorità alla sopravvivenza dell'utensile rispetto alla geometria della parte finale. Le operazioni di sgrossatura sottopongono l'utensile a forti shock meccanici e cicli termici. In questi scenari, i programmatori dovrebbero selezionare il raggio angolare maggiore che il diametro dell'utensile può ragionevolmente supportare senza compromettere il diametro pilota.
L'abbinamento di raggi ampi con strategie di fresatura trocoidale produce risultati eccezionali. I percorsi utensile HEM utilizzano una profonda profondità di taglio assiale e un leggero incremento radiale, mantenendo l'utensile impegnato in un movimento rotatorio costante. Un ampio raggio angolare protegge il bordo inferiore dell'utensile durante questi movimenti dinamici ad alta velocità, garantendo che l'utensile sopravviva ad ore di sgrossatura continua senza degradarsi.
Le operazioni di finitura ribaltano l'elenco delle priorità. In questo caso, la precisione dimensionale e la finitura superficiale determinano la scelta del raggio. Quando si profilano contorni 3D o pareti ripide, il raggio dell'angolo interagisce direttamente con la distanza di incremento per determinare l'altezza della cuspide, ovvero le creste microscopiche lasciate dallo strumento.
Un raggio maggiore consente un passo laterale più ampio mantenendo la stessa finitura superficiale teorica, riducendo il tempo ciclo complessivo. Tuttavia, il raggio deve comunque superare tutte le lavorazioni interne della parte. I programmatori calcolano l'esatto incremento richiesto in base al raggio scelto per soddisfare il richiamo della rugosità superficiale (Ra) sul progetto. L'utilizzo di uno strumento a punta tonda per la finitura delle pareti lascia inoltre una transizione più fluida sul pavimento, eliminando il segno tagliente spesso lasciato dalle frese a candela quadrate.
La lavorazione delle leghe aerospaziali introduce gravi sfide di taglio. Materiali come le leghe di titanio e Inconel sono altamente abrasivi, possiedono una bassa conduttività termica e tendono a indurirsi istantaneamente se l'utensile sfrega invece di tagliare. Il calore generato durante il taglio non viene evacuato con il truciolo; si trasferisce direttamente nell'utensile da taglio.
Per queste applicazioni, i requisiti di raggio specifici non sono negoziabili. Un angolo acuto fallisce all'istante. Utilizzando robusto Le frese a raggio angolare forniscono il supporto del bordo necessario per prevenire guasti catastrofici dell'utensile. Il raggio maggiore resiste alle elevate forze di taglio necessarie per penetrare i materiali incrudenti. Inoltre, il bordo arrotondato aiuta a distribuire l'intenso calore generato dal titanio, prevenendo la rottura termica del carburo e prolungando la durata di taglio effettiva dell'utensile.
L'implementazione di utensili a punta tonda in un'officina introduce rischi specifici di programmazione e lavorazione. Anticipare queste variabili consente ai programmatori di adattare le proprie strategie prima che vengano prodotte parti di scarto.
Il rischio più comune quando si utilizzano questi strumenti è operare a piedi di superficie al minuto (SFM) non ottimali. Se un programmatore esegue una profondità di taglio inferiore al raggio dell'angolo, l'utensile non taglia sull'intero diametro dichiarato. Tagliando esclusivamente sul raggio si riduce il diametro effettivamente impegnato dell'utensile.
Per mitigare questo, seguire questi passaggi di calcolo:
Raggi angolari maggiori alterano intrinsecamente la direzione delle forze di taglio. Mentre una fresa a candela quadrata dirige le forze in modo radiale e tangenziale, un raggio ampio introduce una componente di forza assiale significativa. Ciò aumenta le pressioni di taglio radiali, spingendo fisicamente l'utensile lontano dal pezzo.
Questa deflessione porta a imprecisioni dimensionali, pareti rastremate e forti vibrazioni. Per mitigare questo rischio è necessario un approccio articolato:
Il moderno software CAM si basa interamente su definizioni precise degli utensili. Uno dei principali rischi di implementazione è la scriccatura del pezzo o il lasciare dentellature non lavorate perché il software CAM non è stato aggiornato con l'esatta geometria dell'utensile. Se un programmatore definisce un utensile come una fresa a candela piatta ma carica una fresa a punta toro nel mandrino, la macchina lascia materiale inaspettato in ogni angolo.
La mitigazione richiede best practice rigorose per la definizione degli strumenti nelle librerie CAM. È necessario inserire il raggio esatto dell'angolo. Inoltre, i programmatori devono utilizzare operazioni di lavorazione rimanente. Dopo che un utensile a raggio ampio ha sgrossato una tasca, il software CAM calcola il materiale residuo rimasto negli angoli. Un percorso utensile successivo, utilizzando uno strumento più piccolo, viene quindi implementato appositamente per ripulire quelle aree ristrette senza tagliare nuovamente l'intera funzione.
Man mano che gli ingegneri si rendono conto dei vantaggi degli utensili raggiati, i budget per gli utensili aumentano rapidamente. Il rischio risiede nello stoccaggio di un numero eccessivo di raggi di dimensioni altamente specifiche per ogni piccola variazione nella progettazione del pezzo, il che porta a un magazzino utensili gonfio e costoso.
Per mitigare l’aumento delle scorte è necessaria una standardizzazione strategica. Le officine standardizzano su due o tre dimensioni di raggio versatili che coprono la stragrande maggioranza delle loro applicazioni. Lo stoccaggio di utensili standard con raggi da 0,015 pollici, 0,030 pollici e 0,060 pollici copre comodamente le esigenze generali di sgrossatura e finitura dell'officina. Raggi personalizzati o altamente specifici vengono ordinati solo per cicli di produzione dedicati e di volumi elevati in cui l'ottimizzazione del tempo di ciclo giustifica il costo specifico degli utensili.
Determinare la geometria corretta dell'utensile è un compromesso calcolato. Il raggio corretto richiede il bilanciamento della geometria massima consentita della parte dettata dal progetto con la resistenza minima del tagliente richiesta per sopravvivere alla durezza del materiale da lavorare. Spingere troppo in entrambe le direzioni provoca la rottura degli strumenti o lo scarto di parti.
Agisci immediatamente per ottimizzare le tue operazioni di fresatura seguendo questi passaggi:
R: Una fresa a candela con raggio ad angolo, spesso chiamata toro, taglia fondi piatti con angoli interni raggiati durante la realizzazione di tasche o la profilatura. Una fresa per arrotondare gli angoli è uno strumento di forma specifico utilizzato esclusivamente per tagliare bordi esterni raggiati sulla parte esterna superiore di una parte lavorata.
R: La maggiore resistenza del tagliente di un raggio consente carichi di truciolo più elevati e velocità di avanzamento più elevate durante la sgrossatura. Tuttavia, se la profondità di taglio è inferiore al raggio, si sta tagliando su un diametro effettivo più piccolo. È necessario calcolare questo diametro effettivo e aumentare la velocità del mandrino (RPM) per mantenere la velocità di superficie corretta.
R: Anche se la lavorazione a tuffo è possibile se l'utensile è esplicitamente progettato come a taglio centrale, in genere non è consigliata. L'interpolazione a rampa o elicoidale è altamente preferita. Questi metodi di ingresso dinamico evacuano i trucioli in modo efficiente, riducono la pressione assiale e proteggono il tagliente inferiore da guasti catastrofici.
R: Il titanio è altamente abrasivo, genera calore estremo e indurisce rapidamente. Il metallo duro integrale fornisce la necessaria resistenza al calore e rigidità. Il raggio angolare resiste alle elevate forze di taglio necessarie per tagliare il titanio, fornendo un supporto più forte del bordo e prevenendo la scheggiatura immediata che si verifica con utensili dagli angoli affilati.
R: Il calcolo del passo laterale dipende dal raggio dell'utensile e dall'altezza della cuspide consentita in base ai requisiti di finitura superficiale. La formula concettuale di base mette in relazione il raggio dell'utensile e l'altezza della cuspide desiderata per determinare la distanza massima che l'utensile può superare mantenendo le creste residue entro la tolleranza del progetto.
R: Per le applicazioni di sgrossatura generale che utilizzano utensili di diametro pari o inferiore a 1/2 pollice, un raggio angolare di 0,030 pollici è una linea di base comune nel settore. Questa dimensione fornisce un equilibrio eccellente, offrendo una significativa protezione dei bordi contro le scheggiature pur mantenendo uno spazio sul fondo piatto sufficiente per un'efficace svuotamento delle tasche.