Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-12 Origine : Site

Le choix par défaut de fraises plates à angles vifs pour l'ébauche lourde entraîne une pénalité opérationnelle cachée. Les machinistes sont fréquemment confrontés à des écailles prématurées des bords, ce qui les oblige à utiliser des vitesses d'avance sous-optimales et à augmenter la fréquence de remplacement des outils. Un coin pointu à 90 degrés agit comme un point focal pour les contraintes mécaniques et l’accumulation de chaleur. Lorsque cette pointe fragile entre en contact avec des matériaux durs ou rencontre des coupes interrompues, des microfractures se développent rapidement, entraînant une défaillance catastrophique de l'outil.
Les ingénieurs de fabrication et les programmeurs CNC sont confrontés à un exercice d’équilibre constant. Ils doivent respecter des tolérances géométriques strictes des pièces, en particulier les rayons des coins intérieurs spécifiés sur les impressions techniques, tout en maximisant les taux d'enlèvement de matière (MRR) et en prolongeant la durée de vie des outils. Atteindre cet équilibre nécessite de s’éloigner des choix d’outillage génériques et d’appliquer une approche systématique à la sélection des outils.
Le choix du rayon optimal implique l'évaluation des propriétés des matériaux, des stratégies de parcours d'outil et des contraintes d'application spécifiques. En adaptant le rayon correct à l'opération, les ateliers utilisent des paramètres plus agressifs, stabilisent les processus d'usinage et maintiennent l'intégrité des bords tout au long des cycles de production.
Définir une opération de fraisage réussie nécessite de voir au-delà du simple enlèvement de métal. Les véritables critères de réussite impliquent d'obtenir un écaillage nul pendant toute la durée de vie prévue de l'outil, de répondre à des spécifications strictes de finition de surface dès le premier passage et d'atteindre systématiquement les temps de cycle cibles. Lorsque les outils tombent en panne prématurément, les temps de cycle gonflent en raison de changements d'outils imprévus et de pièces mises au rebut. La sélection de la géométrie d'outil correcte établit la base pour répondre à ces critères.
Comprendre les différences de base entre les profils de fraises en bout permet de comprendre pourquoi des formes spécifiques échouent dans des conditions de contraintes élevées. Les fraises à bout plat présentent une transition nette à 90 degrés entre le bord de coupe périphérique et la face inférieure. Lors d'une ébauche lourde, ce coin pointu subit l'essentiel de la force de coupe. Puisqu'il n'y a aucune masse de matériau supportant la pointe du coin, il s'écaille facilement sous de lourdes charges de copeaux ou de vibrations. Une fois que le bord s'écaille, l'outil commence à frotter au lieu de cisailler, provoquant un pic de chaleur et une décomposition du carbure.
Les fraises à bout sphérique offrent une excellente résistance car le tranchant est une courbe continue, mais elles sont très inefficaces pour l'usinage de poches à fond plat. Un outil à nez sphérique laisse des cuspides massives sur le fond d'une poche. Vous auriez besoin d'un enjambement incroyablement petit pour obtenir une surface plane, ce qui détruit votre taux d'enlèvement de matière.
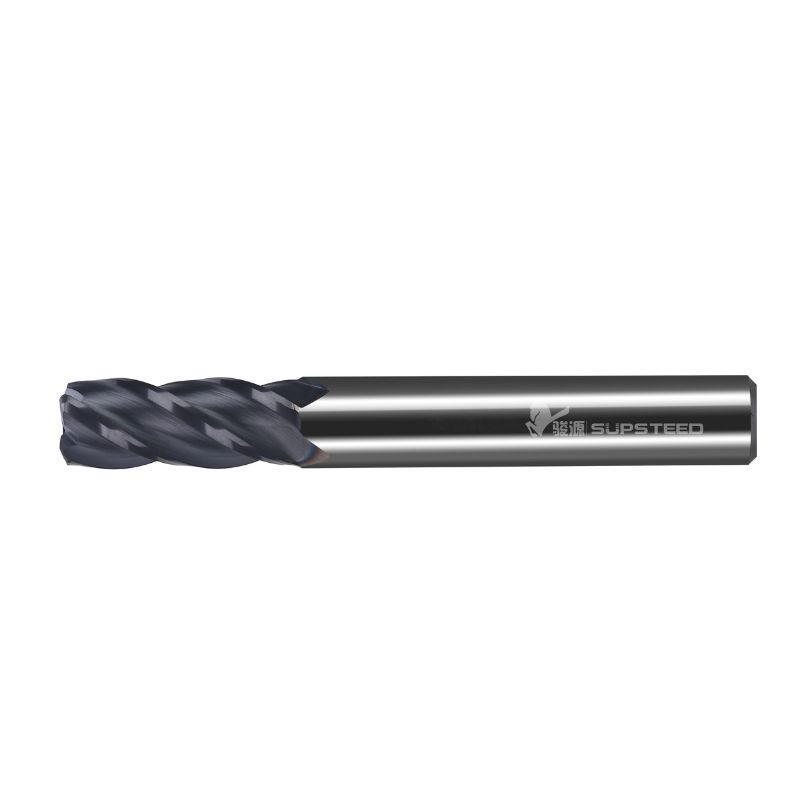
Le profil Bull Nose comble cette lacune. Il fournit un fond plat pour un usinage efficace des sols tout en remplaçant la pointe fragile à 90 degrés par une transition renforcée et incurvée. Cette géométrie permet aux machinistes d'aplanir efficacement une poche tout en conservant la résistance des bords nécessaire à une ébauche agressive.
La physique de la concentration des contraintes explique pourquoi un rayon améliore considérablement la longévité de l'outil. En génie mécanique, les coins internes ou externes pointus agissent comme des élévateurs de contraintes. Lorsqu'une fraise à bout plat engage une pièce à usiner, les forces de coupe et la chaleur générée se concentrent directement sur la pointe pointue. La matrice de carbure à ce point microscopique ne dispose pas du support structurel nécessaire pour résister à des forces de cisaillement élevées.
L'introduction d'un rayon atténue ce point focal. Un coin arrondi répartit les contraintes mécaniques et la chaleur sur une surface nettement plus grande. Au lieu qu'un seul point absorbe l'impact de l'entrée dans la coupe, une section plus large du tranchant en carbure partage la charge. Cette répartition évite les chocs thermiques localisés et les surcharges mécaniques qui provoquent des micro-écailles. Il offre également une plus grande surface pour que la chaleur se dissipe dans le corps de l'outil, gardant le tranchant plus frais et intact plus longtemps.
La précision de la terminologie évite des erreurs d'outillage coûteuses dans l'atelier. Une fraise à rayon d'angle, communément appelée nez arrondi, est conçue pour les opérations de poche, de rainurage et de profilage où la pièce usinée nécessite un rayon intérieur au niveau de la transition sol-mur. Le rayon est intégré au tranchant de l’outil lui-même.
A l’inverse, une fraise à arrondir les coins est un outil de forme spécifique utilisé exclusivement pour usiner un rayon extérieur sur le bord extérieur d’une pièce. Vous ne pouvez pas utiliser un outil d'arrondi de coin pour fraiser une poche, et vous ne pouvez pas utiliser une fraise à nez arrondi standard pour créer une rupture de bord externe parfaite en quart de cercle sur un bloc. Comprendre cette distinction garantit que le bon outil est retiré du berceau pour l'opération programmée.
La sélection de la dimension exacte du rayon est dictée par une combinaison de conception de pièce, de propriétés de matériaux et de dynamique d'usinage. Ignorer l’une de ces variables entraîne soit des pièces mises au rebut, soit des outils cassés.
La règle d'or de la sélection du rayon tourne autour du dessin technique. Le rayon d'angle de l'outil doit toujours être égal ou légèrement inférieur au rayon d'angle intérieur requis de la pièce usinée. Si un plan nécessite un rayon de coin intérieur de 0,125 pouce, l'utilisation d'un outil avec un rayon de 0,187 pouce laissera un excès de matériau dans les coins, violant ainsi la tolérance de la pièce.
L'utilisation d'un outil ayant exactement le même rayon que celui spécifié dans la spécification de la pièce est courante mais souvent problématique. Lorsqu'un outil à rayon de 0,125 pouce atteint un coin de 0,125 pouce, l'engagement de l'outil atteint simultanément 90 degrés. Ce pic soudain d'engagement de l'outil provoque des vibrations, des déviations et fait fréquemment casser l'outil. Sélectionnez toujours un rayon d'outil légèrement inférieur aux spécifications d'impression pour les passes de finition afin d'éviter le grippage des coins.
D'un point de vue technique, les concepteurs de pièces jouent un rôle crucial dans l'efficacité de l'usinage. La conception pour la fabricabilité impose aux ingénieurs de spécifier des rayons de coin intérieur légèrement plus grands que les rayons d'outils fractionnaires standard. Par exemple, au lieu d'indiquer un rayon de 0,125 pouce, concevoir la pièce avec un rayon intérieur de 0,130 pouce ou 0,135 pouce permet au machiniste d'utiliser un outil standard à rayon de 0,125 pouce.
Ce léger jeu permet à la machine CNC d'interpoler le coin. L'outil traverse le coin en utilisant un parcours d'outil circulaire lisse plutôt que de s'enfoncer dans un changement brusque de direction. Ce mouvement dynamique maintient une charge de copeaux constante, élimine les vibrations et améliore considérablement la finition de surface de la pièce finale.
La dureté et la résistance au cisaillement du matériau de la pièce à usiner dictent directement la taille du rayon de l'outil. Les matériaux plus tendres comme l'aluminium ou le laiton exercent des forces de coupe plus faibles, permettant aux machinistes d'utiliser des rayons plus petits si des coins serrés sont nécessaires. Cependant, à mesure que la dureté des matériaux augmente, la demande en matière de protection des bords augmente de façon exponentielle.
Lors de l'usinage d'alliages aérospatiaux, d'aciers à outils ou de matériaux trempés, en utilisant Les fraises à rayon d'angle en carbure monobloc deviennent obligatoires. Le carbure monobloc offre la rigidité et la résistance à la chaleur extrêmes requises pour cisailler les métaux durs. Pour des matériaux comme l'Inconel ou le Titane, un rayon plus grand est nécessaire pour résister aux pressions de coupe élevées et aux tendances d'écrouissage du métal. Un petit rayon dans ces matériaux s'écaillera presque immédiatement dès son entrée.
Le rayon choisi a un impact significatif sur le diamètre de coupe effectif de l'outil à différentes profondeurs de coupe. Si la profondeur de coupe axiale (ADOC) est inférieure au rayon du coin lui-même, l'outil ne coupe pas sur tout son diamètre extérieur. Au lieu de cela, il coupe entièrement sur la partie incurvée du rayon.
Ce scénario nécessite de recalculer le diamètre de coupe effectif pour maintenir la bonne surface en pieds par minute (SFM). De plus, la coupe sur le rayon induit un amincissement des copeaux. Étant donné que l'arête de coupe est inclinée par rapport à la pièce à usiner, l'épaisseur réelle des copeaux est inférieure à l'avance programmée par dent. Les programmeurs doivent augmenter la vitesse d'alimentation pour atteindre la charge de puce cible ; sinon, l'outil frottera contre le matériau, générant un excès de chaleur et provoquant une usure prématurée.
Chaque taille de rayon comporte des avantages et des limites inhérents. Les machinistes doivent mettre en balance le besoin de précision dans la géométrie des pièces et l'exigence de durabilité structurelle lors d'un enlèvement de matière important.
Les petits rayons sont généralement utilisés lorsque les conceptions de pièces exigent des coins intérieurs serrés ou des caractéristiques à fond presque plat. Ils permettent à l'outil d'usiner plus près d'une véritable intersection à 90 degrés sans laisser de matériaux résiduels importants.
Le principal avantage est la précision. Un petit rayon minimise le besoin d'opérations de reste-usinage secondaires avec des outils plus petits. Cependant, l’inconvénient est la fragilité. Un rayon de 0,015 pouce offre une protection minimale des bords par rapport aux profils plus grands. Ces outils restent très susceptibles de s'écailler lors de coupes interrompues, lors de l'entrée de matériaux durs ou si la configuration de la machine manque de rigidité absolue.
Les rayons moyens à grands sont les bêtes de somme de l’enlèvement de matériaux en vrac. En maximisant la surface incurvée, ces outils offrent une résistance des bords inégalée et une dissipation thermique supérieure.
Le principal avantage est la possibilité d'activer des parcours d'outils de fraisage à haute efficacité (HEM). Un rayon robuste permet de gérer les avances élevées et les coupes axiales profondes associées aux stratégies d'ébauche modernes. Le compromis implique des matières résiduelles. Un grand rayon laisse plus de matière dans les coins d'une poche, ce qui nécessite souvent un changement d'outil ultérieur pour nettoyer le matériau restant. De plus, des rayons plus grands augmentent la pression radiale de l'outil, éloignant l'outil de la coupe et provoquant potentiellement une déviation dans les applications à longue portée.
La relation entre le diamètre global de la fraise et le rayon du coin détermine le diamètre pilote, la zone de coupe plate réelle au bas de l'outil. Par exemple, une fraise en bout de 0,500 pouce de diamètre avec un rayon de coin de 0,125 pouce a un diamètre pilote de 0,250 pouce (0,500 - (0,125 x 2)).
Il est nécessaire de conserver le plus grand diamètre plat possible pour garantir la résistance et la stabilité de la coupe inférieure. Si le rayon est trop grand par rapport au diamètre de l'outil, la zone pilote plate devient trop petite, réduisant ainsi la capacité de l'outil à usiner efficacement des sols plats. De plus, la taille du rayon a un impact sur le dégagement de l'outil dans les poches profondes. Un bon équilibre garantit que l'outil évacue efficacement les copeaux sans que le rayon ne frotte contre le fond de la pièce.
Comparaison des performances des tailles de rayon
| Plage de tailles de rayon | Application principale | Avantages clés | Principales limites |
|---|---|---|---|
| Petit (0,010' - 0,030') | Finition, poches à tolérance serrée | Machines proches des vrais coins à 90 degrés ; minimise l'usinage des restes. | Faible résistance des bords ; sujet à l'écaillage dans les métaux durs. |
| Moyen (0,030' - 0,060') | Ebauche générale et profilage | Bon équilibre entre protection des bords et dégagement du fond plat. | Peut encore laisser des matériaux inacceptables dans les coins très étroits. |
| Grand (0,060' - 0,125'+) | Ebauche lourde, parcours d'outils HEM | Résistance maximale des bords ; excellente dissipation thermique. | Nécessite des outils secondaires pour nettoyer les coins ; pression radiale élevée. |
La sélection de la bonne géométrie d'outil nécessite de contextualiser le rayon dans le cadre de l'opération d'usinage spécifique. L'ébauche, la finition et le fraisage dur imposent chacun des exigences totalement différentes en matière d'arête de coupe.
Lorsque l'objectif principal est l'enlèvement de matière en vrac, le cadre de sélection donne la priorité à la survie de l'outil plutôt qu'à la géométrie de la pièce finale. Les opérations d’ébauche soumettent l’outil à des chocs mécaniques et à des cycles thermiques sévères. Dans ces scénarios, les programmeurs doivent sélectionner le plus grand rayon de coin que le diamètre de l'outil peut raisonnablement supporter sans compromettre le diamètre pilote.
L'association de grands rayons avec des stratégies de fraisage trochoïdales donne des résultats exceptionnels. Les parcours d'outils HEM utilisent une profondeur de coupe axiale profonde et un léger pas radial, maintenant l'outil engagé dans un mouvement de roulement constant. Un grand rayon d'angle protège le bord inférieur de l'outil lors de ces mouvements dynamiques à grande vitesse, garantissant que l'outil survit à des heures d'ébauche continue sans se dégrader.
Les opérations de finition inversent la liste des priorités. Ici, la précision dimensionnelle et l'état de surface dictent le choix du rayon. Lors du profilage de contours 3D ou de murs abrupts, le rayon du coin interagit directement avec la distance de pas pour déterminer la hauteur du point de rebroussement, c'est-à-dire les crêtes microscopiques laissées par l'outil.
Un rayon plus grand permet un pas plus large tout en conservant la même finition de surface théorique, réduisant ainsi le temps de cycle global. Cependant, le rayon doit toujours effacer toutes les fonctions internes de la pièce. Les programmeurs calculent le pas exact requis en fonction du rayon choisi pour répondre à la légende de rugosité de surface (Ra) sur le plan. L'utilisation d'un outil à nez arrondi pour la finition des murs laisse également une transition plus douce au sol, éliminant ainsi la marque nette souvent laissée par les fraises à bout carré.
L’usinage des alliages aérospatiaux présente de sérieux défis de coupe. Les matériaux comme les alliages de titane et l'Inconel sont très abrasifs, possèdent une faible conductivité thermique et ont tendance à durcir instantanément si l'outil frotte au lieu de couper. La chaleur générée lors de la coupe ne s'évacue pas avec les copeaux ; il est transféré directement dans l'outil de coupe.
Pour ces applications, les exigences spécifiques en matière de rayon ne sont pas négociables. Un coin pointu échoue instantanément. Utilisant robuste Les fraises à rayon d'angle fournissent le support de bord nécessaire pour éviter une défaillance catastrophique de l'outil. Le rayon plus grand résiste aux forces de cisaillement élevées nécessaires pour pénétrer dans les matériaux écrouissables. De plus, le bord arrondi aide à répartir la chaleur intense générée par le titane, empêchant le carbure de se fissurer thermiquement et prolongeant la durée de vie efficace de l'outil.
Le déploiement d'outils à nez arrondi dans un atelier introduit des risques spécifiques en matière de programmation et d'usinage. L'anticipation de ces variables permet aux programmeurs d'ajuster leurs stratégies avant que les pièces de rebut ne soient produites.
Le risque le plus courant lors de l’utilisation de ces outils est celui du fonctionnement à une surface sous-optimale en pieds par minute (SFM). Si un programmeur prend une faible profondeur de coupe inférieure au rayon du coin, l'outil ne coupe pas sur tout son diamètre indiqué. Couper exclusivement sur le rayon réduit le diamètre réellement engagé de l'outil.
Pour atténuer cela, suivez ces étapes de calcul :
Des rayons d'angle plus grands modifient intrinsèquement la direction des forces de coupe. Alors qu'une fraise à bout carré dirige les forces radialement et tangentiellement, un grand rayon introduit une composante de force axiale importante. Cela augmente les pressions de coupe radiales, éloignant physiquement l'outil de la pièce à usiner.
Cette déviation entraîne des imprécisions dimensionnelles, des parois effilées et de graves vibrations. L’atténuation de ce risque nécessite une approche à plusieurs facettes :
Les logiciels de FAO modernes reposent entièrement sur des définitions d'outils précises. Un risque majeur de mise en œuvre est de creuser la pièce ou de laisser des festons non usinés parce que le logiciel de FAO n'a pas été mis à jour avec la géométrie exacte de l'outil. Si un programmeur définit un outil comme une fraise à bout plat mais charge un nez arrondi dans la broche, la machine laisse des matériaux inattendus dans tous les coins.
L'atténuation nécessite de bonnes pratiques strictes pour définir les outils dans les bibliothèques CAM. Le rayon exact du coin doit être saisi. De plus, les programmeurs doivent utiliser des opérations d'usinage restantes. Après qu'un outil à grand rayon ait ébauché une poche, le logiciel de FAO calcule la matière résiduelle laissée dans les coins. Un parcours d'outil ultérieur, utilisant un outil plus petit, est ensuite déployé spécifiquement pour nettoyer ces zones restreintes sans recouper l'intégralité de la feature.
À mesure que les ingénieurs réalisent les avantages des outils à rayon, les budgets d’outillage gonflent rapidement. Le risque réside dans le fait de stocker trop de tailles de rayon très spécifiques pour chaque variation mineure dans la conception des pièces, ce qui conduit à un parc d'outils volumineux et coûteux.
Atténuer le gonflement des stocks nécessite une standardisation stratégique. Les ateliers standardisent deux à trois tailles de rayon polyvalentes qui couvrent la grande majorité de leurs applications. Le stockage d'outils standard avec des rayons de 0,015 pouce, 0,030 pouce et 0,060 pouce couvre confortablement les besoins généraux d'ébauche et de finition de l'atelier. Les rayons personnalisés ou hautement spécifiques ne sont commandés que pour des séries de production dédiées à grand volume où l'optimisation du temps de cycle justifie le coût de l'outillage spécifique.
Déterminer la géométrie correcte de l'outil est un compromis calculé. Le bon rayon nécessite d'équilibrer la géométrie maximale autorisée de la pièce dictée par le plan avec la résistance minimale des bords requise pour survivre à la dureté du matériau usiné. Pousser trop loin dans un sens ou dans l'autre entraîne des outils cassés ou des pièces rejetées.
Prenez des mesures immédiates pour optimiser vos opérations de fraisage en suivant ces étapes :
R : Une fraise à rayon de coin, souvent appelée nez arrondi, coupe des fonds plats avec des coins intérieurs arrondis lors du perçage ou du profilage. Une fraise à arrondir les coins est un outil de forme spécifique utilisé exclusivement pour couper des bords extérieurs arrondis sur la partie supérieure extérieure d'une pièce usinée.
R : La résistance accrue des bords d'un rayon permet des charges de copeaux plus élevées et des avances plus rapides pendant l'ébauche. Cependant, si votre profondeur de coupe est inférieure au rayon, vous coupez sur un diamètre effectif plus petit. Vous devez calculer ce diamètre effectif et augmenter la vitesse de votre broche (RPM) pour maintenir la vitesse de surface correcte.
R : Bien que la plongée soit possible si l'outil est explicitement conçu pour une coupe centrale, elle n'est généralement pas recommandée. La rampe ou l’interpolation hélicoïdale est fortement préférée. Ces méthodes d'entrée dynamiques évacuent efficacement les copeaux, réduisent la pression axiale et protègent l'arête de coupe inférieure contre une défaillance catastrophique.
R : Le titane est très abrasif, génère une chaleur extrême et durcit rapidement. Le carbure monobloc offre la résistance thermique et la rigidité nécessaires. Le rayon d'angle résiste aux forces de cisaillement élevées nécessaires pour couper le titane, offrant ainsi un support de bord plus solide et empêchant l'écaillage immédiat qui se produit avec les outils aux angles vifs.
R : Le calcul du pas dépend du rayon de l'outil et de la hauteur de pointe autorisée en fonction de vos exigences en matière de finition de surface. La formule conceptuelle de base relie le rayon de l'outil et la hauteur de cuspide souhaitée pour déterminer la distance maximale que l'outil peut franchir tout en gardant les arêtes résiduelles dans la tolérance du plan.
R : Pour les applications d'ébauche générales utilisant des outils d'un diamètre de 1/2 pouce ou moins, un rayon d'angle de 0,030 pouce est une référence courante dans l'industrie. Cette taille offre un excellent équilibre, offrant une protection significative des bords contre l'écaillage tout en conservant suffisamment d'espace au fond plat pour une poche efficace.