Visualizações: 0 Autor: Editor do site Horário de publicação: 12/08/2026 Origem: Site

O padrão para fresas de topo plano com cantos vivos para desbaste pesado acarreta uma penalidade operacional oculta. Os maquinistas frequentemente encontram lascamento prematuro das arestas, forçando-os a executar taxas de avanço abaixo do ideal e aumentando a frequência de substituição de ferramentas. Um canto agudo de 90 graus atua como ponto focal para estresse mecânico e acúmulo de calor. Quando essa ponta frágil entra em contato com materiais duros ou encontra cortes interrompidos, microfraturas se desenvolvem rapidamente, levando à falha catastrófica da ferramenta.
Engenheiros de produção e programadores CNC enfrentam um equilíbrio constante. Eles devem aderir a tolerâncias rigorosas de geometria da peça – especificamente dentro dos raios dos cantos especificados nas impressões de engenharia – enquanto maximizam as taxas de remoção de material (MRR) e prolongam a vida útil da ferramenta. Alcançar esse equilíbrio requer abandonar as escolhas genéricas de ferramentas e aplicar uma abordagem sistemática à seleção de ferramentas.
A escolha do raio ideal envolve a avaliação das propriedades do material, estratégias de percurso e restrições específicas da aplicação. Ao combinar o raio correto com a operação, as oficinas executam parâmetros mais agressivos, estabilizam os processos de usinagem e mantêm a integridade das arestas durante longos ciclos de produção.
Definir uma operação de fresamento bem-sucedida requer olhar além da simples remoção de metal. Os verdadeiros critérios de sucesso envolvem alcançar zero lascamento de aresta durante toda a vida útil pretendida da ferramenta, atender às rigorosas especificações de acabamento superficial na primeira passagem e atingir consistentemente os tempos de ciclo desejados. Quando as ferramentas falham prematuramente, os tempos de ciclo aumentam devido a trocas não planejadas de ferramentas e peças descartadas. A seleção da geometria correta da ferramenta estabelece a linha de base para atender a esses critérios.
A compreensão das diferenças básicas entre os perfis das fresas de topo esclarece por que formatos específicos falham sob condições de alta tensão. As fresas de topo plano apresentam uma transição nítida de 90 graus entre a aresta de corte periférica e a face inferior. Durante o desbaste pesado, esse canto vivo sofre a maior parte da força de corte. Como não há massa de material suportando a ponta do canto, ele lasca facilmente sob cargas pesadas de cavacos ou vibração. Uma vez que a borda lasca, a ferramenta começa a esfregar em vez de cisalhar, fazendo com que o calor aumente e o metal duro se quebre.
As fresas de topo esféricas oferecem excelente resistência porque a aresta de corte é uma curva contínua, mas são altamente ineficientes para usinar bolsões de fundo plano. Uma ferramenta de ponta esférica deixa cúspides enormes no fundo de um bolso. Você precisaria de um passo incrivelmente pequeno para obter uma superfície plana, o que destruiria sua taxa de remoção de material.
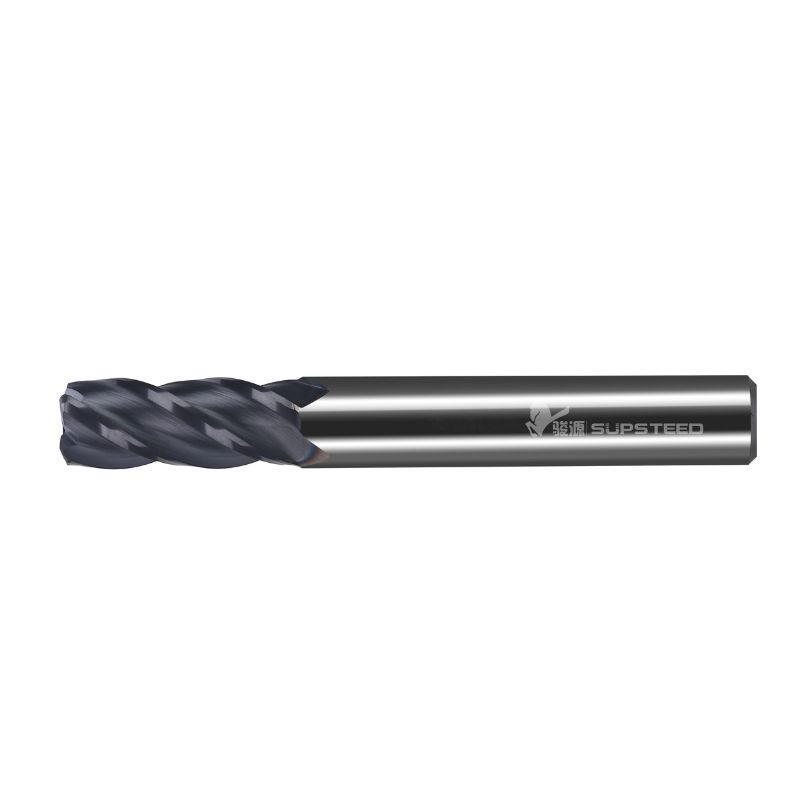
O perfil do nariz de touro preenche essa lacuna. Ele fornece um fundo plano para usinagem eficiente do piso, ao mesmo tempo que substitui a frágil ponta de 90 graus por uma transição curva e reforçada. Essa geometria permite que os maquinistas alisem o fundo de um bolsão com eficiência, mantendo ao mesmo tempo a resistência da aresta necessária para desbaste agressivo.
A física da concentração de tensão explica por que um raio melhora drasticamente a longevidade da ferramenta. Na engenharia mecânica, cantos agudos internos ou externos atuam como elevadores de tensão. Quando uma fresa de topo plano engata uma peça de trabalho, as forças de corte e o calor gerado concentram-se diretamente na ponta afiada. A matriz de metal duro neste ponto microscópico carece de suporte estrutural para suportar altas forças de cisalhamento.
A introdução de um raio atenua esse ponto focal. Um canto arredondado distribui o estresse mecânico e o calor por uma área de superfície significativamente maior. Em vez de um único ponto absorver o impacto da entrada no corte, uma seção mais ampla da aresta de metal duro compartilha a carga. Esta distribuição evita o choque térmico localizado e a sobrecarga mecânica que causam micro-lascamento. Ele também fornece uma área de superfície maior para que o calor se dissipe no corpo da ferramenta, mantendo a aresta de corte mais fria e intacta por mais tempo.
A precisão na terminologia evita erros dispendiosos com ferramentas no chão de fábrica. Uma fresa de topo com raio de canto, comumente chamada de bull nose, é projetada para operações de abertura de bolsões, ranhuras e perfilamento onde a peça usinada requer um raio interno na transição do piso para a parede. O raio está embutido na aresta de corte da própria ferramenta.
Por outro lado, uma fresa de topo para arredondamento de cantos é uma ferramenta de forma específica usada exclusivamente para usinar um raio externo na borda externa de uma peça. Você não pode usar uma ferramenta de arredondamento de canto para fresar um bolsão e não pode usar uma fresa de topo de ponta redonda padrão para colocar uma quebra de borda externa perfeita em um quarto de círculo em um bloco. A compreensão dessa distinção garante que a ferramenta correta seja retirada do berço para a operação programada.
A seleção da dimensão exata do raio é determinada por uma combinação de design da peça, propriedades do material e dinâmica de usinagem. Ignorar qualquer uma dessas variáveis leva a peças descartadas ou ferramentas quebradas.
A regra de ouro da seleção do raio gira em torno do desenho de engenharia. O raio do canto da ferramenta deve ser sempre igual ou ligeiramente menor que o raio do canto interno requerido da peça usinada. Se um projeto exigir um raio de canto interno de 0,125 polegadas, o uso de uma ferramenta com raio de 0,187 polegadas deixará excesso de material nos cantos, violando a tolerância da peça.
Usar uma ferramenta com exatamente o mesmo raio da especificação da peça é comum, mas muitas vezes problemático. Quando uma ferramenta com raio de 0,125 polegadas atinge um canto de 0,125 polegadas, o engate da ferramenta atinge 90 graus simultaneamente. Esse aumento repentino no engate da ferramenta causa trepidação, deflexão e quebra frequente da ferramenta. Sempre selecione um raio de ferramenta ligeiramente menor que a especificação de impressão para passes de acabamento para evitar encadernação nos cantos.
Do ponto de vista da engenharia, os projetistas de peças desempenham um papel crucial na eficiência da usinagem. O projeto para capacidade de fabricação determina que os engenheiros devem especificar raios de canto interno ligeiramente maiores que os raios fracionários padrão da ferramenta. Por exemplo, em vez de definir um raio de 0,125 polegadas, projetar a peça com um raio interno de 0,130 polegadas ou 0,135 polegadas permite que o maquinista use uma ferramenta padrão de raio de 0,125 polegadas.
Esta pequena folga permite que a máquina CNC interpole o canto. A ferramenta rola pelo canto usando um percurso circular suave em vez de se enterrar em uma mudança brusca de direção. Este movimento dinâmico mantém uma carga de cavacos consistente, elimina trepidações e melhora drasticamente o acabamento superficial da peça final.
A dureza e a resistência ao cisalhamento do material da peça determinam diretamente o tamanho do raio da ferramenta. Materiais mais macios, como alumínio ou latão, exercem forças de corte mais baixas, permitindo que os maquinistas usem raios menores se forem necessários cantos estreitos. No entanto, à medida que a dureza do material aumenta, a procura por proteção de arestas aumenta exponencialmente.
Ao usinar ligas aeroespaciais, aços para ferramentas ou materiais endurecidos, utilizando fresas de topo com raio de canto de metal duro torna-se obrigatória. O metal duro sólido fornece extrema rigidez e resistência ao calor necessárias para cisalhar metais resistentes. Para materiais como Inconel ou Titânio, é necessário um raio maior para suportar as altas pressões de corte e as tendências de endurecimento do metal. Um pequeno raio nesses materiais irá lascar quase imediatamente após a entrada.
O raio escolhido impacta significativamente o diâmetro de corte efetivo da ferramenta em diversas profundidades de corte. Se a Profundidade de Corte Axial (ADOC) for menor que o próprio raio do canto, a ferramenta não está cortando em todo o seu diâmetro externo. Em vez disso, corta inteiramente na parte curva do raio.
Este cenário requer o recálculo do diâmetro de corte efetivo para manter os Pés de Superfície por Minuto (SFM) corretos. Além disso, o corte no raio induz o afinamento dos cavacos. Como a aresta de corte está inclinada em relação à peça de trabalho, a espessura real do cavaco é menor que o avanço programado por dente. Os programadores devem aumentar a taxa de avanço para atingir a carga de chip desejada; caso contrário, a ferramenta irá roçar no material, gerando excesso de calor e causando desgaste prematuro.
Cada tamanho de raio traz vantagens e limitações inerentes. Os maquinistas devem pesar a necessidade de precisão na geometria da peça em relação ao requisito de durabilidade estrutural durante a remoção pesada de material.
Raios pequenos são normalmente utilizados quando projetos de peças exigem cantos internos estreitos ou recursos de fundo quase plano. Eles permitem que a ferramenta seja usinada mais próxima de uma interseção real de 90 graus sem deixar material residual significativo.
A principal vantagem é a precisão. Um raio pequeno minimiza a necessidade de operações secundárias de usinagem com ferramentas menores. No entanto, a desvantagem é a fragilidade. Um raio de 0,015 polegadas oferece proteção mínima nas bordas em comparação com perfis maiores. Essas ferramentas permanecem altamente suscetíveis a lascamento durante cortes interrompidos, ao entrar em materiais duros ou se a configuração da máquina não tiver rigidez absoluta.
Raios médios a grandes são o carro-chefe da remoção de material a granel. Ao maximizar a área de superfície curva, essas ferramentas proporcionam resistência de borda incomparável e dissipação de calor superior.
A principal vantagem é a capacidade de habilitar percursos de fresamento de alta eficiência (HEM). Um raio robusto suporta altas taxas de avanço e cortes axiais profundos associados às estratégias modernas de desbaste. A compensação envolve material residual. Um raio grande deixa mais material nos cantos de um bolsão, o que muitas vezes exige uma troca subsequente de ferramenta para limpar o material restante. Além disso, raios maiores aumentam a pressão radial da ferramenta, afastando a ferramenta do corte e potencialmente causando deflexão em aplicações de longo alcance.
A relação entre o diâmetro geral da fresa e o raio do canto determina o diâmetro piloto – a área de corte plana real na parte inferior da ferramenta. Por exemplo, uma fresa de topo com diâmetro de 0,500 polegadas e raio de canto de 0,125 polegadas tem um diâmetro piloto de 0,250 polegadas (0,500 - (0,125 x 2)).
Manter o maior diâmetro plano possível é necessário para obter resistência e estabilidade no corte inferior. Se o raio for muito grande em relação ao diâmetro da ferramenta, a área piloto plana se tornará muito pequena, reduzindo a capacidade da ferramenta de usinar pisos planos com eficiência. Além disso, o tamanho do raio afeta a folga da ferramenta em bolsões profundos. Um equilíbrio adequado garante que a ferramenta evacue os cavacos de forma eficiente, sem que o raio esfregue contra o piso da peça de trabalho.
Comparação de desempenho do tamanho do raio
| Faixa de tamanho do raio | Aplicação primária | Principais vantagens | Principais limitações |
|---|---|---|---|
| Pequeno (0,010' - 0,030') | Acabamento, bolsos de tolerância apertados | Máquinas próximas a cantos verdadeiros de 90 graus; minimiza a usinagem de descanso. | Baixa resistência das arestas; propenso a lascar em metais duros. |
| Médio (0,030' - 0,060') | Desbaste e perfilamento geral | Bom equilíbrio entre proteção de borda e folga de fundo plano. | Ainda pode deixar material inaceitável em cantos muito apertados. |
| Grande (0,060' - 0,125'+) | Desbaste pesado, percursos HEM | Resistência máxima das arestas; excelente dissipação de calor. | Requer ferramentas secundárias para limpeza de cantos; alta pressão radial. |
A seleção da geometria correta da ferramenta requer a contextualização do raio dentro da operação de usinagem específica. Desbaste, acabamento e fresamento duro impõem demandas totalmente diferentes à aresta de corte.
Quando o objetivo principal é a remoção de material a granel, a estrutura de seleção prioriza a sobrevivência da ferramenta em detrimento da geometria final da peça. As operações de desbaste sujeitam a ferramenta a choques mecânicos severos e ciclos térmicos. Nestes cenários, os programadores devem selecionar o maior raio de canto que o diâmetro da ferramenta pode suportar razoavelmente sem comprometer o diâmetro piloto.
Combinar raios grandes com estratégias de fresamento trocoidal produz resultados excepcionais. Os percursos HEM utilizam uma profunda profundidade de corte axial e um leve passo radial, mantendo a ferramenta engatada em um movimento de rolamento constante. Um grande raio de canto protege a borda inferior da ferramenta durante esses movimentos dinâmicos de alta velocidade, garantindo que a ferramenta sobreviva a horas de desbaste contínuo sem degradação.
As operações de acabamento invertem a lista de prioridades. Aqui, a precisão dimensional e o acabamento superficial determinam a seleção do raio. Ao criar perfis de contornos 3D ou paredes íngremes, o raio do canto interage diretamente com a distância lateral para determinar a altura da cúspide – as saliências microscópicas deixadas pela ferramenta.
Um raio maior permite um passo lateral mais amplo, mantendo o mesmo acabamento superficial teórico, reduzindo o tempo geral do ciclo. Entretanto, o raio ainda deve limpar todos os recursos internos da peça. Os programadores calculam o passo lateral exato necessário com base no raio escolhido para atender à chamada de rugosidade da superfície (Ra) no projeto. Usar uma ferramenta de ponta redonda para acabamento de paredes também deixa uma transição mais suave no piso, eliminando a marca nítida frequentemente deixada por fresas de topo quadrado.
A usinagem de ligas aeroespaciais apresenta sérios desafios de corte. Materiais como ligas de titânio e Inconel são altamente abrasivos, possuem baixa condutividade térmica e tendem a endurecer instantaneamente se a ferramenta esfregar em vez de cortar. O calor gerado durante o corte não evacua com o cavaco; ele é transferido diretamente para a ferramenta de corte.
Para estas aplicações, os requisitos específicos de raio não são negociáveis. Um canto agudo falha instantaneamente. Utilizando robusto As fresas de topo com raio de canto fornecem o suporte de borda necessário para evitar falhas catastróficas da ferramenta. O raio maior suporta as altas forças de cisalhamento necessárias para penetrar em materiais endurecíveis. Além disso, a aresta arredondada ajuda a distribuir o intenso calor gerado pelo titânio, evitando que o metal duro quebre termicamente e prolongando a vida útil de corte efetiva da ferramenta.
A implantação de ferramentas bull nose no chão de fábrica apresenta riscos específicos de programação e usinagem. Antecipar essas variáveis permite que os programadores ajustem suas estratégias antes que as peças descartadas sejam produzidas.
O risco mais comum ao utilizar essas ferramentas é operar com pés de superfície por minuto (SFM) abaixo do ideal. Se um programador obtiver uma profundidade de corte menor que o raio do canto, a ferramenta não estará cortando em seu diâmetro total declarado. Cortar exclusivamente no raio reduz o diâmetro real de engate da ferramenta.
Para atenuar isso, siga estas etapas de cálculo:
Raios de canto maiores alteram inerentemente a direção das forças de corte. Enquanto uma fresa de topo quadrada direciona as forças radial e tangencialmente, um raio grande introduz um componente de força axial significativo. Isto aumenta as pressões radiais de corte, afastando fisicamente a ferramenta da peça de trabalho.
Essa deflexão leva a imprecisões dimensionais, paredes cônicas e vibração intensa. A mitigação deste risco requer uma abordagem multifacetada:
O software CAM moderno depende inteiramente de definições precisas de ferramentas. Um grande risco de implementação é a goivagem da peça ou deixar recortes não usinados porque o software CAM não foi atualizado com a geometria exata da ferramenta. Se um programador define uma ferramenta como uma fresa de topo plano, mas carrega um nariz redondo no fuso, a máquina deixa material inesperado em cada canto.
A mitigação requer práticas recomendadas estritas para definição de ferramentas em bibliotecas CAM. O raio exato do canto deve ser inserido. Além disso, os programadores devem utilizar operações de usinagem restantes. Após uma ferramenta de raio grande desbastar um bolsão, o software CAM calcula o material residual deixado nos cantos. Um percurso subsequente, usando uma ferramenta menor, é então implantado especificamente para limpar essas áreas apertadas sem recortar toda a figura.
À medida que os engenheiros percebem os benefícios das ferramentas com raio, os orçamentos para ferramentas aumentam rapidamente. O risco está em estocar muitos tamanhos de raios altamente específicos para cada pequena variação no design da peça, levando a um conjunto de ferramentas inchado e caro.
Mitigar o excesso de estoque requer padronização estratégica. As lojas padronizam dois a três tamanhos de raio versáteis que cobrem a grande maioria de suas aplicações. O estoque de ferramentas padrão com raios de 0,015 pol., 0,030 pol. e 0,060 pol. cobre confortavelmente as necessidades gerais de desbaste e acabamento do chão de fábrica. Raios personalizados ou altamente específicos são solicitados apenas para execuções de produção dedicadas e de alto volume, onde a otimização do tempo de ciclo justifica o custo específico do ferramental.
Determinar a geometria correta da ferramenta é um compromisso calculado. O raio correto requer o equilíbrio da geometria máxima permitida da peça ditada pelo projeto com a resistência mínima da aresta necessária para sobreviver à dureza do material que está sendo usinado. Empurrar muito em qualquer direção resulta em ferramentas quebradas ou peças rejeitadas.
Tome medidas imediatas para otimizar suas operações de fresamento seguindo estas etapas:
R: Uma fresa de topo com raio de canto, geralmente chamada de nariz de touro, corta fundos planos com cantos internos arredondados durante o embolsamento ou perfilamento. Uma fresa de topo para arredondamento de cantos é uma ferramenta de formato específico usada exclusivamente para cortar bordas externas arredondadas na parte superior externa de uma peça usinada.
R: O aumento da resistência da aresta de um raio permite maiores cargas de cavacos e taxas de avanço mais rápidas durante o desbaste. No entanto, se a profundidade de corte for menor que o raio, você estará cortando em um diâmetro efetivo menor. Você deve calcular esse diâmetro efetivo e aumentar a velocidade do fuso (RPM) para manter a velocidade superficial correta.
R: Embora o mergulho seja possível se a ferramenta for explicitamente projetada para corte central, geralmente não é recomendado. A interpolação em rampa ou helicoidal é altamente preferida. Esses métodos de entrada dinâmica evacuam os cavacos com eficiência, reduzem a pressão axial e protegem a aresta de corte inferior contra falhas catastróficas.
R: O titânio é altamente abrasivo, gera calor extremo e endurece rapidamente. O metal duro fornece a resistência ao calor e a rigidez necessárias. O raio do canto suporta as altas forças de cisalhamento necessárias para cortar titânio, proporcionando suporte de aresta mais forte e evitando o lascamento imediato que ocorre com ferramentas com cantos afiados.
R: O cálculo do passo lateral depende do raio da ferramenta e da altura permitida da cúspide com base nos requisitos de acabamento da superfície. A fórmula conceitual básica relaciona o raio da ferramenta e a altura desejada da cúspide para determinar a distância máxima que a ferramenta pode percorrer, mantendo as saliências residuais dentro da tolerância do projeto.
R: Para aplicações de desbaste geral usando ferramentas com diâmetro de 1/2 polegada ou menos, um raio de canto de 0,030 polegada é uma linha de base comum na indústria. Este tamanho proporciona um excelente equilíbrio, oferecendo proteção significativa das bordas contra lascas, ao mesmo tempo em que mantém folga suficiente no fundo plano para um embolsamento eficiente.