Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-12 Pochodzenie: Strona

Stosowanie frezów płaskich z ostrymi narożnikami do ciężkiej obróbki zgrubnej wiąże się z ukrytymi wadami operacyjnymi. Operatorzy często spotykają się z przedwczesnym odpryskiwaniem krawędzi, co zmusza ich do stosowania nieoptymalnych posuwów i zwiększa częstotliwość wymiany narzędzi. Ostry narożnik o kącie 90 stopni stanowi centralny punkt naprężeń mechanicznych i akumulacji ciepła. Kiedy krucha końcówka wchodzi w kontakt z twardymi materiałami lub przerywa obróbkę, szybko rozwijają się mikropęknięcia, co prowadzi do katastrofalnej w skutkach awarii narzędzia.
Inżynierowie produkcji i programiści CNC muszą mierzyć się z ciągłym balansowaniem. Muszą przestrzegać ścisłych tolerancji geometrii części – w szczególności promieni wewnętrznych naroży określonych na wydrukach technicznych – jednocześnie maksymalizując współczynnik usuwania materiału (MRR) i wydłużając żywotność narzędzia. Osiągnięcie tej równowagi wymaga odejścia od ogólnych wyborów narzędzi i zastosowania systematycznego podejścia do ich wyboru.
Wybór optymalnego promienia obejmuje ocenę właściwości materiału, strategii ścieżki narzędzia i ograniczeń konkretnego zastosowania. Dopasowując odpowiedni promień do operacji, warsztaty realizują bardziej agresywne parametry, stabilizują procesy obróbki i utrzymują integralność krawędzi podczas długich cykli produkcyjnych.
Zdefiniowanie udanej operacji frezowania wymaga spojrzenia poza proste usuwanie metalu. Prawdziwe kryteria sukcesu obejmują osiągnięcie zerowego odpryskiwania krawędzi przez cały zamierzony okres użytkowania narzędzia, spełnienie rygorystycznych specyfikacji wykończenia powierzchni w pierwszym przejściu i konsekwentne osiąganie docelowych czasów cykli. Kiedy narzędzia przedwcześnie ulegają awariom, czasy cykli wydłużają się z powodu nieplanowanych wymian narzędzi i złomowania części. Wybór właściwej geometrii narzędzia stanowi podstawę do spełnienia tych kryteriów.
Zrozumienie podstawowych różnic pomiędzy profilami frezów walcowo-czołowych wyjaśnia, dlaczego określone kształty zawodzą w warunkach dużych naprężeń. Frezy z płaskim trzpieniem charakteryzują się ostrym przejściem pod kątem 90 stopni pomiędzy obwodową krawędzią skrawającą a powierzchnią dolną. Podczas ciężkiej obróbki zgrubnej ten ostry narożnik przejmuje największą siłę skrawania. Ponieważ nie ma masy materiału podpierającej sam wierzchołek narożnika, łatwo ulega on wykruszaniu pod wpływem dużych obciążeń wiórowych lub wibracji. Gdy krawędź ulegnie wykruszeniu, narzędzie zaczyna trzeć zamiast ścinać, powodując gwałtowny wzrost temperatury i rozkład węglika.
Frezy trzpieniowe z czołem kulistym zapewniają doskonałą wytrzymałość, ponieważ krawędź skrawająca ma ciągłą krzywiznę, ale są bardzo nieefektywne w obróbce kieszeni z płaskim dnem. Narzędzie z kulistym czubkiem pozostawia masywne guzki na dnie kieszeni. Aby uzyskać płaską powierzchnię, potrzebne byłoby niewiarygodnie małe przejście, co zmniejsza szybkość usuwania materiału.
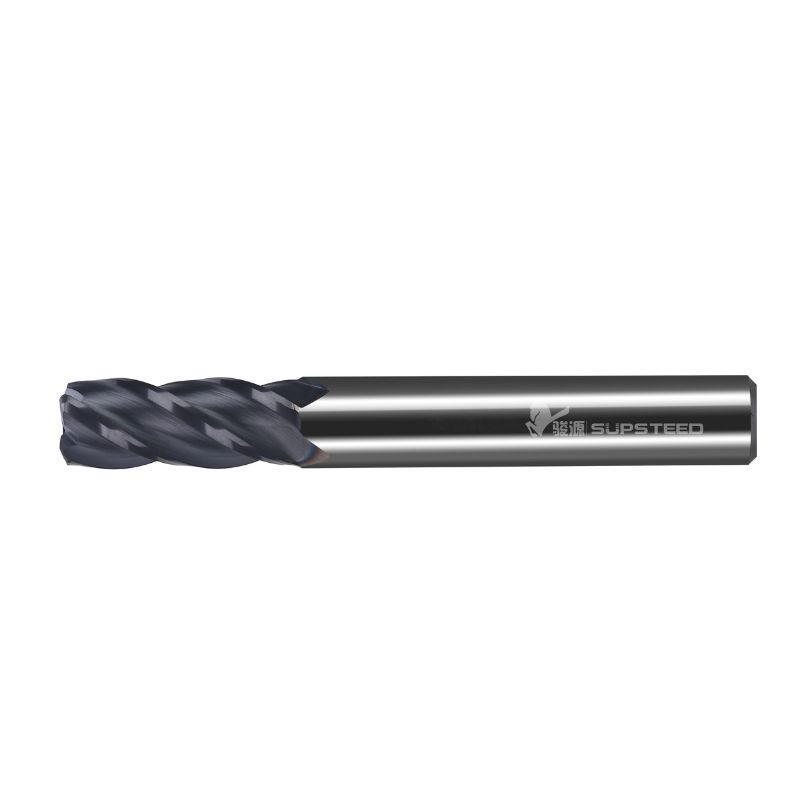
Profil nosa byka wypełnia tę lukę. Zapewnia płaskie dno do wydajnej obróbki podłóg, zastępując delikatną końcówkę o kącie 90 stopni wzmocnionym, zakrzywionym przejściem. Taka geometria umożliwia mechanikom efektywne spłaszczenie kieszeni przy jednoczesnym zachowaniu wytrzymałości krawędzi niezbędnej do agresywnej obróbki zgrubnej.
Fizyka koncentracji naprężeń wyjaśnia, dlaczego promień drastycznie poprawia trwałość narzędzia. W inżynierii mechanicznej ostre narożniki wewnętrzne lub zewnętrzne działają jak elementy zwiększające naprężenia. Kiedy frez płaski wchodzi w obrabiany przedmiot, siły skrawania i generowane ciepło skupiają się bezpośrednio na ostrej końcówce. Osnowie węglikowej w tym mikroskopijnym punkcie brakuje wsparcia strukturalnego, aby wytrzymać duże siły ścinające.
Wprowadzenie promienia łagodzi ten punkt ogniskowy. Zaokrąglony narożnik rozkłada naprężenia mechaniczne i ciepło na znacznie większą powierzchnię. Zamiast pojedynczego punktu pochłaniającego uderzenie w głąb skrawania, szersza część krawędzi węglikowej dzieli obciążenie. Taki rozkład zapobiega miejscowemu szokowi termicznemu i przeciążeniom mechanicznym powodującym mikroodpryski. Zapewnia także większą powierzchnię odprowadzania ciepła do korpusu narzędzia, dzięki czemu krawędź tnąca pozostaje chłodniejsza i nienaruszona dłużej.
Precyzja terminologii zapobiega kosztownym błędom w zakresie narzędzi na hali produkcyjnej. Frez palcowy o promieniu naroża, powszechnie nazywany frezem walcowo-czołowym, jest przeznaczony do operacji wykonywania kieszeni, dłutowania i profilowania, gdzie obrobiona część wymaga promienia wewnętrznego na przejściu od podłogi do ściany. Promień jest wbudowany w krawędź tnącą samego narzędzia.
I odwrotnie, frez palcowy do zaokrąglania naroży jest specjalnym narzędziem kształtowym używanym wyłącznie do obróbki promienia zewnętrznego na zewnętrznej krawędzi części. Nie można użyć narzędzia do zaokrąglania narożników do frezowania kieszeni ani nie można użyć standardowego frezu trzpieniowego z końcówką byczą, aby uzyskać idealne zewnętrzne załamanie krawędzi w kształcie ćwierćkola w bloku. Zrozumienie tego rozróżnienia gwarantuje, że z łóżeczka zostanie wyciągnięte właściwe narzędzie do zaprogramowanej operacji.
Wybór dokładnego wymiaru promienia jest podyktowany kombinacją konstrukcji części, właściwości materiału i dynamiki obróbki. Ignorowanie którejkolwiek z tych zmiennych prowadzi do złomowania części lub zepsucia narzędzi.
Złota zasada doboru promienia opiera się na rysunku technicznym. Promień naroża narzędzia musi zawsze być równy lub nieco mniejszy niż wymagany promień naroża wewnętrznego obrabianej części. Jeśli projekt wymaga wewnętrznego promienia naroża 0,125 cala, użycie narzędzia o promieniu 0,187 cala pozostawi nadmiar materiału w rogach, naruszając tolerancję części.
Używanie narzędzia o dokładnie takim samym promieniu jak w specyfikacji części jest powszechne, ale często problematyczne. Kiedy narzędzie o promieniu 0,125 cala uderza w narożnik o średnicy 0,125 cala, sprzęgnięcie narzędzia wzrasta jednocześnie do 90 stopni. Ten nagły wzrost zaangażowania narzędzia powoduje drgania, ugięcie i często powoduje zatrzaskiwanie narzędzia. Zawsze wybieraj promień narzędzia nieco mniejszy niż specyfikacja druku dla przejść wykańczających, aby zapobiec zaginaniu narożników.
Z inżynierskiego punktu widzenia projektanci części odgrywają kluczową rolę w wydajności obróbki. Projektowanie pod kątem produktywności wymaga, aby inżynierowie określili promienie naroży wewnętrznych nieco większe niż standardowe promienie narzędzi ułamkowych. Na przykład zamiast podawać promień 0,125 cala, zaprojektowanie części o promieniu wewnętrznym 0,130 cala lub 0,135 cala umożliwia operatorowi użycie standardowego narzędzia o promieniu 0,125 cala.
Ten niewielki luz umożliwia maszynie CNC interpolację narożnika. Narzędzie toczy się przez narożnik, korzystając z gładkiej, okrągłej ścieżki narzędzia, zamiast zagłębiać się w ostrą zmianę kierunku. Ten dynamiczny ruch utrzymuje stałe obciążenie wiórów, eliminuje drgania i radykalnie poprawia wykończenie powierzchni końcowej części.
Twardość i wytrzymałość na ścinanie materiału przedmiotu obrabianego bezpośrednio decydują o tym, jak duży musi być promień narzędzia. Miękkie materiały, takie jak aluminium lub mosiądz, wywierają mniejsze siły skrawania, dzięki czemu operatorzy mogą stosować mniejsze promienie, jeśli wymagane są ciasne narożniki. Jednakże wraz ze wzrostem twardości materiału zapotrzebowanie na ochronę krawędzi rośnie wykładniczo.
Podczas obróbki stopów lotniczych, stali narzędziowych lub materiałów hartowanych należy stosować frezy trzpieniowe z pełnego węglika o promieniu naroża stają się obowiązkowe. Węglik spiekany zapewnia wyjątkową sztywność i odporność na ciepło wymaganą do ścinania twardych metali. W przypadku materiałów takich jak Inconel lub tytan niezbędny jest większy promień, aby wytrzymać wysokie naciski skrawania i tendencję metalu do utwardzania przez zgniot. Niewielki promień tych materiałów ulegnie odpryskom niemal natychmiast po wejściu.
Wybrany promień znacząco wpływa na efektywną średnicę skrawania narzędzia przy różnych głębokościach skrawania. Jeśli osiowa głębokość skrawania (ADOC) jest mniejsza niż sam promień naroża, narzędzie nie skrawa na całej swojej średnicy zewnętrznej. Zamiast tego tnie całkowicie zakrzywioną część promienia.
Ten scenariusz wymaga ponownego obliczenia efektywnej średnicy skrawania, aby utrzymać prawidłową stopę powierzchniową na minutę (SFM). Ponadto skrawanie po promieniu powoduje powstawanie cieńszych wiórów. Ponieważ krawędź skrawająca jest ustawiona pod kątem w stosunku do przedmiotu obrabianego, rzeczywista grubość wióra jest mniejsza niż zaprogramowany posuw na ząb. Programiści muszą zwiększyć posuw, aby osiągnąć docelowe obciążenie chipa; w przeciwnym razie narzędzie będzie ocierać się o materiał, wytwarzając nadmiar ciepła i powodując przedwczesne zużycie.
Każdy rozmiar promienia niesie ze sobą nieodłączne zalety i ograniczenia. Mechanicy muszą porównać potrzebę precyzji geometrii części z wymogiem trwałości konstrukcji podczas usuwania ciężkiego materiału.
Małe promienie są zwykle wykorzystywane, gdy projekty części wymagają ciasnych narożników wewnętrznych lub elementów o prawie płaskim dnie. Umożliwiają one obróbkę bliżej prawdziwego przecięcia pod kątem 90 stopni bez pozostawiania znacznych resztek materiału.
Podstawową zaletą jest precyzja. Mały promień minimalizuje potrzebę dodatkowej obróbki resztek przy użyciu mniejszych narzędzi. Jednak wadą jest kruchość. Promień 0,015 cala zapewnia minimalną ochronę krawędzi w porównaniu z większymi profilami. Narzędzia te pozostają bardzo podatne na odpryski podczas obróbki przerywanej, wchodzenia w twarde materiały lub w przypadku braku absolutnej sztywności konfiguracji maszyny.
Średnie i duże promienie są podstawą usuwania materiałów sypkich. Dzięki maksymalizacji zakrzywionej powierzchni narzędzia te zapewniają niezrównaną wytrzymałość krawędzi i doskonałe odprowadzanie ciepła.
Główną zaletą jest możliwość włączenia ścieżek narzędzia do frezowania o wysokiej wydajności (HEM). Solidny promień radzi sobie z dużymi posuwami i głębokimi cięciami osiowymi związanymi z nowoczesnymi strategiami obróbki zgrubnej. Kompromis dotyczy pozostałości materiału. Duży promień pozostawia więcej zapasu w rogach kieszeni, co często wiąże się z koniecznością późniejszej wymiany narzędzia w celu oczyszczenia pozostałego materiału. Dodatkowo większe promienie zwiększają promieniowy nacisk narzędzia, odpychając narzędzie od miejsca skrawania i potencjalnie powodując ugięcie w zastosowaniach o dużym zasięgu.
Zależność pomiędzy całkowitą średnicą frezu a promieniem naroża określa średnicę pilota – rzeczywistą płaską powierzchnię skrawania na spodzie narzędzia. Na przykład frez palcowy o średnicy 0,500 cala i promieniu naroża 0,125 cala ma średnicę pilota wynoszącą 0,250 cala (0,500 - (0,125 x 2)).
Aby zapewnić wytrzymałość i stabilność cięcia od dołu, konieczne jest zachowanie możliwie największej średnicy płaskiej. Jeśli promień jest zbyt duży w stosunku do średnicy narzędzia, płaska powierzchnia pilota staje się zbyt mała, co zmniejsza zdolność narzędzia do wydajnej obróbki płaskich podłóg. Ponadto rozmiar promienia wpływa na luz narzędzia w głębokich kieszeniach. Właściwe wyważenie zapewnia skuteczne odprowadzanie wiórów bez ocierania się promienia o podłogę przedmiotu obrabianego.
Porównanie wielkości promienia Wydajność
| Zakres wielkości promienia | Podstawowe zastosowanie | Kluczowe zalety | Główne ograniczenia |
|---|---|---|---|
| Mały (0,010” - 0,030”) | Wykończenie, wąskie kieszenie tolerancji | Maszyny zbliżone do prawdziwych narożników 90 stopni; minimalizuje obróbkę resztek. | Niska wytrzymałość krawędzi; podatne na odpryski w twardych metalach. |
| Średni (0,030” - 0,060”) | Ogólna obróbka zgrubna i profilowanie | Dobra równowaga ochrony krawędzi i płaskiego prześwitu od dołu. | Może nadal pozostawiać niedopuszczalny materiał w bardzo ciasnych narożnikach. |
| Duży (0,060' - 0,125'+) | Ciężka obróbka zgrubna, ścieżki narzędzia HEM | Maksymalna wytrzymałość krawędzi; doskonałe odprowadzanie ciepła. | Wymaga dodatkowych narzędzi do czyszczenia narożników; wysokie ciśnienie promieniowe. |
Wybór właściwej geometrii narzędzia wymaga kontekstualizacji promienia w ramach konkretnej operacji obróbki. Obróbka zgrubna, wykańczająca i frezowanie na twardo stawiają zupełnie inne wymagania krawędzi skrawającej.
Gdy głównym celem jest usuwanie materiału sypkiego, struktura wyboru priorytetowo traktuje trwałość narzędzia, a nie geometrię końcowej części. Operacje zgrubne narażają narzędzie na silne wstrząsy mechaniczne i cykle termiczne. W takich scenariuszach programiści powinni wybrać największy promień naroża, jaki średnica narzędzia może w rozsądny sposób obsłużyć, bez uszczerbku dla średnicy pilota.
Połączenie dużych promieni ze strategiami frezowania trochoidalnego daje wyjątkowe rezultaty. Ścieżki narzędzia HEM wykorzystują głęboką osiową głębokość skrawania i lekkie promieniowe przesunięcie, utrzymując narzędzie w stałym, toczącym się ruchu. Duży promień naroża chroni dolną krawędź narzędzia podczas dynamicznych ruchów z dużą prędkością, zapewniając, że narzędzie przetrwa wiele godzin ciągłej obróbki zgrubnej bez pogorszenia jakości.
Operacje kończące odwracają listę priorytetów. W tym przypadku dokładność wymiarowa i wykończenie powierzchni decydują o wyborze promienia. Podczas profilowania konturów 3D lub stromych ścian promień narożnika bezpośrednio współdziała z odległością przejścia, aby określić wysokość wierzchołka – mikroskopijne grzbiety pozostawione przez narzędzie.
Większy promień pozwala na szersze przejście przy zachowaniu tego samego teoretycznego wykończenia powierzchni, co skraca całkowity czas cyklu. Jednakże promień musi nadal usuwać wszystkie wewnętrzne elementy części. Programiści obliczają dokładny wymagany krok na podstawie wybranego promienia, aby spełnić wymagania dotyczące chropowatości powierzchni (Ra) na planie. Użycie narzędzia z końcówką byczą do wykańczania ścian pozostawia również płynniejsze przejście na podłodze, eliminując ostre ślady często pozostawiane przez frezy z kwadratowymi końcówkami.
Obróbka stopów lotniczych wiąże się z poważnymi wyzwaniami w zakresie skrawania. Materiały takie jak stopy tytanu i Inconel są bardzo ścierne, mają niską przewodność cieplną i mają tendencję do natychmiastowego utwardzania się, jeśli narzędzie pociera zamiast ciąć. Ciepło powstające podczas cięcia nie jest odprowadzane wraz z wiórem; przenosi się bezpośrednio do narzędzia tnącego.
W przypadku tych zastosowań określone wymagania dotyczące promienia nie podlegają negocjacjom. Ostry zakręt zawodzi natychmiast. Używanie solidnego Frezy trzpieniowe o promieniu naroża zapewniają niezbędne podparcie krawędzi, aby zapobiec katastrofalnej awarii narzędzia. Większy promień wytrzymuje duże siły ścinające wymagane do penetracji materiałów utwardzanych przez zgniot. Co więcej, zaokrąglona krawędź pomaga rozprowadzać intensywne ciepło wytwarzane przez tytan, zapobiegając pękaniu termicznemu węglika i wydłużając efektywną żywotność narzędzia.
Wdrażanie narzędzi typu bull nose w hali produkcyjnej wiąże się ze specyficznymi zagrożeniami związanymi z programowaniem i obróbką. Przewidywanie tych zmiennych umożliwia programistom dostosowanie strategii przed wyprodukowaniem złomu.
Najczęstszym ryzykiem związanym z wykorzystaniem tych narzędzi jest działanie przy nieoptymalnej liczbie stóp powierzchniowych na minutę (SFM). Jeśli programista przyjmie płytką głębokość skrawania, mniejszą niż promień naroża, narzędzie nie skrawa z pełną określoną średnicą. Cięcie wyłącznie po promieniu zmniejsza rzeczywistą średnicę zaangażowaną narzędzia.
Aby temu zaradzić, wykonaj następujące kroki obliczeniowe:
Większe promienie naroży z natury rzeczy zmieniają kierunek sił skrawania. Podczas gdy frez z kwadratowym trzpieniem kieruje siły promieniowo i stycznie, duży promień wprowadza znaczną składową siły osiowej. Zwiększa to promieniowe naciski skrawania, fizycznie odpychając narzędzie od przedmiotu obrabianego.
To ugięcie prowadzi do niedokładności wymiarowych, zwężających się ścian i poważnych drgań. Minimalizowanie tego ryzyka wymaga wieloaspektowego podejścia:
Nowoczesne oprogramowanie CAM opiera się całkowicie na dokładnych definicjach narzędzi. Głównym ryzykiem wdrożeniowym jest żłobienie części lub pozostawienie nieobrobionych przegrzebków, ponieważ oprogramowanie CAM nie zostało zaktualizowane o dokładną geometrię narzędzia. Jeśli programista zdefiniuje narzędzie jako frez płaski, ale załaduje wrzeciono z końcówką byczą, maszyna pozostawi nieoczekiwany materiał w każdym narożniku.
Ograniczanie wymaga rygorystycznych najlepszych praktyk w zakresie definiowania narzędzi w bibliotekach CAM. Należy wprowadzić dokładny promień narożnika. Ponadto programiści muszą wykorzystywać operacje obróbki resztek. Po tym, jak narzędzie o dużym promieniu zgrubnie obrobi kieszeń, oprogramowanie CAM oblicza pozostały materiał w rogach. Następnie wdrażana jest kolejna ścieżka narzędzia, wykorzystująca mniejsze narzędzie, specjalnie w celu oczyszczenia tych ciasnych obszarów bez ponownego wycinania całej operacji.
Gdy inżynierowie zdają sobie sprawę z zalet narzędzi zaokrąglonych, budżety na narzędzia szybko rosną. Ryzyko polega na magazynowaniu zbyt wielu ściśle określonych rozmiarów promieni dla każdej drobnej zmiany w projekcie części, co prowadzi do rozdętego i kosztownego łoża narzędziowego.
Ograniczanie wzdęć w zapasach wymaga strategicznej standaryzacji. Sklepy standaryzują dwa do trzech uniwersalnych rozmiarów promieni, które obejmują zdecydowaną większość ich zastosowań. Standardowe narzędzia w magazynie o promieniu 0,015 cala, 0,030 cala i 0,060 cala z łatwością pokrywają ogólne potrzeby warsztatu w zakresie obróbki zgrubnej i wykańczającej. Niestandardowe lub bardzo specyficzne promienie są zamawiane tylko dla dedykowanych, wielkoseryjnych serii produkcyjnych, w których optymalizacja czasu cyklu uzasadnia konkretny koszt oprzyrządowania.
Określenie prawidłowej geometrii narzędzia jest wyrachowanym kompromisem. Właściwy promień wymaga zrównoważenia maksymalnej dopuszczalnej geometrii części określonej w projekcie z minimalną wytrzymałością krawędzi wymaganą do przetrwania twardości obrabianego materiału. Pchanie zbyt daleko w dowolnym kierunku powoduje uszkodzenie narzędzi lub odrzucenie części.
Podejmij natychmiastowe działania w celu optymalizacji operacji frezowania, wykonując następujące kroki:
Odp.: Frez palcowy z promieniem naroża, często nazywany frezem walcowo-czołowym, podczas wykonywania kieszeni lub profilowania tnie płaskie dno z zaokrąglonymi narożnikami wewnętrznymi. Frez palcowy do zaokrąglania naroży to specjalne narzędzie kształtowe używane wyłącznie do wycinania zaokrąglonych krawędzi zewnętrznych na górnej zewnętrznej stronie obrabianej części.
Odp.: Zwiększona wytrzymałość krawędzi promienia pozwala na większe obciążenia wiórów i większe posuwy podczas obróbki zgrubnej. Jeśli jednak głębokość skrawania jest mniejsza niż promień, tniesz na mniejszej efektywnej średnicy. Należy obliczyć tę efektywną średnicę i zwiększyć prędkość wrzeciona (RPM), aby utrzymać prawidłową prędkość powierzchniową.
Odp.: Chociaż zagłębianie jest możliwe, jeśli narzędzie jest wyraźnie zaprojektowane jako narzędzie skrawające centralnie, generalnie nie jest to zalecane. Wysoce korzystna jest interpolacja rampowa lub śrubowa. Te dynamiczne metody wprowadzania skutecznie odprowadzają wióry, zmniejszają nacisk osiowy i chronią dolną krawędź skrawającą przed katastrofalną awarią.
Odp.: Tytan jest wysoce ścierny, generuje ekstremalne ciepło i szybko twardnieje. Węglik spiekany zapewnia niezbędną odporność na ciepło i sztywność. Promień naroża wytrzymuje duże siły ścinające wymagane do cięcia tytanu, zapewniając mocniejsze podparcie krawędzi i zapobiegając natychmiastowemu wykruszaniu, które występuje w przypadku narzędzi o ostrych narożnikach.
Odp.: Obliczenie przejścia zależy od promienia narzędzia i dopuszczalnej wysokości wierzchołka w oparciu o wymagania dotyczące wykończenia powierzchni. Podstawowy wzór koncepcyjny wiąże promień narzędzia i pożądaną wysokość wierzchołka, aby określić maksymalną odległość, na którą narzędzie może przejść, utrzymując pozostałe grzbiety w granicach tolerancji planu.
Odp.: W przypadku ogólnych zastosowań związanych z obróbką zgrubną przy użyciu narzędzi o średnicy 1/2 cala i mniejszej, promień naroża wynoszący 0,030 cala jest powszechną podstawą w branży. Rozmiar ten zapewnia doskonałą równowagę, oferując znaczną ochronę krawędzi przed odpryskami, przy jednoczesnym zachowaniu wystarczającego płaskiego prześwitu od dołu, aby zapewnić efektywne tworzenie kieszeni.